钢管的感应加热: 它的作用方式, 它为何重要以及需要注意的事项
钢管的感应加热 经常被使用, 当生产工艺只需要在特定区域加热,而不是整个部件时. 它用于管材成形, 弯曲, 焊接, 在焊接准备过程中, 去应力退火期间, 使用硬化和预热.
原因, 为什么厂家选择这个, 很容易: 钢管可以快速加热, 从而将热量专门引入那里, 需要的地方. 这使得该工艺在许多生产线中比烤箱加热或火焰加热更有用, 特别是当过程需要一致性和可重复性时.
这篇文章解释了, 感应加热对钢管实际上有意义, 它提供的优势以及在选择系统之前必须检查的事项.
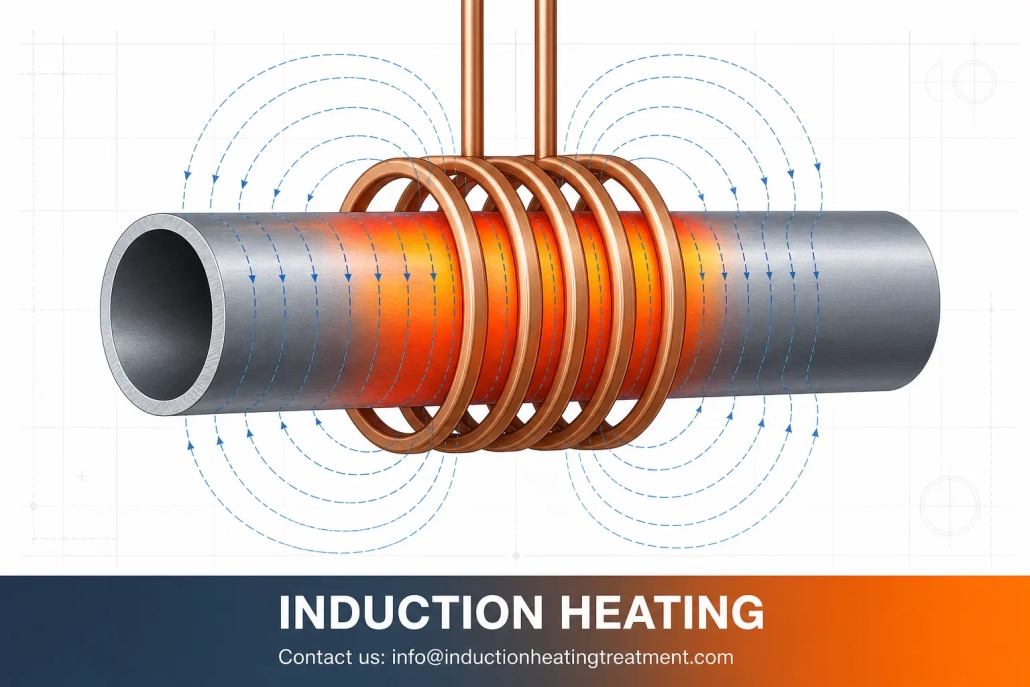
视频: 钢管感应加热演示——中部段的受控加热区.
本视频展示了, 钢管中部段是如何加热的. 整个加热区变为红色,从而显示, 热量集中在目标区域, 而不是分布在整个管子上.
1. 感应加热钢管的工作原理
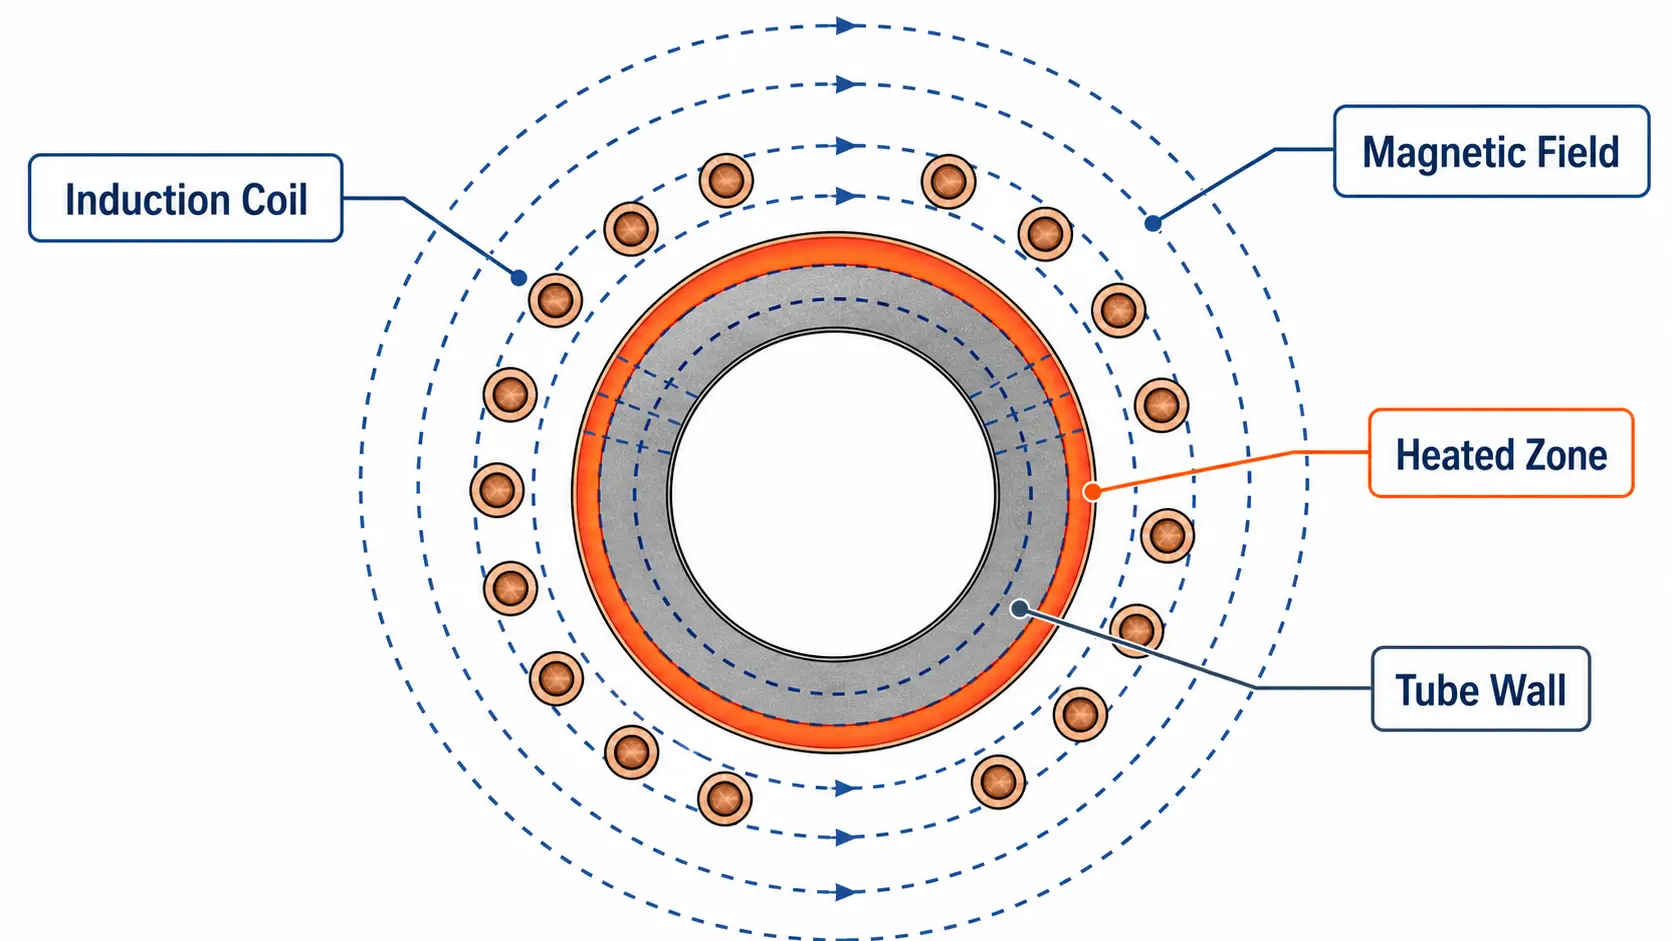
感应加热采用 交变磁场, 直接在钢管中产生热量. 线圈放置在管道或截面周围, 需要加热的部分. 管道本身成为热源.
实际的优势不是理论上的. 在于结果: 热量可以引入管道的特定部分, 无需先加热整个组件.
这很重要, 当过程只需要加热一个区域时, 例如:
管道的末端, 中间部分, 连接区域, 弯曲区, 一条焊缝
2. 加热钢管的常见应用
管端加热成型: 扩口前加热管端, 减少, 镦, 使用膨胀或其他成形步骤. 仅末端部分被加热, 所以管道的其余部分受到的影响较小. 这很有用, 下一道工序是否取决于加热区的均匀软化.
管道弯曲: 管道弯曲涉及向该区域施加热量, 即将被改造的. 这允许管道以更受控的方式弯曲, 并降低了裂纹的风险. 这是感应加热最明确的用例之一, 因为加热区可以准确地放置在那里, 需要的地方.
焊接和加热连接件: 感应加热常用于管道组件, 它 焊接连接 需要. 线圈将热量集中在连接区域, 以便焊料材料能够正确流动. 这尤其有用, 当组件的其余部分不应过热时.
焊缝退火和应力消除退火: 焊接后,焊缝区域可能需要进一步的热处理, 减少应力或改善焊接部分的状况. 感应加热可集中在接缝处, 当管道穿过管线时. 这效果最好, 管道布线和盘管位置是否稳定.
表面硬化: 一些管道应用需要更硬的表面以提高耐磨性. 可采用感应加热, 外层周围 快速升温, 随后冷却. 这是一个更专业的用例, 但经常出现在组件中, 必须能够承受运行过程中的磨损.
焊接或涂装前预热: 预热有帮助, 为后续加工准备管道. 可以提高工艺稳定性并减少热冲击. 经常选择这种解决方案, 当生产线需要更高的一致性时, 由于火焰加热可以提供.
3. 为什么制造商使用它们
它只加热所需的区域. 这就是主要原因. 如果过程只需要加热一个部分, 就没有理由, 去加热管的其余部分.
它比许多传统方法更快. 感应加热不会浪费时间, 去加热一个大烤箱或等待, 整个工件加热完成.
它更容易重复. 一旦系统正确设置, 它可以比手动加热更稳定地提供相同的结果.
它 更适合自动化. 感应系统可以与输送机, 滚轮, 旋转处理, 在生产线中集成机器人和温度控制系统.
它可以减少对人工工作的依赖. 这一点在生产环境中很重要, 在这些环境中,操作员之间的差异会导致质量问题.
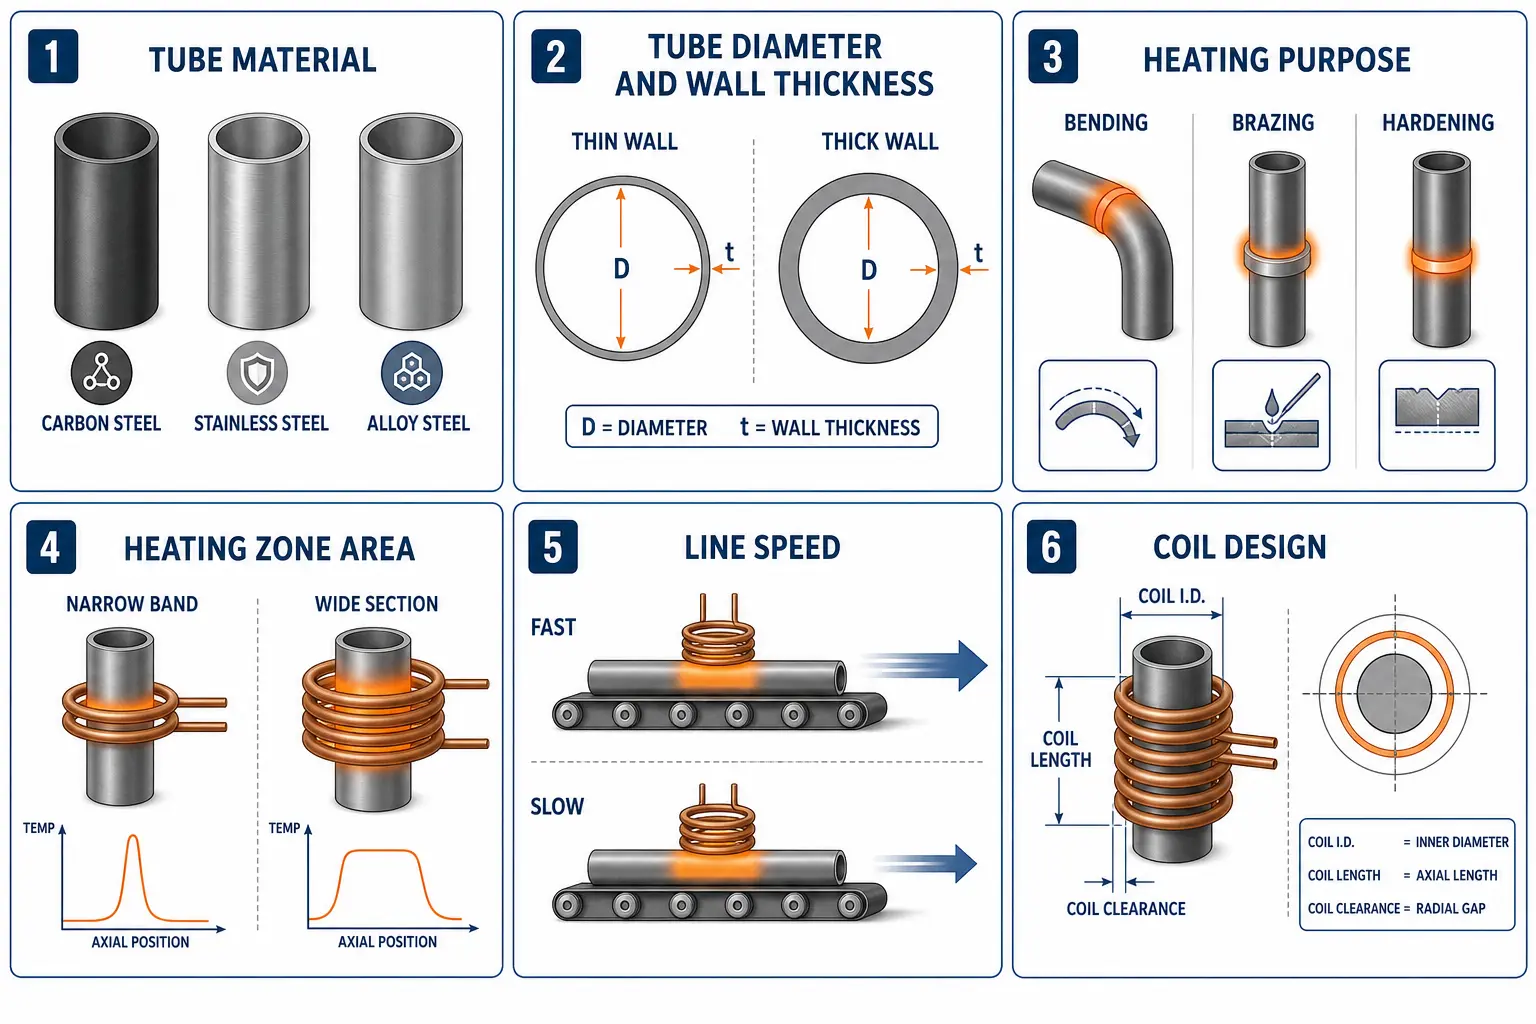
4. 什么影响结果
这一点比任何营销声明都重要. 许多感应加热项目失败, 因为工艺和设备没有正确匹配.
| 因素 | 注意事项 |
|---|---|
| 管材材料 | 不同钢材的表现不一样. 碳钢, 不锈钢和合金钢对感应加热的反应可能各不相同. 如果材料未提前确认, 加热结果可能不稳定. |
| 管道尺寸和壁厚 | 薄管的反应不同于厚管. 薄壁管加热更快,容易过热. 厚壁管需要更多功率和时间, 以确保均匀加热. |
| 加热目的 | 目标因任务而异: 弯曲, 焊接, 预热, 淬火, 消除应力退火. 如果目的不明确, 设备可能会安装错误. |
| 加热范围 | 一个短的局部加热区域和一个较长的加热段需要不同的线圈设计和不同的工艺控制. |
| 线速或循环时间 | 加热过程必须适应实际的生产节拍. 如果管子移动过快, 加热可能不完全. 如果移动过慢, 产量会下降. |
| 线圈设计 | 线圈决定, 热量的去向. 一个不好的 线圈设计 导致不良结果, 即使电源良好. |
5. 设备注意事项
一个真正的钢管感应系统不仅仅包括电源. 它通常包括:
电源. 它必须适合应用. 一个过弱的系统无法跟上. 一个调控不良的系统可能导致加热不均匀.
线圈.
冷却系统. 冷却不是可选的. 线圈和功率电子设备需要它, 以 可靠运行.
控制系统.
搬运系统.
温度监控. 如果温度对工艺至关重要, 应进行测量而不是估算.
安全装置.
搬运和定位: 如果管道移动到错误的位置, 加热结果会发生变化. 系统必须保持管道对准卷轴.
维护和安全: 这经常被忽视——这是一个错误. 软管, 连接件, 卷轴, 传感器和防护装置都需要维护通道.
6. 常见问题
1. 加热不均匀. 大多是由于对准不良造成的, 元件位置不一致或线圈调整不良.
2. 细管过热. 这就是发生的事情, 如果加热过于剧烈或控制不充分.
3. 粗管道内部加热不充分. 表面可能会显得很烫, 虽然内部对于这个过程来说仍然太冷.
4. 表面发生氧化. 钢, 在空气中加热, 氧化的. 感应减少了曝光时间, 但不会自动消除氧化.
5. 线圈过早磨损. 常见原因是散热不良, 水质问题, 振动或意外接触.
7. 何时适合感应加热
感应加热是一个不错的选择, 如果工艺要求如下:
|
非常适合 — 局部加热 — 快速加热 — 可重复加热 — 自动化更简单 |
吸引力较低 — 生产量较低 — 产品类型更换太频繁 — 工艺需要较长保持时间 — 加热范围变化过大, 以便实现良好控制 |
在实践中,应根据样本测试做出决定, 不基于假设.
最重要的发现: 钢管感应加热很有意义, 如果过程受控, 需要局部加热,生产线需要可重复的结果. 这不是一个一刀切的解决方案, 但对于正确的应用程序来说通常会更快, 比烤箱更清洁、更容易实现自动化- 或火焰加热. 真正的问题不是, 是否可以加热钢管. 她能做到. 真正的问题是, 是否与管道尺寸匹配, 到材料, 匹配加热目标和生产方法.
常见问题解答
F: 不锈钢管道可以使用感应加热吗?
一个: 是的, 但不锈钢的性能与碳钢不同. 因此,必须根据材料定制工艺.
F: 感应加热比烤箱加热好吗?
一个: 并不总是. 一般比较适合局部加热和生产线, 而烤箱加热可能更适合大批量或保温时间较长的工艺.
F: 在选择感应系统之前应检查什么?
一个: 管材材料, 尺寸, 加热目的, 首先应检查生产速度和处理方法.