核心原理
感应加热是一种非接触式加热技术,利用 电磁感应 在金属材料内部产生热量. 其工作过程可分解为三个关键步骤:
- 电流通过感应线圈 (通常由铜管制成), 在线圈周围创建交变磁场.
- 当导电金属工件置于此交变磁场中时, 涡流 (环形电流) 由于电磁感应在工件内部被感应.
- 涡流在流经金属时遇到电阻, 并且根据 焦耳热效应, 这种电阻将电能转化为热能, 导致工件从内向外快速加热.
主要优势
- 快速加热: 热量直接在金属内部产生, 因此加热速率是 2-10 比传统方法快几倍. 例如, 碳钢工件可加热至1200℃ (锻造温度) 只需几秒到几十秒.
- 温度分布均匀: 交变磁场可以被精确控制, 确保工件的内部和外部温度差小于5℃ (适用于中小型工件), 避免因加热不均导致的裂纹.
- 能源效率: 热利用率高达 85%-95% (传统火焰加热仅为 30%-50%), 因为没有开火焰或热辐射到周围环境导致的热量损失.
- 非接触式 & 洁净: 感应线圈与工件之间没有直接接触, 消除燃料残留或氧化的污染. 适用于清洁生产环境 (如医疗器械制造和食品加工).
- 精确控制: 加热温度, 加热时间, 加热区域可通过修改交流电频率等参数精确调整 (1kHz-1MHz) 和电流强度, 满足不同工艺的需求.
核心组件
- 感应电源: 将工频交流电转换为高频交流电的核心部件 (50/60赫兹) 高频交流电. 它决定了系统的加热效率和温度控制精度.
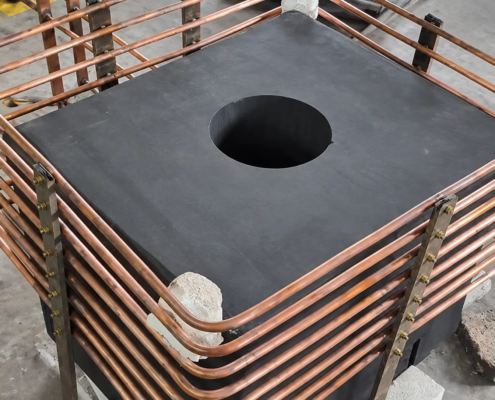
- 感应线圈: 这些 “能量传输介质” 产生交变磁场的装置. 它的形状 (例如, 圆柱形, 矩形, 环形) 尺寸根据工件的形状和大小定制 (例如, 用于管道加热的环形线圈, 用于薄板加热的平面线圈).
- 冷却系统: 由于感应线圈和电源在运行过程中会产生热量, 冷却系统 (通常为水冷) 是必要的,以维持其正常工作温度. 高质量冷却水 (导电性低) 可以防止线圈腐蚀和电源故障.
典型应用
- 金属锻造 & 热处理: 将金属坯料加热至锻造温度 (如感应锻造);进行退火等热处理工艺, 淬火, 并对工件进行回火以提高硬度和韧性 (例如, 汽车齿轮的淬火).
- 焊接 & 钎焊: 局部加热焊缝以实现焊接 (如管道和汽车零部件的感应焊接);小零件的钎焊 (例如, 硬质合金刀头和钻杆的钎焊).
- 食品 & 制药工业: 封闭食品罐的罐口 (感应封口以防泄漏并延长保质期);制药生产中金属容器的灭菌 (清洁无污染的加热).
- 电子制造: 电子元件的焊接 (例如, 半导体芯片的微焊接);锂电池电极制造过程中的加热.
| 感应加热 |
火焰加热 |
| 热量直接在金属内部产生, 具有加热速率 2-10 比传统加热方法快几倍; 例如, 碳钢工件仅需几秒到几十秒即可加热至1200℃的锻造温度 |
依靠热辐射和空气传导进行热传递, 具有长的热传递路径; 将同规格的碳钢工件加热至锻造温度需要几分钟 |
| 通过交变磁场进行精确控制, 小型和中型工件的内外温差可控制在5℃以内, 有效避免局部过热或欠热 |
受气流扰动影响很大, 工件表面温度波动很大, 温差常超过50℃, 容易导致工件产生裂纹缺陷 |
| 热利用率高达 85%-95%, 无明火或环境热损失, 导致极低的能量损失 |
热利用率仅为 30%-50%, 通过烟气排放和环境辐射损失大量热量, 导致严重的能源浪费 |
| 采用非接触式加热方式, 无燃料残渣或氧化皮等污染物产生; 无明火操作, 导致火灾风险低 |
加热过程中会产生烟气和废渣, 容易污染工件表面和操作环境; 明火操作存在高火灾危险 |
| 通过调整电流频率 (1kHz-1MHz) 和电流强度, 加热温度, 可以精确控制加热时间和加热面积 |
依靠人工调整燃料供给进行温度控制, 温度误差超过±50℃, 难以满足精密加热的需求 |
| 适用于各种导电金属 (例如钢, 铜, 铝, 等), 特别适合小型中型精密工件和异形工件的加热需求 |
主要适用于大型粗加工工件以及对尺寸精度和表面质量要求不高的场景 |
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
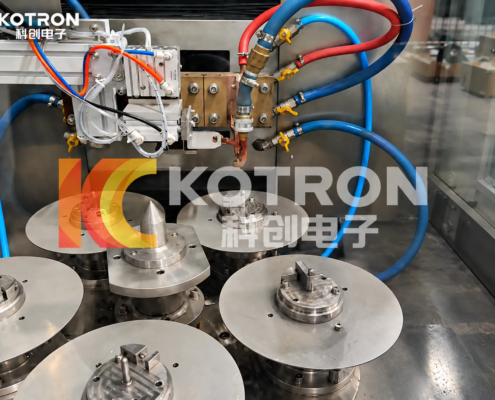
崔亚楠2026-10-23 03:55:492026-10-23 03:55:49船用柴油机飞重部件的感应淬火
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
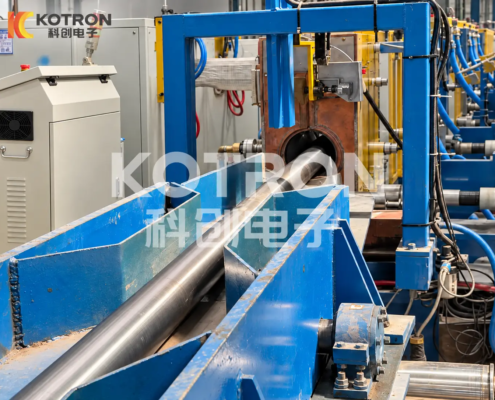
崔亚楠2026-10-22 09:09:312026-10-22 09:09:31热轧用钛合金棒材感应加热
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
崔亚楠2026-10-21 06:20:102026-10-21 06:20:10石墨模具感应加热系统



