
感应加热如何工作? 原理简单指南 & 应用
如果您曾经见过平底锅在电磁炉上加热而没有火焰接触到它, 您已经看到了工厂中齿轮硬化的相同物理原理. 感应加热 利用磁性直接在金属部件内部产生热量——无火焰, 无加热元件, 没有联系. 速度很快, 精确的, 以及现代热处理中占主导地位的加热方法. 这篇文章解释了它是如何工作的, 为什么工厂选择它, 以及它的使用地点——用简单的语言, 无需物理学位.
1. 什么是感应加热?
感应加热是一种使用电磁场加热导电材料——主要是金属——的方法 电磁场 而不是火焰, 加热元件, 或炉子. 产生热量 在零件本身内部, 不是从外面转来的.
最简单的比喻: 厨房里的电磁炉. 将钢盘放在玻璃表面上, 打开它, 锅会变热,而炉灶面却保持凉爽. 锅底没有火焰. 加热它的是玻璃下方的线圈产生的看不见的磁场. 平底锅基本上变成了自己的加热器.
工业感应加热的工作原理完全相同——只是功率扩大了, 频率, 和精度. 平面被齿轮替换, 轴承环, 轴, 或凸轮轴叶片. 玻璃下的线圈被专为特定部件几何形状设计的铜制电感器替换. 但核心物理原理是相同的.
2. 感应加热如何工作?
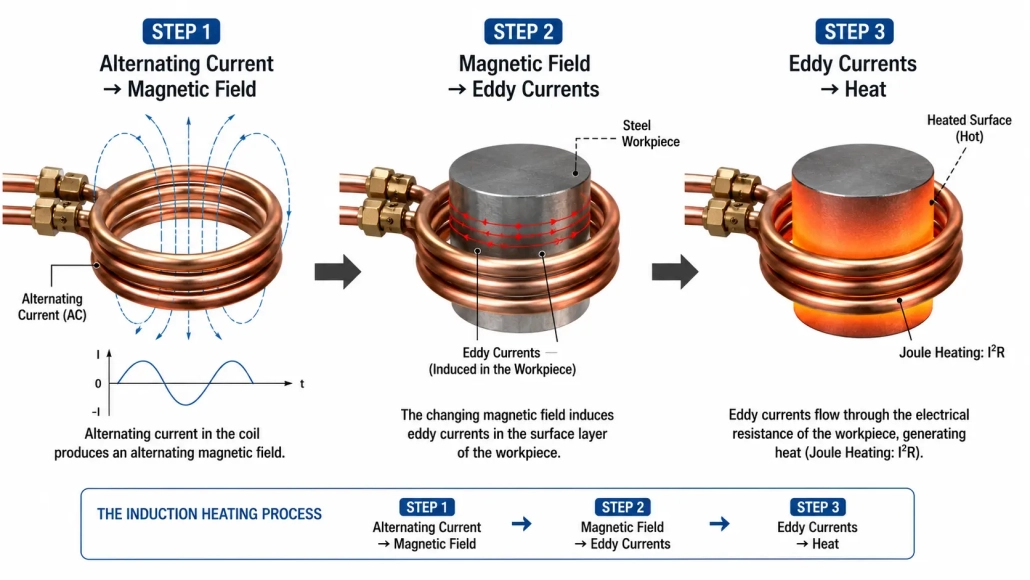
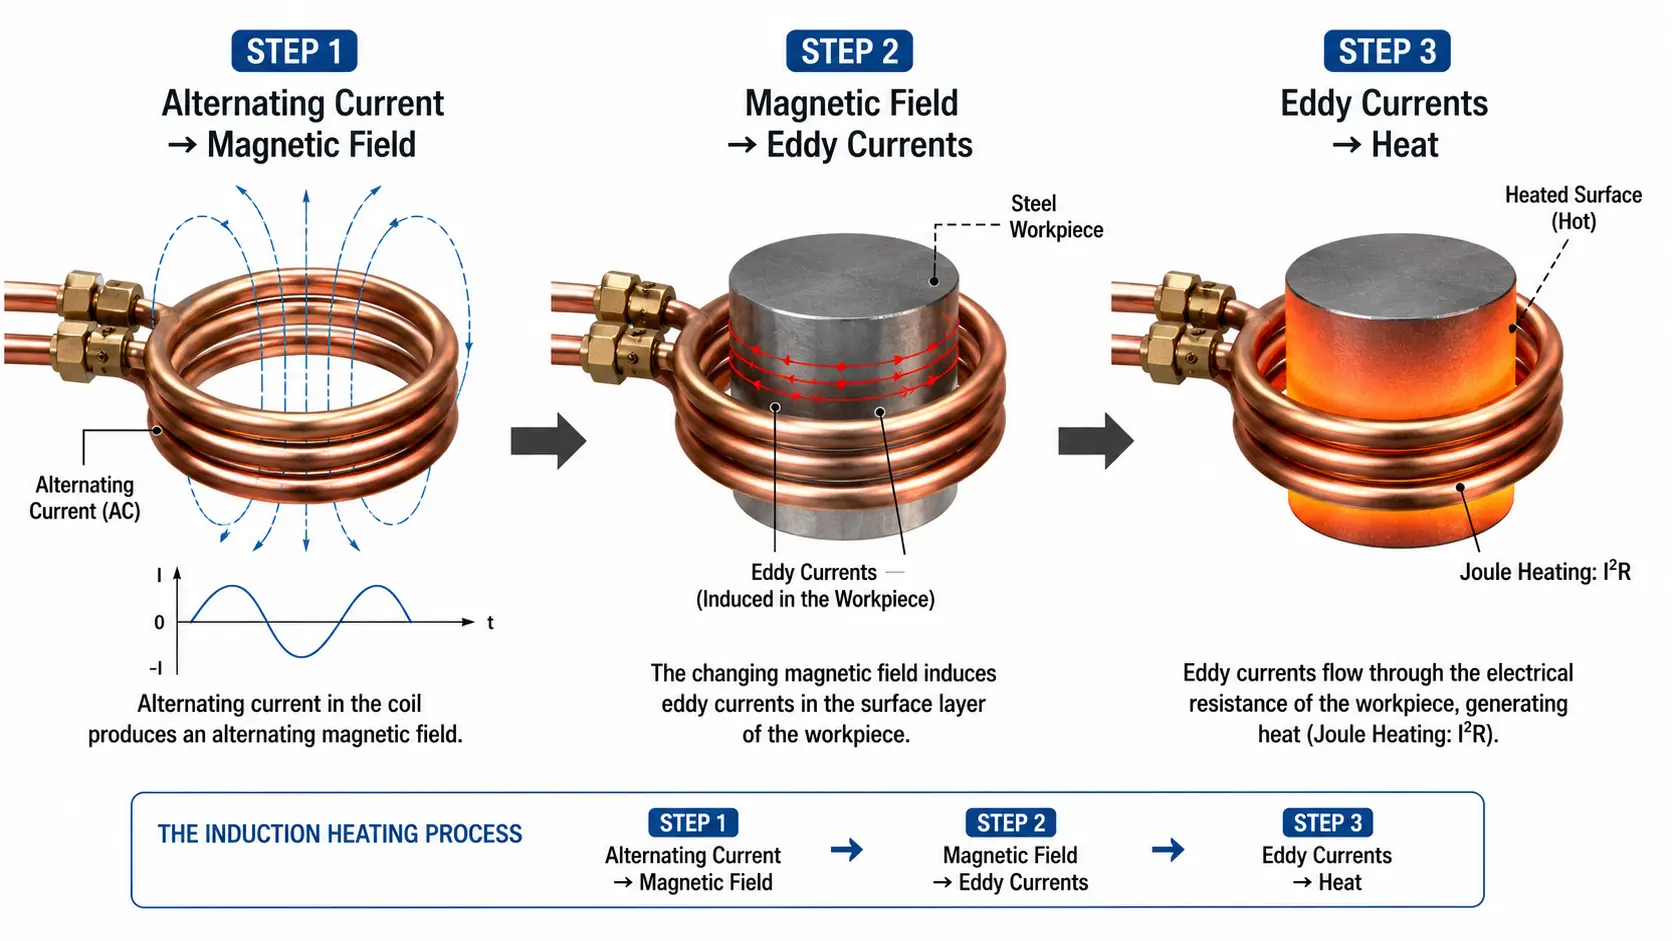
整个过程分三个步骤进行. 每一个步骤都是一个自然过渡到下一个的物理现象.
步骤 1: 交流电产生磁场
一台 交流电 (交流) 以特定频率流过铜线圈——电感器, 通常在 1,000 到 400,000 每秒循环次数 (1 kHz到 400 千赫). 任何载有电流的电线都会在其周围产生磁场. 因为电流是交替的——方向迅速改变——磁场也会交替变化, 以相同的频率膨胀和收缩.
步骤 2: 磁场感应涡流
当导电金属部件放置在该交变磁场内时, 场穿透金属表面. 根据法拉第感应定律, 变化的磁场会在任何附近的导体中感应出电流. 所以循环电流——称为 涡流 — 开始在工件表层内流动. 电流在闭环中运行, 遵循磁场的几何形状和零件本身.
步骤 3: 电阻将电流转化为热量
金属工件具有电阻——它不是完美导体. 当涡流流经这种阻性材料时, 电能转化为热能, 遵循相同的焦耳加热原理 (I²R 损耗) 使任何载流导线都会发热. 结果: 零件从内部开始加热, 并且加热速度很快. 涡流渗透的深度——因此热量产生的位置——由频率决定: 频率越高,加热越浅, 频率越低,深度越深. 这就是背后的根本关系 感应加热频率分类.
适用于碳钢等磁性材料, 有一个额外的加热机制: 磁滞现象. 由于交变磁场在原子水平上反复磁化和消磁材料, 磁畴之间的摩擦会产生额外的热量. 一旦材料达到居里温度(约 770°C),这种效应就会消失 (1,418°F) 对于钢——超过该温度,材料变得无磁性,仅保留涡流加热.
3. 为什么使用感应加热?
工厂选择感应加热而不是火焰加热, 煤气炉, 或电阻加热有四个实际原因.
速度. 感应加热可在几秒钟内将钢表面加热至 900°C, 不是几分钟内. 热量直接在零件中产生 - 无需等待熔炉预热或热量从外部来源传导. 适用于每天运行数千个零件的生产线, 这种周期时间优势直接转化为生产率.
精度. 通过控制频率, 功率, 和线圈几何形状, 你可以将零件的特定区域加热到精确的深度和温度曲线——同时保持相邻区域冷却. 这就是为什么感应淬火可以在齿轮齿面上形成坚硬耐磨的表层,同时保持齿轮芯部坚韧有延展性. 火焰淬火无法达到这种空间控制水平.
清洁度. 无燃烧气体, 无明火, 无烟灰, 无排气. 感应加热设备使用电力运行,并在使用点不产生任何排放. 工作环境相比燃气设备保持更凉爽、更清洁, 并且无需管理排放许可证.
效率. 因为热量是直接在工件中产生的,而不是从高温环境传递过来的, 感应加热浪费的能量远少于其他方式. 一个设计良好的感应系统可以将80–90%的能量从电源传递到工件表面——相比之下,普通燃气炉只有20–30%,大部分能量都通过烟道散失.
4. 感应加热的应用场所?
感应加热的应用比大多数人想象的要广泛. 以下是主要的工业应用——每一种都使用相同的基础物理原理,但根据特定目的调整设备和工艺.
表面淬火 (渗碳处理)
最常见的工业用途. 零件表面快速加热至奥氏体化温度, 然后立即淬火 (喷洒水或油基冷却剂). 结果是一个艰难的, 坚韧的耐磨表面层, 延展性核心. 应用包括 轴感应淬火, 齿轮淬火, 轴承环淬火, 凸轮凸角硬化, 以及 内孔硬化 适用于等速万向节外圈等零件.
轴承加热器的安装和拆卸
将轴承安装到轴上之前, 轴承被加热以使其内圈膨胀,刚好足以自由滑动 - 通常为 80–120°C. 感应加热在一分钟内即可完成,无需明火,无需油浴. 拆解时同样原理相反: 加热外圈以释放卡住的轴承.
用于冷缩配合和拆卸的螺栓加热
涡轮机中的大型螺栓和螺柱, 发电机, 重型机械通过加热膨胀来收紧, 然后让它们在冷却时收缩——产生精确的夹紧力. 感应加热将局部热量施加到螺栓上,而不会加热周围的部件, 实现受控热膨胀和, 当需要时, 更容易拆卸生锈或卡住的紧固件.
其他应用
感应加热也用于钎焊和锡焊, 过盈配合, 退火, 回火, 甚至在铸造应用中熔化金属. 多功能性源自相同的基本优势: 你可以提供精确的, 可控的热量,正好在你需要的位置, 无需加热其他部位.
5. 影响结果的因素?
有三个主要因素决定感应加热在特定应用中的效果——理解这些因素就是成功加工与报废零件的区别.
频率
这是最重要的决策. 较高的频率将加热集中在表面——非常适合小零件的浅表层处理. 较低的频率加热渗透更深——适用于大零件或更厚的硬化层. 选择错误的频率会导致渗层深度不足或磁芯过热. 感应加热频率分类 提供了将频率与零件尺寸和应用匹配的完整参考.
材料特性
并非所有金属的反应都相同. 像碳钢这样的磁性材料加热效率更高,因为它们在居里点以下同时受益于涡流和迟滞加热. 非磁性材料——铝, 铜, 黄铜, 奥氏体不锈钢——仅依赖涡流, 这意味着它们需要更高的功率和通常更高的频率才能实现可比的加热速率. 电阻率和导热率也发挥作用: 铜, 以其极低的电阻率, 感应加热本质上是困难的, 而钢的较高电阻率使其成为理想的选择.
线圈和电源设计
电感器 (线圈) 几何形状决定磁场的走向. 精心设计的线圈与零件轮廓紧密匹配, 最小化磁隙并最大化能量传输. 这些 感应加热电源 必须提供正确的动力组合, 频率, 和应用程序的占空比. 线圈设计和功率选择是紧密相关的——改变其中一个通常会迫使重新评估另一个.
🔑 关键要点
感应加热的工作原理是让交流电通过铜线圈产生磁场. 该场会在导电金属工件中感应出涡流, 电阻将这些电流直接在零件内部转化为热量. 无火焰, 没有联系, 无需等待.
其四大核心优势——速度, 精确, 清洁度, 和效率——使其成为表面硬化的首选方法, 轴承安装, 螺栓加热, 以及越来越多的工业加热应用. 这一切都始于理解三步过程: 电流→磁场→涡流→热量.


