
感应加热需要多少功率? 6 关键因素 & 经过验证的计算方法
询问任何感应加热工程师他们需要回答的第一个问题, 几乎总是一样的: 感应加热需要多少功率 这个应用程序需要? 如果数字错误——太低——那么部件就永远不会达到温度. 太高了, 并且您在不需要的设备上花费过多. 本指南详细介绍了决定电源要求的六个因素, 按应用为您提供真实的功率范围, 并介绍了您今天可以使用的实用计算方法来正确调整系统规模.
1. 为什么正确使用电源很重要
电源是感应加热的发动机. 它决定了三件事: 多快 零件达到温度, 多深 热量在给定时间内渗透, 以及 可以加热和不能加热的东西 与你的设备. 一个 15 千瓦台式机器永远不会过热 100 用于锻造的毫米钢坯——不是因为机器有缺陷, 但是因为物理热量损失到环境中的速度超过了该规模的功率输入. 反过来, 一个 300 kW 系统以每个零件几秒钟的速度加热小型轴承环,如果 50 千瓦机器可以做同样的工作.
成本曲线陡峭. 便携式 15 千瓦感应加热器可能要花费几千美元. 一个 300 具有闭环冷却和自动化集成的 kW 工业机柜系统可以运行到六位数. 正确调整电源大小和猜测之间的区别就是有利可图的过程和代价高昂的错误之间的区别. 这也是为什么 感应加热功率选择 是设备买家搜索次数最多的话题之一.
2. 决定电源要求的六个因素
最终控制的六个变量 感应加热需要多少功率 任何给定的工作要求. 更改其中任何一项, 和功率数移动. 他们在这里, 按影响顺序.
因素 1 — 加热质量. 这是主导变量. 功率需求与您正在加热的金属质量大致呈线性关系. 50 克重的齿轮齿尖所需的动力远小于 50 公斤重的轴. 加热的质量不是整个零件 - 它只是在加热循环内必须达到目标温度的材料体积. 用于表面硬化, 这是外壳深度 × 受热表面积. 用于穿透加热, 这是零件的总体积.
因素 2 — 目标温度. 目标温度越高, 需要的能量和功率就越多. 将钢加热至 850°C 进行硬化所需的能量大约是加热至 400°C 进行回火的能量的两倍. 锻造温度 (1200–1250°C(钢材)) 需要最高的功率水平,因为随着温度的升高,您要应对日益陡峭的辐射和对流损失.
因素 3 — 周期时间. 功率是单位时间的能量. 相同的零件加热到相同的温度 5 秒需要 6 乘以 30 秒周期的功率. 每隔几秒钟运行一个零件的生产线大大提高了电力需求 - 而这正是感应技术的亮点, 因为电力直接传递到零件而不是损失到炉腔.
因素 4 — 材料特性. 磁钢比非磁性材料加热效率更高,因为磁滞会在居里点以下提供额外的加热 (≈770°C). 正如我们的指南中所解释的 涡流与. 滞后现象, 这种额外效应在居里温度以上消失——这就是为什么加热到锻造温度的最后400°C需要不成比例的更多功率. 铝, 铜, 和黄铜——所有非磁性且电阻率低——需要显著更高的功率密度才能达到与碳钢相同的加热速率.
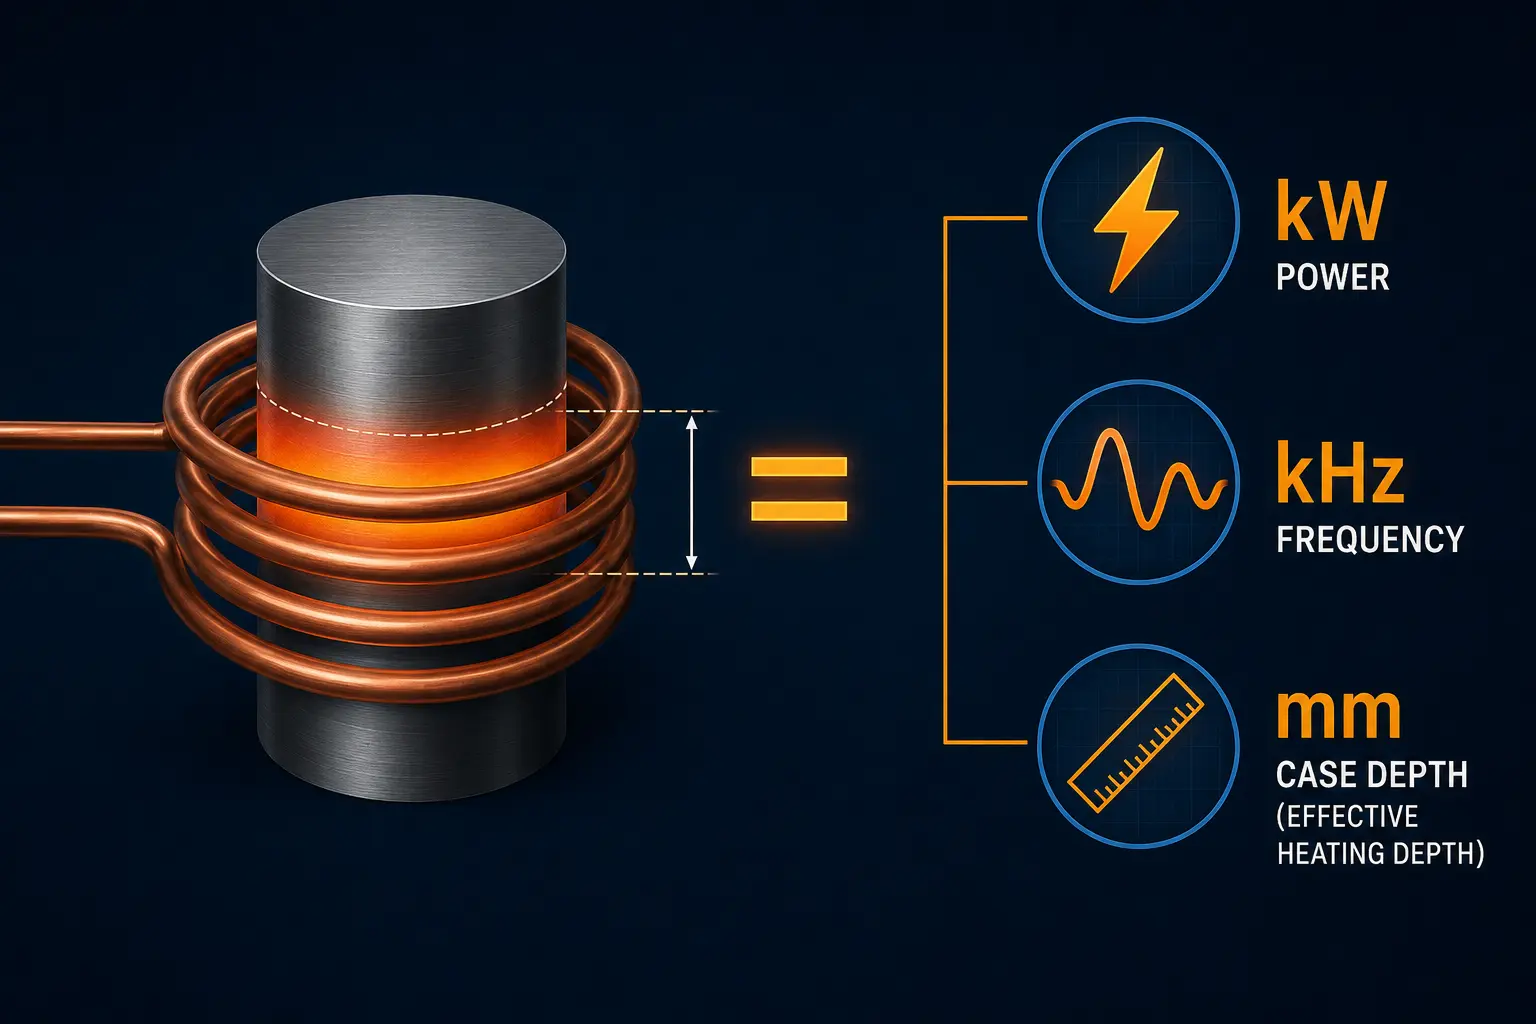
因素 5 —— 频率与渗层深度. 频率决定感应电流渗透的深度. 浅渗层深度 (0.5–1 毫米) 需要高频 (100–400 千赫) 非常高的功率密度集中在薄的表面层. 深壳或透热应用使用较低频率 (1–10 千赫) 并将能量分散到更大的体积上. 完整的解释, 请参阅我们的文章 频率如何影响感应加热.
因素 6 — 线圈效率和耦合. 并非所有离开电源的功率都到达工件. 线圈损耗 (铜中的 I²R 加热), 漏磁场, 且耦合性差 (线圈与零件之间气隙较大) 全部窃取权力. 精心设计的紧密耦合线圈可实现 80–90% 的传输效率. 线圈设计不良——间隙大, 错误的几何形状 - 可能交付少于 50% 电源输出到该部件的. 这就是为什么 感应线圈的工作原理 与电源额定值同样重要.
3. 功率密度: 核心经验法则
考虑感应加热功率的最实用方法是通过 功率密度 — 千瓦每平方厘米 (千瓦/平方厘米) 或每平方英寸千瓦 (千瓦/英寸²) 受热表面积. 这个数字反映了材料的综合效果, 温度, 和周期时间直接转化为设备尺寸.
以下是常见工艺的行业标准功率密度范围:
| 工艺 | 功率密度 (千瓦/平方厘米) | 功率密度 (千瓦/英寸²) | 典型目标 |
|---|---|---|---|
| 表面硬化 (浅的, ≤1毫米) | 1.0–2.0 | 6.5–13 | 快速表面奥氏体化, 最小热扩散 |
| 表面硬化 (深的, 2–5 毫米) | 0.5–1.0 | 3.2–6.5 | 具有受控热分布的更深外壳 |
| 锻造加热 | 0.3–0.8 | 1.9–5.2 | 核心温度均匀, 1200–1250°C |
| 钎焊 / 焊接 | 0.3–0.8 | 1.9–5.2 | 填料流动温度 (450–850°C), 局部关节 |
| 热缩接头 / 轴承加热 | 0.1–0.3 | 0.6–1.9 | 温度适中 (80–250°C), 均匀膨胀 |
| 螺栓加热 / 拆卸 | 0.05–0.2 | 0.3–1.3 | 因热膨胀而松动, 无冶金变化 |
这些范围假设 碳钢或低合金钢 和一个耦合良好的线圈. 适用于铝或铜, 乘以 1.5–2.5× — 它们较低的电阻率和非磁性特性在相同的加热速率下需要更多的功率. 用于不锈钢 (奥氏体牌号如 304/316), 由于电阻率较高且没有磁性贡献,因此使用范围的上限.
4. 按应用划分的实际功率范围
从功率密度转向机器总功率, 这是实际应用中的数字. 这些都是 机器输出功率 收视率, 未输入电力服务要求 (由于电源效率损失,通常会高出 10–15%).
| 应用 | 典型零件尺寸 | 所需电源 | 频率 | 机器类型 |
|---|---|---|---|---|
| 小螺栓拆卸 | M8–M20 螺栓 | 1–5千瓦 | 10–50 kHz | 便携式手持式 |
| 轴承安装 (小的) | 缸径 20–100 毫米 | 2–10千瓦 | 10–30kHz | 便携的 / 台式 |
| 小零件淬火 | 针脚, 小齿轮, 刀刃 | 5–30千瓦 | 100–400 千赫 | 高频台式 |
| 钎焊 (铜/钢接头) | 管 Ø6–50 毫米, 接头件 | 5–40千瓦 | 30–200kHz | 台式 / 中频 |
| 齿轮淬火 (汽车) | 模块 2–6, Ø50–250 毫米 | 50–300 千瓦 | 1–10 千赫 (中频) 或 100–400 kHz (高频) | 中频或高频工业 |
| 轴淬火 (扫描) | Ø25–150 毫米, 各种长度 | 50–400千瓦 | 1–10 千赫 | MF 工业扫描 |
| 轴承套圈淬火 | Ø50–500 毫米环 | 50–300 千瓦 | 1–10 千赫 | MF 工业旋转进给 |
| 锻件加热 | Ø20–150 毫米坯料 | 100–1000+ 千瓦 | 0.5–10 千赫 | 中频/低频专用系统 |
| 条 / 线材加热 | 连续带材, 线材 | 50–2000+千瓦 | 1–400 千赫 (依赖于应用程序) | 专用在线系统 |
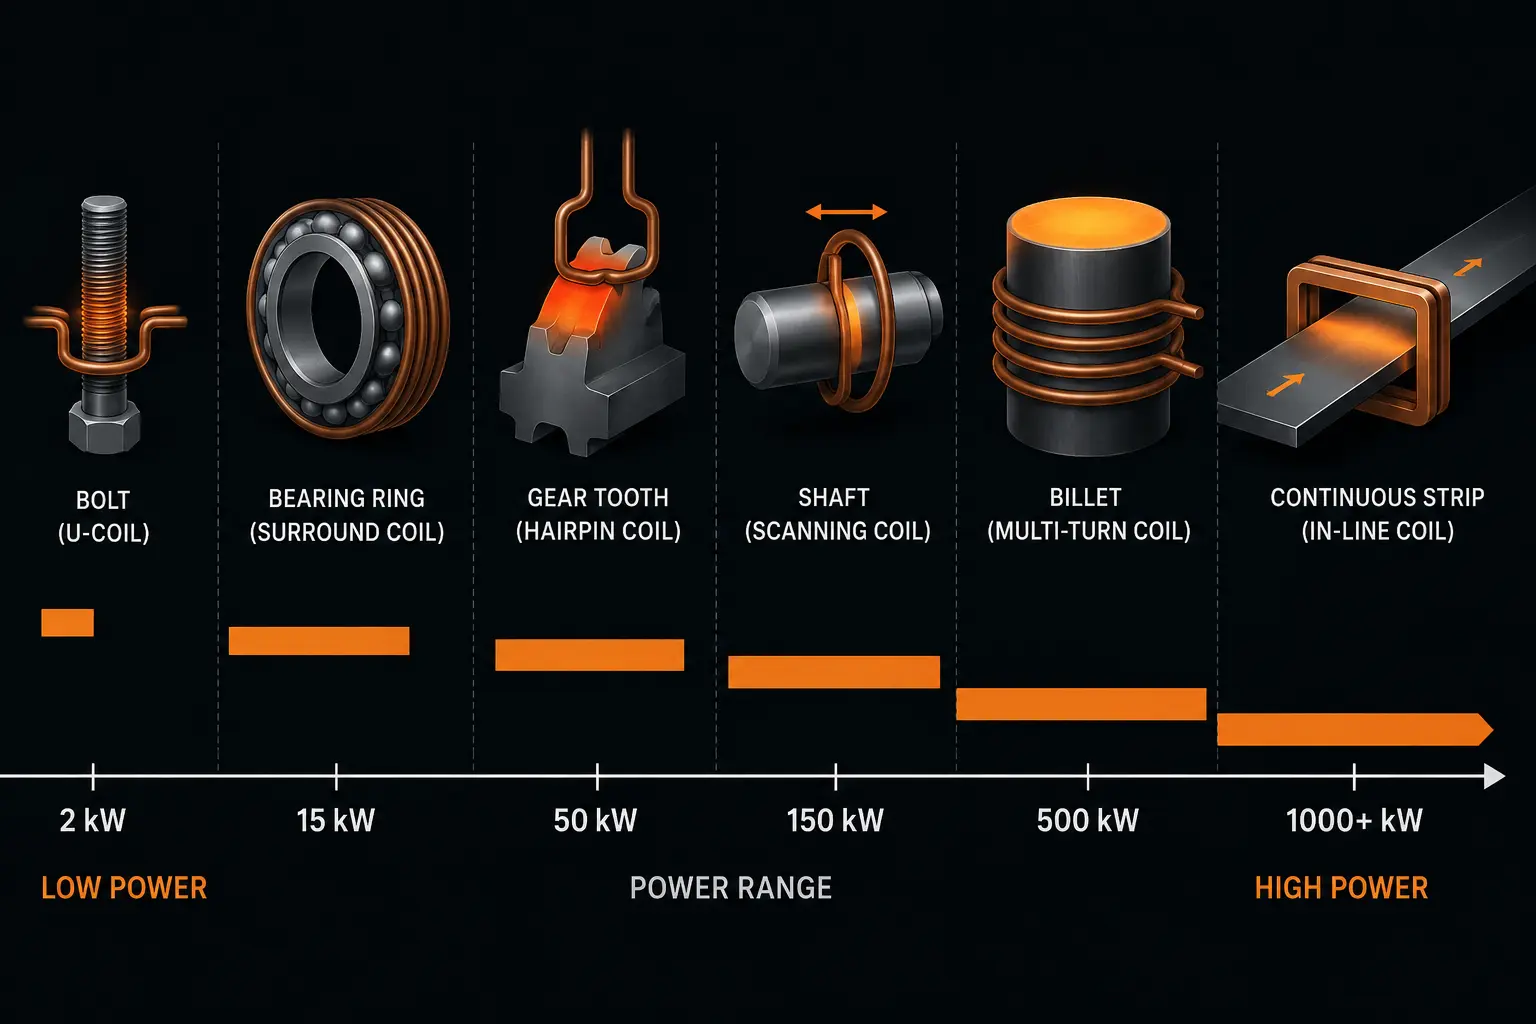
关于从台式到工业级跳跃的说明: 之间的差距 30 千瓦和 50 千瓦是机器架构根本变化的地方——从空气冷却的单相台式机到水冷的三相工业机柜. 如果你计算出的需求落在30–50千瓦范围内, 倾向于工业平台. 持续以最大额定功率运行台式机将缩短元件寿命并限制工作周期. 关于机器类型和选择的更多信息, 请参阅我们的 感应加热机指南.
5. 逐步功率计算方法
这是一个实用的四步估算方法 感应加热需要多少功率 您的特定应用需求 - 无需有限元软件. 这为您选择设备提供了坚实的起点; 线圈原型的最终工艺开发将完善数量.
步骤 1 — 计算加热质量
用于表面硬化: 受热体积=壳深×受热表面积. 例如, 硬化齿轮的齿面区域 - 如果总受热表面为 80 cm²,你需要一个 2 毫米 (0.2 厘米) 渗层深度, 受热体积为 80 × 0.2 = 16 立方厘米. 乘以钢材密度 (7.85 克/立方厘米) 要得到 加热质量 ≈ 126 克.
用于穿透加热: 使用完整的零件体积. 钢坯 Ø50 mm × 150 mm 长,体积为 π × (2.5)² × 15 = 295 立方厘米, 给一个 加热质量 ≈ 2.3 千克.
步骤 2 — 计算所需能量
活力 (千焦耳) = 质量 (千克) × 比热容 (kJ/kg·℃) × 温升 (℃). 对于钢材, 比热容大约为 0.46 kJ/kg·℃ 低于居里点,大致 0.62 kJ/kg·℃以上. 进行实际估计, 使用一个 平均数 0.55 kJ/kg·℃ 用于从室温加热至 900°C.
使用上面的齿轮示例: 0.126 公斤× 0.55 × (900 - 20)℃ = 0.126 × 0.55 × 880 ≈ 61 千焦耳 所需能量.
对于 2.3 kg 钢坯至锻造温度 (1220℃): 2.3 × 0.55 × (1220 - 20) = 2.3 × 0.55 × 1200 ≈ 1,518 千焦耳.
步骤 3 — 使用循环时间转换为功率
功率 (千瓦) = 能量 (千焦耳) ÷ 循环时间 (秒). 对于 5 秒加热循环的齿轮淬火示例: 61 千焦耳 ÷ 5 s = 12.2 千瓦 在零件表面.
对于周期为60秒的锻坯 (连续进给, 每分钟一根坯料): 1,518 千焦耳 ÷ 60 s = 25.3 千瓦. 如果您每需要一根钢坯 15 秒: 1,518 ÷ 15 = 101 千瓦. 这就是为什么生产率如此显着地推动电力需求.
步骤 4 — 应用效率因素
除以线圈效率和电源效率即可得到机器额定值. 精心设计的线圈可提供 80% 效率; 电源本身的效率通常为 90–95%.
所需机器功率 = 零件表面功率 ÷ (线圈效率×电源效率)
以齿轮为例: 12.2 千瓦 ÷ (0.80 × 0.92) ≈ 16.6 kW 机器功率. 一个 20 千瓦台式高频机可以以舒适的净空来处理这个问题. 对于每分钟一个锻坯: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 千瓦. 40–50 kW 中频工业机器的尺寸正确.
始终添加一个 15–20% 安全裕度 高于您计算的数字. 这是线圈老化的原因 (铜加工硬化,电阻率随着时间的推移而增加), 零件之间的质量和几何形状变化, 以及您的下一份工作可能比当前工作稍大的现实. 与无法完成循环的机器的成本相比,适度动力储备的成本很小.
6. 总结 & 快速参考
为感应加热提供合适的电源是一个物理问题, 不是猜测. 金属的质量, 目标温度, 循环时间, 材料性能, 频率驱动的渗透深度, 以及线圈耦合效率——这六个因素, 按顺序应用, 给你一个可以信赖的数值.
🔑 功率选择快速参考
| 表面硬化 (浅层渗透) | → 1.0–2.0 kW/cm², 高频下, 5– 小零件约30 kW, 50– 齿轮/轴约300 kW |
| 透热加热 (锻造) | → 0.3–0.8 kW/cm², 低至中频, 100– 根据毛坯大小和速度可达1000+ kW |
| 钎焊 / 焊接 | → 0.3–0.8 kW/cm², 中高频, 5–40千瓦 |
| 轴承 / 过盈配合 | → 0.1–0.3 kW/cm², 低至中频, 2– 小轴承约10 kW |
| 计算公式 | → kW = 质量(千克) × 0.55 × ΔT(℃) ÷ 循环(s) ÷ 0.74 × 1.2 安全 |
| 非磁性金属 (铝, 铜, SS) | → 将功率乘以 1.5–2.5× vs. 碳钢值 |
更深入地了解频率和功率与特定材料和零件几何形状的匹配, 探索我们的全面 感应加热功率选择 指导. 如果您准备好确定机器尺寸, 我们的 感应加热机 概述涵盖五种主要设备类型以及如何将它们与您的应用相匹配.
常见问题解答
有效的感应加热需要多少瓦?
瓦数取决于您的应用. 用于小螺栓拆卸或轴承安装, 1–5千瓦 (1,000–5,000 瓦) 就足够了. 小零件表面硬化通常需要 5–30 kW. 工业齿轮和轴淬火需要 50–300 kW. 锻造坯料加热需要 100–1,000+ kW,具体取决于坯料尺寸和生产率. 上述功率密度方法(将 kW/cm² 与您的工艺相匹配)是确定正确瓦数的最可靠方法.
我可以使用 15 kW 齿轮淬火感应加热器?
一个 15 kW 机器可以硬化非常小的齿轮 - 思考模块 1-2, 在 50 直径毫米, 具有浅渗层深度要求. 用于汽车变速箱齿轮 (模块 3–6, 100–200 毫米直径), 中频时通常需要 80–200 kW, 因为受热表面积要大得多并且所需的功率密度 (0.5-1.0千瓦/平方厘米) 需要按比例增加总功率. 尝试用硬质合金来硬化大齿轮 15 kW 机器将导致表面深度不足和循环时间过长.
如何计算新应用的感应加热功率?
使用四步法: (1) 根据渗层深度 × 面积或零件总体积计算加热质量, (2) 使用质量×比热×温升计算所需能量 (0.55 kJ/kg·°C 对于钢), (3) 除以循环时间(以秒为单位)即可获得零件表面的功率, (4) 除以组合线圈和电源效率 (~0.74) 并添加一个 20% 安全裕度. 这为您提供了指定的最小机器额定功率.


