
感应加热功率选择: 如何选择合适的电源
选择正确的 感应加热功率选择 是热处理过程中最关键的决策之一. 无论您是在硬化汽车零件还是锻造工业零件, 设备的功率等级直接影响加热质量, 周期时间, 和运营成本. 本指南将引导您了解 7 决定最佳选择的关键因素 感应加热功率选择, 从理解输入功率与线圈功率到管理复杂几何形状的边缘效应.
📋 目录
1. 输入功率与. 线圈功率: 有什么区别?
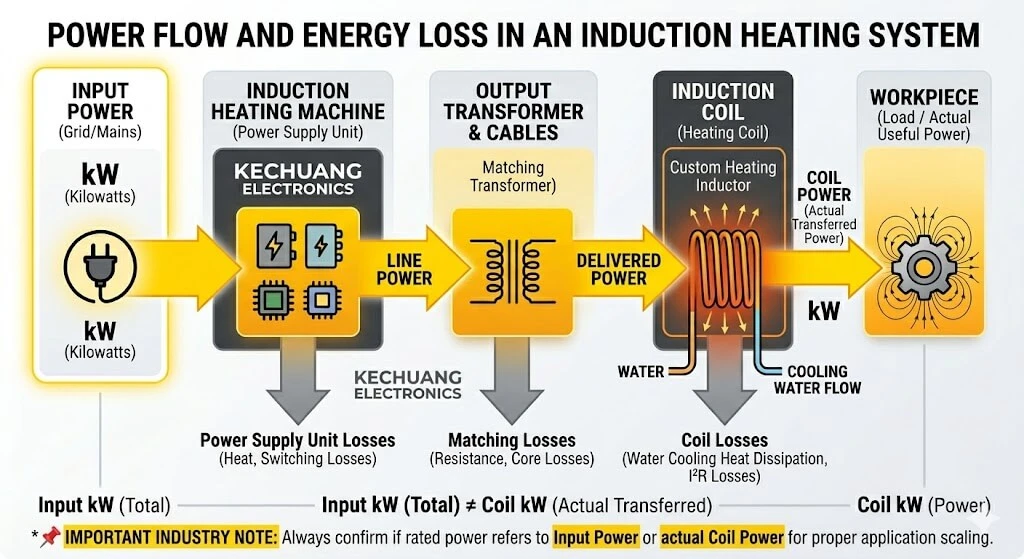
感应加热机的功率额定值, 以千瓦为单位测量 (千瓦), 通常指的是设备的 输入功率 而不是线圈内实际传递的功率. 理解这一区别是正确操作的基础 感应加热功率选择.
少数制造商会计算并标注 线圈功率 反而, 它代表系统损耗后到达工件的能量. 这两个值之间的差距源于电缆的效率损失, 电容器, 和线圈本身. 始终澄清制造商在比较设备时引用的数字,以确保准确 感应加热功率选择.
2. 应用中功率的计算方法
电源要求根据行业和流程的不同而有很大差异. 了解您的特定应用如何确定电源需求对于正确使用电源至关重要 感应加热功率选择.
对于 透热式 应用程序,例如 感应锻造 并形成, 制造商根据材料吞吐量计算功率 (公斤/小时) 和目标温度. 对于 感应淬火 流程, 计算基于线圈覆盖的受热表面积, 以平方厘米表示 (平方厘米). 由此产生的度量被称为 表面功率密度, 形成任何可靠的支柱 感应加热功率选择 框架.
3. 表面功率密度: 关键选择指标
表面功率密度是大多数工程师在执行任务时所依赖的实际基准 感应加热功率选择 用于硬化应用. 在感应淬火中, 它可以达到 25 瓦/平方毫米, 取决于所需的渗层深度和工作频率.
浅层硬化需要更高的功率密度 (15–25 瓦/平方毫米) 加热时间更短.
深度硬化需要较低的功率密度 (5–10 瓦/平方毫米) 和更长时间的加热以允许热传导至核心.
使用表面功率密度作为您的选择基准可以简化 感应加热功率选择 — 您可以将设备输出与工艺要求相匹配,而不会迷失在线圈效率变量中. 了解更多详情, 参考 ScienceDirect 对感应加热原理的全面概述.
4. 设计原则: 集中功率, 加热更快
设计感应线圈时, 核心目标是 最小化加热表面积 在保持工件有效覆盖的同时. 这一原理直接影响 感应加热功率选择 以及线圈设计策略.
较小的加热区域会集中可用功率, 提高表面功率密度,从而实现更快、更可控的加热. 这一原理同样适用于单次加热线圈和用于扫描的线圈 汽车制造 以及其他高产量行业.
对于扫描应用而言, 扫描速度也很重要——较慢的扫描会增加单位面积的能量输入, 而较快的扫描则会减少它. 适当的 感应加热功率选择 考虑线圈几何形状和扫描参数.
5. 管理边缘效应: 当较低功率更好时
高功率密度并不总是最佳选择 感应加热功率选择. 研究表明,工件上的尖锐边缘和倒角不足会导致局部过热, 导致过度的热应力, 晶粒长大, 以及最终导致开裂的晶界液化.
根据 ScienceDirect上的感应加热研究, 由电磁端部效应和边缘效应引起的不均匀电流密度分布是线圈故障和工件开裂的主要原因, 这一发现也得到了Inductoheat在其技术文档中的证实.
为进行补偿, 有经验的工程师使用包裹整个工件的更大线圈几何形状. 这种方法将功率分布到更大的区域, 降低易受影响边缘的峰值密度. 有效的 感应加热功率选择 因此包括知道何时调低功率密度, 不仅仅是何时最大化它.
6. 常见问题解答: 4 关于感应加热功率选择的常见问题
问1: 输入功率和线圈功率有什么区别?
输入功率是从电网汲取的总电力, 在机器输入端子处测量. 线圈功率是感应线圈内部传递给工件的实际能量. 该差距反映了电缆的效率损失, 电容器, 和线圈本身. 准确的 感应加热功率选择 需要知道制造商引用的是哪个值.
第二季度: 我需要高还是低表面功率密度?
经验法则很简单: 浅渗层深度 (在 2 毫米) 需要高功率密度 (最多 25 瓦/平方毫米) 具有快速加热循环. 更深层次的案例 (过量 4 毫米) 需要较低密度 (5–10 瓦/平方毫米) 浸泡时间更长. 你的最佳 感应加热功率选择 取决于材料等级, 硬度要求, 以及零件几何形状.
Q3: 一个电源能处理不同的工件吗?
可以. 具有灵活频率和功率输出范围的现代感应电源能够适应从 石油 & 天然气 到 锂电池制造. 然而, 每一个新应用都需要重新评估线圈设计, 功率水平, 和频率参数,作为彻底 感应加热功率选择.
Q4: 如果我选择了错误的功率等级,会发生什么?
功率不足导致加热不足, 硬度不均匀, 以及延长循环时间,影响生产力. 过功率风险导致表面熔化, 晶粒长大, 在尖锐边缘处开裂, 以及不必要的资本和电力支出. 这两种结果都强调了为什么适当 感应加热功率选择 在购买前至关重要.
7. 获取免费感应加热功率选择咨询
为了帮助我们的工程团队提供准确 感应加热功率选择 在首次沟通中的建议, 准备以下信息:
- 工件材料 — 钢, 铜, 铝, 黄铜, 或合金等级
- 加热目标 — 表面硬化, 透热式, 感应熔炼, 钎焊, 或退火
- 目标温度或硬度 — 指定 HRC 范围或 °C
- 生产速度 — 每小时件数或千克/小时吞吐量
- 工件几何形状 — 注意任何锋利的边缘, 壁薄, 或不规则截面
- 生产模式 — 单件批量或连续生产线
准备好这些信息后, 我们的团队可以直接进行解决方案评估——没有来回的延迟. 您的申请是否涉及 暖通空调组件 或 太阳能电池板制造 部分, 恰当的 感应加热功率选择 从清晰的应用程序数据开始.


发表评论
想参与讨论?请随意贡献!