
感应钎焊
感应钎焊 是一种基于电磁感应原理的高效金属连接工艺. 其核心工作机理是高频电流通过感应线圈产生交变磁场. 这会导致焊接接头处的母材或焊料通过涡流效应快速产生热量. 一旦达到熔化或润湿温度, 实现工件的精确冶金结合.
具有加热速度快等突出优点, 温度可控性高, 焊接变形极小,接头质量稳定, 这项技术支持非接触加热, 可以有效避免明火污染和工件损坏, 使其非常适合自动化和批量生产需求.
工作原理: 快速, 可控 & 可靠
- 感应加热
通过线圈通以高频交流电以产生集中磁场. 该磁场在接头区域直接感应涡流, 迅速将温度升至填充金属的熔点——而不会熔化母材本身.
- 准备 & 定位
组装目标工件并将钎料预先放置在接头界面处(可以是糊状), 线材, 或预成型件. 然后将组件放置在与接头形状相匹配的定制感应线圈内.
- 债券形成
熔化的填充金属通过毛细管作用沿着接头间隙均匀流动, 充分润湿工件表面. 经过精确控制的冷却步骤后, 填充金属凝固形成防漏层, 高强度接头,具有优异的机械性能和耐腐蚀性能.
典型应用
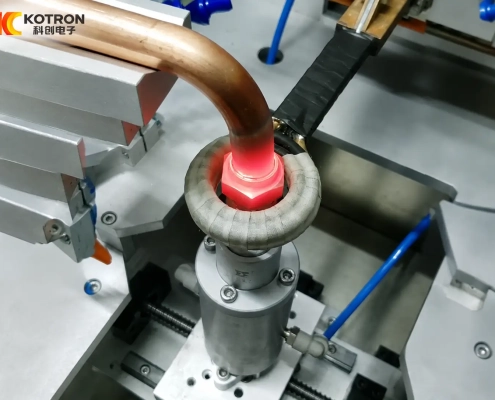
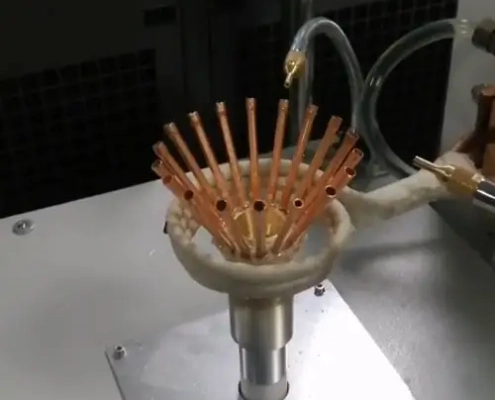
- 暖通空调和制冷行业: 实现换热器中铜管、铝管的对焊, 以及空调管道接头的密封焊接, 提高管道的耐压和密封性能.
- 汽车行业: 适用于汽车排气管的焊接, 燃料管道和传感器的金属外壳, 满足汽车零部件生产的高可靠性和一致性要求.
- 电子和电器领域: 它用于小型电子元件和连接器的感应焊接, 例如电路板上金属针脚的焊接, 平衡焊接效率与元件安全.
- 管道工程: 它用于石油和天然气输送管道的感应熔焊, 实现厚壁管的高效对接焊接并降低焊接缺陷率.
- 精密机械制造: 用于轴承等部件的感应钎焊, 齿轮和切削工具——例如, 硬质合金刀头和刀柄的连接——确保接头强度和尺寸精度.
| 感应钎焊 | 传统加热焊接 (氧焊/电弧焊) |
|---|---|
| 非接触式, 涡流内部加热 | 明火/电弧直接外部加热 |
| 高精度 (±5℃), 局部加热 | 精度低, 热量分布不均匀 |
| 最小 (热影响区 <1mm) | 重要的, 容易翘曲 |
| 30– 周期加快 60%, 自动友好型 | 慢, 劳动密集型作业 |
| 99%+ 一致性, 低缺陷率 | 取决于运营商, 质量不稳定 |
| 无火焰/烟雾, 最少的焊后清洁 | 明火风险, 浓烟/飞溅 |
| 精密零件 (传感器, 刀头, 铜管接头) | 笨重的零件 (钢框架, 重型机械) |
我们的产品
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/09/bent-copper-tube-induction-brazing.webp
1086
1448
崔亚楠
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
崔亚楠2026-09-04 03:43:192026-09-08 03:49:35HVAC 的感应钎焊 & 制冷用铜部件
 https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/Copper-Tube-Manifold-Welding-1.webp
500
500
感应加热处理
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
感应加热处理2025-12-18 01:53:592026-08-05 07:23:24铜管歧管焊接


