
钢结构感应矫直: 工艺, 应用和关键考虑因素
介绍
钢结构在焊接过程中可能会产生变形, 制造, 集会, 和服务. 大钢板可能会变得不平整, 焊接面板可能会产生角度变形, 和结构构件可能会失去其预期的对齐方式.
感应矫直 是一种热校正方法,使用局部电磁加热来校正钢结构中选定类型的变形. 取决于工艺, 受控的热膨胀和收缩, 有时与钢热时施加的机械力相结合, 帮助恢复所需的几何形状.
与传统的火焰矫直不同, 感应加热在导电工件内产生电磁热量, 允许在没有明火的情况下加热选定区域.
矫直成功取决于原始变形, 材料性能, 供暖地点, 电感配置, 以及工艺控制方面占优.
2. 局部感应加热如何纠正钢材变形
3. 感应矫直的常见应用
4. 电感器配置和加热区域选择
5. 影响矫直结果的关键因素
6. 感应矫直与. 火焰矫直
7. 过程监控和尺寸检查
8. 限制和材料考虑因素
1. 什么是感应矫直?
感应矫直用途 电磁感应 加热变形金属结构的选定区域.
当钢材的局部区域被加热时, 它试图扩大. 周围较冷的材料限制了这种膨胀, 产生内应力. 因为钢的屈服强度随温度升高而降低, 在适当的条件下会发生局部塑性变形.
冷却时, 受热区域收缩. 这种尺寸变化有助于校正整体几何形状.
一些系统还在钢热时施加受控机械力.
典型应用包括:
•船舶甲板和舱壁校直
•钢板变形校正
•焊接装配校正
•结构梁矫直
•铁路和重型车辆结构件
感应矫直应与其他两种工艺区分开来:
感应弯曲: 有意创建指定的曲率.
焊后热处理 (焊后热处理 (PWHT)): 满足指定的冶金或残余应力要求,而不是主要校正几何形状.
2. 局部感应加热如何纠正钢材变形
修正机制涉及限制热膨胀, 局部塑性变形, 和冷却过程中的收缩.
2.1 热膨胀和塑性变形
电感器位于所选校正区域附近. 电磁能在导电钢内产生热量.
随着温度升高, 受热面积试图扩大. 周围较冷的材料限制了部分这种膨胀.
在合适的条件下, 高温下屈服强度降低导致局部塑性变形发生.
这是热矫直机构的重要组成部分. 修正不仅仅是加热和随后收缩的结果.
2.2 冷却过程中的收缩
当加热区域冷却时, 它收缩. 它的尺寸变化与周围的材料和结构约束相互作用, 为最终修正做出贡献.
结果取决于加热位置, 热循环, 材料性能, 和约束条件.
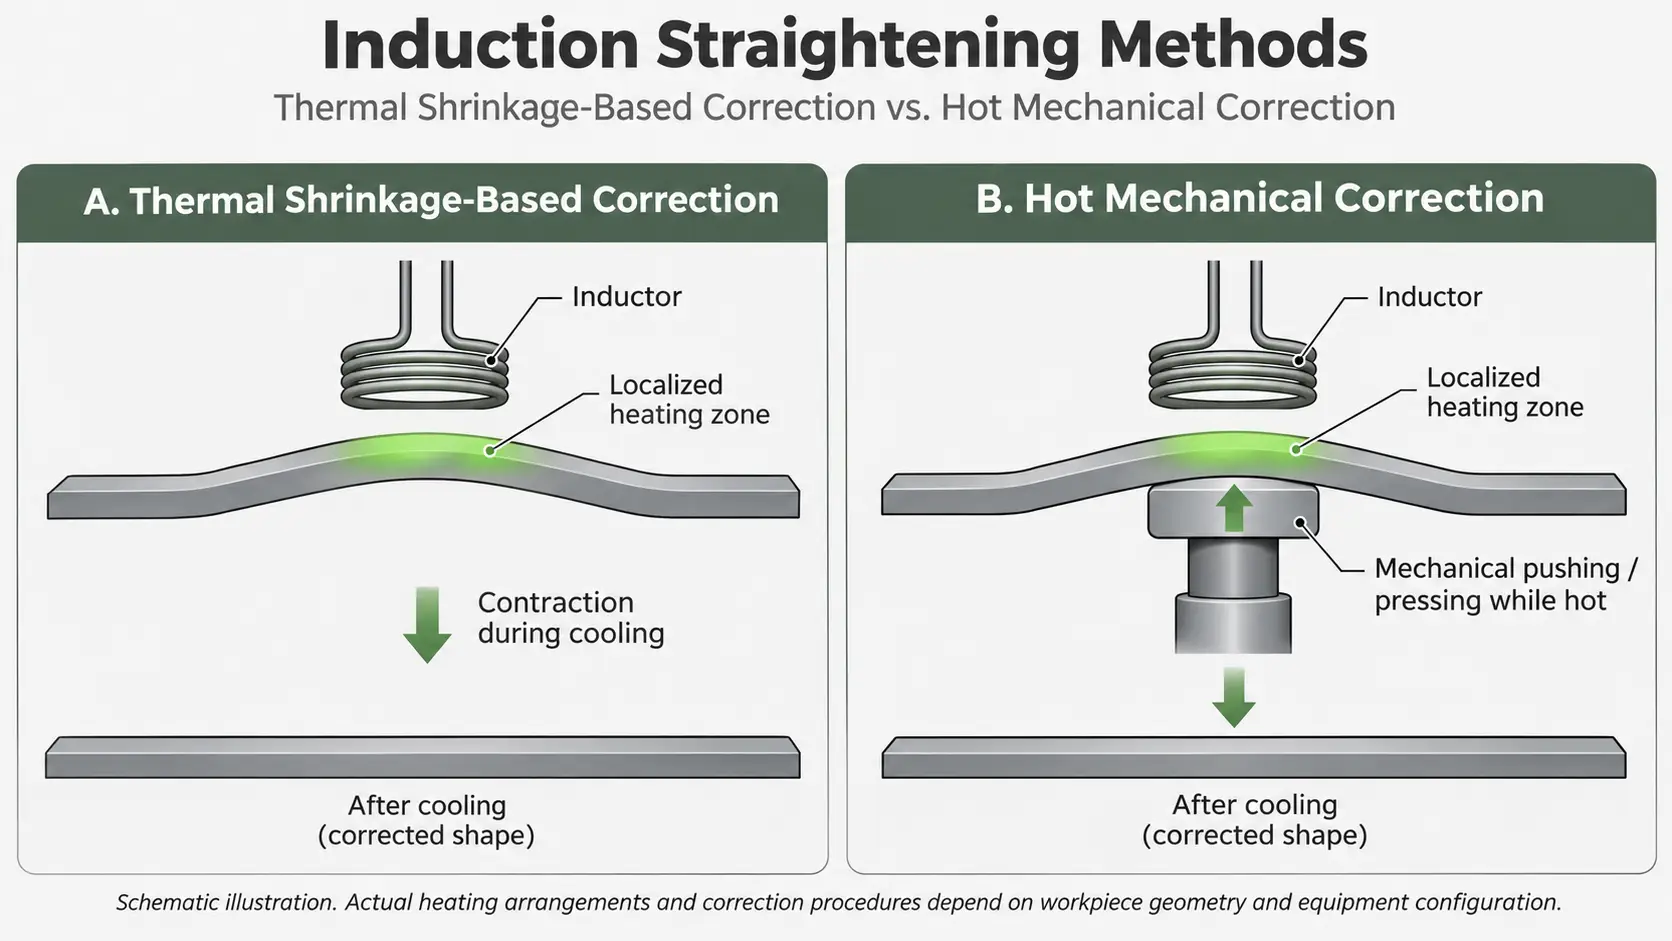
2.3 热收缩和热机械校正
应区分两种一般方法.
基于热收缩的校正
选定区域被加热,以便有限的膨胀和随后的收缩产生所需的尺寸变化.
热机械校正
一些专用系统将局部感应加热与钢材热时的受控推动或压制相结合. 冷却后保留校正后的形状.
例如, ENRX TERAC 甲板矫直系统采用感应加热和机械校正.
这些方法不应被视为可以互换. 实际流程取决于设备配置和批准的程序.
3. 感应矫直的常见应用
3.1 船舶甲板和舱壁矫直
造船业是感应矫直的成熟应用.
焊接大型甲板, 加强筋, 和结构组件会引起局部和整体变形.
典型问题包括:
•甲板表面不平坦
•板材局部变形
•焊接组件周围的角变形
•垂直舱壁板变形
专用感应矫直系统可以加热大型钢板的选定区域. 有些设计为从一侧操作, 当进入相对表面受到限制时,这很有用.
3.2 钢板及焊接组件校正
钢板 在焊接和制造过程中可能会产生变形.
变形的程度和方向受焊接顺序的影响, 热输入, 板材尺寸, 加强筋配置, 和约束条件.
当局部热校正适合材料和结构时,可以考虑感应矫直.
3.3 结构梁矫直
结构梁和装配式截面在制造过程中可能会产生弯曲或扭曲, 运输, 安装, 或服务.
工字钢, 渠道, 由于其横截面几何形状和刚度,平板和平板对热校正的响应不同.
因此,加热装置必须考虑结构截面和变形方向.
3.4 铁路和重型车辆结构
其他潜在应用包括铁路机车车辆部件, 机车结构总成, 和重型车辆结构.
规划校正过程时必须考虑尺寸公差和附近的热敏元件.
4. 电感器配置和加热区域选择
供暖面积和 电感配置 确定电磁能的施加位置.
没有适合每种钢结构的通用感应器几何形状或加热模式.
4.1 识别变形
选择加热区域之前, 应测量原始变形并分类.
常见的条件包括:
•局部板屈曲
•角度畸变
•板材整体曲率
•梁弯曲
•结构扭曲
最明显变形的区域不一定是唯一应该加热的区域. 必须根据变形机制和预期的校正方向选择校正位置.
4.2 电感器的几何形状和位置
重要的设计考虑因素包括:
•电感器占地面积
•感应器与工件之间的距离
•加热方向和运动
•工件厚度和几何形状
•功率及工作频率
感应器必须为预期的校正区域提供合适的加热足迹.
传统热矫直文献描述了点, 线, 和楔形加热模式. 然而, 这些图案不应自动被视为标准感应线圈几何形状.
实际的热量分布取决于电感器设计, 电磁耦合, 工件几何形状, 和操作条件.
5. 影响矫直结果的关键因素
5.1 钢种和原始材料状况
不同钢种对局部加热的反应不同.
碳钢, 高强度低合金钢, 调质钢, 和热机械加工的钢可能有不同的温度限制.
用于调质 (问&时间) 钢材, 必须考虑允许的加热温度与原始回火温度的关系.
加热超过相关限制可能会改变原始热处理过程中产生的机械性能.
其他高强度和热机械加工钢也需要特定材料的评估.
没有适合每种感应矫直应用的通用最高温度. 允许温度必须根据钢种确定, 原始物质状况, 管理规范, 和批准的程序.
5.2 板厚度和结构几何形状
板片厚度影响传热以及表面与内部的温差.
薄板可能对过度局部加热特别敏感, 这可能会导致额外的屈曲或变形.
较厚的部分可能需要不同的感应器布置和加热条件.
加强筋, 焊接连接, 附近的结构元素也会影响热响应和机械响应.
5.3 约束和加热顺序
原始变形和结构约束决定是否需要外部约束或机械校正.
约束装置位置不正确或机械力过大可能会导致额外的变形.
较大的结构可能需要多次加热操作. 在选择下一个加热位置或操作条件之前,应评估每个校正周期.
5.4 功率, 频率, 和加热时间
功率, 频率, 和加热持续时间影响传递到工件的能量.
更高的功率不会自动产生更好的矫直效果.
操作条件必须与钢材厚度相匹配, 材料性能, 电感器几何形状, 耦合距离, 和预期供暖面积.
6. 感应矫直与. 火焰矫直
两种方法都使用局部加热来纠正钢材变形, 但它们的加热方式和操作特性有所不同.
| 比较 | 感应矫直 | 火焰矫直 |
|---|---|---|
| 热源 | 电磁感应 | 燃烧火焰 |
| 发热 | 导电工件内 | 外部火焰 |
| 加热控制 | 感应系统设置 | 火炬操作及技术 |
| 明火 | 不需要 | 必需的 |
| 重复性 | 已开发的流程具有高度可重复性 | 更依赖于操作者技术 |
| 供暖布置 | 电感配置 | 基于火炬的加热模式 |
| 工作环境 | 热源无燃烧产物 | 燃烧产生的产物 |
当加热位置受到控制时,感应加热可能具有优势, 可重复性, 减少明火危险很重要.
在设备便携性的情况下,火焰矫直仍然有用, 使用权, 或既定的工作程序有利于传统加热.
这两种方法都不能自动适用于每种结构. 选择取决于材料, 几何形状, 纠正要求, 和工作环境.
7. 过程监控和尺寸检查
尺寸检查至关重要,因为目标是实现指定的几何校正, 不仅仅是达到特定的加热温度.
典型的过程控制方法包括:
① 初步检查
使用合适的尺寸规测量原始变形, 直尺, 激光测量系统, 或测量设备.
② 工艺规划
确定供暖地点, 电感器排列, 操作条件, 和校正顺序.
③ 控制加热
应用感应加热,同时监控功率等相关条件, 加热时间, 电感位置, 和温度.
应使用适当的校准仪器测量温度, 比如合适的 高温计. 不应仅使用钢材颜色作为主要温度测量方法.
④ 机械矫正及冷却
流程需要时, 在钢材热时施加受控机械力. 按照批准的程序让工件冷却.
水冷不应被视为普遍要求.
⑤ 尺寸重新测量
工件达到规定的检验条件后, 再次测量几何形状并将其与所需的公差进行比较.
⑥ 最终检查
确认尺寸合规性并执行关键结构部件所需的任何额外检查.
感应矫直不能修复裂纹或有缺陷的焊缝. 这些条件需要单独评估.
8. 限制和材料考虑因素
感应矫直并不适合所有类型的变形或材料状况.
重要的限制包括:
材料敏感性: 高强度和热处理钢可能会受到过度加热的影响.
复杂变形: 具有多种相互作用变形模式的结构可能需要详细的工程评估.
附加失真: 不正确的加热位置或顺序可能会引入新的变形.
结构完整性: 现有裂缝, 有缺陷的焊缝, 和结构损坏需要单独检查.
设备接入: 复杂的几何形状和受限的访问可能会影响电感器的定位和工艺可行性.
对于关键结构部件, 纠正程序应由合格的工程人员审查和批准.
常见问题解答
单击问题以展开答案.
感应矫直可以纠正焊接变形吗?
可以. 它可以纠正钢板中某些类型的与焊接相关的变形, 甲板, 舱壁, 和结构组件. 适用性取决于变形几何形状, 物质条件, 结构性限制, 和允许的加热条件.
感应矫直与焊后热处理相同吗?
不. 焊后热处理可满足指定的冶金或残余应力要求, 而感应矫直主要纠正几何变形.
感应矫直是否需要进入钢板的两侧?
未必. 一些专门的感应甲板矫直系统设计为从板的一侧操作. 这对于进入相对表面受到限制的大型船舶甲板和舱壁非常有用.
感应矫直可以改变钢材的机械性能吗?
可以. 加热超过特定钢种和原始材料条件允许的温度可能会影响其微观结构和机械性能. 这对于调质钢和其他高强度结构钢尤其重要.
结论
感应矫直是针对选定工业钢结构的热校正方法, 包括船舶甲板, 舱壁, 钢板, 和结构梁.
通过应用局部电磁加热, 该过程使用受控热膨胀, 塑性变形, 和冷却收缩以纠正不需要的几何形状. 一些系统还在钢材热时将加热与机械校正结合起来.
成功的结果取决于选择合适的加热位置, 正确配置电感, 遵守材料温度限制, 并通过检查验证尺寸变化.
因此,感应矫直应被视为一种受控的尺寸校正过程,而不是简单的另一种加热钢材的方法.


