
การเหนี่ยวนำความร้อนสำหรับการมุ่งหน้าร้อน: การอุ่นลวดสปริงและการควบคุมการผลิต
การแนะนำ
Hot heading is a metal forming process used to manufacture bolts, screws and other fasteners with enlarged heads. During the process, a selected section of metal stock is heated and compressed in a die to produce the required head geometry.
For fastener manufacturers, การให้ความร้อนแบบเหนี่ยวนำ provides a way to prepare the required material section before the heading operation. Depending on the production arrangement, heating can be applied to continuously fed steel wire or to individual cut blanks before they enter the heading machine.
แตกต่างจากการให้ความร้อนจากเตาทั่วไป, induction can concentrate energy in a selected region of the workpiece. This is particularly useful when only the material intended for head formation needs to reach the required processing temperature.
อย่างไรก็ตาม, การทำความร้อนด้วยตัวยึดที่ประสบความสำเร็จนั้นเกี่ยวข้องมากกว่าการไปถึงอุณหภูมิเป้าหมาย. ปริมาณวัสดุที่ใช้ได้ในการสร้างส่วนหัว, ตำแหน่งของส่วนที่ให้ความร้อน, ลำดับการถ่ายโอนและรอบการทำงานของเครื่องมุ่งหน้าล้วนส่งผลต่อกระบวนการผลิต.
บทความนี้จะตรวจสอบว่าการทำความร้อนแบบเหนี่ยวนำถูกรวมเข้ากับหัวเรื่องร้อนของตัวยึดอย่างไร, รวมถึงการอุ่นลวดด้วย, ข้อกำหนดส่วนที่ให้ความร้อน, การเตรียมวัสดุและการประสานงานการผลิต.
2. การป้อนลวดเทียบกับการป้อนลวด. เครื่องทำความร้อนเปล่าส่วนบุคคล
3. การกำหนดส่วนที่ให้ความร้อนสำหรับการสร้างหัวโบลต์
4. การประสานความร้อน, การดำเนินการตัดและมุ่งหน้า
5. การตรวจสอบอุณหภูมิและความสม่ำเสมอในการผลิต
6. การสร้างกระบวนการทำความร้อนแบบเหนี่ยวนำสำหรับการผลิตสปริงเกอร์
1. ทำความเข้าใจเรื่องร้อนและร้อนในการผลิตสกรู
1.1 หัวเรื่องเย็น, หัวเรื่องแบบอุ่นและหัวเรื่องแบบร้อน
การสร้างหัวของตัวยึดสามารถทำได้ภายใต้สภาวะอุณหภูมิที่ต่างกัน.
| กระบวนการ | ลักษณะทั่วไป |
|---|---|
| หัวเรื่องเย็น | วัสดุก่อตัวขึ้นที่อุณหภูมิห้องหรือใกล้อุณหภูมิห้องโดยไม่ได้ตั้งใจให้ความร้อน |
| หัวเรื่องที่อบอุ่น | วัสดุถูกให้ความร้อนจนถึงอุณหภูมิปานกลางก่อนที่จะขึ้นรูป |
| หัวเรื่องร้อน | วัสดุถูกให้ความร้อนจนถึงอุณหภูมิการทำงานที่ร้อนสูงขึ้นก่อนที่จะทำให้เสียสภาพ |
ทางเลือกขึ้นอยู่กับคุณสมบัติของวัสดุ, ขนาดตัวยึด, ข้อกำหนดการเสียรูปและการผลิตที่จำเป็น.
หัวเรื่องเย็นถูกนำมาใช้กันอย่างแพร่หลายสำหรับการผลิตตัวยึดในปริมาณมาก. อย่างไรก็ตาม, เป็นความแข็งแรงของวัสดุ, เส้นผ่านศูนย์กลางว่างหรือความยากในการขึ้นรูปเพิ่มขึ้น, โหลดที่กำหนดให้กับเครื่องมืออาจเป็นปัญหา.
การมุ่งหน้าแบบอุ่นหรือร้อนสามารถลดความต้านทานต่อการเสียรูปโดยการให้ความร้อนแก่วัสดุก่อนการขึ้นรูป.
เพื่อการใช้งานที่เหมาะสม, การให้ความร้อนแบบเหนี่ยวนำ สามารถให้ความร้อนล่วงหน้าได้โดยไม่ต้องให้ชิ้นงานทั้งหมดผ่านเตาให้ความร้อนแบบธรรมดา.
1.2 อุณหภูมิความร้อนขึ้นอยู่กับกระบวนการขึ้นรูป
ไม่มีอุณหภูมิสากลสำหรับการทำความร้อนแบบเหนี่ยวนำก่อนส่วนหัวของตัวยึด.
ตามเอกสารทางเทคนิค การเหนี่ยวนำความร้อนและการบำบัดความร้อนของรัด โดยกลุ่ม Inductotherm, อุณหภูมิทั่วไปสำหรับตัวยึดเหล็กก่อนการทำงานที่ร้อน, เช่น การตีขึ้นรูปอย่างไม่สบายใจหรือหัวร้อน, อุณหภูมิประมาณ 1,050–1,150°C.
เอกสารเดียวกันนี้ระบุช่วงอุณหภูมิที่ต่ำกว่าประมาณ 340–550°C สำหรับงานอุ่นบางประเภท.
เหล่านี้เป็นช่วงอ้างอิงทางอุตสาหกรรม, ไม่ใช่ข้อกำหนดเฉพาะสำหรับตัวยึดทุกตัว.
เกรดวัสดุ, ขนาดหน้าตัด, ข้อกำหนดการเปลี่ยนรูปและกระบวนการขึ้นรูปที่ต้องการจะต้องกำหนดอุณหภูมิเป้าหมายที่แท้จริง.
สิ่งสำคัญคือต้องแยกแยะการทำงานที่ร้อนแบบเดิมๆ กับการอุ่นที่อุณหภูมิต่ำกว่า.
ตัวอย่างเช่น, Ambrell เผยแพร่แอปพลิเคชั่นตัวยึดซึ่ง 5.4 ลวดเหล็กมม. ถูกให้ความร้อนที่ประมาณ 177°C ก่อนดำเนินการมุ่งหน้า. จุดประสงค์คือเพื่อลดภาระเครื่องมือที่เกี่ยวข้องกับการขึ้นรูปเย็น.
แม้ว่าแอปพลิเคชันจะอธิบายว่าเป็นหัวข้อร้อนแรงในกรณีศึกษาของผู้ผลิตก็ตาม, อุณหภูมิที่รายงานไม่ควรตีความว่าเป็นอุณหภูมิที่ร้อนโดยทั่วไปหรือเป็นข้อกำหนดเฉพาะในการทำงานอุ่นโดยทั่วไป.
วัตถุประสงค์ทางความร้อนที่แท้จริงจะต้องถูกกำหนดโดยกระบวนการขึ้นรูปเสมอ.
1.3 เหตุใดจึงต้องใช้การอุ่นแบบเหนี่ยวนำสำหรับรัด?
การอุ่นแบบเหนี่ยวนำสามารถให้ข้อดีหลายประการตามความเหมาะสม การผลิตตัวยึด การประยุกต์ใช้งาน:
•การทำความร้อนแบบเฉพาะจุดของส่วนวัสดุที่จำเป็นสำหรับการขึ้นรูป
•ให้ความร้อนอย่างรวดเร็วโดยไม่ต้องรอให้เตาขนาดใหญ่ถึงอุณหภูมิในการทำงาน
•สภาวะการให้ความร้อนซ้ำได้ระหว่างชิ้นงานต่อเนื่องกัน
•บูรณาการกับการป้อนลวดอัตโนมัติและการขนถ่ายวัสดุ
•ลดการสัมผัสอุปกรณ์โดยรอบต่อความร้อนจากการเผาไหม้
•ระบบทำความร้อนที่ยืดหยุ่นสำหรับขนาดตัวยึดและข้อกำหนดในการผลิตที่แตกต่างกัน
การพิจารณาที่สำคัญคืออายุการใช้งานของเครื่องมือ.
เมื่อผู้ผลิตเปลี่ยนจากการมุ่งหน้าเย็นเป็นกระบวนการขึ้นรูปด้วยความร้อนที่เหมาะสม, ความต้านทานต่อการเสียรูปลดลงอาจช่วยลดภาระในการขึ้นรูปและลดความเครียดของเครื่องมือ.
การปรับปรุงจริงขึ้นอยู่กับวัสดุ, อุณหภูมิการขึ้นรูป, การออกแบบแม่พิมพ์และเงื่อนไขการผลิต.
2. การป้อนลวดเทียบกับการป้อนลวด. เครื่องทำความร้อนเปล่าส่วนบุคคล
วิธีที่วัสดุเข้าสู่สถานีทำความร้อนแบบเหนี่ยวนำจะกำหนดขั้นตอนการผลิตส่วนใหญ่.
ควรพิจารณาการกำหนดค่าสองแบบแยกกัน.
2.1 การอุ่นลวดเหล็กอย่างต่อเนื่อง
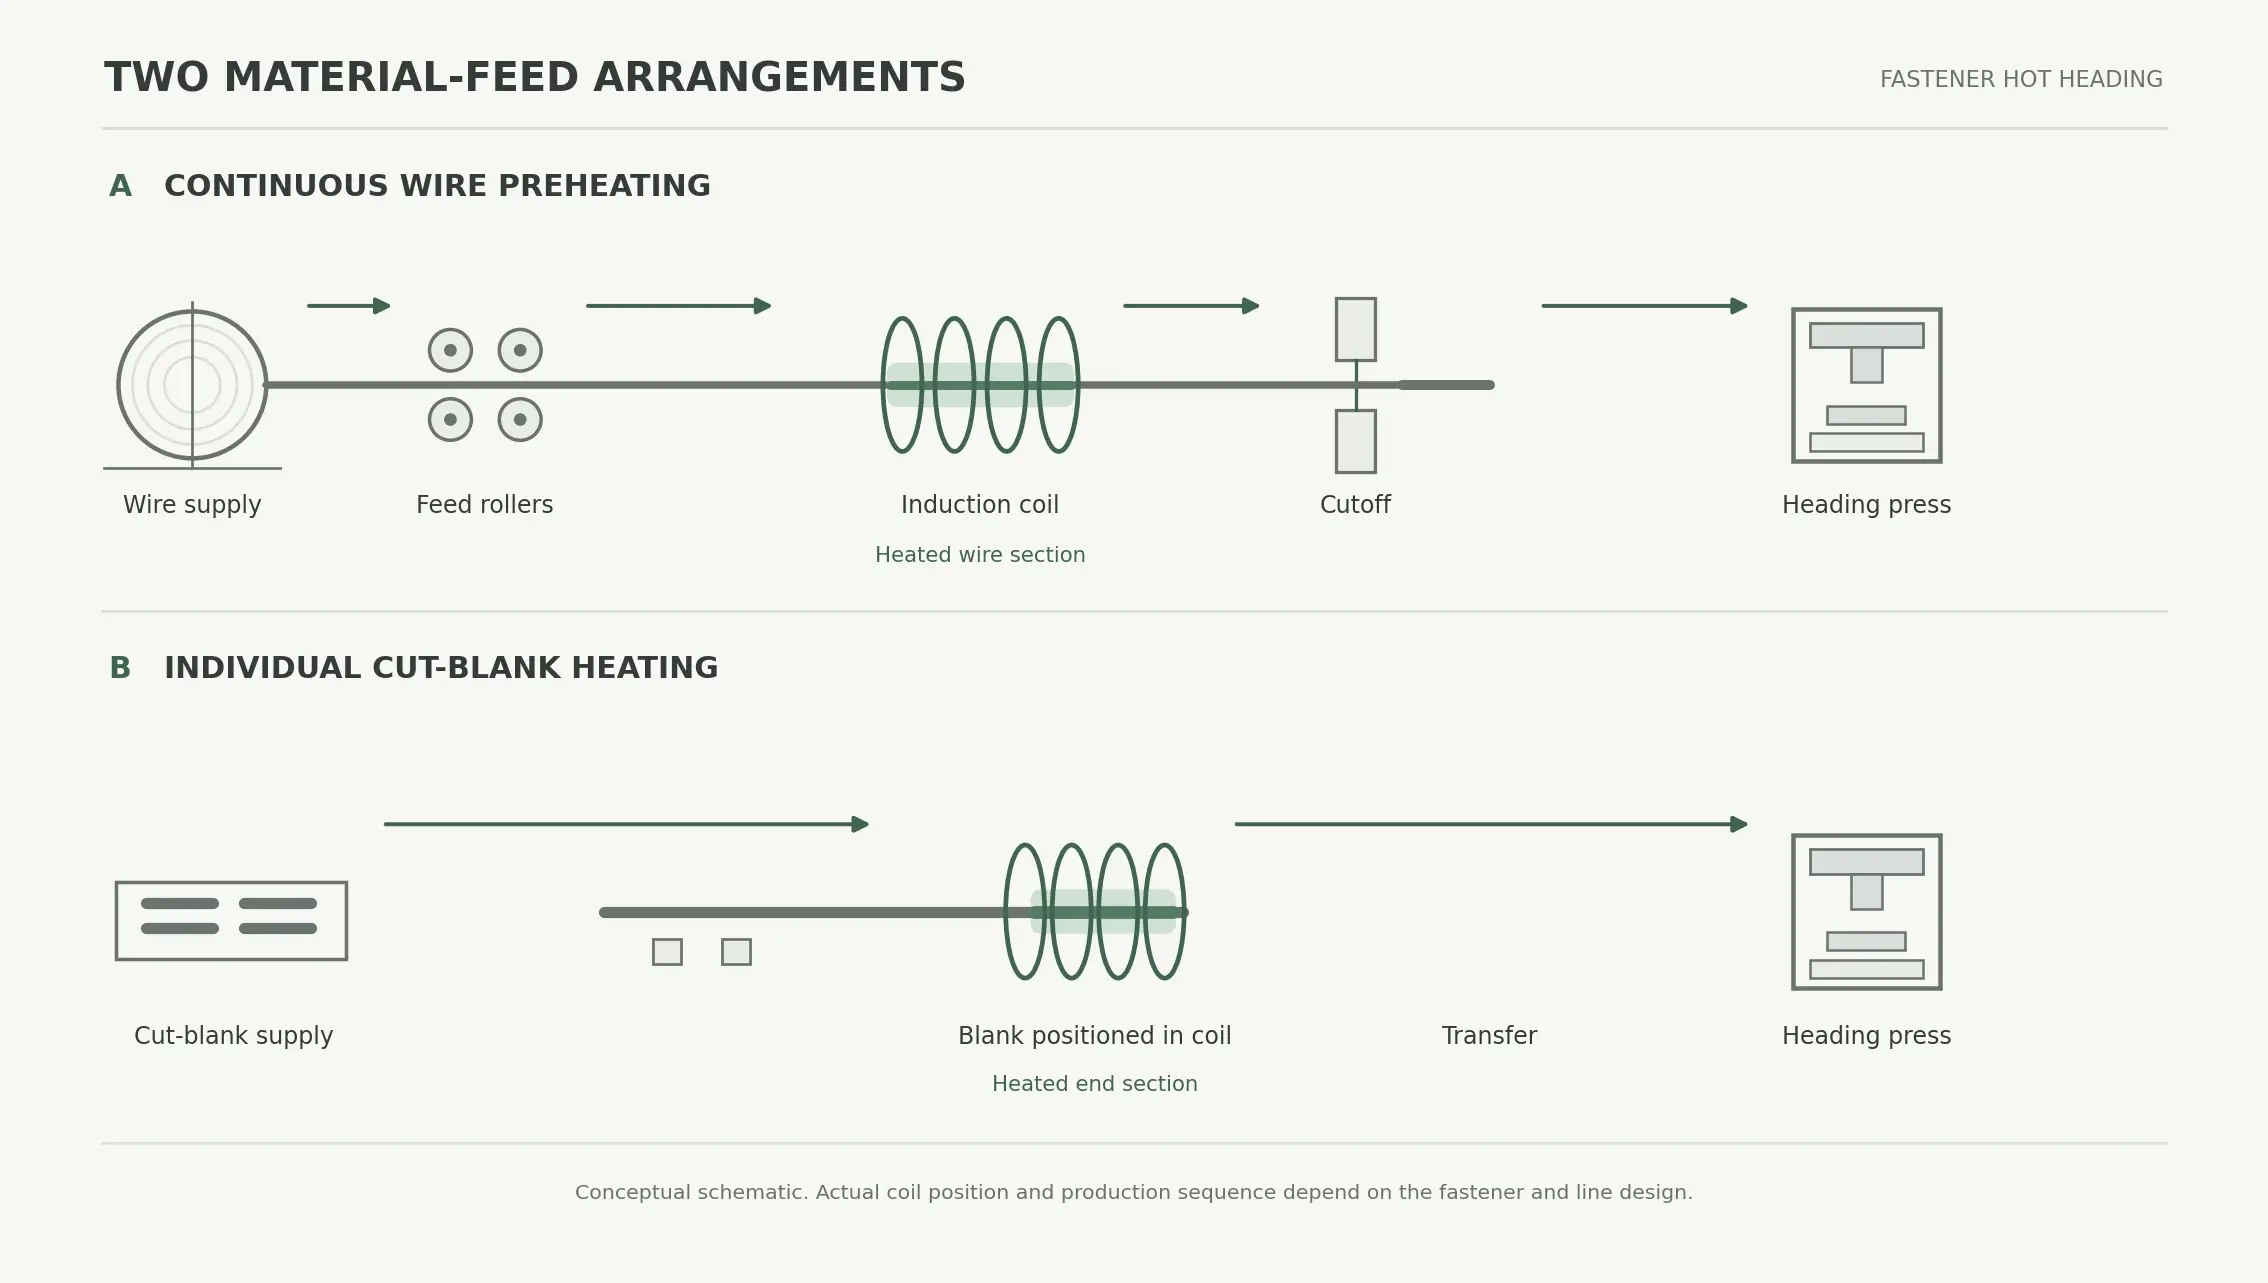
ในสายการผลิตอุปกรณ์ยึดบางสาย, ลวดเหล็กถูกป้อนจากขดลวดและก้าวหน้าอย่างต่อเนื่องผ่านระบบป้อน.
ขดลวดเหนี่ยวนำสามารถวางตำแหน่งตามเส้นทางลวดเพื่อให้ความร้อนแก่ส่วนวัสดุที่ต้องการก่อนที่จะดำเนินการตัดและมุ่งหน้าไปในภายหลัง.
ลำดับการผลิตโดยทั่วไปอาจรวมถึง:
①การป้อนและการยืดลวด.
②การอุ่นแบบเหนี่ยวนำ.
③โอนไปยังตำแหน่งตัด.
④ตัดลวดเป็นช่องว่างแต่ละอัน.
⑤จัดส่งไปยังการดำเนินการส่วนหัว.
ลำดับที่แน่นอนขึ้นอยู่กับโครงร่างเครื่องจักรและกระบวนการขึ้นรูปที่ต้องการ.
การอุ่นลวดอย่างต่อเนื่องมีความเกี่ยวข้องอย่างยิ่งเมื่อสายการผลิตต้องการความเร็วในการป้อนที่มั่นคงและสภาวะความร้อนที่สม่ำเสมอก่อนการตัด.
การจัดเรียงความร้อนจะต้องประสานกับอัตราการป้อนลวด, อุณหภูมิเป้าหมายและระยะห่างระหว่างคอยล์และสถานีตัด.
2.2 เครื่องทำความร้อนแบบตัดเปล่าส่วนบุคคล
การจัดการที่เป็นไปได้อีกประการหนึ่งคือการตัดวัสดุลงในช่องว่างแต่ละช่องก่อนการทำความร้อนแบบเหนี่ยวนำ.
จากนั้นแต่ละช่องจะถูกวางลงในสถานีทำความร้อน, โดยที่ส่วนปลายที่ต้องการจะถูกให้ความร้อนก่อนที่จะถ่ายโอนไปยังเครื่องมุ่งหน้า.
การกำหนดค่านี้สามารถพิจารณาได้เมื่อสายการผลิตใช้การจัดการชิ้นงานแต่ละชิ้น หรือเมื่อจำเป็นต้องรวมระบบทำความร้อนเข้ากับระบบป้อนเปล่าที่มีอยู่.
ข้อควรพิจารณาที่สำคัญ ได้แก่:
•ความยาวและเส้นผ่านศูนย์กลางว่าง
•การวางแนวชิ้นงาน
•ตำแหน่งเครื่องทำความร้อน
•เวลาโหลดและขนถ่าย
•ถ่ายโอนไปยังเครื่องมุ่งหน้า
•การทำซ้ำระหว่างช่องว่างแต่ละช่อง
เมื่อเทียบกับการให้ความร้อนด้วยลวดอย่างต่อเนื่อง, การทำความร้อนเปล่าส่วนบุคคลทำให้เกิดข้อกำหนดการจัดการและการวางตำแหน่งเพิ่มเติม.
ควรเลือกการจัดเรียงที่เหมาะสมตามสายการผลิตที่มีอยู่ แทนที่จะคิดว่าการกำหนดค่าเดียวเหมาะสำหรับการใช้งานตัวยึดทั้งหมด.
2.3 การเลือกระหว่างสองการเตรียมการ
| การพิจารณา | การทำความร้อนลวดอย่างต่อเนื่อง | เครื่องทำความร้อนเปล่าส่วนบุคคล |
|---|---|---|
| วัสดุที่เข้ามา | ลวดขดหรือยืดให้ตรง | ตัดช่องว่าง |
| การเคลื่อนไหวของวัสดุ | การให้อาหารอย่างต่อเนื่องหรือจัดทำดัชนี | การจัดการชิ้นงานส่วนบุคคล |
| ตำแหน่งเครื่องทำความร้อน | ส่วนที่กำหนดไว้ตามเส้นทางลวด | ตำแหน่งที่กำหนดสำหรับแต่ละช่องว่าง |
| ข้อกำหนดการควบคุมหลัก | ความเร็วในการป้อนและความสม่ำเสมอของความร้อน | การวางตำแหน่งและการทำซ้ำของวงจร |
| บูรณาการการผลิต | สายการประมวลผลลวด | การจัดการที่ว่างเปล่าและบรรทัดหัวเรื่อง |
ความแตกต่างที่สำคัญไม่ใช่แค่การออกแบบคอยล์เท่านั้น.
สถานีทำความร้อนจะเหมาะกับลำดับการเตรียมและการขึ้นรูปวัสดุโดยสมบูรณ์.
3. การกำหนดส่วนที่ให้ความร้อนสำหรับการสร้างหัวโบลต์
3.1 ทำความเข้าใจเกี่ยวกับปริมาณวัสดุระหว่างการปั่นป่วน
เมื่อสลักเกลียวทรงกระบอกเสีย, วัสดุจากส่วนก้านเดิมจะไหลเข้าไปในช่องแม่พิมพ์เพื่อสร้างส่วนหัวที่ขยายใหญ่ขึ้น.
ปริมาณวัสดุที่ต้องการขึ้นอยู่กับรูปทรงของหัวขั้นสุดท้าย.
สำหรับหัวทรงกระบอกโดยประมาณ, ปริมาตรทางทฤษฎีของมันสามารถประมาณได้ดังนี้:
Vชม. อยู่ที่ π ดีชม.2 Hชม. / 4
ที่ไหน:
— วีชม. = ปริมาตรศีรษะโดยประมาณ
— Dชม. = เส้นผ่านศูนย์กลางหัว
- ชมชม. = ความสูงของศีรษะ
สำหรับช่องว่างเริ่มต้นทรงกระบอกที่มีเส้นผ่านศูนย์กลาง Dข, ความยาวของวัสดุทางทฤษฎีที่สอดคล้องกันคือ:
ลข ➤ วีชม. / (พี ดีข2/4)
หรือ:
ลข ➤ ดชม.2 Hชม. / Dข2
การคำนวณนี้เป็นการประมาณเบื้องต้นของความยาวของวัสดุที่ใช้ในการสร้างส่วนหัว.
รูปทรงของตัวยึดจริงอาจรวมถึงโปรไฟล์หกเหลี่ยมด้วย, หน้าแปลน, รัศมีใต้ศีรษะ, ลบมุมและคุณสมบัติอื่น ๆ. สำหรับรูปทรงเหล่านี้, การคำนวณปริมาตร CAD จริงหรือตามรูปวาดมีความเหมาะสมมากกว่าการประมาณทรงกระบอก.
การคำนวณไม่ได้กำหนดความยาวการให้ความร้อนเหนี่ยวนำที่ต้องการโดยตรง.
ต้องสร้างส่วนที่ให้ความร้อนตามลำดับการขึ้นรูป, การไหลของวัสดุ, การออกแบบแม่พิมพ์และการกระจายอุณหภูมิที่ผ่านการตรวจสอบแล้ว.
3.2 จับคู่ส่วนที่ให้ความร้อนกับการดำเนินการขึ้นรูป
บริเวณที่ให้ความร้อนควรสอดคล้องกับวัสดุที่ต้องผ่านการเสียรูป.
หากส่วนที่ให้ความร้อนสั้นเกินไป, วัสดุส่วนหนึ่งที่จำเป็นสำหรับการสร้างส่วนหัวอาจไม่ถึงสภาวะความร้อนที่ต้องการ.
หากส่วนที่ให้ความร้อนยาวเกินความจำเป็น, วัสดุเพิ่มเติมอาจสัมผัสกับความร้อนโดยไม่ส่งผลต่อการขึ้นรูปโดยตรง.
การจัดเรียงที่ถูกต้องขึ้นอยู่กับ:
•เส้นผ่านศูนย์กลางว่างเดิม
•ขนาดหัวที่ต้องการ
•ปริมาณวัสดุ
•ลดการขึ้นรูป
•จำนวนสเตจหัวเรื่อง
•เรขาคณิตของแม่พิมพ์
•เกรดวัสดุ
•เงื่อนไขการโอน
ดังนั้นจึงควรสร้างความสัมพันธ์ระหว่างความยาวที่ให้ความร้อนและรูปทรงของส่วนหัวโดยใช้การวาดแบบยึดจริงและการทดลองขึ้นรูปตัวแทน.
3.3 การเปลี่ยนผ่านระหว่างวัสดุที่ให้ความร้อนและวัสดุเย็น
การให้ความร้อนแบบเฉพาะจุดจะสร้างการเปลี่ยนแปลงระหว่างบริเวณที่ต้องการขึ้นรูปกับวัสดุที่อยู่ติดกัน.
การเปลี่ยนแปลงนี้ส่งผลต่อพฤติกรรมของช่องว่างในระหว่างการอารมณ์เสีย.
วัตถุประสงค์คือเพื่อเตรียมส่วนวัสดุที่จำเป็นสำหรับการเสียรูปในขณะที่หลีกเลี่ยงการให้ความร้อนกับวัสดุคงเหลือโดยไม่จำเป็น.
การเปลี่ยนแปลงของอุณหภูมิได้รับผลกระทบจากการจัดเรียงความร้อน, ขนาดวัสดุ, สภาพการทำงานและเวลาที่ผ่านไปก่อนการขึ้นรูป.
สำหรับการใช้งานตัวยึด, คำถามที่เกี่ยวข้องก็คือ วัสดุที่เข้าสู่แม่พิมพ์มีสภาวะความร้อนที่ต้องการตลอดทั้งส่วนที่เกี่ยวข้องกับการเสียรูปหรือไม่.
ความสัมพันธ์ทั่วไประหว่างเรขาคณิตของคอยล์, ขนาดชิ้นงานและการพัฒนาโซนความร้อนอธิบายไว้ในบทความที่เกี่ยวข้องของเราที่ สิ่งที่กำหนดโซนความร้อนในการทำความร้อนแบบเหนี่ยวนำที่ปลายแท่ง.
บทความนี้ครอบคลุมถึงหลักการทั่วไปของเขตทำความร้อน. บทความนี้มุ่งเน้นไปที่การประยุกต์ใช้ในการสร้างหัวยึด.
4. การประสานความร้อน, การดำเนินการตัดและมุ่งหน้า
4.1 เวลาในการทำความร้อนเป็นเพียงส่วนหนึ่งของวงจรการผลิต
สำหรับสายยึดที่มีปริมาณมาก, สถานีทำความร้อนแบบเหนี่ยวนำจะต้องทำงานร่วมกับอุปกรณ์ป้อนและขึ้นรูปวัสดุ.
ลำดับการผลิตอาจเกี่ยวข้องกับ:
•การป้อนลวด
•การวางตำแหน่งวัสดุ
•การให้ความร้อนด้วยเหนี่ยวนำ
•ทางลัด
•การถ่ายโอนชิ้นงาน
•กำลังโหลดเครื่องมุ่งหน้า
•อารมณ์เสียและขนถ่าย
ไม่สามารถระบุรอบการผลิตทั้งหมดได้จากเวลาในการทำความร้อนเพียงอย่างเดียว.
ตัวอย่างเช่น, รอบการให้ความร้อนที่กินเวลาน้อยกว่าหนึ่งวินาทีอาจยังต้องใช้เวลาเพิ่มเติมในการเคลื่อนย้ายวัสดุและถ่ายโอนไปยังการทำงานครั้งต่อไป.
ความจุของสายโดยรวมขึ้นอยู่กับปฏิสัมพันธ์ระหว่างขั้นตอนเหล่านี้.
4.2 เหตุใดเวลาในการโอนจึงมีความสำคัญ
หลังจากออกจากคอยล์เหนี่ยวนำแล้ว, ชิ้นงานเริ่มสูญเสียความร้อนไปรอบๆ.
อุณหภูมิที่เครื่องมุ่งหน้าจึงอาจแตกต่างจากอุณหภูมิที่วัดได้ทันทีหลังการให้ความร้อน.
สิ่งนี้สำคัญอย่างยิ่งสำหรับการใช้งานที่เกี่ยวข้องกับอุณหภูมิการขึ้นรูปสูงหรือชิ้นงานที่มีขนาดค่อนข้างเล็กและมีระยะการถ่ายโอนสั้น.
การจัดการถ่ายโอนควรรักษาช่วงเวลาที่สามารถทำซ้ำได้ระหว่างการให้ความร้อนและการขึ้นรูป.
ในระบบอัตโนมัติ, ซึ่งต้องอาศัยการประสานงานระหว่าง:
•การควบคุมความร้อนแบบเหนี่ยวนำ
•การป้อนลวดหรือการวางตำแหน่งว่าง
•กลไกการตัดออก
•การถ่ายโอนทางกล
•กำหนดเวลาเครื่องมุ่งหน้า
เป้าหมายไม่ใช่แค่การทำให้แต่ละช่องว่างร้อนอย่างรวดเร็วเท่านั้น, แต่ต้องส่งมอบไปสู่การดำเนินการขึ้นรูปภายใต้สภาวะที่สอดคล้องกัน.
4.3 ตัวอย่างการอุ่นลวดสปริงที่เผยแพร่
Ambrell เผยแพร่แอปพลิเคชันที่เกี่ยวข้องกับการอุ่นลวดเหล็กก่อนการขันสกรู.
รวมเงื่อนไขการทดสอบที่รายงานไว้ด้วย:
| Parameter | ค่าที่เผยแพร่ |
|---|---|
| เส้นผ่านศูนย์กลางลวดเหล็ก | 5.4 มม. |
| แหล่งจ่ายไฟเหนี่ยวนำ | 30 กิโลวัตต์ (kW) |
| ความถี่ในการทำงาน | 94 กิโลเฮิรตซ์ |
| อุณหภูมิเป้าหมาย | ประมาณ 177°C |
| เวลาทำความร้อน | 0.5 วินาที |
| โอนเวลาไปยังตำแหน่งจุดตัด | ประมาณ 3 วินาที |
แอปพลิเคชันนี้ใช้ขดลวดขดหลายรอบที่ออกแบบเอง.
มีการใช้สีแสดงอุณหภูมิและเทอร์โมคัปเปิลในระหว่างการทดสอบ.
ผู้ผลิตรายงานว่าสายไฟรักษาอุณหภูมิที่ต้องการระหว่างการเคลื่อนที่สามวินาทีจากขดลวดเหนี่ยวนำไปยังตำแหน่งตัด.
ตัวเลขเหล่านี้อธิบายการใช้งานการอุ่นที่อุณหภูมิต่ำโดยเฉพาะอย่างหนึ่ง. ไม่แนะนำให้ใช้การตั้งค่าสำหรับการมุ่งหน้าร้อนทั่วไปหรือเส้นผ่านศูนย์กลางของเส้นลวดอื่นๆ.
กรณีนี้มีประโยชน์เนื่องจากแสดงให้เห็นว่าต้องประเมินเวลาในการทำความร้อนและเวลาในการถ่ายโอนร่วมกันอย่างไร.
แหล่งที่มา: Ambrell – ลวดเหล็กชนิดเหนี่ยวนำร้อนสำหรับอุตสาหกรรมตัวยึด
4.4 การจับคู่ความจุความร้อนกับเอาท์พุตการกดส่วนหัว
หลักการ สถานีเหนี่ยวนำ ควรมีขนาดตามอัตราการผลิตที่ต้องการและรอบการทำงานของเครื่องมุ่งหน้าขั้นปลาย.
อาจพิจารณาการเตรียมการหลายอย่าง.
การทำความร้อนแบบตำแหน่งเดียว
การจัดเรียงแบบตำแหน่งเดียวอาจมีความเหมาะสมเมื่อวงจรการทำความร้อนและการขนถ่ายวัสดุสามารถตรงกับอัตราการผลิตที่ต้องการได้.
การทำความร้อนหลายตำแหน่ง
ตำแหน่งการให้ความร้อนหลายตำแหน่งช่วยให้สามารถประมวลผลชิ้นงานที่แตกต่างกันภายในลำดับการผลิตที่ทับซ้อนกันได้.
สิ่งนี้อาจมีประโยชน์เมื่อเวลาในการทำความร้อนนานกว่าช่วงการโหลดหรือถ่ายโอนที่มีอยู่.
เครื่องทำความร้อนแบบช่อง
สำหรับการใช้งานลวดหรือเหล็กเส้นต่อเนื่องที่เหมาะสม, ตัวเหนี่ยวนำชนิดช่องสามารถให้เส้นทางการทำความร้อนที่กำหนดโดยที่วัสดุมีความก้าวหน้าอย่างต่อเนื่องหรือก้าวหน้า.
ตัวเลือกสุดท้ายจะขึ้นอยู่กับรูปทรงของชิ้นงาน, วิธีการป้อนวัสดุ, ข้อกำหนดด้านความร้อนและพื้นที่การผลิตที่มีอยู่.
สถานีทำความร้อนที่เร็วขึ้นไม่จำเป็นต้องเพิ่มผลผลิตโดยรวม หากเครื่องจักรมุ่งหน้าหรือระบบขนถ่ายวัสดุยังคงเป็นปัญหาคอขวด.
5. การตรวจสอบอุณหภูมิและความสม่ำเสมอในการผลิต
5.1 การตรวจสอบอุณหภูมิที่ต้องการ
ควรเลือกการวัดอุณหภูมิตามอุณหภูมิเป้าหมาย, การจัดวัสดุและการผลิต.
วิธีการที่เป็นไปได้ ได้แก่:
— ติดต่อเทอร์โมคัปเปิ้ลในระหว่างการพัฒนากระบวนการ.
— สีหรือวัสดุที่แสดงอุณหภูมิ.
— ระบบตรวจสอบอุณหภูมิที่ผ่านการตรวจสอบแล้ว.
ตำแหน่งการวัดเป็นสิ่งสำคัญ.
การวัดอุณหภูมิพื้นผิวไม่ได้ยืนยันโดยอัตโนมัติว่าจุดศูนย์กลางของชิ้นงานขนาดใหญ่ถึงอุณหภูมิที่ต้องการแล้ว.
ในระหว่างการพัฒนากระบวนการเบื้องต้น, ตัวอย่างที่เป็นตัวแทนสามารถประเมินได้เพื่อสร้างความสัมพันธ์ระหว่างอุณหภูมิพื้นผิวและสภาวะความร้อนภายใน.
สิ่งนี้มีความสำคัญอย่างยิ่งเมื่อการขึ้นรูปเกี่ยวข้องกับการเสียรูปอย่างมากผ่านหน้าตัดของชิ้นงาน.
5.2 ปัจจัยที่ส่งผลต่อความสม่ำเสมอของความร้อน
ควรพิจารณาปัจจัยต่อไปนี้เมื่อสร้างกระบวนการทำความร้อนด้วยตัวยึดแบบทำซ้ำได้.
เกรดวัสดุ
เหล็กเกรดต่างๆก็มีไฟฟ้าต่างกัน, ลักษณะทางความร้อนและการขึ้นรูป. อุณหภูมิเป้าหมายควรเป็นไปตามข้อกำหนดของวัสดุและการขึ้นรูปที่เกี่ยวข้อง.
ลวดหรือเส้นผ่านศูนย์กลางว่าง
หน้าตัดที่ใหญ่ขึ้นแสดงถึงมวลความร้อนที่มากขึ้น และอาจต้องใช้วงจรการให้ความร้อนที่แตกต่างกันเพื่อให้ได้อุณหภูมิภายในที่ต้องการ.
อุณหภูมิของวัสดุที่เข้ามา
การเปลี่ยนแปลงอุณหภูมิของวัสดุระหว่างการดำเนินการผลิตสามารถส่งผลต่อการตอบสนองต่อความร้อนได้.
การให้อาหารและการวางตำแหน่ง
การเปลี่ยนแปลงความเร็วของวัสดุ, ความลึกของการแทรกหรือตำแหน่งชิ้นงานสามารถเปลี่ยนความสัมพันธ์ระหว่างขดลวดและส่วนการทำความร้อนที่ต้องการได้.
ช่วงเวลาการโอน
เวลาถ่ายโอนที่แตกต่างกันอาจส่งผลให้อุณหภูมิแตกต่างกันเมื่อชิ้นงานไปถึงเครื่องมุ่งหน้า.
สูตรทำความร้อน
กำลังไฟ, ควรกำหนดความถี่และระยะเวลาการให้ความร้อนร่วมกัน แทนที่จะปรับอย่างอิสระโดยไม่ต้องประเมินสภาพชิ้นงานที่เกิดขึ้น.
5.3 บันทึกการตรวจสอบกระบวนการและการผลิต
สำหรับการใช้งานด้านการผลิต, การบันทึกเงื่อนไขกระบวนการหลักสามารถช่วยระบุการเปลี่ยนแปลงระหว่างชิ้นงานและขั้นตอนการผลิตได้.
ข้อมูลที่เป็นประโยชน์ได้แก่:
•เกรดวัสดุและแบทช์
•ลวดหรือเส้นผ่านศูนย์กลางว่าง
•ความยาวชิ้นงาน
•สูตรทำความร้อน
•การตั้งค่าพลังงานและความถี่
•ระยะเวลาการทำความร้อน
•ความเร็วในการป้อน
•วัดอุณหภูมิขาออก
•เวลาโอน
•วงจรเครื่องมุ่งหน้า
บันทึกเหล่านี้สามารถช่วยแยกแยะความแตกต่างที่เกี่ยวข้องกับความร้อนจากปัญหาที่เกิดขึ้นในการเตรียมวัสดุหรืออุปกรณ์ขึ้นรูป.
5.4 การตรวจสอบความแปรผันของการขึ้นรูป
ไม่ใช่ทุกปัญหาในการสร้างหัวโบลต์จะเกิดจากการให้ความร้อนแบบเหนี่ยวนำ.
ตัวอย่างเช่น:
| สภาพที่สังเกตได้ | พื้นที่ที่จะสอบสวน |
|---|---|
| การสร้างศีรษะที่ไม่สมบูรณ์ | ปริมาณวัสดุที่มีอยู่, มิติข้อมูลที่ว่างเปล่า, อุณหภูมิของวัสดุและการเติมแม่พิมพ์ |
| การเปลี่ยนแปลงขนาดศีรษะ | ความสม่ำเสมอที่ว่างเปล่า, การวางตำแหน่งวัสดุ, สภาพแม่พิมพ์และลำดับการขึ้นรูป |
| การขึ้นรูปไม่สอดคล้องกันระหว่างช่องว่างที่ต่อเนื่องกัน | ความสามารถในการทำซ้ำของความร้อน, การเปลี่ยนแปลงของวัสดุที่เข้ามาและการกด |
| สเกลพื้นผิวที่มากเกินไป | อุณหภูมิ, เวลาที่อุณหภูมิสูงและบรรยากาศโดยรอบ |
| การจัดวางศีรษะที่ไม่ตรงแนว | ตำแหน่งว่าง, การจัดตำแหน่งการถ่ายโอนและเครื่องมือหัวเรื่อง |
ข้อสังเกตเหล่านี้เป็นจุดเริ่มต้นสำหรับการสืบสวน, ไม่ใช่การวินิจฉัยอัตโนมัติ.
กระบวนการให้ความร้อนควรได้รับการประเมินร่วมกับการขึ้นรูปจริงก่อนที่จะเปลี่ยนพารามิเตอร์ของกระบวนการ.
6. การสร้างกระบวนการทำความร้อนแบบเหนี่ยวนำสำหรับการผลิตสปริงเกอร์
ก่อนที่จะเลือกระบบทำความร้อนแบบเหนี่ยวนำ, ผู้ผลิตควรกำหนดข้อกำหนดของตัวยึดและการผลิต.
| ข้อมูลการสมัคร | วัตถุประสงค์ |
|---|---|
| เกรดวัสดุ | กำหนดข้อกำหนดการทำความร้อนเฉพาะวัสดุ |
| แบบฟอร์มวัสดุที่เข้ามา | กำหนดการจัดการสายไฟหรือช่องว่างส่วนบุคคล |
| ลวดหรือเส้นผ่านศูนย์กลางว่าง | มีอิทธิพลต่อมวลความร้อนและการตอบสนองต่อความร้อน |
| ความยาวว่าง | ส่งผลต่อการให้อาหารและการวางตำแหน่ง |
| รูปทรงของหัวที่ต้องการ | ช่วยประมาณวัสดุที่จำเป็นสำหรับการกวนใจ |
| ส่วนที่อุ่นที่จำเป็น | กำหนดขอบเขตการขึ้นรูปที่ต้องการ |
| อุณหภูมิการขึ้นรูปเป้าหมาย | กำหนดวัตถุประสงค์ด้านความร้อน |
| อัตราการผลิต | กำหนดความสามารถในการทำความร้อนที่ต้องการ |
| วงจรเครื่องมุ่งหน้า | กำหนดข้อกำหนดการประมวลผลดาวน์สตรีม |
| ข้อตกลงการโอน | ช่วยประเมินการสูญเสียอุณหภูมิก่อนการขึ้นรูป |
หลักการ การกำหนดค่าความร้อนแบบเหนี่ยวนำ จึงควรได้รับการพัฒนาตามเงื่อนไขเหล่านี้.
ขดลวดเฉพาะอาจเหมาะสมกับสายไฟเฉพาะหรือขนาดว่าง. การจัดเตรียมหลายตำแหน่งอาจได้รับการพิจารณาสำหรับความต้องการการผลิตที่สูงขึ้น, ในขณะที่การกำหนดค่าแบบช่องอาจเหมาะสำหรับการป้อนวัสดุอย่างต่อเนื่อง.
ควรตรวจสอบวงจรการให้ความร้อนขั้นสุดท้ายโดยใช้วัสดุการผลิตที่เป็นตัวแทน.
ควรตรวจสอบการทดสอบแอปพลิเคชันที่สมบูรณ์:
•ตำแหน่งส่วนทำความร้อนที่ต้องการ
•สภาพอุณหภูมิที่ต้องการ
•ความสามารถในการทำซ้ำระหว่างชิ้นงานต่อเนื่องกัน
•เงื่อนไขการโอน
•ความเข้ากันได้กับวงจรเครื่องมุ่งหน้า
•ผลลัพธ์ที่ได้คือคุณภาพการขึ้นรูป
วัตถุประสงค์คือเพื่อสร้างกระบวนการให้ความร้อนจนถึงการขึ้นรูปที่ทำซ้ำได้ แทนที่จะเพียงอ่านค่าอุณหภูมิในตัวอย่างแต่ละตัว.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ต้องใช้อุณหภูมิเท่าใดในการเหนี่ยวนำความร้อนก่อนมุ่งหน้าสู่ความร้อน?
อุณหภูมิที่ต้องการขึ้นอยู่กับวัสดุและกระบวนการขึ้นรูป. สำหรับยึดเหล็ก, Inductotherm Group รายงานอุณหภูมิการทำงานร้อนโดยทั่วไปที่ประมาณ 1,050–1,150°C, ในขณะที่การใช้งานในสภาวะอบอุ่นบางประเภทจะใช้อุณหภูมิที่ต่ำกว่า. ต้องกำหนดข้อกำหนดเฉพาะของกระบวนการจริงสำหรับวัสดุเฉพาะและการออกแบบตัวยึด.
สามารถใช้การทำความร้อนแบบเหนี่ยวนำก่อนการมุ่งหน้าแบบเย็นได้?
การอุ่นด้วยการเหนี่ยวนำสามารถใช้ได้ในการใช้งานบางอย่างที่ผู้ผลิตต้องการลดภาระในการขึ้นรูปหรือความเครียดของเครื่องมือเมื่อเทียบกับการขึ้นรูปเย็นทั่วไป. อย่างไรก็ตาม, กระบวนการผลลัพธ์ควรถูกกำหนดตามอุณหภูมิจริงและข้อกำหนดในการขึ้นรูป แทนที่จะจำแนกโดยอัตโนมัติว่าเป็นหัวเรื่องร้อนทั่วไป.
จำเป็นต้องอุ่นโบลต์ว่างทั้งหมดหรือไม่?
ไม่จำเป็น. การทำความร้อนแบบเหนี่ยวนำสามารถรวมพลังงานในส่วนที่จำเป็นสำหรับการสร้างศีรษะ. ความยาวการให้ความร้อนที่เหมาะสมขึ้นอยู่กับรูปทรงที่ว่างเปล่า, ขนาดหัวและลำดับการขึ้นรูป.
เหตุใดเวลาในการถ่ายโอนจึงมีความสำคัญในหัวข้อร้อนแรงของตัวยึด?
ชิ้นงานสูญเสียความร้อนหลังจากออกจากคอยล์เหนี่ยวนำ. การเปลี่ยนแปลงเวลาในการถ่ายโอนสามารถเปลี่ยนอุณหภูมิที่เครื่องมุ่งหน้าได้. ควรประสานการทำความร้อนและการจัดการวัสดุเพื่อรักษาสภาพการขึ้นรูปที่สอดคล้องกัน.
การจัดเรียงการให้ความร้อนแบบเหนี่ยวนำเดียวกันสามารถประมวลผลขนาดสลักเกลียวที่แตกต่างกันได้หรือไม่?
เส้นผ่านศูนย์กลางลวดที่แตกต่างกัน, blank lengths and head geometries can require different coil arrangements and heating conditions. A common heating system may accommodate multiple sizes, but its suitability should be verified through application testing.
บทสรุป
Induction heating provides a flexible method for preparing wire and bolt blanks before fastener heading.
Its value comes from the ability to heat a selected material section and integrate the heating operation with wire feeding, cutoff and downstream forming equipment.
For fastener manufacturers, the important considerations extend beyond heating time. The available material volume, required forming temperature, heated-section location and transfer sequence all influence the final production process.
A reliable induction heating arrangement should therefore be developed using the actual fastener drawing, ข้อกำหนดวัสดุและข้อกำหนดของเครื่องส่วนหัว.
โดยการประเมินการให้ความร้อนและการขึ้นรูปเป็นการดำเนินการผลิตที่เชื่อมโยงกัน, ผู้ผลิตสามารถสร้างเงื่อนไขที่สอดคล้องกันมากขึ้นสำหรับการสร้างหัวโบลต์และการผลิตตัวยึดในปริมาณมาก.
ต้องการกระบวนการทำความร้อนแบบเหนี่ยวนำสำหรับ Fastener Hot Heading?
บอกเกรดวัสดุของคุณให้เราทราบ, ขนาดลวดหรือช่องว่าง, รูปทรงของหัวที่ต้องการและอัตราการผลิต. Kechuang สามารถช่วยคุณประเมินการจัดระบบทำความร้อนแบบเหนี่ยวนำที่เหมาะสมสำหรับการผลิตตัวยึดของคุณ.


