
เครื่องทำความร้อนแบบเหนี่ยวนำเฉพาะในการขึ้นรูปม้วน: การทำความร้อนที่ขอบ, การขึ้นรูปและการควบคุมกระบวนการ
การขึ้นรูปม้วนเป็นกระบวนการขึ้นรูปโลหะอย่างต่อเนื่องที่ใช้ในการผลิตโปรไฟล์ที่มีรูปร่างหน้าตัดเฉพาะ. เมื่อแปรรูปเหล็กที่มีความแข็งแรงสูงหรือโปรไฟล์ที่มีรูปทรงคมตัดและมุมที่ต้องการ, การขึ้นรูปเย็นแบบธรรมดาอาจมีความต้านทานการขึ้นรูปสูง, ความเข้มข้นของความเครียดเฉพาะที่, และการเบี่ยงเบนมิติ.
การทำความร้อนแบบเหนี่ยวนำเฉพาะในการขึ้นรูปม้วน จัดให้มีวิธีการให้ความร้อนแก่บริเวณที่มีการเสียรูปที่เลือกก่อนที่จะเข้าสู่ส่วนการขึ้นรูป. โดยมุ่งเน้นพลังงานความร้อนเฉพาะภูมิภาค, กระบวนการนี้สามารถเปลี่ยนแปลงคุณสมบัติของวัสดุในท้องถิ่นและปรับปรุงสภาวะการขึ้นรูปโดยไม่จำเป็นต้องให้ความร้อนแก่ชิ้นงานทั้งหมด.
วิธีการนี้ได้รับการตรวจสอบในการผลิตท่อสี่เหลี่ยมที่มีความแข็งแรงสูง และยังสามารถนำไปใช้กับกระบวนการขึ้นรูปโปรไฟล์โลหะแบบพิเศษที่ต้องใช้ความร้อนที่ขอบเฉพาะที่.
อย่างไรก็ตาม, การใช้งานเหล่านี้ไม่จำเป็นต้องใช้ระบบทำความร้อนแบบเดียวกัน. การทำความร้อนที่มุมของท่อสี่เหลี่ยมและการทำความร้อนที่ขอบตามยาวของโปรไฟล์รองรับโลหะที่มีรอยบากนั้นเกี่ยวข้องกับรูปทรงของชิ้นงานและการกำหนดค่าตัวเหนี่ยวนำที่แตกต่างกัน.
บทความนี้จะตรวจสอบหลักการของการให้ความร้อนแบบเหนี่ยวนำเฉพาะจุดในการขึ้นรูปม้วน, ผลกระทบต่อการขึ้นรูปและการดีดกลับ, และปัจจัยที่มีอิทธิพลต่อความสม่ำเสมอในการทำความร้อนและคุณภาพของโปรไฟล์สำเร็จรูป.
2. เหตุใดจึงใช้ความร้อนเฉพาะจุดในการขึ้นรูปม้วน?
3. ใช้เครื่องทำความร้อนแบบเหนี่ยวนำเฉพาะที่ที่ไหน?
4. การทำความร้อนเฉพาะที่ส่งผลต่อการขึ้นรูปและการสปริงตัวอย่างไร
5. ปัจจัยที่ส่งผลต่อความสม่ำเสมอในการให้ความร้อนและการขึ้นรูปม้วน
6. ข้อควรพิจารณาเกี่ยวกับวัสดุและข้อจำกัดของกระบวนการ
7. การตรวจสอบกระบวนการและการตรวจสอบคุณภาพการขึ้นรูป
8. เมื่อใดที่การขึ้นรูปม้วนแบบใช้การเหนี่ยวนำช่วยเหมาะสม?
1. เครื่องทำความร้อนแบบเหนี่ยวนำเฉพาะในการขึ้นรูปม้วนคืออะไร?
การทำความร้อนแบบเหนี่ยวนำเฉพาะในการขึ้นรูปม้วนเป็นการรวมความร้อนด้วยแม่เหล็กไฟฟ้าเข้ากับการเปลี่ยนรูปเชิงกลผ่านอุปกรณ์การรีด.
อันหนึ่ง คอยล์เหนี่ยวนำ ทำให้เกิดสนามแม่เหล็กสลับ, ทำให้เกิดกระแสไฟฟ้าภายในชิ้นงานที่เป็นสื่อกระแสไฟฟ้า. ความต้านทานไฟฟ้าจะแปลงพลังงานนี้เป็นความร้อนในภูมิภาคที่เลือก.
แตกต่างจากการให้ความร้อนจากเตาทั่วไป, กระบวนการนี้ไม่ต้องการให้ชิ้นงานทั้งหมดมีอุณหภูมิเท่ากัน.
ขึ้นอยู่กับการใช้งาน, ส่วนทำความร้อนอาจติดตั้งก่อนสถานีขึ้นรูปหรือรวมเข้ากับสายการผลิตต่อเนื่อง.
ลำดับกระบวนการทั่วไปประกอบด้วย:
①การป้อนและการวางตำแหน่งโปรไฟล์โลหะ.
②การใช้ความร้อนแบบเหนี่ยวนำกับพื้นที่การเปลี่ยนรูปที่เลือก.
③ย้ายบริเวณที่ได้รับความร้อนไปทางม้วนขึ้นรูป.
④การใช้แรงทางกลเพื่อสร้างรูปทรงที่ต้องการ.
⑤ตรวจสอบโปรไฟล์ที่เสร็จแล้ว.
ในวรรณคดีวิจัย, กระบวนการที่เกี่ยวข้องมักถูกอธิบายว่าเป็นการขึ้นรูปม้วนด้วยความร้อนบางส่วน (สสจ) หรือการขึ้นรูปม้วนโดยใช้ความร้อนแบบเหนี่ยวนำเฉพาะที่.
ข้อกำหนดเหล่านี้อธิบายแนวทางที่เกี่ยวข้อง, แต่ไม่ควรถือว่าเหมือนกันโดยอัตโนมัติ. การให้ความร้อนบางส่วนอธิบายถึงกลยุทธ์การให้ความร้อนเฉพาะที่, ในขณะที่การให้ความร้อนแบบเหนี่ยวนำจะระบุแหล่งพลังงาน.
สิ่งสำคัญคือต้องแยกแยะการขึ้นรูปม้วนจากการรีดร้อน. การขึ้นรูปม้วนจะค่อยๆ โค้งงอโลหะผ่านการขึ้นรูปเพื่อสร้างหน้าตัดที่ระบุ, ในขณะที่การรีดร้อนส่วนใหญ่ใช้การเปลี่ยนรูปแบบแรงอัดเพื่อเปลี่ยนความหนาหรือหน้าตัดของโลหะ.
2. เหตุใดจึงใช้ความร้อนเฉพาะจุดในการขึ้นรูปม้วน?
การให้ความร้อนแบบเฉพาะจุดจะได้รับการพิจารณาเมื่อพื้นที่บางส่วนของโปรไฟล์โลหะจำเป็นต้องได้รับการปรับปรุงสภาพการขึ้นรูป.
ไม่จำเป็นสำหรับการขึ้นรูปม้วนทุกครั้ง. การขึ้นรูปรีดเย็นแบบทั่วไปยังคงเหมาะสมกับวัสดุและรูปทรงโปรไฟล์หลายประเภท.
2.1 การลดความต้านทานการขึ้นรูปในท้องถิ่น
สมบัติทางกลของเหล็กเปลี่ยนแปลงตามอุณหภูมิ. ภายใต้สภาวะที่เหมาะสม, การให้ความร้อนช่วยลดความต้านทานของวัสดุต่อการเสียรูปพลาสติก.
สิ่งนี้จะเป็นประโยชน์เมื่อต้องดำเนินการขึ้นรูปด้วย:
•เหล็กกล้าความแข็งแรงสูงที่มีความสามารถในการขึ้นรูปที่อุณหภูมิห้องค่อนข้างจำกัด
•รูปทรงมุมแคบ
•การเสียรูปของขอบที่แปลเป็นภาษาท้องถิ่น
•ความเข้มข้นของความเครียดสูงในบริเวณการขึ้นรูปที่เลือก
โดยให้ความร้อนบริเวณที่เสียรูป, การขึ้นรูปสามารถใช้ประโยชน์จากพฤติกรรมทางกลที่ขึ้นกับอุณหภูมิของวัสดุได้.
วัตถุประสงค์คือเพื่อปรับปรุงสภาวะในภูมิภาคที่เกิดการเสียรูป แทนที่จะให้ความร้อนทั่วทั้งโปรไฟล์โดยไม่จำเป็น.
2.2 การปรับปรุงการขึ้นรูปในท้องถิ่น
ความสามารถในการขึ้นรูปอธิบายถึงความสามารถของวัสดุในการรับการเปลี่ยนรูปพลาสติกโดยไม่เกิดข้อบกพร่องที่ยอมรับไม่ได้.
ระหว่างการขึ้นรูปม้วน, การเสียรูปไม่กระจายอย่างสม่ำเสมอทั่วทั้งโปรไฟล์. มุม, ภูมิภาคดัด, และขอบอาจได้รับแรงตึงเฉพาะที่มากกว่าส่วนที่ค่อนข้างแบน.
เมื่อความเหนียวของวัสดุไม่เพียงพอต่อการเสียรูปตามที่ต้องการ, การให้ความร้อนเฉพาะจุดสามารถช่วยลดความเสี่ยงของความเสียหายที่เกี่ยวข้องกับการขึ้นรูปได้.
การวิจัยโดย Peng และคณะ. ใน วารสารวิศวกรรมศาสตร์จีน ตรวจสอบการให้ความร้อนแบบเหนี่ยวนำของมุมท่อสี่เหลี่ยมที่มีความแข็งแรงสูงก่อนการขึ้นรูปลูกกลิ้งขั้นที่สอง. การศึกษารายงานความสามารถในการขึ้นรูปมุมที่ดีขึ้นผ่านการทำความร้อนแบบเฉพาะจุด ในขณะที่ยังคงรักษาคุณสมบัติของบริเวณที่ไม่มีรูปทรงไว้.
ข้อค้นพบนี้ใช้กับท่อเหล็กที่มีความแข็งแรงสูงจำเพาะและสภาวะการทดลองที่ศึกษา, แทนที่จะสร้างผลลัพธ์ที่เป็นสากลสำหรับการดำเนินการขึ้นรูปม้วนทั้งหมด.
2.3 หลีกเลี่ยงการทำความร้อนโปรไฟล์ทั้งหมดโดยไม่จำเป็น
โปรไฟล์บางประเภทจำเป็นต้องมีการเสียรูปตามขอบหรือมุมที่เลือกเป็นหลัก.
การให้ความร้อนแก่พื้นที่หน้าตัดทั้งหมดจึงไม่จำเป็น.
การให้ความร้อนแบบเหนี่ยวนำเฉพาะจุดช่วยให้การจัดความร้อนมุ่งเน้นไปที่บริเวณที่ต้องการความสามารถในการขึ้นรูปเพิ่มเติม, ในขณะที่พื้นที่โดยรอบยังคงอยู่นอกเขตทำความร้อนหลัก.
วิธีการนี้จะมีประโยชน์อย่างยิ่งเมื่อรูปทรงของโปรไฟล์และลำดับการผลิตทำให้ส่วนการทำความร้อนสามารถรวมเข้ากับอุปกรณ์การขึ้นรูปทางกลได้.
3. ใช้เครื่องทำความร้อนแบบเหนี่ยวนำเฉพาะที่ที่ไหน?
ตำแหน่งการให้ความร้อนขึ้นอยู่กับรูปทรงของโปรไฟล์และประเภทของการเปลี่ยนรูปที่ต้องการ.
การกำหนดค่าที่แตกต่างกันสองแบบมีความเกี่ยวข้องอย่างยิ่ง: การทำความร้อนที่มุมสำหรับท่อสี่เหลี่ยมที่มีความแข็งแรงสูง และการทำความร้อนที่ขอบตามยาวสำหรับโปรไฟล์รองรับโลหะแบบพิเศษ.
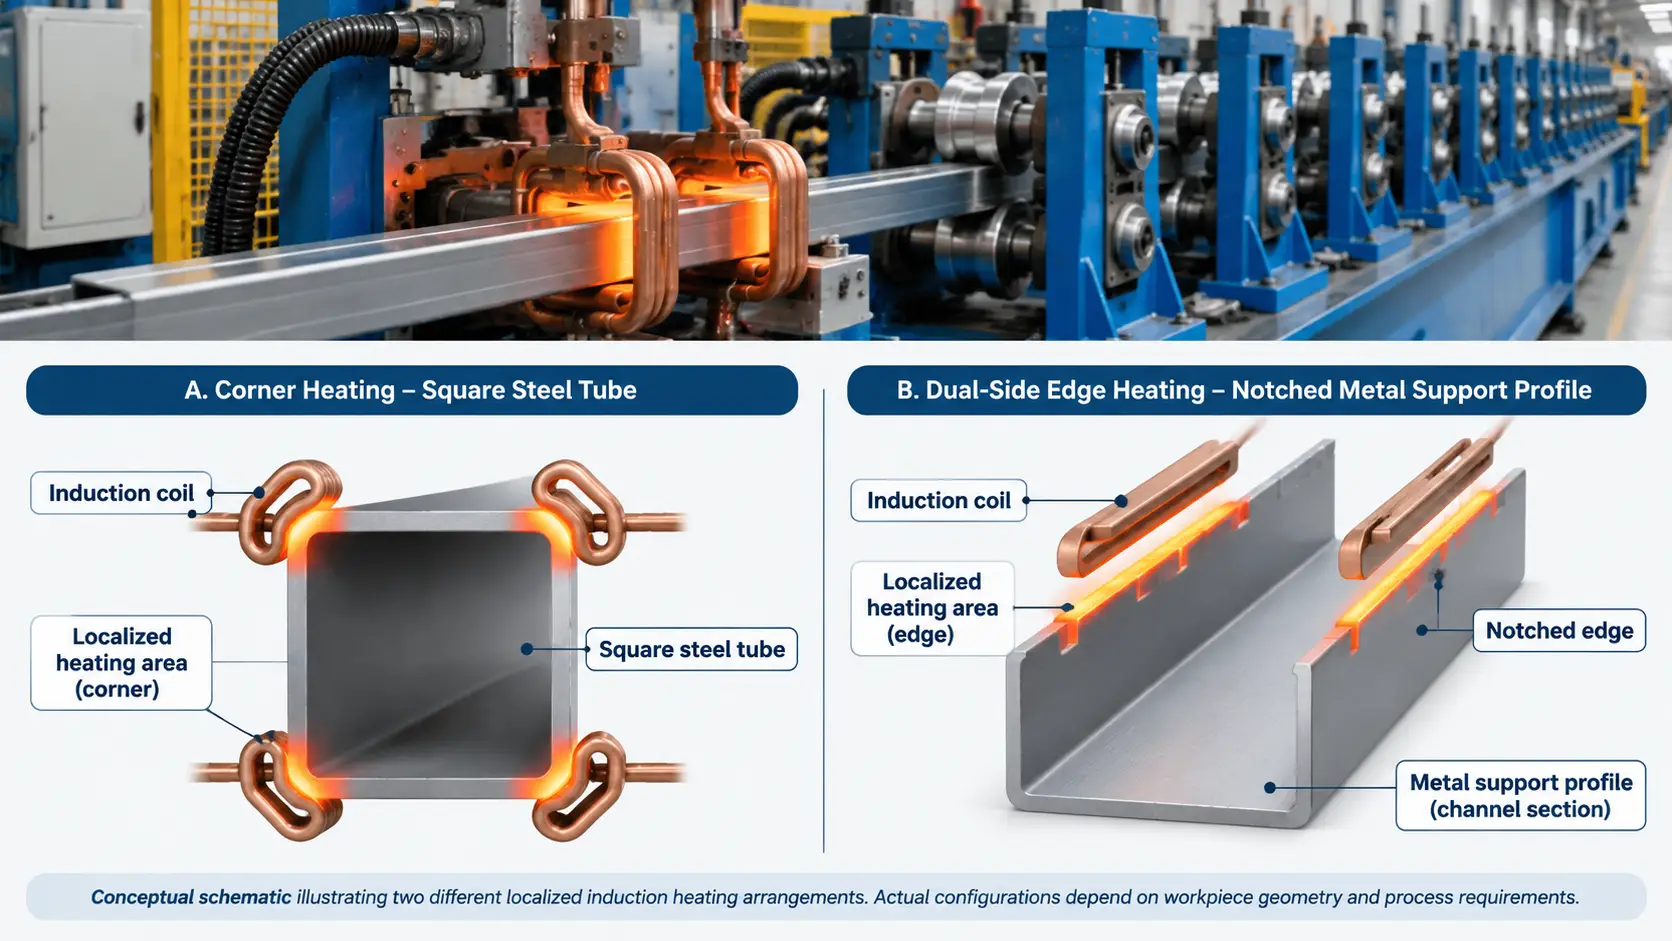
3.1 การทำความร้อนมุมในท่อสี่เหลี่ยมกำลังสูง
ในส่วนเหล็กกลวงสี่เหลี่ยมและสี่เหลี่ยม, มุมเป็นบริเวณที่มีการเสียรูปที่สำคัญ.
ระหว่างการขึ้นรูปม้วน, วัสดุผ่านการดัดและการเสียรูปพลาสติกบริเวณนี้. เหล็กที่มีความแข็งแรงสูงอาจประสบกับการแข็งตัวของความเครียดอย่างมีนัยสำคัญและความต้านทานการขึ้นรูปเฉพาะที่.
การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดสามารถนำไปใช้กับบริเวณมุมก่อนดำเนินการขึ้นรูปครั้งต่อไป.
การวิจัยโดย Peng และคณะ. ตรวจสอบวิธีการนี้โดยใช้ขดลวดเหนี่ยวนำที่วางตำแหน่งเพื่อให้ความร้อนที่มุมของท่อสี่เหลี่ยมที่มีความแข็งแรงสูง.
การศึกษารายงานความสามารถในการขึ้นรูปมุมที่ดีขึ้น, แต่ยังระบุข้อควรพิจารณาเกี่ยวกับกระบวนการที่สำคัญด้วย, รวมถึงการสะสมของโลหะบริเวณมุมด้านนอกและการพัฒนารอยแตกขนาดเล็กภายใต้สภาวะการขึ้นรูปบางประการ.
การศึกษาแยกต่างหากโดย Wang และคณะ. ศึกษาผลกระทบของอุณหภูมิการให้ความร้อนแบบเหนี่ยวนำต่อโครงสร้างจุลภาคและสมบัติทางกลของท่อสี่เหลี่ยม HSLA.
การวิจัยได้ตรวจสอบช่วงอุณหภูมิความร้อนที่แตกต่างกันและอิทธิพลที่มีต่อโครงสร้างจุลภาคของมุม, คุณสมบัติทางกล, และประสิทธิภาพการขึ้นรูป.
อ่านการศึกษา: ผลของอุณหภูมิความร้อนเหนี่ยวนำต่อโครงสร้างจุลภาคและคุณสมบัติทางกลของท่อสี่เหลี่ยม HSLA
การศึกษาเหล่านี้แสดงให้เห็นว่าอุณหภูมิการให้ความร้อนไม่ได้เป็นเพียงเรื่องของการเพิ่มความสามารถในการขึ้นรูปเท่านั้น. นอกจากนี้ยังมีอิทธิพลต่อวิวัฒนาการของโครงสร้างจุลภาคและคุณสมบัติทางกลของส่วนที่เสร็จแล้วอีกด้วย.
ดังนั้นจึงต้องกำหนดสภาวะการให้ความร้อนที่เหมาะสมสำหรับเกรดเหล็กเฉพาะ, สภาพวัสดุเดิม, และลำดับการขึ้นรูป.
3.2 การทำความร้อนตามขอบตามยาวในโปรไฟล์รองรับโลหะที่มีรอยบาก
การใช้งานอีกประการหนึ่งเกี่ยวข้องกับโปรไฟล์รองรับโลหะซึ่งมีขอบตามยาวซึ่งจำเป็นต้องเปลี่ยนรูปเฉพาะจุด.
การกำหนดค่าทางอุตสาหกรรมที่ใช้งานได้จริงจะใช้ขดลวดเหนี่ยวนำสองตัวที่วางอยู่ที่ด้านตรงข้ามของโปรไฟล์.
การจัดทั่วไปประกอบด้วย:
•โปรไฟล์รองรับโลหะรูปทรงช่องที่มีรอยบากที่ขอบสม่ำเสมอ
•ตัวเหนี่ยวนำสองตัวอยู่ในตำแหน่งใกล้กับขอบตามยาว
•การให้ความร้อนแบบเฉพาะจุดของบริเวณขอบทั้งสอง
•กลไกการให้อาหารและการชี้นำ
•อุปกรณ์กลิ้งที่สร้างขอบที่ร้อน
ขณะที่โปรไฟล์ก้าวไปข้างหน้า, ขอบตามยาวทั้งสองจะผ่านบริเวณที่ให้ความร้อนตามลำดับก่อนที่จะเข้าสู่ส่วนกลิ้ง.
ส่วนกลางของโปรไฟล์ยังคงอยู่นอกพื้นที่ทำความร้อนหลัก.
การจัดเรียงนี้แตกต่างจากการให้ความร้อนที่มุมในท่อสี่เหลี่ยม. ภูมิภาคเป้าหมาย, รูปทรงของชิ้นงาน, และตำแหน่งตัวเหนี่ยวนำจะแตกต่างกัน.
ตัวอย่างทางอุตสาหกรรมที่แท้จริงคือ สายการหล่อรีดช่วยเหนี่ยวนําสําหรับโปรไฟล์รองรับโลหะ.
อุปกรณ์ที่สาธิตนี้รวมเอาการทำความร้อนที่ขอบแบบเหนี่ยวนำสองด้านเข้าด้วยกัน, การให้อาหารอย่างต่อเนื่อง, คำแนะนำชิ้นงาน, และการกลิ้งขอบเชิงกล.
รอยบากทำให้เกิดการพิจารณาการออกแบบเพิ่มเติม. ในขณะที่ขอบที่ถูกขัดจังหวะเคลื่อนผ่านบริเวณการให้ความร้อนแบบเหนี่ยวนำ, ปริมาณและรูปทรงของโลหะใต้ตัวเหนี่ยวนำเปลี่ยนไป. สิ่งนี้อาจส่งผลต่อการมีเพศสัมพันธ์ทางแม่เหล็กไฟฟ้าในพื้นที่.
ดังนั้นการจัดเรียงตัวเหนี่ยวนำและเครื่องมือการกลิ้งจึงต้องได้รับการออกแบบตามขนาดโปรไฟล์จริงและรูปทรงรอยบาก.
การสาธิตอุปกรณ์จะกำหนดระบบทำความร้อนและการกลิ้ง, แต่ไม่ได้สร้างอุณหภูมิการทำงานแบบสากลด้วยตัวมันเอง, ความเร็วในการผลิต, หรือความอดทนของมิติ.
4. การทำความร้อนเฉพาะที่ส่งผลต่อการขึ้นรูปและการสปริงตัวอย่างไร
การให้ความร้อนเฉพาะจุดจะเปลี่ยนการตอบสนองทางกลของวัสดุในระหว่างการขึ้นรูป. ข้อควรพิจารณาที่สำคัญสองประการคือความสามารถในการขึ้นรูปและการสปริงกลับ.
4.1 ผลต่อการขึ้นรูป
การให้ความร้อนสามารถลดความต้านทานการเสียรูปและเปลี่ยนความสามารถของวัสดุในการรองรับความเครียดของพลาสติก.
สำหรับโครงเหล็กที่มีความแข็งแรงสูง, สิ่งนี้อาจมีความสำคัญในพื้นที่ที่การขึ้นรูปเย็นแบบธรรมดาทำให้เกิดความเครียดที่รุนแรง.
ผลที่ได้ขึ้นอยู่กับตัวแปรหลายตัว:
•เกรดเหล็กและโครงสร้างจุลภาคเริ่มต้น
•อุณหภูมิความร้อน
•อัตราการให้ความร้อน
•เวลาระหว่างการให้ความร้อนและการเสียรูป
•ความเครียดในท้องถิ่นและเรขาคณิตการขึ้นรูป
การศึกษาโดย Wang และคณะ. บนหลอดสี่เหลี่ยม HSLA แสดงให้เห็นว่าช่วงอุณหภูมิการให้ความร้อนแบบเหนี่ยวนำที่แตกต่างกันทำให้เกิดการตอบสนองทางโครงสร้างจุลภาคและทางกลที่แตกต่างกัน.
ผลลัพธ์เน้นย้ำว่าเหตุใดจึงควรพัฒนาสภาวะการให้ความร้อนสำหรับวัสดุและการขึ้นรูป แทนที่จะเลือกจากคำแนะนำอุณหภูมิทั่วไป.
4.2 ผลกระทบต่อสปริงแบ็ค
การสปริงกลับเกิดขึ้นเมื่อการเสียรูปแบบยืดหยุ่นถูกปล่อยออกมาหลังจากแรงขึ้นรูปถูกขจัดออกไป.
อาจทำให้โปรไฟล์ที่เสร็จแล้วเบี่ยงเบนไปจากมุมที่ต้องการได้, ความโค้ง, หรือขนาดหน้าตัด.
ปริมาณการสปริงกลับได้รับอิทธิพลจาก:
•ความแข็งแรงของวัสดุและคุณสมบัติยืดหยุ่น
•ความหนาของโปรไฟล์
•รัศมีการดัด
•มุมการขึ้นรูป
•เรขาคณิตแบบม้วน
•ลำดับการขึ้นรูป
•อุณหภูมิระหว่างการเปลี่ยนรูป
การขึ้นรูปม้วนด้วยความร้อนบางส่วนยังได้รับการตรวจสอบว่าเป็นวิธีการที่มีอิทธิพลต่อการสปริงกลับในเหล็กที่มีความแข็งแรงสูง.
ตัวอย่างเช่น, Mehari และ Han ศึกษาผลกระทบของการม้วนด้วยความร้อนบางส่วนที่ก่อตัวต่อสปริงแบ็คในส่วนเหล็กที่มีความแข็งแรงสูง.
อ่านการศึกษา: ผลของการขึ้นรูปม้วนด้วยความร้อนบางส่วนต่อการสปริงกลับของเหล็กกำลังสูง
งานวิจัยนี้ให้หลักฐานที่เกี่ยวข้องเกี่ยวกับการขึ้นรูปโดยใช้ความร้อนช่วยเฉพาะที่, แต่ข้อสรุปควรได้รับการตีความภายในกระบวนการเฉพาะและเงื่อนไขวัสดุที่ศึกษา.
การให้ความร้อนเฉพาะจุดอาจส่งผลต่อการดีดตัวกลับ, แต่จะไม่กำจัดการคืนสภาพของมิติโดยอัตโนมัติหลังจากการขึ้นรูป.
4.3 ปรับสมดุลความสามารถในการขึ้นรูปและคุณสมบัติของวัสดุ
การปรับปรุงความสามารถในการขึ้นรูปเป็นเพียงส่วนหนึ่งของกระบวนการเท่านั้น.
การให้ความร้อนมากเกินไปอาจทำให้โครงสร้างจุลภาคเปลี่ยนแปลงได้, คุณสมบัติทางกล, และสภาพพื้นผิวของวัสดุ.
สำหรับเหล็กที่มีความแข็งแรงสูงบางชนิด, ช่วงอุณหภูมิที่จำเป็นในการปรับปรุงพฤติกรรมการขึ้นรูปจะต้องได้รับการประเมินโดยเทียบกับสภาพของวัสดุดั้งเดิมและคุณสมบัติที่ต้องการของส่วนประกอบที่เสร็จแล้ว.
วัตถุประสงค์คือเพื่อสร้างสมดุลที่เหมาะสมระหว่างข้อกำหนดการเปลี่ยนรูปและประสิทธิภาพของวัสดุ.
5. ปัจจัยที่ส่งผลต่อความสม่ำเสมอในการให้ความร้อนและการขึ้นรูปม้วน
การทำความร้อนและการขึ้นรูปเชิงกลจะต้องถือเป็นกระบวนการประสานกันเป็นกระบวนการเดียว.
ตัวแปรหลายตัวมีอิทธิพลต่อว่าบริเวณที่เลือกจะได้รับความร้อนสม่ำเสมอหรือไม่ และโปรไฟล์ที่เสร็จแล้วนั้นตรงตามรูปทรงที่ต้องการหรือไม่.
5.1 เกรดวัสดุและความหนา
เกรดเหล็กที่แตกต่างกันมีความแตกต่างกัน ไฟฟ้า, แม่เหล็ก, ความร้อน, และคุณสมบัติทางกล.
คุณสมบัติเหล่านี้ส่งผลต่อการมีเพศสัมพันธ์ทางแม่เหล็กไฟฟ้า, พฤติกรรมการทำความร้อน, และการตอบสนองของวัสดุต่อการเสียรูป.
ความหนายังส่งผลต่อการถ่ายเทความร้อนและการกระจายอุณหภูมิผ่านส่วนต่างๆ.
การจัดเรียงตัวเหนี่ยวนำและสภาวะการทำงานที่พัฒนาขึ้นสำหรับวัสดุหนึ่งไม่ควรนำไปใช้กับเกรดเหล็กหรือความหนาของโปรไฟล์อื่นโดยอัตโนมัติ.
5.2 เรขาคณิตตัวเหนี่ยวนำและการกวาดล้าง
ตัวเหนี่ยวนำต้องได้รับการออกแบบรอบๆ บริเวณการให้ความร้อนเป้าหมายและรูปทรงของชิ้นงานจริง.
ข้อควรพิจารณาที่สำคัญ ได้แก่:
•รูปร่างและขนาดตัวเหนี่ยวนำ
•ระยะห่างระหว่างตัวเหนี่ยวนำและชิ้นงาน
•ส่วนตัดขวางของโปรไฟล์
•ตำแหน่งขอบหรือมุม
•เรขาคณิตรอยบาก
•การจัดตำแหน่งชิ้นงาน
ระยะห่างต้องอนุญาตให้โปรไฟล์เคลื่อนที่ผ่านส่วนทำความร้อนโดยไม่มีการรบกวนทางกล.
ในเวลาเดียวกัน, ข้อต่อแม่เหล็กไฟฟ้าจะต้องยังคงเหมาะสมกับการดำเนินการทำความร้อนตามที่ต้องการ.
สำหรับโปรไฟล์ที่มีรอยบาก, รูปทรงขอบที่เปลี่ยนแปลงทำให้การออกแบบตัวเหนี่ยวนำมีความสำคัญอย่างยิ่ง.
5.3 ระยะห่างระหว่างส่วนทำความร้อนและส่วนกลิ้ง
หลังจากออกจากบริเวณทำความร้อนแบบเหนี่ยวนำ, ชิ้นงานเริ่มเย็นลง.
ระยะห่างระหว่างส่วนทำความร้อนและม้วนขึ้นรูปจึงส่งผลต่ออุณหภูมิที่เกิดการเสียรูป.
หากระยะห่างมากเกินไปสำหรับกระบวนการที่ตั้งใจไว้, วัสดุอาจสูญเสียความร้อนจำนวนมากก่อนที่จะถึงสถานีขึ้นรูป.
แผนผังอุปกรณ์ควรคำนึงถึงอุณหภูมิในการขึ้นรูปที่ต้องการ, การเคลื่อนที่ของชิ้นงาน, และพื้นที่ติดตั้งว่าง.
5.4 ความเร็วในการป้อนและพลังงานความร้อน
ในการผลิตอย่างต่อเนื่อง, ความเร็วในการป้อนจะกำหนดระยะเวลาที่แต่ละส่วนของโปรไฟล์จะคงอยู่ภายในขอบเขตการให้ความร้อนที่มีประสิทธิภาพ.
ด้วยกำลังดูดซับและการจัดความร้อนที่กำหนด, การเพิ่มความเร็วของสายโดยทั่วไปจะช่วยลดพลังงานที่จ่ายต่อความยาวหน่วย.
พลังงานความร้อนและความเร็วในการป้อนจึงต้องประสานกัน.
ตัวแปรที่เกี่ยวข้องอื่นๆ ได้แก่:
•ความยาวความร้อนที่มีประสิทธิภาพ
•ตำแหน่งของชิ้นงาน
•ความหนาของวัสดุ
•อุณหภูมิวัสดุขาเข้า
•ข้อต่อแม่เหล็กไฟฟ้า
กระบวนการผลิตที่มั่นคงต้องมีสภาวะการทำงานที่ทำซ้ำได้ แทนที่จะอาศัยพลังงานความร้อนเพียงอย่างเดียว.
5.5 เรขาคณิตและการจัดตำแหน่งเครื่องมือกลิ้ง
ส่วนการกลิ้งจะกำหนดวิธีใช้แรงทางกลกับวัสดุที่ให้ความร้อน.
ข้อควรพิจารณาหลัก ได้แก่:
•โปรไฟล์ม้วน
•การกวาดล้างม้วน
•การจัดตำแหน่งเครื่องมือ
•ลำดับการขึ้นรูป
•รูปทรงขอบที่เสร็จแล้วที่จำเป็น
สำหรับโปรไฟล์ที่มีรอยบากเว้นระยะสม่ำเสมอ, การจัดเรียงแบบกลิ้งจะต้องรองรับขอบที่ถูกขัดจังหวะโดยยังคงรักษาตำแหน่งชิ้นงานที่ต้องการไว้.
แม้ว่าสภาวะความร้อนจะสม่ำเสมอก็ตาม, รูปทรงของลูกกลิ้งที่ไม่เหมาะสมหรือการจัดตำแหน่งที่ไม่ถูกต้องอาจทำให้เกิดการเบี่ยงเบนของมิติและการเสียรูปที่ไม่สม่ำเสมอ.
ดังนั้นควรพัฒนาระบบทำความร้อนและการรีดร่วมกันเพื่อให้มีข้อกำหนดชิ้นงานเดียวกัน.
6. ข้อควรพิจารณาเกี่ยวกับวัสดุและข้อจำกัดของกระบวนการ
การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดไม่เหมาะกับทุกวัสดุหรือกระบวนการขึ้นรูป.
ควรประเมินข้อจำกัดหลายประการก่อนที่จะแนะนำกระบวนการ.
คุณสมบัติของวัสดุ
เหล็กกล้าที่มีความแข็งแรงสูงและเหล็กกล้าที่ผ่านการอบชุบด้วยความร้อนอาจมีความไวต่อวงจรความร้อน. การให้ความร้อนมากเกินไปสามารถเปลี่ยนโครงสร้างจุลภาคและคุณสมบัติทางกลได้.
ออกซิเดชันที่พื้นผิว
ขึ้นอยู่กับวัสดุและสภาวะความร้อน, ออกซิเดชันและขนาดพื้นผิวอาจเกิดขึ้นในบริเวณที่มีความร้อน.
ความร้อนไม่สม่ำเสมอ
การเปลี่ยนแปลงระยะห่างของตัวเหนี่ยวนำ, การวางตำแหน่งชิ้นงาน, หรือรูปทรงของโปรไฟล์อาจส่งผลกระทบได้ ความสม่ำเสมอของความร้อน.
รูปทรงโปรไฟล์ที่ซับซ้อน
รอยหยัก, มุมคม, และการเปลี่ยนหน้าตัดอาจส่งผลต่อคัปปลิ้งแม่เหล็กไฟฟ้าและระยะห่างทางกล.
การสร้างข้อจำกัด
การให้ความร้อนเฉพาะจุดไม่สามารถชดเชยรูปทรงลูกกลิ้งที่ไม่เหมาะสมโดยพื้นฐานได้, เครื่องมือที่ไม่ถูกต้อง, หรือลำดับการขึ้นรูปที่ไม่เหมาะสม.
ไม่มีอุณหภูมิความร้อนสากล, ความถี่, หรือการตั้งค่ากำลังสำหรับแอปพลิเคชันการขึ้นรูปลูกกลิ้งแบบใช้การเหนี่ยวนำทั้งหมด.
ต้องสร้างกระบวนการตามวัสดุจริง, ขนาดโปรไฟล์, ข้อกำหนดการเสียรูป, และเงื่อนไขการผลิต.
7. การตรวจสอบกระบวนการและการตรวจสอบคุณภาพการขึ้นรูป
การตรวจสอบกระบวนการเป็นสิ่งจำเป็นเพื่อพิจารณาว่าการดำเนินการให้ความร้อนและการขึ้นรูปยังคงสม่ำเสมอในระหว่างการผลิตหรือไม่.
วิธีการตรวจสอบควรครอบคลุมทั้งขั้นตอนการให้ความร้อนและโปรไฟล์ที่เสร็จแล้ว.
7.1 การตรวจสอบสภาวะความร้อน
ตัวแปรกระบวนการที่สำคัญอาจรวมถึง:
•กำลังไฟฟ้าเหนี่ยวนำ
•ความถี่ในการทำงาน
•ความเร็วในการป้อนชิ้นงาน
•เวลาทำความร้อนหรือระยะเวลาทำความร้อนที่มีประสิทธิภาพ
•การกวาดล้างตัวเหนี่ยวนำสู่ชิ้นงาน
•อุณหภูมิในบริเวณที่ต้องการขึ้นรูป
ในกรณีที่จำเป็นต้องมีการป้อนกลับอุณหภูมิ, ควรใช้เครื่องมือวัดที่สอบเทียบแล้วอย่างเหมาะสม.
การวัดอุณหภูมิอินฟราเรด จะมีประโยชน์สำหรับการย้ายโปรไฟล์, แต่การตั้งค่าการวัดต้องคำนึงถึงสภาพพื้นผิวด้วย, ความสามารถในการแผ่รังสี, และตำแหน่งของพื้นที่วัด.
7.2 การตรวจสอบเรขาคณิตโปรไฟล์ที่เสร็จแล้ว
ควรตรวจสอบโปรไฟล์ที่เสร็จแล้วกับรูปวาดที่ระบุ.
ขึ้นอยู่กับการใช้งาน, การตรวจสอบอาจรวมถึง:
•ขนาดโปรไฟล์โดยรวม
•ตำแหน่งขอบและมุมการขึ้นรูป
•รัศมีมุม
•เรขาคณิตภาคตัดขวาง
•ความสมมาตรระหว่างขอบทั้งสอง
•ความสม่ำเสมอของมิติตามความยาวของโปรไฟล์
สำหรับโปรไฟล์ที่มีรอยบาก, ควรตรวจสอบขอบที่เกิดขึ้นรอบส่วนที่ขัดจังหวะด้วย.
7.3 การตรวจสอบพื้นผิวและสภาพวัสดุ
การตรวจสอบด้วยสายตาสามารถระบุการเกิดออกซิเดชันของพื้นผิวได้, คราบแร่, และความเสียหายที่มองเห็นได้.
สำหรับการใช้งานเหล็กที่มีความแข็งแรงสูงที่สำคัญ, อาจจำเป็นต้องมีการประเมินวัสดุเพิ่มเติมหากวงจรการให้ความร้อนอาจส่งผลต่อคุณสมบัติทางกลดั้งเดิม.
ข้อกำหนดการตรวจสอบควรกำหนดตามข้อกำหนดของวัสดุและข้อกำหนดส่วนประกอบขั้นสุดท้าย.
วัตถุประสงค์ของการตรวจสอบกระบวนการไม่ใช่แค่เพื่อรักษาอุณหภูมิความร้อนโดยเฉพาะเท่านั้น. เพื่อให้แน่ใจว่าสภาวะการให้ความร้อนและการขึ้นรูปจะทำให้เกิดโปรไฟล์ที่เสร็จสมบูรณ์ตามที่ต้องการอย่างสม่ำเสมอ.
8. เมื่อใดที่การขึ้นรูปม้วนแบบใช้การเหนี่ยวนำช่วยเหมาะสม?
การขึ้นรูปม้วนแบบใช้การเหนี่ยวนำช่วยคุ้มค่าเมื่อพิจารณาเมื่อสภาวะการขึ้นรูปแบบธรรมดาไม่เพียงพอสำหรับวัสดุเฉพาะหรือรูปทรงโปรไฟล์.
แอปพลิเคชันที่เป็นไปได้ ได้แก่:
•ส่วนเหล็กที่มีความแข็งแรงสูงต้องได้รับการปรับปรุงการขึ้นรูปเฉพาะที่
•ส่วนกลวงแบบสี่เหลี่ยมจัตุรัสและสี่เหลี่ยมที่มีการเสียรูปมุมที่ต้องการ
•โปรไฟล์โลหะที่ต้องการการขึ้นรูปขอบตามยาวเฉพาะจุด
•โปรไฟล์รองรับที่มีรอยบากซึ่งต้องใช้การกลิ้งขอบแบบพิเศษ
•สายการผลิตต่อเนื่องที่สามารถรวมความร้อนเข้ากับอุปกรณ์ป้อนและขึ้นรูปได้
ก่อนที่จะเลือกกระบวนการ, ผู้ผลิตควรประเมิน:
①เกรดวัสดุและสภาพวัสดุดั้งเดิม.
②หน้าตัดโปรไฟล์และความหนา.
③กำหนดเป้าหมายบริเวณที่ให้ความร้อน.
④เรขาคณิตสำเร็จรูปที่จำเป็น.
⑤กำลังขึ้นรูปและการจัดวางเครื่องมือ.
⑥ความเร็วในการผลิตเป้าหมาย.
⑦ข้อกำหนดการตรวจสอบและมิติ.
แบบร่างชิ้นงานและข้อมูลจำเพาะของวัสดุมีประโยชน์อย่างยิ่งเมื่อประเมินการใช้งานใหม่.
สำหรับโปรไฟล์รองรับโลหะแบบพิเศษ, การวาดขอบที่เสร็จแล้วควรแสดงขนาดรอยบากและการเสียรูปของขอบที่ต้องการ.
9. คำถามที่พบบ่อย
การทำความร้อนแบบเหนี่ยวนำช่วยปรับปรุงการขึ้นรูปม้วนหรือไม่?
สามารถปรับปรุงสภาวะการขึ้นรูปเฉพาะที่ได้โดยการเปลี่ยนการตอบสนองทางกลของวัสดุในบริเวณที่มีการเสียรูปที่เลือก.
ประโยชน์ที่แท้จริงขึ้นอยู่กับคุณสมบัติของวัสดุ, สภาพความร้อน, และรูปทรงโปรไฟล์.
โปรไฟล์โลหะทั้งหมดได้รับความร้อนระหว่างการขึ้นรูปม้วนโดยใช้การเหนี่ยวนำหรือไม่?
ไม่ใช่. การทำความร้อนแบบเหนี่ยวนำเฉพาะที่ได้รับการออกแบบเพื่อให้รวมพลังงานในบางภูมิภาค.
ขึ้นอยู่กับการใช้งาน, เหล่านี้อาจเป็นมุมท่อสี่เหลี่ยม, ภูมิภาคดัด, หรือขอบโปรไฟล์ตามยาว.
การทำความร้อนแบบเหนี่ยวนำสามารถลดการสปริงกลับในการขึ้นรูปม้วนได้?
การให้ความร้อนเฉพาะจุดสามารถส่งผลต่อการสปริงกลับโดยการเปลี่ยนการตอบสนองทางกลของวัสดุระหว่างการขึ้นรูป.
การวิจัยได้ตรวจสอบการขึ้นลอนด้วยความร้อนบางส่วนเพื่อควบคุมการสปริงกลับในเหล็กที่มีความแข็งแรงสูง. อย่างไรก็ตาม, ผลลัพธ์ที่ได้จะขึ้นอยู่กับวัสดุเฉพาะและสภาวะของกระบวนการ.
ความเร็วในการป้อนส่งผลต่อความร้อนจากการเหนี่ยวนำอย่างไร?
ความเร็วในการป้อนจะส่งผลต่อเวลาที่แต่ละส่วนของชิ้นงานใช้ภายในบริเวณการให้ความร้อนที่มีประสิทธิภาพ.
ด้วยพลังดูดกลืนที่กำหนด, โดยทั่วไปความเร็วของสายที่สูงขึ้นจะช่วยลดการป้อนพลังงานต่อความยาวหน่วย. พลังงานความร้อนและความเร็วในการป้อนจึงต้องประสานกัน.
สามารถรวมระบบทำความร้อนแบบเหนี่ยวนำเข้ากับอุปกรณ์ขึ้นรูปม้วนที่มีอยู่ได้?
ในบางการใช้งาน, ส่วนการทำความร้อนแบบเหนี่ยวนำสามารถรวมเข้ากับอุปกรณ์ป้อนและกลิ้งที่มีอยู่ได้.
อย่างไรก็ตาม, ความเป็นไปได้ขึ้นอยู่กับพื้นที่ติดตั้งที่มีอยู่, เรขาคณิตโปรไฟล์, การกวาดล้างตัวเหนี่ยวนำ, ข้อกำหนดทางไฟฟ้า, และลำดับการขึ้นรูปที่ต้องการ.
10. บทสรุป
การให้ความร้อนแบบเหนี่ยวนำเฉพาะในการขึ้นรูปม้วนเป็นวิธีหนึ่งในการปรับปรุงสภาพการขึ้นรูปของบริเวณโปรไฟล์โลหะที่เลือกโดยไม่จำเป็นต้องให้ความร้อนทั้งชิ้นงาน.
โดยมุ่งความร้อนด้วยแม่เหล็กไฟฟ้าไปที่มุมหรือขอบเฉพาะ, กระบวนการนี้สามารถมีอิทธิพลต่อการขึ้นรูปในท้องถิ่นได้, ความต้านทานการเสียรูป, และพฤติกรรมการถอยกลับ.
อย่างไรก็ตาม, ผลลัพธ์ที่สม่ำเสมอต้องการมากกว่าการเลือกแหล่งจ่ายไฟเหนี่ยวนำที่เหมาะสม. คุณสมบัติของวัสดุ, เรขาคณิตตัวเหนี่ยวนำ, การวางตำแหน่งชิ้นงาน, ความเร็วในการป้อน, ระยะการทำความร้อนถึงการหมุน, และการออกแบบเครื่องมือกลิ้งจะต้องพิจารณาร่วมกัน.
สำหรับผู้ผลิตที่แปรรูปส่วนเหล็กกล้าความแข็งแรงสูงหรือโปรไฟล์รองรับโลหะแบบพิเศษ, การขึ้นรูปม้วนโดยใช้การเหนี่ยวนำสามารถเป็นทางเลือกเมื่อสภาวะการขึ้นรูปแบบธรรมดาไม่เพียงพอ.
ระบบเครื่องมือที่เหมาะสมที่สุดได้รับการพัฒนาตามรูปทรงของชิ้นงานจริง, สเปควัสดุ, ผลลัพธ์การขึ้นรูปที่ต้องการ, และเงื่อนไขการผลิต.
ต้องการการตั้งค่าการขึ้นรูปม้วนแบบใช้การเหนี่ยวนำช่วยแบบกำหนดเอง?
แบ่งปันรูปวาดโปรไฟล์และข้อกำหนดวัสดุของคุณ. เราสามารถประเมินได้ว่าการให้ความร้อนแบบเหนี่ยวนำเฉพาะจุดเหมาะสมกับกระบวนการขึ้นรูปของคุณหรือไม่.


