
คุณต้องการกำลังไฟเท่าไรสำหรับการให้ความร้อนแบบเหนี่ยวนำ? 6 ปัจจัยสำคัญ & วิธีการคำนวณที่ได้รับการพิสูจน์แล้ว
ถามวิศวกรเครื่องทําความร้อนเหนี่ยวนําคําถามแรกที่ต้องการคําตอบ, และคําตอบแทบจะเหมือนเดิมทุกครั้ง: ใช้พลังงานเท่าไหร่สำหรับการเหนี่ยวนำความร้อน การใช้งานนี้ต้องการหรือไม่? ถ้าตัวเลขผิด — ต่ําเกินไป — ชิ้นส่วนจะไม่ถึงอุณหภูมิ. หากสูงเกินไป, และคุณใช้จ่ายเกินกับอุปกรณ์ที่ไม่จําเป็น. คู่มือนี้แยกส่วนหกปัจจัยที่กําหนดความต้องการพลังงาน, ให้ช่วงวัตต์จริงตามการใช้งาน, และแนะนําวิธีการคํานวณที่ใช้งานได้จริงในวันนี้เพื่อกําหนดขนาดระบบของคุณให้ถูกต้อง.
สารบัญ
1. ทําไมการได้กําลังไฟฟ้าที่เหมาะสมจึงสําคัญ
พลังงานคือเครื่องยนต์ของการให้ความร้อนเหนี่ยวนํา. มันกําหนดสามสิ่ง: ความเร็วแค่ไหน ชิ้นส่วนถึงอุณหภูมิ, ลึกแค่ไหน ความร้อนแทรกซึมในเวลาที่กําหนด, และ สิ่งที่คุณสามารถให้ความร้อนได้หรือไม่ ด้วยอุปกรณ์ของคุณ. ก 15 เครื่องตั้งโต๊ะรุ่น kW จะไม่ผ่านความร้อน 100 เหล็กแท่ง มม. สำหรับการตี — ไม่ใช่เพราะเครื่องจักรชำรุด, แต่เนื่องจากฟิสิกส์ของการสูญเสียความร้อนต่อสิ่งแวดล้อมนั้นเกินกำลังไฟฟ้าเข้าในระดับนั้น. ในทางกลับกัน, ก 300 ระบบกิโลวัตต์ให้ความร้อนวงแหวนแบริ่งขนาดเล็กในเวลาไม่กี่วินาทีต่อชิ้นส่วนคือเงินที่เหลืออยู่บนโต๊ะหากก 50 เครื่อง kW ก็ทำงานเหมือนกัน.
เส้นต้นทุนสูงชัน. แบบพกพา 15 เครื่องทำความร้อนแบบเหนี่ยวนำกิโลวัตต์อาจมีราคาไม่กี่พันดอลลาร์. ก 300 ระบบตู้อุตสาหกรรม kW ที่มีการระบายความร้อนแบบวงปิดและระบบอัตโนมัติสามารถทำงานได้ดีเป็นหกหลัก. ความแตกต่างระหว่างการกำหนดขนาดแหล่งจ่ายไฟของคุณอย่างถูกต้องและการคาดเดาคือความแตกต่างระหว่างกระบวนการที่ทำกำไรได้และความผิดพลาดที่มีราคาแพง. นี่คือเหตุผลเช่นกัน การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน เป็นหนึ่งในหัวข้อที่มีการค้นหามากที่สุดในหมู่ผู้ซื้ออุปกรณ์.
2. ปัจจัยหกประการที่กำหนดความต้องการพลังงาน
หกตัวแปรควบคุมในที่สุด ใช้พลังงานเท่าไหร่สำหรับการเหนี่ยวนำความร้อน ความต้องการงานใดๆ. เปลี่ยนอันใดอันหนึ่ง, และเลขยกกำลังเคลื่อนที่. นี่พวกเขา, ตามลำดับผลกระทบ.
ปัจจัย 1 — มวลที่ถูกให้ความร้อน. นี่คือตัวแปรที่มีอิทธิพลมากที่สุด. ความต้องการพลังงานจะเพิ่มขึ้นอย่างประมาณเชิงเส้นตามมวลของโลหะที่คุณให้ความร้อน. เขี้ยวฟันเกียร์น้ำหนัก 50 กรัมต้องการพลังงานน้อยกวเพลาหนึ่งที่หนัก 50 กิโลกรัมมาก. มวลที่ถูกให้ความร้อนไม่ใช่ชิ้นส่วนทั้งหมด — เป็นเพียงปริมาตรของวัสดุที่ต้องถึงอุณหภูมิเป้าหมายภายในรอบความร้อน. สำหรับการชุบแข็งผิว, นี่คือลึกของชั้นชุบ × พื้นที่ผิวที่ถูกให้ความร้อน. สำหรับการให้ความร้อนผ่าน, นี่คือปริมาตรรวมของชิ้นส่วน.
ปัจจัย 2 — อุณหภูมิเป้าหมาย. ยิ่งอุณหภูมิเป้าหมายสูงขึ้น, ยิ่งต้องใช้พลังงานมาก — และดังนั้นพลังงานจึงสูงขึ้น. การให้ความร้อนกับเหล็กที่ 850°C เพื่อทำให้แข็งต้องใช้พลังงานประมาณสองเท่าของการให้ความร้อนที่ 400°C สำหรับการอบชุบ. อุณหภูมิการตีขึ้นรูป (1200–1250°C สำหรับเหล็ก) ต้องการระดับพลังงานสูงสุดเพราะคุณกำลังต้านการสูญเสียความร้อนรังสีและกระแสพาความร้อนที่เพิ่มขึ้นเมื่ออุณหภูมิสูงขึ้น.
ปัจจัย 3 — เวลาในการทำรอบ. พลังงานคือพลังงานต่อหน่วยเวลา. ชิ้นงานเดียวกันที่ให้ความร้อนถึงอุณหภูมิเดียวกันใน 5 วินาทีต้องใช้ 6 พลังงานหลายเท่าของรอบเวลา 30 วินาที. สายการผลิตที่ทำงานชิ้นส่วนหนึ่งทุกไม่กี่วินาที ทำให้ความต้องการพลังงานเพิ่มขึ้นอย่างมาก — และนี่เองคือจุดที่การเหนี่ยวนำโดดเด่น, เพราะพลังงานถูกส่งไปยังชิ้นส่วนโดยตรง แทนที่จะสูญเสียไปกับช่องเตา.
ปัจจัย 4 — คุณสมบัติของวัสดุ. เหล็กแม่เหล็กให้ความร้อนมีประสิทธิภาพมากกว่าวัสดุที่ไม่เป็นแม่เหล็ก เพราะฮิสเทอรีซิสช่วยเพิ่มความร้อนเพิ่มเติมต่ำกว่าจุดคูรี (≈770°C). ตามที่อธิบายในคู่มือของเราเกี่ยวกับ กระแสไหลวนกับ. ฮิสเทอรีซิส, โบนัสนี้จะหายไปเมื่ออุณหภูมิสูงกว่าอุณหภูมิคิวรี — ซึ่งเป็นเหตุผลที่การให้ความร้อนสุดท้าย 400°C เพื่อถึงอุณหภูมิการตีขึ้นรูปต้องใช้พลังงานมากขึ้นอย่างไม่สัดส่วน. อลูมิเนียม, ทองแดง, และทองเหลือง — ทั้งหมดเป็นวัสดุไม่แม่เหล็กที่มีความต้านทานไฟฟ้าต่ำ — ต้องการความหนาแน่นพลังงานสูงมากเพื่อให้ได้อัตราการให้ความร้อนเหมือนกับเหล็กคาร์บอน.
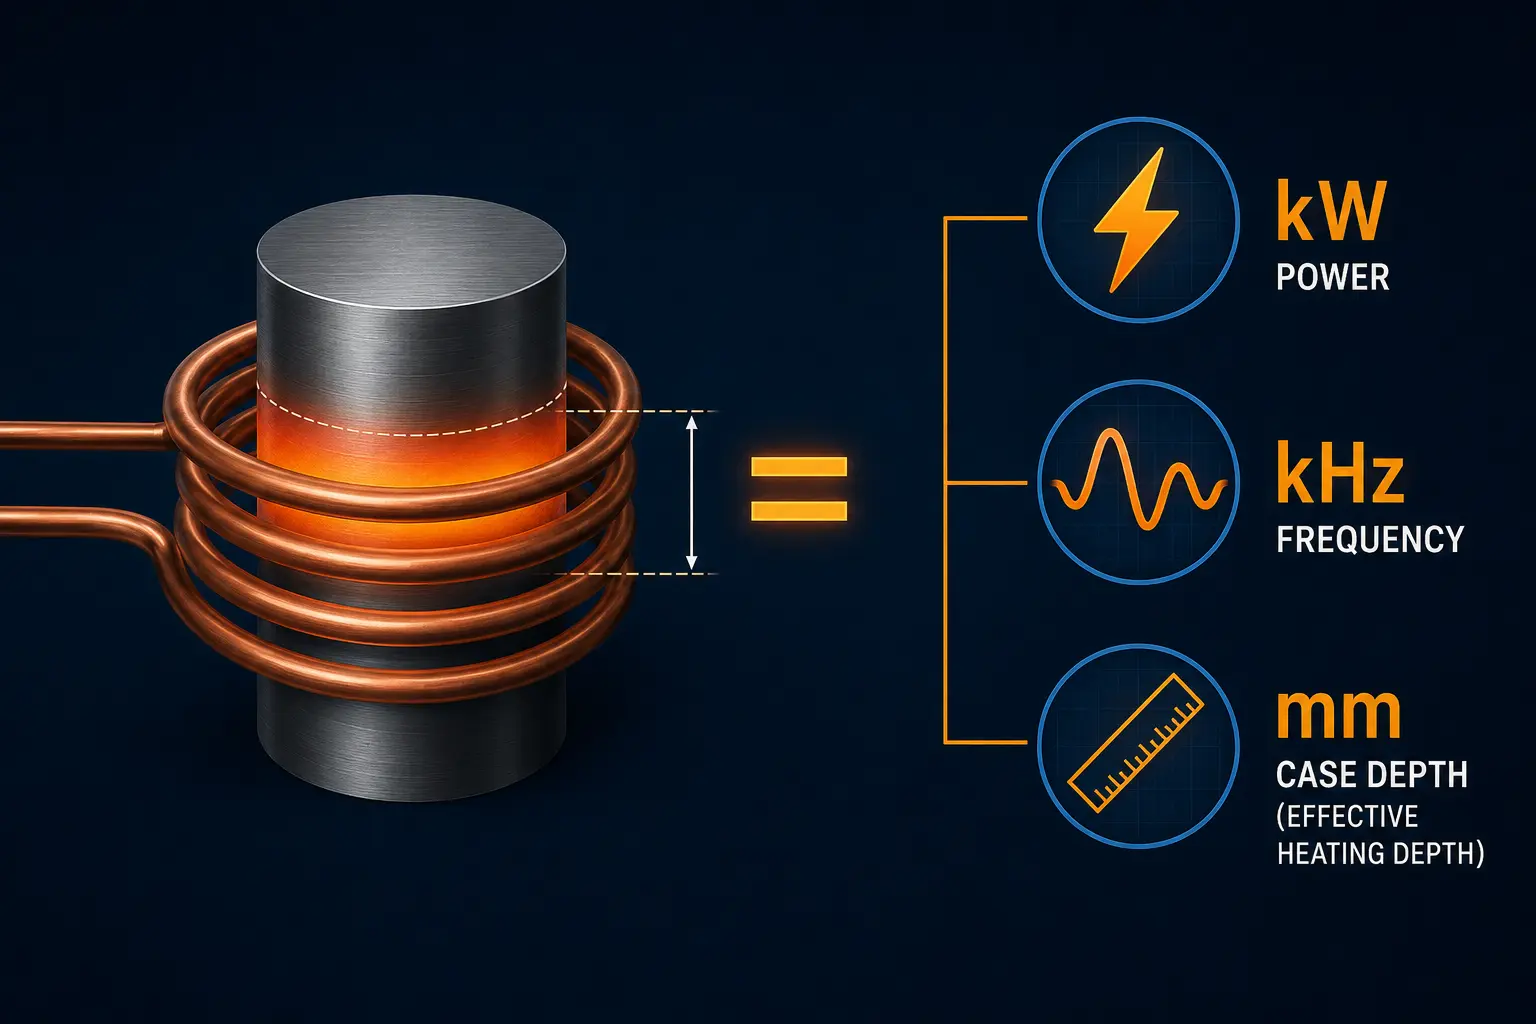
ปัจจัย 5 — ความถี่และความลึกของชั้นเคส. ความถี่กำหนดว่ากระแสเหนี่ยวนำสามารถแทรกซึมลึกแค่ไหน. ความลึกของชั้นเคสบาง (0.5–1 มม.) ต้องการความถี่สูง (100–400 kHz) และความหนาแน่นพลังงานสูงมากที่เข้มข้นในชั้นผิวบาง. การใช้งานเคสลึกหรือการให้ความร้อนผ่านใช้ความถี่ต่ำกว่า (1–10 kHz) และกระจายพลังออกไปในปริมาณที่มากขึ้น. สำหรับคำอธิบายอย่างสมบูรณ์, ดูบทความของเราเกี่ยวกับ วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน.
ปัจจัย 6 — ประสิทธิภาพคอยล์และข้อต่อ. พลังงานที่ออกจากแหล่งจ่ายไฟไม่ถึงชิ้นงานทั้งหมด. การสูญเสียของขดลวด (การทำความร้อนI²Rในทองแดง), การรั่วไหลของสนามแม่เหล็ก, และการมีเพศสัมพันธ์ที่ไม่ดี (ช่องว่างอากาศขนาดใหญ่ระหว่างคอยล์และชิ้นส่วน) ขโมยพลังทั้งหมด. คอยล์ที่ออกแบบมาอย่างดีพร้อมข้อต่อที่แน่นหนาทำให้มีประสิทธิภาพการถ่ายโอน 80–90%. คอยล์ที่ออกแบบมาไม่ดี — ช่องว่างขนาดใหญ่, รูปทรงผิด — อาจส่งน้อยกว่า 50% ของเอาต์พุตของแหล่งจ่ายไฟไปยังชิ้นส่วน. นี่คือเหตุผลว่าทำไม วิธีการทำงานของขดลวดเหนี่ยวนำ มีความสำคัญพอๆ กับการจัดอันดับแหล่งจ่ายไฟ.
3. ความหนาแน่นของพลังงาน: กฎหลัก
วิธีที่ใช้งานได้จริงที่สุดในการพิจารณาพลังงานความร้อนเหนี่ยวนำคือผ่าน ความหนาแน่นพลังงาน — กิโลวัตต์ต่อตารางเซนติเมตร (กิโลวัตต์/ซม.²) หรือกิโลวัตต์ต่อตารางนิ้ว (กิโลวัตต์/นิ้ว²) ของพื้นที่ผิวที่ถูกทำให้ร้อน. ตัวเลขเดียวนี้สะท้อนผลรวมของวัสดุ, อุณหภูมิ, และเวลาในการทำงานในลักษณะที่แปลโดยตรงไปยังขนาดของอุปกรณ์.
นี่คือช่วงความหนาแน่นพลังงานมาตรฐานของอุตสาหกรรมสำหรับกระบวนการทั่วไป:
| กระบวนการ | ความหนาแน่นของพลังงาน (กิโลวัตต์/ซม.²) | ความหนาแน่นของพลังงาน (กิโลวัตต์/นิ้ว²) | ค่ามาตรฐานที่ใช้โดยทั่วไป |
|---|---|---|---|
| การชุบแข็งผิว (ตื้น, ≤1 มม.) | 1.0–2.0 | 6.5–13 | การอบ Austenitic ที่ผิวเร็ว, การแพร่ความร้อนน้อยที่สุด |
| การชุบแข็งผิว (ลึก, 2–5 มม.) | 0.5–1.0 | 3.2–6.5 | การทำฮาร์ดเทนติ้งลึกด้วยโปรไฟล์ความร้อนที่ควบคุมได้ |
| การให้ความร้อนผ่านสำหรับการตีขึ้นรูป | 0.3–0.8 | 1.9–5.2 | อุณหภูมิแกนที่สม่ำเสมอ, 1200–1250°C |
| การบัดกรีด้วยความร้อน / การบัดกรี | 0.3–0.8 | 1.9–5.2 | อุณหภูมิการไหลของตัวเติม (450–850°C), ข้อต่อท้องถิ่น |
| การยึดแบบหดรัด / การให้ความร้อนกับตลับลูกปืน | 0.1–0.3 | 0.6–1.9 | อุณหภูมิปานกลาง (80–250°C), การขยายตัวสม่ำเสมอ |
| การให้ความร้อนนอตสลัก / การถอดออก | 0.05–0.2 | 0.3–1.3 | การขยายตัวของความร้อนเพื่อคลาย, ไม่มีการเปลี่ยนแปลงทางโลหะวิทยา |
ช่วงเหล่านี้สมมติว่า เหล็กกล้าคาร์บอนหรือโลหะผสมต่ำ และขดลวดที่เชื่อมต่อดี. สำหรับอะลูมิเนียมหรือทองแดง, คูณด้วย 1.5–2.5× — ความต้านทานต่ำกว่าและลักษณะที่ไม่ใช่แม่เหล็กต้องการพลังงานมากกว่าสำหรับอัตราการให้ความร้อนเท่าเดิม. สำหรับสแตนเลส (เกรดออสเทนนิติก เช่น 304/316), ใช้ปลายด้านบนของช่วงเนื่องจากมีความต้านทานสูงกว่ารวมกับไม่มีส่วนแม่เหล็ก.
4. ช่วงกําลังจริงตามการใช้งาน
การเปลี่ยนจากความหนาแน่นของพลังงานไปสู่กำลังเครื่องจักรทั้งหมด, นี่คือลักษณะของตัวเลขสำหรับการใช้งานในโลกแห่งความเป็นจริง. เหล่านี้คือ กำลังขับของเครื่อง การให้คะแนน, ไม่ได้ป้อนข้อกำหนดการบริการไฟฟ้า (ซึ่งโดยทั่วไปจะสูงขึ้น 10–15% เนื่องจากการสูญเสียประสิทธิภาพของแหล่งจ่ายไฟ).
| การประยุกต์ใช้ | ขนาดชิ้นส่วนทั่วไป | พลังงานที่ต้องการ | ความถี่ | ประเภทเครื่องจักร |
|---|---|---|---|---|
| การถอดสลักเล็ก | สลัก M8–M20 | 1–5 กิโลวัตต์ | 10–50 kHz | แบบพกพาถือด้วยมือ |
| การติดตั้งตลับลูกปืน (ขนาดเล็ก) | รู 20–100 มม. | 2–10 กิโลวัตต์ | 10–30 kHz | แบบพกพา / แบบตั้งโต๊ะ |
| การชุบแข็งชิ้นส่วนขนาดเล็ก | หมุด, เฟืองขนาดเล็ก, คมตัด | 5–30 kW | 100–400 kHz | แบบตั้งโต๊ะความถี่สูง |
| การบัดกรีด้วยความร้อน (รอยต่อทองแดง/เหล็ก) | ท่อ Ø6–50 มม., ข้อต่อ | 5–40 กิโลวัตต์ | 30–200 กิโลเฮิรตซ์ | แบบตั้งโต๊ะ / ความถี่กลาง |
| การชุบแข็งเฟือง (ยานยนต์) | โมดูล 2–6, Ø50–250 มม. | 50–300 กิโลวัตต์ | 1–10 kHz (MF) หรือ 100–400 กิโลเฮิรตซ์ (HF) | ความถี่กลางหรือความถี่สูงในอุตสาหกรรม |
| การชุบแข็งเพลา (การสแกน) | Ø25–150 มม., ความยาวต่างๆ | 50–400 กิโลวัตต์ | 1–10 kHz | ความถี่กลางในอุตสาหกรรมพร้อมการสแกน |
| การชุบแข็งวงแบริ่ง | วงแบริ่ง Ø50–500 มม. | 50–300 กิโลวัตต์ | 1–10 kHz | ความถี่กลางในอุตสาหกรรมพร้อมป้อนแบบหมุน |
| การให้ความร้อนแท่งสำหรับการตี | แท่งเหล็ก Ø20–150 มม | 100–1000+ กิโลวัตต์ | 0.5–10 kHz | ระบบเฉพาะ MF/ความถี่ต่ำ |
| เปลื้องผ้า / การให้ความร้อนด้วยสาย | แถบต่อเนื่อง, ลวด | 50–2000+ กิโลวัตต์ | 1–400 kHz (ขึ้นอยู่กับแอป) | ระบบอินไลน์เฉพาะ |
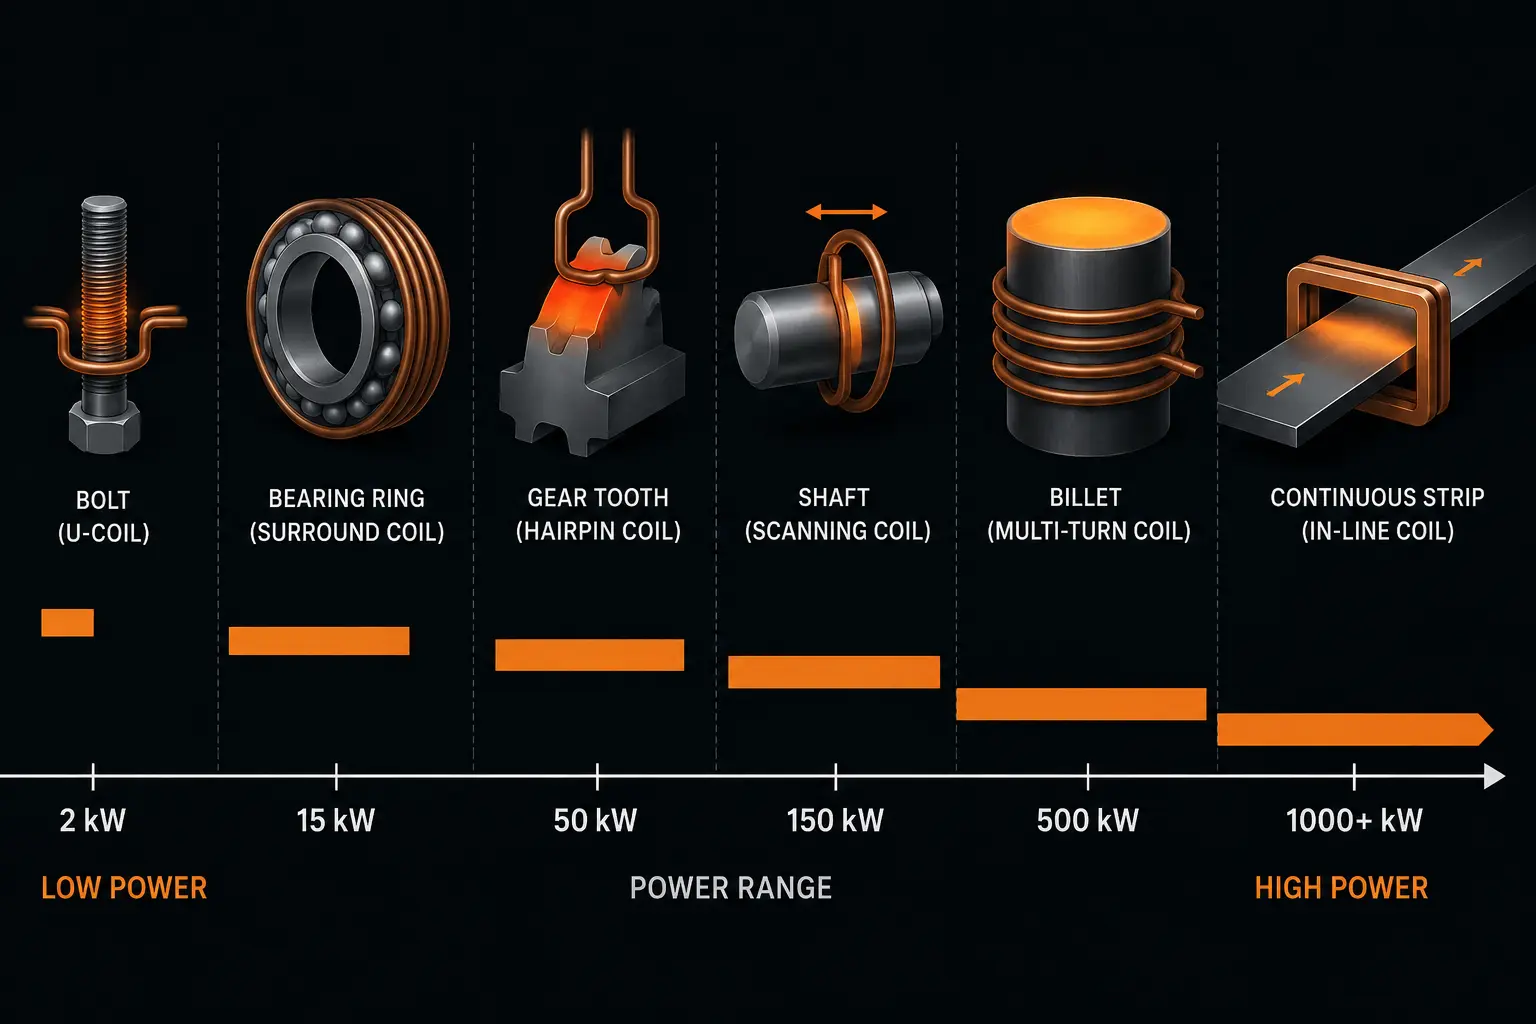
หมายเหตุเกี่ยวกับการก้าวกระโดดจากโต๊ะแบบตั้งโต๊ะไปสู่ระดับอุตสาหกรรม: ช่องว่างระหว่าง 30 กิโลวัตต์และ 50 kW คือจุดที่สถาปัตยกรรมของเครื่องจักรเปลี่ยนแปลงไปโดยพื้นฐาน — จากยูนิตตั้งโต๊ะเฟสเดียวระบายความร้อนด้วยอากาศไปจนถึงตู้อุตสาหกรรมสามเฟสระบายความร้อนด้วยน้ำ. หากความต้องการที่คํานวณของคุณอยู่ในช่วง 30–50 kW, ให้เน้นไปที่แพลตฟอร์มอุตสาหกรรม. การเปิดเครื่องตั้งโต๊ะที่กําลังสูงสุดอย่างต่อเนื่องจะทําให้อายุการใช้งานของชิ้นส่วนสั้นลงและจํากัดรอบการทํางาน. สําหรับข้อมูลเพิ่มเติมเกี่ยวกับประเภทและการเลือกเครื่องจักร, ดูที่ คู่มือเครื่องทําความร้อนเหนี่ยวนํา.
5. วิธีการคํานวณกําลังไฟฟ้าทีละขั้นตอน
ต่อไปนี้เป็นวิธีประมาณการสี่ขั้นตอนที่ใช้งานได้จริง ใช้พลังงานเท่าไหร่สำหรับการเหนี่ยวนำความร้อน ความต้องการใช้งานเฉพาะของคุณ — ไม่ต้องใช้ซอฟต์แวร์ไฟไนต์เอลิเมนต์. นี่เป็นจุดเริ่มต้นที่ชัดเจนสำหรับการเลือกอุปกรณ์; การพัฒนากระบวนการขั้นสุดท้ายด้วยต้นแบบคอยล์จะปรับแต่งจำนวน.
ขั้นตอน 1 — คำนวณมวลความร้อน
สำหรับการชุบแข็งผิว: ปริมาตรที่ให้ความร้อน = ความลึกของเคส × พื้นที่ผิวที่ร้อน. ตัวอย่างเช่น, การแข็งตัวบริเวณสีข้างฟันของเฟือง — หากพื้นผิวที่ร้อนทั้งหมดนั้นแข็งตัว 80 cm² และคุณต้องการ 2 มม. (0.2 ซม) ความลึกของชั้นแข็ง, ปริมาตรความร้อนคือ 80 × 0.2 = 16 ซม.³. คูณด้วยความหนาแน่นของเหล็ก (7.85 กรัม/ซม.³) ที่จะได้รับ มวลความร้อน data 126 กรัม.
สำหรับการให้ความร้อนผ่าน: ใช้ปริมาตรเต็มส่วน. เหล็กแท่งยาว Ø50 มม. × 150 ยาว มิลลิเมตร มีปริมาตร π × (2.5)² × 15 = 295 ซม.³, ให้ มวลความร้อน data 2.3 กก.
ขั้นตอน 2 — คำนวณพลังงานที่ต้องการ
พลังงาน (เคเจ) = มวล (กก) × ความจุความร้อนจำเพาะ (กิโลจูล/กก.·°C) × อุณหภูมิที่เพิ่มขึ้น (°C). สำหรับเหล็ก, ความจุความร้อนจำเพาะมีค่าประมาณ 0.46 กิโลจูล/กก.·°C ใต้จุดกูรีและประมาณนั้น 0.62 kJ/kg·°C เหนือมัน. สำหรับการประมาณค่าในทางปฏิบัติ, ใช้ ค่าเฉลี่ยของ 0.55 กิโลจูล/กก.·°C สำหรับให้ความร้อนตั้งแต่อุณหภูมิห้องถึง 900°C.
ใช้ตัวอย่างเกียร์ด้านบน: 0.126 กก. × 0.55 × (900 - 20)°ซ = 0.126 × 0.55 × 880 ≈ 61 เคเจ ของพลังงานที่ต้องการ.
สำหรับ 2.3 กิโลกรัมบิลเล็ตถึงอุณหภูมิการตีขึ้นรูป (1220°C): 2.3 × 0.55 × (1220 - 20) = 2.3 × 0.55 × 1200 ≈ 1,518 เคเจ.
ขั้นตอน 3 — แปลงเป็นพลังงานโดยใช้ Cycle Time
กำลังไฟ (กิโลวัตต์ (kW)) = พลังงาน (เคเจ) ۞ รอบเวลา (วินาที). สําหรับตัวอย่างการชุบแข็งด้วยเฟืองที่มีรอบความร้อน 5 วินาที: 61 kJ ÷ 5 s = 12.2 กิโลวัตต์ (kW) ที่ผิวชิ้นงาน.
สําหรับบิลเล็ตตีขึ้นรูปที่มีรอบ 60 วินาที (ป้อนต่อเนื่อง, หนึ่งบิลเล็ตต่อนาที): 1,518 kJ ÷ 60 s = 25.3 กิโลวัตต์ (kW). ถ้าคุณต้องการบิลเล็ตหนึ่งบิลเล็ตทุกครั้ง 15 วินาที: 1,518 ÷ 15 = 101 กิโลวัตต์ (kW). นี่คือเหตุผลที่อัตราการผลิตมีผลต่อความต้องการพลังงานอย่างมาก.
ขั้นตอน 4 — ใช้ปัจจัยประสิทธิภาพ
หารด้วยประสิทธิภาพขดลวดและประสิทธิภาพแหล่งจ่ายไฟเพื่อให้ได้การจัดอันดับเครื่องจักร. ขดลวดที่ออกแบบมาอย่างดีจะให้ผลลัพธ์ 80% ประสิทธิภาพ; แหล่งจ่ายไฟเองโดยทั่วไปมีประสิทธิภาพ 90–95%.
กําลังเครื่องที่ต้องการ = กําลังผิวชิ้นส่วน ÷ (ประสิทธิภาพขดลวด×ประสิทธิภาพแหล่งจ่ายไฟ)
สําหรับตัวอย่างเกียร์: 12.2 kW ÷ (0.80 × 0.92) ≈ 16.6 กําลังเครื่องจักร kW. ก 20 เครื่องตั้งโต๊ะความถี่สูงแบบ kW จะจัดการเรื่องนี้ได้อย่างสบาย. สําหรับบิลเล็ตตีขึ้นรูปที่หนึ่งครั้งต่อนาที: 25.3 ÷ (0.80 × 0.92) ≈ 34.4 กิโลวัตต์ (kW). เครื่องจักรอุตสาหกรรมความถี่กลางขนาด 40–50 kW จะมีขนาดที่เหมาะสม.
ควรเพิ่ม a 15–20% ความปลอดภัย เหนือตัวเลขที่คํานวณไว้. ซึ่งรวมถึงการเสื่อมสภาพของขดลวด (การแข็งตัวของทองแดงและความต้านทานที่เพิ่มขึ้นตามเวลา), ความแตกต่างของมวลและรูปทรงแต่ละส่วน, และความจริงที่ว่างานถัดไปของคุณอาจใหญ่กว่างานปัจจุบันของคุณเล็กน้อย. ค่าต่ำของกำลังสำรองที่พอเหมาะนั้นน้อยเมื่อเทียบกับค่าของเครื่องจักรที่ไม่สามารถทำรอบการทำงานให้เสร็จได้.
6. สรุป & อ้างอิงอย่างรวดเร็ว
การตั้งค่ากำลังให้เหมาะสมสำหรับการเหนี่ยวนำความร้อนเป็นเรื่องของฟิสิกส์, ไม่ใช่การเดา. มวลของโลหะ, อุณหภูมิเป้าหมาย, เวลาของรอบการทำงาน, คุณสมบัติของวัสดุ, ความลึกของชั้นแข็งที่ควบคุมโดยความถี่, และประสิทธิภาพการเชื่อมต่อของขดลวด — ปัจจัยทั้งหกนี้, เมื่อใช้ตามลำดับ, จะให้ตัวเลขที่คุณสามารถไว้วางใจได้.
🔑 การเลือกกำลังไฟอย่างรวดเร็ว
| การชุบแข็งผิว (ชั้นกรณีตื้น) | → 1.0–2.0 กิโลวัตต์/ซม.², ความถี่สูง, 5–30 กิโลวัตต์สำหรับชิ้นส่วนขนาดเล็ก, 50–300 กิโลวัตต์สำหรับเกียร์/เพลา |
| ผ่านความร้อน (การตีขึ้นรูป) | → 0.3–0.8 กิโลวัตต์/ซม.², ความถี่ต่ำ-กลาง, 100–1,000+ kW ขึ้นอยู่กับขนาดและอัตราของบิลเล็ต |
| การบัดกรีด้วยความร้อน / การบัดกรี | → 0.3–0.8 กิโลวัตต์/ซม.², ความถี่สูงปานกลาง, 5–40 กิโลวัตต์ |
| แบริ่ง / การประกอบแบบหดพอดี | → 0.1–0.3 กิโลวัตต์/ซม.², ความถี่ต่ำ-กลาง, 2–10 kW สำหรับตลับลูกปืนขนาดเล็ก |
| สูตรการคำนวณ | → กิโลวัตต์ = มวล(กก) × 0.55 × ∆T(°C) KW รอบ(วินาที (s)) ÷ 0.74 × 1.2 ความปลอดภัย |
| โลหะที่ไม่ใช่แม่เหล็ก (อัล, ลูกบาศ์ก, เอสเอส) | → คูณกำลังด้วย 1.5–2.5× เทียบกับ. ค่าเหล็กคาร์บอน |
เพื่อการเจาะลึกยิ่งขึ้นในการจับคู่ความถี่และกำลังกับวัสดุเฉพาะและรูปทรงของชิ้นส่วน, สำรวจอย่างเต็มที่ของเรา การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน คู่มือ. หากคุณพร้อมจะปรับขนาดเครื่อง, คู่มือของเราเรื่อง เครื่องให้ความร้อนแบบเหนี่ยวนำ ภาพรวมครอบคลุมอุปกรณ์หลักห้าประเภทและวิธีการจับคู่กับการใช้งานของคุณ.
คำถามที่พบบ่อย
ฉันต้องการกี่วัตต์เพื่อให้การให้ความร้อนแบบเหนี่ยวนำมีประสิทธิภาพ?
กำลังวัตต์ขึ้นอยู่กับการใช้งานของคุณ. สำหรับการถอดสลักเล็ก ๆ หรือการติดตั้งตลับลูกปืน, 1–5 กิโลวัตต์ (1,000–5,000 วัตต์) เพียงพอแล้ว. การชุบผิวชิ้นส่วนขนาดเล็กมักต้องการ 5–30 กิโลวัตต์. การชุบแข็งเฟืองและเพลาทางอุตสาหกรรมต้องการ 50–300 กิโลวัตต์. การให้ความร้อนหัวโลหะสำหรับการตีขึ้นรูปต้องการ 100–1,000+ กิโลวัตต์ขึ้นอยู่กับขนาดของหัวโลหะและอัตราการผลิต. วิธีความหนาแน่นของกำลังไฟฟ้าที่อธิบายไว้ข้างต้น — จับคู่ kW/cm² กับกระบวนการของคุณ — เป็นวิธีที่น่าเชื่อถือที่สุดในการกำหนดกำลังไฟฟ้าที่เหมาะสม.
ฉันสามารถใช้ a 15 เครื่องทำความร้อนแบบเหนี่ยวนำกิโลวัตต์สำหรับการชุบแข็งเกียร์?
ก 15 เครื่อง kW สามารถทำให้เฟืองขนาดเล็กมากแข็งตัวได้ — ลองนึกถึงโมดูล 1–2, ภายใต้ 50 มม., โดยมีข้อกำหนดความลึกของเคสตื้น. สำหรับเกียร์เกียร์รถยนต์ (โมดูล 3–6, 100–เส้นผ่านศูนย์กลาง –200 มม), โดยทั่วไปคุณต้องการ 80–200 กิโลวัตต์ที่ความถี่ปานกลาง, เนื่องจากพื้นที่ผิวที่ร้อนมีขนาดใหญ่กว่ามากและมีความหนาแน่นของพลังงานที่ต้องการ (0.5–1.0 กิโลวัตต์/ซม.²) ต้องใช้กำลังรวมมากกว่าตามสัดส่วน. พยายามทำให้เฟืองขนาดใหญ่แข็งตัวด้วย 15 เครื่องจักรกิโลวัตต์จะส่งผลให้มีความลึกของเคสไม่เพียงพอและมีรอบเวลายาวนานจนไม่อาจยอมรับได้.
ฉันจะคำนวณพลังงานความร้อนเหนี่ยวนำสำหรับการใช้งานใหม่ได้อย่างไร?
ใช้วิธีสี่ขั้นตอน: (1) คำนวณมวลความร้อนจากความลึกเคส × พื้นที่ หรือปริมาตรชิ้นส่วนทั้งหมด, (2) คำนวณพลังงานที่ต้องการโดยใช้มวล × ความร้อนจำเพาะ × อุณหภูมิที่เพิ่มขึ้น (0.55 kJ/kg·°C สำหรับเหล็ก), (3) หารด้วยรอบเวลาเป็นวินาทีเพื่อให้ได้พลังงานที่พื้นผิวชิ้นส่วน, (4) หารด้วยประสิทธิภาพคอยล์และแหล่งจ่ายไฟรวม (~0.74) และเพิ่มก 20% ขอบเขตความปลอดภัย. นี่เป็นค่ากำลังไฟขั้นต่ำของเครื่องจักรที่คุณควรกำหนด.
ต้องการความช่วยเหลือในการกำหนดขนาดแหล่งจ่ายไฟเหนี่ยวนำไหม?
บอกเราวัสดุชิ้นส่วนของคุณ, ขนาด, อุณหภูมิเป้าหมาย, และเวลาวัฏจักรที่ต้องการ. ทีมงานด้านแอปพลิเคชันของเราจะคำนวณความต้องการกำลังไฟและแนะนำเครื่องจักรและการกำหนดคอยล์ที่ตรงกัน — ฟรี, ไม่จำเป็นต้องมีภาระผูกพัน.


