
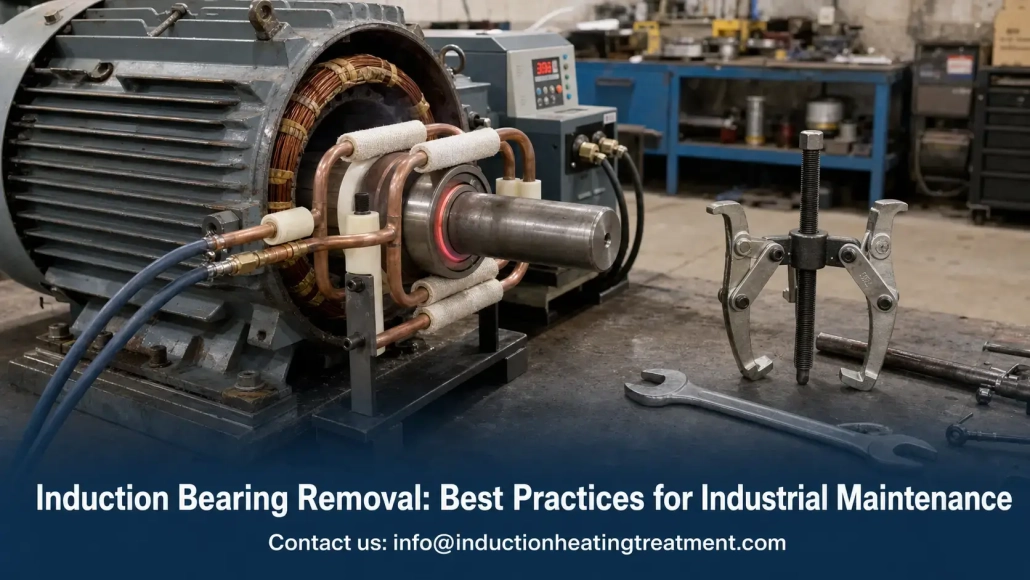
การถอดตลับลูกปืนด้วยการเหนี่ยวนำ: 5 แนวปฏิบัติที่ดีที่สุดเพื่อปกป้องแกนและลดเวลาหยุดทำงาน
การถอดตลับลูกปืนแบบเหนี่ยวนำ erhitzt einen festsitzenden Lagerring, bis er sich von der Welle ausdehnt — ohne Brenner, ohne stundenlangen Kampf mit einem Hydraulikabzieher. Die Spule bringt die Wärme genau dorthin, wo sie benötigt wird: in den Lagerring, bevor die Welle Zeit hat, sich mit auszudehnen.
Jedes Instandhaltungsteam kennt diesen Moment. Außenring und Wälzkörper ließen sich problemlos entfernen, doch der Innenring sitzt durch Korrosion und Presspassung noch immer fest auf dem Wellenzapfen. Was in der nächsten Stunde passiert, entscheidet darüber, ob es bei einem Lagerwechsel bleibt oder daraus eine Wellenreparatur wird.
Dieser Leitfaden behandelt die Physik dahinter, die fünf Vorgehensweisen, mit denen Wellenzapfen unbeschädigt bleiben, und worauf es bei der Auswahl der Ausrüstung wirklich ankommt.
1. การถอดตลับลูกปืนแบบเหนี่ยวนำคืออะไร?
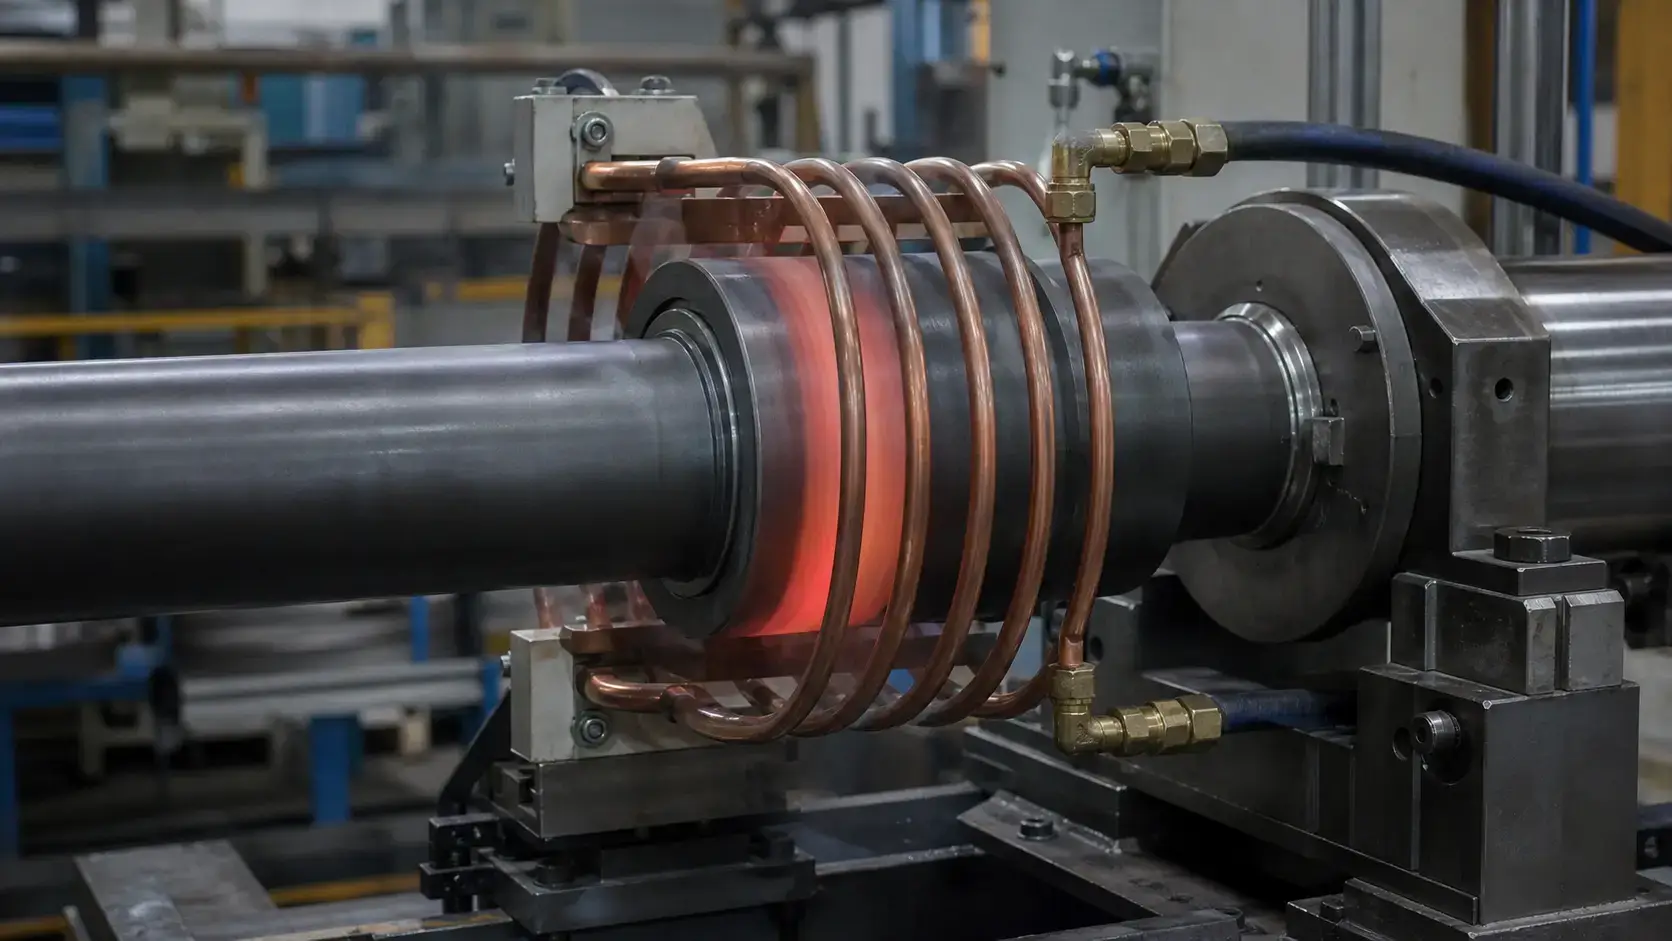
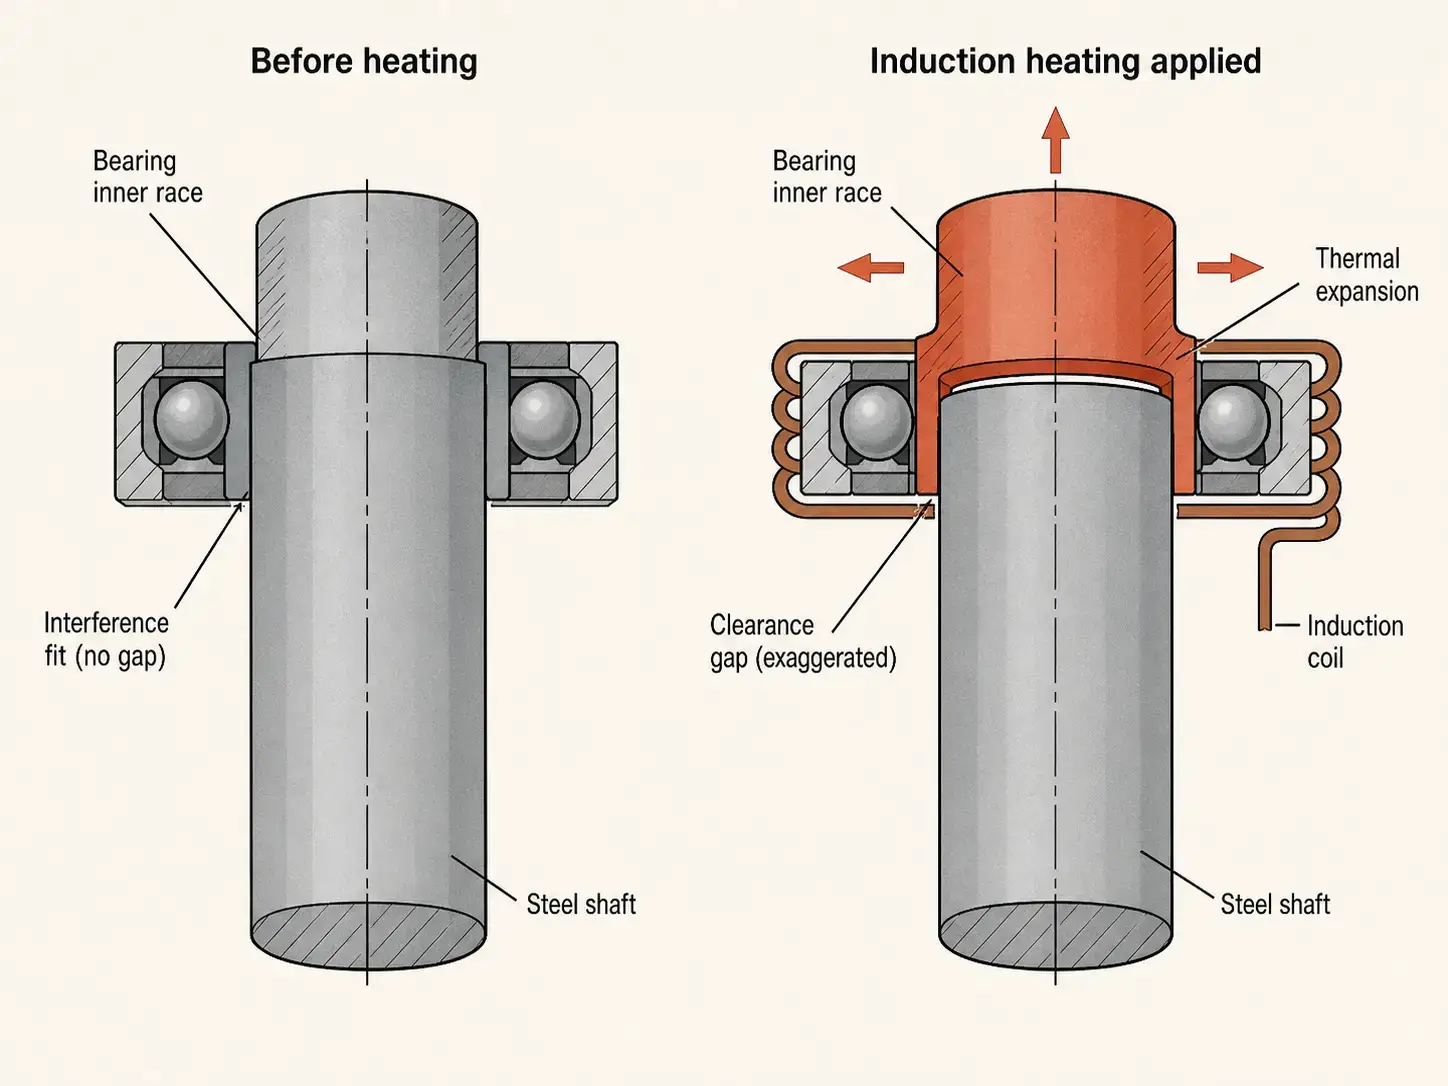
ขดลวดเหนี่ยวนำจะถูกวางรอบวงแหวนตลับลูกปืนหรือวงแหวนที่อัดพอดีและเหนี่ยวนำกระแวนวนในนั้นโดยตรง. Der Ring erwärmt sich von innen, dehnt sich aus, und die Presspassung, die ihn auf dem Wellenzapfen gehalten hat, löst sich. Ziehen Sie ihn ab, solange die Welle noch kühl ist, und die Arbeit ist erledigt — bei einem mittelgroßen Motorlager oft in weniger als zwei Minuten.
Die Physik ist dieselbe การเหนี่ยวนำแม่เหล็กไฟฟ้า, die in der Wärmebehandlung eingesetzt wird. Das Ziel ist jedoch ein anderes. Beim Härten geht es um metallurgische Veränderungen; bei der Demontage um eine Temperaturdifferenz. Der Ring muss 90–110°C heißer sein als die darunterliegende Welle, und diese Differenz muss entstehen, bevor Wärmeleitung sie wieder ausgleicht.
Es ist das Spiegelbild des induktiven Schrumpfens: Beim Fügen wird ein Bauteil erhitzt, um es aufzuschieben, bei der Demontage wird ein Bauteil erhitzt, um es abzuziehen. โรงงาน, die bereits eine Schrumpffügemaschine einsetzen, können beide Aufgaben häufig mit einem System abdecken.
2. ทำไมการเหนี่ยวนำจึงเหนือกว่าการใช้เครื่องพ่นความร้อนและเครื่องดึง
ในการถอดแบริ่ง มีสามวิธีที่สำคัญ: การดึงแบบกลไก, การให้ความร้อนด้วยหัวเผาและการเหนี่ยวนำกระแสไฟฟ้า. ตารางแสดง, ว่าทุกวิธีมีจุดอ่อนของตัวเองที่ไหน.
| ปัจจัย | การเหนี่ยวนำกระแส | หัวเผา | ใช้แค่ที่ดึง |
|---|---|---|---|
| ความเสี่ยงต่อความเสียหายของเพลา | ต่ำ — ความร้อนยังคงอยู่ในวงแหวนลูกปืน | จุดร้อนทำให้ที่นั่งของแบริ่งเสียหาย | รอยขีดข่วนและการกัดกร่อน |
| การควบคุมความร้อน | วงจรเวลาที่ตั้งไว้, การย้อนกลับของอุณหภูมิ | ขึ้นอยู่กับผู้ปฏิบัติงาน | ไม่มี |
| ความเร็วในพาสซิ่งที่ติดแน่น | 30–90 วินาทีจนกระทั่งขยายตัว | นาที, ไม่สม่ำเสมอ | ชั่วโมงในพาสซิ่งที่กัดกร่อน |
| ความปลอดภัยจากไฟไหม้ | ไม่มีเปลวไฟเปิด | เปลวไฟใกล้ไขมันและน้ำมัน | ไม่มีเปลวไฟ, พลังงานสะสมสูง |
| ความสามารถในการทำซ้ำ | การตั้งค่าที่มีเอกสารรับรอง, ผลลัพธ์เหมือนเดิม | ขึ้นอยู่กับผู้ปฏิบัติงาน | ขึ้นอยู่กับสภาพของพาสซิ่ง |
เครื่องดึงตัวหนึ่งทำงานได้ดีในแบริ่ง, ที่สามารถคลายตัวได้. Bei einer korrodierten oder festgefressenen Passung verursacht die zum Losbrechen erforderliche Kraft Riefen am Lagersitz oder verformt die Schulter — und ein beschädigter Lagersitz an einem großen Motor macht aus einem routinemäßigen Lagerwechsel eine Bearbeitung, eine Hülsenreparatur oder eine neue Rotorwelle.
Die Wärme eines Brenners entspricht dem, was das Handgelenk des Bedieners vorgibt. Ein Hotspot auf einem gehärteten Lagersitz zieht lokal die Härte heraus, und Sie bemerken es erst Monate später, wenn sich das neue Lager auf einem weichen Sitz dreht.
Induktion entfernt die Flamme aus dem Arbeitsprozess. In Anlagen mit Ölnebel, Fett oder brennbarem Staub entfallen dadurch an vielen Standorten die Brandwache und die Heißarbeitserlaubnis. Bediener handhaben dennoch ein sehr heißes Teil — die Sicherheitspraktiken für PSA und den Umgang mit heißen Teilen gelten vollständig.
Außerdem ist es sauber. Kein Ruß, keine Oxidschicht, keine Wärmespuren am Gehäuse.
3. การถอดตลับลูกปืนแบบเหนี่ยวนำทำงานได้ที่ไหน
Das Verfahren eignet sich für jedes leitfähige, gefügte Teil, das sich schneller erwärmt als das Bauteil, auf dem es sitzt:
— Elektromotorlager und festgefressene Innenringe
— Pumpen- und Kompressorlager
— Zahnräder, Kettenräder, Kupplungen und Hülsen auf Wellen
— Komponenten von Eisenbahnachsen
— Walzwerkslager und Wartung von Einbaustücken
— Service an Getrieben für Ventilatoren, Gebläse, Bergbau und Marineanwendungen
Der Fall mit dem größten Nutzen ist der festgefressene Innenring. Das Lager fällt aus, Käfig und Rollen lösen sich, und ein Ring aus gehärtetem Stahl bleibt auf dem Wellenzapfen zurück. Ihn abzuschneiden gefährdet die Welle; Abschleifen dauert Stunden. Eine Spule um den Ring dehnt ihn in weniger als einer Minute aus, und er lässt sich mit einem Bruchteil der Abziehkraft entfernen.
Bei großen Lagern und Walzwerkseinbaustücken wird Induktion mit hydraulischen Abziehvorrichtungen kombiniert — die Wärme löst die Passung, die Hydraulik übernimmt die Masse. Übergroße Teile benötigen höhere Leistung und manchmal eine kundenspezizifische Spule. Ein kleines tragbares Gerät wird einen 300-mm-Ring nicht schneller ausdehnen, als die Wärme in die Welle abfließt.
4. ห้าการปฏิบัติเพื่อปกป้องเพลา
Die Anlage heizt schnell. Genau das ist der Zweck, und genau darin liegt auch das Risiko. Planen Sie die Arbeit, bevor Sie den Startknopf drücken.
1. Vor dem Erhitzen prüfen. Prüfen Sie auf Sicherungsringe, Wellenmuttern, Stellschrauben und Heftschweißungen. Induktion dehnt Metall aus; sie entriegelt keine Befestigungselemente. Das Erhitzen gegen ein verriegeltes Bauteil baut Spannungen auf, die nirgendwohin entweichen können.
2. Heizbereich reinigen. Fett und Lack rauchen bei etwa 200°C, mit oder ohne Flamme. Wischen Sie den Ring und alles in seiner Nähe ab — Sie brauchen freie Sicht, wenn Sie gleich ein heißes Teil abziehen.
3. Die Spule an den Ring koppeln, nicht an die Welle. การ รูปทรงของขดลวด entscheidet, wohin die Energie geht. Eine Spule, die die Welle zusammen mit dem Ring erwärmt, hebt das Spiel auf, das Sie erzeugen wollen. Dies ist der häufigste Einrichtungsfehler und macht die Demontage schwieriger, als gar nichts zu tun.
4. Schnell erhitzen, sofort abziehen. Langsames Erhitzen gibt der Wärmeleitung Zeit, Wärme in den Wellenzapfen zu übertragen, und die Welle wächst mit dem Ring. Erreichen Sie, sofern das Bauteil es zulässt, die Demontagetemperatur in 30–90 Sekunden und ziehen Sie dann ohne Pause ab. Weiteres Erhitzen verteilt die Wärme nur dorthin, wo Sie sie nicht haben wollen.
5. Vor Arbeitsbeginn einen Temperaturgrenzwert für die Welle festlegen. Dichtungen, Schmierstoff, Wicklungen und gehärtete Oberflächen haben alle Grenzwerte — halten Sie gehärtete Wellenzapfen ungefähr unter 150°C und schirmen Sie alles in der Nähe ab, was schmelzen kann. Temperaturstifte, ein Infrarotsensor oder die eigene Regelung der Maschine halten die Grenze ein, แต่เฉพาะ, wenn der Grenzwert vor dem Einschalten definiert wurde.
Und ziehen Sie mit geeignetem Werkzeug. Induktion reduziert die erforderliche Kraft, aber der Ring ist immer noch schwer und immer noch 120°C heiß — verwenden Sie einen zugelassenen Abzieher oder eine Hebevorrichtung und verzichten Sie auf Hämmer.
5. การเลือกอุปกรณ์
Dimensionieren Sie die Stromversorgung nach dem größten Ring, den Sie erwarten, und nach der benötigten Demontagezeit. Zu geringe Leistung erwärmt langsam, und langsames Erhitzen bei Demontagearbeiten wirkt sich selbst entgegen — die Welle zieht nach. Hier gilt dieselbe Logik wie bei der Leistungsauswahl für die Prozesserwärmung, wobei die Geschwindigkeit stärker gewichtet wird.
Die Frequenz bestimmt, wo sich die Wärme konzentriert. Dünne Ringe erfordern eine höhere Frequenz und eine geringe Eindringtiefe; ปลอกและชิ้นส่วนประกอบหนาต้องการความถี่ที่ต่ำกว่าและการแทรกซึมที่ลึกกว่า. วิธีที่ความถี่ส่งผลต่อการทำความร้อนด้วยการเหนี่ยวนำ อธิบายกลไก.
การเลือกขดลวดขึ้นอยู่กับการเข้าถึง:
| ประเภทขดลวด | เหมาะสมที่สุดสำหรับ |
|---|---|
| ขดลวดแยก | ชิ้นส่วน, ที่ไม่สามารถสอดผ่านขดลวดปิดได้ |
| สายเคเบิลยืดหยุ่น | ชุดประกอบขนาดใหญ่, ไม่สม่ำเสมอหรือประกอบในสถานที่ |
| ขดลวดแข็งทรงกลม | งานซ้ำในเวิร์กช็อปกับชิ้นส่วนขนาดใกล้เคียงกัน |
| ขดลวดพิเศษ | Wiederkehrende Demontagen in der Produktionsinstandhaltung |
Gehen Sie vor dem Kauf mit repräsentativen Teilen durch die Anlage. Ein Lager auf einem offenen Wellenende ist einfach. Ein Lagerring in einem Gehäuse, dicht an einer Schulter, bestimmt die Spule — und schließt oft einen standardmäßigen Bügel-Induktionsanwärmer vollständig aus.
Geräte ab etwa 10–15 kW arbeiten mit wassergekühlten Spulen und Leitungen, und die Einschaltdauer hängt davon ab, ob das ระบบระบายความร้อน bei aufeinanderfolgenden Erwärmungszyklen mithalten kann. Für Arbeiten vor Ort — Walzgerüste, Plattformen, installierte Maschinen — sind Gewicht, Kabellänge und Eingangsleistung wichtiger als die Kilowattangabe auf dem Typenschild. Tragbare Induktionsanwärmer decken die meisten Lagerarbeiten an Motoren und Pumpen ab; Werkstattsysteme rechtfertigen sich durch Stückzahlen und große Teile.
6. เมื่อใดการเหนี่ยวนำไม่ใช่ทางออกที่เหมาะสม
Verzichten Sie auf Induktion, wenn:
— Die Spule den Lagerring physisch nicht erreichen kann
— Nahegelegene Dichtungen, Wicklungen oder Polymerteile nicht vor Hitze abgeschirmt werden können
— Das Bauteil mechanisch blockiert ist und sich nach der Ausdehnung nicht bewegen kann
— Die Welle bereits beschädigt ist und die Baugruppe ohnehin zerlegt wird
— Der Standort die elektrischen oder kühltechnischen Anforderungen nicht erfüllen kann
In solchen Fällen sind Trennen, Hydraullisches Pressen oder eine vollständige Demontage die sicherere Wahl. Induktion lohnt sich bei Teilen, die schützenswert sind — เมื่อ Welle ohnehin Schrott ist, ist ein Winkelschleifer günstiger.
ข้อค้นพบที่สำคัญ
การถอดตลับลูกปืนแบบเหนี่ยวนำ überzeugt, indem sie den Lagerring schneller erwärmt, ถ้าเพลาเปิดให้ตามได้ — การประกอบพอดีกันเปิดออก, เครื่องดึงแทบไม่ต้องทำงาน, ตำแหน่งที่นั่งของตลับลูกปืนยังไม่ถูกแตะต้อง. ความเร็วเป็นสิ่งสำคัญ: การทำความร้อนอย่างรวดเร็ว, ถอดออกทันที, ขอบเขตอุณหภูมิ, ที่กำหนดไว้, ก่อนที่ใครจะกดปุ่มเปิดเครื่อง. ปรับขดลวดให้ตรงกับชิ้นส่วนที่เข้าถึงยากที่สุด, และอุปกรณ์จะคุ้มค่าแม้เพียงกับตลับลูกปืนเพลาตัวแรกที่ช่วยได้.
คำถามที่พบบ่อย
F: การถอดตลับลูกปืนแบบเหนี่ยวนำสามารถทำให้เพลากระทบกระเทือนได้หรือไม่?
ก: เฉพาะเมื่อทำให้ร้อนช้าเกินไปหรือขดลวดวางผิดตำแหน่ง — ทั้งสองจะนำความร้อนเข้าสู่ที่นั่งแบริ่งแทนที่จะเข้าสู่แหวนแบริ่ง. การให้ความร้อนอย่างรวดเร็ว, การจับคู่ขดลวดย่างถูกต้องและการกำหนดขีดจำกัดอุณหภูมิสำหรับเพลา ทำให้ที่นั่งแบริ่งเย็นและปราศจากรอย.
F: แหวนต้องร้อนแค่ไหน?
ก: ร้อนพอ, เพื่อคลายการประกอบแบบรัดแน่นโดยพอดี — โดยทั่วไป 90°–110°C เหนืออุณหภูมิของเพลาในกรณีการประกอบมาตรฐาน, สูงขึ้นในกรณีการประกอบแน่นเกินไปหรือมีการกัดกร่อน. สิ่งสำคัญคือความแตกต่างระหว่างแหวนและเพลา, และมันสามารถลดลงได้ภายในไม่กี่วินาที, ทันทีที่การให้ความร้อนหยุดลง. ถอดออกทันที.
F: เครื่องทำความร้อนสำหรับการประกอบแบริ่งสามารถใช้สำหรับการถอดประกอบได้หรือไม่?
ก: บางครั้ง. การประกอบพอดีแบบหดตัวและการถอดประกอบขึ้นอยู่กับหลักฟิสิกส์เดียวกัน, และอุปกรณ์หนึ่งตัวครอบคลุมทั้งสองงานได้, ถ้าชิ้นส่วนพอดีกับขดลวดและขอบเขตกำลังของมัน. วงแหวนติดแน่นและชุดประกอบขนาดใหญ่โดยทั่วไปต้องการพลังงานมากขึ้นและตัวเลือกขดลวดมากขึ้น — ขดลวดแยกหรือสายไฟยืดหยุ่น — มากกว่าเครื่องทำความร้อนสำหรับการประกอบขนาดเล็กให้.
อย่าเสียแกนอีกต่อไปกับตลับลูกปืนติดแน่น
ส่งกรณีถอดแยกที่ยากที่สุดของคุณมาให้เรา — วงแหวนที่ติดแน่น, ตัวเรือนแคบ, แกน, ซึ่งคุณห้ามทำให้เสียหาย. เรากำหนดสมรรถนะ, ความถี่ และขดลวด, ซึ่งทำให้สามารถคลายออกได้.










