
5 ปัจจัยที่สำคัญในการเลือกเครื่องอบชุบเหนี่ยวนำ
Bei der Auswahl einer เครื่องอบชุบด้วยไฟฟ้าแบบเหนี่ยวนำ geht es nicht darum, การเลือกใช้ค่ากำลังสูงสุดหรือราคาต่ำสุด. สิ่งที่สำคัญคือ, die Anlage auf Ihr Werkstück abzustimmen — auf Material, Geometrie, Zielhärte und Durchsatz. Eine gut spezifizierte Maschine macht das Anlassen aus einem Batch-Engpass zu einem schnellen, wiederholgenauen Inline-Schritt. Eine schlecht abgestimmte Anlage erzeugt ungleichmäßige Härte, verschwendet Energie und kann mit dem Rest der Linie nie ganz Schritt halten.
Das Anlassen verwandelt ein hartes, aber sprödes abgeschrecktes Teil in eine zähe, einsatzbereite Komponente. Induktion erledigt dies schneller und kontrollierter als ein Ofen — แต่เท่านั้น, wenn die Maschine korrekt spezifiziert ist. Die folgenden fünf Faktoren sind die Entscheidungspunkte, ที่เป็นตัวกำหนด, auf welcher Seite dieser Linie Sie landen.
สารบัญ
1. Verstehen Sie die Anforderungen Ihres Werkstücks
ขั้นตอนแรกและสำคัญที่สุดคือ, กำหนดอย่างชัดเจน, สิ่งที่คุณต้องอบชุบ. เครื่องอบชุบเหนี่ยวนำ, ซึ่งทำงานได้ดีเยี่ยมสำหรับเพลาลูกเบี้ยวในอุตสาหกรรมยานยนต์, อาจไม่เหมาะสมอย่างยิ่งสำหรับแกนไฮดรอลิกขนาดใหญ่. รูปทรงชิ้นงาน, Material und die Zielwerte der Eigenschaften nach dem Anlassen bestimmen alles, was danach folgt — การออกแบบขดลวด, ระดับกำลังไฟ, Frequenz und ob Sie Einzelhub- oder Scan-Anlassen benötigen.
Beginnen Sie damit, diese Fragen für jede Teilefamilie zu beantworten, die Sie bearbeiten möchten:
— คุณภาพวัสดุ: Handelt es sich um Stahl mit mittlerem Kohlenstoffgehalt, legierten Stahl oder Werkzeugstahl? Unterschiedliche Legierungen werden in verschiedenen Temperaturbereichen angelassen, um dieselbe Härte zu erreichen.
— Abmessungen und Masse: Eine massive Welle mit 80 mm Durchmesser nimmt Wärme anders auf als ein dünnwandiges Rohr, selbst bei gleicher Frequenz.
— Anlasszone: Benötigen Sie ein Anlassen des gesamten Bauteils nach dem Durchhärten oder ein lokales Anlassen einer bestimmten Verschleißfläche nach dem การชุบแข็งด้วยเหนี่ยวนำ?
— Zielhärte und mechanische Eigenschaften: Anlassen bei 200°C erzeugt ein anderes Verhältnis von Zähigkeit zu Härte als Anlassen bei 550°C. Kennen Sie Ihre Spezifikation, bevor Sie die Maschine spezifizieren.
— Jahresvolumen und Losgröße: เครื่องจักรเครื่องหนึ่ง, die für 5.000 Teile pro Jahr ausgelegt ist, sieht ganz anders aus alsine, die für 500.000 gebaut wurde.
Die Kernaussage ist einfach: หนึ่ง Induktionsanlassmaschine sollte nach Ihrem anspruchsvollsten Bauteil spezifiziert werden, nicht nach dem durchschnittlichen. Wenn die Maschine den größten Durchmesser, die engste Toleranz und das Bauteil mit dem höchsten Durchsatz in Ihrem Teilespektrum bewältigen kann, kann sie auch alles andere bewältigen.
2. Wählen Sie die richtige Leistung und Frequenz
Leistung und Frequenz sind die beiden elektrischen Parameter, die direkt steuern, ชิ้นส่วนร้อนขึ้นเร็วและลึกเพียงใดเมื่อเริ่มทำงาน. ถูกเลือกอย่างถูกต้องหรือไม่, หมายถึงการอุ่นอย่างสม่ำเสมอในรอบเวลาที่สั้นที่สุดหรือไม่. ถูกเลือกอย่างผิดพลาด, นำไปสู่การเกิดความร้อนเกินบนพื้นผิว, อุณหภูมิแกนไม่เพียงพอ หรือค่าใช้จ่ายด้านพลังงาน, ซึ่งทำให้กำไรของคุณลดลง.
จุดเริ่มต้นที่ใช้ได้จริงคือ:
— ระบบความถี่กลาง (1–10 กิโลเฮิรตซ์) คือม้าทำงานเมื่อเริ่มทำงาน. พวกเขามีความลึกของการซึมซับความร้อนมากขึ้นและเหมาะสำหรับเพลา, Zahnräder, Lagerringe und andere Bauteile mit mittleren bis großen Querschnitten.
— Hochfrequenzsysteme (10–30 กิโลเฮิรตซ์) funktionieren gut bei Bauteilen mit kleinem Durchmesser und lokalen Anlasszonen, bei denen die Erwärmungstiefe strikt auf die Randschicht begrenzt werden muss.
— ระดับกำลังไฟ sollte auf Ihre erforderliche Zykluszeit und Bauteilmasse abgestimmt sein — und nicht einfach auf den maximal verfügbaren Wert eingestellt werden. Überdimensionierung verschwendet Kapital und Energie; Unterdimensionierung erzeugt einen Engpass. Ziehen Sie die Leistungsanforderungen für Induktionserwärmung heran, wenn Sie Ihre Ausgangsbasis berechnen.
Ein erfahrener Lieferant wird Ihre Bauteilgeometrie im Hinblick auf Frequenz- und Leistungsoptionen modellieren, anstatt die Maschine mit der höchsten Spezifikation aus seinem Katalog anzubieten. Bitten Sie darum, die Simulation des Erwärmungsprofils für Ihr konkretes Werkstück zu sehen, bevor Sie sich festlegen.
3. Bewerten Sie die Genauigkeit der Temperaturregelung
Erfolgreiches Anlassen beruht im Kern auf Temperaturpräzision. Im Gegensatz zum Härten, bei dem deutlich über den Umwandlungspunkt erhitzt wird, arbeitet das Anlassen in einem engeren Fenster — typischerweise von 150°C bis 650°C, abhängig von Legierung und Zielhärte. Eine Überschreitung um 20 Grad kann die Härte unter die Spezifikation senken. Eine Unterschreitung lässt Eigenspannungen im Bauteil zurück.
Moderne Systeme zum Induktionsanlassen verwenden eine Regelung imgeschlossenen Regelkreis, um die Temperatur innerhalb enger Toleranzbänder zu halten. Wichtige Merkmale, auf die Sie achten sollten:
— การตอบรับผ่านปิโรมิเตอร์อินฟราเรดหรือกล้องถ่ายภาพความร้อน — การวัดอุณหภูมิแบบไม่สัมผัสในโซนที่ให้ความร้อน, การส่งข้อมูลเรียลไทม์กลับไปยังแหล่งจ่ายไฟ.
— การควบคุมกำลังไฟฟ้าในวงจรปิด — ระบบจะเพิ่มหรือลดกำลังเอาต์พุตโดยอัตโนมัติ, เพื่อรักษาค่าที่ตั้งไว้, และชดเชยความผันผวนของมวลชิ้นงาน, อุณหภูมิเริ่มต้น หรือความเร็วของสาย.
— การบันทึกสูตรสำหรับหมายเลขชิ้นงานหลายรายการ — ทันทีที่โปรไฟล์การอบสำหรับชิ้นงานเฉพาะได้รับการปรับแต่งเรียบร้อย, ควรสามารถเรียกดูได้ด้วยการกดปุ่ม. สิ่งนี้จำเป็นสำหรับธุรกิจ, ที่จัดการมากกว่าแค่จำนวน SKU เพียงเล็กน้อย.
— การบันทึกข้อมูลและการติดตามย้อนกลับ — การบันทึกเส้นโค้งอุณหภูมิสำหรับแต่ละล็อตสนับสนุนการตรวจสอบคุณภาพและช่วย, ตรวจจับการเบี่ยงเบนของกระบวนการ, ก่อนที่จะเกิดของเสีย.
หากไม่มีการควบคุมอุณหภูมิอย่างแม่นยำ จะทำให้ความได้เปรียบด้านความเร็วของ การให้ความร้อนด้วยการเหนี่ยวนำ ไม่สำคัญ — เพราะในที่สุดคุณก็ใช้เวลาพอๆ กันกับการทำงานซ้ำและการตรวจสอบ, เท่ากับเวลาที่คุณประหยัดไปในการให้ความร้อน.
4. ระบบอัตโนมัติ & พิจารณากำลังการผลิต
ระบบการผลิตของคุณควรสนับสนุนทั้งปริมาณการผลิตปัจจุบันของคุณและการเติบโตที่คุณวางแผนไว้ในอีกสามถึงห้าปีข้างหน้า. การออกแบบขนาดเล็กเกินไปจะบังคับให้คุณกลับไปยังตลาดเพื่อซื้อเครื่องจักรเพิ่มเติมเร็วกว่าที่คาดการณ์ไว้. การออกแบบขนาดใหญ่เกินไปโดยไม่มีการทำงานอัตโนมัติหมายความว่า, คุณต้องจ่ายเงินสำหรับความจุ, ซึ่งคุณไม่สามารถใช้งานได้เต็มที่.
ข้อพิจารณาสำคัญสามารถแบ่งออกเป็นอัตราการผลิตและการรวมระบบ:
— เวลาในรอบ vs. เวลาโดยรอบ: Kann die Maschine einen Anlasszyklus innerhalb des erforderlichen Linientakts abschließen? Berücksichtigen Sie in dieser Berechnung die Zeit zum Be- und Entladen der Teile, nicht nur die Erwärmungszeit.
— Manuell, กึ่งอัตโนมัติหรืออัตโนมัติเต็มรูปแบบ: Ein manuelles Ladesystem kann für 50 Teile pro Tag geeignet sein. Bei 500 Teilen pro Schicht wird eine automatische Zuführung mit Förderband- oder Roboterintegration zur zwingenden Voraussetzung für gleichbleibende Qualität.
— Schneller Wechsel: Wenn Sie mehrere Teilefamilien anlassen, achten Sie auf werkzeuglosen Spulenwechsel, rezeptbasierte Parameterumschaltung und verstellbare Teileaufnahmen. Jede Minute Umrüstzeit ist eine Minute, in der die Maschine nicht produziert.
— In-line- เทียบกับ. Batch-Konfiguration: In-line-Anlassen (das Teil bewegt sich direkt von der Härtestation zur Anlassspule) minimiert Handling und Platzbedarf. Batch-Anlassen mit Teilemagazin eignet sich für geringere Stückzahlen oder gemischte Produktionspläne.
Diese Entscheidungen spiegeln viele der gleichen Abwägungen wider, die bei der Auswahl eines Induktionshärtesystems auftreten. Die beiden Maschinen stehen häufig nebeneinander in derselben Linie, und ihre Automatisierungsstrategien sollten gemeinsam entwickelt werden — nicht unabhängig voneinander.
5. เลือกผู้จัดหาเครื่องจักรที่เชื่อถือได้
Die Maschine selbst ist nur die Hälfte der Investition. Die Engineering-Kompetenz, Anwendungserfahrung und der After-Sales-Support des Lieferanten bestimmen, ob diese Maschine zehn Jahre lang profitabel läuft oder nach zwei Jahren zum Wartungsproblem wird.
Wenn Sie Lieferanten von Induktions-Anlassmaschinen bewerten, schauen Sie über das Datenblatt hinaus:
— ประสบการณ์เฉพาะด้านอุตสาหกรรม: ผู้จัดหา, ที่สร้างระบบเหตุการณ์สำหรับส่วนประกอบระบบขับเคลื่อนในอุตสาหกรรมยานยนต์, เข้าใจความต้องการของอุตสาหกรรมนี้ในเรื่องเวลารอบและความแม่นยำในการทำซ้ำ. ประสบการณ์ทั่วไปเกี่ยวกับการให้ความร้อนในอุตสาหกรรมไม่เหมือนกัน.
— การพันขดลวดตามความต้องการของลูกค้า- และการออกแบบอุปกรณ์: ในขดลวดเกิดการถ่ายเทความร้อนจริง. ผู้จัดหา, การออกแบบขดลวดถูกจัดการเป็นงานด้านการประยุกต์ใช้งาน — และไม่ใช่เป็นสินค้ามาตรฐานจากแค็ตตาล็อก — liefert eine bessere Erwärmungsgleichmäßigkeit und eine längere Spulenlebensdauer.
— Inbetriebnahme und Schulung vor Ort: หนึ่ง Induktionserwärmungssystem ist keine Plug-and-play-Lösung. Der Lieferant sollte einen Ingenieur in Ihre Fertigung schicken, die Prozessparameter an Ihren tatsächlichen Teilen validieren und Ihre Bediener schulen.
— Verfügbarkeit von Ersatzteilen und Lieferzeiten: Leistungsmodule, Kondensatoren und Spulenbaugruppen sollten innerhalb von Tagen, nicht Wochen, auf Lager gehalten und versendet werden können. Fordern Sie im Rahmen des Angebots eine empfohlene Ersatzteilliste an.
— Garantiebedingungen und langfristige Serviceverträge: Klären Sie, was abgedeckt ist, für wie lange und welche Reaktionszeit der Lieferant nach Ablauf der Garantiezeit zusichert.
ผู้จัดหา, mit dem sich die Zusammenarbeit lohnt, fragt nach Ihren Werkstücken, bevor er eine Leistungsangabe anbietet. Wir bewerten jede Anfrage anhand derselben fünf oben beschriebenen Faktoren — Teilegeometrie, วัสดุ, Anforderungen an die Temperaturregelung, ความต้องการระบบอัตโนมัติและความคาดหวังการบริการระยะยาว — และให้คำแนะนำการกำหนดค่าตามกระบวนการของคุณ, ไม่ใช่ตามการตั้งค่าเริ่มต้นของแคตตาล็อก.
การเหนี่ยวนำ เทียบกับ. การอบชุบในเตาแบบดั้งเดิม
สำหรับโรงงาน, ที่ปัจจุบันใช้เตาอบแบบชุดสำหรับการอบชุบ, คำถามไม่ได้อยู่ที่, ว่าเหนี่ยวนำสามารถทำงานนี้ได้หรือไม่ — แต่เป็นว่าการเปลี่ยนไปใช้วิธีนี้สำหรับโปรไฟล์การผลิตเฉพาะของคุณคุ้มค่าทางเศรษฐกิจหรือไม่. ตารางต่อไปนี้แสดงความแตกต่างเชิงปฏิบัติ.
| Induktionsanlassen | การอบชุบด้วยเตาแบบดั้งเดิม |
|---|---|
| การให้ความร้อนอย่างรวดเร็ว — วินาทีถึงนาที | วงจรการให้ความร้อนยาว — โดยทั่วไป 1–4 ชั่วโมง |
| การให้ความร้อนเฉพาะจุด — เฉพาะบริเวณที่กำหนดเท่านั้นที่ถูกทำความร้อน | ชิ้นส่วนทั้งหมดถูกทำความร้อน — พลังงานถูกใช้กับมวล, ไม่มีความจำเป็นต้องมีการบำบัด |
| การใช้พลังงานต่อชิ้นลดลง | ค่าใช้จ่ายในการดำเนินงานสูงขึ้น — การทำงานว่างของเตา, การสูญเสียความร้อนสู่สิ่งแวดล้อม |
| การบิดเบี้ยวน้อยลง — การสัมผัสความร้อนระยะสั้น, ความเครียดทางความร้อนต่ำสุด | ความเสี่ยงต่อการบิดเบี้ยวมากขึ้น — การเก็บรักษาอุณหภูมินานขึ้น |
| ระบบอัตโนมัติง่าย — สามารถรวมเข้ากับสายการผลิตได้โดยตรง | ความยืดหยุ่นในการทำงานอัตโนมัติจำกัด — การบรรทุกแบบเป็นชุด, การพึ่งพาระยะเวลาวงจรที่ยาวนานมากขึ้น |
| ความสามารถในการทำซ้ำกระบวนการที่ยอดเยี่ยม — การควบคุมแบบปิดต่อชิ้นส่วน | ความสม่ำเสมอของอุณหภูมิที่ยากขึ้น — โซนอุ่นและเย็นภายในเตา |
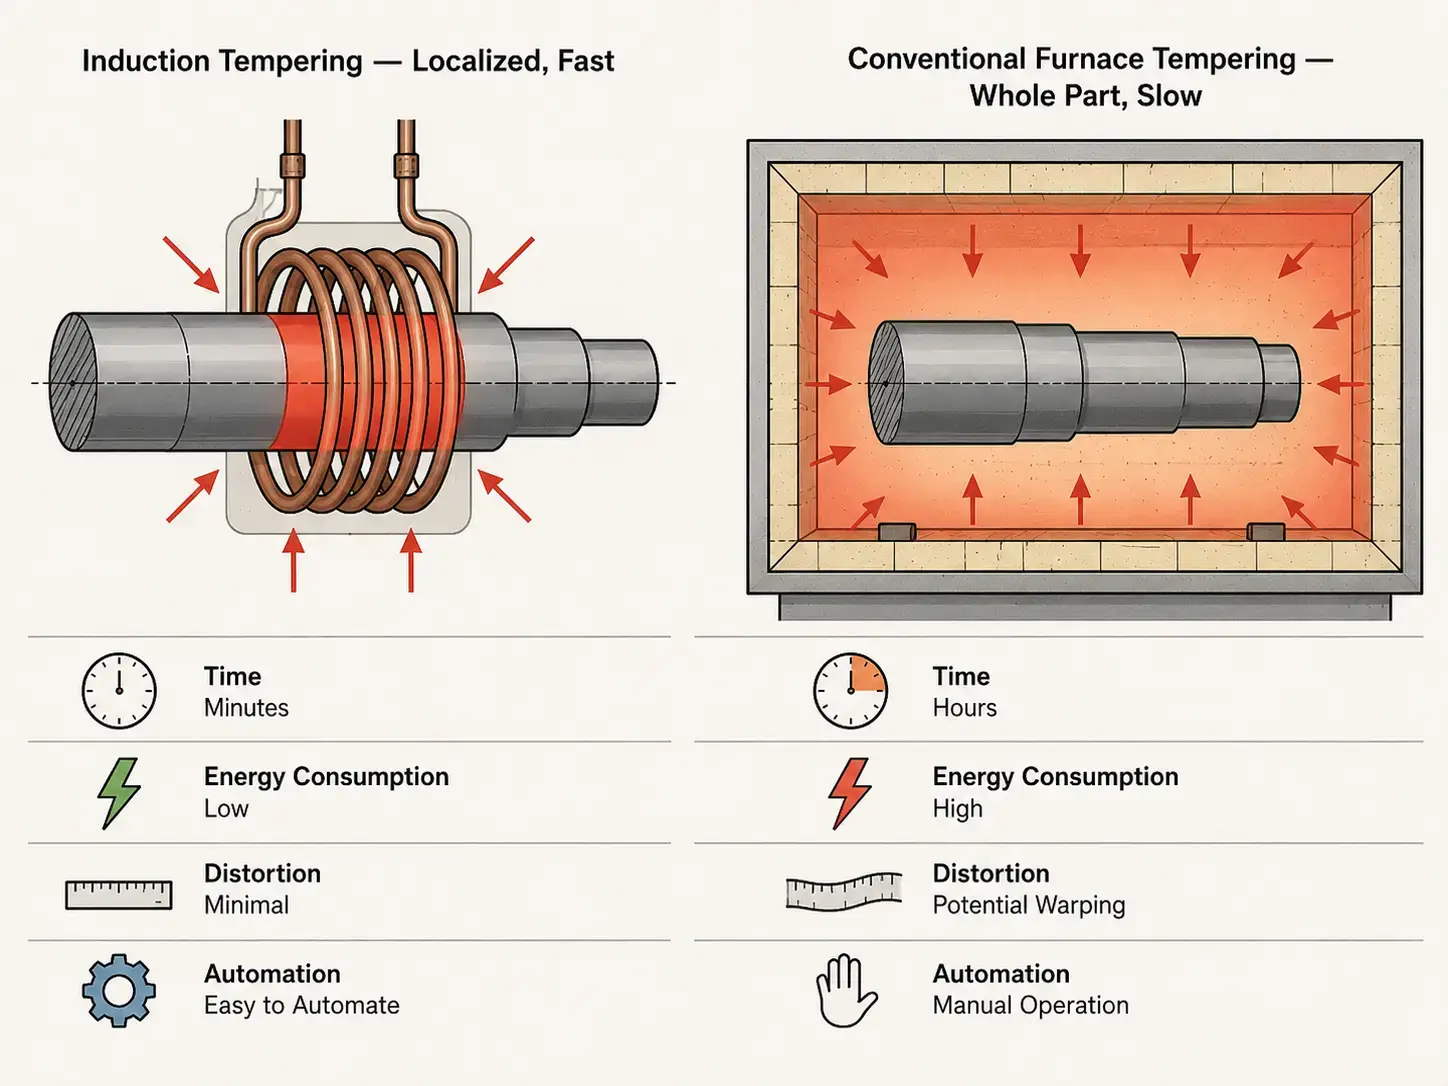
การเริ่มต้นด้วยการเหนี่ยวนำไม่ใช่ตัวแทนสากลสำหรับเตาอบ. สำหรับธุรกิจที่มีความหลากหลายของรุ่นสูงและจำนวนชิ้นงานต่ำ, ที่ต้องจัดการกับชิ้นส่วนหลายสิบแบบในชุดขนาดเล็ก, kann ein konventioneller Ofen weiterhin die flexiblere Option sein — Charge einfach einlegen, Timer einstellen und den Prozess laufen lassen. Für Produktionslinien, die gleichbleibende Bauteilfamilien in mittleren bis hohen Stückzahlen fertigen, überzeugt das Induktionsanlassen jedoch bei Zykluszeit, Energiekosten pro Bauteil und Prozesskontrolle. Der Übergangspunkt liegt meist irgendwo zwischen „wir fertigen jeden Tag dieselben 3 Wellen“ und „wir lassen 200 verschiedene Teilenummern pro Monat an.“
ข้อค้นพบที่สำคัญ
Die Wahl einer Induktionsanlassmaschine hängt von fünf Entscheidungen ab, und jede davon wirkt sich auf die nächste aus. Definieren Sie zuerst die Anforderungen an Ihr Werkstück — วัสดุ, Geometrie, Zielhärte und Volumen. Daraus ergeben sich Leistung und Frequenz. Leistung und Frequenz wiederum legen die Grundlage für die Genauigkeit der Temperaturregelung und den benötigten Automatisierungsgrad. Und der gewählte Lieferant entscheidet darüber, ob die ersten vier Entscheidungen an realen Bauteilen mit echten Prozessdaten validiert werden oder ob sie auf Annahmen beruhen, die erst nach der Installation als Probleme sichtbar werden. Die richtige, korrekt spezifizierte Maschine macht aus dem Anlassen einen nahtlosen Inline-Prozessschritt statt eines Chargen-Engpasses. Die falsche bewirkt das Gegenteil.
คำถามที่พบบ่อย
F: Was ist der Unterschied zwischen Induktionsanlassen und Induktionshärten?
ก: Beim Induktionshärten wird das Bauteil über seine Umwandlungstemperatur (typischerweise 800–950°C) erwärmt und anschließend schnell abgeschreckt, um eine harte martensitische Randschicht zu erzeugen. การอบชุบด้วยไฟฟ้าแบบเหนี่ยวนำเป็นขั้นตอนถัดไป: ชิ้นส่วนที่ชุบแข็งจะถูกทำให้ร้อนอีกครั้งที่อุณหภูมิต่ำกว่า (150–650°C) ให้ความร้อน, เพื่อลดความเปราะ, เพื่อลดความเปราะและบรรลุสมดุลที่ต้องการระหว่างความแข็งและความเหนียว. ทั้งสองวิธีใช้การเหนี่ยวนำไฟฟ้า, แต่ในอุณหภูมิที่แตกต่างกันมากและเพื่อวัตถุประสงค์ด้านโลหะวิทยาที่แตกต่างกัน.
F: กระบวนการอบชุบด้วยไฟฟ้าแบบเหนี่ยวนำทำงานในช่วงอุณหภูมิใด?
ก: ช่วงอุณหภูมิขึ้นอยู่กับการผสมโลหะและคุณสมบัติทางกลที่ต้องการ. การอบลดอุณหภูมิต่ำ (150–250°C) เป็นเรื่องปกติสำหรับชิ้นส่วนสึกหรอที่ผ่านการชุบแข็ง เช่น ตลับลูกปืนและเฟือง, ซึ่งต้องรักษาความแข็งผิวสูงไว้. การอบลดอุณหภูมิกลาง (350–500°C) เหมาะสำหรับเหล็กสปริงและชิ้นส่วน, ที่ต้องการสมดุลระหว่างความแข็งแรงและความเหนียว. การอบลดอุณหภูมิสูง (500–650°C) ใช้กับเหล็กโครงสร้างและชิ้นส่วน, ที่ต้องการความเหนียวสูงสุด, เช่น ชุดช่วงล่าง- และชิ้นส่วนระบบส่งกำลังในยานยนต์.
F: การเริ่มต้นด้วยการเหนี่ยวนำสามารถแทนเตาอบแบบดั้งเดิมได้อย่างเต็มที่หรือไม่?
ก: มันขึ้นอยู่กับโปรไฟล์การผลิตของคุณ. ในสายการผลิตขนาดใหญ่ที่มีรูปร่างชิ้นส่วนคงที่: ใช่ — การเริ่มต้นด้วยการเหนี่ยวนำสามารถแทนเตาอบได้อย่างเต็มที่และให้เวลาวงจรสั้นกว่า, ต้นทุนพลังงานต่ำกว่าและควบคุมกระบวนการได้ดีกว่า. สำหรับผู้ผลิตรับจ้างที่มีความหลากหลายของชิ้นส่วนสูงและขนาดล็อตเล็ก เตามักยังคงเป็นตัวเลือกที่ปฏิบัติได้จริงมากกว่า, da pro Teilenummer weniger dedizierte Werkzeuge erforderlich sind. Viele Hersteller setzen auf einen hybriden Ansatz: Induktion für die Großserienfamilien, Ofen für den Rest.
Benötigen Sie Unterstützung bei der Spezifikation eines Induktionsanlasssystems?
Teilen Sie uns die Abmessungen Ihres Werkstücks, das Material, die Zielhärte und das Produktionsvolumen mit. Wir empfehlen Ihnen eine Maschinenkonfiguration, die zu Ihrer Anwendung passt.










