| ความร้อนถูกสร้างขึ้นโดยตรงภายในโลหะ, ด้วยอัตราการให้ความร้อน 2-10 เร็วกว่าวิธีการทำความร้อนแบบเดิมถึงเท่าตัว; ตัวอย่างเช่น, ชิ้นงานเหล็กกล้าคาร์บอนใช้เวลาเพียงไม่กี่วินาทีถึงสิบวินาทีในการให้ความร้อนสูงถึงอุณหภูมิการตีขึ้นรูปที่ 1200°C |
อาศัยการแผ่รังสีความร้อนและการนำอากาศเพื่อการถ่ายเทความร้อน, ด้วยเส้นทางการถ่ายเทความร้อนที่ยาวนาน; ใช้เวลาหลายนาทีในการให้ความร้อนชิ้นงานเหล็กกล้าคาร์บอนที่มีข้อกำหนดเดียวกันกับอุณหภูมิการตีขึ้นรูป |
| ด้วยการควบคุมที่แม่นยำผ่านสนามแม่เหล็กสลับ, สามารถควบคุมความแตกต่างของอุณหภูมิภายในและภายนอกของชิ้นงานขนาดเล็กและขนาดกลางได้ภายใน 5 ℃, หลีกเลี่ยงความร้อนสูงเกินไปหรือความร้อนต่ำเกินไปในท้องถิ่นได้อย่างมีประสิทธิภาพ |
ได้รับผลกระทบอย่างมากจากการรบกวนการไหลของอากาศ, อุณหภูมิพื้นผิวของชิ้นงานมีความผันผวนอย่างมาก, ด้วยความแตกต่างของอุณหภูมิมักจะเกิน 50 ℃, ทำให้เกิดรอยแตกร้าวในชิ้นงานได้ง่าย |
| อัตราการใช้ความร้อนสูงถึง 85%-95%, โดยไม่มีการสูญเสียความร้อนจากเปลวไฟหรือสิ่งแวดล้อม, ส่งผลให้สูญเสียพลังงานต่ำมาก |
อัตราการใช้ความร้อนเพียงอย่างเดียว 30%-50%, โดยสูญเสียความร้อนจำนวนมากจากการปล่อยก๊าซไอเสียและการแผ่รังสีสิ่งแวดล้อม, นำไปสู่การสูญเสียพลังงานอย่างร้ายแรง |
| ใช้โหมดทำความร้อนแบบไม่สัมผัส, โดยไม่มีมลพิษ เช่น คราบเชื้อเพลิงหรือตะกรันออกไซด์เกิดขึ้น; ไม่มีการทำงานของเปลวไฟ, ส่งผลให้มีความเสี่ยงต่อการเกิดไฟไหม้ต่ำ |
ก๊าซไอเสียและของเสียตกค้างจะถูกสร้างขึ้นในระหว่างกระบวนการทำความร้อน, ซึ่งก่อให้เกิดมลพิษต่อพื้นผิวชิ้นงานและสภาพแวดล้อมในการทำงานได้ง่าย; การทำงานของเปลวไฟแบบเปิดก่อให้เกิดอันตรายจากไฟไหม้สูง |
| โดยการปรับความถี่ปัจจุบัน (1kHz-1MHz) และความเข้มของกระแส, อุณหภูมิความร้อน, สามารถควบคุมระยะเวลาการทำความร้อนและพื้นที่ทำความร้อนได้อย่างแม่นยำ |
อาศัยการปรับการจ่ายน้ำมันเชื้อเพลิงด้วยตนเองเพื่อควบคุมอุณหภูมิ, โดยมีข้อผิดพลาดของอุณหภูมิเกิน ±50°C, ทำให้ยากต่อการตอบสนองความต้องการการให้ความร้อนที่แม่นยำ |
| เหมาะสำหรับโลหะนำไฟฟ้าต่างๆ (เช่นเหล็ก, ทองแดง, อลูมิเนียม, ฯลฯ), โดยเฉพาะอย่างยิ่งสำหรับความต้องการในการทำความร้อนของชิ้นงานที่มีความแม่นยำขนาดเล็กและขนาดกลางและชิ้นงานที่มีรูปร่างพิเศษ |
ใช้ได้กับชิ้นงานและสถานการณ์การประมวลผลหยาบขนาดใหญ่ที่มีข้อกำหนดต่ำในด้านความแม่นยำของขนาดและคุณภาพพื้นผิว |

 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/flyweight-induction-hardening-marine-diesel-engine.webp
1086
1448
ซีอุ่ ยานัน
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
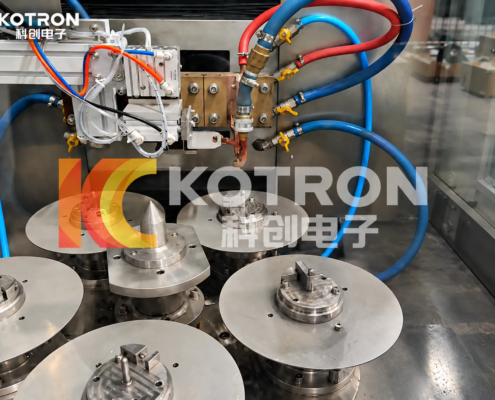
ซีอุ่ ยานัน2026-10-23 03:55:492026-10-23 03:55:49การแข็งตัวด้วยการเหนี่ยวนำของส่วนประกอบฟลายเวทสำหรับเครื่องยนต์ดีเซลทางทะเล
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/titanium-alloy-bar-induction-heating-feeding-system.webp
1086
1448
ซีอุ่ ยานัน
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
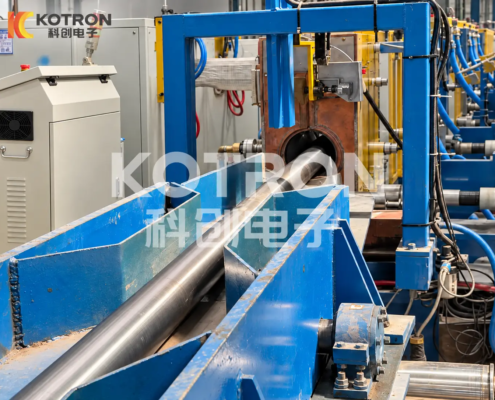
ซีอุ่ ยานัน2026-10-22 09:09:312026-10-22 09:09:31การเหนี่ยวนำความร้อนของแท่งโลหะผสมไทเทเนียมสำหรับการรีดร้อน
 https://www.inductionheatingtreatment.com/wp-content/uploads/2026/10/graphite-mold-induction-heating-system.webp
1086
1448
ซีอุ่ ยานัน
https://www.inductionheatingtreatment.com/wp-content/uploads/2025/12/kclogo2.webp
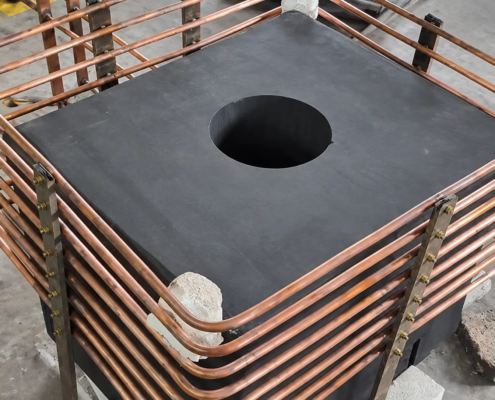
ซีอุ่ ยานัน2026-10-21 06:20:102026-10-21 06:20:10ระบบทำความร้อนเหนี่ยวนำสำหรับแม่พิมพ์กราไฟท์


