
การเหนี่ยวนำให้ตรงของโครงสร้างเหล็ก: กระบวนการ, การใช้งานและข้อควรพิจารณาที่สำคัญ
การแนะนำ
โครงสร้างเหล็กสามารถเกิดการบิดเบี้ยวระหว่างการเชื่อมได้, การประดิษฐ์, การประกอบ, และบริการ. แผ่นเหล็กขนาดใหญ่อาจไม่สม่ำเสมอ, แผงที่เชื่อมอาจทำให้เกิดการบิดเบี้ยวเชิงมุม, และสมาชิกโครงสร้างอาจสูญเสียการจัดตำแหน่งตามที่ตั้งใจไว้.
การยืดผมแบบเหนี่ยวนำ เป็นวิธีการแก้ไขความร้อนที่ใช้ความร้อนแม่เหล็กไฟฟ้าเฉพาะจุดเพื่อแก้ไขการเสียรูปบางประเภทในโครงสร้างเหล็ก. ขึ้นอยู่กับกระบวนการ, ควบคุมการขยายตัวและการหดตัวจากความร้อน, บางครั้งก็รวมกับแรงทางกลที่กระทำในขณะที่เหล็กยังร้อนอยู่, ช่วยฟื้นฟูรูปทรงเรขาคณิตที่ต้องการ.
แตกต่างจากการยืดผมด้วยเปลวไฟแบบเดิมๆ, การทำความร้อนแบบเหนี่ยวนำจะสร้างความร้อนทางแม่เหล็กไฟฟ้าภายในชิ้นงานที่เป็นสื่อกระแสไฟฟ้า, ช่วยให้พื้นที่ที่เลือกได้รับความร้อนโดยไม่ต้องใช้เปลวไฟ.
การยืดผมให้สำเร็จนั้นขึ้นอยู่กับการเสียรูปเดิม, คุณสมบัติของวัสดุ, ตำแหน่งเครื่องทำความร้อน, การกำหนดค่าตัวเหนี่ยวนำ, และการควบคุมกระบวนการ.
2. การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดช่วยแก้ไขการเสียรูปของเหล็กได้อย่างไร
3. การใช้งานทั่วไปของการยืดผมด้วยการเหนี่ยวนำ
4. การกำหนดค่าตัวเหนี่ยวนำและการเลือกพื้นที่ทำความร้อน
5. ปัจจัยสำคัญที่ส่งผลต่อผลลัพธ์การยืดผม
6. การยืดผมด้วยการเหนี่ยวนำเทียบกับ. การยืดเปลวไฟ
7. การตรวจสอบกระบวนการและการตรวจสอบมิติ
8. ข้อ จำกัด และการพิจารณาวัสดุ
1. การยืดผมแบบเหนี่ยวนำคืออะไร?
การใช้การยืดผมแบบเหนี่ยวนำ การเหนี่ยวนำแม่เหล็กไฟฟ้า เพื่อให้ความร้อนแก่บริเวณที่เลือกของโครงสร้างโลหะที่มีรูปร่างผิดปกติ.
เมื่อพื้นที่เหล็กที่มีการแปลถูกให้ความร้อน, มันพยายามที่จะขยาย. วัสดุทำความเย็นโดยรอบจำกัดการขยายตัวนี้, สร้างความกดดันภายใน. เนื่องจากความแข็งแรงของผลผลิตของเหล็กลดลงเมื่ออุณหภูมิเพิ่มขึ้น, การเสียรูปพลาสติกเฉพาะจุดสามารถเกิดขึ้นได้ภายใต้สภาวะที่เหมาะสม.
ระหว่างการทำความเย็น, สัญญาภูมิภาคร้อน. การเปลี่ยนแปลงมิตินี้มีส่วนช่วยในการแก้ไขรูปทรงโดยรวม.
บางระบบยังใช้แรงกลควบคุมในขณะที่เหล็กยังร้อนอยู่.
การใช้งานทั่วไปได้แก่:
•การยืดดาดฟ้าเรือและกั้นกั้น
•การแก้ไขความผิดเพี้ยนของแผ่นเหล็ก
•การแก้ไขการประกอบรอยเชื่อม
•การยืดคานโครงสร้าง
•ส่วนประกอบโครงสร้างรถไฟและยานพาหนะหนัก
การยืดผมแบบเหนี่ยวนำควรแยกความแตกต่างจากกระบวนการอื่นสองกระบวนการ:
การเหนี่ยวนำการดัด: จงใจสร้างความโค้งที่ระบุ.
การรักษาความร้อนหลังการเชื่อม (PWHT): ระบุข้อกำหนดด้านโลหะวิทยาหรือความเค้นตกค้างที่ระบุ แทนที่จะแก้ไขรูปทรงเป็นหลัก.
2. การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดช่วยแก้ไขการเสียรูปของเหล็กได้อย่างไร
กลไกการแก้ไขเกี่ยวข้องกับการขยายตัวเนื่องจากความร้อนที่จำกัด, การเสียรูปพลาสติกแบบแปลเป็นภาษาท้องถิ่น, และการหดตัวระหว่างการทำความเย็น.
2.1 การขยายตัวทางความร้อนและการเปลี่ยนรูปพลาสติก
ตัวเหนี่ยวนำอยู่ในตำแหน่งใกล้กับพื้นที่แก้ไขที่เลือก. พลังงานแม่เหล็กไฟฟ้าสร้างความร้อนภายในเหล็กนำไฟฟ้า.
เมื่ออุณหภูมิเพิ่มขึ้น, พื้นที่ร้อนพยายามที่จะขยายตัว. วัสดุทำความเย็นโดยรอบจำกัดส่วนหนึ่งของการขยายตัวนี้.
ภายใต้สภาวะที่เหมาะสม, ความแข็งแรงของผลผลิตที่ลดลงที่อุณหภูมิสูงขึ้นทำให้เกิดการเสียรูปพลาสติกเฉพาะที่.
นี่เป็นส่วนสำคัญของกลไกการยืดผมด้วยความร้อน. การแก้ไขไม่ได้เป็นเพียงผลของการให้ความร้อนและการหดตัวที่ตามมาเท่านั้น.
2.2 การหดตัวระหว่างการทำความเย็น
เมื่อบริเวณที่ร้อนเย็นลง, มันเป็นสัญญา. การเปลี่ยนแปลงมิติมีปฏิสัมพันธ์กับวัสดุโดยรอบและข้อจำกัดทางโครงสร้าง, มีส่วนช่วยในการแก้ไขขั้นสุดท้าย.
ผลลัพธ์ขึ้นอยู่กับตำแหน่งที่ทำความร้อน, วงจรความร้อน, คุณสมบัติของวัสดุ, และเงื่อนไขการยับยั้งชั่งใจ.
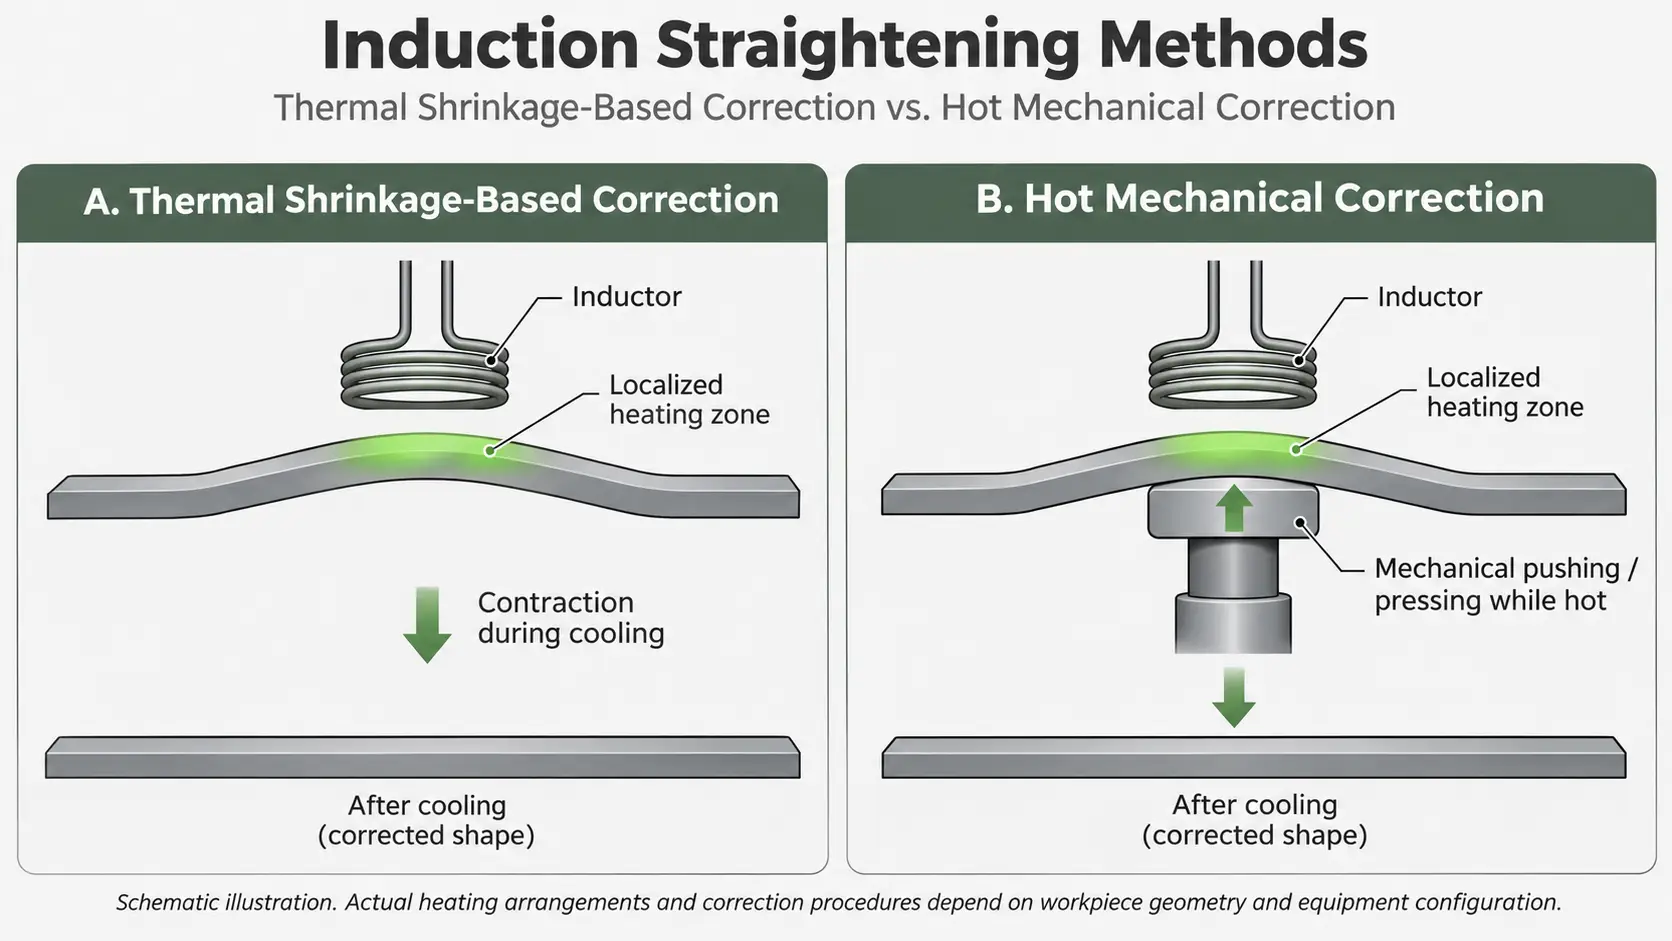
2.3 การหดตัวด้วยความร้อนและการแก้ไขกลไกที่ร้อน
ควรแยกแยะแนวทางทั่วไปสองประการ.
การแก้ไขตามการหดตัวเนื่องจากความร้อน
พื้นที่ที่เลือกจะถูกให้ความร้อนเพื่อให้การขยายตัวและการหดตัวที่จำกัดตามมาทำให้เกิดการเปลี่ยนแปลงมิติที่ต้องการ.
การแก้ไขเชิงกลแบบร้อน
ระบบพิเศษบางระบบจะรวมการทำความร้อนแบบเหนี่ยวนำเฉพาะจุดเข้ากับการควบคุมการกดหรือการกดในขณะที่เหล็กยังร้อน. รูปร่างที่ถูกแก้ไขจะยังคงอยู่หลังจากการทำความเย็น.
ตัวอย่างเช่น, ระบบยืดแผ่นกระดาน ENRX TERAC ใช้การทำความร้อนแบบเหนี่ยวนำร่วมกับการแก้ไขเชิงกล.
วิธีการเหล่านี้ไม่ควรถือเป็นการใช้แทนกันได้. กระบวนการจริงขึ้นอยู่กับการกำหนดค่าอุปกรณ์และขั้นตอนที่ได้รับอนุมัติ.
3. การใช้งานทั่วไปของการยืดผมด้วยการเหนี่ยวนำ
3.1 การยืดดาดฟ้าเรือและกั้นกั้น
การต่อเรือเป็นการประยุกต์ใช้การยืดตรงแบบเหนี่ยวนำ.
เชื่อมแผ่นดาดฟ้าขนาดใหญ่, ตัวทำให้แข็ง, และการประกอบโครงสร้างสามารถทำให้เกิดการเสียรูปเฉพาะที่และโดยรวมได้.
Typical problems include:
•Uneven deck surfaces
•Local plate distortion
•Angular deformation around welded assemblies
•Distortion of vertical bulkhead panels
Specialized induction straightening systems can heat selected areas of large steel plates. Some are designed to operate from one side, which is useful when access to the opposite surface is restricted.
3.2 Steel Plate and Welded Assembly Correction
Steel plates may develop deformation during welding and fabrication.
The extent and direction of distortion are influenced by welding sequence, อินพุตความร้อน, ขนาดแผ่น, stiffener configuration, และเงื่อนไขการยับยั้งชั่งใจ.
Induction straightening can be considered when localized thermal correction is appropriate for the material and structure.
3.3 Structural Beam Straightening
Structural beams and fabricated sections can develop bending or twisting during manufacturing, transportation, การติดตั้ง, or service.
An I-beam, channel, และแผ่นแบนตอบสนองต่อการแก้ไขความร้อนแตกต่างกันเนื่องจากรูปทรงหน้าตัดและความแข็ง.
การจัดเตรียมการให้ความร้อนจึงต้องคำนึงถึงส่วนโครงสร้างและทิศทางของการเสียรูปด้วย.
3.4 โครงสร้างทางรถไฟและยานพาหนะหนัก
การใช้งานที่เป็นไปได้อื่น ๆ ได้แก่ ส่วนประกอบรางรถไฟ, ส่วนประกอบโครงสร้างหัวรถจักร, และโครงสร้างรถหนัก.
ต้องพิจารณาความคลาดเคลื่อนของขนาดและส่วนประกอบที่ไวต่อความร้อนในบริเวณใกล้เคียงเมื่อวางแผนกระบวนการแก้ไข.
4. การกำหนดค่าตัวเหนี่ยวนำและการเลือกพื้นที่ทำความร้อน
พื้นที่ทำความร้อนและ การกำหนดค่าตัวเหนี่ยวนำ กำหนดตำแหน่งที่ใช้พลังงานแม่เหล็กไฟฟ้า.
ไม่มีรูปทรงตัวเหนี่ยวนำสากลหรือรูปแบบการให้ความร้อนที่เหมาะกับโครงสร้างเหล็กทุกประเภท.
4.1 ระบุความผิดปกติ
ก่อนที่จะเลือกพื้นที่ทำความร้อน, ควรวัดและจำแนกความผิดปกติดั้งเดิม.
เงื่อนไขทั่วไปได้แก่:
•การโก่งจานในท้องถิ่น
•การบิดเบือนเชิงมุม
•ความโค้งของแผ่นโดยรวม
•การดัดคาน
•การบิดตัวของโครงสร้าง
บริเวณที่มีรูปร่างผิดปกติอย่างเห็นได้ชัดที่สุดไม่จำเป็นต้องเป็นบริเวณเดียวที่ควรได้รับความร้อน. ต้องเลือกตำแหน่งแก้ไขตามกลไกการเปลี่ยนรูปและทิศทางการแก้ไขที่ต้องการ.
4.2 เรขาคณิตและตำแหน่งตัวเหนี่ยวนำ
ข้อควรพิจารณาในการออกแบบที่สำคัญ ได้แก่:
•รอยเท้าตัวเหนี่ยวนำ
•ระยะห่างระหว่างตัวเหนี่ยวนำและชิ้นงาน
•ทิศทางและการเคลื่อนที่ของความร้อน
•ความหนาและรูปทรงของชิ้นงาน
•กำลังและความถี่ในการทำงาน
ตัวเหนี่ยวนำจะต้องจัดเตรียมพื้นที่ให้ความร้อนที่เหมาะสมสำหรับพื้นที่แก้ไขที่ต้องการ.
บทความเกี่ยวกับการยืดผมด้วยความร้อนแบบดั้งเดิมจะอธิบายเกี่ยวกับจุดต่างๆ, สายการผลิตของคุณ, และรูปแบบการทำความร้อนแบบลิ่ม. อย่างไรก็ตาม, รูปแบบเหล่านี้ไม่ควรถือเป็นรูปทรงของขดลวดเหนี่ยวนำมาตรฐานโดยอัตโนมัติ.
การกระจายความร้อนที่แท้จริงขึ้นอยู่กับการออกแบบตัวเหนี่ยวนำ, การเชื่อมต่อทางแม่เหล็กไฟฟ้า, รูปทรงของชิ้นงาน, และสภาพการทำงาน.
5. ปัจจัยสำคัญที่ส่งผลต่อผลลัพธ์การยืดผม
5.1 สภาพเกรดเหล็กและวัสดุดั้งเดิม
เกรดเหล็กที่แตกต่างกันตอบสนองต่อการให้ความร้อนเฉพาะที่แตกต่างกัน.
เหล็กคาร์บอน, เหล็กกล้าโลหะผสมต่ำที่มีความแข็งแรงสูง, เหล็กชุบแข็งและอารมณ์, และเหล็กแปรรูปด้วยความร้อนเชิงกลอาจมีข้อจำกัดด้านอุณหภูมิที่แตกต่างกัน.
สำหรับดับและอารมณ์ (Q&T) เหล็ก, ต้องพิจารณาอุณหภูมิความร้อนที่อนุญาตโดยสัมพันธ์กับอุณหภูมิการอบคืนตัวเดิม.
การให้ความร้อนสูงกว่าขีดจำกัดที่เกี่ยวข้องอาจเปลี่ยนแปลงคุณสมบัติทางกลที่พัฒนาขึ้นในระหว่างการอบชุบด้วยความร้อนแบบเดิม.
เหล็กกล้าที่ผ่านการแปรรูปด้วยความร้อนสูงและความแข็งแรงสูงอื่นๆ จำเป็นต้องมีการประเมินเฉพาะวัสดุด้วย.
ไม่มีอุณหภูมิสูงสุดสากลที่เหมาะสมสำหรับการใช้งานยืดผมแบบเหนี่ยวนำทุกครั้ง. ต้องกำหนดอุณหภูมิที่อนุญาตตามเกรดเหล็ก, สภาพวัสดุเดิม, ข้อกำหนดการควบคุม, และขั้นตอนที่ได้รับอนุมัติ.
5.2 ความหนาของแผ่นเพลทและเรขาคณิตโครงสร้าง
ความหนาของแผ่นมีอิทธิพลต่อการถ่ายเทความร้อนและความแตกต่างของอุณหภูมิระหว่างพื้นผิวและภายใน.
แผ่นบางอาจมีความไวต่อความร้อนเฉพาะจุดมากเกินไป, ซึ่งสามารถทำให้เกิดการโก่งงอหรือการบิดเบี้ยวเพิ่มเติมได้.
ส่วนที่หนากว่าอาจต้องมีการจัดเรียงตัวเหนี่ยวนำและสภาวะความร้อนที่แตกต่างกัน.
สารทำให้แข็งตัว, การเชื่อมต่อแบบเชื่อม, และองค์ประกอบโครงสร้างใกล้เคียงยังส่งผลต่อการตอบสนองทางความร้อนและทางกลด้วย.
5.3 ลำดับการยับยั้งชั่งใจและความร้อน
การเสียรูปและข้อจำกัดทางโครงสร้างเดิมจะเป็นตัวกำหนดว่าจำเป็นต้องมีการยึดเหนี่ยวภายนอกหรือการแก้ไขทางกลไกหรือไม่.
การยึดตำแหน่งที่ไม่ถูกต้องหรือแรงทางกลมากเกินไปอาจทำให้เกิดการเสียรูปเพิ่มเติมได้.
โครงสร้างที่ใหญ่ขึ้นอาจต้องใช้การทำความร้อนหลายครั้ง. ควรประเมินแต่ละรอบการแก้ไขก่อนที่จะเลือกตำแหน่งการให้ความร้อนหรือสภาวะการทำงานถัดไป.
5.4 กำลังไฟ, ความถี่, และเวลาทำความร้อน
กำลังไฟ, ความถี่, และระยะเวลาการให้ความร้อนส่งผลต่อพลังงานที่ส่งไปยังชิ้นงาน.
กำลังที่สูงกว่าไม่ได้ให้ผลลัพธ์การยืดผมที่ดีขึ้นโดยอัตโนมัติ.
สภาพการทำงานต้องสอดคล้องกับความหนาของเหล็ก, คุณสมบัติของวัสดุ, เรขาคณิตตัวเหนี่ยวนำ, ระยะเชื่อมต่อ, และพื้นที่ทำความร้อนที่กำหนดไว้.
6. การยืดผมด้วยการเหนี่ยวนำเทียบกับ. การยืดเปลวไฟ
ทั้งสองวิธีใช้การให้ความร้อนเฉพาะจุดเพื่อแก้ไขการเสียรูปของเหล็ก, แต่วิธีการทำความร้อนและลักษณะการทำงานแตกต่างกัน.
| การเปรียบเทียบ | การยืดผมแบบเหนี่ยวนำ | การยืดเปลวไฟ |
|---|---|---|
| แหล่งความร้อน | การเหนี่ยวนำแม่เหล็กไฟฟ้า | เปลวไฟเผาไหม้ |
| การสร้างความร้อน | ภายในชิ้นงานที่เป็นสื่อกระแสไฟฟ้า | เปลวไฟภายนอก |
| การควบคุมความร้อน | การตั้งค่าระบบเหนี่ยวนำ | การทำงานของคบเพลิงและเทคนิค |
| เปิดเปลวไฟ | ไม่จำเป็น | ที่จำเป็น |
| ความสามารถในการทำซ้ำ | สามารถทำซ้ำได้สูงด้วยกระบวนการที่พัฒนาแล้ว | ขึ้นอยู่กับเทคนิคของผู้ปฏิบัติงานมากกว่า |
| การจัดระบบทำความร้อน | การกำหนดค่าตัวเหนี่ยวนำ | รูปแบบการทำความร้อนโดยใช้คบเพลิง |
| สภาพแวดล้อมในการทำงาน | ไม่มีผลิตภัณฑ์การเผาไหม้จากแหล่งความร้อน | ผลิตภัณฑ์ที่เผาไหม้เกิดขึ้น |
การทำความร้อนแบบเหนี่ยวนำอาจมีข้อได้เปรียบเมื่อควบคุมตำแหน่งการทำความร้อน, ความสามารถในการทำซ้ำ, และการลดอันตรายจากเปลวไฟเปิดเป็นสิ่งสำคัญ.
การยืดเปลวไฟยังคงมีประโยชน์ในกรณีที่สามารถเคลื่อนย้ายอุปกรณ์ได้, เข้าถึง, หรือขั้นตอนการทำงานที่กำหนดไว้ซึ่งสนับสนุนการทำความร้อนแบบธรรมดา.
ไม่มีวิธีการใดที่เหมาะกับทุกโครงสร้างโดยอัตโนมัติ. การเลือกขึ้นอยู่กับวัสดุ, รูปทรงเรขาคณิต, ข้อกำหนดการแก้ไข, และสภาพแวดล้อมในการทำงาน.
7. การตรวจสอบกระบวนการและการตรวจสอบมิติ
การตรวจสอบมิติถือเป็นสิ่งสำคัญเนื่องจากวัตถุประสงค์คือเพื่อให้ได้การแก้ไขทางเรขาคณิตตามที่กำหนด, ไม่เพียงแต่เข้าถึงอุณหภูมิความร้อนที่กำหนดเท่านั้น.
แนวทางการควบคุมกระบวนการโดยทั่วไปประกอบด้วย:
1 การตรวจสอบเบื้องต้น
วัดการเสียรูปเดิมโดยใช้เกจวัดขนาดที่เหมาะสม, เส้นตรง, ระบบการวัดด้วยเลเซอร์, หรืออุปกรณ์สำรวจ.
② การวางแผนกระบวนการ
กำหนดตำแหน่งการทำความร้อน, การจัดเรียงตัวเหนี่ยวนำ, สภาพการทำงาน, และลำดับการแก้ไข.
3. ระบบทำความร้อนแบบควบคุม
ใช้การทำความร้อนแบบเหนี่ยวนำในขณะที่ตรวจสอบสภาวะที่เกี่ยวข้อง เช่น กำลังไฟฟ้า, ระยะเวลาการทำความร้อน, ตำแหน่งตัวเหนี่ยวนำ, และอุณหภูมิ.
ควรวัดอุณหภูมิโดยใช้เครื่องมือสอบเทียบที่เหมาะสม, เช่นเหมาะสม ปิโรมิเตอร์. ไม่ควรใช้สีเหล็กเพียงอย่างเดียวเป็นวิธีการวัดอุณหภูมิเบื้องต้น.
④ การแก้ไขทางกลและการระบายความร้อน
ในกรณีที่จำเป็นตามกระบวนการ, ใช้แรงกลควบคุมในขณะที่เหล็กยังร้อน. ปล่อยให้ชิ้นงานเย็นลงตามขั้นตอนที่ได้รับอนุมัติ.
การระบายความร้อนด้วยน้ำไม่ควรถือเป็นข้อกำหนดสากล.
⑤ การวัดขนาด
หลังจากที่ชิ้นงานถึงสภาวะการตรวจสอบที่กำหนด, วัดรูปทรงเรขาคณิตอีกครั้งและเปรียบเทียบกับค่าความคลาดเคลื่อนที่ต้องการ.
⑥ การตรวจสอบขั้นสุดท้าย
ยืนยันความสอดคล้องของมิติและดำเนินการตรวจสอบเพิ่มเติมที่จำเป็นสำหรับส่วนประกอบโครงสร้างที่สำคัญ.
การยืดผมแบบเหนี่ยวนำไม่สามารถซ่อมแซมรอยแตกร้าวหรือรอยเชื่อมที่ชำรุดได้. เงื่อนไขเหล่านี้ต้องมีการประเมินแยกต่างหาก.
8. ข้อ จำกัด และการพิจารณาวัสดุ
การยืดผมแบบเหนี่ยวนำไม่เหมาะสำหรับการเสียรูปหรือสภาพวัสดุทุกประเภท.
ข้อจำกัดที่สำคัญ ได้แก่:
ความไวของวัสดุ: เหล็กที่มีความแข็งแรงสูงและเหล็กที่ผ่านการอบชุบด้วยความร้อนอาจได้รับผลกระทบจากความร้อนที่มากเกินไป.
การเสียรูปที่ซับซ้อน: โครงสร้างที่มีโหมดการเปลี่ยนรูปแบบโต้ตอบหลายรูปแบบอาจต้องมีการประเมินทางวิศวกรรมโดยละเอียด.
การบิดเบือนเพิ่มเติม: ตำแหน่งหรือลำดับการให้ความร้อนที่ไม่ถูกต้องอาจทำให้เกิดการเสียรูปใหม่ได้.
ความสมบูรณ์ของโครงสร้าง: รอยแตกร้าวที่มีอยู่, รอยเชื่อมที่ชำรุด, และความเสียหายของโครงสร้างต้องมีการตรวจสอบแยกต่างหาก.
การเข้าถึงอุปกรณ์: รูปทรงที่ซับซ้อนและการเข้าถึงที่จำกัดอาจส่งผลต่อตำแหน่งตัวเหนี่ยวนำและความเป็นไปได้ของกระบวนการ.
สำหรับส่วนประกอบโครงสร้างที่สำคัญ, ขั้นตอนการแก้ไขควรได้รับการตรวจสอบและอนุมัติโดยบุคลากรด้านวิศวกรรมที่มีคุณสมบัติ.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
สามารถเหนี่ยวนำให้ยืดตรงแก้ไขความผิดเพี้ยนของการเชื่อม?
ได้. สามารถแก้ไขการบิดเบี้ยวที่เกี่ยวข้องกับการเชื่อมบางประเภทในแผ่นเหล็กได้, ดาดฟ้า, กั้น, และการประกอบโครงสร้าง. ความเหมาะสมขึ้นอยู่กับรูปทรงการเสียรูป, สภาพวัสดุ, ข้อจำกัดทางโครงสร้าง, และสภาวะความร้อนที่อนุญาต.
การยืดผมแบบเหนี่ยวนำเหมือนกับการอบร้อนหลังการเชื่อมหรือไม่?
ไม่ใช่. การอบชุบด้วยความร้อนหลังการเชื่อมช่วยแก้ปัญหาข้อกำหนดด้านโลหะวิทยาหรือความเค้นตกค้างที่ระบุ, ในขณะที่การยืดแบบเหนี่ยวนำจะแก้ไขความผิดปกติทางเรขาคณิตเป็นหลัก.
การยืดผมด้วยกระแสเหนี่ยวนำจำเป็นต้องเข้าถึงแผ่นเหล็กทั้งสองด้านหรือไม่?
ไม่จำเป็น. ระบบยืดแผ่นกระดานเหนี่ยวนำแบบพิเศษบางระบบได้รับการออกแบบให้ทำงานจากด้านหนึ่งของแผ่น. สิ่งนี้มีประโยชน์สำหรับดาดฟ้าเรือขนาดใหญ่และแผงกั้นซึ่งจำกัดการเข้าถึงพื้นผิวด้านตรงข้าม.
การยืดผมด้วยการเหนี่ยวนำสามารถเปลี่ยนคุณสมบัติทางกลของเหล็กได้?
ได้. การให้ความร้อนเกินอุณหภูมิที่อนุญาตสำหรับเกรดเหล็กเฉพาะและสภาพของวัสดุดั้งเดิมอาจส่งผลต่อโครงสร้างจุลภาคและคุณสมบัติทางกล. นี่เป็นสิ่งสำคัญอย่างยิ่งสำหรับเหล็กโครงสร้างชุบแข็งและอบคืนตัวและเหล็กโครงสร้างที่มีความแข็งแรงสูงอื่นๆ.
บทสรุป
การยืดผมด้วยการเหนี่ยวนำเป็นวิธีการแก้ไขความร้อนสำหรับโครงสร้างเหล็กอุตสาหกรรมที่เลือกสรร, รวมทั้งดาดฟ้าเรือด้วย, กั้น, แผ่นเหล็ก, และคานโครงสร้าง.
โดยการใช้ความร้อนแม่เหล็กไฟฟ้าเฉพาะที่, กระบวนการนี้ใช้การขยายความร้อนที่ควบคุมได้, การเปลี่ยนรูปพลาสติก, และการหดตัวของความเย็นเพื่อแก้ไขรูปทรงที่ไม่ต้องการ. บางระบบยังรวมการทำความร้อนเข้ากับการแก้ไขเชิงกลในขณะที่เหล็กยังร้อนอยู่.
ผลลัพธ์ที่ประสบความสำเร็จขึ้นอยู่กับการเลือกตำแหน่งการทำความร้อนที่เหมาะสม, การกำหนดค่าตัวเหนี่ยวนำอย่างถูกต้อง, โดยคำนึงถึงขีดจำกัดอุณหภูมิของวัสดุ, และการตรวจสอบการเปลี่ยนแปลงมิติโดยการตรวจสอบ.
ดังนั้นการยืดผมด้วยการเหนี่ยวนำจึงควรถือเป็นกระบวนการแก้ไขมิติที่มีการควบคุม แทนที่จะเป็นเพียงวิธีอื่นในการทำความร้อนเหล็ก.
ต้องการการสนับสนุนกระบวนการยืดผมด้วยการเหนี่ยวนำ?
บอกโครงสร้างเหล็กของคุณให้เราทราบ, เกรดวัสดุและประเภทของการเสียรูปที่คุณต้องแก้ไข. Kechuang สามารถช่วยคุณประเมินวิธีการทำความร้อนแบบเหนี่ยวนำและการกำหนดค่าอุปกรณ์ที่เหมาะสม.


