
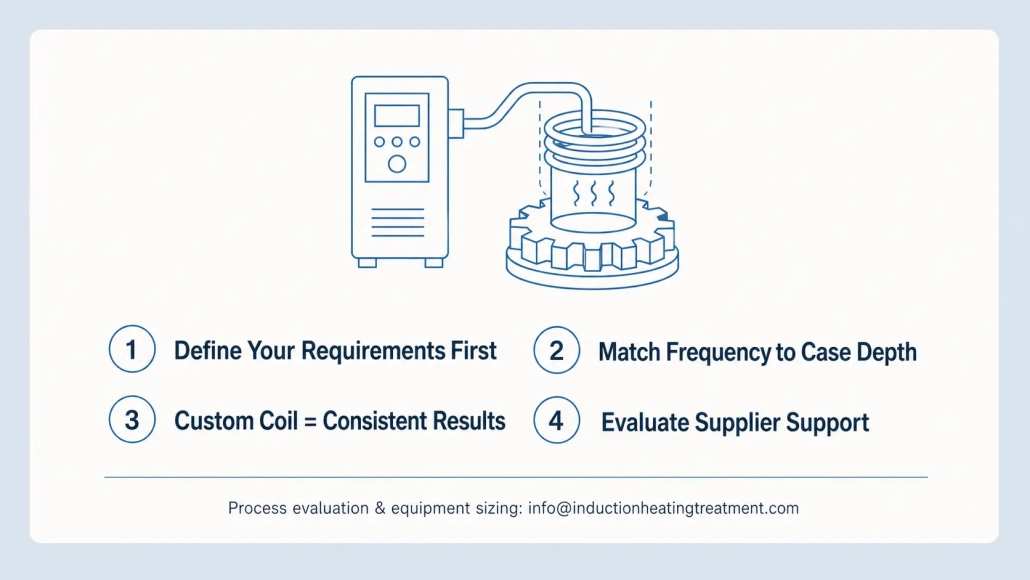
วิธีการเลือกใช้ระบบชุบแข็งด้วยการเหนี่ยวนำ: 8 ปัจจัยสำคัญสำหรับผู้ผลิต
การเลือก ระบบชุบแข็งด้วยการเหนี่ยวนำ ไม่ใช่การตัดสินใจเพียงสเปคเดียว. การให้กำลังไฟเพียงอย่างเดียวบอกอะไรได้น้อยมาก. ระบบที่เหมาะสมขึ้นอยู่กับรูปทรงชิ้นงานของคุณ, ความลึกของชั้นเป้าหมาย, ปริมาณผ่านระบบ, และว่าซัพพลายเออร์เข้าใจกระบวนการของคุณดีเพียงใด — ไม่ใช่เพียงอุปกรณ์ของพวกเขาเท่านั้น.
หากคุณเข้าใจสิ่งเหล่านี้ผิด, และคุณจะได้ความแข็งที่ไม่สม่ำเสมอ, ขดลวดไหม้, หรือเครื่องจักรที่นั่งเฉยครึ่งเวร. คู่มือนี้จะอธิบายปัจจัยทั้งแปดที่กำหนดว่าระบบจะให้ผลลัพธ์ที่เชื่อถือได้หรือกลายเป็นคอขวดในสายงานของคุณ.
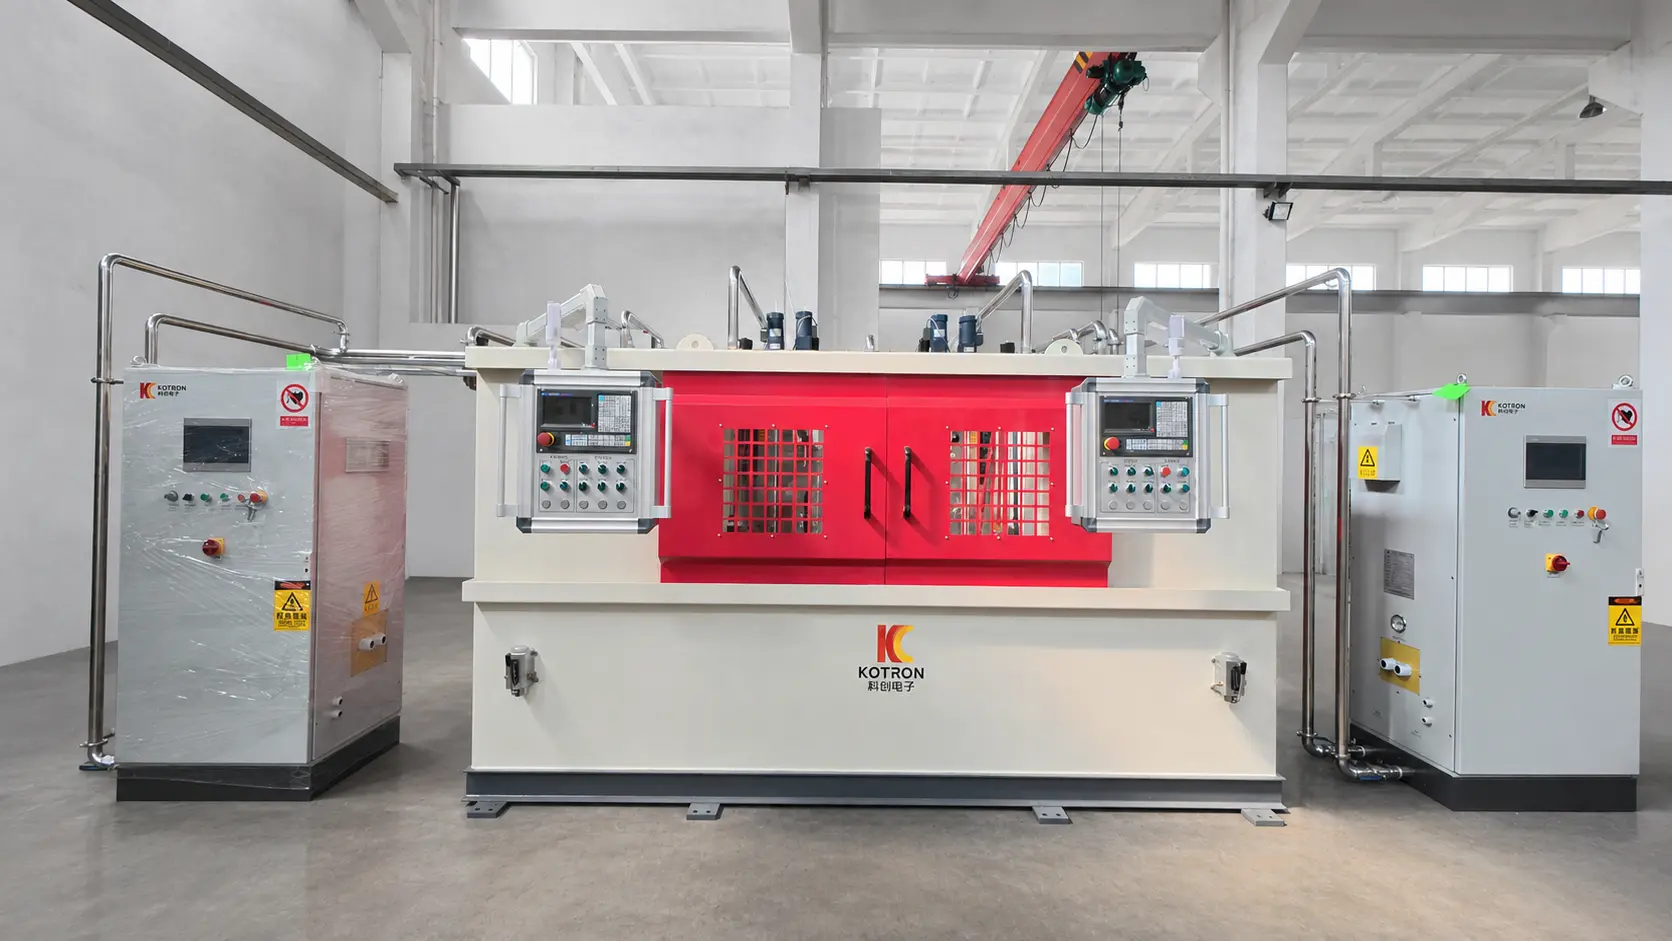
1. เริ่มต้นด้วยชิ้นงานของคุณ, ไม่ใช่เครื่องจักร
ร้านค้าจำนวนมากเกินไปเริ่มต้นด้วยการเปรียบเทียบกิโลวัตต์และป้ายราคา. พลิกสิ่งนั้น. เริ่มต้นด้วยสิ่งที่คุณกำลังทำให้แข็งตัว.
ทำความเข้าใจจุดข้อมูลทั้งหกนี้ก่อนที่คุณจะพูดคุยกับซัพพลายเออร์รายใด:
— ประเภทชิ้นงานและรูปทรง (เพล, เฟือง, การแข่งขันแบก, ข้อต่อ CV)
— เกรดวัสดุ
— ความแข็งผิวเป้าหมาย (ช่วงเหล็กแผ่นรีดร้อน)
— ความลึกของตัวพิมพ์ที่ต้องการ
— ปริมาณการผลิตประจำปี
— เวลาของรอบการทำงานต่อชิ้นส่วน
เป็นระบบขนาดตื้น การชุบแข็งเกียร์ ที่ 0.8 ความลึกของตัวเรือน มม. จะสั้นลงบน a 6 การใช้งานเพลา มม. การกำหนดชิ้นส่วนก่อนจะป้องกันไม่ให้คุณซื้อเครื่องจักรที่ใช้งานเกินกำลังหรือกำลังน้อยเกินไป.
2. เลือกวิธีการให้ความร้อนที่ถูกต้อง
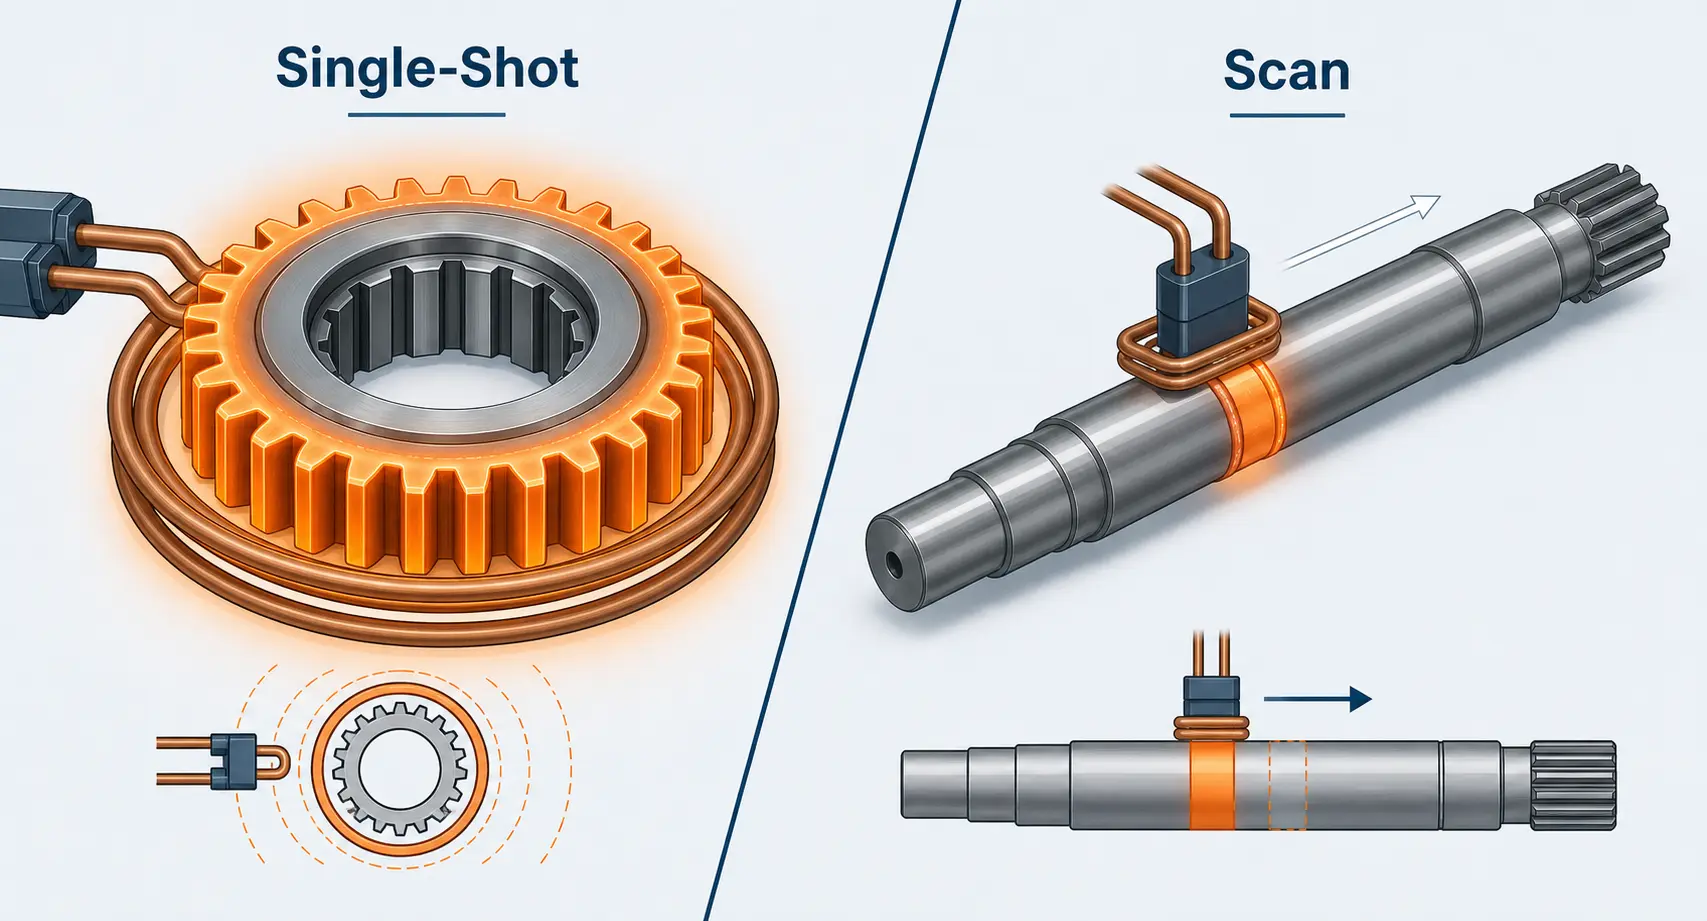
แนวทางสองประการมีอิทธิพลต่อการแข็งตัวของการผลิต, และพวกมันเหมาะกับชิ้นงานที่แตกต่างกัน.
การชุบแข็งแบบครั้งเดียว ให้ความร้อนกับทั้งโซนเป้าหมายในครั้งเดียวโดยใช้ขดลวดคงที่ล้อมรอบชิ้นส่วน. ให้ความสม่ำเสมอที่ยอดเยี่ยมและเวลาวงจรสั้น — เหมาะสำหรับเฟือง, วงแหวนแบริ่ง, และชิ้นส่วนที่มีขอบยื่นซึ่งโซนที่ชุบแข็งมีขนาดกะทัดรัด.
การชุบแข็งแบบสแกน เคลื่อนขดลวดไปตามชิ้นงานอย่างต่อเนื่องในขณะที่การดับเกิดขึ้นทันทีอยู่ข้างหลัง. นี่คือวิธีที่ใช้สำหรับเพลายาว, รางนำ, และลูกกลิ้ง, ในกรณีที่การให้ความร้อนทั้งพื้นผิวพร้อมกันจะต้องการแหล่งจ่ายไฟขนาดใหญ่ซึ่งไม่เหมาะสม.
ยึดวิธีการตั้งแต่เนิ่นๆ. มันกำหนดทุกอย่างต่อไป: รูปทรงของขดลวด, ความต้องการพลังงาน, ออกแบบการชุบและระบายความร้อน, และวิธีการจัดชิ้นส่วน.
| ปัจจัย | การชุบแข็งแบบยิงครั้งเดียว | การชุบแข็งแบบสแกน |
|---|---|---|
| เหมาะที่สุดสำหรับ | เฟือง, วงแหวนแบริ่ง, ชิ้นส่วนที่มีขอบปีก — โซนชุบแข็งขนาดกะทัดรัด | เพลายาว, รางนำ, โรลเลอร์ — โซนชุบแข็งขนาดยาว |
| เวลาในรอบการผลิต | สั้น — ทั้งโซนให้ความร้อนพร้อมกัน | ยาว — ขดลวดเคลื่อนตามชิ้นส่วนอย่างต่อเนื่อง |
| ความสม่ำเสมอของความร้อน | ยอดเยี่ยม — ขดลวดคงที่ล้อมรอบชิ้นส่วน | ขึ้นอยู่กับรูปทรงขดลวดและการควบคุมความเร็วสแกน |
| ความต้องการพลังงาน | สูงกว่า — ต้องจ่ายพลังงานให้ทั้งโซนพร้อมกัน | ต่ำ — ให้ความร้อนเฉพาะส่วนแคบ ๆ ในแต่ละช่วงเวลา |
| ความซับซ้อนของขดลวด | ปานกลาง — ขดลวดหลายรอบแบบแหวนหรือขดลวดรูปโปรไฟล์ | ต่ำ — ขดลวดรอบเดียวหรือขดลวดแพนเค้ก, โครงสร้างที่เรียบง่ายกว่า |
| ต้นทุนอุปกรณ์ | การลงทุนเริ่มต้นสูงกว่า | โดยทั่วไปต่ำกว่า — ต้องใช้แหล่งจ่ายไฟขนาดเล็กกว่า |
3. ปรับพลังงานและความถี่ให้เหมาะกับงาน
พลังงานกำหนดความเร็วในการให้ความร้อน. ความถี่กำหนดความลึกของความร้อนที่ซึมเข้าไป. ทั้งสองต้องได้รับการประเมินรวมกัน — ไม่มีสิ่งใดให้ข้อมูลครบถ้วนเพียงลำพัง.
ความถี่สูง (100–500 กิโลเฮิรตซ์) รวมพลังงานไว้ใกล้พื้นผิว, สร้างความลึกของชั้นผิวตื้นประมาณ 0.5–1.5 มม.. ความถี่ปานกลาง (1–10 กิโลเฮิรตซ์) กระแสไฟวิ่งลึกขึ้น, เหมาะสำหรับความลึกของชั้นผิว 2 มม. ขึ้นไปในชิ้นส่วนขนาดใหญ่. สําหรับการชุบแข็งเคสลึกเกินกว่า 5 มม., ความถี่ต่ํากว่า 3 kHz เป็นเรื่องปกติ.
ข้อผิดพลาดทั่วไปคือการไล่ล่ากําลังสูงขึ้นโดยละเลยความถี่. ก 200 ระบบ kW ที่ความถี่ผิดจะให้ผลลัพธ์แย่กว่าระบบที่จับคู่อย่างถูกต้อง 100 หน่วย kW. ถ้าคุณต้องการเจาะลึกลงไป การเลือกกำลังไฟ, เราได้กล่าวถึงเรื่องนี้แยกต่างหาก.
4. ขดลวดสามารถทำลายหรือสร้างกระบวนการได้
ไม่มีแหล่งจ่ายไฟใด — ไม่ว่าจะล้ําหน้าแค่ไหน — สามารถแก้ไขขดลวดที่ออกแบบไม่ดีได้. ขดลวดคือจุดที่พลังงานแม่เหล็กไฟฟ้ากลายเป็นความร้อน. รูปทรงของมันกําหนดความสม่ําเสมอของการให้ความร้อน, ประสิทธิภาพ, และไม่ว่าคุณจะตีความแข็งสม่ำเสมอจากส่วนหนึ่งไปยังอีกส่วนหนึ่งหรือไม่.
เมื่อคุณประเมินซัพพลายเออร์, กดพวกมันบนขดลวด:
— มีการออกแบบให้เหมาะกับชิ้นงานเฉพาะของคุณหรือไม่, หรือเป็นรูปทรงที่มีจำหน่ายทั่วไป?
— พวกเขาสามารถแสดงการจำลองเชิงความร้อนหรือผลลัพธ์ที่ผ่านมาเกี่ยวกับรูปทรงที่คล้ายกันได้หรือไม่?
— การระบายความร้อนรวมอยู่ในตัวคอยล์อย่างไร?
— อายุการใช้งานคอยล์ทั่วไปคือเท่าใด, และคุณจะได้รับสินค้าทดแทนได้เร็วแค่ไหน?
คอยล์แบบกำหนดเองมีค่าใช้จ่ายล่วงหน้ามากกว่าแต่จะจ่ายให้กับตัวเองด้วยเศษที่ลดลง, รอบการทำงานที่เร็วขึ้น, และน้อยลง ข้อบกพร่องจากการชุบแข็ง เกิดจากความร้อนไม่สม่ำเสมอ.
5. การทำความเย็นไม่ใช่เรื่องที่คิดเอาทีหลัง
การชุบแข็งด้วยการเหนี่ยวนำรวมการให้ความร้อนและการชุบลงในกระบวนการเดียวกัน. คุณสามารถควบคุมโปรไฟล์ความร้อนได้ถูกต้องแต่ยังทำให้ชิ้นงานเสียหายได้หากการไหลของการชุบน้ำเย็นไม่สม่ำเสมอ, ล่าช้า, หรือไม่เพียงพอ.
ดูสามสิ่งทางด้านชุบน้ำเย็น: การครอบคลุมรูปแบบสเปรย์, ความเสถียรของการไหลภายใต้การทำงานต่อเนื่อง, และความสม่ำเสมอของความล่าช้าการชุบน้ำเย็น. ความล่าช้าครึ่งวินาทีระหว่างรอบก็เพียงพอที่จะทำให้ความแข็งเกินหรือไม่ถึงสเปค.
นอกเหนือจากชิ้นงาน, การจัดเรียง ระบบระบายความร้อน ยังปกป้องขดลวดและอุปกรณ์อิเล็กทรอนิกส์กำลัง. การระบายความร้อนที่มีขนาดเล็กเกินไปทำให้ขดลวดไหม้, ความล้มเหลวของ IGBT, และเวลาหยุดทำงานโดยไม่วางแผนซึ่งมีค่าใช้จ่ายมากกว่าการอัปเกรดระบบระบายความร้อนเอง.
6. คุณสมบัติการทำงานอัตโนมัติที่คุณต้องการจริงๆ
แม้แต่สถานีที่โหลดด้วยมือก็ยังได้รับประโยชน์จากระบบอัตโนมัติในการควบคุม. อย่างน้อยที่สุด, ค้นหา:
— การจัดการสูตรพร้อมพารามิเตอร์ที่บันทึกไว้ต่อหมายเลขชิ้นส่วน
— การตรวจสอบพลังงานและความถี่แบบเรียลไทม์พร้อมสัญญาณเตือน
— การสื่อสาร PLC สำหรับการรวมเข้ากับสถานีด้านบนและด้านล่าง
— การบันทึกข้อมูลการผลิตเพื่อการตรวจสอบย้อนกลับ
นี่ไม่ใช่สิ่งฟุ่มเฟือย. การจัดการสูตรเพียงอย่างเดียวช่วยลดความผิดพลาดในการตั้งค่าเมื่อผู้ปฏิบัติงานสลับระหว่างครอบครัวชิ้นส่วน, และการบันทึกข้อมูลจะให้เส้นทางเอกสารที่ลูกค้าในอุตสาหกรรมยานยนต์และอวกาศต้องการมากขึ้น.
7. ประเมินผู้จำหน่าย, ไม่ใช่แค่แผ่นสเปก
เครื่องจักรที่ดูสมบูรณ์แบบในแผ่นข้อมูลมีความหมายเล็กน้อยหากซัพพลายเออร์ไม่สามารถสนับสนุนได้. ก่อนที่คุณจะตัดสินใจ, ตรวจสอบให้แน่ใจว่าซัพพลายเออร์เสนอ:
— การทดสอบตัวอย่างบนชิ้นงานจริงของคุณ (ไม่ใช่แค่ชิ้นงานอ้างอิง)
— การออกแบบคอยล์และการพัฒนากระบวนการเป็นส่วนหนึ่งของแพ็กเกจ
— การทดสอบการใช้งานนอกสถานที่และการฝึกอบรมผู้ปฏิบัติงาน
— ความพร้อมใช้งานของอะไหล่พร้อมระยะเวลารอคอยสินค้าที่จัดทำเป็นเอกสาร
ซัพพลายเออร์ที่มีความลึกด้านวิศวกรรมแอปพลิเคชันมักจะให้ผลลัพธ์ที่ดีกว่าด้วยฮาร์ดแวร์ระดับกลางมากกว่าผู้ขายแบบกล่องที่นำเสนอข้อมูลจำเพาะระดับพรีเมียมและการสนับสนุนกระบวนการเป็นศูนย์.
8. ข้อผิดพลาดสี่ประการที่ทำให้การตัดสินใจซื้อหยุดชะงัก
ซื้อตามพิกัดกำลังอย่างเดียว. ก 300 ระบบกิโลวัตต์ที่คอยล์ไม่ดีจะทำให้ชิ้นส่วนแย่กว่าก 150 ระบบกิโลวัตต์พร้อมคอยล์ที่ออกแบบมาอย่างดีและการจับคู่ความถี่ที่เหมาะสม.
ข้ามการทดสอบตัวอย่าง. อย่าซื้อโดยไม่ทดลองชิ้นส่วนของคุณเองผ่านระบบก่อน. สิ่งที่ใช้ได้กับอุปกรณ์สาธิตอาจไม่เหมาะกับเรขาคณิตของคุณ, วัสดุของคุณ, หรือตามเป้าหมายเวลาของรอบการทำงานของคุณ.
การปฏิบัติขดลวดเหมือนสินค้าโภคภัณฑ์. ขดลวดทั่วไปเป็นวิธีที่เร็วที่สุดที่จะทำให้เกิดความแข็งไม่สม่ำเสมอ, ประสิทธิภาพต่ำ, และความเสียหายก่อนเวลาอันควร. วางงบประมาณสำหรับวิศวกรรมขดลวดแบบเฉพาะตั้งแต่วันแรก.
ละเลยความยืดหยุ่น. หากผลิตภัณฑ์ของคุณประกอบด้วยหลายครอบครัวของชิ้นส่วน, ระบบที่รองรับเพียงเรขาคณิตเดียวจะเสื่อมสภาพอย่างรวดเร็ว. ถามเกี่ยวกับฐานยึดขดลวดที่เปลี่ยนอย่างรวดเร็ว, ความจุในการจัดเก็บสูตร, และว่าพาวเวอร์ซัพพลายสามารถขับเคลื่อนคอยล์ชนิดต่าง ๆ ได้โดยไม่ต้องปรับการตั้งค่า.
คีย์ Takeaway
ระบบชุบแข็งด้วยเหนี่ยวนำเป็นการลงทุนในกระบวนการ, ไม่ใช่การซื้อสินค้า. ระบบที่ดีที่สุดมักไม่ใช่ระบบที่ทรงพลังที่สุดหรือถูกที่สุด — แต่เป็นระบบที่พลังงาน, ความถี่, การออกแบบขดลวด, การทำความเย็น, และสถาปัตยกรรมการควบคุมทั้งหมดถูกปรับให้เข้ากับชิ้นส่วนและความเป็นจริงในการผลิตของคุณ. การให้ความร้อนด้วยเหนี่ยวนำ พื้นฐานเหมือนกันทุกที่, แต่การวิศวกรรมนำไปใช้งานเป็นสิ่งที่กำหนดว่าระบบจะได้รับตำแหน่งบนพื้นที่ทำงานของคุณหรือไม่.
Q: ข้อมูลใดที่ฉันควรส่งให้กับผู้จำหน่ายอุปกรณ์การชุบแข็งด้วยการเหนี่ยวนำ?
ก: ส่งภาพวาดชิ้นงาน, เกรดวัสดุ, ความแข็งเป้าหมายและความลึกของชั้นผิว, ปริมาณประจำปี, และเวลาวงจร. หากคุณสามารถส่งชิ้นส่วนตัวอย่างได้, ทำเลย — ไม่มีสิ่งใดมาแทนกระบวนการทดลองจริงได้.
Q: ระบบหนึ่งสามารถรองรับชิ้นส่วนหลายประเภทได้หรือไม่?
ก: ได้ — พร้อมขดลวดเฉพาะสำหรับแต่ละกลุ่มชิ้นงานและระบบควบคุมที่จัดเก็บสูตรแยกต่างหาก. แพลตฟอร์มที่ยืดหยุ่นพร้อมอุปกรณ์ยึดชิ้นงานแบบเปลี่ยนได้รวดเร็วช่วยประหยัดพื้นที่และต้นทุนเมื่อเทียบกับการใช้งานเครื่องจักรหลายเครื่องที่ทำงานเฉพาะ.
Q: กำลังสูงกว่ามักจะดีกว่าหรือไม่?
ก: ไม่ใช่. กำลังเกินทำให้การควบคุมอุณหภูมิยากขึ้นและเพิ่มค่าใช้จ่ายในการดำเนินงานโดยไม่พัฒนาผลลัพธ์. ปรับขนาดกำลังให้เหมาะกับกลุ่มชิ้นส่วนที่ใหญ่ที่สุดและรอบเวลาที่ต้องการเร็วที่สุด — สิ่งใดที่เกินกว่านั้นถือว่าเป็นของเสีย.
ต้องการความช่วยเหลือในการปรับขนาดระบบการชุบแข็งแบบเหนี่ยวนำ?
ส่งแบบชิ้นงานและข้อกำหนดของคุณมาหาเรา. เราจะทำการทดสอบตัวอย่างและแนะนำระบบที่เหมาะสมกับชิ้นส่วนของคุณ — ไม่ใช่ใบเสนอราคาที่เหมาะกับทุกคน.


