
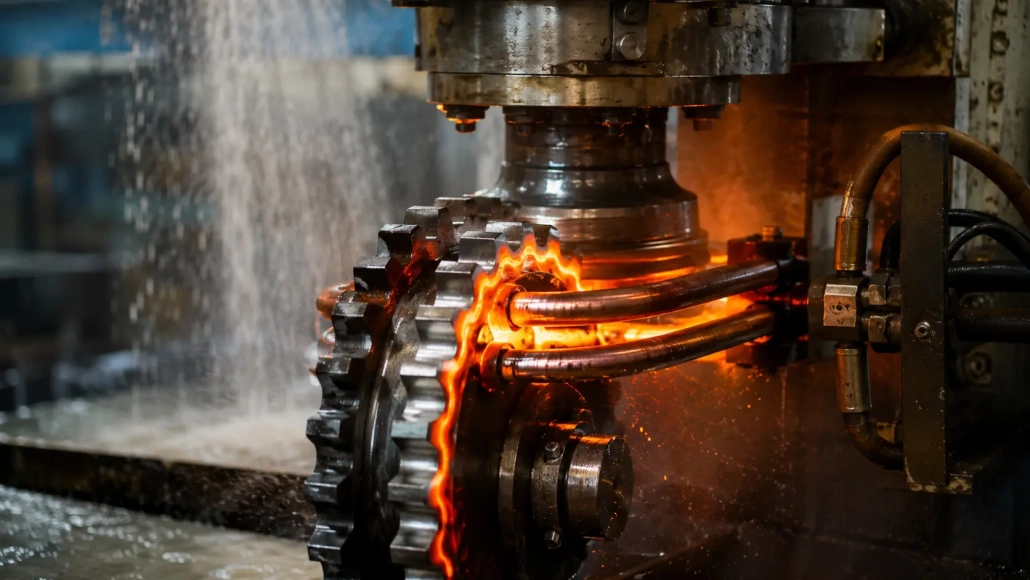
การแก้ปัญหา 2 ข้อบกพร่องสำคัญในการชุบแข็งเกียร์ด้วยการเหนี่ยวนำ: โครงสร้างที่ไม่ใช่มาร์เทนไซต์ & การบิดงอ
การชุบแข็งด้วยการเหนี่ยวนำฟันเฟือง มักพบข้อบกพร่องสองประการที่สามารถทำให้ชุดงานเสียก่อนที่ใครจะสังเกตเห็น: ความแข็งผิวต่ำกว่าที่คาดไว้โดยไม่คาดคิด เกิดจากโครงสร้างที่ไม่ใช่มาร์เทนไซต์, และ ความบิดเบี้ยวหลังการชุบเย็น ที่ทำให้ค่าระยะวิ่งเกินขนาดในแบบพิมพ์. บทความนี้กล่าวถึงสาเหตุรากของปัญหาและวิธีแก้ไขที่ใช้งานได้จริงที่สุด — ได้จากประสบการณ์การผลิตเฟืองซี่โซ่ C45E และ 45# เฟืองวงแหวน.
📋 สารบัญ
1. เฟืองเครื่องยนต์: ปัญหาโครงสร้างที่ไม่ใช่มาร์เทนไซต์
การตั้งค่า
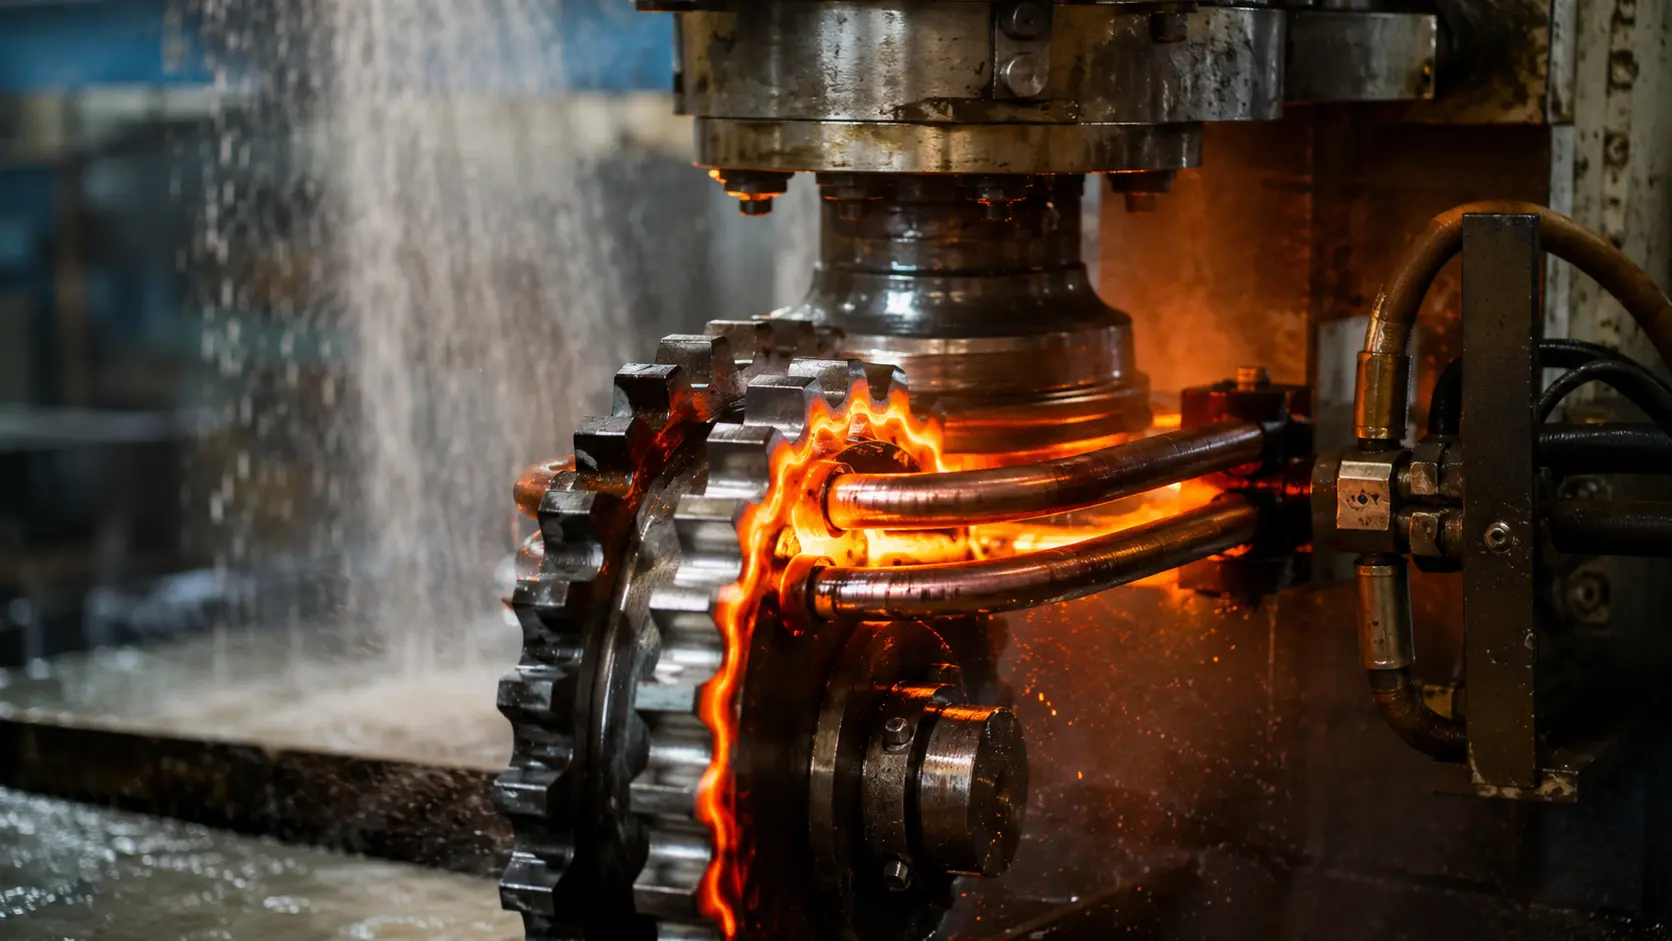
วัสดุ: เหล็ก C45E, 6 ความหนาฟันมม.. เป้าหมายความแข็งผิว: ≥58 HRC. หลักการ การชุบแข็งเฟืองด้วยไฟเหนี่ยวนำ การตั้งค่าใช้ a 100 กิโลวัตต์ (kW) / 80 แหล่งจ่ายไฟความถี่สูง, ขดลวดทองแดงหมุนรอบเดียว, และป้อนแกนหมุน.
ข้อบกพร่อง
การปิดบาง ชั้นที่เสียรูปแบบเย็น ที่ปลายฟัน. ระหว่างการให้ความร้อนเหนี่ยวนําอย่างรวดเร็ว, โครงสร้างจุลภาคที่ผิดรูปนี้ต้านทานต่อการออสเตไนติซิ่ง.
ผลลัพธ์คือแถบบางของ โครงสร้างที่ไม่ใช่มาร์เทนไซต์ บริเวณผิวด้านบนสุดซึ่งความแข็งมีความสำคัญสูงสุด, ทำให้ความแข็งที่ทำได้ต่ำกว่ามาตรฐานอย่างมาก. การตรวจสอบทางโลหะวิทยายืนยันเกาะเฟอร์ไรต์ในเมทริกซ์มาร์เทนไซต์ตรงบริเวณด้านข้างฟัน (อ้างอิง: ASM Handbook Vol. 4C — การแข็งตัวด้วยการเหนี่ยวนำ).
วิธีแก้ไข
วิธีที่ใช้ได้จริงที่สุดคือการ 100 อบชุบน้อยที่อุณหภูมิต่ำ °C ทันทีหลังจากการชุบแข็ง. นี่ช่วยรักษาความแข็งสูงสุดหลังการชุบเย็นพร้อมบรรเทาแรงจุลภาคที่ทำให้ชั้นที่ไม่เป็นมาร์เทนไซต์เปราะบาง. สำหรับการเปรียบเทียบกระบวนการชุบแข็งระหว่างประเภทเฟืองต่างๆ, ดูคู่มือของเราเกี่ยวกับ การสแกนแบบยิงครั้งเดียวกับ. การชุบแข็งแบบเหนี่ยวนำแบบซี่ต่อซี่สำหรับล้อขับ.
สิ่งสำคัญเท่าเทียมกันคือ การควบคุมรอบความร้อนอย่างเข้มงวด: เริ่มรันที่พลังงานเต็มตั้งแต่มิลลิวินาทีแรก, และควบคุมเวลารอบใน 0.5-หน่วยวินาที. เมื่อมาตรการทั้งสองถูกใช้แล้ว, ความแปรปรวนของความแข็งระหว่างชุดจะลดลงอย่างมาก.
2. เฟืองวงแหวนล้อเหวี่ยง: การควบควบความเพี้ยนในการชุบเหนี่ยวนำเฟือง
การตั้งค่า
วัสดุ: 45# เหล็กกล้าคาร์บอน. เส้นผ่านศูนย์กลางเฟืองวงแหวนทั่วไป: 300–500 มม.. แบบแปลนกำหนดให้มีการบรรลุค่า การวิ่งออกหลังการชุบ ≤0.15 มม. ซึ่งเป็นค่าความคลาดเคลื่อนที่เกือบเป็นไปไม่ได้ที่จะควบคุมโดยการปรับพารามิเตอร์พลังงานเพียงอย่างเดียว.
ข้อบกพร่อง
ในระหว่างการชุบแบบจุ่ม, วงแหวนจะเย็นไม่สม่ำเสมอ — ด้านล่างที่สัมผัสกับตัวยึดเย็นช้ากว่าด้านบนที่เปิดโล่ง. การเย็นไม่สมมาตรนี้สร้างความเครียดจากความร้อนที่ทำให้วงแหวนบิดเป็นรูปวงรี, โดยมีค่าการวิ่งออกที่สามารถเกินได้อย่างง่ายดาย 0.3 มม..
วิธีแก้ไข
ซึ่งต้องการ วิธีการแบบสองแนวทาง — อุปกรณ์ยึดชิ้นงาน + การประมวลผลหลังการทำ:
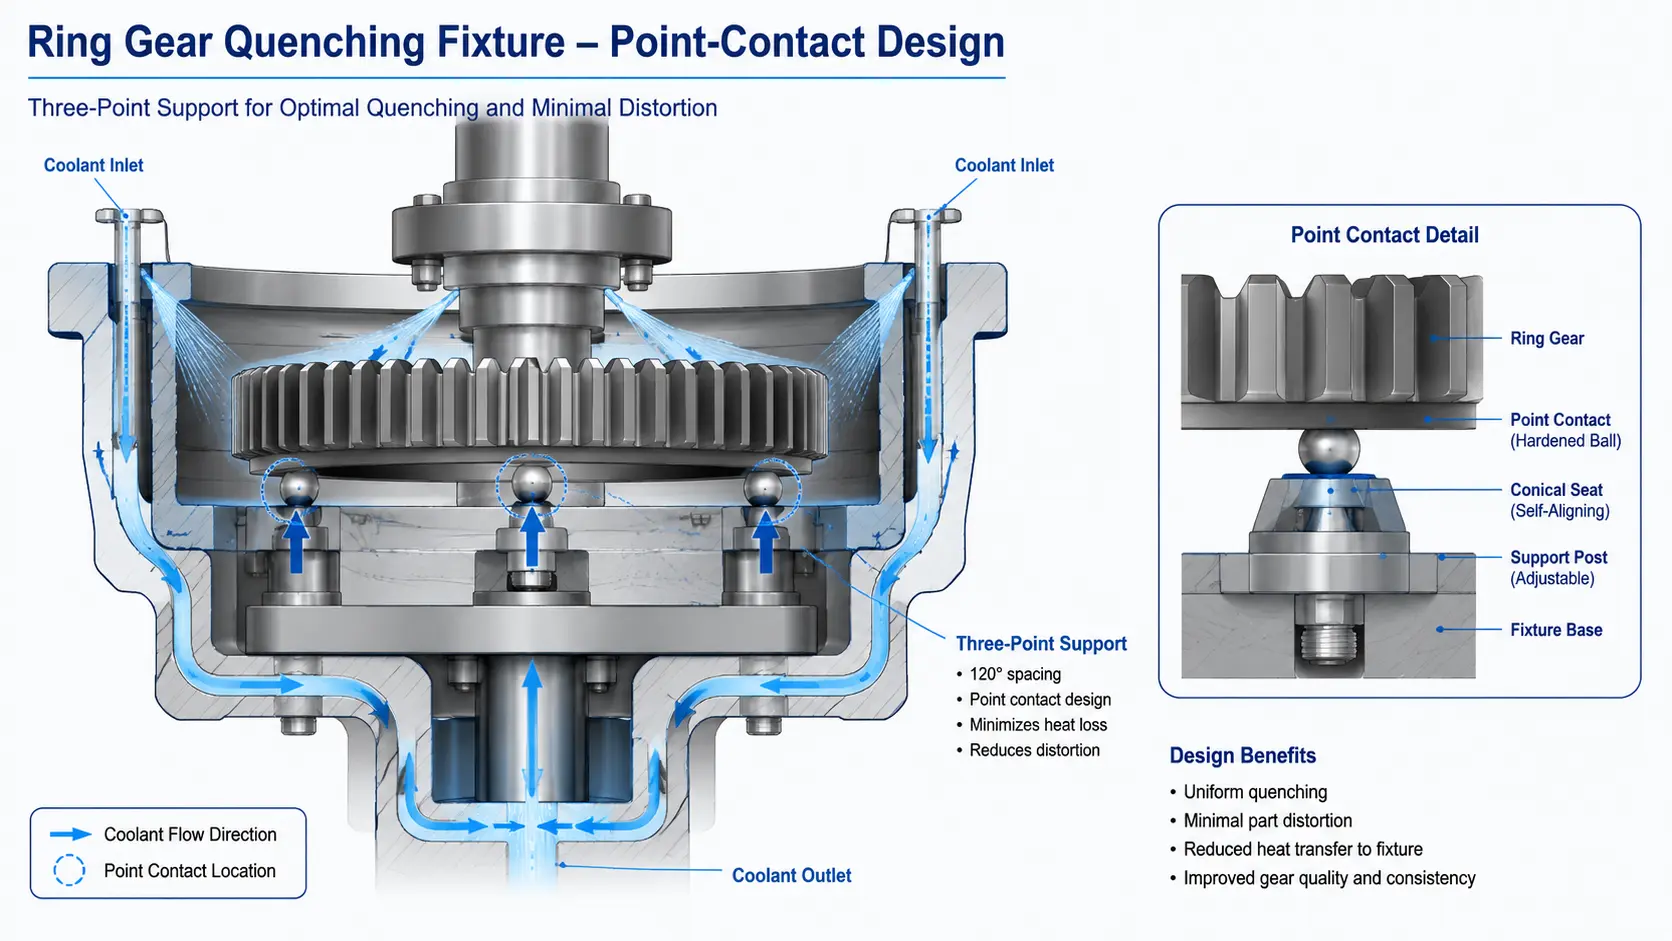
1. อุปกรณ์ยึดเพื่อลดความร้อนแบบจุดสัมผัส. แทนที่การยึดชิ้นงานแบบสัมผัสทั่วทั้งพื้นผิวด้วย การออกแบบการสัมผัสสามจุด. โดยการลดพื้นที่สัมผัสให้น้อยที่สุด, น้ำหล่อเย็นหมุนเวียนรอบชิ้นงานทั้งชิ้นอย่างสม่ำเสมอ, กำจัดความแตกต่างของการเย็นที่ทำให้เกิดการบิดงอ.
วัสดุของอุปกรณ์ยึดต้องมี โพรงแม่เหล็กต่ำ — สแตนเลสหรือทองแดงอัลลอยด์เฉพาะ — เพื่อหลีกเลี่ยงการเหนี่ยวนำความร้อนที่จุดสัมผัส (ดูเพิ่มเติม: Gear Solutions — การชุบแข็งเฟืองด้วยการเหนี่ยวนำ 2).
2. การยืด CNC แบบอินไลน์. แม้จะมีฟิกซ์เจอร์ที่ปรับให้เหมาะสมแล้วก็ตาม, การบิดเบือนบางอย่างเป็นสิ่งที่หลีกเลี่ยงไม่ได้ในวงแหวนที่มีผนังบาง. การบูรณาการ เครื่องยืดซีเอ็นซี ที่ด้านล่างของสถานีดับทันทีจะวัดการเบี่ยงเบนหนีศูนย์ในทุกชิ้นส่วน และใช้การแก้ไขทางกลที่มีการควบคุมเพื่อนำกลับมาภายใน 0.15 มม.
คีย์ Takeaway
มีความมั่นคง การชุบแข็งเฟืองด้วยไฟเหนี่ยวนำ กระบวนการขึ้นอยู่กับสิ่งที่เกิดขึ้นมากพอสมควร ก่อน ขดลวดทำให้ชิ้นส่วนร้อนขึ้น (โครงสร้างจุลภาคจากการขึ้นรูปครั้งก่อน) เช่นเดียวกับสิ่งที่เกิดขึ้น หลังจาก (การออกแบบฟิกซ์เจอร์และการยืดผม).
สำหรับเฟือง, คันโยกคือ โลหะวิทยา — รับรู้และบรรเทาชั้นการเสียรูปแบบละเอียดด้วยการแบ่งเบาบรรเทาที่แม่นยำ. สำหรับเฟืองวงแหวน, คันโยกคือ เครื่องกล — ลงทุนในอุปกรณ์จับยึดแบบจุดสัมผัสและการยืดผมตรงแบบอินไลน์. ในทั้งสองกรณี, การแก้ไขไม่ใช่แหล่งจ่ายไฟที่แพงกว่า; มันเป็นวิศวกรรมกระบวนการที่ชาญฉลาดกว่า. การอ่านที่เกี่ยวข้อง: การชุบแข็งแบบยิงครั้งเดียว เทียบกับ. Tooth-by-Tooth — วิธีเลือกกระบวนการชุบแข็งแบบเหนี่ยวนำที่เหมาะสมสำหรับล้อขับเคลื่อน
คำถามที่พบบ่อย: คำถามทั่วไปเกี่ยวกับการชุบแข็งแบบเหนี่ยวนำเกียร์
Q1: เหตุใดการกัดแบบละเอียดจึงทำให้เกิดโครงสร้างที่ไม่ใช่มาร์เทนซิติกในการชุบแข็งแบบเหนี่ยวนำเกียร์?
การขัดแบบละเอียดทำให้เกิดการเปลี่ยนรูปพลาสติกเย็นที่รุนแรงที่ปลายฟัน. โครงสร้างจุลภาคที่ผิดรูปนี้มี อุณหภูมิออสเทนไนเซชันต่ำลง กว่าวัสดุฐาน. ระหว่างการให้ความร้อนเหนี่ยวนําอย่างรวดเร็ว (โดยทั่วไปจะอยู่ภายใต้ 2 วินาที), การป้อนความร้อนสั้นเกินไปที่จะทำให้ออสเทนไนต์เป็นเนื้อเดียวกันอย่างสมบูรณ์ในบริเวณที่มีการเปลี่ยนรูปนี้.
ผลลัพธ์คือ เกาะเฟอร์ไรต์ที่ติดอยู่ในเมทริกซ์มาร์เทนซิติก หลังจากดับแล้ว- “โครงสร้างที่ไม่ใช่มาร์เทนไซต์” — และเนื่องจากเฟอร์ไรต์มีขนาดที่เบากว่ามาร์เทนไซต์, ความแข็งของพื้นผิวลดลงอย่างมากในบริเวณที่ต้องการความต้านทานการสึกหรอมากที่สุด.
Q2: เหตุใดจึงใช้การแบ่งเบาบรรเทาอุณหภูมิต่ำ (100 °C) แทนที่จะเป็นอารมณ์ที่สูงขึ้น?
การอบคืนตัวมาตรฐานสำหรับเกียร์ที่ชุบแข็งด้วยการเหนี่ยวนำโดยทั่วไปจะทำงานที่อุณหภูมิ 150–200 °C, แต่ในกรณีนี้นั่นจะเป็นเช่นนั้น เสียสละความแข็งผิวมากเกินไป.
หลักการ 100 อุณหภูมิอุณหภูมิต่ำ °C เป็นการจงใจประนีประนอม: มันรักษา ความแข็งสูงสุดที่ดับแล้ว ในขณะเดียวกันก็บรรเทาความเค้นตกค้างที่เพียงพอเพื่อป้องกันไม่ให้ชั้นที่ไม่ใช่มาร์เทนซิติกแตกร้าวภายใต้ภาระงานบริการ ซึ่งเป็นขั้นตอนการบรรเทาความเครียดแทนที่จะเป็นการปรับอุณหภูมิเต็มที่.
Q3: อะไรทำให้การยึดติดแบบจุดสัมผัสดีกว่าการรองรับแบบเต็มพื้นผิว?
เมื่อเฟืองวงแหวนวางราบกับฟิกซ์เจอร์แบบเต็มพื้นผิวระหว่างการดับ, การจัดเรียง ใบหน้าส่วนล่างจะเย็นลงช้าลงอย่างมาก กว่าพื้นผิวด้านบนที่เปิดโล่ง — ฟิกซ์เจอร์ทำหน้าที่เป็นฉนวนความร้อน. การระบายความร้อนแบบอสมมาตรนี้จะทำให้วงแหวนบิดเบี้ยวเป็นรูปวงรี, เกินได้อย่างง่ายดาย 0.3 มม. หมดสิ้น.
ก ฟิกซ์เจอร์สัมผัสสามจุด ขจัดปัญหานี้โดยปล่อยให้น้ำยาดับกลิ่นไหลเวียนสม่ำเสมอทั่วใบหน้าทั้งสองข้าง. ข้อแลกเปลี่ยน: หน้าสัมผัสแบบจุดรวมความเครียดทางกล, ดังนั้นการเลือกวัสดุฟิกซ์เจอร์ — การซึมผ่านของแม่เหล็กต่ำ, ความร้อนแรงสูง - กลายเป็นเรื่องสำคัญ.
Q4: ฉันสามารถแก้ปัญหาการบิดตัวในการชุบแข็งแบบเหนี่ยวนำเกียร์โดยปรับเพียงกำลังและความถี่ได้หรือไม่?
ไม่ใช่. สำหรับเกียร์วงแหวนผนังบาง (อัตราส่วนเส้นผ่านศูนย์กลางต่อความหนาสูง 20:1), วิธีการแก้ปัญหาเฉพาะความร้อนถึงขีดจำกัดทางกายภาพ: ความชันอุณหภูมิที่จำเป็นสำหรับการชุบแข็งผ่านเนื้อชิ้นงานจะสร้างการหดตัวไม่สม่ำเสมอระหว่างการดองน้ำ.
วิธีที่เชื่อถือได้เพียงวิธีเดียวคือ การจับยึดแบบจุดสัมผัส รวมกับ การปรับตรงโดย CNC แบบ Inline เป็นตาข่ายความปลอดภัยทางกล. การปรับพารามิเตอร์กำลังเพียงอย่างเดียวไม่สามารถทำให้ได้ตามข้อกำหนดการรันเอาต์ ≤0.15 มม. อย่างต่อเนื่อง.
ติดต่อเราเพื่อประเมินกระบวนการฟรี
หากคุณกำลังเผชิญกับปัญหาการกระจายความแข็งหรือความบิดเบี้ยวหลังการชุบแข็งใน การชุบแข็งเฟืองด้วยไฟเหนี่ยวนำ สายการผลิตของคุณ, ติดต่อทีมวิศวกรรมของเราสำหรับ การประเมินกระบวนการฟรี.
ส่งภาพวาดชิ้นงานของคุณมาให้เรา, เกรดวัสดุ, และพารามิเตอร์กระบวนการปัจจุบันของคุณ, และเราจะจัดส่งการวินิจฉัยเบื้องต้นและข้อเสนอการปรับปรุง ภายใน 48 ชั่วโมง — ครอบคลุมการกำหนดค่าพลังงาน, การออกแบบขดลวด, คำแนะนำเกี่ยวกับการจัดยึดชิ้นงาน, และเมื่อใช้ได้, การบูรณาการการปรับตรงแบบในสายการผลิต.
ก้าวไปอีกขั้น: แบ่งปันความต้องการการพิมพ์และการผลิตชิ้นส่วนของคุณ. วิศวกรแอปพลิเคชันของเราจะวิเคราะห์คอขวดในกระบวนการของคุณโดยไม่คิดค่าใช้จ่ายและแนะนำการแก้ไขที่ตรงจุด — ไม่ว่าจะหมายถึงการอบชุบที่อุณหภูมิต่ำ, การจับยึดแบบจุดสัมผัส, หรือสถานีปรับตรง CNC แบบอินไลน์ที่สอดคล้องกับอัตราการผลิตของคุณ.


