
วิธีที่คอยล์เหนี่ยวนำทำงาน: มาสเตอร์ ing 5 ปัจจัยการออกแบบที่สำคัญสำหรับการควบคุมการให้ความร้อนอย่างแม่นยำ
แหล่งจ่ายไฟสำหรับการให้ความร้อนด้วยเหนี่ยวนำสามารถส่งความถี่และพลังงานที่ตรงกันพอดี — และผลลัพธ์ยังคงอาจเป็นเศษวัสดุหากคอยล์ผิดพลาด. วิธีที่คอยล์เหนี่ยวนำทำงาน ไม่ใช่แค่การขดท่อทองแดงรอบชิ้นงาน. ขดลวดคือจุดที่พลังงานไฟฟ้ากลายเป็นสนามแม่เหล็ก, และรูปทรงของมันกําหนดอย่างแม่นยําว่าความร้อนจะปรากฏในชิ้นงานตรงไหน — และที่ใดไม่เกิดขึ้น. ขดลวดที่ออกแบบมาอย่างดีจะเข้าสู่โซนเป้าหมายด้วยพลังงานที่สูญเปล่าน้อยที่สุด. ขดลวดที่ออกแบบไม่ดีจะพลาดโซน, ทําให้พื้นที่ร้อนเกินไป, หรือเผาไหม้ตัวเองจากการระบายความร้อนไม่เพียงพอ. บทความนี้อธิบายว่าขดลวดเหนี่ยวนําทําอะไร, การจัดวางทั่วไป, และปัจจัยการออกแบบห้าประการที่แยกความแตกต่างระหว่างขดลวดที่เชื่อถือได้กับฝันร้ายของกระบวนการ.
สารบัญ
1. ขดลวดเหนี่ยวนำทำอะไร
ขดลวดเหนี่ยวนำ — เรียกอีกชื่อหนึ่งว่าหม้อเหนี่ยวนำหรือขดลวดทำงาน — เป็นส่วนประกอบที่เปลี่ยนพลังงานไฟฟ้าจากแหล่งจ่ายไฟให้เป็นสนามแม่เหล็กที่มีปฏิสัมพันธ์กับชิ้นงาน. โดยปกติทำจาก ท่อทองแดง (ที่มีความนำไฟฟ้าสูง) มีช่องภายในสำหรับน้ำหล่อเย็น. ขดลวดไม่สัมผัสกับชิ้นงาน; มันสร้างสนามแม่เหล็กรอบช่องว่างอากาศ, และสนามนั้นเหนี่ยวนำกระแสวนในพื้นผิวของชิ้นงาน. นี่คือหลักการเดียวกับที่อธิบายในคู่มือของเราเกี่ยวกับ การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ — คอยล์คือจุดที่กระบวนการสามขั้นตอนนั้น (กระแส → สนาม → กระแสน้ำวน → ความร้อน) ร่างกายเริ่มต้นขึ้น.
งานของคอยล์นั้นเรียบง่ายอย่างหลอกลวง: ส่งกระแสสลับความถี่สูงและสร้างสนามแม่เหล็กที่เกิดขึ้นเพื่อให้รวมตัวอยู่ในโซนความร้อนเป้าหมาย. ทุกสิ่งที่สำคัญ—รูปแบบการทำความร้อน, ประสิทธิภาพ, ความสม่ำเสมอของรอบเวลา — ย้อนกลับไปดูว่ารูปทรงของคอยล์ตรงกับรูปทรงของชิ้นส่วนได้ดีเพียงใด. คอยล์ไม่ใช่ส่วนประกอบทั่วไป; มันคือ เครื่องมือเฉพาะแอปพลิเคชัน, เหมือนเครื่องมือตัดหรือแม่พิมพ์.
2. การจัดรูปแบบขดลวดเหนี่ยวนำทั่วไป
ขดลวดเหนี่ยวนำมีรูปทรงพื้นฐานหลายแบบ, แต่ละประเภทเหมาะสมกับรูปทรงของชิ้นส่วนแต่ละประเภทโดยเฉพาะ. คอยล์แบบกำหนดเองมักจะผสมผสานคุณสมบัติจากหลายประเภท, แต่การกำหนดค่าทั้งสี่นี้ครอบคลุมการใช้งานทางอุตสาหกรรมส่วนใหญ่.
ลาน (โซลินอยด์) ขดลวด
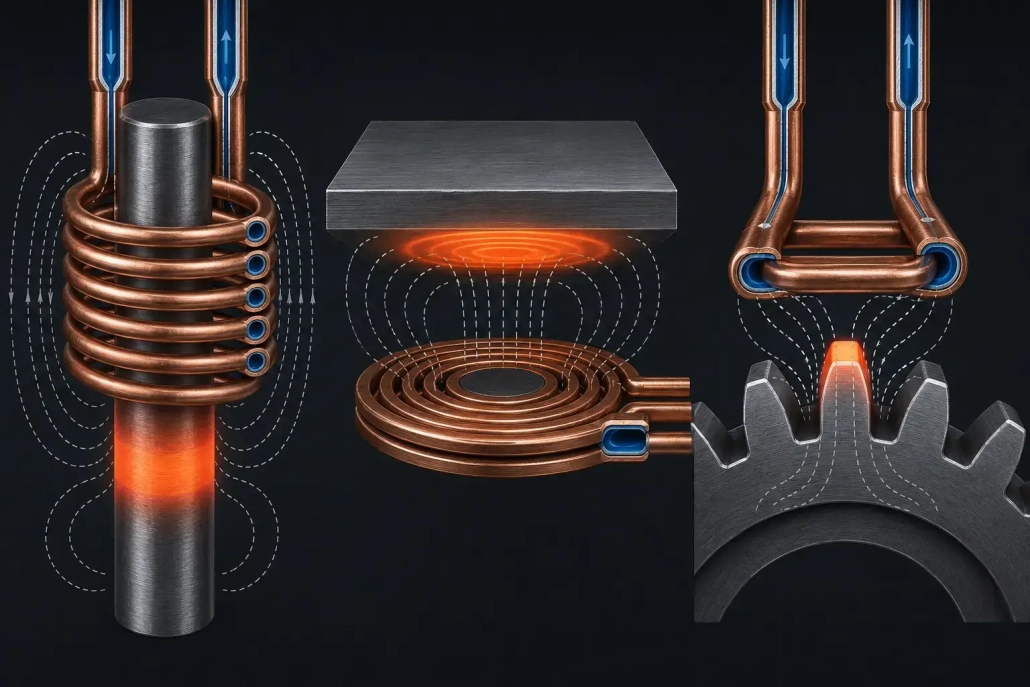
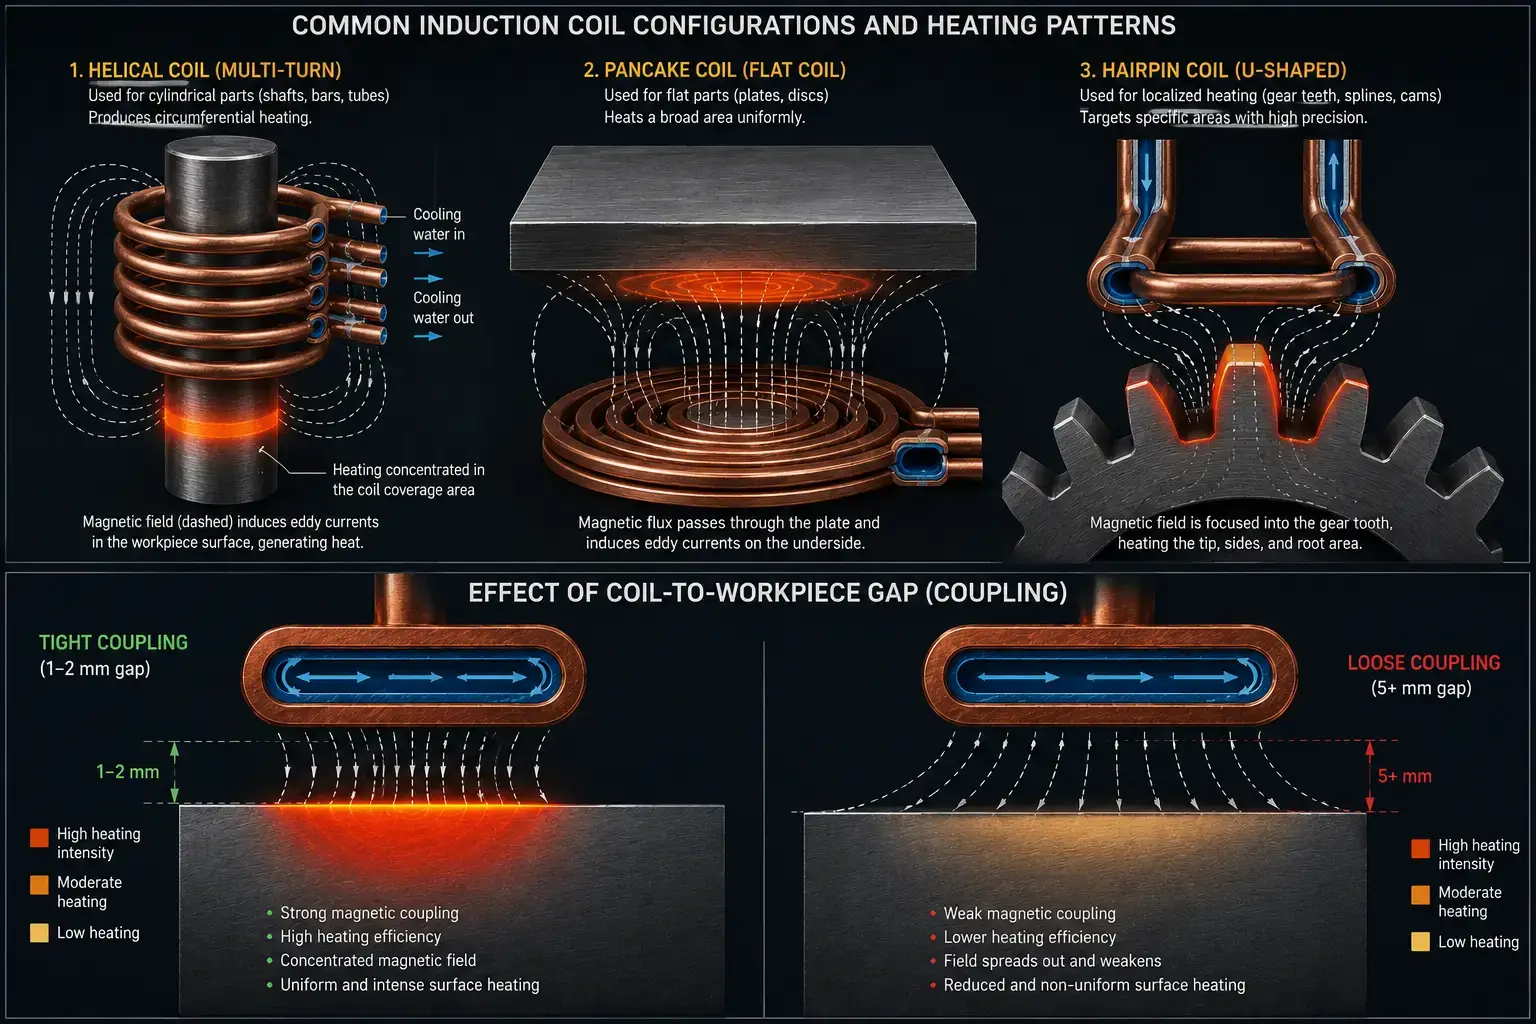
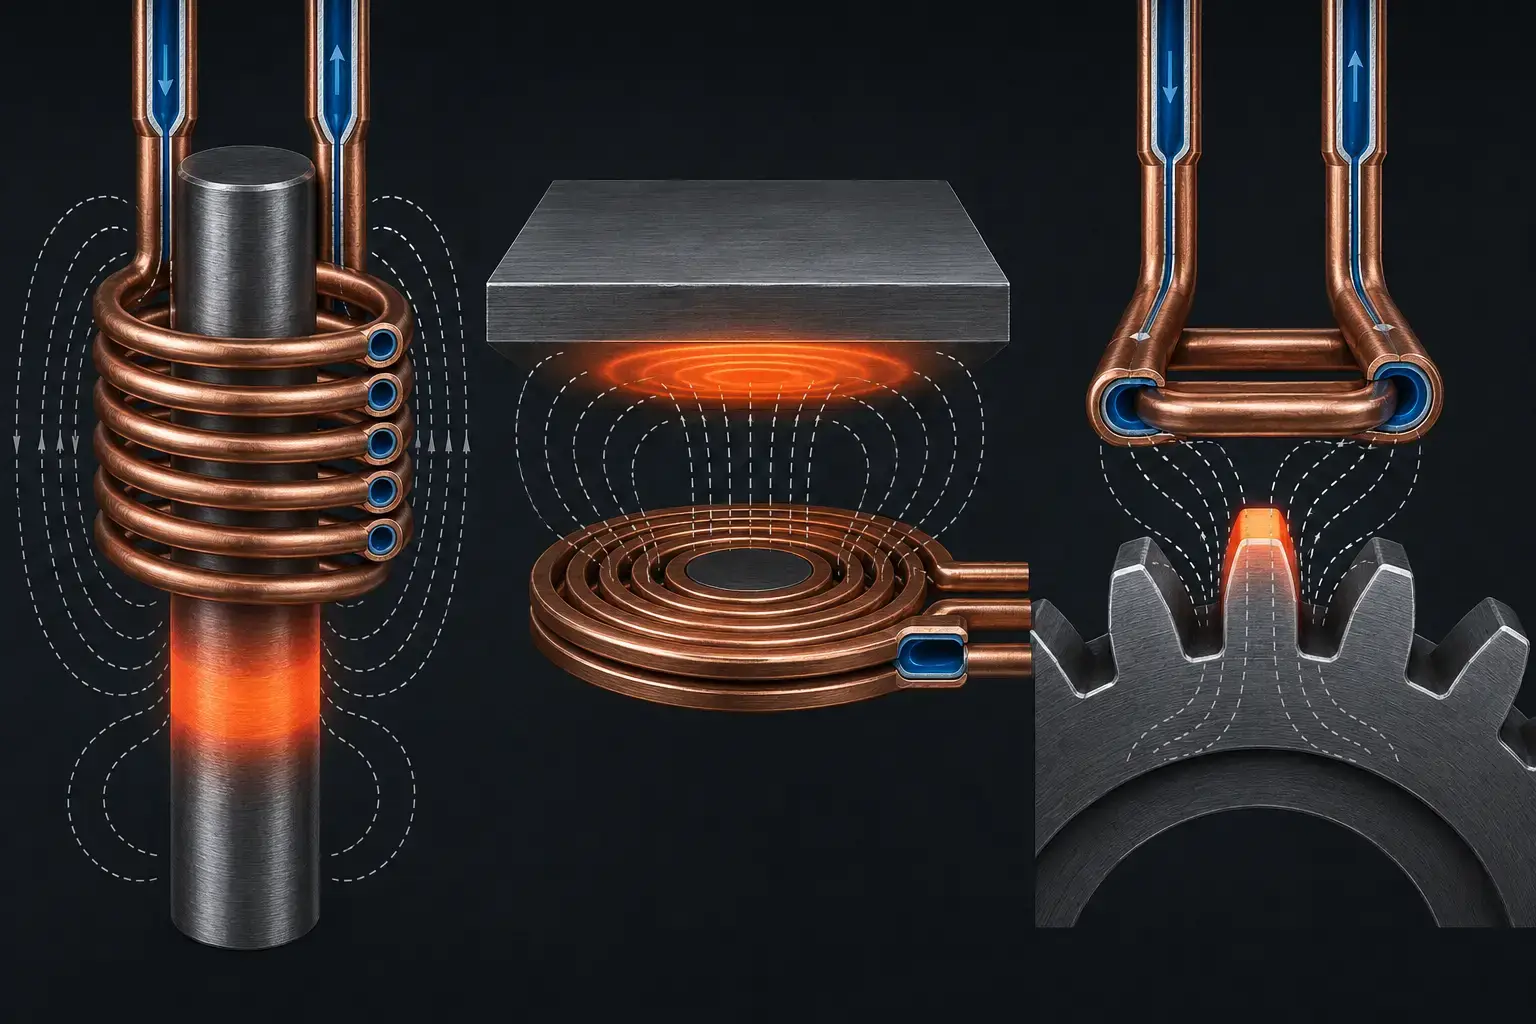
ขดลวดขดพันรอบด้านนอกของส่วนทรงกระบอก - เพลา, หมุด, วงแหวนแบริ่ง, หุ้นบาร์. ส่วนที่อยู่ภายในคอยล์, ดังนั้นสนามแม่เหล็กจึงล้อมรอบมันอย่างสม่ำเสมอ. ขดลวดขดลวดผลิต การให้ความร้อนตามเส้นรอบวงสม่ำเสมอ และเป็นการกำหนดค่าแบบม้าหมุนสำหรับ OD (เส้นผ่านศูนย์กลางภายนอก) การชุบแข็งของเพลาและท่อ. ขดลวดเกลียวหลายรอบจะรวมสนามตามแนวแกนของขดลวด; รุ่นที่มีรอบเดียวจะสร้างแถบความร้อนที่แคบกว่า, มีความเข้มของความร้อนจำกัดชัดเจนกว่า. สำหรับการใช้งานกับเพลาโดยเฉพาะ, การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ กระบวนการจะพึ่งพาการออกแบบนี้, และความกระชับระหว่างขดลวดกับชิ้นส่วนเป็นสิ่งสำคัญสำหรับผลลัพธ์ที่สม่ำเสมอ.
แพนเค้ก (เกลียวแบน) ขดลวด
ขดลวดแพนเค้กม้วนแบน — เหมือนเกลียวบนระนาบเดียว. มันสร้างสนามแม่เหล็กตั้งฉากกับหน้าขดลวดและใช้สำหรับให้ความร้อน พื้นผิวแบน, หน้าตัดปลาย, หรือด้านล่างของหน้าแปลน. ขดลวดแพนเค้กยังใช้ในงานสแกนที่ขดลวดเคลื่อนที่ข้ามพื้นที่แบนขนาดใหญ่. รูปแบบความร้อนเป็นวงแหวนหรือจานที่สะท้อนตามการพันขดลวด, โดยมีสนามที่แรงที่สุดอยู่ตรงใต้รอบทองแดง.
ปิ่นผม (รูปตัว U / ขดลวดรอบเดียว) ขดลวด
ขดลวดปิ่นผมเป็นขดลวดรูปตัว U — โดยพื้นฐานคือขดลวดรอบเดียวที่โค้งเป็นสองขาในแนวขนาน. สนามแม่เหล็กจะเข้มข้นระหว่างและรอบขา, ทำให้เหมาะสำหรับ การให้ความร้อนเฉพาะจุดของฟีเจอร์บางอย่าง: ฟันเฟือง, ยอดพุ่มแคม, ขอบราง, หรือหมุดขนาดเส้นผ่านศูนย์กลางเล็ก. การตั้งค่านี้พบได้บ่อยใน การชุบแข็งคามล้อบและส้อมเลื่อน ซึ่งต้องการเพียงพื้นผิวสัมผัสที่เฉพาะเจาะจงในการรักษา. ขดลวดแบบแฮร์พินมักติดตั้งตัวเข้มสนามแม่เหล็กเพื่อชี้สนามไปยังเป้าหมายอย่างแม่นยำ.
รูภายใน (ID) ขดลวด
สำหรับการให้ความร้อนกับ พื้นผิวภายในของรู, วงแหวน, หรือท่อ, ขดลวดต้องพอดีกับภายในชิ้นส่วน. ขดลวด ID มีขนาดกะทัดรัด, มักเป็นรอบเดียวหรือไม่กี่รอบ, และการระบายความร้อนโดยเฉพาะเป็นเรื่องยากเพราะขดลวดถูกล้อมรอบด้วยชิ้นงานร้อนโดยมีพื้นที่สำหรับการกระจายความร้อนเพียงเล็กน้อย. คู่มือรายละเอียดของเราเกี่ยวกับ การชุบแข็งแบบเหนี่ยวนำภายในรู ครอบคลุมความท้าทายเฉพาะของการออกแบบขดลวด ID, ซึ่งตัวรวมแม่เหล็กที่ด้านในขดลวดมักจําเป็นในการผลักสนามออกสู่ผนังรู.
3. ห้าปัจจัยการออกแบบที่ควบคุมผลลัพธ์
การออกแบบขดลวดเป็นการถ่วงดุลของความต้องการที่แข่งขันกัน: การเชื่อมต่อที่แน่นเพื่อประสิทธิภาพเทียบกับระยะว่างเพียงพอสําหรับชิ้นส่วนในการโหลดและปลดโหลด; จํานวนรอบสูงสําหรับความแรงสนามเทียบกับความเหนี่ยวนําที่จัดการได้; ความร้อนในพื้นที่ที่เข้มข้นเทียบกับการหลีกเลี่ยงการไหม้ขดลวด. ปัจจัยทั้งห้านี้เป็นปัจจัยขับเคลื่อนทุกการตัดสินใจ.
ปัจจัย 1: ระยะการเชื่อมต่อ (ช่องว่างแม่เหล็ก)
ระยะห่างระหว่างพื้นผิวคอยล์และพื้นผิวชิ้นงาน (ช่องว่างของข้อต่อ) เป็นพารามิเตอร์การออกแบบคอยล์ที่มีอิทธิพลมากที่สุดเพียงค่าเดียว. ความแรงของสนามแม่เหล็กจะลดลงอย่างรวดเร็วตามระยะทาง. ช่องว่าง 1-2 มม. ให้การเชื่อมต่อที่แข็งแกร่งและประสิทธิภาพสูง; ช่องว่างของ 5 มม. ขึ้นไปสามารถลดประสิทธิภาพลงได้ 30–50%. ขีดจำกัดล่างในทางปฏิบัติถูกกำหนดโดยระยะห่างในการโหลดชิ้นส่วนและความเสี่ยงของการเกิดประกายไฟหรือการสัมผัสทางกลระหว่างการหมุน. ในกระบวนการผลิต, ระยะการเชื่อมต่อจะต้องสอดคล้องกันจากส่วนต่อส่วน - การแปรผันของช่องว่างทำให้เกิดการเปลี่ยนแปลงในการทำความร้อน, ซึ่งทำให้เกิดความแปรผันของความแข็ง.
ปัจจัย 2: จำนวนรอบ
การเพิ่มการหมุนจะเพิ่มความแรงของสนามแม่เหล็กสำหรับกระแสที่กำหนด - การหมุนแอมป์ที่มากขึ้นหมายถึงฟลักซ์ที่เชื่อมโยงชิ้นงานมากขึ้น. แต่การหมุนมากขึ้นก็เพิ่มความเหนี่ยวนำของคอยล์ด้วย, ซึ่งเปลี่ยนความถี่เรโซแนนซ์ของวงจรถัง. แหล่งจ่ายไฟจะต้องสามารถจับคู่ได้ (ปรับให้เข้ากับ) อิมพีแดนซ์โหลดที่เกิดขึ้น. คอยล์ที่มีรอบมากเกินไปอาจดันความถี่เรโซแนนซ์ให้ต่ำกว่าช่วงการทำงานของแหล่งจ่าย; การเลี้ยวน้อยเกินไปอาจต้องใช้กระแสไฟฟ้ามากกว่าที่แหล่งจ่ายไฟหรืองานบัสสามารถจ่ายได้. การนับเทิร์นเป็นการจับคู่กันระหว่างคอยล์และพาวเวอร์ซัพพลาย ไม่ใช่ทางเลือกอิสระ.
ปัจจัย 3: การจับคู่รูปร่าง
คอยล์ควร ทำตามรูปร่างของชิ้นส่วน อย่างใกล้ชิดที่สุดเท่าที่จะเป็นไปได้ในทางปฏิบัติ. หากชิ้นส่วนมีขั้นตอน, ไหล่, หรือรัศมี, คอยล์ควรสะท้อนคุณสมบัตินั้นเพื่อรักษาระยะการเชื่อมต่อที่สม่ำเสมอทั่วทั้งโซนทำความร้อน. ขดลวดทรงกระบอกเหนือเพลาที่มีขั้นบันไดจะทำให้ส่วนที่มีเส้นผ่านศูนย์กลางใหญ่ร้อนมากขึ้น (การเชื่อมต่อที่แน่นขึ้น) และส่วนที่มีเส้นผ่านศูนย์กลางเล็กจะร้อนน้อย — ทำให้เกิดรูปแบบที่ไม่สม่ำเสมอ ซึ่งไม่สามารถแก้ไขได้เพียงโดยการปรับความถี่หรือพลังงานเพียงอย่างเดียว. สำหรับชิ้นส่วนที่มีรูปทรงซับซ้อน — เฟืองกับโปรไฟล์ฟันของมัน หรือ ตลับลูกปืนฮับกับร่องมุมของมัน — ขดลวดที่มีรูปร่างพอดีกับเส้นรอบวงไม่ใช่ตัวเลือก; มันเป็นความแตกต่างระหว่างรูปแบบความแข็งที่ผ่านและไม่ผ่าน.
ปัจจัย 4: การออกแบบการระบายความร้อนภายใน
ขดลวดเหนี่ยวนำสามารถนำกระแสไฟฟ้าความถี่สูงได้หลายร้อยหรือหลายพันแอมแปร์. ตัวทองแดงเองมีค่าความต้านทาน, และความต้านทานนั้นสร้างความร้อนภายในขดลวด — แยกจากความร้อนของชิ้นงาน. หากไม่มีการระบายความร้อนด้วยน้ำที่เพียงพอ, ขดลวดอาจถึงอุณหภูมิที่ทำให้ทองแดงอ่อนตัว (ทำให้เนื้อทองแดงนิ่ม), ทำให้เกิดการออกซิไดซ์, หรือแม้แต่ละลายทะลุกำแพงท่อ. ช่องทางระบายความร้อนภายในต้องมีขนาดสำหรับความหนาแน่นของกระแสที่คาดไว้, และอัตราการไหลของน้ำต้องรักษาการไหลแบบปั่นป่วน (ไม่ใช่แบบชั้นบาง ๆ) เพื่อการดึงความร้อนที่มีประสิทธิภาพ. เกี่ยวกับขดลวด ID และการออกแบบที่จำกัดอื่น ๆ, การระบายความร้อนเป็นข้อจำกัดที่ยากที่สุดที่จะทำให้เป็นไปได้.
ปัจจัย 5: ตัวเข้มข้นแม่เหล็ก
ตัวรวมฟลักซ์ — เรียกอีกอย่างว่าตัวเลี่ยงแม่เหล็กหรือตัวเพิ่มแรง — เป็นชิ้นส่วนแทรกที่ทำจาก เฟอร์ไรต์หรือเหล็กซิลิกอนแบบหลายชั้น วางรอบหรือภายในขดลวดเพื่อเปลี่ยนทิศทางสนามแม่เหล็ก. พวกมันไม่ได้เป็นส่วนหนึ่งของวงจรไฟฟ้า; พวกมันเป็นเพียงองค์ประกอบทางแม่เหล็กล้วน ๆ. ตัวรวมอยู่ด้านนอกของขดลวดแบบ hairpin จะดันสนามเข้าด้านในไปยังชิ้นส่วนนั้นแทนที่จะปล่อยให้ไหลออกสู่อากาศโดยไร้ประโยชน์. เกี่ยวกับขดลวดภายในรู, ศูนย์กลางที่อยู่ด้านในจะบังคับสนามออกไปตามแนวรัศมีกับผนังเจาะ. คอนเดนเซอร์สามารถเปลี่ยนขดลวดส่วนเพิ่มให้เป็นคอยล์ที่มีประสิทธิภาพได้ แต่จะเพิ่มต้นทุน, ความซับซ้อน, และจุดบกพร่อง (เฟอร์ไรต์สามารถแตกร้าวจากการเปลี่ยนแปลงอุณหภูมิแบบฉับพลันได้), ดังนั้นจึงใช้เมื่อเรขาคณิตต้องการ, ไม่ใช่ตามค่าเริ่มต้น.
4. การจับคู่ขดลวดกับรูปร่างชิ้นส่วน
การเลือกคอยล์เริ่มต้นด้วยชิ้นส่วน, ไม่ใช่แหล่งจ่ายไฟ. ถามคำถามเหล่านี้ตามลำดับ: (1) พื้นผิวใดที่ต้องการความร้อน — OD, ID, ใบหน้า, หรือคุณลักษณะแบบแยกส่วน? (2) ความลึกของกรณีเป้าหมายคืออะไร — และดังนั้นจึงจำเป็น ความถี่สำหรับการทำความร้อนแบบเหนี่ยวนำ ที่ระดับความลึกนั้น? (3) มีช่องว่างสำหรับการบรรทุกเท่าใด - และด้วยเหตุนี้จึงสามารถบรรลุระยะคัปปลิ้งได้? (4) ชิ้นส่วนหมุนระหว่างการให้ความร้อนหรือไม่, หรือมันเป็นแบบคงที่ (นัดเดียว) กระบวนการ?
คำตอบสำหรับคำถามทั้งสี่ข้อนี้ทำให้การกำหนดค่าคอยล์แคบลงเหลือเพียงหนึ่งหรือสองตัวเลือกที่ใช้งานได้จริง. จากนั้น, นับเทิร์น, เส้นผ่านศูนย์กลางท่อ, และขนาดช่องระบายความร้อนจะถูกคำนวณให้ตรงกับ แหล่งจ่ายไฟสำหรับทำความร้อนด้วยการเหนี่ยวนำ เอาท์พุท. คอยล์และแหล่งจ่ายไฟสร้างวงจรเรโซแนนซ์ ซึ่งจะต้องเข้ากันได้ทางไฟฟ้า ไม่เช่นนั้นระบบจะไม่ส่งกำลังพิกัดให้กับชิ้นส่วน. ความสัมพันธ์ซึ่งกันและกันนี้เป็นสาเหตุที่ การจำแนกความถี่การให้ความร้อนด้วยเหนี่ยวนำ สิ่งสำคัญในขั้นตอนการออกแบบคอยล์, ไม่ใช่แค่ตอนเลือกอุปกรณ์เท่านั้น.
สำหรับการสแกน (ก้าวหน้า) การชุบน้ำแข็ง, โดยทั่วไปขดลวดจะเป็นแบบเลี้ยวเดียวหรือหลายเลี้ยวสั้น ๆ ที่เคลื่อนที่ไปตามชิ้นส่วน, ให้ความร้อนแก่แถบแคบที่ดับทันที. สําหรับการชุบแข็งแบบยิงครั้งเดียว, ขดลวดครอบคลุมพื้นที่ให้ความร้อนทั้งหมดในครั้งเดียว — ออกแบบซับซ้อนกว่า, แต่รอบการผลิตเร็วกว่าสําหรับการผลิตจํานวนมาก. การเลือกระหว่างการสแกนและชุบแข็งครั้งเดียวเป็นการตัดสินใจทางเศรษฐศาสตร์การผลิตที่ขับเคลื่อนการออกแบบขดลวด.
🔑 ข้อคิดสำคัญ
ขดลวดเหนี่ยวนําไม่ใช่อุปกรณ์เสริมทั่วไป — แต่เป็นเครื่องมือเฉพาะทางที่พลังงานไฟฟ้ากลายเป็นสนามแม่เหล็ก. ปัจจัยห้าประการกําหนดว่าขดลวดจะให้พลังงาน: ระยะเชื่อมต่อ (รักษาให้แน่นและสม่ําเสมอ), นับเทิร์น (จับคู่กับแหล่งจ่ายไฟ), การจับคู่เส้นรอบรูป (ตามรูปทรงของชิ้นส่วน), การระบายความร้อนภายใน (ปรับขนาดให้เหมาะสมกับความหนาแน่นของกระแส), และ ตัวรวมฟลักซ์ (ใช้ในตำแหน่งที่รูปทรงต้องการ).
ขดลวดที่เหมาะสมทางกลแต่ไม่ตรงกับด้านไฟฟ้าของแหล่งจ่ายไฟจะไม่สามารถจ่ายพลังงานตามที่กำหนด. ขดลวดที่เหมาะสมทางไฟฟ้าแต่รูปทรงไม่ถูกต้องจะทำให้ความร้อนในบริเวณที่ไม่ต้องการ. ทั้งสองต้องถูกต้อง — และต้องออกแบบร่วมกัน, ไม่ใช่ออกแบบแยกกัน.
คำถามที่พบบ่อย
วัสดุที่ดีที่สุดสำหรับขดลวดเหนี่ยวนำคืออะไร?
ความต้านทานไฟฟ้าต่ำสูง ท่อทองแดง เป็นวัสดุมาตรฐาน — โดยเฉพาะการนำไฟฟ้าสูงแบบไร้ออกซิเจน (ออฟเอชซี) ทองแดงสำหรับการใช้งานที่มีความต้องการสูง. ทองแดงผสมผสานการนำไฟฟ้าที่ดีเยี่ยม (ลดความร้อนของคอยล์จากการสูญเสียI²R) มีค่าการนำความร้อนที่ดี (ช่วยให้น้ำหล่อเย็นได้อย่างมีประสิทธิภาพ). ท่อจะต้องมีช่องภายในสำหรับการไหลของน้ำหล่อเย็น. สำหรับความถี่ที่สูงมากข้างต้น 1 เมกะเฮิรตซ์, บางครั้งใช้แผ่นทองแดงหรือโปรไฟล์ทองแดงกลึงแทนท่อเนื่องจากผลกระทบของผิวหนังจำกัดกระแสไว้ที่ชั้นผิวที่บางมาก.
ขดลวดควรอยู่ใกล้ชิ้นส่วนเท่าใด?
ใกล้ที่สุดเท่าที่ทำได้. ช่องว่างระหว่างการเชื่อมต่อของ 1–3 มม. เป็นเรื่องปกติสำหรับการชุบแข็งที่มีความแม่นยำ. ช่องว่างต่ำกว่า 1 มม. อาจเสี่ยงต่อการเกิดประกายไฟหรือการสัมผัสทางกล; ช่องว่างมากกว่า 5 มม. จะสูญเสียประสิทธิภาพอย่างมาก. ช่องว่างต้องมีความสม่ำเสมอรอบทั้งโซนความร้อน — การเชื่อมต่อที่ไม่สม่ำเสมอทำให้ความร้อนไม่สม่ำเสมอ. สำหรับชิ้นส่วนที่หมุน, ช่องว่างต่ำสุดต้องคำนึงถึงการวิ่งของชิ้นงานและความคลาดเคลื่อนของอุปกรณ์ยึด.
ทำไมขดลวดเหนี่ยวนำต้องมีการระบายความร้อนด้วยน้ำ?
ขดลวดทองแดงมีกระแสไฟฟ้าสูงมาก ซึ่งมักจะเป็นหลายร้อยถึงหลายพันแอมป์ และมีความต้านทานไฟฟ้าของทองแดง, แม้ว่าจะต่ำก็ตาม, สร้างความร้อนI²Rอย่างมีนัยสำคัญภายในคอยล์เอง. โดยไม่ต้องใช้น้ำหล่อเย็นผ่านช่องทางภายใน, อุณหภูมิคอยล์เพิ่มขึ้นอย่างรวดเร็ว, นำไปสู่การหลอมทองแดง (อ่อนลง), เร่งการเกิดออกซิเดชัน, และคอยล์พังในที่สุด. น้ําหล่อเย็นต้องไหลในอัตราที่รักษาการไหลแบบปั่นป่วนเพื่อการสกัดความร้อนอย่างมีประสิทธิภาพ — การไหลแบบลามินาร์สร้างชั้นขอบเขตที่ช่วยกันความร้อนทองแดงจากน้ําหล่อเย็น.
ต้องการขดลวดเหนี่ยวนําแบบกําหนดเองสําหรับการใช้งานของคุณ?
ทีมวิศวกรของเราออกแบบขดลวดเฉพาะการใช้งาน — ตั้งแต่ตัวเหนี่ยวนําเกลียวธรรมดาไปจนถึงเครื่องมือที่จับคู่รูปทรงซับซ้อนพร้อมฟลักซ์คอนเทรนเตอร์. ส่งภาพวาดชิ้นส่วนของคุณหรือคำอธิบายเพื่อขอคำแนะนำการออกแบบคอยล์.


