เครื่องทำความร้อนปลายแท่งแบบเหนี่ยวนำสำหรับการตีขึ้นรูป
Ⅰ. ดูการทำความร้อนปลายบาร์ในการผลิต
การทำความร้อนปลายแฮนด์มักเป็นขั้นตอนการเตรียมการมากกว่าการดำเนินการขั้นสุดท้าย. เฉพาะส่วนที่ต้องเปลี่ยนรูปเท่านั้นที่จะได้รับความร้อนก่อนการปลอม, อารมณ์เสียหรือกระบวนการขึ้นรูปร้อนอื่น ๆ.
การทำความร้อนปลายบาร์เฉพาะที่
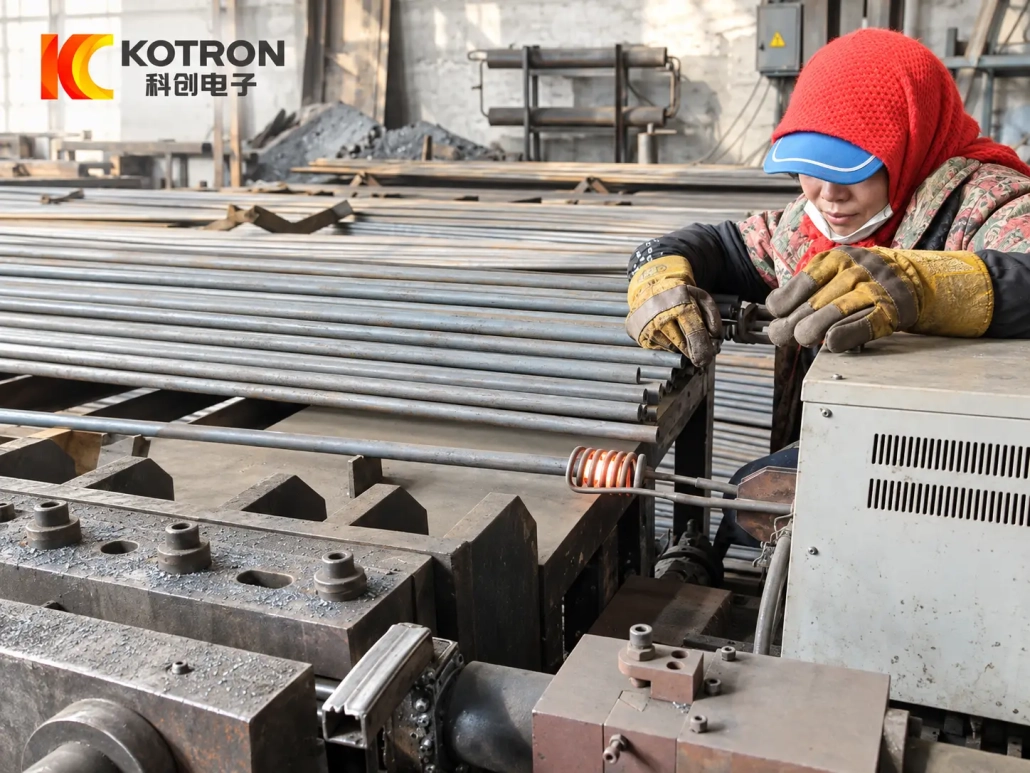
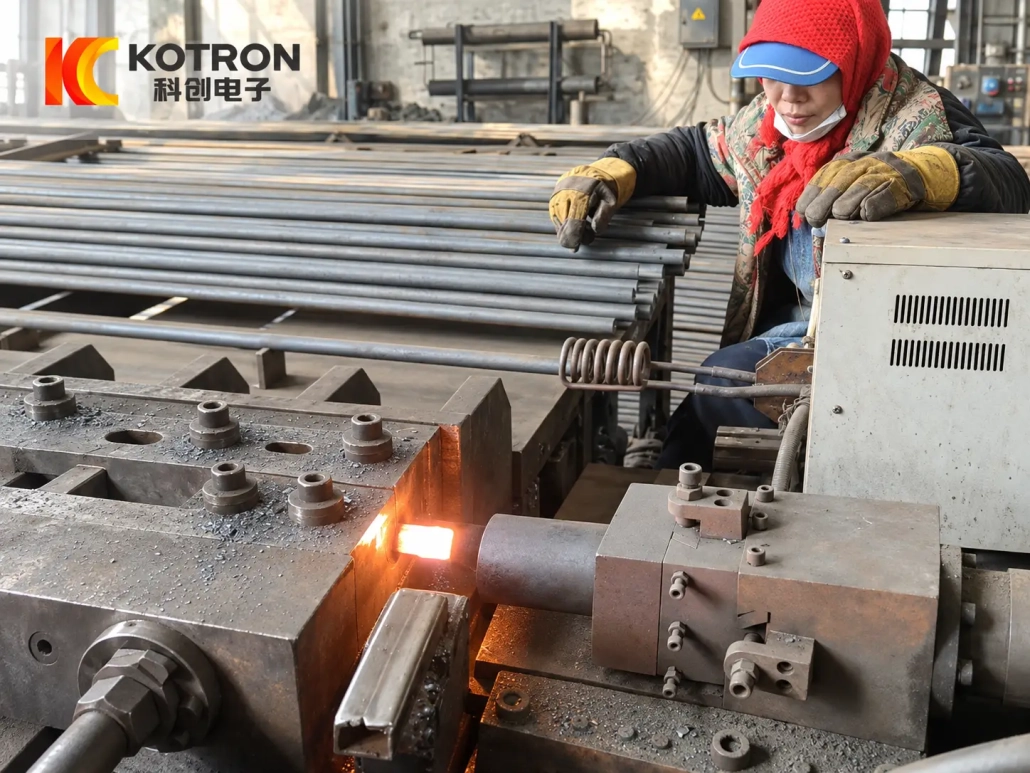
วิดีโอแรกแสดงการตั้งค่าการทำความร้อนโดยผู้ควบคุมเครื่อง. แท่งยาววางอยู่ที่ขดลวดเหนี่ยวนำในขณะที่บริเวณที่ให้ความร้อนกระจุกตัวอยู่ใกล้ส่วนปลายของชิ้นงาน.
แถบส่วนใหญ่ยังคงอยู่นอกเขตทำความร้อน.
การทำความร้อนก่อนขั้นตอนการขึ้นรูปครั้งต่อไป
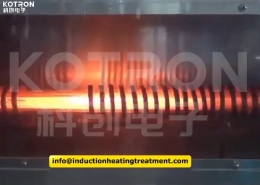
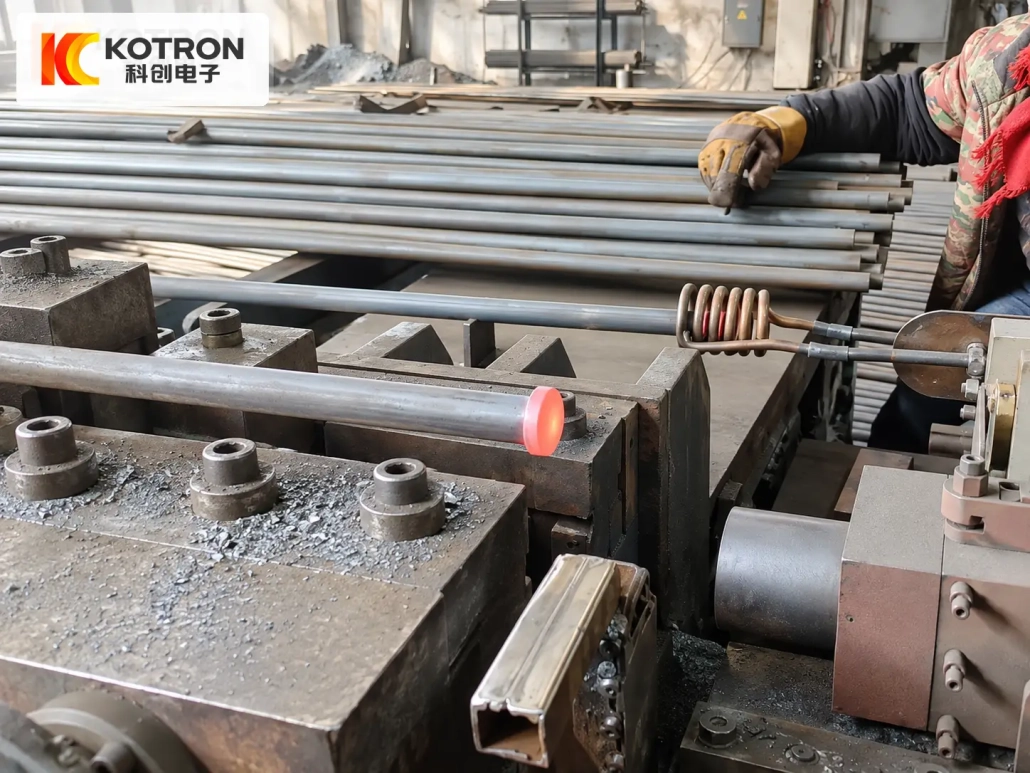
วิดีโอที่สองติดตามปลายที่ให้ความร้อนหลังจากขั้นตอนการให้ความร้อนและเข้าสู่ขั้นตอนการผลิตถัดไป. โซนร้อนที่มองเห็นได้ยังคงกระจุกตัวอยู่บริเวณส่วนสั้นๆ ใกล้กับปลายแฮนด์.
ด้วยกัน, วิดีโอทั้งสองแสดงกระบวนการพื้นฐานอย่างชัดเจน:
Ⅱ. เครื่องทำความร้อนแบบเหนี่ยวนำปลายบาร์คืออะไร?
การทำความร้อนที่ปลายแฮนด์เป็นประเภทหนึ่งที่แปลเป็นภาษาท้องถิ่น, หรือบางส่วน, การให้ความร้อนแบบเหนี่ยวนำ.
ต่างจาก การทำความร้อนทั้งแท่ง, ชิ้นงานที่สมบูรณ์ไม่จำเป็นต้องผ่านเตาเหนี่ยวนำที่ยาว. ตัวเหนี่ยวนำจะถูกจัดเรียงไว้รอบๆ ส่วนที่ต้องมีอุณหภูมิในการขึ้นรูปที่ต้องการ.
ซึ่งมีประโยชน์เมื่อปลายด้านหนึ่งของชิ้นงานยาวต้องเปลี่ยนรูป.
ตัวอย่างทั่วไป ได้แก่:
- การตีขึ้นรูปปลายแฮนด์
— อารมณ์เสีย
- การขึ้นรูปหมุดย้ำและการยึด
— การขึ้นรูปปลายเพลา
— การขึ้นรูปร้อนในท้องถิ่น
— กระบวนการอื่นที่ต้องใช้ส่วนปลายที่ให้ความร้อน
จึงเลือกใช้อุปกรณ์ตาม ปลายบาร์ทำงาน, ไม่ใช่แค่ตามความยาวทั้งหมดเท่านั้น.
Ⅲ. ทำไมต้องทำความร้อนเฉพาะปลายแฮนด์?
หากการดำเนินการครั้งถัดไปเปลี่ยนเฉพาะรูปทรงส่วนท้ายเท่านั้น, การทำความร้อนทั้งแท่งอาจไม่จำเป็น.
การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดจะเน้นกระบวนการทำความร้อนรอบๆ ส่วนที่ต้องการ ในขณะที่ส่วนที่เหลือของชิ้นงานยังคงเย็นลงอย่างมาก.
สิ่งนี้มีประโยชน์สำหรับแท่งยาวหรือเพลาที่จะทำการปลอมแปลงส่วนที่ค่อนข้างสั้นเท่านั้น.
ประโยชน์ในทางปฏิบัติไม่ใช่แค่ "ทำความร้อนเร็วขึ้น" โซนทำความร้อนสามารถจับคู่ได้ใกล้เคียงกับข้อกำหนดการขึ้นรูปมากขึ้น.
สำหรับการเลือกอุปกรณ์, ต้องพิจารณาปัจจัยหลายประการร่วมกัน:
- วัสดุบาร์
— เส้นผ่านศูนย์กลาง
- ความยาวที่ต้องอุ่น
— อุณหภูมิเป้าหมาย
— วงจรการทำความร้อน
– อัตราการผลิต
— ภายหลังกระบวนการขึ้นรูป
การเปลี่ยนแปลงใดๆ เหล่านี้อาจส่งผลต่อการกำหนดค่าอุปกรณ์ขั้นสุดท้าย.
Ⅳ. การใช้งานทำความร้อนปลายบาร์ทั่วไป
การตีปลายบาร์
ส่วนที่เลือกของแท่งจะถูกให้ความร้อนก่อนที่จะทำการปลอม. ชิ้นงานที่เหลือไม่จำเป็นต้องผ่านโซนทำความร้อน.
อารมณ์เสีย
การทำความร้อนแบบเฉพาะจุดสามารถเตรียมส่วนปลายของแท่งสำหรับกระบวนการที่ไม่สบายใจ ซึ่งส่วนที่ให้ความร้อนนั้นจะเปลี่ยนรูปเป็นพลาสติก.
การขึ้นรูปหมุดย้ำและการยึด
ปลายก้านหรือแท่งสามารถให้ความร้อนก่อนขึ้นรูปได้ เมื่อกระบวนการผลิตต้องใช้หน้าตัดที่ร้อน.
การขึ้นรูปปลายเพลาและการขึ้นรูปแบบร้อนเฉพาะที่
เพลาที่ยาวกว่าหรือส่วนประกอบที่คล้ายกันอาจต้องใช้ปลายด้านเดียวในการให้ความร้อนก่อนที่จะขึ้นรูปเฉพาะที่.
หลักการให้ความร้อนเฉพาะที่ที่คล้ายกันอาจถูกปรับให้เข้ากับการใช้งานการขึ้นรูปปลายท่อหรือปลอกบางประเภท, แต่สิ่งเหล่านี้ควรได้รับการประเมินแยกกัน เนื่องจากข้อกำหนดด้านรูปทรงและตัวเหนี่ยวนำอาจแตกต่างจากแท่งทึบ.
Ⅴ. ความยาวที่อุ่นและการออกแบบตัวเหนี่ยวนำ
ความยาวในการทำความร้อนที่ต้องการเป็นหนึ่งในข้อมูลที่สำคัญที่สุดในการออกแบบระบบทำความร้อนที่ปลายแฮนด์.
แท่งสองแท่งที่มีเส้นผ่านศูนย์กลางเท่ากันอาจยังต้องการการตั้งค่าการทำความร้อนที่แตกต่างกัน หากกระบวนการหนึ่งต้องการเพียงส่วนที่ร้อนสั้นๆ และอีกอันต้องการโซนการเปลี่ยนแปลงที่ยาวกว่า.
ตัวเหนี่ยวนำจึงถูกจับคู่กับปัจจัยต่างๆ เช่น:
- เส้นผ่านศูนย์กลางแท่ง
— สิ้นสุดเรขาคณิต
- ความยาวอุ่น
- วัสดุ
— การกระจายอุณหภูมิที่ต้องการ
- ทิศทางการให้อาหาร
แบบสากล ขดลวด ไม่ควรถือว่าทุกชิ้นงาน.
เมื่อขนาดแท่งหรือความยาวที่ให้ความร้อนเปลี่ยนแปลงไปอย่างมาก, อาจจำเป็นต้องใช้ตัวเหนี่ยวนำที่แตกต่างกันแม้ว่าจะมีแหล่งจ่ายไฟเหนี่ยวนำเดียวกันก็ตาม.
การวาดภาพอย่างง่ายที่แสดงส่วนที่ร้อนที่ต้องการมักมีประโยชน์ในการเลือกอุปกรณ์มากกว่าเส้นผ่านศูนย์กลางด้ามที่ระบุเพียงอย่างเดียว.
Ⅵ. อุณหภูมิความร้อนและการควบคุมอุณหภูมิกระบวนการ
ไม่มีอุณหภูมิมาตรฐานเดียวสำหรับการทำความร้อนปลายแฮนด์ทุกครั้ง.
อุณหภูมิที่ถูกต้องขึ้นอยู่กับวัสดุและกระบวนการขึ้นรูปที่ตามมา.
การกำหนดค่าการตีขึ้นรูป XG-100
ในหนึ่งที่ให้มา เอ็กซ์จี-100 การกำหนดค่าเครื่องทำความร้อนแบบแท่ง, ชิ้นงานได้รับความร้อนประมาณ 1150°C สำหรับการปลอม.
สิ่งนี้ควรถือเป็นตัวอย่างโครงการ ไม่ใช่การตั้งค่าสากลสำหรับเครื่องทำความร้อนปลายแฮนด์ทั้งหมด.
การใช้วัสดุหรือการขึ้นรูปที่แตกต่างกันอาจต้องใช้อุณหภูมิเป้าหมายที่แตกต่างกัน.
การตรวจสอบอุณหภูมิ
ในกรณีที่จำเป็น, สามารถเพิ่มการวัดอุณหภูมิในกระบวนการทำความร้อนได้.
ขึ้นอยู่กับแพ็คเกจควบคุมที่เลือก, อุปกรณ์สามารถใช้ร่วมกับการตรวจสอบอุณหภูมิและฟังก์ชันการควบคุมที่เกี่ยวข้องได้.
ควรพิจารณาผลการให้ความร้อนควบคู่ไปด้วย:
— กำลังขับ
— ความถี่ในการทำงาน
— เวลาทำความร้อน
- ตำแหน่งชิ้นงาน
– การออกแบบตัวเหนี่ยวนำ
- ลำดับการให้อาหาร
สำหรับอุปกรณ์การผลิต, อุณหภูมิเป้าหมายควรได้รับการยืนยันจากข้อกำหนดของวัสดุและกระบวนการที่เกิดขึ้นจริง.
Ⅶ. การป้อนแท่งด้วยมือหรืออัตโนมัติ
การจัดวางกลไกไม่จำเป็นต้องเหมือนกันสำหรับลูกค้าทุกคน.
เครื่องทำความร้อนโดยผู้ควบคุมเครื่อง
สำหรับการผลิตแบบยืดหยุ่นหรือปริมาณน้อย, ผู้ปฏิบัติงานสามารถวางแท่งไว้ที่สถานีให้ความร้อน และถอดหรือเคลื่อนย้ายแท่งได้หลังการให้ความร้อน.
การจัดเรียงนี้อาจเป็นประโยชน์เมื่อมีการประมวลผลข้อกำหนดเฉพาะของชิ้นงานหลายรายการ หรือในกรณีที่ไม่จำเป็นต้องใช้ระบบอัตโนมัติเต็มรูปแบบ.
วิดีโอแรกในหน้านี้แสดงสภาพแวดล้อมการผลิตที่ผู้ปฏิบัติงานช่วยเหลือประเภทนี้.
การให้อาหารอัตโนมัติ
สำหรับการผลิตเป็นชุดซ้ำ, สามารถเพิ่มกลไกการป้อนเพื่อย้ายชิ้นงานไปยังตำแหน่งการทำความร้อนที่กำหนดได้.
ลำดับทั่วไปอาจรวมถึง:
การออกแบบขั้นสุดท้ายขึ้นอยู่กับความยาวของชิ้นงาน, น้ำหนัก, เส้นผ่านศูนย์กลางและรอบการผลิต.
โดยที่สถานีให้ความร้อนต้องทำงานร่วมกับอุปกรณ์ตีขึ้นรูปขั้นปลายน้ำ, การจัดการการป้อนและการขนย้ายสามารถพัฒนาได้ตามลำดับการผลิต.
Ⅷ. พลังงานความร้อนและการควบคุม DSP
ระบบทำความร้อนแบบเหนี่ยวนำสามารถใช้แหล่งจ่ายไฟ IGBT ได้ด้วย การควบคุมแบบดิจิตอล DSP.
สำหรับแอพพลิเคชั่นนี้, จุดสำคัญไม่ใช่ชื่อของเทคโนโลยีการควบคุมนั่นเอง. แหล่งจ่ายไฟต้องมีเอาต์พุตที่ควบคุมได้ซึ่งตรงกับกระบวนการทำความร้อน.
ขึ้นอยู่กับการกำหนดค่าที่เลือก, ระบบควบคุมและติดตามสามารถรวมพารามิเตอร์ต่างๆ เช่น:
— แรงดันไฟฟ้า
- ปัจจุบัน
— กำลังขับ
— ความถี่ในการทำงาน
— เวลาทำความร้อน
— สถานะอุปกรณ์
— ข้อมูลการแจ้งเตือน
สามารถกำหนดค่าฟังก์ชันการตรวจสอบหรือการควบคุมอุณหภูมิเพิ่มเติมได้เมื่อจำเป็น.
สำหรับการผลิตซ้ำ, ฟังก์ชันเหล่านี้สามารถช่วยให้ผู้ปฏิบัติงานตรวจสอบว่ากระบวนการทำความร้อนกำลังทำงานภายใต้สภาวะที่คาดหวังหรือไม่.
Ⅸ. การกำหนดค่าพลังงานที่มีอยู่
รุ่นต่อไปนี้เป็นหนึ่งในการกำหนดค่าที่มีอยู่ในข้อมูลผลิตภัณฑ์ที่ให้มา.
| แบบอย่าง | ระดับกำลังไฟ | ความถี่ |
|---|---|---|
| เอ็กซ์จี-30 | 30 กิโลวัตต์ (kW) | 20–40 กิโลเฮิรตซ์ |
| เอ็กซ์จี-60 | 60 กิโลวัตต์ (kW) | 20–40 กิโลเฮิรตซ์ |
| เอ็กซ์จี-100 | 100 kVA | 20–40 กิโลเฮิรตซ์ |
| XZG-160SCZ | 160 กิโลวัตต์ (kW) | 1–50 kHz |
พิกัดข้างต้นสร้างขึ้นจากข้อมูลอุปกรณ์ที่เกี่ยวข้อง, ดังนั้นยูนิตที่ใช้สำหรับ XG-100 จึงแตกต่างจากรุ่นอื่นๆ ที่ระบุไว้.
โมเดลเหล่านี้ไม่ควรจับคู่กับเส้นผ่านศูนย์กลางของแท่งตามกฎที่ตายตัว.
แท้จริง พลัง และความถี่ในการทำงานจะถูกเลือกจากโหลดและกระบวนการ, รวมถึง:
วัสดุ + เส้นผ่านศูนย์กลาง + ความยาวที่อุ่น + อุณหภูมิเป้าหมาย + เวลาในการให้ความร้อน + อัตราการผลิต
ชิ้นงานขนาดใหญ่ไม่ได้หมายความว่าเครื่องจักรที่มีพิกัดสูงสุดจะเป็นตัวเลือกที่ถูกต้องโดยอัตโนมัติ. วงจรการทำความร้อนที่ต้องการและส่วนที่ให้ความร้อนก็มีความสำคัญเช่นกัน.
Ⅹ. วิธีการเลือกเครื่องทำความร้อนปลายบาร์ด้านขวา
วิธีที่รวดเร็วที่สุดในการประเมินโครงการคือการเริ่มต้นด้วยชิ้นงาน.
ข้อมูลชิ้นงาน
กรุณาระบุ:
— วัสดุและเกรด
- เส้นผ่านศูนย์กลางแท่ง
— ความยาวรวม
- น้ำหนักชิ้นงาน, ที่เกี่ยวข้อง
— การวาดภาพหรือภาพถ่ายที่ชัดเจน
ความต้องการเครื่องทำความร้อน
เรายังจำเป็นต้องรู้:
- ความยาวที่ต้องอุ่น
— อุณหภูมิเป้าหมาย
— หลังจากกระบวนการตีหรือขึ้นรูป
— ข้อกำหนดพิเศษสำหรับโซนร้อน
ข้อกำหนดการผลิต
สำหรับการวางแผนการผลิต, ข้อมูลที่เป็นประโยชน์ได้แก่:
— จำนวนชิ้นที่ต้องการต่อชั่วโมง
— การจัดการด้วยตนเองหรืออัตโนมัติ
- มีอุปกรณ์ต้นน้ำและปลายน้ำ
— ไม่ว่าเครื่องทำความร้อนจะรวมเข้ากับอุปกรณ์การปลอมหรือไม่
หากเป็นไปได้, ทำเครื่องหมายส่วนที่ต้องให้ความร้อนโดยตรงบนภาพวาด.
จากรายละเอียดเหล่านี้, กำลังเหนี่ยวนำ, ความถี่, สามารถประเมินตัวเหนี่ยวนำและการจัดเตรียมการให้อาหารร่วมกันได้.
Ⅺ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องสามารถให้ความร้อนได้เพียงปลายด้านเดียวของแท่งยาว?
ได้. ตัวเหนี่ยวนำและตำแหน่งชิ้นงานสามารถจัดวางได้เพื่อให้ส่วนปลายที่ต้องการวางอยู่ในโซนทำความร้อนในขณะที่แท่งส่วนใหญ่ยังคงอยู่ด้านนอก.
สามารถปรับแต่งความยาวแบบอุ่นได้?
ได้. ความยาวที่ให้ความร้อนเป็นหนึ่งในอินพุตที่ใช้สำหรับการออกแบบตัวเหนี่ยวนำ. หากความยาวที่ต้องการเปลี่ยนแปลงไปอย่างมาก, อาจจำเป็นต้องใช้ขดลวดหรือการจัดตำแหน่งอื่น.
กำลังไฟฟ้าเหนี่ยวนำที่ต้องการเลือกอย่างไร?
ไม่ควรเลือกกำลังจากเส้นผ่านศูนย์กลางเพียงอย่างเดียว. วัสดุ, ขนาดแท่ง, ความยาวที่ให้ความร้อน, อุณหภูมิเป้าหมาย, เวลาในการทำความร้อนและอัตราการผลิตที่ต้องการล้วนส่งผลต่อการเลือก.
เครื่องจักรเครื่องหนึ่งสามารถประมวลผลแท่งที่มีเส้นผ่านศูนย์กลางต่างกันได้?
อาจจะ. ชิ้นงานที่แตกต่างกันอาจใช้แหล่งจ่ายไฟเดียวกัน แต่ต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์ติดตั้งหรือการตั้งค่ากระบวนการ. ควรตรวจสอบระยะการใช้งานจริงจากรายการชิ้นงานจริง.
สามารถเพิ่มการให้อาหารอัตโนมัติได้?
ได้. สามารถกำหนดค่าการป้อนอัตโนมัติเพื่อการใช้งานการผลิตเป็นชุดที่เหมาะสมได้. กลไกถูกเลือกตามขนาดแท่ง, น้ำหนักและลำดับการผลิต.
คือ 1,150°C ซึ่งเป็นอุณหภูมิมาตรฐานสำหรับการตีขึ้นรูปปลายแฮนด์?
ไม่ใช่. ประมาณ 1,150°C เป็นตัวอย่างจากการกำหนดค่าการตีขึ้นรูป XG-100 ที่ให้มาหนึ่งรายการ. อุณหภูมิที่ถูกต้องขึ้นอยู่กับวัสดุชิ้นงานและกระบวนการขึ้นรูปที่ต้องการ.
Ⅻ. ส่งรายละเอียดชิ้นงานของคุณมาให้เรา
ควรเลือกเครื่องทำความร้อนปลายแฮนด์จากชิ้นส่วนและกระบวนการ, ไม่เพียงแต่จากระดับกำลังที่กำหนดเท่านั้น.
ส่งแบบแท่งมาให้เราและทำเครื่องหมายส่วนที่ต้องการให้ความร้อน.
โปรดระบุด้วย:
จากนั้นเราสามารถประเมินแหล่งจ่ายไฟได้, ความถี่ในการทำงาน, ตัวเหนี่ยวนำและการจัดเตรียมการให้อาหารสำหรับการใช้งาน.
วางแผนเครื่องทำความร้อนปลายบาร์ของคุณ
ส่งแบบร่างแท่งของคุณและทำเครื่องหมายส่วนที่ต้องการให้ความร้อน. เราจะประเมินแหล่งจ่ายไฟ, ความถี่ในการทำงาน, ตัวเหนี่ยวนำและการจัดเตรียมการให้อาหารสำหรับการใช้งาน.