ระบบทำความร้อนแบบเหนี่ยวนำสำหรับการผลิตกรอบแว่นโลหะ
Ⅰ. การหลอมแบบเหนี่ยวนำอัตโนมัติของกรอบแว่นโลหะ
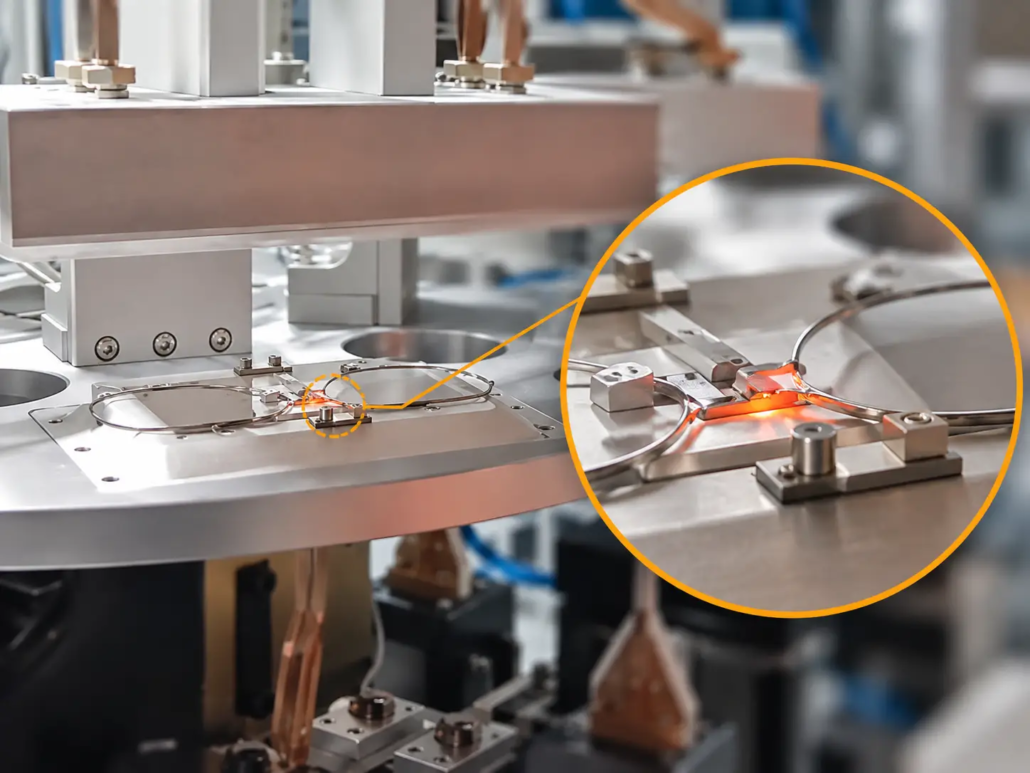
วิดีโอ: การอบอ่อนแบบเหนี่ยวนำหลายสถานีอัตโนมัติของด้านหน้ากรอบแว่นโลหะ, พร้อมระบบทำความร้อนแบบเฉพาะจุดบริเวณสันจมูก.
วิดีโอแสดงการประมวลผลระบบทำความร้อนแบบหมุน กรอบแว่นโลหะ ด้านหน้า. ดั้งจมูกและส่วนประกอบเฟรมที่อยู่ติดกันเชื่อมต่อกันอยู่แล้วก่อนที่จะให้ความร้อน.
ชิ้นงานถูกวางในตำแหน่งฟิกซ์เจอร์บนระบบหมุนแบบหลายสถานี. เป็นภาษาท้องถิ่น การให้ความร้อนแบบเหนี่ยวนำ ใช้กับพื้นที่เชื่อมต่อดั้งจมูก แทนที่จะใช้กับทั้งเฟรม.
การดำเนินการถูกระบุว่าเป็น การอบด้วยการเหนี่ยวนำ, มีวัตถุประสงค์เพื่อให้การรักษาความร้อนเฉพาะที่ของโครงที่ประกอบ. ผลลัพธ์ทางโลหะวิทยาที่เกิดขึ้นจริงจะขึ้นอยู่กับวัสดุและวงจรการให้ความร้อน.
สาธิตการใช้งาน
| รายการ | คำอธิบาย |
|---|---|
| ชิ้นงาน | กรอบแว่นโลหะด้านหน้า |
| ตำแหน่งเครื่องทำความร้อน | บริเวณเชื่อมต่อดั้งจมูก |
| กระบวนการ | การหลอมแบบเหนี่ยวนำเฉพาะที่ |
| การจัดอุปกรณ์ | ระบบทำความร้อนแบบหมุนหลายสถานี |
| การยึดจับชิ้นงาน | อุปกรณ์ยึดตำแหน่งเฟรม |
| ใบสมัครการผลิต | การผลิตแว่นตาโลหะ |
วิดีโอแสดงการจัดวางอุปกรณ์และตำแหน่งการทำความร้อน. เกรดวัสดุเฉพาะ, อุณหภูมิการรักษา, รอบเวลาและผลการตรวจสอบชิ้นส่วนสำเร็จรูปยังไม่ได้รับการยืนยัน.
Ⅱ. การใช้งานเครื่องทำความร้อนแบบเหนี่ยวนำในการผลิตกรอบแว่นตา
การทำความร้อนแบบเหนี่ยวนำใช้ในกระบวนการงานโลหะที่ต้องการความร้อนที่เข้มข้นในพื้นที่ที่เลือก. ในการผลิตกรอบแว่น, อุปกรณ์จะต้องตรงกับการทำงานที่ต้องการ, ไม่ว่าจะเกี่ยวข้องกับการเปลี่ยนแปลงคุณสมบัติของวัสดุหรือการรวมส่วนประกอบต่างๆ.
การหลอมแบบเหนี่ยวนำเฉพาะที่และการบรรเทาความเครียด
ส่วนประกอบโครงโลหะอาจต้องมีการบำบัดความร้อนหลังการขึ้นรูปหรือการประกอบ.
การหลอมจะดำเนินการโดยใช้วงจรการให้ความร้อนที่เลือกสำหรับวัสดุและการเปลี่ยนแปลงสภาพที่จำเป็น. สำหรับโลหะผสมที่เหมาะสม, การบำบัดแบบเฉพาะจุดอาจใช้เพื่อปรับเปลี่ยนคุณสมบัติของวัสดุในบริเวณที่มีความร้อน.
คลายเครียด เป็นการประยุกต์ใช้การบำบัดความร้อนที่เกี่ยวข้องซึ่งมีจุดประสงค์เพื่อลดความเค้นตกค้างที่เกิดขึ้นระหว่างการดำเนินการผลิตครั้งก่อน. ประสิทธิภาพของมันขึ้นอยู่กับโลหะผสม, สภาพวัสดุตั้งต้นและวงจรความร้อน.
อุปกรณ์ที่โดดเด่นนี้สาธิตการหลอมเฉพาะที่บริเวณสันจมูก. ไม่ได้กำหนดผลลัพธ์การบรรเทาความเครียดที่เฉพาะเจาะจงจากวิดีโอเพียงอย่างเดียว.
การประสานแบบเหนี่ยวนำของส่วนประกอบกรอบแว่น
การประสานแบบเหนี่ยวนำ เป็นการใช้งานแยกต่างหากสำหรับการเชื่อมส่วนประกอบแว่นตาโลหะโดยใช้โลหะเติมที่เหมาะสม.
การใช้งานที่เป็นไปได้ ได้แก่ ข้อต่อสันจมูก, การเชื่อมต่อเฟรมที่เลือกและอุปกรณ์โลหะขนาดเล็กที่การผสมผสานวัสดุและการออกแบบข้อต่อเหมาะสำหรับการบัดกรี.
ขดลวดเหนี่ยวนำจะทำความร้อนบริเวณข้อต่อเพื่อรองรับกระบวนการบัดกรี. การเลือกอุปกรณ์ต้องคำนึงถึงวัสดุฐานด้วย, โลหะตัวเติม, เรขาคณิตของข้อต่อและฟลักซ์หรือบรรยากาศการป้องกันที่จำเป็น.
เราสามารถจัดหาได้ อุปกรณ์ประสานเหนี่ยวนำแบบกำหนดเอง เพื่อส่วนประกอบกรอบแว่นที่เหมาะสม.
เครื่องโรตารี่ที่โดดเด่นสาธิตการอบอ่อน, ไม่ประสาน. แม้ว่าทั้งสองกระบวนการจะใช้ความร้อนแบบเหนี่ยวนำก็ตาม, การใช้งานประสานอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์จับยึด, การตั้งค่าการควบคุมและการจัดอุปกรณ์.
Ⅲ. ตัวเหนี่ยวนำแบบกำหนดเองและอุปกรณ์จับยึดชิ้นงาน
รูปทรงของกรอบแว่นตานำเสนอความท้าทายเฉพาะสำหรับการทำความร้อนแบบเหนี่ยวนำเฉพาะจุด. สะพานจมูก, ขอบเลนส์และคุณสมบัติการเชื่อมต่อขนาดเล็กมีระยะห่างกันมาก, ในขณะที่ขนาดและรูปร่างของเฟรมอาจแตกต่างกันไปตามผลิตภัณฑ์.
ตัวเหนี่ยวนำและฟิกซ์เจอร์กำหนดตำแหน่งจึงได้รับการออกแบบตามส่วนประกอบจริงและข้อกำหนดด้านความร้อน.
การออกแบบตัวเหนี่ยวนำ
หลักการ คอยล์เหนี่ยวนำ กำหนดวิธีการรวมพลังงานแม่เหล็กไฟฟ้าเข้ากับชิ้นงานและมีอิทธิพลต่อการกระจายความร้อน.
สำหรับการหลอมดั้งจมูก, ตัวเหนี่ยวนำจะต้องจัดให้มีการเข้าถึงพื้นที่เชื่อมต่อที่เหมาะสมในขณะที่คำนึงถึงส่วนเฟรมใกล้เคียง.
ข้อควรพิจารณาในการออกแบบหลักคือวัสดุ, ขนาดส่วนประกอบ, พื้นที่ทำความร้อนที่ต้องการ, การกวาดล้างคอยล์และวงจรการทำความร้อน.
การใช้งานการบัดกรีแข็งจำเป็นต้องให้ความสนใจเพิ่มเติมกับรูปทรงของข้อต่อ, ตำแหน่งโลหะฟิลเลอร์และการเข้าถึงรอบการเชื่อมต่อ.
ขดลวดที่เหมาะสำหรับการหลอมแบบเฟรมเดียวไม่ควรถือว่าเหมาะกับทุกสไตล์ของเฟรมหรือการบัดกรี.
การวางตำแหน่งเฟรมและการติดตั้ง
การวางตำแหน่งที่แม่นยำช่วยรักษาความสัมพันธ์ที่ต้องการระหว่างชิ้นงานและตัวเหนี่ยวนำในระหว่างการประมวลผล.
อุปกรณ์จับยึดอาจใช้คุณลักษณะการค้นหาตำแหน่งและส่วนรองรับที่มีรูปทรงตามรูปทรงของเฟรม. การออกแบบต้องคำนึงถึงสภาวะความร้อนด้วย, การเข้าถึงชิ้นงานและวิธีการจัดการที่จำเป็น.
ที่ผลิตเฟรมหลายสไตล์, อาจจำเป็นต้องใช้อุปกรณ์ติดตั้งแบบเปลี่ยนได้หรือเครื่องมือแยกต่างหาก. ช่วงของชิ้นงานที่สามารถแบ่งการทำความร้อนร่วมกันได้ต้องได้รับการประเมินในระหว่างการออกแบบอุปกรณ์.
Ⅳ. การกำหนดค่าอุปกรณ์และระบบอัตโนมัติ
อันหนึ่ง ระบบให้ความร้อนด้วยการเหนี่ยวนำ สำหรับการผลิตแว่นตาอาจจัดหาเป็นสถานีงานเฉพาะหรือรวมเข้ากับการเตรียมการผลิตที่ใหญ่กว่า.
อุปกรณ์โรตารีแบบหลายสถานีที่แสดงในวิดีโอเป็นวิธีหนึ่งที่ใช้ได้ในการจัดการส่วนประกอบเฟรมระหว่างการให้ความร้อนเฉพาะจุด. การใช้งานอื่นๆ, รวมถึงการประสานแบบเหนี่ยวนำ, อาจใช้เค้าโครงเครื่องที่แตกต่างกัน.
การกำหนดค่าอุปกรณ์หลัก
| ส่วนประกอบ | ข้อควรพิจารณาในการกำหนดค่า |
|---|---|
| แหล่งจ่ายไฟเหนี่ยวนำ | กำลังและความถี่ในการทำงานที่เลือกสำหรับวัสดุ, รูปทรงของชิ้นงานและข้อกำหนดด้านความร้อน |
| ขดลวดเหนี่ยวนำ | ปรับแต่งให้เหมาะกับพื้นที่ทำความร้อนที่ต้องการ |
| อุปกรณ์จับยึดชิ้นงาน | การวางตำแหน่งเฟรมและการรองรับระหว่างการให้ความร้อน |
| การควบคุมกระบวนการ | พลังงานความร้อนและการควบคุมระยะเวลา |
| การวัดอุณหภูมิ | อุปกรณ์วัดหรือป้อนกลับเมื่อจำเป็น |
| เวิร์กสเตชัน | การจัดเรียงสถานีเดียวหรือหลายสถานีตามการใช้งาน |
| ระบบอัตโนมัติ | กำลังโหลดชิ้นงาน, การจัดตำแหน่ง, การเคลื่อนย้ายสถานีและการขนถ่ายตามต้องการ |
แหล่งจ่ายไฟและการควบคุมความร้อน
โซลูชันการทำความร้อนแบบเหนี่ยวนำของเราสามารถใช้ได้ แหล่งจ่ายไฟที่ควบคุมแบบดิจิทัล เพื่อควบคุมเอาต์พุตความร้อนและระยะเวลา.
การเลือกแหล่งจ่ายไฟจะต้องพิจารณาร่วมกับตัวเหนี่ยวนำ, วัสดุชิ้นงานและรอบการทำความร้อนที่ต้องการ. ความถี่และกำลังในการทำงานไม่ได้ถูกกำหนดโดยชื่อแอปพลิเคชันเพียงอย่างเดียว.
อาจรวมการตั้งค่าความร้อนที่ตั้งโปรแกรมได้และการควบคุมอุณหภูมิป้อนกลับตามความเหมาะสม. การกระจายอุณหภูมิที่แท้จริงยังขึ้นอยู่กับรูปทรงของคอยล์ด้วย, คุณสมบัติส่วนประกอบและการวางตำแหน่ง.
ระบบโรตารีหลายสถานี
อุปกรณ์ที่สาธิตใช้การจัดเรียงแบบหมุนที่มีตำแหน่งชิ้นงานหลายตำแหน่ง.
สำหรับการใช้งานด้านการผลิต, การเคลื่อนไหวของสถานี, เวลาในการทำความร้อนและการจัดการชิ้นงานจะต้องประสานกันตามลำดับการทำงานที่ต้องการ.
การเลือกระบบโรตารี่ขึ้นอยู่กับปริมาณการผลิต, ขนาดเฟรม, ข้อกำหนดการจัดติดตั้งและการเปลี่ยนแปลง. เวิร์กสเตชันแบบสถานีเดียวอาจเหมาะสมกว่าสำหรับชุดงานขนาดเล็กหรือการใช้งานที่เกี่ยวข้องกับการเปลี่ยนแปลงผลิตภัณฑ์บ่อยครั้ง.
การพัฒนากระบวนการและการทวนสอบ
สำหรับการใช้งานการหลอม, จะต้องกำหนดวงจรการบำบัดตามวัสดุโครงและผลทางโลหะวิทยาที่ต้องการ.
สำหรับการเชื่อมบราสซิ่ง, การเตรียมการร่วมกัน, การเลือกโลหะตัวเติมและสภาวะความร้อนจะต้องได้รับการประเมินร่วมกัน.
ในกรณีที่จำเป็น, การประมวลผลและการตรวจสอบตัวอย่างสามารถช่วยสร้างพารามิเตอร์การทำงานที่เหมาะสมก่อนที่การกำหนดค่าการผลิตจะเสร็จสิ้น.
Ⅴ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
สามารถใช้อุปกรณ์ทำความร้อนแบบเหนี่ยวนำได้ทั้งการอบอ่อนกรอบแว่นและการบัดกรีแข็ง?
เทคโนโลยีการทำความร้อนแบบเหนี่ยวนำรองรับการใช้งานทั้งสองแบบ, แต่กระบวนการมีข้อกำหนดที่แตกต่างกัน. การหลอมใช้วงจรความร้อนที่กำหนดเพื่อปรับเปลี่ยนสภาพของวัสดุ, ในขณะที่การบัดกรีเชื่อมส่วนประกอบโดยใช้โลหะตัวเติม. ตัวเหนี่ยวนำแยก, อาจจำเป็นต้องมีอุปกรณ์ติดตั้งหรือการกำหนดค่าอุปกรณ์.
เครื่องหนึ่งสามารถประมวลผลการออกแบบกรอบแว่นตาที่แตกต่างกันได้?
รูปแบบเฟรมที่แตกต่างกันอาจได้รับการรองรับภายในช่วงการทำงานที่ออกแบบไว้. การเปลี่ยนแปลงรูปทรงของเฟรม, ตำแหน่งวัสดุหรือความร้อนอาจต้องมีการเปลี่ยนอุปกรณ์ติดตั้ง, การปรับตัวเหนี่ยวนำหรือเครื่องมือแยกต่างหาก.
การหลอมแบบเหนี่ยวนำสามารถลดการบิดเบี้ยวหรือการเปลี่ยนสีได้?
การทำความร้อนแบบเหนี่ยวนำเฉพาะที่จำกัดการป้อนความร้อนโดยตรงไปยังภูมิภาคที่เลือก, ซึ่งอาจช่วยจัดการผลกระทบที่เกี่ยวข้องกับความร้อนต่อพื้นที่โดยรอบ. ไม่ได้ลดความเสี่ยงของการบิดเบี้ยวหรือการเปลี่ยนสีของพื้นผิว. ผลลัพธ์ขึ้นอยู่กับวัสดุ, วงจรความร้อน, รูปทรงของชิ้นงานและสภาพแวดล้อมในการประมวลผล.
ผู้ผลิตแว่นตาทุกรายจำเป็นต้องมีเครื่องทำความร้อนแบบหมุนหรือไม่?
ไม่ใช่. การจัดเรียงแบบหลายสถานีแบบหมุนอาจเหมาะกับการผลิตชิ้นงานที่เข้ากันได้ซ้ำๆ. อุปกรณ์สถานีเดียวสามารถพิจารณาได้สำหรับปริมาณการผลิตที่น้อยลง, กระบวนการพิเศษหรือการเปลี่ยนผลิตภัณฑ์บ่อยครั้ง.
ระบบทำความร้อนสามารถบูรณาการเข้ากับกระบวนการผลิตที่มีอยู่ได้หรือไม่?
บูรณาการเป็นไปได้ที่เค้าโครงเครื่อง, ข้อกำหนดการจัดการและการควบคุมชิ้นงานเข้ากันได้. ขอบเขตของระบบอัตโนมัติและการเชื่อมต่อกับอุปกรณ์ที่มีอยู่จะต้องได้รับการประเมินสำหรับโครงการเฉพาะ.
Ⅵ. ขอโซลูชันการทำความร้อนแบบเหนี่ยวนำแบบกำหนดเอง
เราจำหน่ายอุปกรณ์ทำความร้อนแบบเหนี่ยวนำสำหรับการผลิตกรอบแว่นโลหะ, รวมถึงระบบการหลอมแบบเฉพาะจุดและโซลูชันการบัดกรีแบบเหนี่ยวนำที่แยกจากกัน.
สำหรับการประเมินอุปกรณ์เบื้องต้น, กรุณาระบุ:
— ภาพวาดหรือรูปถ่ายของเฟรมหรือส่วนประกอบ.
— ประเภทวัสดุหรือโลหะผสม.
— ขนาดหลักและตำแหน่งทำความร้อนหรือจุดเชื่อมต่อที่ต้องการ.
— กระบวนการที่ตั้งใจไว้: การอบอ่อน, บรรเทาความเครียดหรือประสาน.
— ปริมาณการผลิตหรือผลผลิตที่ต้องการ.
ด้วยข้อมูลนี้, เราสามารถประเมินแหล่งจ่ายไฟเหนี่ยวนำที่เหมาะสมได้, ตัวเหนี่ยวนำ, อุปกรณ์จับยึดชิ้นงานและการจัดวางอุปกรณ์.
ต้องใช้เครื่องทำความร้อนแบบเหนี่ยวนำสำหรับกรอบแว่นโลหะ?
ส่งแบบร่างกรอบแว่นตาของคุณ แล้วเราจะประเมินโซลูชันการอบอ่อนหรือการบัดกรีแบบกำหนดเอง.