
เครื่องชุบแข็งอัตโนมัติสำหรับเกียร์โลหะผง
Ⅰ. กระบวนการชุบแข็งเกียร์อัตโนมัติ
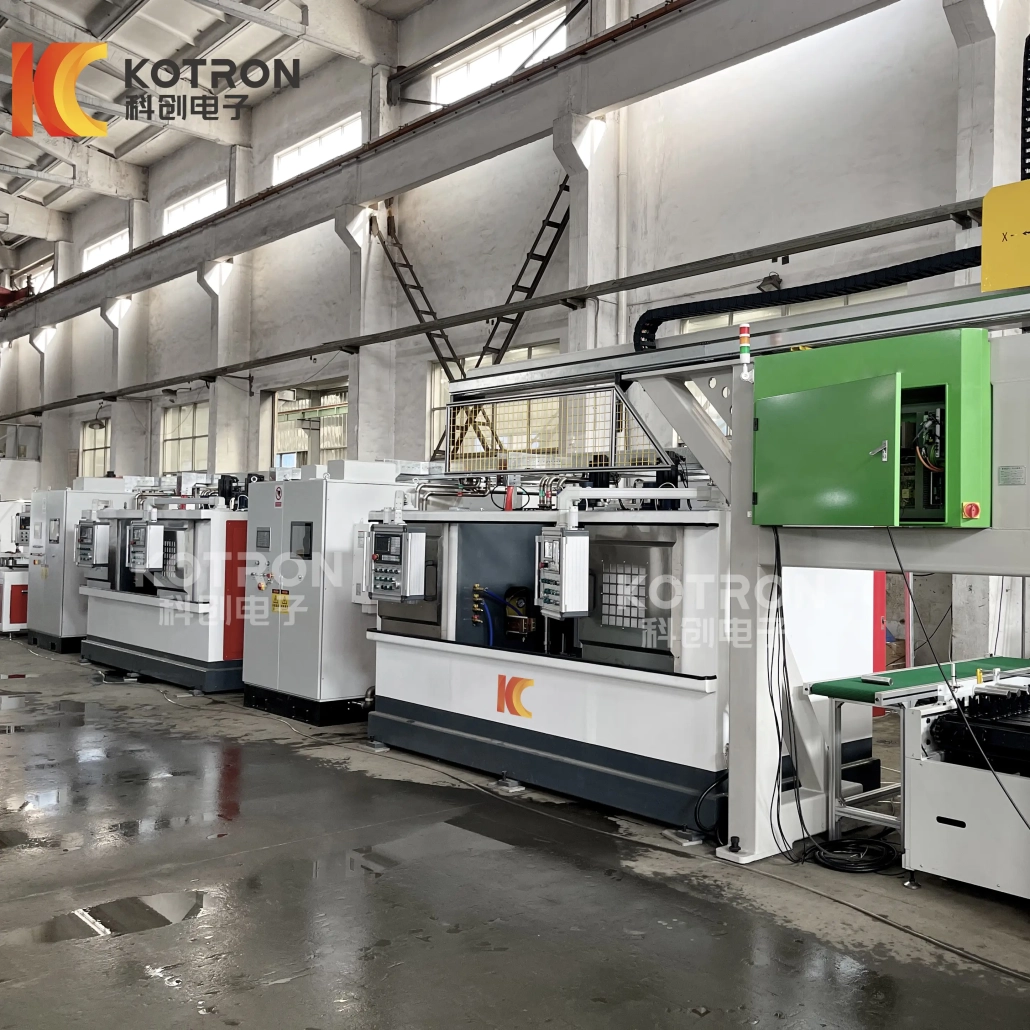
สร้างรอบชิ้นงานแทนที่จะเป็นโครงเครื่องจักรมาตรฐาน, นี้ เครื่องชุบแข็งแบบเหนี่ยวนำเกียร์อัตโนมัติ มีให้เลือกใช้งานแบบ 4 สถานีและ 6 สถานี. เกียร์จะถ่ายโอนไปยังบริเวณที่แข็งตัว, ตำแหน่งสำหรับการทำความร้อนแบบเหนี่ยวนำ, การดับ, และเคลื่อนที่ตามลำดับทั้งหมดโดยอัตโนมัติ โดยไม่ต้องจัดการด้วยมือซ้ำๆ. เรขาคณิตตัวเหนี่ยวนำ, การยึดชิ้นงาน, และแผนผังสถานีได้รับการปรับให้เข้ากับอุปกรณ์เฉพาะในระหว่างการออกแบบทางวิศวกรรม แทนที่จะถูกล็อคให้อยู่ในรูปแบบมาตรฐานเดียว.
Ⅱ. ระบบชุบแข็งเกียร์หลายสถานีอัตโนมัติ
สำหรับผู้ผลิตที่ต้องการการชุบแข็งด้วยการเหนี่ยวนำซ้ำในการผลิตต่อเนื่องหรือเป็นชุด, ระบบที่สมบูรณ์สามารถรวมถึง:
การวางตำแหน่งหลายสถานี
หน่วยทำความร้อนเหนี่ยวนำ
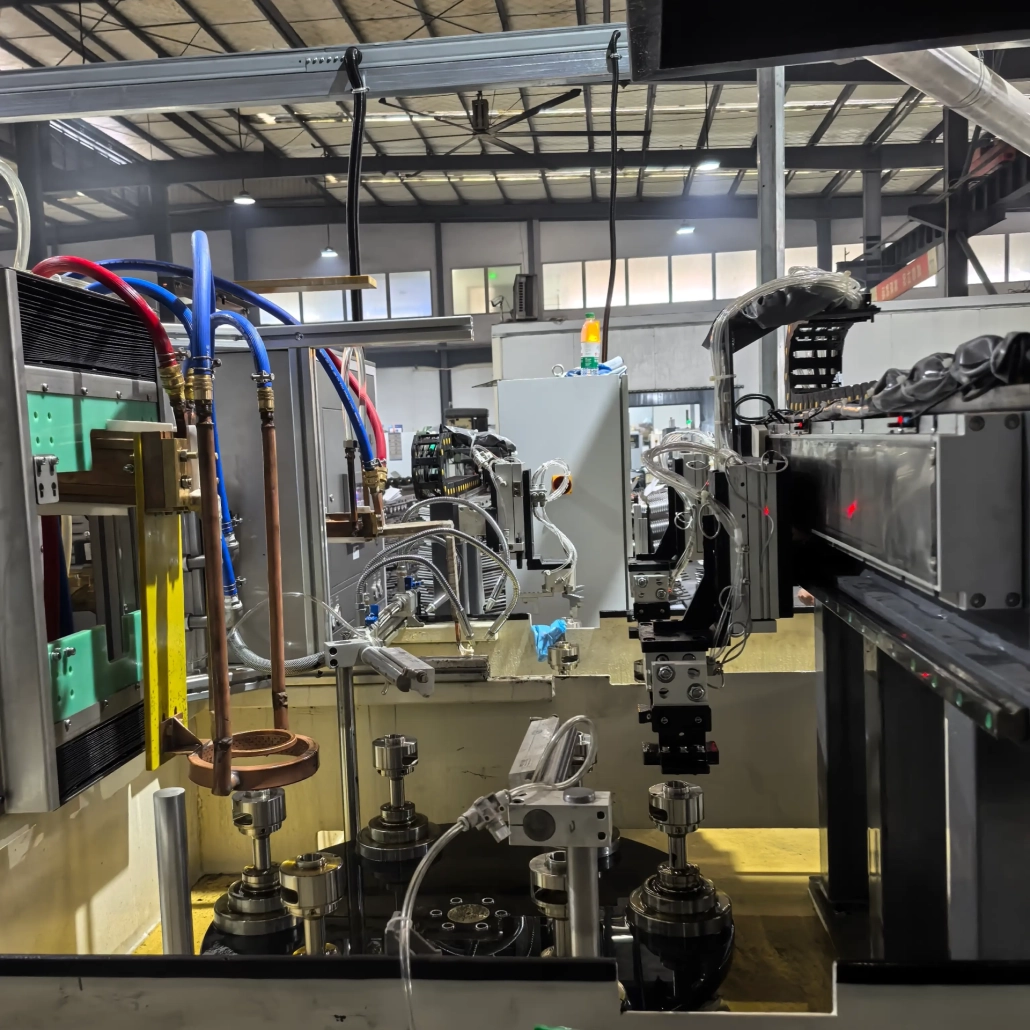
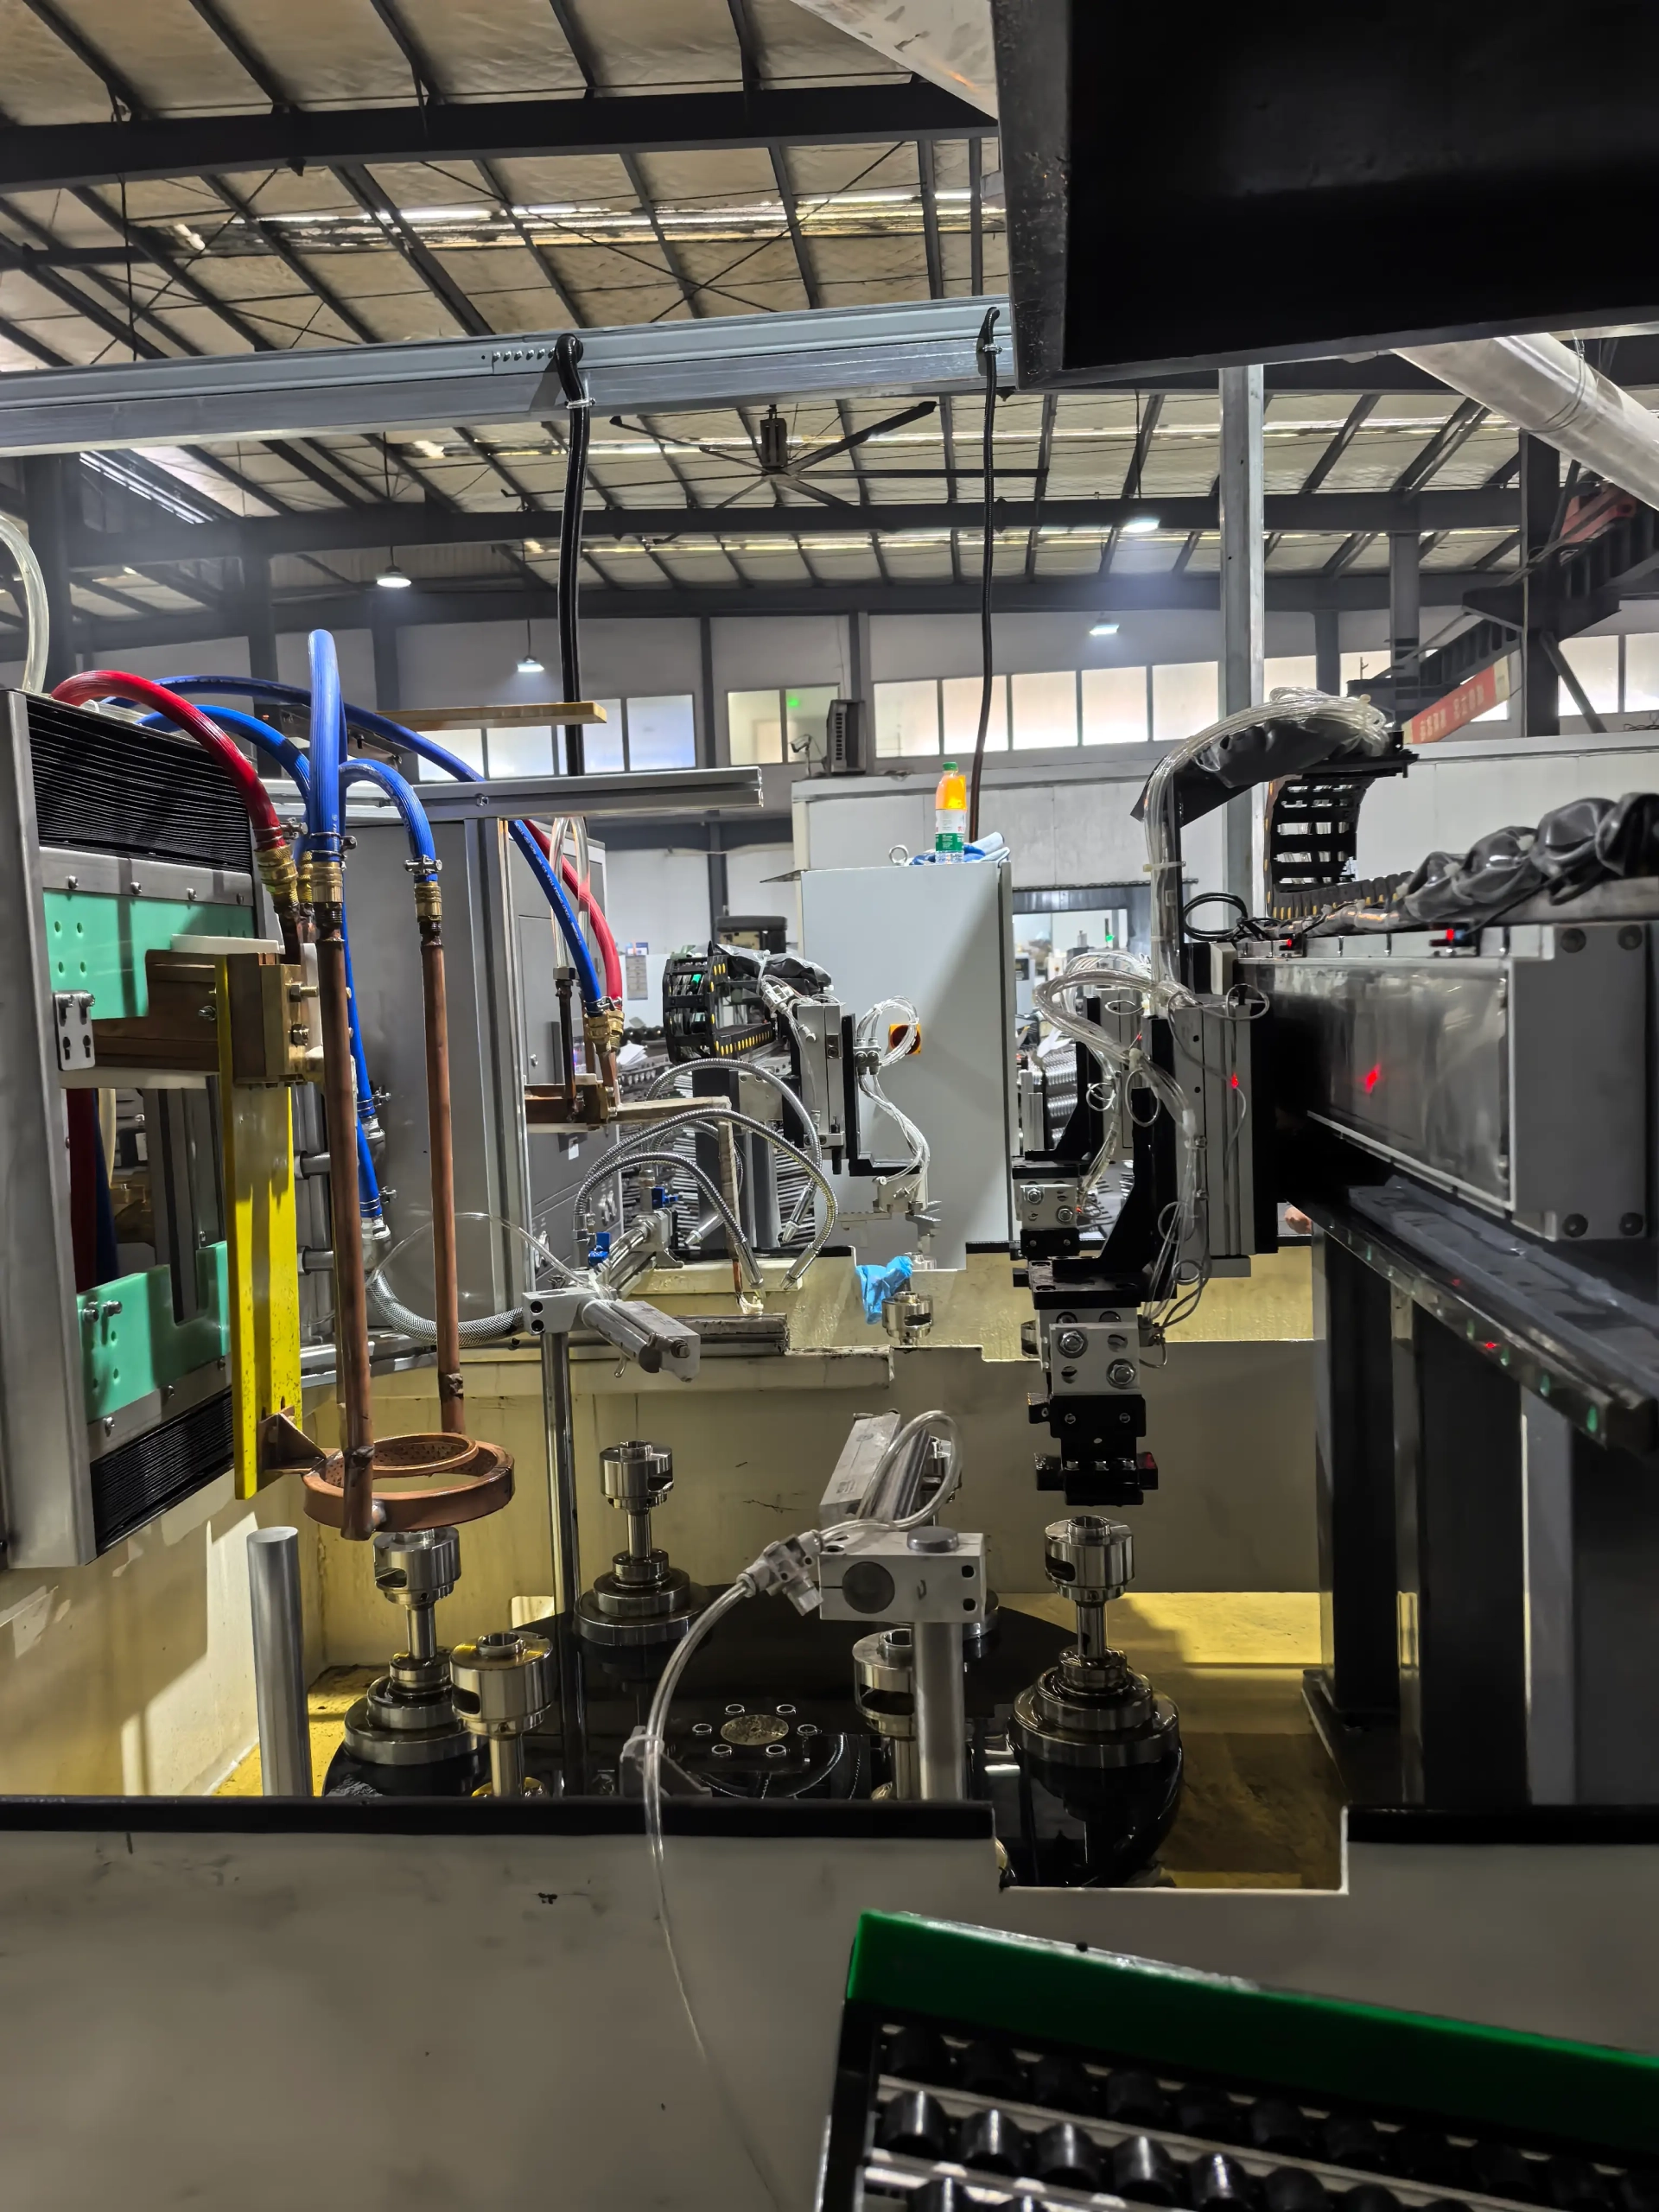
คอยล์เหนี่ยวนำแบบกำหนดเอง
ระบบดับ
ซีเอ็นซี / การควบคุมกระบวนการ PLC
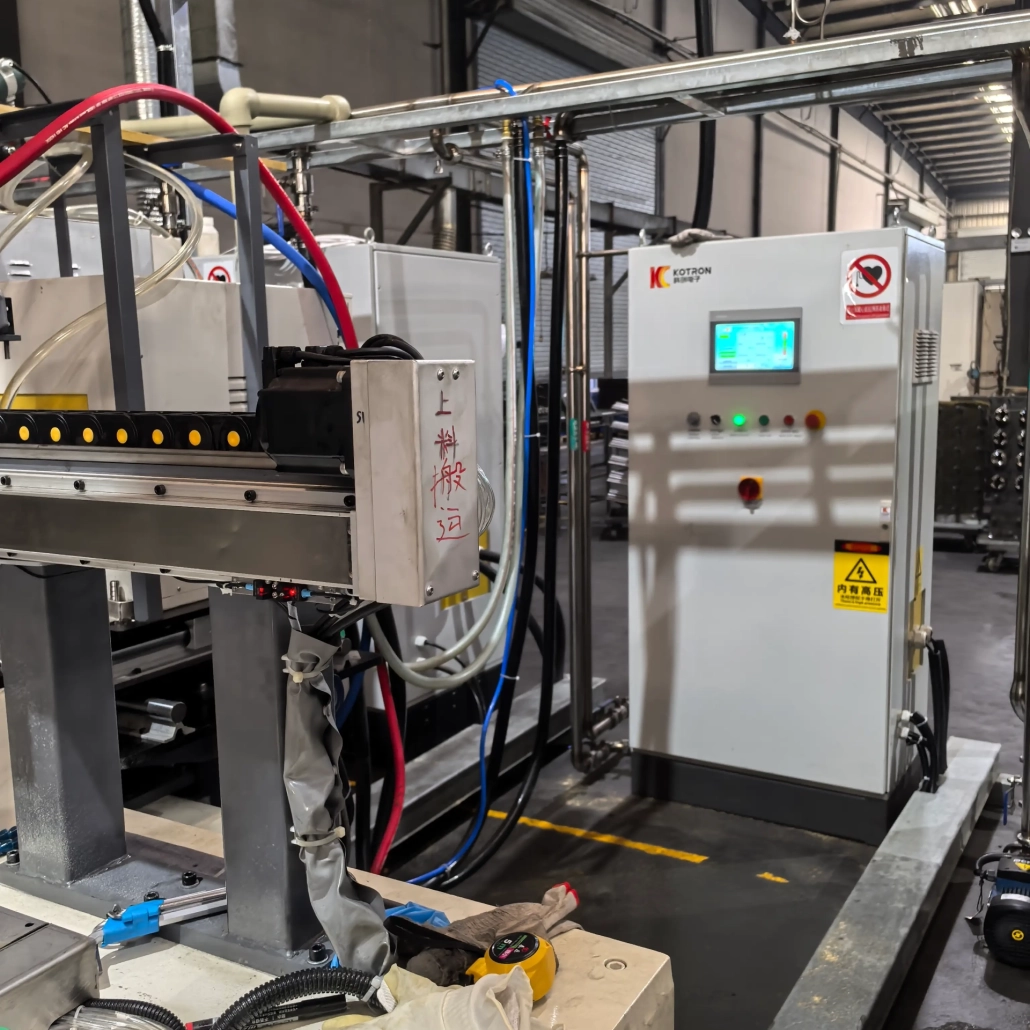
แหล่งจ่ายไฟเหนี่ยวนำ
ระบบระบายความร้อน
ระบบโหลดโครงสำหรับตั้งสิ่งของ
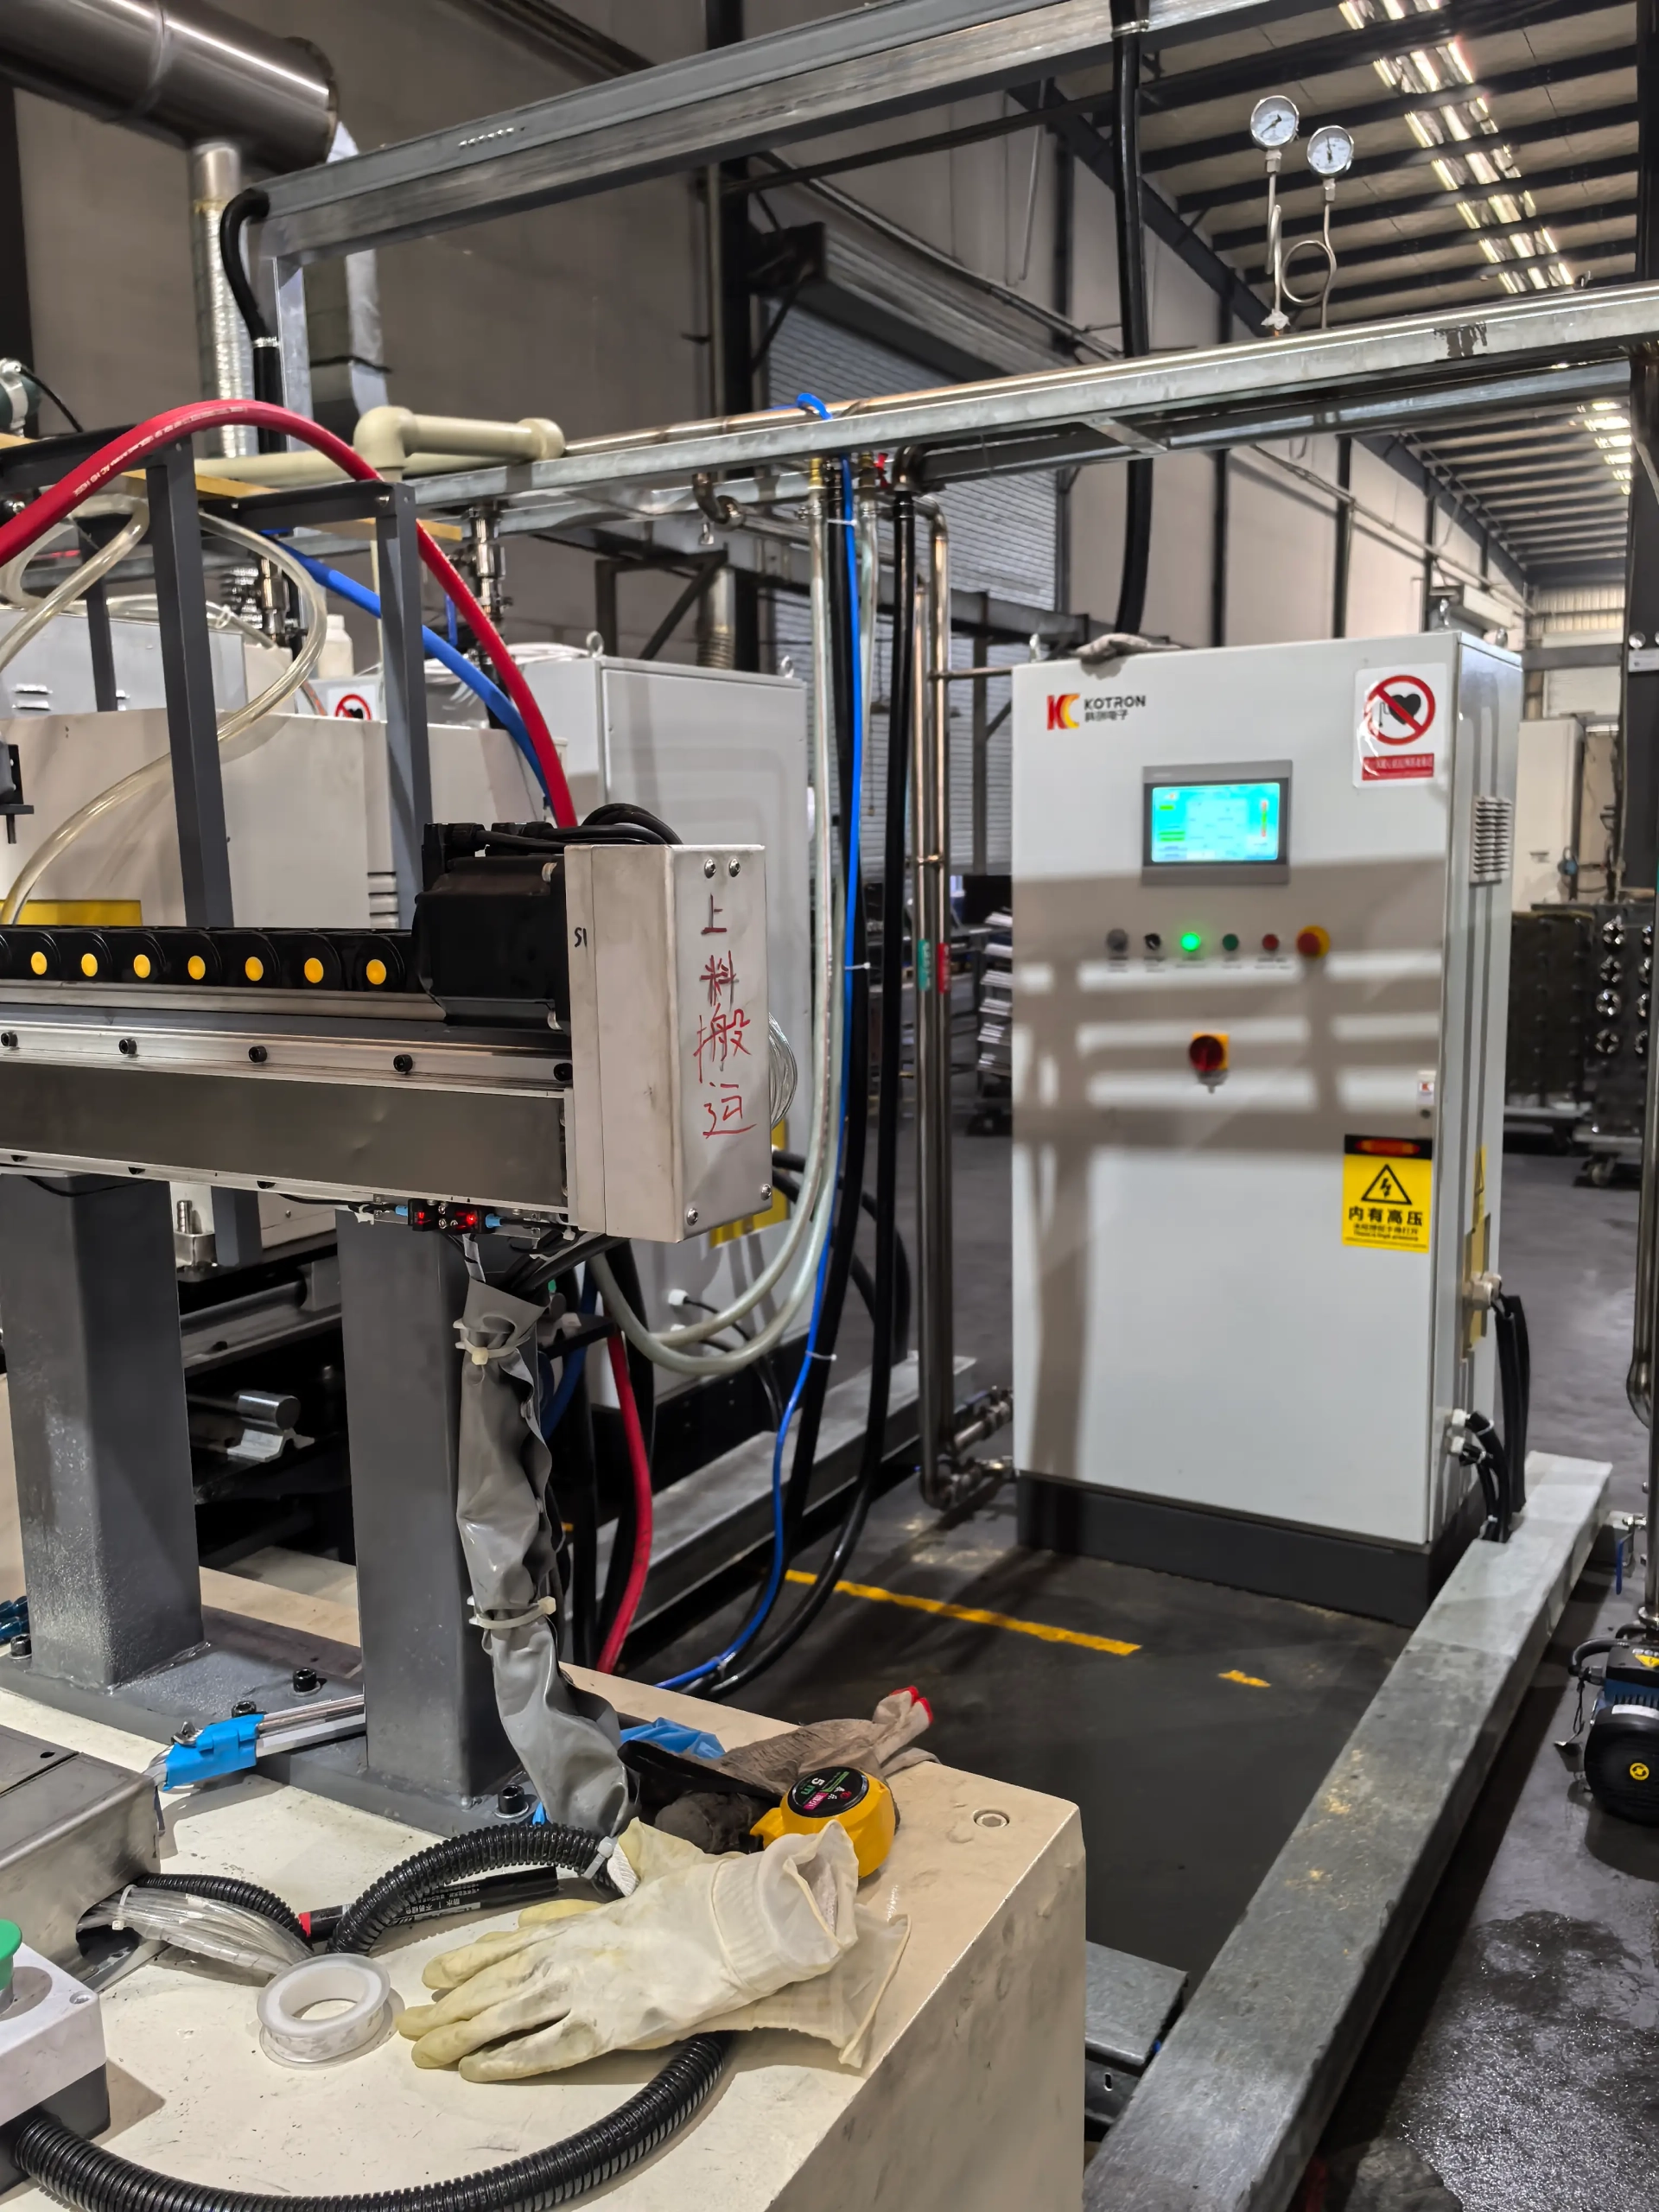
หน่วยจ่ายไฟเหนี่ยวนำ
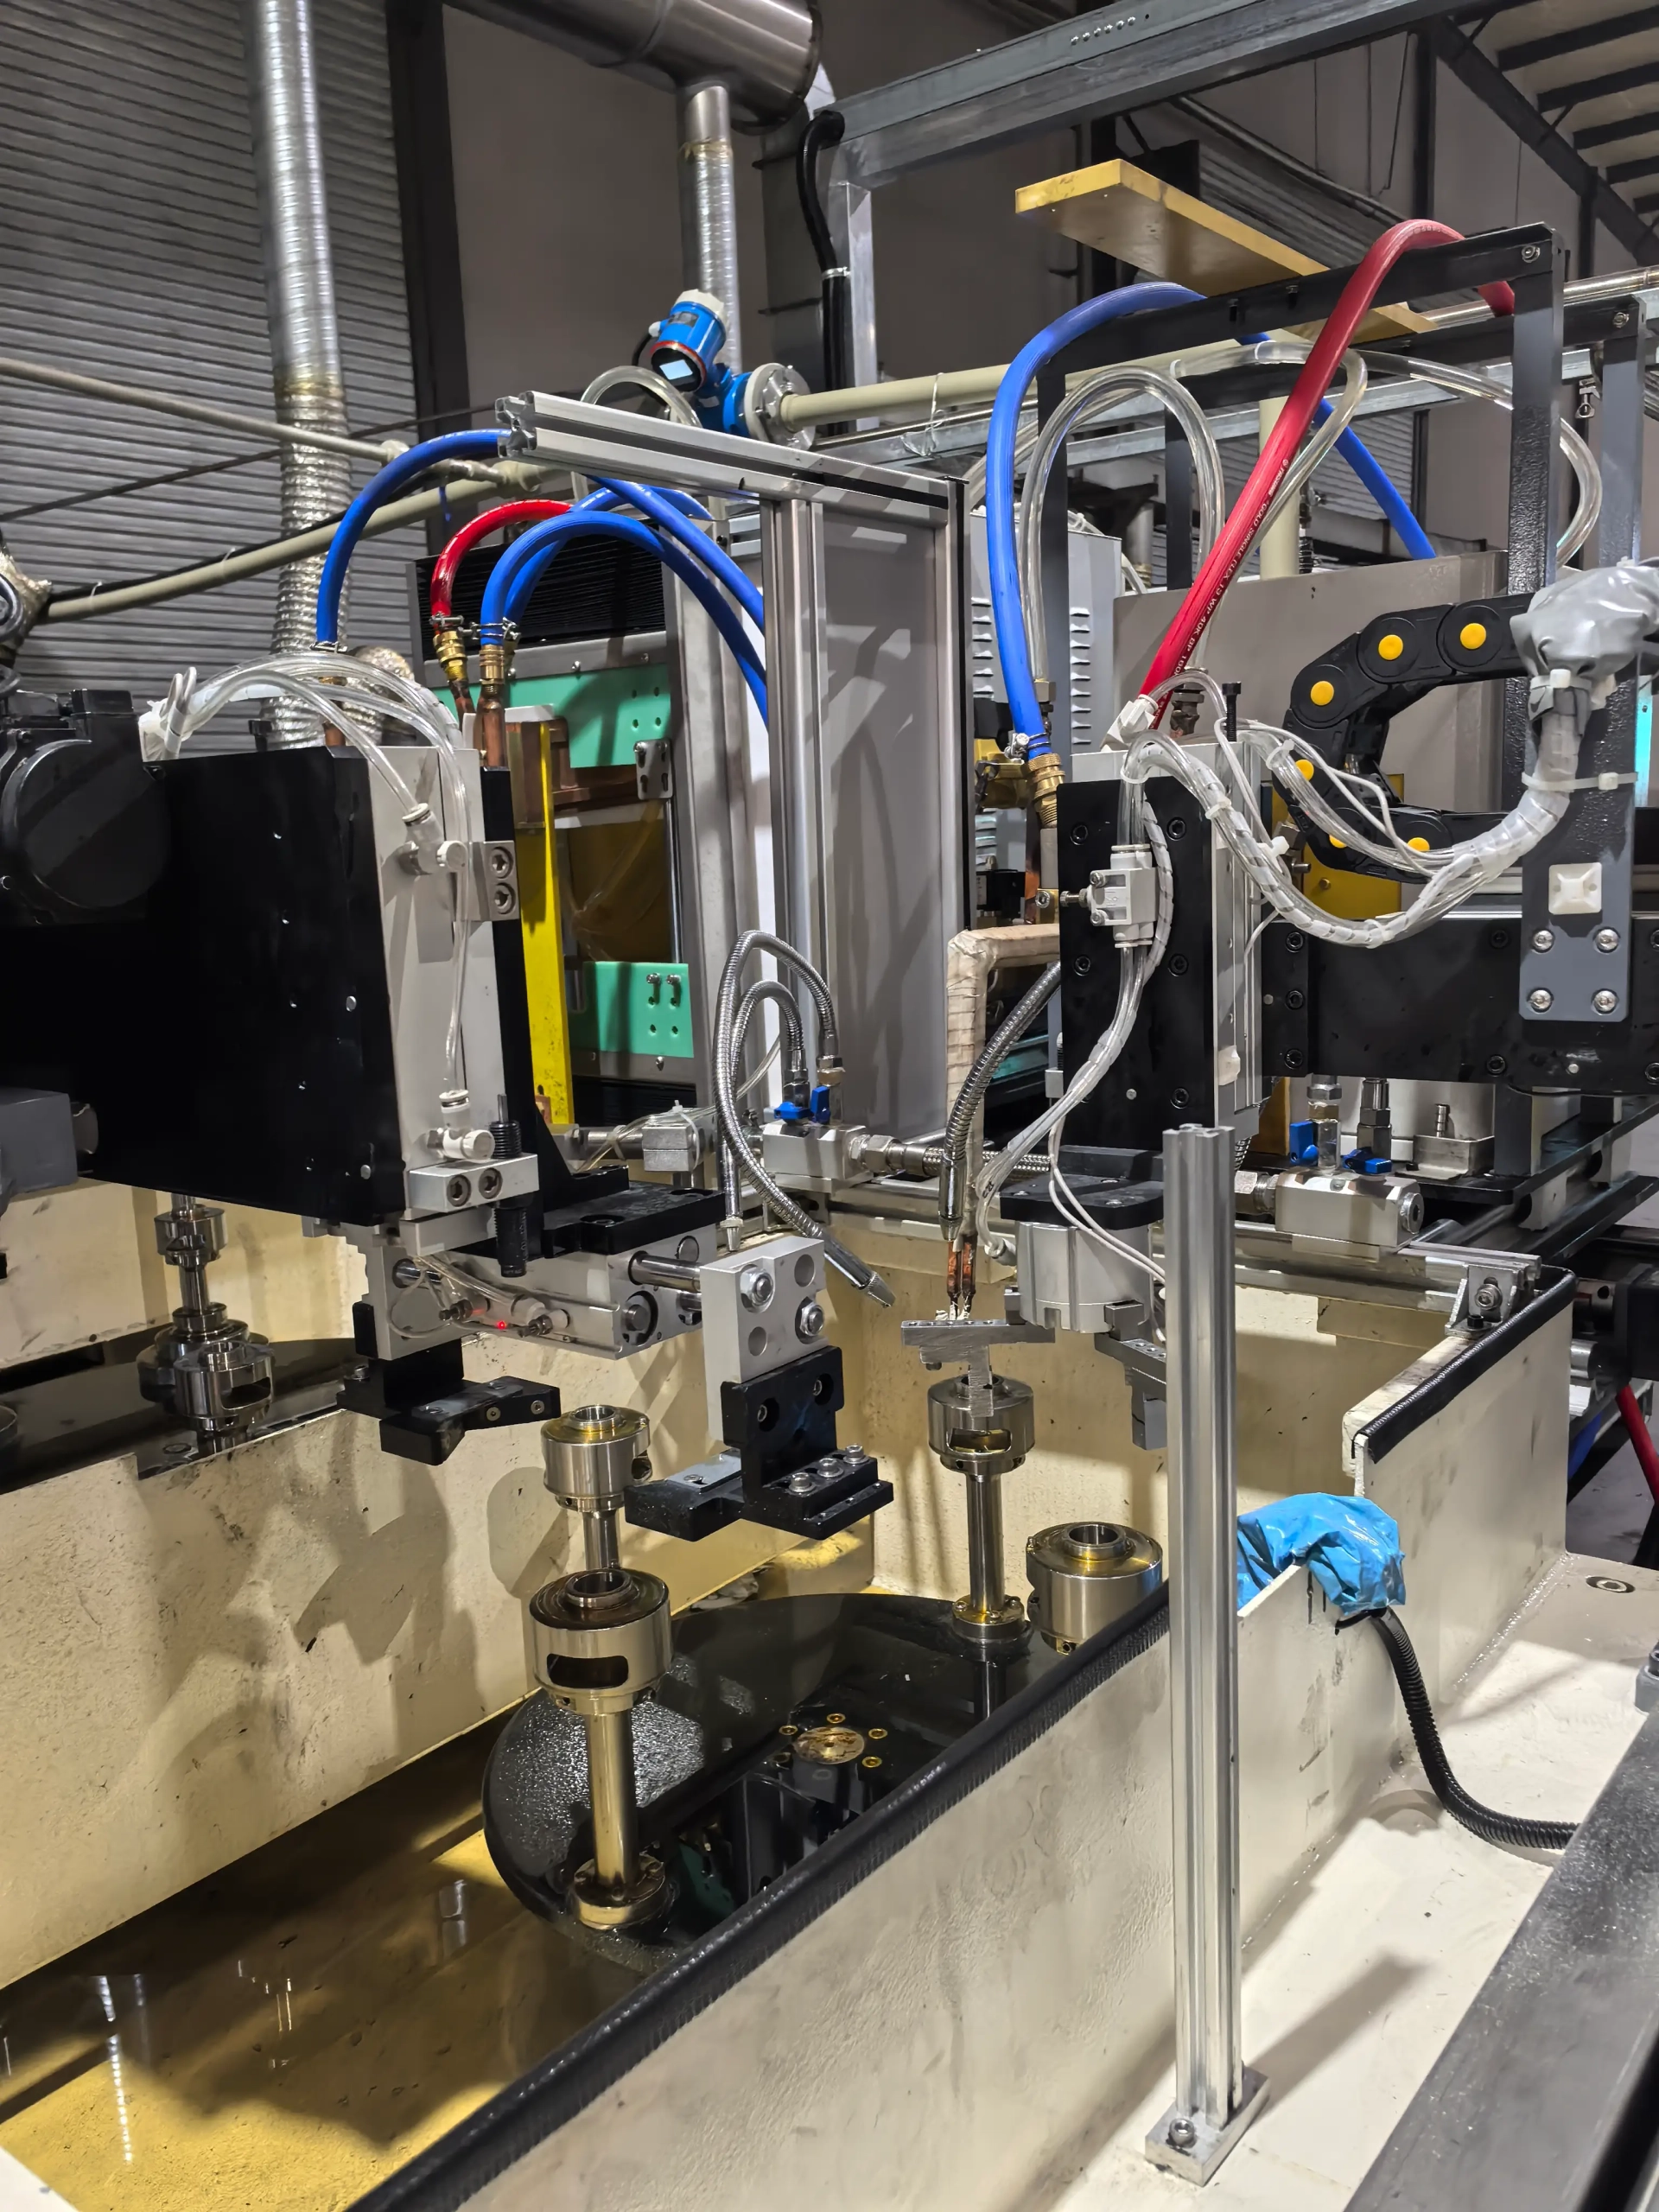
ส่วนประกอบเกียร์เผา
การโหลดโครงสำหรับตั้งสิ่งของอัตโนมัติช่วยให้การถ่ายโอนชิ้นส่วนผสานรวมกับวงจรการชุบแข็ง และลดการทำงานด้วยตนเองรอบๆ สถานีทำความร้อน.
Ⅲ. 4-การกำหนดค่าสถานีและ 6 สถานี
เครื่องนี้มีจำหน่ายในรุ่น 4 สถานีและ 6 สถานี. เค้าโครงแบบสี่สถานีเหมาะสมกับการใช้งานที่ลำดับการชุบแข็งมีขนาดค่อนข้างเล็ก. เครื่องจักรแบบหกสถานีมีตำแหน่งมากขึ้นสำหรับการแยกโหลด, การให้ความร้อน, การชุบเย็น, การทำความเย็น, หรือขั้นตอนกระบวนการอื่นๆ เมื่อขั้นตอนการผลิตต้องมีขั้นตอนที่แตกต่างกัน.
ฟังก์ชันที่แน่นอนของแต่ละสเตชั่นจะถูกกำหนดในระหว่างการออกแบบเครื่องจักร — ไม่ได้กำหนดไว้ล่วงหน้าจากเทมเพลตมาตรฐาน. การเพิ่มสถานีไม่ได้ให้ผลลัพธ์ที่ดีขึ้นโดยอัตโนมัติ. การกำหนดค่าที่ถูกต้องขึ้นอยู่กับรูปทรงของเฟือง, วงจรการทำความร้อนที่ต้องการ, และปริมาณการผลิตเป้าหมาย.
Ⅳ. กระบวนการโหลดและชุบแข็งอัตโนมัติ
ลำดับการผลิตโดยทั่วไปจะเคลื่อนผ่านหกขั้นตอน. บนเครื่องหลายสถานี, เกียร์หลายตัวใช้ระยะต่างกันไปพร้อมๆ กัน.
2. การวางตำแหน่ง →
3. เครื่องทำความร้อนเหนี่ยวนำ →
4. การดับ →
5. โอน →
6. กำลังขนถ่าย
แผนผังสถานี, การเคลื่อนที่ของตัวยึด, และวิธีการโหลดได้รับการกำหนดค่าตามข้อกำหนดของอุปกรณ์และกระบวนการจริง. ไม่มีการออกแบบเกียร์สองแบบที่มีรูปแบบการทำความร้อนเหมือนกัน, ดังนั้นเครื่องจักรจึงได้รับการออกแบบทางวิศวกรรมตามการใช้งาน — ไม่ได้เลือกจากเค้าโครงแค็ตตาล็อกคงที่.
Ⅴ. พลังงานความร้อนเหนี่ยวนำและการควบคุมกระบวนการ
แหล่งจ่ายไฟเหนี่ยวนำส่งพลังงานที่ควบคุมไปยังตัวเหนี่ยวนำในระหว่างรอบการชุบแข็ง. สำหรับการใช้งานเกียร์, ผลลัพธ์ขึ้นอยู่กับกำลังไฟฟ้าที่มากกว่าพิกัด. เส้นผ่านศูนย์กลางเกียร์, รูปทรงของฟัน, เกรดวัสดุ, พื้นที่ที่ต้องการทําให้แข็ง, เวลาในการให้ความร้อน, และการออกแบบตัวเหนี่ยวนำล้วนส่งผลต่อรูปแบบความแข็งขั้นสุดท้ายและความลึกของตัวเรือน.
เมื่อติดตั้งการแปลงพลังงาน IGBT และการควบคุมแบบดิจิตอล DSP, พารามิเตอร์การทำความร้อนได้รับการควบคุมผ่านระบบควบคุมเครื่องจักรและจัดเก็บไว้สำหรับการผลิตซ้ำ. รายการที่ควบคุมได้ทั่วไป ได้แก่:
| Parameter | สิ่งที่มันควบคุม |
|---|---|
| พลังงานความร้อน | พลังงานที่ส่งไปยังตัวเหนี่ยวนำในระหว่างรอบการชุบแข็ง |
| เวลาทำความร้อน | ระยะเวลาการใช้พลังงานต่อส่วน |
| ตำแหน่งชิ้นงาน | การจัดตำแหน่งชิ้นส่วนสัมพันธ์กับตัวเหนี่ยวนำระหว่างการให้ความร้อน |
| ลำดับการดับ | เวลา, อัตราการไหล, และระยะเวลาในการให้สารระงับความรู้สึก |
| การเคลื่อนไหวของเครื่องจักร | การจัดทำดัชนีสถานี, การโอนส่วนหนึ่ง, และการดำเนินงานโครงสำหรับตั้งสิ่งของ |
| สูตรกระบวนการ | ชุดพารามิเตอร์ที่จัดเก็บไว้สำหรับหมายเลขชิ้นส่วนเกียร์ต่างๆ |
ฟังก์ชันจริงขึ้นอยู่กับการกำหนดค่าเครื่องที่เลือก.
Ⅵ. การประยุกต์ใช้การชุบแข็งเกียร์โลหะผสมผง
ระบบนี้ได้รับการกำหนดค่าสำหรับการชุบแข็งอัตโนมัติของเฟืองโลหะผสมผงและส่วนประกอบเฟืองซินเตอร์. ขึ้นอยู่กับวัสดุและการชุบแข็งที่ต้องการ, ระบบเหนี่ยวนำที่ปรับแต่งเองสามารถประเมินสำหรับส่วนประกอบประเภทเกียร์อื่นๆ ได้.
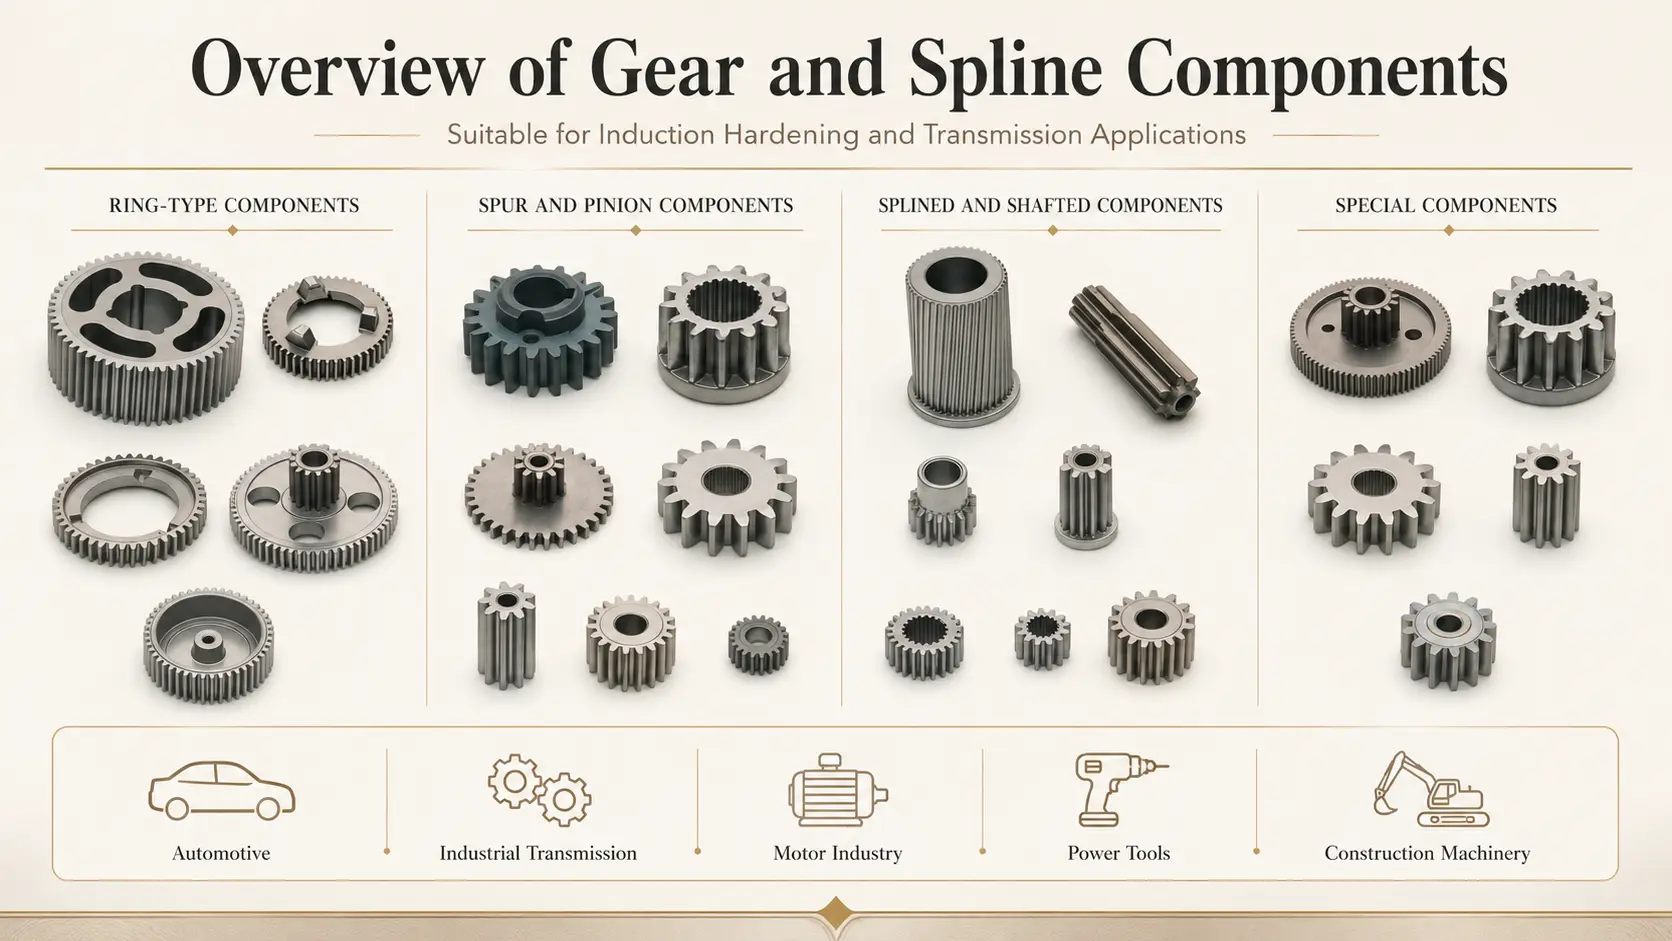 ขึ้นอยู่กับวัสดุและการชุบแข็งที่ต้องการ, ระบบเหนี่ยวนำแบบกำหนดเองสามารถประเมินสำหรับเฟืองเดือยได้, เกียร์ภายใน, เฟืองสไปลน์, ดุมเกียร์, ปีกนก, เพลาเกียร์, และส่วนประกอบเกียร์รูปวงแหวน. โครงสร้างเฟืองที่แตกต่างกันจำเป็นต้องมีตัวเหนี่ยวนำและการจัดการจับชิ้นงานที่แตกต่างกัน - ควรตรวจสอบการวาดเฟืองและพื้นที่ชุบแข็งที่ต้องการก่อนเลือกเครื่องจักร.
Ⅶ. ภาพรวมเครื่องจักรและสายการผลิต
วิดีโอนี้แสดงเครื่องจักรทั้งหมดในสภาพที่ไม่ทำงาน, รวมถึงเครื่องมือกลที่ทำให้แข็งและหน่วยกำลังเหนี่ยวนำ. มีประโยชน์ในการทำความเข้าใจการจัดวางอุปกรณ์โดยรวม, ระบบโหลดโครงสำหรับตั้งสิ่งของ, และความสัมพันธ์ระหว่างแผนผังสถานีเครื่องกลกับตู้จ่ายไฟ.
Ⅷ. การกำหนดค่าทางเทคนิค
เพราะอุปกรณ์นี้ถูกสร้างขึ้นรอบชิ้นงานและกระบวนการผลิต, ข้อมูลจำเพาะหลักพิจารณาจากเกียร์จริง — ไม่ได้เลือกไว้ล่วงหน้าจากเอกสารข้อมูลมาตรฐาน.
| รายการ | การกำหนดค่า |
|---|---|
| ประเภทเครื่องจักร | เครื่องชุบแข็งแบบเหนี่ยวนำอัตโนมัติ |
| ตัวเลือกสถานี | 4 สถานี / 6 สถานี |
| วิธีการโหลด | การโหลดและขนถ่ายโครงสำหรับตั้งสิ่งของอัตโนมัติ |
| ชิ้นงาน | เกียร์โลหะผงและชิ้นส่วนเกียร์ที่เกี่ยวข้อง |
| กำลังเหนี่ยวนำ | คัดเลือกตามชิ้นงานและกระบวนการ |
| ความถี่ | เลือกตามความต้องการด้านความร้อน |
| ขดลวดเหนี่ยวนำ | ปรับแต่ง |
| กระบวนการชุบแข็ง | กำหนดค่าตามพื้นที่ชุบแข็งที่ต้องการ |
| ระบบควบคุม | ซีเอ็นซี / PLC / การกำหนดค่า DSP ตามการออกแบบเครื่องจักร |
| ระบบระบายความร้อน | กำหนดค่าตามความต้องการของกระบวนการ |
Ⅸ. ข้อมูลที่จำเป็นสำหรับการเลือกเครื่อง
เพื่อรวบรวมข้อเสนอ, คุณสามารถแบ่งปันกับเราสามสิ่ง: การวาดเกียร์, เกรดวัสดุหรือข้อกำหนด, และ พื้นที่แข็งที่ต้องการ. หากคุณมีความแข็งเป้าหมายด้วย, ข้อกำหนดความลึกของชั้น, กำลังการผลิต, หรือรายละเอียดแหล่งจ่ายไฟของโรงงาน, สิ่งเหล่านี้ช่วยปรับแต่งคำแนะนำ แต่การวาดภาพเป็นจุดเริ่มต้นที่ถูกต้อง.
Ⅹ. คำถามที่พบบ่อย
เครื่องเดียวกันสามารถประมวลผลเกียร์ต่างกันได้?
อาจจะ. การที่เกียร์ที่แตกต่างกันจะสามารถใช้เครื่องจักรเดียวกันร่วมกันได้หรือไม่นั้นขึ้นอยู่กับขนาดของเฟืองเหล่านั้น, อุปกรณ์จับยึด, ตัวเหนี่ยวนำ, และข้อกำหนดในการชุบแข็ง. อาจจำเป็นต้องเปลี่ยนชิ้นส่วน โดยจะมีการประเมินระหว่างการตรวจสอบทางวิศวกรรม.
ฉันควรเลือกเครื่อง 4 สถานีหรือ 6 สถานี?
ทางเลือกขึ้นอยู่กับจำนวนขั้นตอนของกระบวนการ, ข้อกำหนดการจัดการชิ้นส่วน, และรอบเวลาการผลิตเป้าหมาย. ควรพิจารณาหลังจากตรวจสอบข้อกำหนดการวาดเฟืองและการผลิต — ไม่ได้เลือกไว้ล่วงหน้าจากเอกสารข้อมูลจำเพาะ.
เครื่องจักรนี้จำกัดเฉพาะเกียร์โลหะผงหรือไม่?
ไม่ใช่. ระบบนี้นำเสนอเกี่ยวกับการใช้งานเฟืองโลหะผง, แต่ระบบชุบแข็งด้วยการเหนี่ยวนำอัตโนมัติที่คล้ายกันสามารถออกแบบสำหรับเฟืองเหล็กดัดและส่วนประกอบประเภทเฟืองอื่น ๆ หลังจากการประเมินทางเทคนิค.
สามารถปรับแต่งขดลวดเหนี่ยวนำได้?
ได้. รูปทรงของตัวเหนี่ยวนำได้รับการออกแบบตามรูปร่างของเฟือง, รายละเอียดฟัน, และต้องการพื้นที่ทำความร้อน. การออกแบบคอยล์ถือเป็นงานวิศวกรรมชิ้นแรกๆ หลังจากได้รับแบบร่างเฟือง ซึ่งไม่ใช่ส่วนประกอบที่มีจำหน่ายทั่วไป.
ขอโซลูชั่นการแข็งตัวของเกียร์อัตโนมัติ
ส่งรูปวาดเกียร์ของคุณ, วัสดุ, ข้อกำหนดการแข็งตัว, และเป้าหมายการผลิต. เราสามารถประเมินได้ว่าเครื่องชุบแข็งแบบเหนี่ยวนำอัตโนมัติแบบ 4 สถานีหรือ 6 สถานีเหมาะกับการใช้งานของคุณหรือไม่.
สินค้าที่เกี่ยวข้อง




คลิกที่นี่เพื่อเพิ่มข้อความของคุณเอง


