เครื่องชุบแข็งแบบเหนี่ยวนำแร็คเกียร์สำหรับเครื่องมือกล & ระบบอัตโนมัติทางอุตสาหกรรม
Ⅰ. การแข็งตัวของการเหนี่ยวนำแร็คเกียร์ในการทำงาน
การชุบแข็งด้วยการเหนี่ยวนำแร็คเกียร์
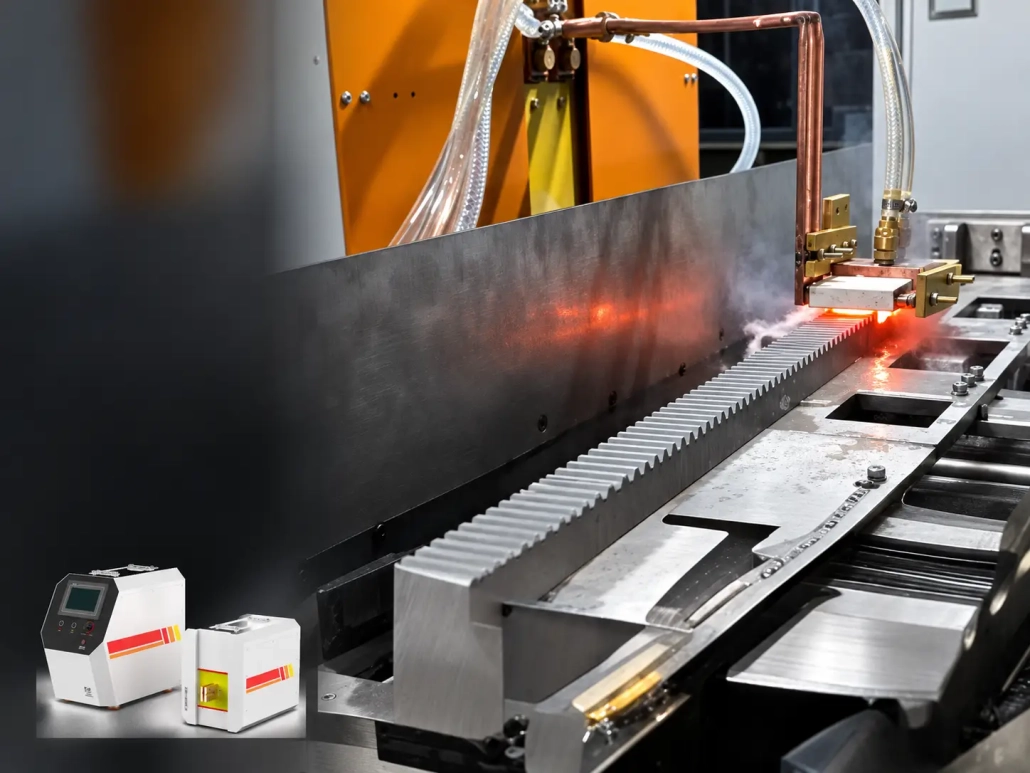
การแข็งตัวของฟันแร็คแบบเหนี่ยวนำเฉพาะที่
ในกระบวนการที่แสดงข้างต้น, ขดลวดเหนี่ยวนำอยู่ในตำแหน่งใกล้กับฟันของชั้นวางและให้ความร้อนบริเวณฟันที่ต้องการ. จากนั้นบริเวณที่ได้รับความร้อนจะถูกดับลงตามกระบวนการชุบแข็ง.
เพื่อการรักษาที่ยาวนานขึ้น, การเคลื่อนไหวสัมพัทธ์ระหว่างแร็คเกียร์และตัวเหนี่ยวนำสามารถพาโซนทำความร้อนไปตามแร็คได้.
กระบวนการนี้ได้รับการพัฒนารอบๆ พื้นที่ที่ระบุไว้ในการชุบแข็ง แทนที่จะถือว่าทั้งชั้นวางเป็นชิ้นงานเดียวที่ได้รับความร้อนสม่ำเสมอ.
Ⅱ. พื้นที่ใดของชั้นวางเกียร์ที่สามารถแข็งตัวได้?
พื้นที่ชุบแข็งที่ต้องการขึ้นอยู่กับการออกแบบชั้นวางและข้อกำหนดการอบชุบด้วยความร้อน.
ฟันแร็ครวมถึง ปลายฟัน, ขนาบข้างและราก, แต่พื้นที่เหล่านี้ไม่ควรถูกสันนิษฐานโดยอัตโนมัติว่าต้องการสิ่งเดียวกัน รูปแบบความแข็ง หรือความลึกของกรณี. การใช้งานบางประเภทอาจต้องมีการชุบแข็งบริเวณผิวฟันที่ใช้งานเป็นหลัก, ในขณะที่คนอื่นอาจระบุโปรไฟล์โซนแข็งที่แตกต่างกัน.
ดังนั้นควรระบุพื้นที่ที่ต้องการบนภาพวาดก่อนที่จะเลือกตัวเหนี่ยวนำและกระบวนการ.
วัสดุและสภาพก่อนหน้าก็มีความสำคัญเช่นกัน. วัสดุชั้นวางต้องเหมาะสมกับการตอบสนองการชุบแข็งด้วยการเหนี่ยวนำที่ต้องการ.
สำหรับการประเมินกระบวนการเบื้องต้น, ข้อมูลที่เป็นประโยชน์มากที่สุดมักจะเป็นภาพวาดของชั้นวาง, วัสดุและโซนแข็งที่ทำเครื่องหมายไว้.
Ⅲ. การวางตำแหน่งและการสแกนตัวเหนี่ยวนำตามแนวฟันของแร็ค
ชั้นวางเกียร์แตกต่างจาก เพลาเรียบ เนื่องจากขดลวดเหนี่ยวนำจะทำงานรอบๆ ลักษณะฟันที่เกิดซ้ำๆ แทนที่จะเป็นพื้นผิวทรงกระบอกที่ต่อเนื่องกัน.
ตัวเหนี่ยวนำไม่จำเป็นต้องติดตามทุกรายละเอียดของรูปร่างฟัน. รูปทรงและตำแหน่งได้รับการพัฒนาตามโปรไฟล์ของชั้นวางและรูปแบบการทำความร้อนที่ต้องการ.
ข้อควรพิจารณาที่สำคัญ ได้แก่ รูปทรงของฟัน, โมดูล, ส่วนแร็ค, ความสัมพันธ์ของขดลวดต่อฟันและช่องว่างรอบบริเวณที่ทำการรักษา.
สำหรับชั้นวางยาว, การรักษาสามารถดำเนินการไปตามความยาวของชั้นวางโดยการควบคุม การเคลื่อนไหวสัมพัทธ์ ระหว่างชิ้นงานกับตัวเหนี่ยวนำ. ในระหว่างการเคลื่อนไหวนี้, ความสัมพันธ์ระหว่างขดลวดกับฟันควรได้รับการควบคุมอย่างเพียงพอสำหรับกระบวนการที่ต้องการ.
ชิ้นงานที่ยาวอาจต้องการการรองรับและคำแนะนำที่เหมาะสม เพื่อไม่ให้ตำแหน่งชั้นวางเปลี่ยนแปลงมากเกินไปเมื่อการรักษาดำเนินไป.
การเปลี่ยนแปลงในโมดูล, รูปร่างฟันหรือส่วนชั้นวางอาจต้องใช้เครื่องมือที่แตกต่างกัน แม้ว่าความยาวโดยรวมของชั้นวางจะใกล้เคียงกันก็ตาม.
Ⅳ. การชุบแข็งและผลลัพธ์การชุบแข็งขั้นสุดท้าย
การทำความร้อนเพียงอย่างเดียวไม่ได้กำหนดโซนแข็งขั้นสุดท้าย. ฟันของชั้นวางที่ได้รับความร้อนจะต้องถูกดับตามกระบวนการที่ต้องการ.
ในการตั้งค่าการเคลื่อนย้ายหรือการสแกน, การจัดเตรียมการดับจะต้องทำงานร่วมกับพื้นที่ที่ให้ความร้อนในขณะที่การบำบัดดำเนินไป. ขึ้นอยู่กับการใช้งาน, การดับอาจรวมอยู่ในเครื่องมือการเหนี่ยวนำหรือจัดให้มีผ่าน การจัดเรียงสเปรย์แยกกัน.
ไม่ควรใช้รูปแบบการให้ความร้อนที่มองเห็นได้เพื่อวัดผลลัพธ์สุดท้ายเพียงอย่างเดียว. การยอมรับควรเป็นไปตามข้อกำหนดการรักษาความร้อน, ซึ่งอาจรวมถึงความแข็งของพื้นผิวด้วย, ตำแหน่งโซนแข็งและความลึกของเคสตามที่ระบุไว้.
ความลึกของเคสที่ต้องการจะพิจารณาร่วมกับวัสดุ, รูปทรงของฟัน, วิธีการให้ความร้อนและการดับเมื่อมีการพัฒนากระบวนการ.
Ⅴ. การกำหนดค่าเครื่องจักรสำหรับการชุบแข็งแร็คเกียร์
โดยปกติแล้ว เครื่องชุบแข็งด้วยการเหนี่ยวนำชั้นวางเกียร์จะได้รับการกำหนดค่าตามรูปทรงของชั้นวางและข้อกำหนดในการผลิต แทนที่จะกำหนดค่าจากความยาวของชั้นวางหรือระดับกำลังเพียงอย่างเดียว.
ระบบอาจรวมถึง:
เค้าโครงที่แน่นอนขึ้นอยู่กับข้อกำหนดของชิ้นงานและการรักษา.
ชั้นวางยาวที่ต้องมีการชุบแข็งเป็นเวลานานอาจต้องมีการเคลื่อนตัวและการรองรับเพิ่มเติม. ชั้นวางที่สั้นกว่า, หรือส่วนประกอบที่ต้องการพื้นที่ชุบแข็งเฉพาะจุดเดียวเท่านั้น, อาจใช้การจัดการที่แตกต่างกัน.
ขนาดชั้นวางที่เกี่ยวข้องในบางครั้งอาจใช้แพลตฟอร์มกำลังเดียวกันในขณะที่ใช้ตัวเหนี่ยวนำต่างกัน, อุปกรณ์ติดตั้งหรือการตั้งค่ากระบวนการ. ซึ่งจะต้องได้รับการประเมินจากชิ้นงานจริง แทนที่จะพิจารณาจากขนาดที่ระบุ.
Ⅵ. การใช้งานในเครื่องมือกลและระบบอัตโนมัติทางอุตสาหกรรม
แร็คเกียร์ชุบแข็งด้วยการเหนี่ยวนำจะใช้ในกรณีที่ฟันของแร็คสัมผัสกับการสัมผัสและการสึกหรอซ้ำๆ ระบบขับเคลื่อนแบบแร็คแอนด์พีเนียน.
พื้นที่ใช้งานทั่วไปอาจรวมถึง:
ในเครื่องมือกลและระบบโครงสำหรับตั้งสิ่งของ, แร็คเกียร์ยาวอาจใช้เพื่อส่งการเคลื่อนไหวในระยะทางการเดินทางที่ขยายออกไป. อุปกรณ์อัตโนมัติยังสามารถใช้ไดรฟ์แบบแร็คแอนด์พีเนียนซึ่งจำเป็นต้องมีการเคลื่อนที่เชิงเส้น.
ความต้องการในการชุบแข็งยังคงต้องถูกกำหนดจากแบบร่างของชั้นวางจริง. ขนาดแร็ค, รูปทรงของฟัน, วัสดุและโซนชุบแข็งที่ต้องการอาจแตกต่างกันอย่างมากระหว่างการใช้งาน.
Ⅶ. ข้อมูลที่จำเป็นสำหรับการเลือกเครื่อง
ภาพวาดชั้นวางเกียร์ให้ข้อมูลที่เป็นประโยชน์มากขึ้นสำหรับ การเลือกเครื่องจักร กว่าคำขอที่ขึ้นอยู่กับกำลังหรือความถี่ในการทำงานเท่านั้น.
| ข้อมูล | ทำไมมันถึงสำคัญ |
|---|---|
| การวาดชั้นวางเกียร์ | แสดงรูปร่างของฟัน, ส่วนแร็คและรูปทรงโดยรวม |
| วัสดุ | ช่วยประเมินการตอบสนองการชุบแข็งที่คาดหวัง |
| ความยาวแร็ค | ส่งผลต่อความต้องการการสนับสนุนและการเคลื่อนไหว |
| เรขาคณิตของฟัน / โมดูล | มีอิทธิพลต่อการพัฒนาตัวเหนี่ยวนำและเครื่องมือ |
| พื้นที่แข็งที่ต้องการ | กำหนดตำแหน่งที่ต้องการความร้อนและการดับ |
| ความแข็งเป้าหมาย, ถ้าระบุไว้ | กำหนดผลลัพธ์พื้นผิวที่ต้องการ |
| ความลึกของเคส, ถ้าระบุไว้ | ช่วยกำหนดความต้องการในการชุบแข็ง |
| ความต้องการในการผลิต | มีอิทธิพลต่อการจัดการและการกำหนดค่าอัตโนมัติ |
หากได้กำหนดพื้นที่ชุบแข็งไว้แล้ว, การทำเครื่องหมายบนภาพวาดโดยตรงจะมีประโยชน์อย่างยิ่ง.
สำหรับการสนทนาเบื้องต้น, อย่างไรก็ตาม, ภาพวาดหรือภาพถ่ายที่ชัดเจน, วัสดุถ้าทราบ, และพื้นที่ที่ต้องเสริมความแข็งมักจะเพียงพอที่จะเริ่มการประเมินได้.
จากข้อมูลนี้, ขดลวดเหนี่ยวนำ, การวางตำแหน่งชั้นวาง, วิธีการทำความร้อนและดับ, สามารถตรวจสอบแหล่งจ่ายไฟและการกำหนดค่าเครื่องสำหรับแอปพลิเคชันได้.
Ⅷ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ฉันต้องมีข้อมูลอะไรบ้างในการประเมิน?
การวาดภาพชั้นวาง, วัสดุถ้าทราบ, และพื้นที่ที่ต้องชุบแข็งก็มักจะเพียงพอที่จะเริ่มต้น. ความแข็งเป้าหมาย, สามารถเพิ่มความลึกของเคสและข้อกำหนดการผลิตได้หากมีการกำหนดไว้แล้ว.
ฟันชั้นวางทุกส่วนจำเป็นต้องมีความแข็งเท่ากันหรือไม่?
ไม่ใช่โดยอัตโนมัติ. ปลายฟัน, ไม่ควรถือว่าสีข้างและรากต้องใช้รูปแบบความแข็งหรือความลึกของตัวเรือนเท่ากัน. พื้นที่ที่ต้องการจะถูกระบุบนภาพวาดก่อนที่จะเลือกตัวเหนี่ยวนำและกระบวนการ.
คือแร็คเกียร์แข็งแบบเดียวกับเพลาเรียบ?
ไม่ใช่. ชั้นวางมีลักษณะฟันเรียงซ้ำๆ แทนที่จะเป็นพื้นผิวทรงกระบอกที่ต่อเนื่องกัน, ดังนั้นรูปทรงและตำแหน่งของตัวเหนี่ยวนำจึงได้รับการพัฒนารอบๆ หน้าโปรไฟล์ของฟันและรูปแบบการทำความร้อนที่ต้องการ.
ชั้นวางยาวได้รับการปฏิบัติอย่างไร?
การบำบัดจะดำเนินการไปตามชั้นวางโดยการควบคุมการเคลื่อนที่สัมพัทธ์ระหว่างชิ้นงานและตัวเหนี่ยวนำ. ชั้นวางแบบยาวอาจต้องการความช่วยเหลือและคำแนะนำเพื่อให้ตำแหน่งของชั้นวางคงที่ในขณะที่การรักษาดำเนินไป.
ขนาดแร็คที่เกี่ยวข้องสามารถใช้เครื่องหรือแหล่งจ่ายไฟเดียวกันร่วมกันได้?
บางครั้ง. ขนาดชั้นวางที่เกี่ยวข้องอาจใช้แพลตฟอร์มกำลังเดียวกันในขณะที่ใช้ตัวเหนี่ยวนำต่างกัน, อุปกรณ์ติดตั้งหรือการตั้งค่ากระบวนการ, แต่จะต้องประเมินจากชิ้นงานจริง แทนที่จะพิจารณาจากขนาดที่ระบุ.