
การชำนาญในการชุบแข็งเพลาแบบเหนี่ยวนำ: 3 ความท้าทายด้านคุณภาพที่สำคัญตั้งแต่เส้นผ่านศูนย์กลางจนถึงการควบคุมการแตกร้าว
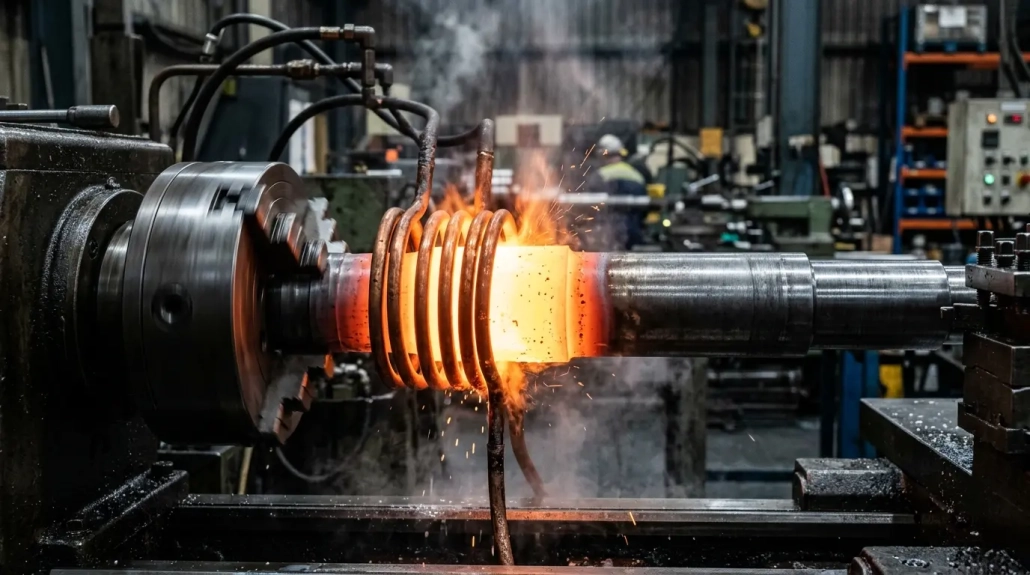
การชุบแข็งแบบเหนี่ยวนำเพลา ครอบคลุมหน้าต่างกระบวนการที่กว้างที่สุดแห่งหนึ่งในอุตสาหกรรม ตั้งแต่ 6 มม. เพลามอเตอร์ขนาดเล็กถึง 460 มม. เพลาขับพลังงานใหม่, จากเหล็กกล้าคาร์บอนธรรมดาไปจนถึงเหล็กกล้าโลหะผสม 42CrMo, โดยมีข้อกำหนดความลึกของกรณีตั้งแต่ 0.8 มม. ขึ้นไป 10 มม.. การทําให้ถูกต้องหมายถึงการเชี่ยวชาญสามมิติ: ความถี่เทียบกับ. การจับคู่เส้นผ่านศูนย์กลาง, การวิเคราะห์สาเหตุรากฐานของการแตกร้าวอย่างเป็นระบบ, และ การลําดับกระบวนการสําหรับรูปทรงเรขาคณิตที่ซับซ้อน. บทความนี้ครอบคลุมทั้งสามอย่าง, พร้อมกรอบการตัดสินใจที่เป็นรูปธรรมสําหรับแต่ละแบบ.
📋 สารบัญ
1. การจําแนกตามเส้นผ่านศูนย์กลาง: การเลือกความถี่และตัวเหนี่ยวนํา
ใน การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ, ความถี่เป็นพารามิเตอร์หลักของกระบวนการ, และการเลือกความถี่นี้เชื่อมโยงโดยตรงกับเส้นผ่านศูนย์กลางของชิ้นงาน. ความเข้าใจ การจัดประเภทความถี่ของอุปกรณ์ทําความร้อนเหนี่ยวนํา เป็นจุดเริ่มต้นสําคัญสําหรับการออกแบบกระบวนการใด ๆ.
เพลาภายใต้ 20 มม.: 200–600 kHz
สําหรับเพลาที่มีเส้นผ่านศูนย์กลางเล็ก, ความถี่ที่แนะนําคือ 200–600 kHz. ตัวอย่างทั่วไปคือเพลามอเตอร์ a 6 mm ในเหล็ก 40Cr ที่ต้องการความลึกของเคส 0.8–1.2 มม.. ตัวเหนี่ยวนำแบบเลี้ยวเดียวพร้อมการชุบแข็งด้วยการสแกนคือการกำหนดค่ามาตรฐาน. อันหนึ่ง 8 บอลสกรูขนาดจิ๋ว มม. ใช้วิธีการเดียวกัน. เพลาเหล็กเครื่องมือโลหะผสมรอบ 18 เส้นผ่านศูนย์กลาง มม. ยังเป็นตัวเลือกสำหรับการชุบแข็งแบบนัดเดียว — เส้นผ่านศูนย์กลางเล็กหมายถึงสามารถให้ความร้อนเส้นรอบวงทั้งหมดได้อย่างสม่ำเสมอในนัดเดียว.
เพลา 20–100 มม: 2–15 kHz
สำหรับเพลาขนาดกลาง, ความถี่แคบลงเหลือ 2–15 kHz. ตัวเหนี่ยวนำแบบหมุนคู่เป็นตัวเลือกทั่วไป, โดยเลือกโหมดการสแกนหรือถ่ายภาพเดี่ยวตามความลึกของเคสที่ต้องการ. ช่วงเส้นผ่านศูนย์กลางนี้ครอบคลุมส่วนประกอบเพลาทั่วไปในอุตสาหกรรมทั้งหมด, และ การเลือกกำลังที่ถูกต้อง ในช่วงนี้เป็นสิ่งสำคัญ — การเลือกกำลังต่ำเกินไปจะทำให้ความลึกของชั้นแข็งไม่เพียงพอ, ในขณะที่การเลือกกำลังสูงเกินไปจะทำให้สิ้นเปลืองทุนและพลังงาน.
เพลาที่มีเส้นผ่านศูนย์กลางใหญ่กว่า 100 มม.: 2–6 กิโลเฮิรตซ์
สำหรับเพลาขนาดใหญ่ที่เกินกว่า 100 มม., ความถี่จะลดลงเหลือ 2–6 กิโลเฮิรตซ์, และใช้ตัวเหนี่ยวนำสแกนแบบหมุนรอบเดียวที่ดับตัวเองเป็นที่ต้องการ. เมื่อความลึกของชั้นแข็งที่ลึกกว่าถูกต้องการ, การอุ่นชิ้นงานก่อนการชุบแข็งสามารถยืดความลึกของชั้นแข็งที่มีประสิทธิภาพได้. ความถี่ต่ำช่วยให้กระแสซึมผ่านได้เพียงพอเพื่อเข้าถึงความลึกที่ต้องการ, ในขณะที่การออกแบบแบบดับเองช่วยให้วงจรระบายความร้อนง่ายขึ้น.
การจำแนกประเภทนี้เป็นเรื่องง่ายในหลักการ, แต่ความล้มเหลวด้านคุณภาพหลายอย่างในทางปฏิบัติเกิดจากการไม่ตรงกันระหว่างความถี่กับเส้นผ่านศูนย์กลางโดยตรง. ความถี่สูงเกินไปทำให้กระแสซึมผ่านไม่เพียงพอและชั้นรอบไม่ลึกพอที่จะตรงตามข้อกำหนด. ความถี่ต่ำเกินไปทำให้ความร้อนแพร่กระจายมากเกินไปไปยังแกน, การขยายเขตการเปลี่ยนผ่านระหว่างชั้นแข็งและแกนอ่อน — ทั้งสองสภาพไม่สามารถยอมรับได้สำหรับเพลาที่มีความสำคัญต่อการใช้งาน.
2. เพลาขับรถบรรทุก: ภาพรวมอย่างเป็นระบบของการแตกร้าว
เพลาหลังรถบรรทุกเป็นประเภทเพลาที่มีแนวโน้มที่จะล้มเหลวมากที่สุดในการชุบแข็งแบบเหนี่ยวนำ. เหตุการณ์การแตกร้าวเป็นล็อตไม่ใช่เรื่องแปลก, และมักปรากฏขึ้นเฉพาะในขั้นตอนการเคลม — เป็นอาการของการวิเคราะห์สาเหตุรากเหตุที่เคยไม่เพียงพอ. ไม่เหมือนกับความสัมพันธ์ระหว่างความถี่กับเส้นผ่านศูนย์กลางที่ตรงไปตรงมาในส่วน 1, การแตกร้าวใน การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ โดยทั่วไปเกี่ยวข้องกับปัจจัยหลายประการที่เกิดขึ้นพร้อมกัน.
สาเหตุ 1: ข้อบกพร่องในการออกแบบตัวเหนี่ยวนำ
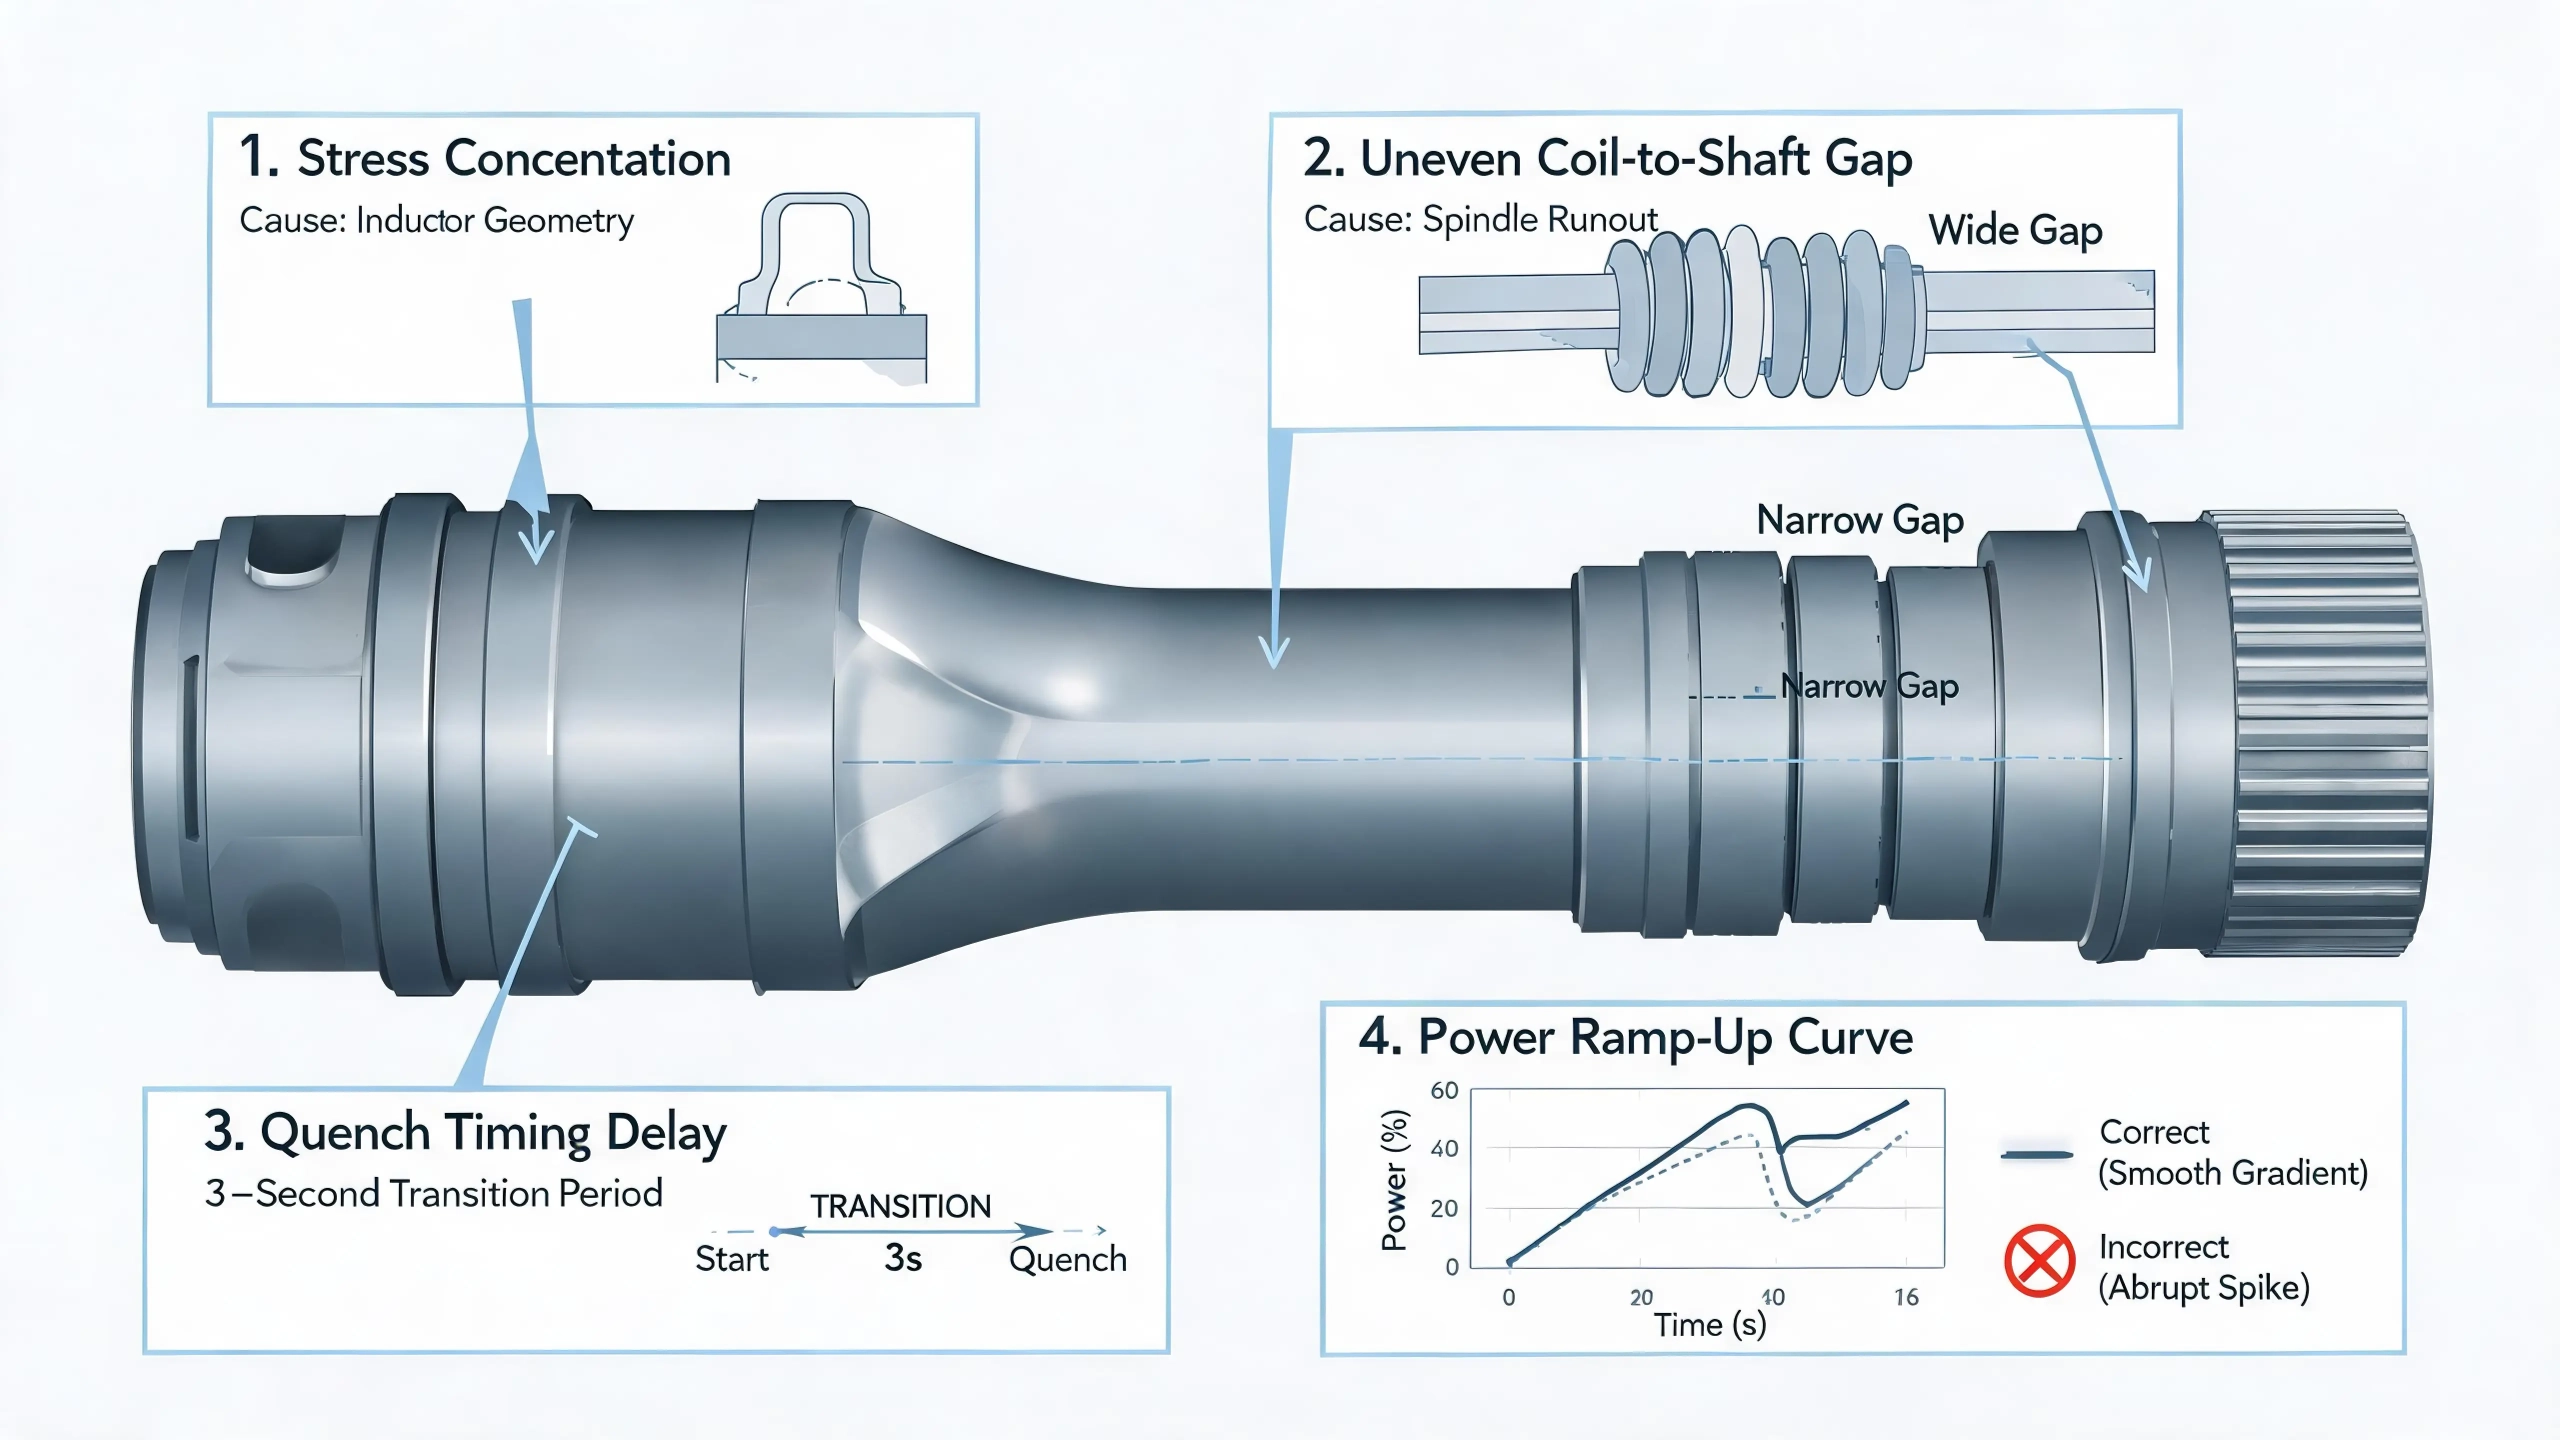
นี่คือปัจจัยหลัก. การควบคุมความลึกชั้นที่รัศมีของแชสซีเป็นเรื่องทางเทคนิคที่ต้องทำอย่างแม่นยำ, และเรขาคณิตของตัวเหนี่ยวนำที่ไม่ดีนำไปสู่การรวมความเค้นโดยตรงที่ตำแหน่งที่ไวต่อความตึงเครียดที่สุดของเพลา.
ตัวเข้มข้นของฟลักซ์ — ซึ่งเป็นส่วนสำคัญของชุดตัวเหนี่ยวนำ — ต้องการความสนใจเป็นพิเศษ: แผ่นเหล็กซิลิกอนควรมีความหนา 0.15 มม. พร้อมด้วย การเคลือบฉนวนทนความร้อนสูงทั้งสองด้าน. หากฉนวนเสื่อมสภาพระหว่างการให้ความร้อน, แผ่นเหล็กเองจะร้อนขึ้น, สูญเสียค่าการซึมผ่านแม่เหล็ก, และทำให้ความร้อนในท้องถิ่นไม่สม่ำเสมอ. สิ่งที่เริ่มต้นจากความล้มเหลวของฉนวนที่แผ่นเดียวสามารถลุกลามไปสู่การแข็งตัวที่ไม่สม่ำเสมอทั่วทั้งโซนฟิลเล็ต.
สาเหตุ 2: ความแม่นยำของอุปกรณ์ที่ไม่เพียงพอ
การเบี่ยงตัวมากเกินไปของแกนหมุนจะลดช่องว่างระหว่างชิ้นงานกับตัวเหนี่ยวนำในตำแหน่งการหมุนบางจุด, ทำให้เกิดการร้อนเกินในพื้นที่เฉพาะหรือแม้แต่การหลอมผิว. นี่เป็นปัญหาการบำรุงรักษาเครื่องจักรที่มักถูกมองข้ามเพราะเกิดขึ้นอย่างค่อยเป็นค่อยไป — การเปลี่ยนแปลงช่องว่างในช่วงหลายสัปดาห์ของการทำงานอาจไม่ทำให้สัญญาณเตือนทำงานจนกว่าชิ้นส่วนจะเริ่มสอบไม่ผ่าน. การตรวจสอบการเบี่ยงตัวของแกนหมุนอย่างสม่ำเสมอควรเป็นส่วนหนึ่งของตารางการบำรุงรักษาเชิงป้องกันสำหรับเซลล์ชุบแข็งเพลาใด ๆ.
สาเหตุ 3: การทำความเย็นแบบควิ้นชไม่เหมาะสม
แนะนำให้ใช้ตัวกลางดับ PAG ที่ความเข้มข้นสูงกว่า 10%, โดยรักษาอุณหภูมิของเหลวไว้ที่ 30–35 องศาเซลเซียส. อย่างไรก็ตาม, สาเหตุการแคร็กที่เกี่ยวข้องกับการดับที่พบบ่อยที่สุดไม่ใช่ตัวกลางเอง — มันคือ เวลา. การดับแบบไหลเต็มไม่ควรเริ่มทันทีที่เริ่มขั้นตอนการทำความเย็น. ความล่าช้าที่ควบคุมตามด้วยเฟสเริ่มต้นที่มีการไหลต่ำ — เปลี่ยนเป็นการไหลเต็มหลังจากนั้นประมาณ 3 วินาที — จำเป็นต่อการระงับความเค้นดึงที่พื้นผิวที่กระตุ้นให้เกิดการแตกร้าว. กรอบเวลา 3 วินาทีนี้แคบและไม่น่าให้อภัย.
สาเหตุ 4: พารามิเตอร์กระบวนการไม่ถูกต้อง
ควรเพิ่มกําลังอย่างค่อยเป็นค่อยไปตั้งแต่เริ่มสแกน — การกระโดดไปถึงกําลังเต็มทันทีจะเกิดแรงกระแทกความร้อนที่ปลายเพลา. การชะลอความเร็วเมื่อสิ้นสุดการสแกนไม่ควรมากเกินไป, เพราะการออกจากเครื่องช้าอาจทําให้โซนเริ่มต้นร้อนเกินไป. การเลือกความถี่ต้องตรงกับเกรดวัสดุด้วย: เหล็กอัลลอยอย่าง 42CrMo ต้องการการผสมผสานความถี่-กําลังที่แตกต่างจากเหล็กกล้าคาร์บอนธรรมดาที่มีเส้นผ่านศูนย์กลางเท่ากัน.
สาเหตุทั้งสี่นี้ไม่เป็นอิสระกัน. เหตุการณ์การแตกร้าวเป็นกลุ่มมักเกี่ยวข้องกับหลายปัญหาที่เกิดขึ้นพร้อมกัน — ปัญหารูปทรงของอินดักเตอร์รวมกับการวิ่งออกของสปินเดิลและการทำเวลาเย็นที่ไม่เหมาะสม, ตัวอย่างเช่น. นี่คือเหตุผลที่ การสอบสวนอย่างเป็นระบบ — แทนที่จะมุ่งเน้นเพียงปัจจัยเดียว — เป็นวิธีเดียวที่เชื่อถือได้. สำหรับมุมมองที่กว้างขึ้นเกี่ยวกับการเลือกกระบวนการในเกียร์และเพลาที่มีรูปทรงต่างกัน, ดูการเปรียบเทียบของเราเกี่ยวกับ การสแกนแบบยิงครั้งเดียวกับ. การชุบแข็งแบบเหนี่ยวนำแบบซี่ต่อซี่สำหรับล้อขับ.
3. เพลามอเตอร์พลังงานใหม่: การจัดลําดับกระบวนการสําหรับเรขาคณิตซับซ้อน
เพลาเครื่องยนต์ขับเคลื่อนพลังงานใหม่เป็นระดับที่ซับซ้อนสูงสุด การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ. ส่วนประกอบทั่วไปก็ประมาณนี้ 460 ความยาวมม, มีร่องภายนอกที่ปลายด้านหนึ่ง, เส้นโค้งภายในที่อีกด้าน, การเปลี่ยนเส้นผ่านศูนย์กลางหลายระดับตามตัวเพลา, ต้องมีการชุบแข็งพื้นผิวเต็มรูปแบบสำหรับเส้นผ่านศูนย์กลางภายนอกทั้งหมด, และการชุบแข็งบนร่องภายในด้วย.
การแข็งตัวของพื้นผิวภายนอก
การชุบแข็งด้วยการฉีดช็อตเดียวเต็มความยาวสามารถครอบคลุมการเปลี่ยนเส้นผ่านศูนย์กลางภายนอกทั้งหมดในการดำเนินการครั้งเดียว. แนวทางนี้ต้องการพลังมหาศาล — 500 แหล่งจ่ายพลังงานเหนี่ยวนำ กิโลวัตต์ เป็นสเกลที่เหมาะสมสำหรับเพลาขนาดนี้. การประมวลผลแบบครั้งเดียวยังช่วยลดการบิดตัวจากความร้อนที่อาจสะสมจากการสแกนหลายรอบ.
กฎลำดับขั้นวิกฤติ: ด้านในก่อนด้านนอก
การทำให้แข็งของสลักภายในต้องเสร็จก่อนการทำให้แข็งของพื้นผิวภายนอก. ลำดับนี้ไม่สามารถต่อรองได้. หลังจากการทำให้แข็งภายนอก, สภาพความร้อนในรูเปลี่ยน — ชั้นที่แข็งภายนอกเปลี่ยนกระจายมวลความร้อนและพฤติกรรมการระบายความร้อนของชิ้นส่วนทั้งหมด. หากการทำให้แข็งสลักภายในตามหลังการทำให้แข็งภายนอก, โปรไฟล์ความร้อนของรูเจาะกลายเป็นไม่สามารถคาดการณ์ได้, และผลลัพธ์การชุบแข็งของสไปรนภายในจะไม่สม่ำเสมอจากชิ้นส่วนหนึ่งไปอีกชิ้นหนึ่ง. การย้อนลำดับขั้นตอนจะกำจัดตัวแปรนี้ออกไปทั้งหมด.
การจัดการการเปลี่ยนผ่านเส้นผ่านศูนย์กลาง
รูปทรงของการเปลี่ยนผ่านเส้นผ่านศูนย์กลางเพิ่มความซับซ้อนขึ้นอีกขั้น. ส่วนที่มีเส้นผ่านศูนย์กลางต่างกันต้องการความหนาแน่นของพลังงานต่างกัน. เมื่อสแกนด้วยพารามิเตอร์คงที่, โซนการเปลี่ยนผ่านมีแนวโน้มที่จะสร้างการกระจายความลึกของชั้นไม่สม่ำเสมอ — ส่วนที่มีเส้นผ่านศูนย์กลางใหญ่กว่าจะได้รับความหนาแน่นของพลังงานน้อยกว่า, ในขณะที่ส่วนที่เล็กกว่าภาวะร้อนเกินไปได้.
ชิ้นส่วนประเภทนี้ต้องการการตรวจสอบความลึกของตัวเรือนและการกระจายความแข็งอย่างระมัดระวังเป็นขั้นตอนระหว่างการรับรองกระบวนการ. ตัดขวางเพลาที่แต่ละจุดเปลี่ยนเส้นผ่านศูนย์กลาง, วัดโปรไฟล์ความแข็ง, และปรับโปรแกรมพลังงานตามนั้น. การลงทุนในการรับรองล่วงหน้าจะชดเชยด้วยการหลีกเลี่ยงความไม่สอดคล้องระดับชุดที่พบเจอเพียงในการตรวจสอบขั้นสุดท้าย.
คีย์ Takeaway
วินัยหลักใน การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ คือการสร้างความสัมพันธ์ที่ถูกต้องระหว่าง เส้นผ่านศูนย์กลาง, ความถี่, และการออกแบบตัวเหนี่ยวนำ, จากนั้นการปรับปรุงรากฐานสําหรับวัสดุและรูปทรงเฉพาะของแต่ละชิ้น. การเกิดรอยแตก, ความลึกของเคสไม่เพียงพอ, และการชุบแข็งที่ไม่สม่ําเสมอที่การเปลี่ยนแปลงของเส้นผ่านศูนย์กลาง เป็นปัญหาคุณภาพที่พบบ่อยที่สุดสามประการในหมวดนี้. สาเหตุของแต่ละปัญหาแตกต่างกัน, แต่รากฐานในเกือบทุกกรณีย้อนกลับไปที่การออกแบบตัวเหนี่ยวนําหรือการเลือกพารามิเตอร์กระบวนการ ไม่ใช่ความจําเป็นในอุปกรณ์ที่มีราคาแพงกว่า.
สำหรับคำแนะนำเชิงปฏิบัติในหัวข้อที่เกี่ยวข้องอย่างใกล้ชิด — วิธีจัดการกับโครงสร้างที่ไม่ใช่มาร์เทนไซต์และความบิดเบี้ยวในชิ้นส่วนเกียร์ — ดูบทความของเราเกี่ยวกับ การแก้ปัญหาโครงสร้างที่ไม่ใช่มาร์เทนไซต์และความบิดเบี้ยวในการชุบแข็งเกียร์แบบเหนี่ยวนำ.
คำถามที่พบบ่อย: คําถามที่พบบ่อยเกี่ยวกับการชุบแข็งด้วยเหนี่ยวนําเพลา
Q1: ฉันจะเลือกความถี่ที่เหมาะสมสำหรับเส้นผ่านศูนย์กลางเพลาของฉันอย่างไร?
กฎทั่วไป: เพลาภายใต้ 20 มม. ใช้ 200–600 kHz, 20–100 มม. ใช้ 2–15 kHz, และมากกว่า 100 มม. ใช้ 2–6 กิโลเฮิรตซ์. แต่คำตอบที่แม่นยำขึ้นขึ้นอยู่กับความลึกของกรณีที่คุณต้องการ. ความถี่สูงจะรวมกระแสไว้ใกล้พื้นผิว (ชั้นกรณีตื้น), ขณะที่ความถี่ต่ำซึมลึกเข้าไปมากกว่า. จับคู่ความถี่กับความลึกของเคสที่ระบุก่อน, จากนั้นเลือกกําลังเพื่อให้ได้เวลาความร้อนที่ต้องการ. สําหรับการแยกละเอียด, ดูคู่มือของเราเกี่ยวกับ การจัดประเภทความถี่ของอุปกรณ์ให้ความร้อนเหนี่ยวนํา.
Q2: สาเหตุที่พบบ่อยที่สุดของการแตกร้าวเพลาล้อในการชุบแข็งเหนี่ยวนําคืออะไร?
ไม่มีสาเหตุเดียว “สาเหตุที่พบบ่อยที่สุด” และนั่นคือข้อสังเกตสําคัญ. การแตกร้าวแบบแบตช์เกือบจะเกิดขึ้นเสมอ ปัจจัยหลายปัจจัย: รูปทรงเหนี่ยวนําสร้างความเข้มข้นของความเครียด, การหลุดของแกนหมุนขยายความเครียด, การตั้งเวลาการแข็งตัวเพิ่มความเครียดความร้อน, และพารามิเตอร์การเพิ่มกำลังไม่สามารถชดเชยได้. ความอันตรายคือการระบุเพียงปัจจัยใดปัจจัยหนึ่ง, “ซ่อมแซม” มัน, และสมมติว่าปัญหาได้รับการแก้ไขแล้ว. การสอบสวนอย่างเป็นระบบครอบคลุมสี่หมวดหมู่สาเหตุทั้งหมด — การออกแบบตัวเหนี่ยวนำ, สภาพอุปกรณ์, การทำความเย็นแบบกระชาก, และพารามิเตอร์กระบวนการ — เป็นวิธีที่เชื่อถือได้เพียงวิธีเดียว.
Q3: ทำไมการชุบแข็งร่องภายในต้องมาก่อนการชุบแข็งผิวภายนอกบนเพลามอเตอร์?
เมื่อผิวภายนอกถูกชุบแข็งแล้ว, ชั้นมาร์เทนไซต์จะเปลี่ยนมวลความร้อนและพฤติกรรมการถ่ายเทความร้อนของเพลาทั้งหมด. ถ้าคุณพยายามทําให้สไปรน์ภายในแข็งตัว, โปรไฟล์ความร้อนของรูจะไม่สามารถคาดเดาได้ — ชั้นภายนอกที่แข็งตัวจะทําหน้าที่เป็นฮีทซัพในบางบริเวณและเป็นฉนวนในบางบริเวณ, ขึ้นอยู่กับรูปทรงเรขาคณิต. ผลลัพธ์คือความแข็งของสไปรน์ภายในไม่สม่ําเสมอในแต่ละส่วน. การทําให้สไปรน์ภายในแข็งก่อนจะกําจัดตัวแปรนี้ไปโดยสิ้นเชิง, เพราะผิวภายนอกยังอยู่ในสถานะที่ผ่านการอบอ่อน, สามารถคาดการณ์ความร้อนได้ระหว่างการทํางานภายใน.
Q4: กำลังไฟฟ้าที่ต้องใช้สำหรับการชุบแข็งเพลาแบบเหนี่ยวนำคือเท่าไร?
ทั้งหมดขึ้นอยู่กับเส้นผ่านศูนย์กลางเพลาของคุณ, อัตราการผลิต, และความต้องการความลึกของชั้นผิว. เพลาขนาดเล็ก (ภายใต้ 20 มม.) ที่ชุบแบบสแกนอาจต้องใช้เพียง 50–100 กิโลวัตต์. เพลาขนาดกลาง (20–100 มม.) ที่ชุบแบบสแกนคู่มักต้องการ 100–250 กิโลวัตต์. เพลาขนาดใหญ่หรือการประมวลผลแบบช็อตเดียวของรูปทรงซับซ้อนอาจต้องใช้ 500 กิโลวัตต์หรือมากกว่า. ความผิดพลาดที่สำคัญคือการเลือกกำลังไฟต่ำเกินไป — การชดเชยด้วยการยืดเวลาการให้ความร้อนจะส่งความร้อนเข้าสู่แกนและสร้างเขตการเปลี่ยนแปลงที่ใหญ่เกินไป. หากคุณไม่แน่ใจเกี่ยวกับความต้องการเฉพาะของคุณ, ดูที่ คู่มือการเลือกพลังงานความร้อนจากการเหนี่ยวนำ หรือปรึกษาทีมวิศวกรของเราเกี่ยวกับข้อกำหนดชิ้นส่วนของคุณ.
ติดต่อเราเพื่อประเมินกระบวนการฟรี
หากคุณกำลังเผชิญกับการแตกร้าว, ความไม่สอดคล้องกันของความลึกของกรณี, หรือความท้าทายในการออกแบบกระบวนการในตัวคุณ การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ สายการผลิตของคุณ, ทีมวิศวกรของเราสามารถให้บริการได้ การประเมินกระบวนการฟรี. ส่งคำถามของคุณ ด้วยการวาดชิ้นงานของคุณ, เกรดวัสดุ, และพารามิเตอร์กระบวนการปัจจุบันของคุณ, และเราจะจัดส่งการวินิจฉัยเบื้องต้นและข้อเสนอการปรับปรุง ภายใน 48 ชั่วโมง — ครอบคลุมการเลือกความถี่, คําแนะนําการออกแบบตัวเหนี่ยวนํา, การกําหนดค่าระบบดับไฟ, และการลําดับกระบวนการสําหรับรูปทรงเพลาที่ซับซ้อน.
ก้าวไปอีกขั้น: แบ่งปันความต้องการการพิมพ์และการผลิตชิ้นส่วนของคุณ. วิศวกรแอปพลิเคชันของเราจะวิเคราะห์คอขวดกระบวนการของคุณโดยไม่คิดค่าใช้จ่ายและแนะนําวิธีแก้ไขที่ตรงเป้าหมาย — ไม่ว่าจะเป็นการปรับแต่งรูปทรงตัวเหนี่ยวนํา, ปรับเวลาดับไฟ, การจัดตารางบํารุงรักษาแกนหมุน, หรือการจัดลําดับกระบวนการใหม่ทั้งหมดสําหรับเพลาหลายฟีเจอร์. เยี่ยมชมของเรา ศูนย์ความรู้ สำหรับแหล่งข้อมูลทางเทคนิคเพิ่มเติมเกี่ยวกับการประยุกต์ใช้การชุบแข็งด้วยการเหนี่ยวนำทั่วทั้ง อุตสาหกรรมยานยนต์.


