เครื่องชุบแข็งเพลาแบบเหนี่ยวนำ CNC
Ⅰ. ชมกระบวนการชุบแข็งที่เกิดขึ้นจริง
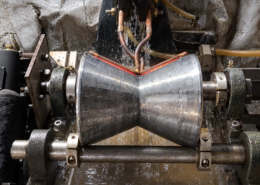
การแข็งตัวของเพลา OD ด้วยการเหนี่ยวนำ
สำหรับเพลาตรงที่แสดงในวีดีโอ, ชิ้นงานวางอยู่ในแนวตั้งภายในตัวเหนี่ยวนำชนิดวงแหวน.
ในระหว่างรอบการชุบแข็ง, เพลาหมุนและเคลื่อนขึ้นด้านบนผ่านโซนทำความร้อน. การหมุนจะกระจายความร้อนไปรอบๆ เส้นรอบวง, ในขณะที่การเคลื่อนที่ในแนวตั้งที่ตั้งโปรแกรมไว้จะสร้างพื้นที่แข็งตามแนวเพลา.
กระบวนการสแกนประเภทนี้เหมาะสำหรับพื้นผิวเพลาทรงกระบอกที่ต้องการโซนชุบแข็งอย่างต่อเนื่อง.
การแข็งตัวด้วยการเหนี่ยวนำการเจาะภายใน
สามารถกำหนดค่าแพลตฟอร์มเครื่องจักรเดียวกันได้ การแข็งตัวของรูเจาะภายใน โดยการเปลี่ยนตัวเหนี่ยวนำและเครื่องมือที่เกี่ยวข้อง.
ในกระบวนการจริงที่แสดงไว้ที่นี่, มีการใช้ตัวเหนี่ยวนำเจาะสองรอบโดยเฉพาะรอบๆ ตำแหน่งการชุบแข็งภายใน, โดยมีชุดทำงานขยายเข้าไปในรู.
โครงสร้างตัวเหนี่ยวนำถูกเลือกตามเส้นผ่านศูนย์กลางของรู, ความลึกและพื้นที่แข็งที่ต้องการ. การออกแบบแบบหมุนสองรอบใช้สำหรับแอปพลิเคชันเฉพาะนี้; ชิ้นงานอื่นๆ อาจต้องใช้รูปทรงของคอยล์ที่แตกต่างกัน.
Ⅱ. เพลาภายนอกและการแข็งตัวของรูภายใน
คุณสมบัติที่มีประโยชน์อย่างหนึ่งของแท่นเครื่องจักรนี้คือกระบวนการชุบแข็งไม่ได้จำกัดอยู่เพียงพื้นผิวเดียว.
สำหรับ การแข็งตัวของเพลาที่มีเส้นผ่านศูนย์กลางภายนอก, ตัวเหนี่ยวนำแบบวงแหวนล้อมรอบเพลา. ชิ้นงานหมุนและเคลื่อนที่ในแนวตั้งผ่านโซนเหนี่ยวนำเพื่อสร้างพื้นผิวแข็งที่ผ่านการสแกน.
สำหรับการแข็งตัวของรูภายใน, ตัวเหนี่ยวนำภายนอกจะถูกแทนที่ด้วยตัวเหนี่ยวนำแบบเจาะแข็งโดยเฉพาะ. รูปทรงของตัวเหนี่ยวนำและการจัดเรียงการดับถูกปรับให้เข้ากับพื้นผิวภายใน.
ทำให้สามารถใช้แพลตฟอร์มเครื่องจักร CNC เดียวกันสำหรับตำแหน่งการชุบแข็งที่แตกต่างกันได้ โดยไม่ต้องถือว่าทุกส่วนเป็นโครงการเครื่องจักรที่แยกจากกันโดยสิ้นเชิง.
ตัวเหนี่ยวนำยังคงเป็นลักษณะเฉพาะของชิ้นงาน. เส้นผ่านศูนย์กลางเพลา, ขนาดเจาะ, ความยาวที่แข็งตัว, ความลึกของเคสที่ต้องการและพื้นที่ว่างรอบๆ ชิ้นส่วนทั้งหมดส่งผลต่อการออกแบบขั้นสุดท้าย.
Ⅲ. เครื่องชุบแข็ง CNC ทำงานอย่างไร
เครื่อง CNC แนวตั้งควบคุมชิ้นส่วนทางกลของวงจรการชุบแข็ง.
ชิ้นงานจะถูกวางในตำแหน่งแรกและจับยึดระหว่างตำแหน่งและส่วนประกอบการจับยึดที่สอดคล้องกัน. เมื่อเลือกโปรแกรมได้ถูกต้องแล้ว, แกนหมุนจะหมุนชิ้นงานและระบบป้อนจะควบคุมการเคลื่อนที่ในแนวตั้ง.
สำหรับกระบวนการเพลาที่แสดงในหน้านี้, ลำดับคือ:
เครื่องใช้เซอร์โวมอเตอร์และบอลสกรูในการป้อนชิ้นงาน. ระบบการหมุนสปินเดิลช่วยให้การหมุนชิ้นงานมีความเร็วหลายระดับ. เครื่องอ้างอิง KCJC-500H มีการระบุเป็นแนวตั้ง, แกนเดียว, เครื่องสถานีเดียวที่มีการเคลื่อนย้ายชิ้นงาน, ช่วงการหมุน 0–200 รอบต่อนาที และความแม่นยำของการวางตำแหน่งซ้ำในแนวตั้งที่ ±0.05 มม.
ระบบ CNC GSK96 ช่วยให้สามารถเลือกโปรแกรมการชุบแข็งสำหรับชิ้นส่วนต่างๆ ได้, แก้ไข, จัดเก็บและเรียกคืน. ข้อมูลเครื่องจักรที่มีอยู่ยังรองรับการชุบแข็งอย่างต่อเนื่อง, สเปรย์ชุบแข็ง, การสแกนแบบเป็นชิ้นและกระบวนการทำความร้อนแบบตำแหน่งคงที่.
ซึ่งช่วยให้สามารถนำลำดับการเคลื่อนไหวที่กำหนดไว้กลับมาใช้ใหม่ได้เมื่อชิ้นส่วนเดียวกันถูกส่งกลับไปยังชุดการผลิตอื่น.
Ⅳ. ไอจีบีที พาวเวอร์, การควบคุมแบบดิจิตอล DSP และการทำงานแบบรวมศูนย์
การเคลื่อนไหวทางกลของเครื่องและเอาท์พุตไฟฟ้าของแหล่งจ่ายไฟเหนี่ยวนำมีหน้าที่ที่แตกต่างกันในกระบวนการชุบแข็ง.
แหล่งจ่ายไฟความร้อนเหนี่ยวนำ IGBT
อุปกรณ์จ่ายไฟทำความร้อนแบบเหนี่ยวนำของเราใช้ เทคโนโลยีการแปลงพลังงาน IGBT.
ขั้นพลังงาน IGBT ดำเนินการสวิตช์ไฟฟ้าความเร็วสูงที่จำเป็นสำหรับการจ่ายสื่อที่มีการควบคุม- หรือกำลังความถี่สูงไปยังตัวเหนี่ยวนำ.
เลือกกำลังและความถี่ในการทำงานตามวัสดุ, ขนาดชิ้นงาน, ตำแหน่งเครื่องทำความร้อน, ต้องใช้ชั้นชุบแข็งและวงจรการผลิต.
การควบคุมแบบดิจิตอล DSP
การใช้แหล่งจ่ายไฟ การควบคุมแบบดิจิตอล DSP เพื่อควบคุมเอาต์พุตไฟฟ้า.
การกำหนดค่าแหล่งจ่ายไฟที่มีอยู่รองรับกระแสคงที่, โหมดพลังงานคงที่และควบคุมอุณหภูมิ, พร้อมกับการควบคุมภายในหรือระยะไกล.
สำหรับลูกค้า, มูลค่าเชิงปฏิบัติไม่ได้เป็นเพียงการมีส่วนประกอบ IGBT หรือ DSP เท่านั้น. จุดสำคัญคือสามารถควบคุมพลังงานเหนี่ยวนำได้โดยเป็นส่วนหนึ่งของกระบวนการชุบแข็งแบบทำซ้ำได้ และจับคู่กับชิ้นงานและสูตรต่างๆ.
คอนโซลควบคุมส่วนกลาง
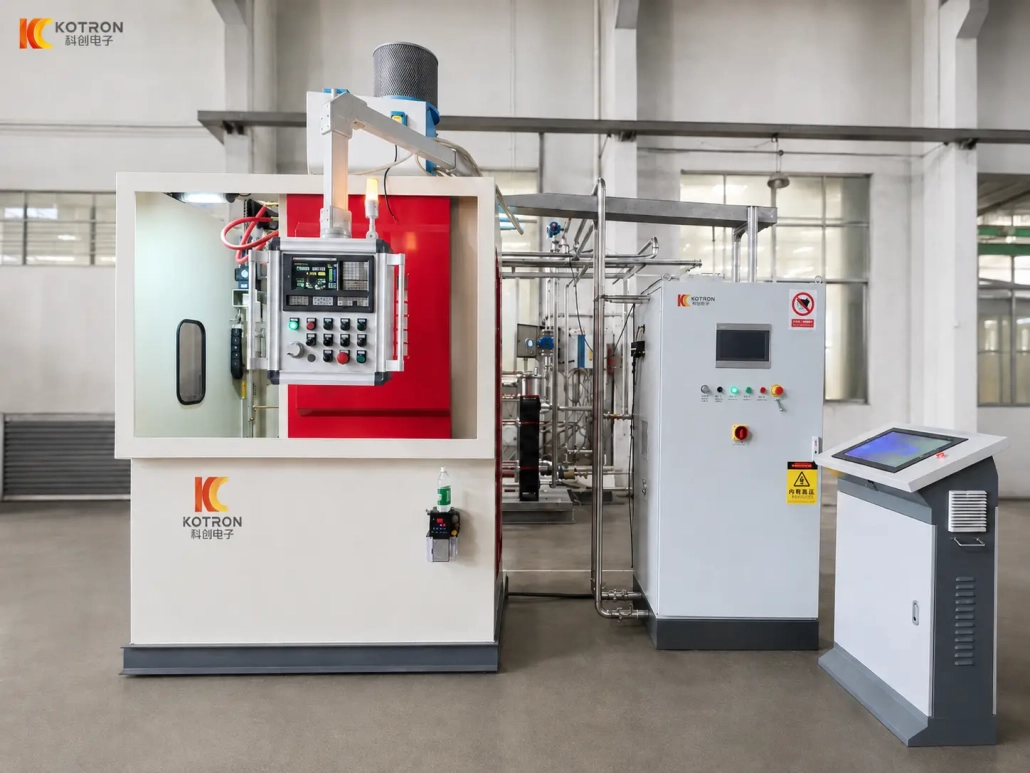
ระบบที่สมบูรณ์ยังมีคอนโซลควบคุมส่วนกลางแยกต่างหากอีกด้วย, ซึ่งทำหน้าที่เป็นจุดปฏิบัติการหลักสำหรับระบบชุบแข็ง.
ด้วยกัน, ทั้งสามส่วนเป็นชุดอุปกรณ์ที่สมบูรณ์:
— เครื่อง CNC — ควบคุมการเคลื่อนที่ของชิ้นงาน
— แหล่งจ่ายไฟเหนี่ยวนำ IGBT — ให้พลังงานความร้อน
— คอนโซลควบคุมกลาง — ให้การทำงานของระบบแบบรวมศูนย์
Ⅴ. ตัวเหนี่ยวนำและเครื่องมือที่กำหนดเอง
เครื่อง CNC จัดให้มีแท่นการเคลื่อนไหว, แต่รูปแบบการให้ความร้อนขั้นสุดท้ายขึ้นอยู่กับตัวเหนี่ยวนำเป็นอย่างมาก.
ไม่มีสากลเดียว ขดลวด สำหรับทุกเพลา.
สำหรับพื้นผิวทรงกระบอกภายนอก, โดยปกติตัวเหนี่ยวนำจะล้อมรอบเพลา. เส้นผ่านศูนย์กลางของคอยล์และความกว้างของการทำความร้อนจะถูกเลือกตามขนาดเพลาและโซนการชุบแข็งที่ต้องการ.
การเจาะภายในต้องมีโครงสร้างที่แตกต่างออกไป เนื่องจากพื้นที่ว่างมีขนาดเล็กลง และพื้นที่ให้ความร้อนอยู่ภายในส่วนประกอบ.
ขึ้นอยู่กับโครงการ, เราสามารถกำหนดค่าเครื่องด้วยการปรับแต่งได้:
— ตัวเหนี่ยวนำเพลาภายนอก
- ตัวเหนี่ยวนำเจาะภายใน
— อุปกรณ์จับยึดชิ้นงานและเครื่องมือระบุตำแหน่ง
- ตำแหน่งตัวเหนี่ยวนำ
— การเตรียมการดับ
จำนวนรอบของขดลวดก็เป็นส่วนหนึ่งของการออกแบบตัวเหนี่ยวนำด้วย. กระบวนการเจาะที่แสดงในวิดีโอใช้ตัวเหนี่ยวนำแบบสองรอบ, ในขณะที่กระบวนการเพลาใช้การกำหนดค่าคอยล์ภายนอกที่แตกต่างกัน.
วิธีแก้ไขที่ถูกต้องจะพิจารณาจากชิ้นส่วนจริงมากกว่าจากชื่อส่วนประกอบเพียงอย่างเดียว.
Ⅵ. กำหนดค่าระบบให้เสร็จสมบูรณ์
โดยปกติโครงการชุบแข็งด้วยการเหนี่ยวนำเพลาจะรวมเอา เครื่องจักรกล, แหล่งจ่ายไฟเหนี่ยวนำและเครื่องมือเฉพาะกระบวนการ แทนที่จะเลือกเครื่องเพียงรุ่นเดียว.
เครื่องชุบแข็ง CNC
เครื่องจะจับตำแหน่งชิ้นงาน, หนีบ, การหมุนและการเคลื่อนที่ในแนวตั้ง. โครงสร้างประกอบด้วยเตียงเครื่องจักร, ระบบแกนหมุน, ไดรฟ์ฟีดและแพลตฟอร์มโหลดที่ปรับได้. KCJC-500H ใช้ระบบป้อนบอลสกรูที่ขับเคลื่อนด้วยเซอร์โว และระบบการหมุนชิ้นงานแบบปรับความเร็วได้.
แหล่งจ่ายไฟความร้อนเหนี่ยวนำ IGBT
กำลังถูกเลือกแยกกันตามชิ้นส่วนและกระบวนการ. ข้อมูลการแข็งตัวของเพลาของบริษัทที่มีอยู่รวมถึงการกำหนดค่าแหล่งจ่ายไฟจาก 40 กิโลวัตต์ถึง 250 kW ในการใช้งานเพลาต่างๆ, แทนที่จะรักษาระดับกำลังหนึ่งระดับให้เหมาะกับทุกเครื่องจักร.
คอนโซลควบคุมส่วนกลาง
คอนโซลกลางมีส่วนต่อประสานการทำงานสำหรับระบบอุปกรณ์ที่สมบูรณ์.
ตัวเหนี่ยวนำและเครื่องมือ
สิ่งเหล่านี้ได้รับการกำหนดค่าตามรูปทรงของชิ้นงานและพื้นที่ชุบแข็ง. อาจเปลี่ยนแปลงได้แม้ว่าแพลตฟอร์มเครื่องจักร CNC จะยังคงเหมือนเดิมก็ตาม.
Ⅶ. ข้อมูลจำเพาะของเครื่องอ้างอิง KCJC-500H
KCJC-500H คือเครื่อง CNC แนวตั้งประเภทหนึ่งที่มีอยู่สำหรับการชุบแข็งเพลา. ข้อมูลจำเพาะด้านล่างนี้อ้างอิงถึงเครื่องมือกลเอง และไม่ควรตีความว่าเป็นขีดจำกัดด้านมิติของระบบชุบแข็งเพลาทุกระบบที่เราสามารถจัดหาได้.
| ข้อกำหนด | KCJC-500H |
|---|---|
| ประเภทเครื่องจักร | เครื่องชุบแข็ง CNC แนวตั้ง |
| การกำหนดค่าสถานี | แกนเดี่ยว, สถานีเดียว |
| ระบบซีเอ็นซี | GSK96 |
| การเคลื่อนที่ของชิ้นงาน | แนวตั้ง |
| การดำเนินการ | คู่มือ / อัตโนมัติ |
| สูงสุด. ความยาวหนีบชิ้นงาน | 500 มม. |
| สูงสุด. เส้นผ่านศูนย์กลางชิ้นงาน | 500 มม. |
| สูงสุด. ความยาวการแข็งตัว | 500 มม. |
| สูงสุด. น้ำหนักชิ้นงาน | 10 กก |
| ความเร็วในการหมุนชิ้นงาน | 0–200 รอบต่อนาที |
| สูงสุด. ความเร็วในการทำงาน | 0–100 มม./วินาที |
| ความแม่นยำในการระบุตำแหน่งซ้ำในแนวตั้ง | ±0.05 มม |
| การปรับแพลตฟอร์มโหลด | ±60 มม, ด้านหน้า/ด้านหลังและซ้าย/ขวา |
กำลังไฟฟ้าเหนี่ยวนำและความถี่ในการทำงานจะถูกเลือกแยกกันตามชิ้นงานและกระบวนการชุบแข็ง.
ได้นานขึ้น, ส่วนประกอบที่หนักกว่าหรือสูงกว่า, อาจจำเป็นต้องมีโครงสร้างเครื่องและการกำหนดค่าพลังงานที่แตกต่างกัน.
Ⅷ. กำหนดค่าเครื่องจักรรอบๆ ชิ้นงานของคุณ
ไม่ควรเลือกเครื่องชุบแข็งด้วยการเหนี่ยวนำเพลาจากเส้นผ่านศูนย์กลางเพลาหรือพิกัดกำลังเพียงอย่างเดียว.
เพลาตรงที่ต้องผ่านการชุบแข็ง OD อย่างต่อเนื่อง, ส่วนประกอบที่ต้องการเพียงส่วนชุบแข็งเฉพาะจุดสั้นๆ, และชิ้นส่วนที่ต้องการการแข็งตัวของรูเจาะภายในทำให้เครื่องจักรมีความต้องการที่แตกต่างกัน, ตัวเหนี่ยวนำและกระบวนการ.
สำหรับการเลือกอุปกรณ์, กรุณาระบุ:
• การเขียนแบบชิ้นงาน
• วัสดุ
• ขนาดโดยรวม
• เส้นผ่านศูนย์กลางเพลาหรือรู
• พื้นที่แข็งตัว
• ความแข็งที่ต้องการ
• ความลึกของเคสที่มีประสิทธิภาพ
• อัตราการผลิต
หากหลายพื้นที่ต้องการการชุบแข็ง, ทำเครื่องหมายไว้บนภาพวาดโดยตรง.
จากข้อมูลนี้, เราสามารถประเมินโครงสร้างเครื่องจักรได้, กำลังและความถี่เหนี่ยวนำ, ตัวเหนี่ยวนำ, การใช้เครื่องมือและการชุบแข็งร่วมกัน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เครื่องจักรเดียวกันสามารถรองรับทั้ง OD ของเพลาและการแข็งตัวของรูภายในได้?
ได้. แพลตฟอร์มเครื่องจักร CNC ไม่ได้จำกัดอยู่เพียงพื้นผิวเดียว. ตัวเหนี่ยวนำแบบวงแหวนจะจัดการกับการชุบแข็งที่มีเส้นผ่านศูนย์กลางภายนอก; การแทนที่ด้วยตัวเหนี่ยวนำการแข็งตัวของรูโดยเฉพาะจะทำให้เครื่องจักรทำงานที่รูภายใน. ตัวเหนี่ยวนำและเครื่องมือเป็นลักษณะเฉพาะของชิ้นงาน, แต่แท่นเครื่องยังคงเหมือนเดิม.
KCJC-500H สามารถจับชิ้นงานขนาดใดได้บ้าง?
เครื่องอ้างอิง KCJC-500H จัดการชิ้นงานได้สูงสุด 500 มม. ในความยาวหนีบและ 500 มม., โดยมีน้ำหนักสูงสุดที่ 10 กก. ตัวเลขเหล่านี้อธิบายเกี่ยวกับเครื่องมือกลเอง, ไม่ใช่ขีดจำกัดของระบบชุบแข็งเพลาทุกระบบที่เราจัดหา.
ฉันจะรู้ได้อย่างไรว่าควรเลือกแหล่งจ่ายไฟเหนี่ยวนำแบบใด?
กำลังไฟฟ้าและความถี่ในการทำงานถูกเลือกแยกจากเครื่อง, ตามวัสดุ, ขนาดชิ้นงาน, ตำแหน่งเครื่องทำความร้อน, ต้องใช้ชั้นชุบแข็งและวงจรการผลิต. การใช้งานเพลาโดยทั่วไปมีตั้งแต่ 40 กิโลวัตต์ถึง 250 กิโลวัตต์ (kW); อัตรากำลังเดียวไม่เหมาะกับทุกชิ้นส่วน.
มีตัวเหนี่ยวนำสากลสำหรับทุกเพลาหรือไม่?
ไม่ใช่. ไม่มีขดลวดสากลเพียงเส้นเดียว. ตัวเหนี่ยวนำเพลาภายนอก, ตัวเหนี่ยวนำเจาะภายใน, อุปกรณ์จับยึด, การกำหนดตำแหน่งเครื่องมือและการจัดเตรียมการชุบแข็งทั้งหมดได้รับการกำหนดค่าตามรูปทรงของชิ้นงานจริงและพื้นที่การชุบแข็ง.
คุณต้องมีข้อมูลอะไรบ้างในการกำหนดค่าเครื่อง?
ส่งแบบชิ้นงานของคุณพร้อมกับวัสดุ, ขนาดโดยรวม, เส้นผ่านศูนย์กลางเพลาหรือรูเจาะ, พื้นที่แข็งตัว, ความแข็งที่ต้องการ, ความลึกของเคสที่มีประสิทธิภาพและอัตราการผลิต. ทำเครื่องหมายบริเวณที่ชุบแข็งแต่ละจุดบนภาพวาดโดยตรง.
กำหนดค่าเครื่องชุบแข็งเพลา CNC รอบชิ้นงานของคุณ
ส่งแบบร่างชิ้นงานและข้อกำหนดการชุบแข็งของคุณ. เราจะประเมินโครงสร้างเครื่องจักร, กำลังเหนี่ยวนำ, ความถี่, ตัวเหนี่ยวนำและเครื่องมือร่วมกัน.