
การชุบแข็งแบบยิงครั้งเดียว เทียบกับ. การทําให้แข็งด้วยเหนี่ยวนําสแกน: ควรใช้แต่ละแบบเมื่อใด?
เพลาหนึ่งอาจต้องการชุบแข็งเพียงตำแหน่งรองรับเพียงตำแหน่งเดียว. อีกอันอาจต้องการพื้นผิวที่แข็งอย่างต่อเนื่องตลอดความยาวส่วนมากของมัน. อันที่สามอาจมีหลายพื้นที่แยกต่างหากที่ต้องการการปรับปรุงต่างกัน. ทั้งสามสามารถ ชุบแข็งด้วยการเหนี่ยวนำได้, แต่ไม่จำเป็นต้องใช้กระบวนการเดียวกัน.
หนึ่งในข้อพิจารณาแรกจึงเป็นวิธีที่ต้องการจะให้พื้นที่ที่ต้องการได้รับความร้อน: ทั้งหมดในครั้งเดียว, อย่างค่อยเป็นค่อยไปโดยการสแกน, หรือเป็นลำดับของโซนที่วางแยกกัน. ไม่มีข้อกำหนดทั่วไปที่ว่าการช็อตเดี่ยวนั้นดีกว่าการสแกน, หรือในทางกลับกัน.
วิธีใดเหมาะกับรูปทรงและพื้นที่ชุบแข็งของชิ้นส่วนเฉพาะนี้?
1. การชุบแข็งแบบช็อตเดี่ยวและสแกน: ความแตกต่างพื้นฐาน
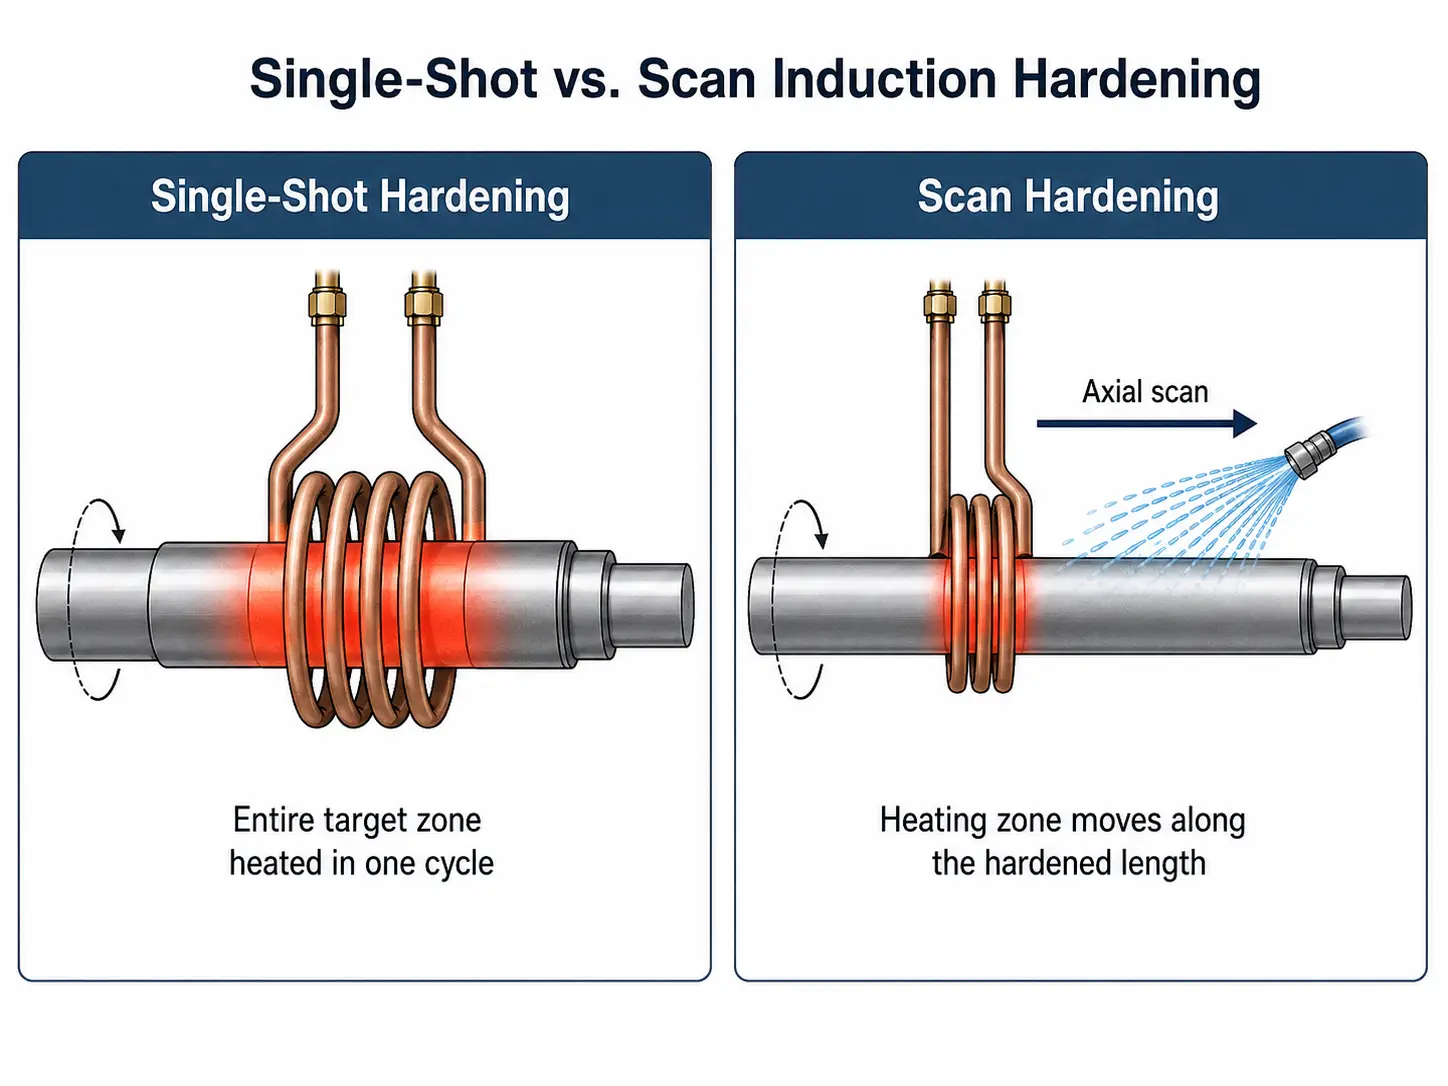
ใน การชุบแข็งแบบเหนี่ยวนำครั้งเดียว, พื้นที่เป้าหมายทั้งหมดถูกให้ความร้อนในรอบการให้ความร้อนครั้งเดียว. ไม่มีการเคลื่อนที่สแกนตามแนวแกนระหว่างตัวเหนี่ยวนำกับชิ้นงานในระหว่างการให้ความร้อน, แม้ว่าชิ้นส่วนทรงกระบอกมักจะถูกหมุน. ตัวเหนี่ยวนำถูกออกแบบให้ครอบคลุมทั้งพื้นที่ที่ต้องการชุบแข็ง.
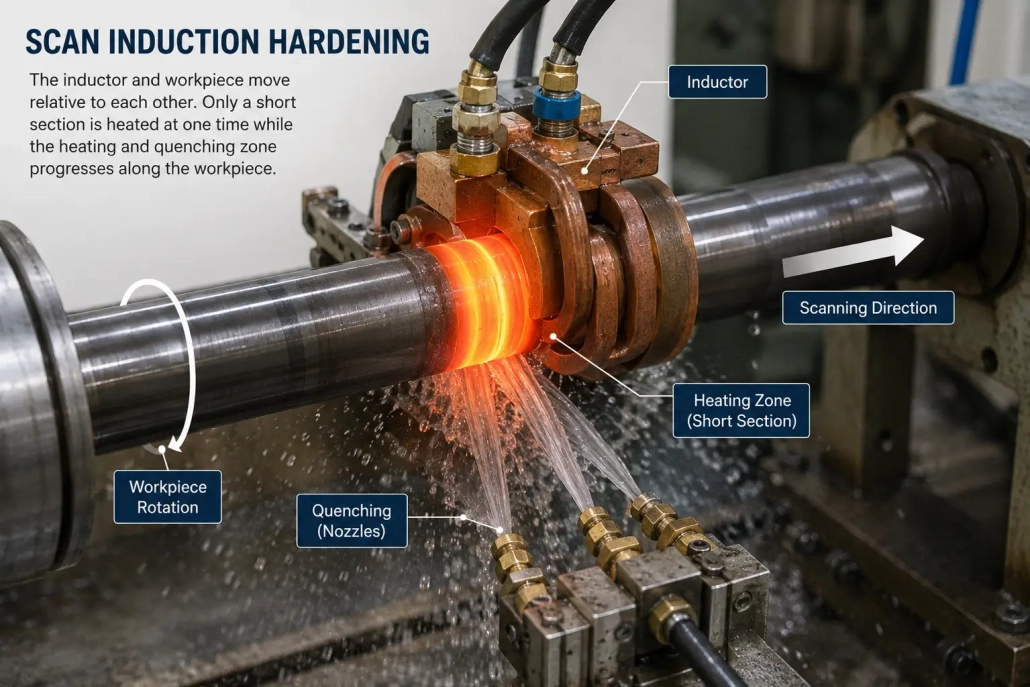
ใน การชุบแข็งแบบเหนี่ยวนำแบบสแกน, ตัวเหนี่ยวนำและชิ้นงานเคลื่อนที่แบบเส้นตรงสัมพันธ์กัน. มีเพียงส่วนสั้น ๆ ที่ได้รับความร้อนในแต่ละช่วงเวลา, และพื้นผิวที่ได้รับความร้อนจะถูกชุบด้วยน้ำหล่อเย็นตามปกติเมื่อกระบวนการดำเนินไป. สิ่งนี้ทำให้การสแกนเหมาะอย่างยิ่งสำหรับโซนแข็งต่อเนื่องยาว ๆ, โดยเฉพาะบนเพลา, พิน และชิ้นส่วนยาวอื่น ๆ.
สำหรับการเลือกเครื่องจักร, ความแตกต่างเชิงปฏิบัติการณ์นั้นชัดเจน: โซนแข็งที่ต้องการจะต้องเคลื่อนผ่านโซนความร้อนหรือไม่, หรือสามารถให้ความร้อนในตำแหน่งได้?
2. เมื่อไหร่ที่การทำให้แข็งแบบ Single-Shot มีเหตุผล
การทำให้แข็งแบบ Single-Shot ควรพิจารณาเมื่อพื้นที่ที่จะทำให้แข็งสามารถครอบคลุมได้อย่างเหมาะสมด้วยอินดักเตอร์ที่ออกแบบเฉพาะสำหรับงานนั้นเพียงชุดเดียว. ตัวอย่างทั่วไปคือเพลาที่มีพื้นผิวทำงานเฉพาะที่ ไม่ใช่ความยาวแข็งทั้งเส้น. ตัวเหนี่ยวนำล้อมรอบหรือเดินตามพื้นที่ที่ต้องการ, ชิ้นส่วนถูกให้ความร้อน, และตามด้วยการชุบเย็น.
สามารถออกแบบตัวเหนี่ยวนำที่มีโปรไฟล์พิเศษรอบการเปลี่ยนแปลงของเส้นผ่านศูนย์กลาง, ไหล่, มุมโค้งหรือคุณสมบัติทางเรขาคณิตอื่นๆ. เรื่องนี้สำคัญเนื่องจากคุณสมบัติเหล่านี้เปลี่ยนคัปปลิ้งแม่เหล็กไฟฟ้าและการกระจายความร้อน — คอยล์สแกนแบบธรรมดาที่ทำงานได้ดีบนส่วนทรงกระบอกตรงอาจมีพฤติกรรมแตกต่างออกไปมากเมื่อเข้าใกล้บ่าขนาดใหญ่หรือเส้นผ่านศูนย์กลางเปลี่ยนแปลงกะทันหัน. นี่คือเหตุผลหนึ่ง การออกแบบตัวเหนี่ยวนำ และเรขาคณิตของชิ้นส่วนต้องได้รับการประเมินร่วมกัน.
ดังนั้นจึงมักพิจารณาการชุบแข็งแบบนัดเดียว:
- โซนชุบแข็งที่มีการแปลหรือมีความยาวปานกลาง
- เพลาและชิ้นส่วนแบบขั้นบันไดที่มีการเปลี่ยนแปลงเส้นผ่านศูนย์กลางหลายจุดภายในบริเวณที่มีความร้อน
- ชิ้นส่วนทรงกระบอกที่สามารถหมุนได้ในระหว่างการให้ความร้อน
ยังมีข้อพิจารณาเกี่ยวกับกำลังไฟฟ้า. เพราะพื้นที่เป้าหมายทั้งหมดได้รับความร้อนในเวลาเดียวกัน, กระบวนการครั้งเดียวอาจต้องใช้กำลังไฟฟ้าชั่วขณะมากกว่ากระบวนการสแกนที่ให้ความร้อนความยาวที่แข็งตัวทั้งหมดแบบต่อเนื่อง. การตัดสินใจไม่สามารถทำได้จากรูปทรงชิ้นส่วนเพียงอย่างเดียว.
3. เมื่อการชุบแข็งด้วยการเหนี่ยวนำแบบสแกนเหมาะสมกว่า
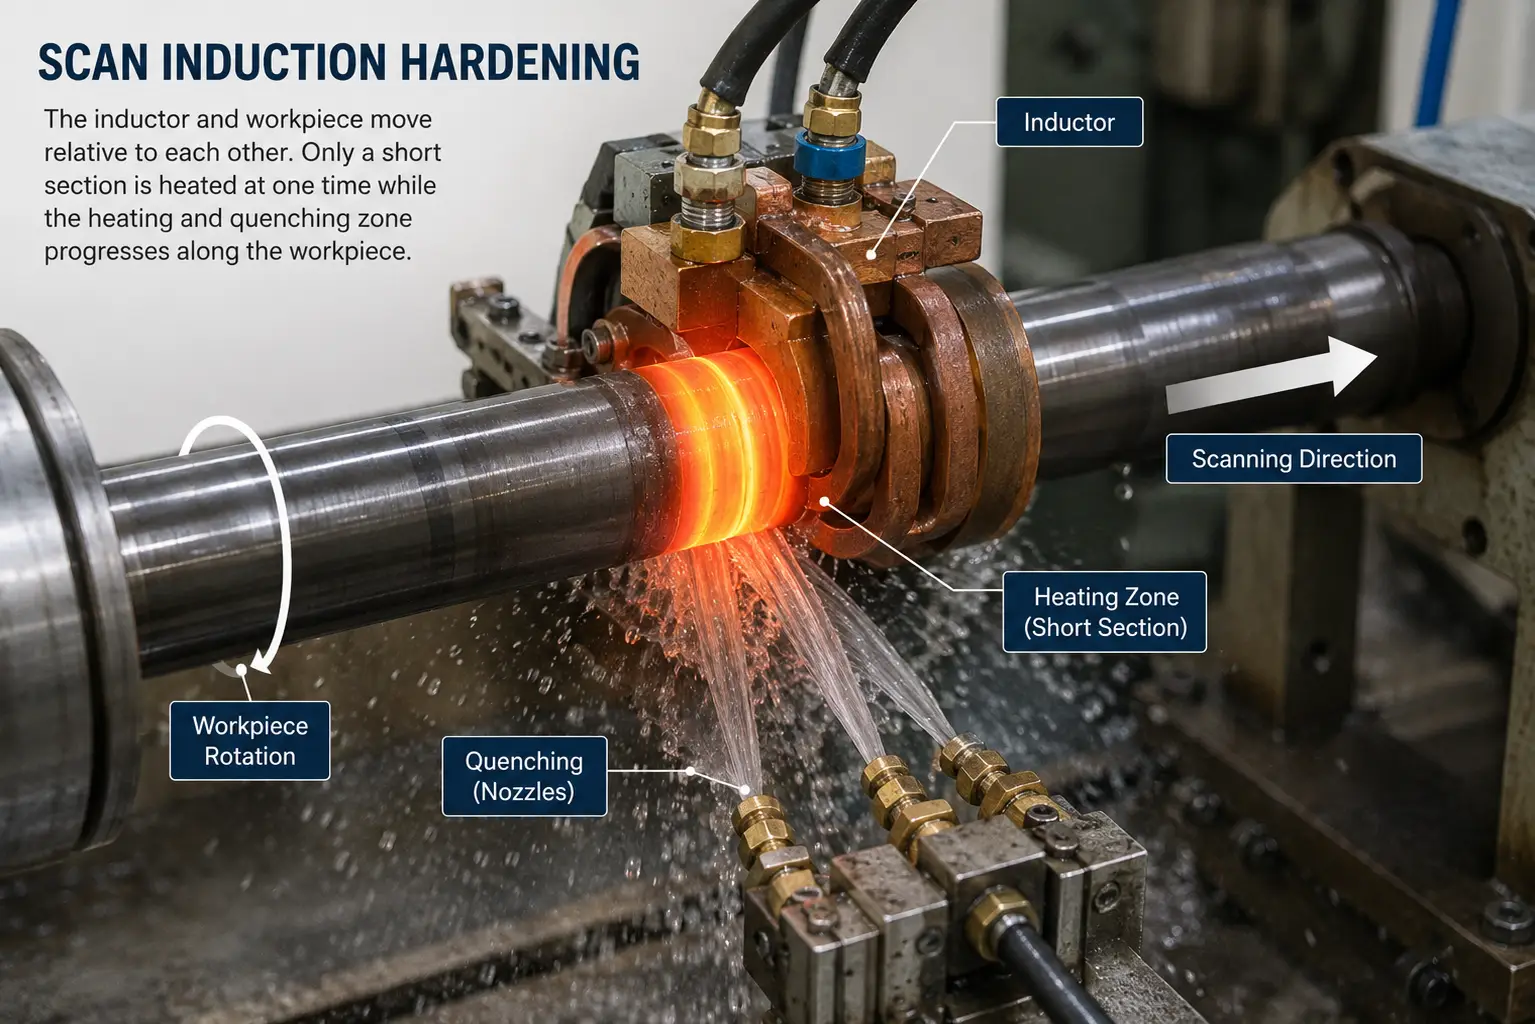
ลองพิจารณาเพลายาวที่มีผิวแข็งต่อเนื่องวิ่งตามความยาวส่วนสำคัญของมัน. พยายามที่จะครอบคลุมพื้นที่ทั้งหมดด้วยตัวเหนี่ยวนำตัวเดียวอาจไม่ใช่เรื่องปฏิบัติได้. ด้วยการสแกน, ระบบเหนี่ยวนำจะมุ่งความสามารถในการให้ความร้อนไปยังบริเวณเล็ก ๆ และเคลื่อนที่โซนความร้อนไปตามชิ้นงาน. สำหรับชิ้นส่วนทรงกระบอก, การหมุนมักถูกใช้ในระหว่างการสแกนเพื่อช่วยให้ได้รูปแบบความร้อนรอบวงที่ต้องการ.
การชุบแข็งแบบสแกนมักถูกพิจารณาสำหรับ:
- เพลายาวและส่วนประกอบทรงกระบอกพร้อมส่วนเสริมความแข็งที่ขยายออกไป
- ลูกกลิ้งและชิ้นส่วนที่ยาวคล้ายกัน
- การใช้งานที่การให้ความร้อนแก่ความยาวเป้าหมายทั้งหมดในคราวเดียวต้องใช้ขดลวดหรือระดับพลังงานที่ใช้งานไม่ได้
ความเร็วในการสแกนมีความสำคัญ. หากความสัมพันธ์ระหว่างกำลังและความเร็วการเดินทางเปลี่ยนแปลงไป, วงจรความร้อนที่พื้นผิวสัมผัสก็เปลี่ยนไปเช่นกัน. ตำแหน่งดับและหน่วงเวลาดับจะต้องตรงกับกระบวนการทำความร้อน. กำลังไฟ, ความถี่, ความเร็วในการสแกน, การหมุน, การออกแบบตัวเหนี่ยวนำและการดับจะต้องทำงานเป็นกระบวนการเดียว. สำหรับการผลิตซ้ำ, นี่คือเหตุผลหนึ่ง ระบบชุบแข็งด้วยเหนี่ยวนํา CNC มีประโยชน์: ตำแหน่ง, ระยะการเคลื่อนที่, ความเร็วในการเคลื่อนที่, การหมุนและลำดับการให้ความร้อน/การทำให้เย็นสามารถควบคุมเป็นส่วนหนึ่งของโปรแกรมเครื่องจักร.
4. การชุบแข็งแบบยิงครั้งเดียว เทียบกับ. ภาพรวมของการชุบแข็งแบบสแกน
| ปัจจัย | การชุบแข็งแบบยิงครั้งเดียว | การชุบแข็งแบบสแกน |
|---|---|---|
| วิธีให้ความร้อน | พื้นที่เป้าหมายทั้งหมดได้รับความร้อนในรอบเดียว | พื้นที่เป้าหมายถูกชุบแข็งอย่างค่อยเป็นค่อยไป |
| การเคลื่อนที่ตามแกนในระหว่างการให้ความร้อน | ปกติไม่มีการเคลื่อนที่สัมพัทธ์ตามแกน | ต้องการการเคลื่อนที่เชิงเส้นสัมพัทธ์ |
| การหมุนชิ้นงาน | มักใช้กับชิ้นส่วนทรงกระบอก | มักใช้กับชิ้นส่วนทรงกระบอก |
| พื้นที่ชุบแข็งทั่วไป | จำกัดในพื้นที่ความยาวปานกลาง | พื้นที่ต่อเนื่องยาวนาน |
| ขดลวดเหนี่ยวนำ | มักออกแบบให้ครอบคลุมโซนเป้าหมายครบถ้วน | มักจะให้ความร้อนแก่ส่วนที่เคลื่อนที่สั้นกว่า |
| ความต้องการพลังงาน | สามารถต้องการพลังงานที่สูงกว่าทันที | พลังงานความร้อนจะเน้นไปที่พื้นที่ขนาดเล็ก |
| การเคลื่อนไหวของเครื่องจักร | ค่อนข้างจำกัดในระหว่างการทำความร้อน | ตำแหน่งและความเร็วการสแกนเป็นตัวแปรกระบวนการ |
| การเปลี่ยนแปลงเส้นผ่านศูนย์กลางที่ซับซ้อน | ตัวเหนี่ยวนำแบบโปรไฟล์อาจมีข้อได้เปรียบ | การมีเพศสัมพันธ์อาจกลายเป็นเรื่องยากเมื่อรูปทรงเปลี่ยนแปลงไปอย่างมาก |
| ความท้าทายของกระบวนการหลัก | การออกแบบขดลวด, ตำแหน่งและความสม่ำเสมอของความร้อน | การประสานงานการให้ความร้อน, การเคลื่อนไหวและการชุบแข็งอย่างรวดเร็ว |
ตารางนี้มีประโยชน์สำหรับการเปรียบเทียบเบื้องต้น, แต่ไม่ควรถูกใช้เป็นแผนภูมิการเลือกสุดท้าย. ชิ้นยาวยังสามารถมีพื้นที่ท้องถิ่นสั้นที่เหมาะกับการชุบแข็งแบบครั้งเดียว. ชิ้นสั้นอาจมีรูปทรงหรือรูปแบบการชุบแข็งที่ทำให้วิธีอื่นเหมาะสมกว่า. ความยาวของชิ้นงานไม่ใช่สิ่งเดียวกับความยาวและรูปร่างของพื้นที่ที่ถูกชุบแข็ง.
5. จะเกิดอะไรขึ้นถ้าชิ้นงานมีหลายโซนที่ชุบแข็งแยกออกจากกัน?
บางส่วนประกอบไม่สามารถจัดอยู่ในหมวดการเปรียบเทียบแบบสแกนครั้งเดียวกับสแกนต่อเนื่องได้อย่างชัดเจน. พิจารณาเพลาที่มีจาระบีสามจุดซึ่งจำเป็นต้องผ่านการชุบแข็ง, ในขณะที่ส่วนระหว่างจุดเหล่านั้นควรปล่อยให้ไม่ผ่านการชุบ.
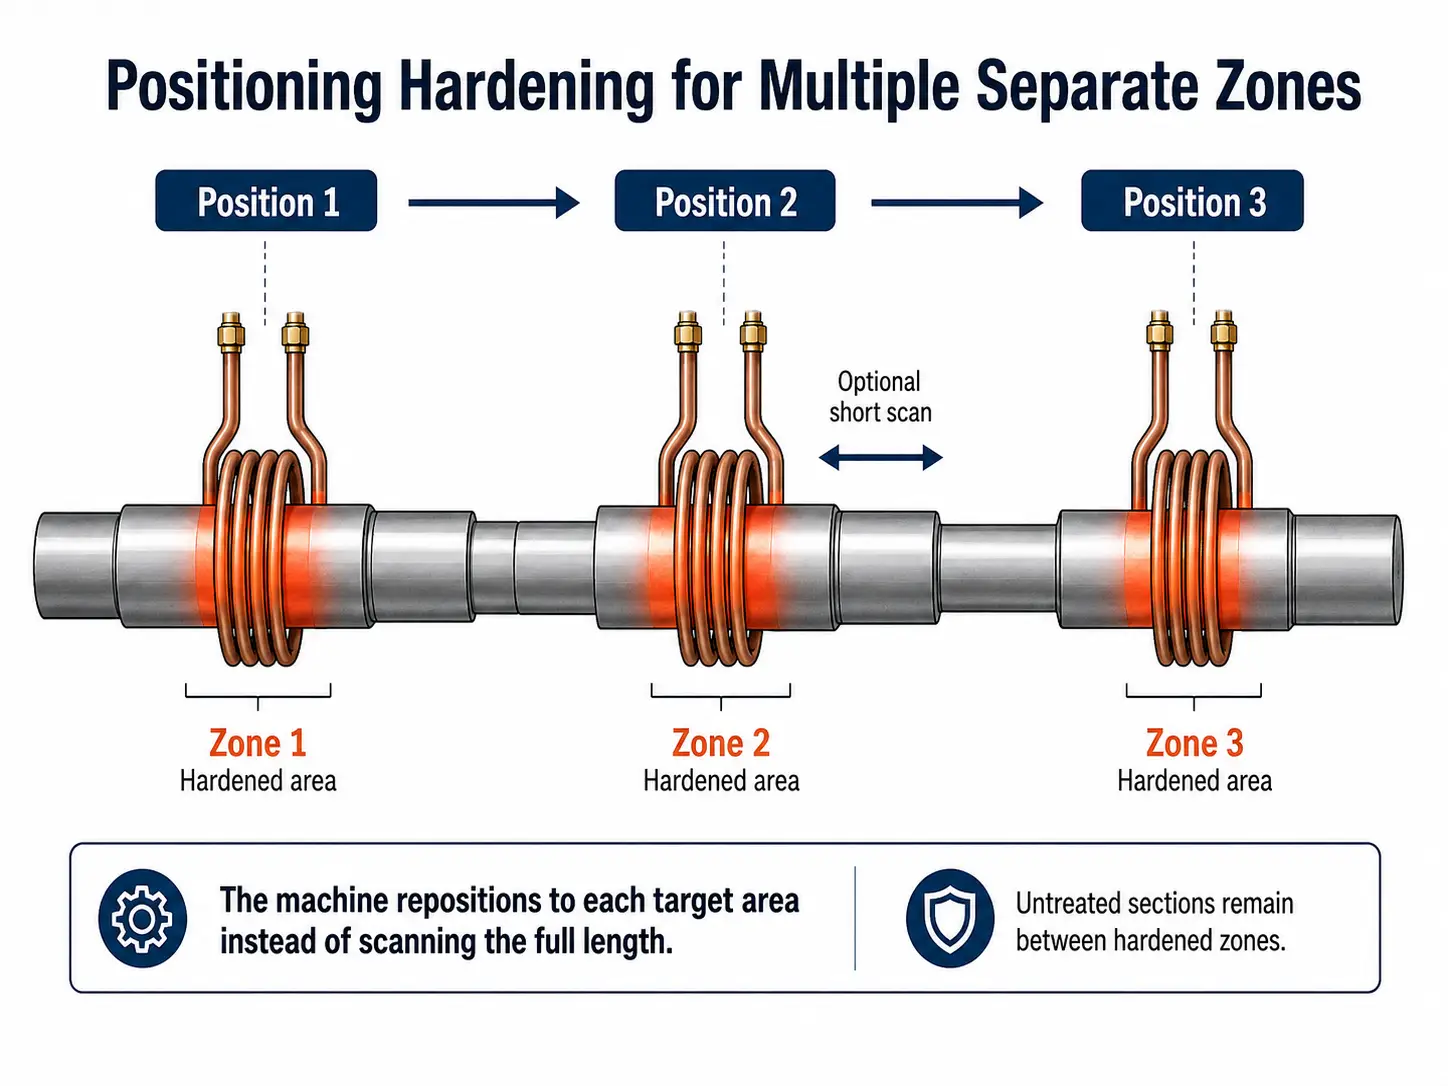
แทบไม่มีเหตุผลที่จะสแกนต่อเนื่องผ่านพื้นที่ที่ไม่ต้องการการชุบแข็ง. แทนที่จะเป็นเช่นนั้น, เครื่อง CNC สามารถเคลื่อนไปยังโซนชุบแข็งแรก, ทำการให้ความร้อนและการชุบด้วยน้ำหล่อเย็นตามรอบที่ต้องการ, เลื่อนตำแหน่งไปยังโซนถัดไป, และทำซ้ำกระบวนการ. ขึ้นอยู่กับรูปทรงเรขาคณิต, แต่ละโซนที่เลือกสามารถถูกทำให้แข็งในตำแหน่งหรือโดยการเคลื่อนที่สแกนสั้น ๆ. นี่คือสิ่งที่เราหมายถึง การกำหนดตำแหน่งหรือการสแกน-กำหนดตำแหน่ง ในบริบทของเครื่องชุบแข็ง CNC.
การใช้งานทั่วไปรวมถึงชิ้นส่วนที่มี:
- พื้นรองรับหลายแห่งแยกกันหรือแกนหลายจุด
- สไปรท์ที่เลือกหรือพื้นที่ทำงานที่มีส่วนที่ไม่ได้รับการบำบัดระหว่างกัน
- ความต้องการการชุบแข็งที่แตกต่างกันตลอดชิ้นงานเดียวกัน
นี่เป็นเหตุผลหนึ่งที่ทำให้การวางตำแหน่งแบบโปรแกรมมีประโยชน์บน a เครื่องดับซีเอ็นซี: เครื่องไม่จำเป็นต้องถือว่าส่วนประกอบเป็นพื้นผิวต่อเนื่องกัน.
6. อย่าเลือกกระบวนการจากเรขาคณิตเพียงอย่างเดียว
เป็นการดึงดูดให้เปลี่ยนการเลือกให้เป็นกฎง่ายๆ: พื้นที่ชุบแข็งสั้น = ยิงครั้งเดียว, พื้นที่แข็งตัวยาว = การสแกน. ที่เป็นประโยชน์เป็นความประทับใจแรกพบ, แต่เพลาสองอันที่มีขนาดใกล้เคียงกันอาจต้องใช้วิธีการชุบแข็งที่แตกต่างกันเนื่องจากวัสดุของมัน, ข้อกำหนดความลึกของปลอกหรือเงื่อนไขการผลิตแตกต่างกัน. ปัจจัยหลักควรพิจารณาร่วมกัน.
รูปทรงชิ้นงาน
เส้นผ่านศูนย์กลาง, ความยาวที่ชุบแข็ง, ไหล่, ร่อง, ฟิลเล็ต, สไปรน์และการเปลี่ยนแปลงในหน้าตัดทั้งหมดมีผลต่อการออกแบบตัวเหนี่ยวนำและการเชื่อมต่อแม่เหล็กไฟฟ้า. รูปทรงเพลา โดยเฉพาะสามารถทำให้เกิดความแปรปรวนในการเชื่อมต่อที่ขดลวดสแกนต้องจัดการ.
รูปแบบการชุบแข็งที่ต้องการ
คำถามไม่ใช่เพียงแค่ว่าชิ้นงานยาวเท่าไหร่ — ตำแหน่งเริ่มและหยุดของโซนที่ชุบแข็งเป็นเรื่องสำคัญ. แบบร่างที่มีการทำเครื่องหมายพื้นที่ที่ต้องชุบแข็งจะมีประโยชน์มากกว่าการระบุความยาวเพลาโดยรวม.
วัสดุ, กำลังและความถี่
เกรดเหล็กและสภาพวัสดุก่อนหน้านี้มีผลต่อการที่ชิ้นส่วนตอบสนองต่อรอบการให้ความร้อนและการชุบเย็น. การให้ความร้อนในพื้นที่ขนาดใหญ่พร้อมกันอาจกำหนดความต้องการพลังงานที่แตกต่างอย่างมากจากการให้ความร้อนในพื้นที่ขนาดเล็กทีละขั้น — นี่เป็นหนึ่งเหตุผลที่ระบบแบบยิงครั้งเดียวและการสแกนไม่ควรถูกเปรียบเทียบเพียงแค่จากขนาดเครื่องหรือกำลังที่ระบุ. ความถี่ ส่งผลต่อพฤติกรรมแม่เหล็กไฟฟ้าและความร้อนของกระบวนการ, แต่ไม่ควรถูกเลือกจากกฎง่าย ๆ ที่ว่า 'ความถี่เท่ากับความลึกของเคส': รูปทรงเรขาคณิต, เวลาในการให้ความร้อน, ความหนาแน่นของพลังงานและการตอบสนองของวัสดุก็สำคัญเช่นกัน. ไม่ควรสมมติว่าการตั้งค่าเครื่องจักรเดียวกันจะให้ความลึกของเคสเดียวกันสำหรับชิ้นส่วนที่ต่างกัน.
การดับร้อน
ชิ้นส่วนที่ให้ความร้อนอย่างถูกต้องยังสามารถให้ผลลัพธ์ที่ไม่ยอมรับได้หากการจัดวางการชุบไม่ตรงกับรูปทรงและรูปแบบการให้ความร้อน. เรื่องนี้มีความสำคัญโดยเฉพาะบริเวณไหล่, การเปลี่ยนแปลงของเส้นผ่านศูนย์กลางและพื้นที่อื่น ๆ ที่การเข้าถึงสเปรย์หรือการกระจายความร้อนเปลี่ยนแปลง. ข้อบกพร่องที่เกี่ยวข้องกับการชุบแข็งบ่อยครั้ง มักสืบเนื่องจากความไม่ตรงกันระหว่างรูปแบบการให้ความร้อนและการส่งน้ำหล่อเย็น.
ความต้องการในการผลิต
เวลาในรอบการผลิต, ขนาดล็อต, การเปลี่ยนแปลงเครื่องมือและจำนวนชนิดชิ้นส่วนก็มีผลต่อการเลือกปฏิบัติที่เป็นรูปธรรมด้วย. กระบวนการที่ใช้ได้ในเชิงโลหะวิทยาไม่ได้หมายความว่าจะเป็นระบบการผลิตที่ดีที่สุดโดยอัตโนมัติ.
หากคุณยังคงกำลังพลังงาน, ความถี่, ความลึกของชั้นแข็ง, การจัดเรียงเครื่องจักรและความต้องการของกระบวนการ, ดูคู่มือของเราเกี่ยวกับ วิธีการเลือกระบบชุบแข็งด้วยการเหนี่ยวนำ.
7. สามสถานการณ์เพลาที่พบบ่อย
ความแตกต่างสามารถมองเห็นได้ง่ายขึ้นเมื่อมีการจัดวางชิ้นส่วนจริง.
1. ผิวสัมผัสแบริ่งท้องถิ่นบนเพลา
เฉพาะบางส่วนที่จำเป็นต้องทำให้แข็ง. ถ้าเรขาคณิต, ความลึกของชั้นแข็งที่ต้องการและกำลังไฟที่มีอยู่อนุญาตให้บริเวณเป้าหมายทั้งหมดถูกทำให้ร้อนอย่างสม่ำเสมอ, กระบวนการยิงครั้งเดียวหรือกระบวนการที่ตำแหน่งคงที่อื่นๆ อาจเป็นจุดเริ่มต้นที่ใช้งานได้จริง. ไม่มีประโยชน์ในการสแกนเพลาทั้งหมดเมื่อส่วนใหญ่ไม่ต้องการการบำบัด.
2. ส่วนที่แข็งต่อเนื่องยาว
พื้นผิวของเพลาส่วนใหญ่ต้องมีชั้นแข็งต่อเนื่อง. การสแกนมักเป็นวิธีที่ใช้งานได้จริงมากกว่าเพราะตัวเหนี่ยวนำจะทำงานกับพื้นผิวทีละขั้น แทนการทำให้ความร้อนทั้งความยาวพร้อมกัน. ที่นี่, ความเร็วในการสแกนและการชุบเย็นกลายเป็นพารามิเตอร์กระบวนการที่สำคัญ.
3. แบริ่งหลายตัวที่แยกออกจากกัน
เพลามีหลายโซนแข็งพร้อมส่วนที่ไม่ได้รับการบำบัดอยู่ระหว่างพวกมัน. กระบวนการจัดตำแหน่งอาจเหมาะสมมากกว่า. เครื่องจะย้ายจากวารสารหนึ่งไปยังอีกวารสารหนึ่ง และดำเนินการรอบการชุบแข็งที่ต้องการในแต่ละตำแหน่ง. หากแต่ละโซนยาวเกินไปสำหรับการทำความร้อนแบบตำแหน่งคงที่, โซนนั้นก็สามารถสแกนได้เช่นกัน.
ทั้งสามส่วนนี้ล้วนเรียกว่า “เพลา”,” แต่อาจต้องใช้โปรแกรมเครื่องจักรที่แตกต่างกันสามโปรแกรม. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับความท้าทายในการชุบแข็งเฉพาะเพลา, ดูบทความของเราเกี่ยวกับ การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ.
8. Gears ต้องการการอภิปรายแยกต่างหาก
เกียร์เป็นกรณีพิเศษ. ขึ้นอยู่กับเส้นผ่านศูนย์กลางของเกียร์, รูปทรงของฟัน, รูปแบบความแข็งที่ต้องการและพลังงานที่มีอยู่, การชุบแข็งด้วยการเหนี่ยวนำอาจเกี่ยวข้องกับการบำบัดแบบล้อมรอบหรือการประมวลผลทีละฟัน — การตัดสินใจแตกต่างเพียงพอจากการชุบแข็งแบบสแกนเพลา จึงควรมีการอธิบายแยก. ความแตกต่างนี้มีความสำคัญโดยเฉพาะสำหรับล้อขับของเครื่องจักรก่อสร้างขนาดใหญ่; ดูการเปรียบเทียบของเราเกี่ยวกับ การสแกนแบบยิงครั้งเดียวกับ. การสแกนทีละฟันสำหรับล้อขับ.
9. เริ่มจากพื้นที่ชุบแข็ง, ไม่ใช่รุ่นเครื่องจักร
หากคุณพยายามตัดสินใจระหว่างการสแกนแบบยิงครั้งเดียว, และการชุบแข็งโดยการจัดตำแหน่ง, เริ่มต้นด้วยแบบส่วนประกอบ. ทําเครื่องหมายอย่างชัดเจนว่าควรเริ่มและหยุดที่ใด. จากนั้นกําหนดวัสดุ, ขนาดชิ้นงาน, พื้นที่ที่ต้องการทําให้แข็ง, ความแข็งผิว, ความลึกของเคสที่มีผล, ปริมาณการผลิตและพื้นที่ที่ไม่ควรทําให้แข็ง.
จากนั้น, วิธีการให้ความร้อน, พลัง, ความถี่, ตัวเหนี่ยวนำ, การจัดวางการชุบแข็งและการเคลื่อนที่ของเครื่องจักรสามารถพิจารณาร่วมกันได้. วัตถุประสงค์ไม่ใช่การเลือกการชุบแข็งแบบช็อตเดียวหรือการสแกนเพราะวิธีใดฟังดูล้ำหน้ามากกว่า — แต่คือการใช้กระบวนการที่ง่ายที่สุดที่สามารถสร้างลวดลายแข็งที่ต้องการบนชิ้นส่วนจริงได้อย่างน่าเชื่อถือ.
คีย์ Takeaway
● การชุบแข็งแบบช็อตเดียว ให้ความร้อนกับพื้นที่เป้าหมายทั้งหมดในรอบเดียว. เหมาะที่สุดกับโซนที่มีความยาวจำกัดหรือต้องการพื้นที่เฉพาะที่ขดลวดออกแบบพิเศษสามารถครอบคลุมได้, และเมื่อกำลังไฟที่มีอยู่สนับสนุนการให้ความร้อนพร้อมกัน.
● การชุบแข็งแบบสแกน ให้ความร้อนแก่พื้นผิวอย่างต่อเนื่องโดยการเคลื่อนที่ของตัวเหนี่ยวนำและชิ้นงานสัมพันธ์กัน. เหมาะสมมากขึ้นสำหรับโซนชุบแข็งยาวต่อเนื่อง, โดยเฉพาะบนเพลาและชิ้นส่วนยาว.
● การชุบแข็งแบบกำหนดตำแหน่ง ประมวลผลหลายโซนแยกกันเป็นลำดับ. ใช้เมื่อชิ้นส่วนมีหลายพื้นที่ชุบแข็งโดยมีส่วนที่ไม่ผ่านการชุบแข็งอยู่ระหว่าง.
● การตัดสินใจเริ่มจากแบบชิ้นส่วน, ไม่ใช่จากรุ่นเครื่องจักร. วัสดุ, รูปทรงเรขาคณิต, ความลึกของชั้นแข็ง, พลัง, ความถี่, ต้องประเมินการชุบแข็งด้วยน้ำหรือความร้อนและข้อกำหนดการผลิตพร้อมกัน.
คำถามที่พบบ่อย
+ อะไรคือความแตกต่างระหว่างการชุบแข็งแบบช็อตเดียวและการชุบแข็งแบบเหนี่ยวนำด้วยการสแกน?
ในการชุบแข็งแบบครั้งเดียว, พื้นที่เป้าหมายทั้งหมดจะถูกให้ความร้อนในรอบเดียวโดยไม่มีการเคลื่อนที่ตามแนวแกนระหว่างตัวเหนี่ยวนำและชิ้นงาน. ในการชุบแข็งสแกน, ตัวเหนี่ยวนำและชิ้นงานเคลื่อนที่แบบเส้นตรงสัมพันธ์กัน, การให้ความร้อนเพียงส่วนสั้น ๆ ในช่วงเวลาหนึ่งในขณะที่พื้นผิวที่ให้ความร้อนดับลงอย่างต่อเนื่อง. โดยทั่วไปจะใช้ช็อตเดียวสำหรับโซนที่มีการแปล; การสแกนจะมีประโยชน์มากกว่าสำหรับพื้นผิวที่แข็งอย่างต่อเนื่องเป็นเวลานาน.
+ เครื่อง CNC เครื่องเดียวสามารถดำเนินการทั้งกระบวนการยิงครั้งเดียวและการสแกนได้?
ได้. เครื่องชุบแข็งด้วยการเหนี่ยวนำ CNC สามารถตั้งโปรแกรมให้ทำงานแบบให้ความร้อนที่ตำแหน่งคงที่, สแกนอย่างต่อเนื่อง, หรือกำหนดตำแหน่ง-สแกนด้วยหลายโซน. การเคลื่อนที่ของเครื่อง, พลัง, การหมุน และลำดับการชุบเย็นถูกตั้งตามโปรแกรมชิ้นส่วน, ทำให้สามารถใช้วิธีต่างๆ บนเครื่องเดียวกันได้.
+ เมื่อใดที่ฉันควรใช้การเสริมความแข็งด้วยการกำหนดตำแหน่งแทนการสแกนอย่างต่อเนื่อง?
การชุบแข็งแบบกำหนดตำแหน่งเหมาะสมเมื่อชิ้นส่วนมีหลายโซนแยกกันที่ต้องการการชุบแข็ง, โดยมีส่วนที่ยังไม่ได้ชุบอยู่ระหว่างโซนเหล่านั้น. แทนที่จะสแกนให้หมดความยาว, เครื่อง CNC จะเคลื่อนจากโซนหนึ่งไปยังอีกโซนหนึ่งและดำเนินการตามรอบการชุบแข็งที่ต้องการในแต่ละตำแหน่ง. หากแต่ละโซนยาวเกินไปสำหรับการทำความร้อนแบบตำแหน่งคงที่, โซนนั้นก็สามารถสแกนได้เช่นกัน.
+ ความยาวของชิ้นส่วนเป็นตัวกำหนดว่าจะใช้การสแกนภาพครั้งเดียวหรือการสแกน?
ความยาวชิ้นส่วนสร้างความประทับใจแรกพบ, แต่ไม่ควรเป็นเพียงปัจจัยเดียว. ส่วนที่ยาวอาจมีพื้นที่เฉพาะที่สั้นซึ่งเหมาะสำหรับการชุบแข็งแบบนัดเดียว. ส่วนที่สั้นอาจมีรูปทรงหรือรูปแบบที่แข็งขึ้น ซึ่งทำให้การสแกนมีความเหมาะสมยิ่งขึ้น. วัสดุ, ความลึกของชั้นแข็ง, ความพร้อมของพลังงาน, ความถี่และความต้องการการผลิตต้องพิจารณาร่วมกัน — ความยาวของชิ้นงานไม่เท่ากับความยาวและรูปร่างของพื้นที่ที่กําลังชุบแข็ง.
ต้องการความช่วยเหลือในการเลือกกระบวนการชุบแข็งที่เหมาะสม?
ส่งแบบชิ้นส่วนของคุณพร้อมระบุพื้นที่ชุบแข็งที่ต้องการ. วิศวกรของเราจะประเมินรูปทรง, วัสดุและข้อกําหนดการผลิตเพื่อแนะนําวิธีการให้ความร้อนและการตั้งค่าเครื่องจักรที่เหมาะสม.


