การชุบแข็งแบบเหนี่ยวนำสำหรับฟันร่องภายใน
Ⅰ. รับชมการแข็งตัวด้วยการเหนี่ยวนำร่องภายในขณะทำงาน
วิดีโอ: การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดของฟันสไปลน์ภายในโดยใช้ตัวเหนี่ยวนำรูที่ปรับแต่งเอง.
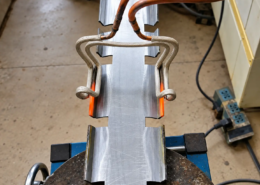
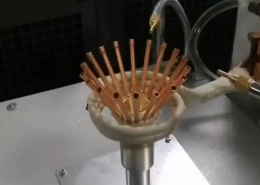
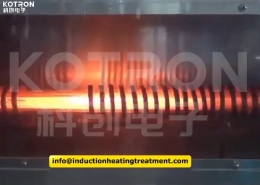
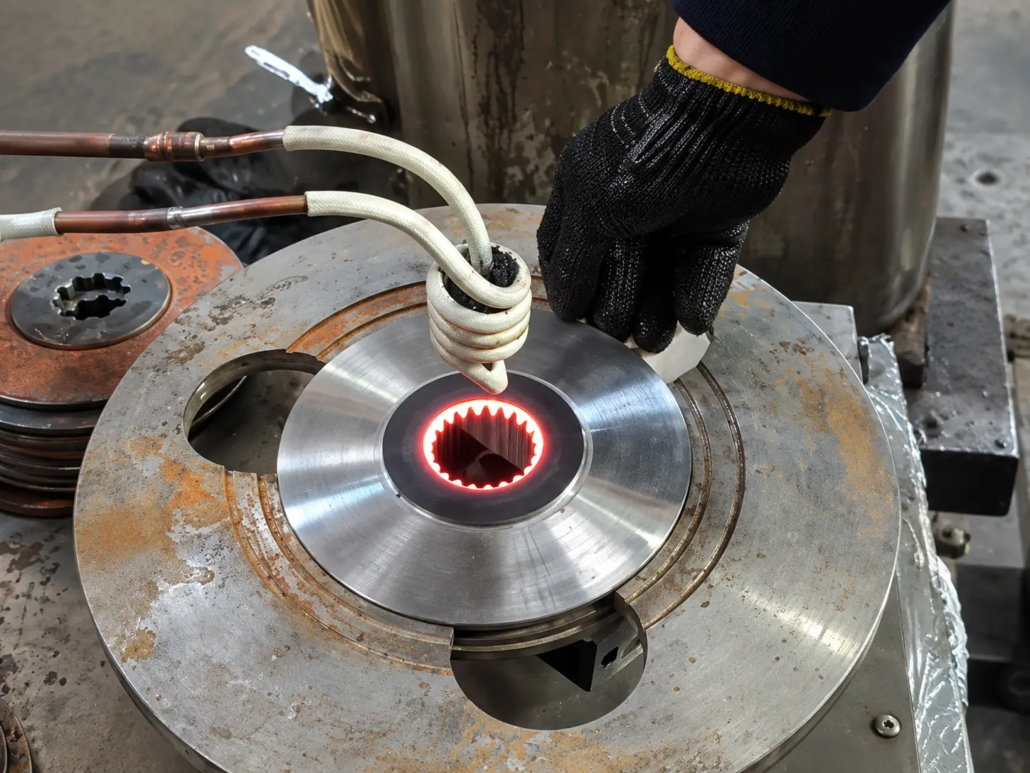
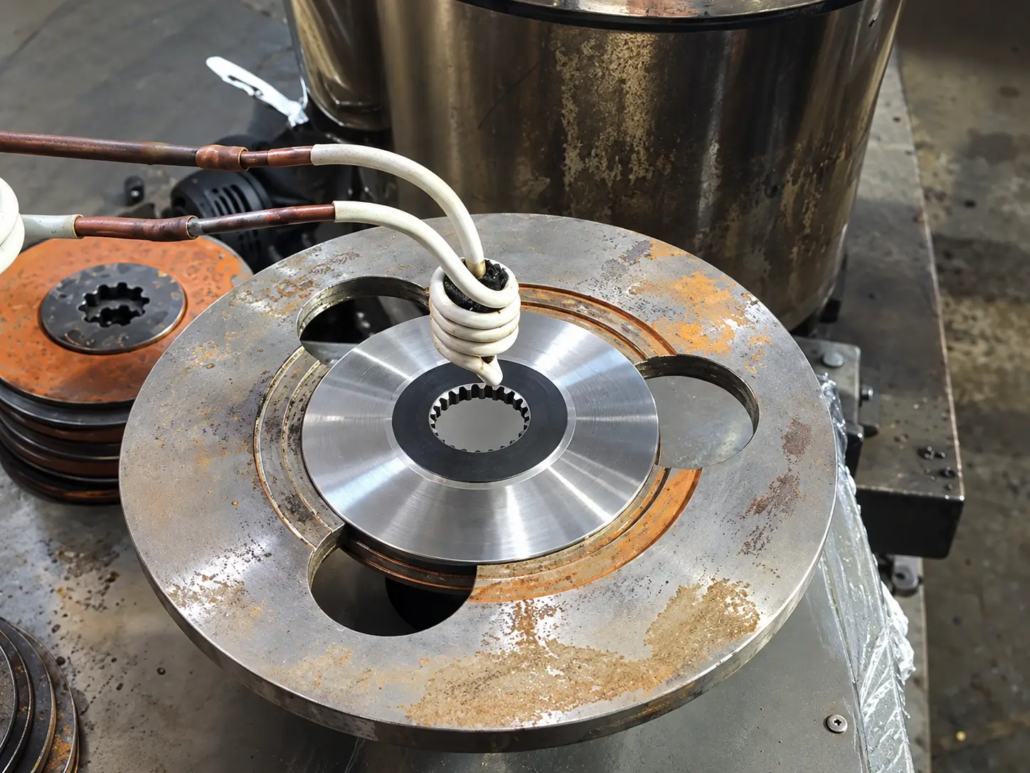
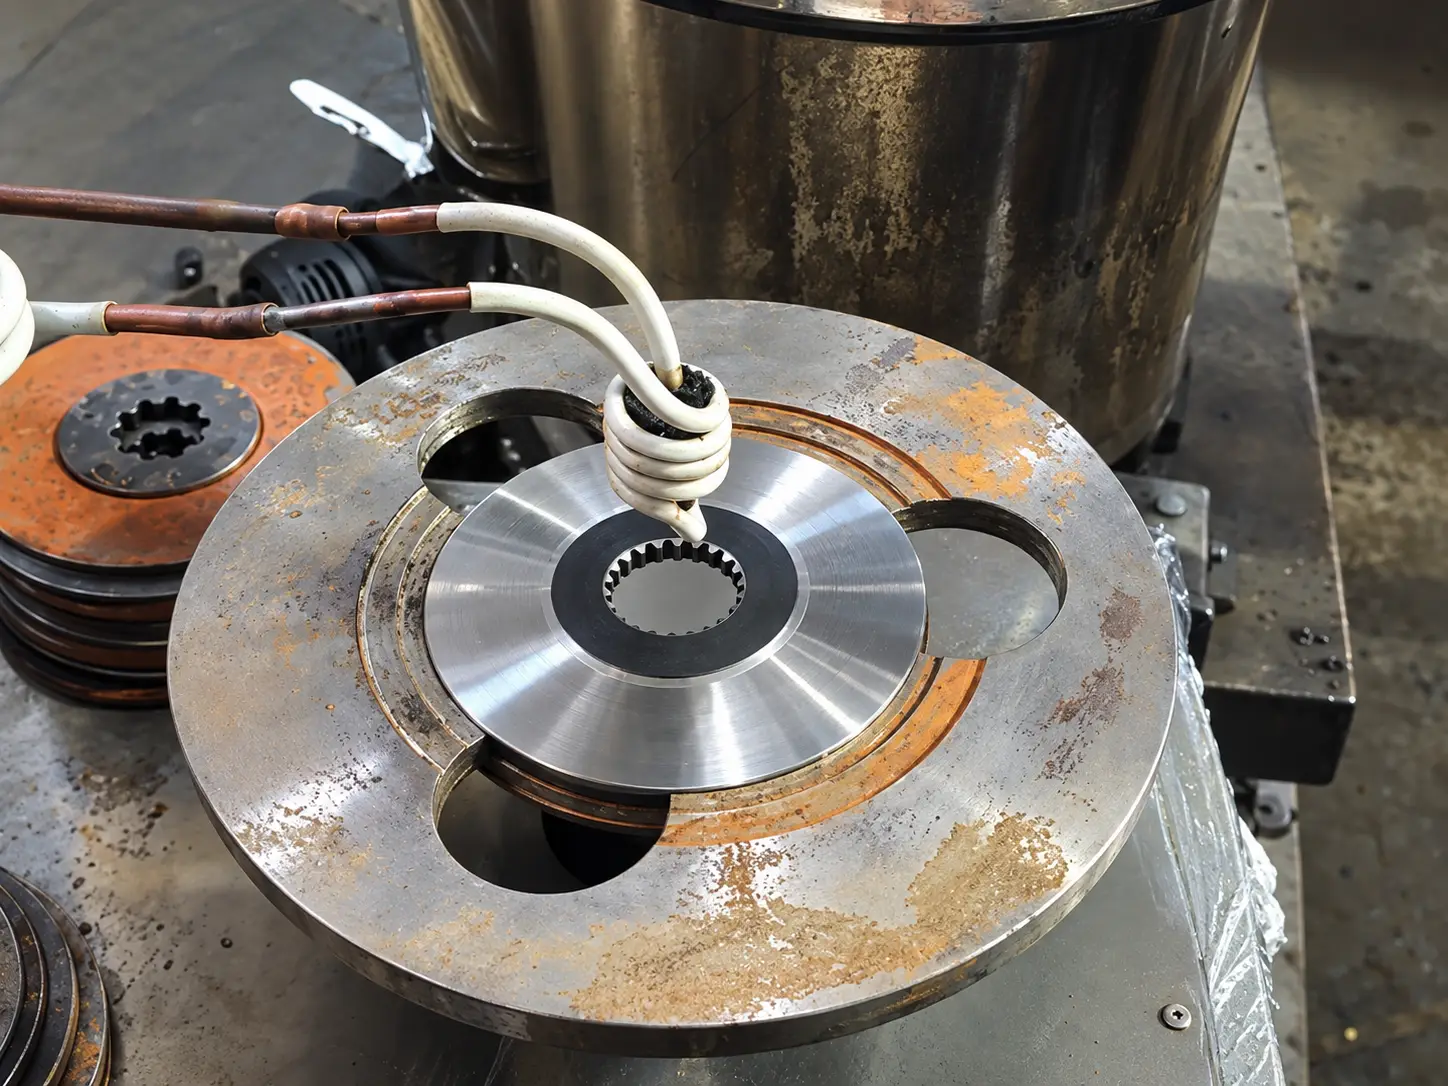
วิดีโอแสดงส่วนประกอบโลหะทรงกลมด้วย ฟันกรามภายใน กลึงเข้าไปในรูตรงกลาง. ขดลวดเหนี่ยวนำขนาดกะทัดรัดอยู่ในตำแหน่งใกล้กับช่องเปิดแบบขบ, การนำความร้อนไปยังบริเวณฟันภายใน.
ระหว่างการให้ความร้อน, บริเวณร่องฟันจะร้อนแดงอย่างเห็นได้ชัด ในขณะที่ส่วนประกอบโดยรอบส่วนใหญ่ยังค่อนข้างมืด.
การสาธิตเน้นการใช้ตัวเหนี่ยวนำขนาดกะทัดรัดเพื่อให้ความร้อนเฉพาะจุดภายใน a เจาะฟัน.
รายละเอียดการสมัคร
| รายการ | คำอธิบาย |
|---|---|
| ชิ้นงาน | ส่วนประกอบโลหะทรงกลมพร้อมฟันร่องด้านใน |
| พื้นที่บำบัด | เจาะร่องภายใน |
| กระบวนการ | การชุบแข็งด้วยเหนี่ยวนํา |
| วิธีการให้ความร้อน | เครื่องทำความร้อนแบบเหนี่ยวนำที่มีการแปล |
| ขดลวดเหนี่ยวนำ | ขดลวดเหนี่ยวนำชนิดรูขนาดกะทัดรัด |
| วัตถุประสงค์ในการชุบแข็ง | การกระจายความแข็งที่ระบุทั่วทั้งพื้นผิวร่องภายในที่ต้องการ |
วิดีโอระบุกระบวนการเป็นการชุบแข็งแบบเหนี่ยวนำ และอธิบายความแข็งสม่ำเสมอของฟันร่องฟันเป็นวัตถุประสงค์ของกระบวนการ. ภาพที่มองเห็นได้แสดงให้เห็นขั้นตอนการทำความร้อน; วิธีการดับในภายหลังและผลความแข็งขั้นสุดท้ายยังไม่ได้รับการตรวจสอบ.
Ⅱ. ชิ้นงานที่เหมาะสมและการใช้งานทางอุตสาหกรรม
ร่องฟันภายในให้การเชื่อมต่อทางกลระหว่างส่วนประกอบที่จับคู่สำหรับการส่งแรงบิด. พื้นผิวฟันของพวกเขาอาจได้รับแรงกดจากการสัมผัส, การโหลดซ้ำและการเคลื่อนไหวสัมพัทธ์ระหว่างการทำงาน.
สำหรับเหล็กชุบแข็งที่เหมาะสม, การชุบแข็งแบบเหนี่ยวนำสามารถใช้ในการรักษาพื้นผิวร่องฟันที่เลือกได้ โดยไม่ต้องให้ส่วนประกอบทั้งหมดผ่านรอบการชุบแข็งแบบเดียวกัน.
ชิ้นงานทั่วไป
— ดุมแบบแยกส่วนภายใน.
— ปลอกแขนและข้อต่อแบบแยกส่วน.
— ส่วนประกอบระบบส่งกำลังที่มีร่องภายใน.
— ส่วนประกอบระบบขับเคลื่อนพร้อมการเชื่อมต่อแบบแยกส่วน.
— ชิ้นส่วนเครื่องจักรกลแบบกำหนดเองที่ต้องการการแข็งตัวของร่องฟันแบบเฉพาะจุด.
อุตสาหกรรมที่เกี่ยวข้อง
การผลิตยานยนต์และระบบขับเคลื่อน
ส่วนประกอบระบบส่งกำลังและข้อต่อความเร็วคงที่ที่เลือกมีร่องภายใน. การชุบแข็งแบบเหนี่ยวนำอาจใช้ในกรณีที่การออกแบบระบุพื้นผิวฟันที่แข็งเฉพาะจุด.
อุปกรณ์ส่งกำลัง
ดุมแบบแยกส่วน, ข้อต่อและส่วนประกอบที่เกี่ยวข้องถ่ายโอนแรงบิดระหว่างเพลาที่เชื่อมต่อและชุดประกอบ. อาจจำเป็นต้องมีการชุบแข็งพื้นผิวตามสภาวะการรับน้ำหนักและการสึกหรอ.
การก่อสร้างและเครื่องจักรกลหนัก
ส่วนประกอบระบบส่งกำลังสำหรับงานหนักอาจมีร่องภายในรวมอยู่ด้วย. การรักษาที่ต้องการขึ้นอยู่กับเกรดเหล็ก, รูปทรงของฟันและสภาพการใช้งาน.
การผลิตเครื่องจักรทั่วไป
แขนเสื้อแบบเข้ารูปตามสั่ง, ฮับและการเชื่อมต่อทางกลสามารถประเมินสำหรับการชุบแข็งแบบเหนี่ยวนำเฉพาะจุดได้.
การใช้งานขั้นสุดท้ายของชิ้นงานที่แสดงในวิดีโอยังไม่ได้รับการยืนยัน. อุตสาหกรรมเหล่านี้เป็นตัวแทนของการใช้งานที่เป็นไปได้มากกว่าการใช้งานที่ได้รับการยืนยันของส่วนประกอบที่สาธิต.
Ⅲ. การออกแบบตัวเหนี่ยวนำแบบกำหนดเองสำหรับการแข็งตัวของ Spline ภายใน
การออกแบบตัวเหนี่ยวนำ เป็นสิ่งสำคัญที่ต้องพิจารณาเมื่อให้ความร้อนฟันร่องภายใน.
หน้าตัดของฟันจะสร้างสภาวะการประกบแม่เหล็กไฟฟ้าที่แตกต่างกันที่ส่วนปลาย, สีข้างและราก. ตัวเหนี่ยวนำที่เหมาะสมจะต้องทำงานภายในพื้นที่เจาะที่มีอยู่ในขณะที่สร้างรูปแบบการทำความร้อนที่เหมาะสมกับบริเวณที่ชุบแข็งที่ระบุ.
เรขาคณิตของรูเจาะและการกวาดล้างคอยล์
ขดลวดเหนี่ยวนำจะต้องจับคู่กับเส้นผ่านศูนย์กลางร่องภายใน, ความยาวแกน, โปรไฟล์ฟันและรูปทรงชิ้นงานโดยรอบ.
พื้นที่ภายในรูที่จำกัดยังส่งผลต่อโครงสร้างของคอยล์อีกด้วย, การเชื่อมต่อไฟฟ้าและการเตรียมการทำความเย็น.
การกระจายความร้อนทั่วฟัน
รูปแบบการชุบแข็งที่ต้องการอาจครอบคลุมสีข้างฟัน, ราก, เคล็ดลับหรือการรวมกันของพื้นผิวเหล่านี้ที่ระบุ.
สภาพความร้อนได้รับอิทธิพลจากรูปทรงของคอยล์, ความถี่ในการทำงาน, พลังงานและระยะเวลาการทำความร้อน. พารามิเตอร์เหล่านี้ต้องได้รับการประเมินร่วมกันแทนที่จะเลือกอย่างอิสระ.
ร่องฟันที่ได้รับความร้อนอย่างเห็นได้ชัดไม่ได้หมายความว่าทุกส่วนของโปรไฟล์ฟันถึงสภาวะการแข็งตัวที่ต้องการแล้ว.
อุปกรณ์จับยึดและการวางตำแหน่งชิ้นงาน
ฟิกซ์เจอร์รองรับและระบุตำแหน่งชิ้นงานที่สัมพันธ์กับตัวเหนี่ยวนำ.
การจัดเรียงทางกลจะต้องให้การเข้าถึงรูที่เหมาะสมและรักษาตำแหน่งที่ต้องการระหว่างการประมวลผล. ขนาดร่องหรือโปรไฟล์ที่แตกต่างกันอาจต้องใช้ตัวเหนี่ยวนำและเครื่องมือแยกกัน.
Ⅳ. วิธีการทำความร้อนและการเตรียมการชุบแข็ง
วิธีการชุบแข็งที่เหมาะสมจะขึ้นอยู่กับความยาวของร่องฟัน, พื้นที่การรักษาที่ต้องการ, เงื่อนไขวัสดุและการผลิต.
เครื่องทำความร้อนเหนี่ยวนำแบบอยู่กับที่
ในการจัดนิ่ง, ชิ้นงานและตัวเหนี่ยวนำยังคงอยู่ในตำแหน่งสัมพัทธ์ที่กำหนดไว้ระหว่างการให้ความร้อน.
วิธีนี้อาจเหมาะสำหรับพื้นที่การรักษาที่ค่อนข้างสั้นเมื่อขดลวดสามารถสร้างรูปแบบการทำความร้อนที่ต้องการได้.
การสแกนการแข็งตัวด้วยการเหนี่ยวนำ
สำหรับรูร่องฟันที่ยาวขึ้นหรือตามความยาวการรักษาตามแนวแกนที่กำหนดไว้, การเคลื่อนที่สัมพัทธ์ระหว่างชิ้นงานและตัวเหนี่ยวนำ อาจจำเป็น.
พลังงานความร้อน, ความเร็วในการสแกนและลำดับการดับจะต้องประสานกันเพื่อให้ได้พื้นที่ชุบแข็งที่ระบุ.
วิดีโอสาธิตไม่ได้ระบุว่ามีการใช้ลำดับการชุบแข็งแบบคงที่หรือการสแกนแบบสมบูรณ์หรือไม่.
การดับพื้นผิวร่องภายใน
สำหรับเหล็กชุบแข็งที่เหมาะสม, พื้นที่ผิวที่ต้องการจะต้องถึงสภาวะออสเทนไนซ์ที่เหมาะสมก่อนที่การชุบแข็งแบบควบคุมจะสร้างโครงสร้างแข็งตามที่ตั้งใจไว้.
รูปทรงของฟันภายในส่งผลต่อการดูดซับความร้อนถึงพื้นผิวที่ร้อน. การจัดเรียงความเย็นจึงต้องคำนึงถึงโปรไฟล์ของฟันด้วย, การเข้าถึงเจาะ, ต้องการข้อกำหนดด้านความลึกและมิติที่แข็งขึ้น.
ขึ้นอยู่กับกระบวนการที่เลือก, ระบบอาจใช้ ชุดประกอบตัวเหนี่ยวนำความร้อนและดับในตัว หรือการจัดดับแยกต่างหาก.
โปรไฟล์ความแข็งขั้นสุดท้ายขึ้นอยู่กับสภาวะการให้ความร้อนและการดับรวมกัน, ไม่ได้อยู่ที่แหล่งจ่ายไฟเหนี่ยวนำเพียงอย่างเดียว.
Ⅴ. อุปกรณ์ชุบแข็งแบบเหนี่ยวนำและการกำหนดค่าการควบคุม
KOTRON จำหน่ายโซลูชั่นอุปกรณ์ชุบแข็งแบบเหนี่ยวนำที่รวมระบบทำความร้อนเข้าด้วยกัน, เครื่องมือที่กำหนดเอง, อุปกรณ์ดับและฟังก์ชั่นการควบคุมที่จำเป็น.
ขอบเขตอุปกรณ์ถูกเลือกตามชิ้นงาน, ข้อกำหนดการชุบแข็งและข้อกำหนดการผลิต.
| ส่วนประกอบของระบบ | ข้อควรพิจารณาในการกำหนดค่า |
|---|---|
| แหล่งจ่ายไฟเหนี่ยวนำ | กำลังและความถี่ที่เลือกสำหรับชิ้นงานและข้อกำหนดด้านความร้อน |
| ตัวเหนี่ยวนำเจาะภายใน | ปรับแต่งให้เข้ากับโปรไฟล์เส้นโค้ง, ขนาดเจาะและพื้นที่การรักษา |
| อุปกรณ์จับยึดชิ้นงาน | สนับสนุน, การค้นหาและการจัดเรียงหนีบ |
| ระบบดับ | สภาวะการส่งมอบและความเย็นที่ลดลงซึ่งสอดคล้องกับกระบวนการ |
| ระบบการเคลื่อนไหว | การวางตำแหน่งหรือการเคลื่อนที่ของการสแกนหากจำเป็น |
| ซีเอ็นซี / การควบคุม PLC | การประสานงานของความร้อน, การดำเนินการเคลื่อนไหวและการดับ |
| อุปกรณ์ระบายความร้อน | การจัดวางระบบทำความเย็นให้เหมาะสมกับอุปกรณ์ไฟฟ้าและตัวเหนี่ยวนำ |
| ระบบการผลิตอัตโนมัติ | กำลังโหลด, การขนถ่ายและการจัดการตามความต้องการในการผลิต |
แหล่งจ่ายไฟเหนี่ยวนำและการควบคุมแบบดิจิตอล
แหล่งจ่ายไฟจะต้องจับคู่ทางไฟฟ้ากับตัวเหนี่ยวนำที่เลือก และจัดเตรียมเอาต์พุตความร้อนที่ต้องการ.
อุปกรณ์ที่มีอยู่ของ KOTRON ได้แก่ แหล่งจ่ายไฟเหนี่ยวนำที่ควบคุมด้วย DSP. ตามการกำหนดค่าที่เลือก, การควบคุมแบบดิจิตอลรองรับการควบคุมพารามิเตอร์การทำความร้อน เช่น พลังงาน, ปัจจุบันและเวลาทำการ.
สำหรับการใช้งานที่ต้องการบันทึกการผลิต, ฟังก์ชั่นการตรวจสอบเพิ่มเติมอาจรวมถึงการแสดงพารามิเตอร์การทำงาน, เส้นโค้งกระบวนการ, การแจ้งเตือนขีดจำกัดพารามิเตอร์และบันทึกประวัติ.
ฟังก์ชันเหล่านี้ช่วยควบคุมดูแลกระบวนการ แต่ไม่ได้กำหนดความแข็งของชิ้นงานที่เสร็จแล้วหรือความลึกของเคสที่มีประสิทธิภาพโดยตรง.
อ้างอิงรุ่นพาวเวอร์ซัพพลายเหนี่ยวนำ
มีแหล่งจ่ายไฟเหนี่ยวนำหลายรุ่นสำหรับการประเมินการใช้งานการชุบแข็งร่องภายใน. การเลือกที่เหมาะสมจะขึ้นอยู่กับรูปทรงของร่องฟัน, วัสดุ, พื้นที่ที่ต้องการทําให้แข็ง, ความลึกของเคสและวงจรการผลิต.
รุ่นต่อไปนี้มีการกำหนดค่าอ้างอิงสำหรับการเลือกอุปกรณ์เบื้องต้น.
| แบบอย่าง | กำลังไฟ | ช่วงความถี่ | การประยุกต์ใช้ที่เป็นไปได้ |
|---|---|---|---|
| เอ็กซ์จี-80 | 80 กิโลวัตต์ (kW) | 20–40 กิโลเฮิรตซ์ | ส่วนประกอบร่องภายในที่เล็กลง |
| XZG-160SCZ | 160 กิโลวัตต์ (kW) | 1–50 kHz | การใช้งานร่องฟันภายในขนาดกลาง |
| XZG-200SCN | 200 กิโลวัตต์ (kW) | 5–20 กิโลเฮิรตซ์ | ร่องฟันภายในที่ใหญ่ขึ้นและส่วนประกอบของฟันภายใน |
| XZG-250SCN | 250 กิโลวัตต์ (kW) | 5–20 กิโลเฮิรตซ์ | ชิ้นงานขนาดใหญ่ขึ้นและมีความต้องการพลังงานความร้อนที่สูงขึ้น |
การกำหนดค่าเหล่านี้จัดทำขึ้นเพื่อใช้เป็นข้อมูลอ้างอิงในการเลือก แทนที่จะเป็นคำแนะนำแบบตายตัวสำหรับขนาดร่องเฉพาะ.
กำลังและความถี่ที่ต้องการต้องได้รับการประเมินร่วมกับการออกแบบตัวเหนี่ยวนำ, สภาวะความร้อนและกระบวนการดับ. อัตราพลังงานที่สูงกว่าไม่ได้ให้ความลึกของเคสที่มากขึ้นโดยอัตโนมัติหรือโปรไฟล์ที่มีความแข็งสม่ำเสมอมากขึ้น.
แหล่งจ่ายไฟที่ใช้ในการสาธิตวิดีโอไม่ได้รับการระบุว่าเป็นหนึ่งในรุ่นเหล่านี้.
ตัวเลือกพาวเวอร์ซัพพลายแบบพิเศษ
สำหรับลักษณะฟันบางประเภท, การให้ความร้อนด้วยความถี่คู่พร้อมกันอาจถูกประเมินเพื่อมีอิทธิพลต่อการกระจายความร้อนทั่วรูปทรงของฟัน.
ความเหมาะสมกับร่องฟันภายในขึ้นอยู่กับชิ้นงาน, ตัวเหนี่ยวนำและรูปแบบการชุบแข็งที่ต้องการ. วิดีโอสาธิตไม่ได้ก่อให้เกิดการใช้เทคโนโลยีความถี่คู่.
ในกรณีที่จำเป็นต้องมีการชุบแข็งและการอบคืนตัวในกระบวนการผลิตที่มีการประสานงาน, การจัดเตรียมหลายสถานีและหลายความถี่ที่เหมาะสมก็อาจได้รับการประเมินเช่นกัน.
การเคลื่อนย้ายเครื่องจักรและระบบอัตโนมัติ
การจัดเรียงทางกลอาจมีตั้งแต่สถานีให้ความร้อนที่โหลดด้วยตนเองไปจนถึงระบบชุบแข็งแบบรวมที่มีการควบคุมการเคลื่อนไหวและการจัดการแบบอัตโนมัติ.
ฟังก์ชันเฉพาะโครงการที่เป็นไปได้ ได้แก่ การวางตำแหน่งที่ตั้งโปรแกรมได้, การสแกน, การโหลดและขนถ่ายอัตโนมัติ, และการควบคุมความร้อนและการดับแบบประสานงาน.
การกำหนดค่าที่จำเป็นขึ้นอยู่กับขนาดส่วนประกอบ, อัตราการผลิต, ข้อกำหนดการเปลี่ยนแปลงและโรงงานผลิตที่มีอยู่.
Ⅵ. การเลือกอุปกรณ์ที่เหมาะสมสำหรับฟันสไปลน์ภายใน
การเลือกอุปกรณ์เริ่มต้นด้วยรูปทรงร่องภายในและผลการชุบแข็งที่ต้องการ.
เส้นผ่านศูนย์กลางของรูเจาะเพียงอย่างเดียวไม่เพียงพอที่จะกำหนดกำลังเหนี่ยวนำ, การออกแบบความถี่หรือคอยล์.
| ปัจจัยการเลือก | การพิจารณาทางวิศวกรรม |
|---|---|
| วัสดุและเกรดเหล็ก | ความสามารถในการแข็งตัวและรอบการบำบัดความร้อนที่ต้องการ |
| เส้นผ่านศูนย์กลางเจาะ | พื้นที่ว่างและการกวาดล้างตัวเหนี่ยวนำ |
| โปรไฟล์ฟัน Spline | การกระจายความร้อนทั่วปลายฟัน, สีข้างและราก |
| ความยาวสไปลน์ | ความครอบคลุมของความร้อนและข้อกำหนดในการสแกนที่เป็นไปได้ |
| พื้นที่แข็งตัวที่ต้องการ | ตำแหน่งและขอบเขตของการรักษา |
| ความแข็งพื้นผิวเป้าหมาย | คุณสมบัติที่ต้องการของพื้นผิวที่ผ่านการบำบัด |
| ความลึกของเคสที่มีประสิทธิภาพ | ข้อกำหนดกระบวนการทำความร้อนและการดับ |
| ข้อกำหนดการผลิต | เค้าโครงอุปกรณ์, ลำดับการประมวลผลและระบบอัตโนมัติ |
การตรวจสอบความแข็งและความลึกของขนาดเคส
สำหรับส่วนประกอบที่ต้องการโปรไฟล์ความแข็งที่กำหนดไว้, ควรกำหนดกระบวนการผ่านการทดลองและตรวจสอบที่เหมาะสม.
ขึ้นอยู่กับข้อกำหนด, การตรวจสอบอาจรวมถึงการวัดความแข็งพื้นผิว, การเคลื่อนที่ของความแข็งและการตรวจสอบชั้นที่แข็งตัว.
ตำแหน่งการตรวจสอบควรสะท้อนถึงพื้นผิวการทำงานที่ต้องการของร่องฟันเฟือง, รวมถึงสีข้างฟันและรากฟันตามที่ระบุไว้.
ผลลัพธ์ที่สร้างขึ้นสำหรับเกียร์อื่น, ร่องฟันหรือรูภายในไม่สามารถใช้กับชิ้นงานใหม่ได้โดยอัตโนมัติ.
สำหรับร่องภายในและรูภายในอื่นๆ, KOTRON ยังมีบริการเฉพาะ เครื่องชุบแข็งแบบเหนี่ยวนำเจาะภายใน สำหรับส่วนประกอบที่มีความแม่นยำของยานยนต์และรถจักรยานยนต์. เพลาแบบมีร่องภายนอกสามารถรักษาได้ด้วย เครื่องชุบแข็งแบบเหนี่ยวนำเพลาแบบสไปลน์.
Ⅶ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
การแข็งตัวแบบเหนี่ยวนำสามารถรักษาทั้งสีข้างฟันและรากของร่องภายในได้?
กระบวนการที่กำหนดเองสามารถพัฒนาสำหรับรูปแบบการชุบแข็งที่ระบุซึ่งรวมถึงบริเวณเหล่านี้. ผลลัพธ์ที่ได้จะขึ้นอยู่กับรูปทรงของฟัน, วัสดุ, สภาวะความร้อนและการดับ. การกระจายความแข็งควรได้รับการตรวจสอบตามข้อกำหนดเฉพาะของชิ้นงาน.
ร่องภายในทุกอันจำเป็นต้องมีขดลวดเหนี่ยวนำที่ออกแบบมาเป็นพิเศษหรือไม่?
ตัวเหนี่ยวนำจะต้องตรงกับขนาดของรู, พื้นที่แข็งที่ต้องการและการกวาดล้างที่มีอยู่. ชิ้นงานที่แตกต่างกันอาจมีตัวเหนี่ยวนำร่วมกันโดยที่รูปทรงและข้อกำหนดของกระบวนการเข้ากันได้, แต่ต้องประเมินความเหมาะสมของเครื่องมือ.
จำเป็นต้องมีการทำความร้อนด้วยการเหนี่ยวนำความถี่คู่หรือไม่?
ไม่ใช่. การให้ความร้อนด้วยความถี่เดียวอาจเหมาะสมกับการใช้งานร่องภายใน. เทคโนโลยีความถี่คู่เป็นตัวเลือกเพิ่มเติมสำหรับโปรไฟล์ฟันที่เลือกและข้อกำหนดในการชุบแข็ง.
ระบบสามารถประมวลผลส่วนประกอบร่องต่างๆ ได้หรือไม่?
ชิ้นส่วนต่างๆ อาจถูกประมวลผลภายในช่วงทางกลและทางไฟฟ้าที่ออกแบบไว้ของอุปกรณ์. การเปลี่ยนแปลงขนาดร่องฟันหรือโปรไฟล์ฟันอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์ติดตั้งหรือการตั้งค่ากระบวนการ.
สามารถจัดหาอุปกรณ์พร้อมการจัดการและการดับอัตโนมัติได้หรือไม่?
ได้. ขอบเขตของอุปกรณ์อาจรวมถึงระบบการดับที่เหมาะสม, การเคลื่อนไหวที่ตั้งโปรแกรมได้, การควบคุมกระบวนการและการจัดการชิ้นงานแบบอัตโนมัติ. สิ่งเหล่านี้ได้รับการกำหนดค่าตามแอปพลิเคชันการผลิต.
Ⅷ. ขอโซลูชันการแข็งตัวของร่องภายในที่ปรับแต่งตามความต้องการ
สำหรับการชุบแข็งแบบเหนี่ยวนำร่องภายใน, จุดเริ่มต้นที่มีประโยชน์ที่สุดคือการเขียนแบบชิ้นงานและพื้นที่การรักษาที่ต้องการ.
กรุณาส่งมาให้เรา:
— การเขียนแบบชิ้นงานหรือรูปถ่าย.
— วัสดุหรือเกรดเหล็ก.
— เส้นผ่านศูนย์กลางและความยาวของร่องสไปลน์.
— โปรไฟล์หรือขนาดของฟันแบบ Spline.
— พื้นที่ชุบแข็งที่ต้องการ.
— ปริมาณการผลิตหรือข้อกำหนดรอบ.
หากกำหนดไว้แล้ว, โปรดระบุความแข็งพื้นผิวเป้าหมายและความลึกของเคสที่มีประสิทธิภาพด้วย.
ขึ้นอยู่กับรายละเอียดเหล่านี้, KOTRON สามารถประเมินแหล่งจ่ายไฟเหนี่ยวนำได้, ตัวเหนี่ยวนำเจาะแบบกำหนดเอง, ตัวยึดชิ้นงาน, การจัดเตรียมการดับและการควบคุมเครื่องจักรหรือระบบอัตโนมัติที่จำเป็น.
จำเป็นต้องชุบแข็งแบบเหนี่ยวนำสำหรับฟันสไปลน์ภายใน?
ส่งแบบร่างชิ้นงานของคุณ แล้ว KOTRON จะประเมินโซลูชันการชุบแข็งแบบเหนี่ยวนำร่องภายในแบบกำหนดเอง.