
ความแข็งไม่สม่ำเสมอหลังการชุบเหนี่ยวนำ: สาเหตุของจุดอ่อนและวิธีป้องกัน
ความแข็งไม่สม่ำเสมอหลังจากการชุบแข็งด้วยการเหนี่ยวนำ อาจปรากฏเป็นจุดแยกออกมา จุดอ่อน, แถบอ่อนต่อเนื่อง, หรือพื้นที่ขนาดใหญ่ที่ความแข็งต่ำกว่าระดับที่กำหนด. สำหรับชิ้นส่วนที่สัมผัสกับการสึกหรอ, ความเครียดจากการสัมผัสหรือการโหลดซ้ำๆ, พื้นที่ที่นุ่มในบางจุดอาจกลายเป็นจุดแรกที่เกิดความเสียหาย. ความท้าทายคือปัญหาที่แตกต่างกันมากสามารถทำให้ค่าความแข็งออกมาเหมือนกัน.
สาเหตุอาจมีอยู่แล้วในวัสดุก่อนการให้ความร้อน. มันอาจมาจาก การเหนี่ยวนำความร้อนที่ไม่สม่ำเสมอ, ความสัมพันธ์ที่ไม่ถูกต้องระหว่างคอยล์และชิ้นงาน, การสแกนหรือการหมุนที่ไม่เสถียร, หรือการชุบเย็นหลังจากให้ความร้อนที่ไม่ดี.
ดังนั้นการเพิ่มกำลังการเหนี่ยวนำเพียงอย่างเดียวจึงไม่ใช่วิธีที่เชื่อถือได้ในการแก้ปัญหา. วิธีที่ดีกว่าคือการดูที่ ตำแหน่ง บริเวณที่มีความแข็งต่ำปรากฏขึ้น, ว่าลวดลายซ้ำหรือไม่, และส่วนใดของกระบวนการทำให้แข็งที่ตรงกับตำแหน่งนั้น.
1. เริ่มต้นด้วยวัสดุและสภาพพื้นผิว
ไม่ใช่ทุกปัญหาความแข็งเริ่มต้นจาก การชุบแข็งด้วยเหนี่ยวนำ เครื่องจักร. สภาพของเหล็กก่อนการทำให้แข็งส่งผลต่อการตอบสนองต่อการให้ความร้อนและทำให้เย็นอย่างรวดเร็ว.
โครงสร้างจุลภาคเริ่มต้นที่ไม่สม่ำเสมอ
ความแตกต่างอย่างรุนแรงในโครงสร้างจุลภาคเดิมสามารถนำไปสู่การตอบสนองการแข็งตัวที่ไม่สม่ำเสมอ. ปัญหาที่เป็นไปได้รวมถึงโครงสร้างเกรนหยาบหรือไม่สม่ำเสมอ, การแยกตัวของคาร์ไบด์, การสะสมคาร์ไบด์เฉพาะที่, พื้นที่ขนาดใหญ่ของเฟอร์ไรต์อิสระ, หรือความแตกต่างสำคัญอื่น ๆ ในโครงสร้างเริ่มต้น.
ในระหว่างการทำความร้อนด้วยอินดักชัน, พื้นผิวจะถูกทำความร้อนอย่างรวดเร็ว. การเกิดออสเทไนต์และการละลายของคาร์ไบด์จึงเกิดขึ้นภายในรอบความร้อนที่ค่อนข้างสั้น. ถ้าสโตรกเริ่มต้นแตกต่างกันอย่างมากจากพื้นที่หนึ่งไปยังอีกพื้นที่หนึ่ง, โครงสร้างที่แข็งตัวสุดท้ายอาจแตกต่างกันแม้ว่าการตั้งค่าเครื่องจักรจะไม่เปลี่ยนแปลง. เรื่องนี้ควรค่าแก่การตรวจสอบโดยเฉพาะเมื่อกระบวนการเดียวกันให้ผลลัพธ์ที่แตกต่างกันระหว่างชุดวัสดุ.
การลดคาร์บอนที่ผิว
การลดคาร์บอนเป็นอีกสาเหตุหนึ่งที่ทำให้ความแข็งผิวต่ำ. ถ้าการตีขึ้นรูป, การรีดหรือการอบความร้อนไว้ชั้นลดคาร์บอนบนชิ้นงาน, ผิวนั้นมีคาร์บอนน้อยกว่าวัสดุด้านใต้. หลังจากการชุบแข็งด้วยการเหนี่ยวนำ, ชั้นที่ได้รับผลกระทบอาจไม่สามารถมีความแข็งตามที่คาดไว้. การเปลี่ยนกำลังการเหนี่ยวนำไม่สามารถคืนคาร์บอนที่สูญเสียไปจากพื้นผิวแล้วได้.
ถ้าสงสัยว่ามีการลดคาร์บอน, ควรตรวจสอบสภาพพื้นผิวและนำชั้นที่ได้รับผลกระทบออกด้วยการกลึงหรือเจียรที่เหมาะสมก่อนการชุบแข็งขั้นสุดท้าย. เกรดวัสดุ, จึงควรตรวจสอบประวัติการแปรรูปก่อนหน้าและสภาพพื้นผิวที่เข้ามา ก่อนที่จะสรุปว่าทุกจุดอ่อนเป็นปัญหาอุปกรณ์.
2. การทำความร้อนด้วยการเหนี่ยวนำที่ไม่สม่ำเสมอหรือไม่เพียงพอ
พื้นที่ที่ต้องการต้องถูกทำให้ร้อนจนถึงสภาพออสเทไนต์ที่เหมาะสมก่อนที่การทำความเย็นอย่างรวดเร็วจะสามารถสร้างโครงสร้างชุบแข็งตามที่ตั้งใจได้. ถ้าส่วนหนึ่งของพื้นผิวได้รับความร้อนไม่เพียงพอ, พื้นที่นั้นอาจยังคงนิ่มหลังจากการดัดแปลงความร้อน. สาเหตุที่เป็นไปได้รวมถึงการป้อนพลังงานไม่เพียงพอ, เวลาการทำความร้อนที่สั้นเกินไป, การกระจายพลังงานไม่เหมาะสม, ตำแหน่งชิ้นงานไม่สม่ำเสมอ, การตั้งค่าการสแกนไม่ถูกต้อง, หรือการเปลี่ยนแปลงรูปแบบการให้ความร้อนที่เกิดจากรูปทรงของชิ้นส่วน.
จำเป็นต้องสร้างความแตกต่างที่เป็นประโยชน์ที่นี่.
เครื่องสามารถส่งมอบได้เพียงพอ กำลังทั้งหมด ในขณะที่ยังคงสร้างรูปแบบการทำความร้อนเฉพาะที่ไม่สม่ำเสมอ.
ตัวอย่างเช่น, กำลังที่เพิ่มขึ้นอาจทำให้อุณหภูมิของพื้นที่แข็งตัวส่วนใหญ่เพิ่มขึ้น ในขณะที่บริเวณที่มีการเชื่อมต่อไม่ดียังคงให้ความร้อนแตกต่างกัน. นี่คือเหตุผลหนึ่งว่าทำไมความแข็งต่ำไม่ควรนำไปสู่การตั้งค่าพลังงานที่สูงขึ้นโดยอัตโนมัติ.
ตำแหน่งของบริเวณที่อ่อนนุ่มมีความสำคัญ. ถ้าความแข็งลดลงเฉพาะใกล้ไหล่, การเปลี่ยนเส้นผ่านศูนย์กลางหรือคุณสมบัติเฉพาะอื่น ๆ, ปัญหาอาจเกี่ยวข้องกับการกระจายความร้อนในท้องถิ่นมากกว่ากำลังไฟที่เครื่องจักรถูกระบุไว้.
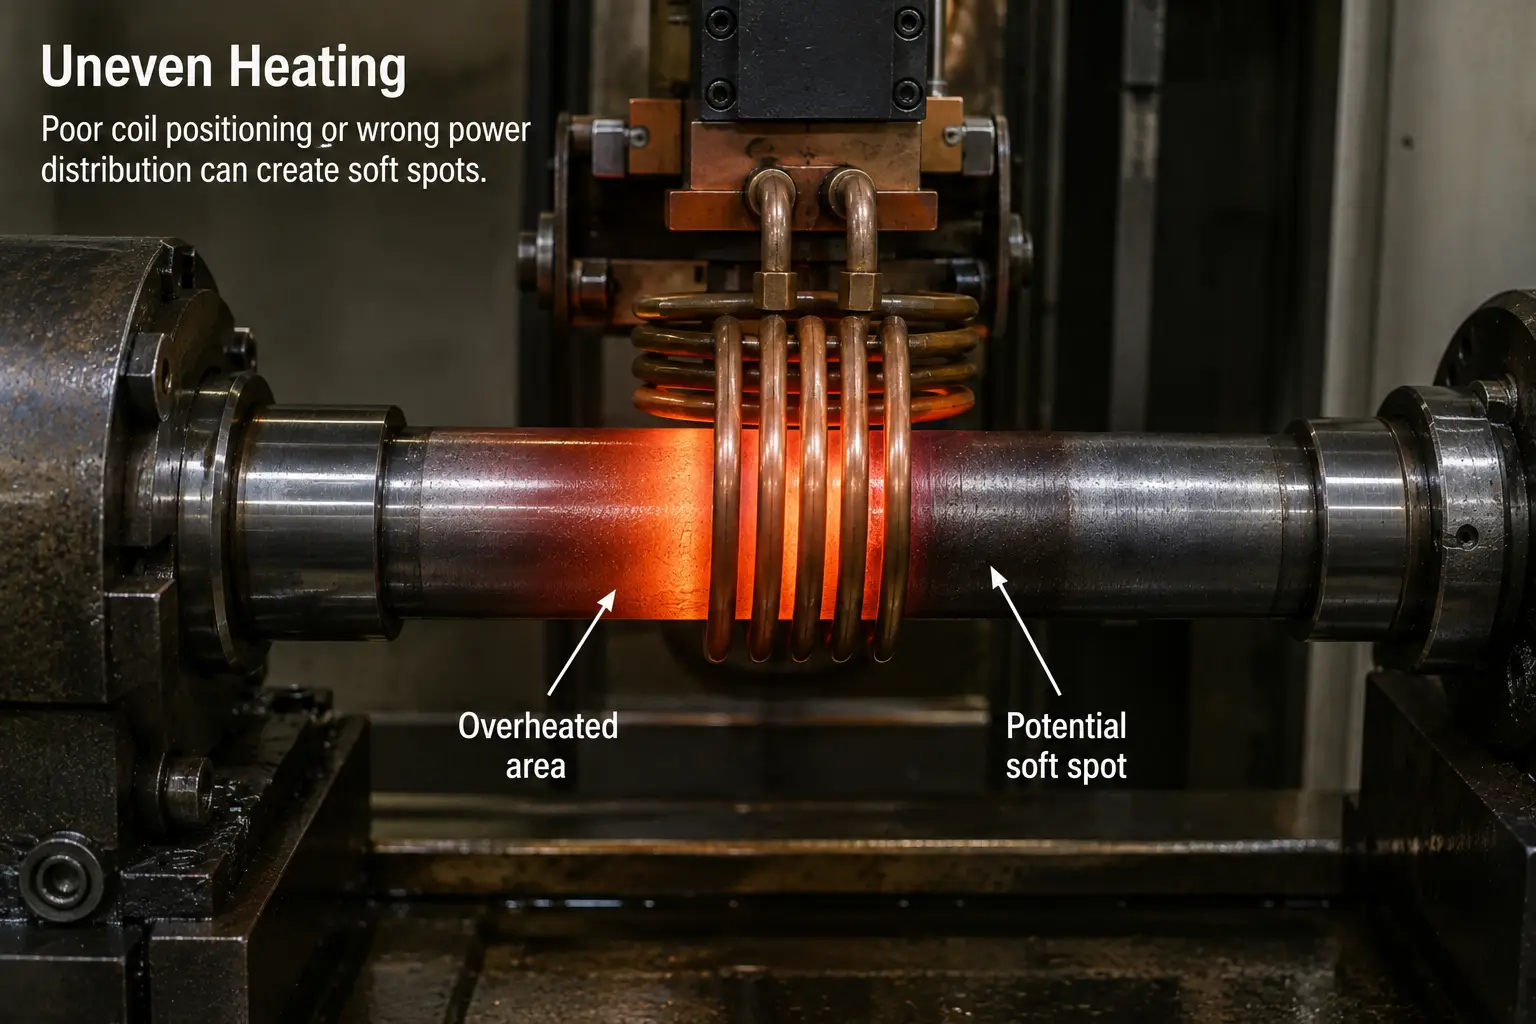
บริเวณอ่อนนุ่มเฉพาะที่สามารถปรากฏได้แม้ว่าความแข็งรอบ ๆ จะอยู่ในข้อกำหนด.
3. ตรวจสอบตัวย้อนเหนี่ยวนำ, ตำแหน่งของชิ้นงานและรูปทรงของชิ้นส่วน
ในการชุบแข็งด้วยการเหนี่ยวนำ, ความสัมพันธ์ระหว่างตัวเหนี่ยวนำกับชิ้นงานมีผลโดยตรงต่อรูปแบบการให้ความร้อน. การเปลี่ยนแปลงใน รูปทรงของขดลวด, ตำแหน่งของขดลวดและระยะห่างระหว่างขดลวดกับชิ้นงาน สามารถเปลี่ยนการกระจายพลังงานเข้าสู่พื้นผิว. สิ่งนี้สร้างแหล่งที่มาของความร้อนที่ไม่สม่ำเสมอได้หลายประการ: ชิ้นงานไม่ได้อยู่ในตำแหน่งกึ่งกลางของตัวเหนี่ยวนำ, ขดลวดเคลื่อนจากตำแหน่งเดิม, ตัวเหนี่ยวนำถูกบิดงอหรือเสียหาย, การสึกหรอของอุปกรณ์จับยึดเปลี่ยนตำแหน่งของชิ้นงาน, ค่า runout ของชิ้นงานเปลี่ยนระยะห่างระหว่างการหมุน, ขดลวดทดแทนไม่สามารถสร้างรูปทรงเดิมได้อย่างแม่นยำ, หรือความแตกต่างของขนาดระหว่างชิ้นส่วนทำให้เงื่อนไขการจับคู่เปลี่ยนไป.
สำหรับชิ้นส่วนทรงกระบอก, พื้นที่ที่นุ่มกว่าชัดเจนด้านหนึ่งรอบเส้นรอบวงเป็นเหตุผลที่ดีในการตรวจสอบศูนย์กลาง, การสั่นออกจากแนวกลางและตำแหน่งขดลวดก่อนเปลี่ยนสูตรความร้อน.
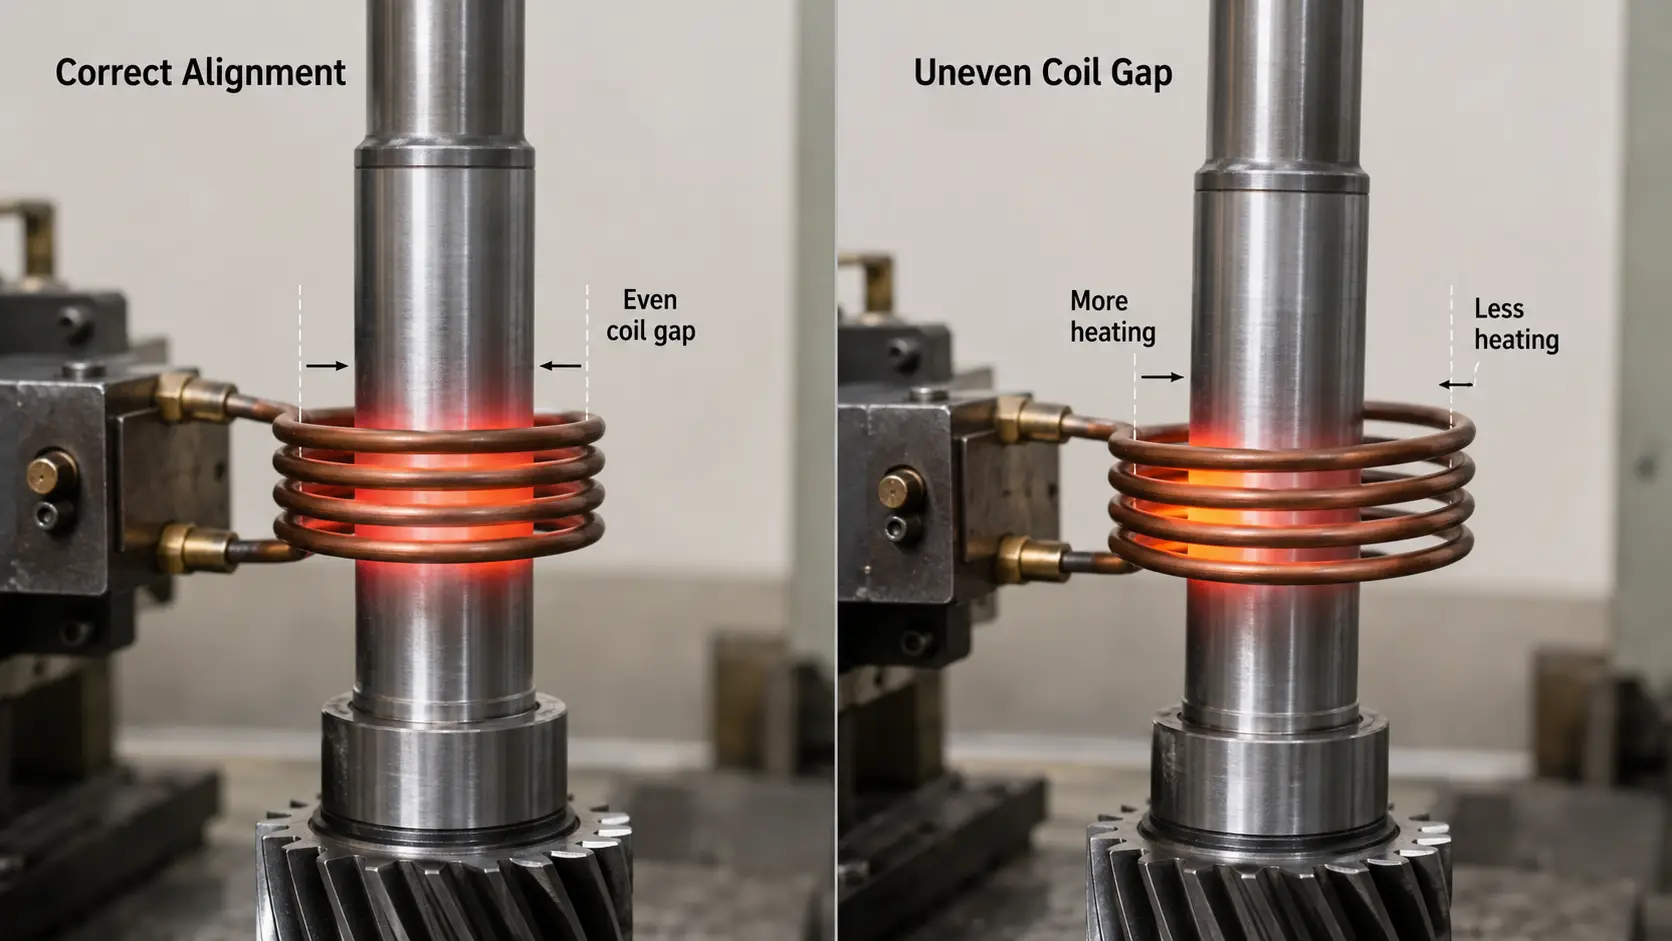
การจัดแนวที่ถูกต้อง (ซ้าย) เทียบกับช่องว่างขดลวดที่ไม่สม่ำเสมอ (ขวา) ทำให้รูปแบบการให้ความร้อนทั่วพื้นผิวเปลี่ยนไป.
ไม่สามารถละเลยรูปทรงได้
เพลาที่มีขั้น, ไหล่, ร่อง, ส่วนที่บาง, การเปลี่ยนแปลงและการเปลี่ยนแปลงในเส้นผ่านศูนย์กลางอย่างเฉียบพลันจะไม่ร้อนในลักษณะเดียวกับกระบอกสูบเรียบง่ายที่สม่ำเสมอ. มวลความร้อนในท้องถิ่นเปลี่ยนไป, และความสัมพันธ์ทางแม่เหล็กระหว่างชิ้นส่วนกับขดลวดก็เปลี่ยนไป. สภาพการทำให้เย็นอาจเปลี่ยนแปลงรอบๆ คุณสมบัติเหล่านี้ด้วย.
การตั้งค่าเพียงครั้งเดียวอาจให้ผลลัพธ์ที่ยอมรับได้ในบางส่วนของชิ้นงานแต่ให้ผลลัพธ์ที่ไม่พึงประสงค์ในอีกส่วนหนึ่ง. ขึ้นอยู่กับชิ้นส่วน, การปรับปรุงความสม่ำเสมอของความแข็งอาจต้องมีการเปลี่ยนแปลงรูปทรงของตัวเหนี่ยวนำ, ตำแหน่งขดลวด, ลำดับความร้อน, การกระจายอำนาจ, กลยุทธ์การสแกน, หรือการจัดดับ. รูปทรงของชิ้นงานเป็นส่วนหนึ่งของกระบวนการชุบแข็ง, ไม่ใช่แค่ของบางอย่างวางอยู่ในเครื่องเท่านั้น.
4. ความเร็วในการสแกนและการหมุนชิ้นงานอาจส่งผลต่อการกระจายความแข็ง
สำหรับ การชุบแข็งแบบสแกน, วงจรความร้อนส่วนหนึ่งขึ้นอยู่กับการเคลื่อนที่สัมพัทธ์ระหว่างชิ้นงานและระบบทำความร้อน. หากการเคลื่อนไหวเปลี่ยนแปลงไป, สภาพความร้อนสามารถเปลี่ยนแปลงได้ตามความยาวที่แข็งตัว. ปัญหาที่เป็นไปได้ ได้แก่ ความเร็วในการสแกนที่ไม่เสถียร, ความเร็วที่ตั้งโปรแกรมไว้ไม่ถูกต้อง, ความเร่งหรือการชะลอตัวภายในพื้นที่แข็งตัววิกฤต, ตำแหน่งเริ่มต้นหรือหยุดการสแกนที่ไม่สอดคล้องกัน, หรือการเคลื่อนไหวทางกลที่ไม่สามารถทำซ้ำได้.
ดังนั้นควรเปรียบเทียบความแข็งที่แปรผันตามทิศทางการสแกนกับการเคลื่อนที่ของเครื่องจักรจริง. หากพื้นที่ความแข็งต่ำปรากฏขึ้นซ้ำๆ ที่ตำแหน่งแกนเดียวกัน, ตรวจสอบว่าเครื่องกำลังทำอะไรอยู่ที่ตำแหน่งนั้น แทนที่จะรักษาข้อบกพร่องแบบสุ่ม.
การหมุนชิ้นงาน
การหมุนมักถูกใช้เมื่อชิ้นส่วนทรงกระบอกต้องการการบำบัดที่สม่ำเสมอรอบวงกลม. การหมุนที่ไม่สม่ำเสมอ, การลื่นไถลหรือความไม่มั่นคงทางกลสามารถทำให้พื้นที่ต่าง ๆ ของผิวสัมผัสถูกทำความร้อนในสภาพที่แตกต่างกัน.
อย่างไรก็ตาม, การหมุนไม่ควรถูกพิจารณาเฉพาะในระหว่างการให้ความร้อนเท่านั้น. มันยังส่งผลต่อวิธีที่ตัวทำให้ชุบเย็นเข้าถึงผิวสัมผัส. ดังนั้นเงื่อนไขการหมุนที่ถูกต้องจึงต้องทำงานร่วมกับทั้งขั้นตอนการให้ความร้อนด้วยไฟฟ้าเหนี่ยวนำและการชุบเย็น. เมื่อความแข็งแตกต่างกันรอบเส้นรอบวง, ตรวจสอบว่างานชิ้นงานหมุนอย่างสม่ำเสมอหรือไม่, ตรวจสอบว่าส่วนตรงกลางอยู่ตรงกลางหรือไม่, ตรวจสอบว่าช่องว่างของขดลวดเปลี่ยนแปลงระหว่างการหมุนหรือไม่, และตรวจสอบว่าสเปรย์เข้าถึงเส้นรอบวงทั้งหมดอย่างถูกต้องหรือไม่. ตัวแปรเหล่านี้มักเชื่อมโยงกัน.
5. การชุบแข็งไม่สม่ำเสมอเป็นสาเหตุสำคัญอีกประการหนึ่งของจุดอ่อน
พื้นผิวที่ถูกทำความร้อนอย่างถูกต้องยังคงนุ่มได้หากเงื่อนไขการทำความเย็นไม่เพียงพอ. ในการชุบแข็งด้วยการเหนี่ยวนำ, การชุบแข็งมักเกิดขึ้นทันทีหลังจากขั้นตอนการทำความร้อน. ความล้มเหลวเฉพาะจุดในการระบายความร้อนจึงสามารถสร้างปัญหาความแข็งเฉพาะจุดแม้ว่ารูปแบบการให้ความร้อนจะดูปกติ. สาเหตุที่เป็นไปได้แบ่งออกเป็นสองกลุ่ม.
ปัญหาเกี่ยวกับการจ่าย — ของหล่อเย็นไม่ได้ไปถึงพื้นผิว: การไหลของของหล่อเย็นไม่เพียงพอ, การกระจายสเปรย์ไม่สม่ำเสมอ, หัวฉีดอุดตันหรืออุดตันบางส่วน, หรือการหมุนเวียนไม่เพียงพอ.
ปัญหาเกี่ยวกับการสัมผัสและตัวกลาง — ของหล่อเย็นไปถึงพื้นผิวแต่ไม่ทำให้เย็นอย่างสม่ำเสมอ: ของหล่อเย็นปนเปื้อน, การเปียกพื้นผิวไม่ดี, อากาศหรือน้ำมันระเหยรบกวนการสัมผัสของเหลว, สภาพน้ำมันทู่ไม่คงที่, หรือเครื่องมือหรืออุปกรณ์ยึดที่ปกป้องส่วนหนึ่งของพื้นผิว.
เพียงแค่เห็นของเหลวออกมาจากระบบสเปรย์ไม่ได้พิสูจน์ว่าน้ำมันทู่มีความสม่ำเสมอ.
คำถามที่สำคัญคือว่าพื้นผิวทั้งหมดที่ต้องการได้รับสภาพการระบายความร้อนที่สม่ำเสมอเพียงพอหรือไม่.
สภาพน้ำมันทู่เปลี่ยนแปลงตามเวลา
ปัญหาการระบายความร้อนไม่ได้ปรากฏเสมอไปเมื่อกระบวนการถูกตั้งขึ้นครั้งแรก. สายการผลิตอาจทำงานได้อย่างถูกต้องเป็นระยะเวลานานและเริ่มเกิดจุดอ่อนในเวลาต่อมา เนื่องจากรูสเปรย์ถูกปิดกั้นบางส่วน, การปนเปื้อนก่อตัวขึ้น, การกรองเสื่อมลง, การเปลี่ยนแปลงการไหลเวียน, ตำแหน่งหัวฉีดจะเคลื่อนที่, หรืออุณหภูมิดับลงเกินกว่าสภาวะกระบวนการปกติ.
เมื่อกระบวนการที่กำหนดไว้เริ่มเกิดความแข็งไม่สม่ำเสมออย่างกะทันหัน, ระบบทำความเย็นสมควรได้รับการตรวจสอบตั้งแต่เนิ่นๆ.
แล้วฟิล์มไอล่ะ?
เมื่อพื้นผิวที่ร้อนจัดสัมผัสกับของเหลว, ไอระเหยอาจรบกวนการสัมผัสโดยตรงระหว่างสารชุบแข็งกับโลหะชั่วคราว. หากผลกระทบนี้เกิดขึ้นไม่สม่ําเสมอรอบชิ้นงาน, การทําให้เย็นก็อาจไม่สม่ําเสมอเช่นกัน. การหมุนเวียนที่ดีและการจัดวางการพ่นที่เหมาะสมช่วยลดความแตกต่างของการเย็นเฉพาะจุด.
การอบชุบความร้อนเดิมที่ใช้สื่อที่รุนแรงกว่า เช่น น้ําเกลือในบางกรณีของเหล็กกล้าคาร์บอนไม่ควรถูกมองว่าเป็นวิธีแก้ปัญหาสากลสําหรับการทําให้แข็งด้วยเหนี่ยวนํา. การแข็งตัวที่รุนแรงขึ้นอาจเพิ่มความเสี่ยงของ การบิดเบี้ยว หรือแคร็ก. จำเป็นต้องเลือกการจัดวางความเย็นและความเย็นสำหรับเหล็กจริง, ความต้องการทางเรขาคณิตและการชุบแข็ง.
6. ใช้รูปแบบความแข็งเพื่อจำกัดสาเหตุให้แคบลง
เมื่อชิ้นส่วนไม่ผ่านการตรวจสอบความแข็ง, ค่านั้นเป็นเพียงส่วนหนึ่งของข้อมูลเท่านั้น. หลักการ รูปร่างและตำแหน่งของพื้นที่ที่มีความแข็งต่ำ สามารถให้เบาะแสที่เป็นประโยชน์ได้.
หลักการ รูปร่างและตำแหน่ง ของพื้นที่ความแข็งต่ำจะบอกคุณว่าต้องดูตรงไหนก่อน.
พิจารณาสถานการณ์ที่แตกต่างกันหลายประการ. รูปแบบเหล่านี้ไม่ได้ให้การวินิจฉัยขั้นสุดท้ายด้วยตนเอง, แต่พวกมันช่วยกำหนดว่าจะเริ่มจากตรงไหน.
| รูปแบบจุดนิ่ม | ควรมองที่ไหนก่อน |
|---|---|
| จุดนิ่มเล็ก ๆ แยกออกมา | การฉีดพ่นท้องถิ่นล้มเหลว · การปนเปื้อน · สภาพพื้นผิวท้องถิ่น · ปัญหาวัสดุเฉพาะที่ · สิ่งกีดขวาง |
| ด้านหนึ่งของ เพล นุ่มกว่า | การจัดศูนย์ชิ้นงาน · ช่องว่างระหว่างขดลวดกับชิ้นงาน · การสั่นของรอบ · การบิดงอของขดลวด · การหมุน · การครอบคลุมการฉีดพ่นรอบวง |
| แถบนิ่มยาวตามชิ้นงาน | การเคลื่อนไหวสแกน · ตำแหน่งขดลวด · รูปร่างของชิ้นส่วน · การจัดเรียงการฉีดพ่น · ว่ารูปแบบซ้ำหรือไม่ |
| การเปลี่ยนแปลงความแข็งที่จุดเริ่มต้นหรือสิ้นสุดการสแกน | ตำแหน่งเริ่มต้นและหยุดการสแกน · การเร่งความเร็วและการชะลอความเร็ว · ลำดับการให้ความร้อน · การจับเวลาระหว่างการให้ความร้อนและการชุบแข็ง |
| พื้นที่ทั้งหมดที่ผ่านการชุบแข็งนุ่มเกินไป | เกรดหรือสภาพของวัสดุ · การลดความเข้มของคาร์บอนที่พื้นผิว · การให้ความร้อนไม่เพียงพอ · การตั้งค่ากระบวนการ · การชุบแข็งไม่เพียงพอ |
สำหรับมุมมองที่กว้างขึ้นเกี่ยวกับประเภทของข้อบกพร่องที่อยู่เบื้องหลังรูปแบบเหล่านี้, ดูคู่มือของเราเกี่ยวกับ ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ.
7. ลำดับการแก้ปัญหาอย่างเป็นขั้นตอน
การเปลี่ยนหลายพารามิเตอร์พร้อมกันเป็นหนึ่งในวิธีที่ง่ายที่สุดที่จะทำให้การแก้ไขปัญหาซับซ้อนขึ้น. ถ้าชิ้นงานถัดไปผ่าน, คุณอาจรู้ว่ามีบางอย่างช่วยได้, แต่ไม่รู้ว่าการเปลี่ยนใดที่แก้ปัญหาจริง. ลำดับที่มีประโยชน์มากกว่าคือ:
ทำแผนที่ความแข็ง
บันทึกตำแหน่งที่วัดแต่ละค่า, ไม่ใช่แค่ค่าต่ำสุด. เปรียบเทียบพื้นที่ที่ยอมรับได้และไม่ได้ และตัดสินว่าลวดลายเป็นแบบสุ่มหรือต่อเนื่อง.
ตรวจสอบชิ้นงานเข้า
ยืนยันเกรดเหล็กและล็อตวัสดุ, สภาพการชุบความร้อนก่อนหน้า (ถ้ามีความเกี่ยวข้อง), สภาพพื้นผิว, การลดคาร์บอนที่เป็นไปได้, และโครงสร้างจุลภาคผิดปกติถ้าสงสัย. ถ้าปัญหาเริ่มเกิดจากการเปลี่ยนล็อตวัสดุ, ตรวจสอบการเปลี่ยนแปลงนั้นก่อนสร้างกระบวนการใหม่.
ตรวจสอบตัวเหนี่ยวนำและอุปกรณ์ยึดชิ้นงาน
ตรวจสอบรูปร่างขดลวด, ตำแหน่งและช่องว่างในการทำงาน, สัญญาณของการบิดงอหรือความเสียหาย, สภาพอุปกรณ์ยึดชิ้นงาน, การจัดศูนย์ชิ้นงานและการเบี้ยว. ถ้าปัญหาเกิดขึ้นหลังจากเปลี่ยนขดลวดหรือซ่อมบำรุง, เปรียบเทียบการตั้งค่าปัจจุบันกับการตั้งค่าที่ใช้งานได้สำเร็จก่อนหน้า.
ตรวจสอบการเคลื่อนที่ของเครื่องจักรและพารามิเตอร์การทำความร้อน
ตรวจสอบเวลาทำความร้อนและกำลังไฟฟ้าที่ส่งออก, ความเร็วในการสแกนและตำแหน่งการสแกน, การหมุนของชิ้นงาน, และลำดับการเริ่ม/หยุด. ในกรณีที่มีบันทึกกระบวนการ, เปรียบเทียบวงจรที่ดีที่รู้จักกับวงจรที่ล้มเหลว.
ตรวจสอบระบบดับ
ตรวจสอบสภาพหัวฉีดและรูปแบบสเปรย์, ไหลระงับ, การไหลเวียนและการกรอง, สภาพและอุณหภูมิที่นุ่มนวล, และการรบกวนเครื่องมือ. ตรวจสอบสเปรย์บริเวณที่เกิดความอ่อนนุ่มจริง.
ตรวจสอบโครงสร้างหากสาเหตุยังไม่ชัดเจน
การทดสอบความแข็งยืนยันว่ามีความแตกต่าง, แต่ไม่สามารถอธิบายสาเหตุทางโลหะวิทยาได้เสมอไป. ถ้าจําเป็น, แบ่งพื้นที่ที่ได้รับผลกระทบและตรวจสอบโครงสร้างจุลภาค. สิ่งนี้ช่วยแยกแยะระหว่างการเปลี่ยนแปลงที่ไม่เพียงพอ, การชุบแข็งที่ไม่ดี, การกําจัดคาร์บูไรเซชันและวัสดุเริ่มต้นที่ผิดปกติ. การทดสอบตะไบแบบดั้งเดิมยังสามารถใช้เปรียบเทียบในพื้นที่โรงงานได้อย่างรวดเร็ว, แต่จะถือว่าเป็นวิธีการคัดกรองหยาบ ๆ มากกว่าการทดแทนการทดสอบความแข็งหรือการตรวจสอบโลหะวิทยาที่กําหนด.
8. วิธีลดความเสี่ยงของความแข็งที่ไม่สม่ำเสมอ
ไม่มีการปรับเครื่องจักรเพียงอย่างเดียวที่สามารถป้องกันจุดนุ่มทุกจุดได้. การป้องกันต้องครอบคลุมกระบวนการทั้งหมด.
วัสดุ
รักษาความสม่ำเสมอที่เหมาะสมในเกรดเหล็กและสภาพวัสดุที่เข้ามา. ในกรณีที่จำเป็น, ตรวจสอบโครงสร้างจุลภาคที่ผิดปกติและเอาชั้นผิวที่ลดคาร์บอนเกินไปรับไม่ได้ก่อนการชุบแข็งสุดท้าย.
การให้ความร้อนด้วยเหนี่ยวนำ
ใช้ขดลวดเหนี่ยวนำที่เหมาะสมกับรูปร่างชิ้นงานจริง. รักษาความสัมพันธ์ระหว่างขดลวดกับชิ้นงานให้นำกลับมาใช้ซ้ำได้, ให้ความสนใจเป็นพิเศษหลังจากการเปลี่ยนคอยล์, การบำรุงรักษาอุปกรณ์หรือตรวจสอบการเปลี่ยนแปลงของขนาดชิ้นส่วน. อย่าพึ่งพาพลังงานเพียงอย่างเดียวเพื่อแก้ไขรูปแบบการให้ความร้อนที่ไม่สม่ำเสมอ.
การเคลื่อนที่ของเครื่องจักร
รักษาความเร็วในการสแกน, การจัดตำแหน่งและการหมุนชิ้นงานให้สามารถทำซ้ำได้. สำหรับชิ้นส่วนที่มีหลายเส้นผ่านศูนย์กลางหรือมีรูปทรงซับซ้อนมากขึ้น, ตรวจสอบว่ากลยุทธ์การเคลื่อนที่และการให้ความร้อนจำเป็นต้องเปลี่ยนผ่านส่วนต่าง ๆ ของชิ้นงานหรือไม่.
การดับร้อน
รักษาระบบสเปรย์และการระบายความร้อนให้เป็นส่วนหนึ่งของกระบวนการ, ไม่ใช่เพียงระบบช่วยเหลือ. ตรวจสอบสภาพหัวพ่น, การกระจายของสเปรย์, การหมุนเวียน, การกรองและสภาพของน้ำหล่อเย็นอย่างสม่ำเสมอ. กระบวนการทำความร้อนที่เสถียรไม่สามารถทดแทนการชุบที่ไม่เสถียรได้.
การตรวจสอบ
กำหนดตำแหน่งที่ควรวัดความแข็ง. สำหรับการแก้ไขปัญหา, เก็บรักษาตำแหน่งการวัดแทนที่จะบันทึกเพียงค่าต่ำสุดและสูงสุด. ถ้าเป็นไปได้, เปรียบเทียบรูปแบบความแข็งกับตำแหน่งของเครื่องจักร, บันทึกการให้ความร้อนและโซนการชุบเย็น — ซึ่งทำให้เชื่อมโยงข้อบกพร่องกับสาเหตุทางกายภาพได้ง่ายขึ้น.
คีย์ Takeaway
ความแข็งไม่สม่ำเสมอหลังจากการชุบแข็งด้วยการเหนี่ยวนำ ควรปฏิบัติเป็นการศึกษากระบวนการ, ไม่ใช่การตรึงด้วยพารามิเตอร์เดียว. ผลลัพธ์ขึ้นอยู่กับโซ่หนึ่งที่ทํางานร่วมกัน:
สภาพวัสดุ→พื้นผิว→ตัวเหนี่ยวนําและรูปทรง→การให้ความร้อน→การเคลื่อนไหวของเครื่องจักร→การดับ
เมื่อจุดอ่อนปรากฏขึ้น, เริ่มจากตําแหน่งของมัน — แยกเดี่ยวหรือต่อเนื่อง, ด้านเดียว, หรือหลังจากการสแกน — และเชื่อมโยงรูปแบบนั้นกับสาเหตุทางกายภาพก่อนสัมผัสการตั้งค่า.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
สาเหตุของจุดอ่อนหลังจากการแข็งตัวด้วยเหนี่ยวนํา?
ไม่มีสาเหตุสากลเดียว. จุดอ่อนอาจเป็นผลมาจากการเปลี่ยนแปลงของวัสดุหรือโครงสร้างจุลภาค, การแยกคาร์บอนออกจากพื้นผิว, เครื่องทำความร้อนในพื้นที่ไม่เพียงพอ, ตำแหน่งคอยล์ไม่ถูกต้อง, การสแกนหรือการหมุนที่ไม่เสถียร, หรือการดับที่ไม่สม่ำเสมอ. ควรตรวจสอบตำแหน่งและรูปแบบของพื้นที่นุ่มก่อนปรับเครื่อง.
ขดลวดเหนี่ยวนำสามารถทำให้ความแข็งไม่สม่ำเสมอได้หรือไม่?
ได้. รูปทรงขดลวด, ตำแหน่งและระยะห่างระหว่างขดลวดกับชิ้นงานส่งผลต่อการกระจายความร้อน. ถ้าชิ้นส่วนอยู่ผิดศูนย์, ขดลวดได้รับความเสียหาย, หรือขดลวดทดแทนแตกต่างจากของเดิม, รูปแบบการให้ความร้อนสามารถเปลี่ยนแปลงได้.
ทำไมด้านหนึ่งของเพลาที่แข็งตัวแล้วจึงนุ่มกว่าด้านอื่น?
สาเหตุที่เป็นไปได้รวมถึงการวางชิ้นงานไม่ตรงกลาง, การวิ่งออกเกินพิกัด, ช่องว่างระหว่างขดลวดกับชิ้นงานไม่เท่ากัน, การหมุนไม่เสถียร, และการพ่นไม่ทั่วถึง. ทั้งระบบให้ความร้อนและระบบชุบควรได้รับการตรวจสอบ.
ควรเพิ่มพลังงานเหนี่ยวนำเมื่อความแข็งต่ำเกินไปหรือไม่?
ไม่ควรทำก่อนระบุสาเหตุที่น่าจะเป็น. พลังงานที่สูงขึ้นอาจช่วยได้หากปัญหาคือการให้ความร้อนไม่เพียงพอ. แต่จะไม่แก้ไขการลดคาร์บอน, วัสดุไม่ดี, การจัดขดลวดไม่ตรง, หัวฉีดถูกบล็อกหรือตั้งค่าการชุบด้วยความเย็นไม่ถูกต้อง. การเพิ่มกำลังโดยไม่วิเคราะห์อาจทำให้พื้นที่ที่ยอมรับได้ก่อนหน้านี้ร้อนเกินไป.
การวิเคราะห์จุดอ่อนซ้ำ?
ส่งแผนที่ความแข็งของคุณให้เรา, สเปควัสดุและรูปถ่ายของพื้นที่ที่เสียหาย. เราจะช่วยคุณติดตามไปยังคอยล์, การเคลื่อนที่ของการสแกนหรือการชุบเย็น.


