
การตรวจสอบความถูกต้องของกระบวนการชุบแข็งด้วยไฟฟ้า: คุณสมบัติ, การทดสอบและการตรวจสอบซ้ำ
วิธีการตรวจสอบผลการชุบแข็ง, ประเมินการเปลี่ยนแปลงกระบวนการและพิจารณาว่าเมื่อใดที่จำเป็นต้องมีคุณสมบัติใหม่
ส่วนประกอบที่ชุบแข็งด้วยการเหนี่ยวนำอาจเป็นไปตามข้อกำหนดด้านความแข็งของพื้นผิว แต่ยังคงมีความลึกของตัวเรือนไม่เพียงพอ, รูปแบบการชุบแข็งที่ไม่ถูกต้อง, หรือผลลัพธ์ไม่สอดคล้องกันระหว่างส่วนต่างๆ. การทดสอบความแข็งที่ผ่านการทดสอบเพียงอย่างเดียวไม่ได้พิสูจน์ว่ากระบวนการนี้เหมาะสำหรับการผลิต.
การตรวจสอบกระบวนการชุบแข็งแบบเหนี่ยวนำ สร้างหลักฐานว่าชุดอุปกรณ์ที่กำหนดไว้, เครื่องมือ และ, วัสดุ, การตั้งค่าความร้อน, และสภาวะการดับสามารถผลิตชิ้นส่วนที่ตรงตามข้อกำหนดที่กำหนด. นอกจากนี้ยังสร้างพื้นฐานในการตัดสินใจว่าการเปลี่ยนแปลงกระบวนการในภายหลังจำเป็นต้องมีการตรวจสอบเพิ่มเติมหรือการรับรองใหม่หรือไม่.
2. วิธีตรวจสอบกระบวนการชุบแข็งแบบเหนี่ยวนำ
3. เมื่อใดจึงจำเป็นต้องมีการกำหนดคุณสมบัติการแข็งตัวของการเหนี่ยวนำใหม่?
4. จะเกิดอะไรขึ้นหากการตรวจสอบกระบวนการชุบแข็งด้วยการเหนี่ยวนำล้มเหลว?
5. บันทึกคุณสมบัติและการควบคุมการผลิต
1. การตรวจสอบกระบวนการชุบแข็งแบบเหนี่ยวนำคืออะไร?
การตรวจสอบกระบวนการแสดงให้เห็นว่า กระบวนการชุบแข็งแบบเหนี่ยวนำ สามารถบรรลุผลตามที่ตั้งใจไว้ภายใต้เงื่อนไขที่กำหนด. คุณสมบัติของกระบวนการหมายถึงการยอมรับอย่างเป็นทางการของกระบวนการนั้นภายใต้ขั้นตอนการอนุมัติที่เกี่ยวข้อง.
ก่อนการทดสอบคุณสมบัติ, ผู้ผลิตจะต้องกำหนดข้อกำหนดการยอมรับของส่วนประกอบ:
•วัสดุและสภาพเริ่มต้น: เกรดเหล็ก, การอบร้อนก่อนหน้า, และการเริ่มต้นโครงสร้างจุลภาคสามารถส่งผลต่อความสามารถในการชุบแข็งและผลที่ตามมาของตัวเรือนที่แข็งตัวได้.
•พื้นที่แข็งตัวที่ต้องการ: แบบร่างควรระบุพื้นผิวและตำแหน่งที่ต้องการชุบแข็ง.
•ความแข็งและความลึกของตัวเรือน: เกณฑ์การยอมรับจะต้องระบุความแข็งที่ต้องการ, สถานที่วัด, และคำจำกัดความเชิงลึกของกรณีและปัญหาที่เกี่ยวข้อง.
•ข้อกำหนดเพิ่มเติม: ขึ้นอยู่กับชิ้นส่วน, สิ่งเหล่านี้อาจรวมถึงการประเมินรูปแบบที่แข็งตัว, การตรวจสอบรอยแตก, โครงสร้างจุลภาค, การบิดเบี้ยว, หรือการตรวจสอบมิติ.
การรับรองต้องระบุเงื่อนไขกระบวนการที่ส่งผลต่อผลลัพธ์เหล่านี้ด้วย.
| สภาพกระบวนการ | ผลกระทบที่อาจเกิดขึ้น |
|---|---|
| กำลังไฟ, ความถี่, และเวลาทำความร้อน | ลักษณะการทำความร้อนและวัฏจักรความร้อน |
| เรขาคณิตของตัวเหนี่ยวนำและช่องว่างระหว่างขดลวดต่อชิ้นส่วน | การกระจายความร้อนและตำแหน่งรูปแบบแข็งตัว |
| ความเร็วในการสแกนและการวางตำแหน่งชิ้นงาน | การสัมผัสความร้อนและความสม่ำเสมอ |
| ดับการไหล, การกระจาย, อุณหภูมิ, และเวลา | สภาวะการทำความเย็นและการตอบสนองต่อการแข็งตัว |
| วัสดุและสภาพเริ่มต้น | ความสามารถในการชุบแข็งและผลลัพธ์ของเคส |
มีวัตถุประสงค์เพื่อสร้างก หน้าต่างกระบวนการที่ผ่านการรับรอง สนับสนุนโดยการทดลองใช้จริง, ไม่ใช่แค่บันทึกการตั้งค่าที่มีอยู่ในเครื่องเท่านั้น.
2. วิธีตรวจสอบกระบวนการชุบแข็งแบบเหนี่ยวนำ
ขั้นตอนการตรวจสอบความถูกต้องในทางปฏิบัติจะเชื่อมโยงข้อกำหนดของส่วนประกอบเข้ากับการทดสอบตัวแทนและผลการตรวจสอบที่บันทึกไว้.
①กำหนดขอบเขตคุณสมบัติ
ระบุชิ้นงาน, สภาพวัสดุ, การแก้ไขการวาดภาพ, อุปกรณ์, ตัวเหนี่ยวนำ, อุปกรณ์จับยึด, โปรแกรมทำความร้อน, และการจัดดับ.
②กำหนดเงื่อนไขการทดลองใช้
พัฒนาการตั้งค่าความร้อนและการดับเบื้องต้นตามบริเวณที่ต้องการชุบแข็ง, วัสดุ, รูปทรงเรขาคณิต, และการกำหนดค่าอุปกรณ์.
สิ่งเหล่านี้คือการตั้งค่าการพัฒนาจนกว่าหลักฐานคุณสมบัติจะสนับสนุนการอนุมัติ.
③ดำเนินการทดลองตัวแทน
ใช้ชิ้นงานที่เป็นตัวแทนของกระบวนการผลิตที่ต้องการ. พิจารณาความแปรผันที่เกี่ยวข้องในสภาพวัสดุ, รูปทรงเรขาคณิต, การจัดตำแหน่ง, และเงื่อนไขการผลิต.
สำหรับ การอบแข็งแบบเหนี่ยวนำด้วยการสแกน, แผนทดลองใช้อาจต้องตรวจสอบการสแกน-สตาร์ท, ศูนย์กลาง, และขอบเขตการสแกน. หากมีการเสนอช่วงการทำงาน, ขีดจำกัดที่เกี่ยวข้องจะต้องได้รับการประเมิน แทนที่จะคิดว่าการตั้งค่าระบุที่สำเร็จเพียงครั้งเดียวจะมีคุณสมบัติตรงตามช่วงทั้งหมด.
④ตรวจสอบผลลัพธ์การชุบแข็ง
เปรียบเทียบชิ้นส่วนที่ทดสอบกับเกณฑ์การยอมรับที่ระบุ. ขึ้นอยู่กับการใช้งาน, สิ่งนี้อาจเกี่ยวข้องกับความแข็งของพื้นผิว, ความแข็งทะลุผ่าน, ความลึกของเคสที่มีผล, ตำแหน่งที่มีลวดลายแข็ง, การตรวจสอบรอยแตก, และการตรวจสอบมิติ.
สำหรับวิธีการตรวจสอบโดยละเอียด, ดู วิธีตรวจสอบชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ: เหตุใดความแข็งของพื้นผิวเพียงอย่างเดียวจึงไม่เพียงพอ.
⑤อนุมัติเงื่อนไขที่ผ่านการรับรอง
หากบรรลุผลที่ต้องการ, บันทึกการกำหนดค่ากระบวนการ, ขีดจำกัดการดำเนินงานที่รองรับ, หลักฐานการตรวจสอบ, และการอนุมัติ.
การผ่านการตรวจสอบผลิตภัณฑ์แสดงให้เห็นถึงการปฏิบัติตามข้อกำหนดสำหรับชิ้นส่วนที่ทดสอบ. มันไม่ได้ผ่านการรับรองวัสดุที่ยังไม่ผ่านการทดสอบโดยอัตโนมัติ, การกำหนดค่าอุปกรณ์, หรือช่วงพารามิเตอร์.
ตัวอย่าง: การแข็งตัวของเพลาแบบเหนี่ยวนำที่สแกน
พิจารณา เพลาเหล็ก ต้องมีความยาวชุบแข็งตามที่กำหนด, ความแข็งผิว, และความลึกของเคสที่มีประสิทธิภาพ.
เพลาทดลองได้รับการประมวลผลโดยใช้ตัวเหนี่ยวนำที่กำหนด, โปรแกรมสแกน, สภาพความร้อน, และการจัดดับ. การตรวจสอบครอบคลุมบริเวณที่มีการชุบแข็งที่ต้องการ, รวมถึงตำแหน่งเริ่มต้นและสิ้นสุดที่เกี่ยวข้อง.
หากความแข็งของพื้นผิวเป็นที่ยอมรับได้ แต่ความลึกของเคสไม่เพียงพอใกล้กับพื้นที่เริ่มต้นการสแกน, กระบวนการนี้ไม่ตรงตามข้อกำหนดคุณสมบัติทั้งหมด.
ผู้ผลิตจะต้องตรวจสอบผลลัพธ์, ปรับกระบวนการตามความจำเป็น, และตรวจสอบลักษณะที่ได้รับผลกระทบอีกครั้งก่อนอนุมัติ.
คุณสมบัติที่ได้จะนำไปใช้กับวัสดุที่กำหนดไว้, การกำหนดค่าอุปกรณ์, และเงื่อนไขกระบวนการที่รองรับ. จะไม่ขยายไปยังคอยล์ที่ออกแบบใหม่หรือเกรดเหล็กอื่นโดยอัตโนมัติ.
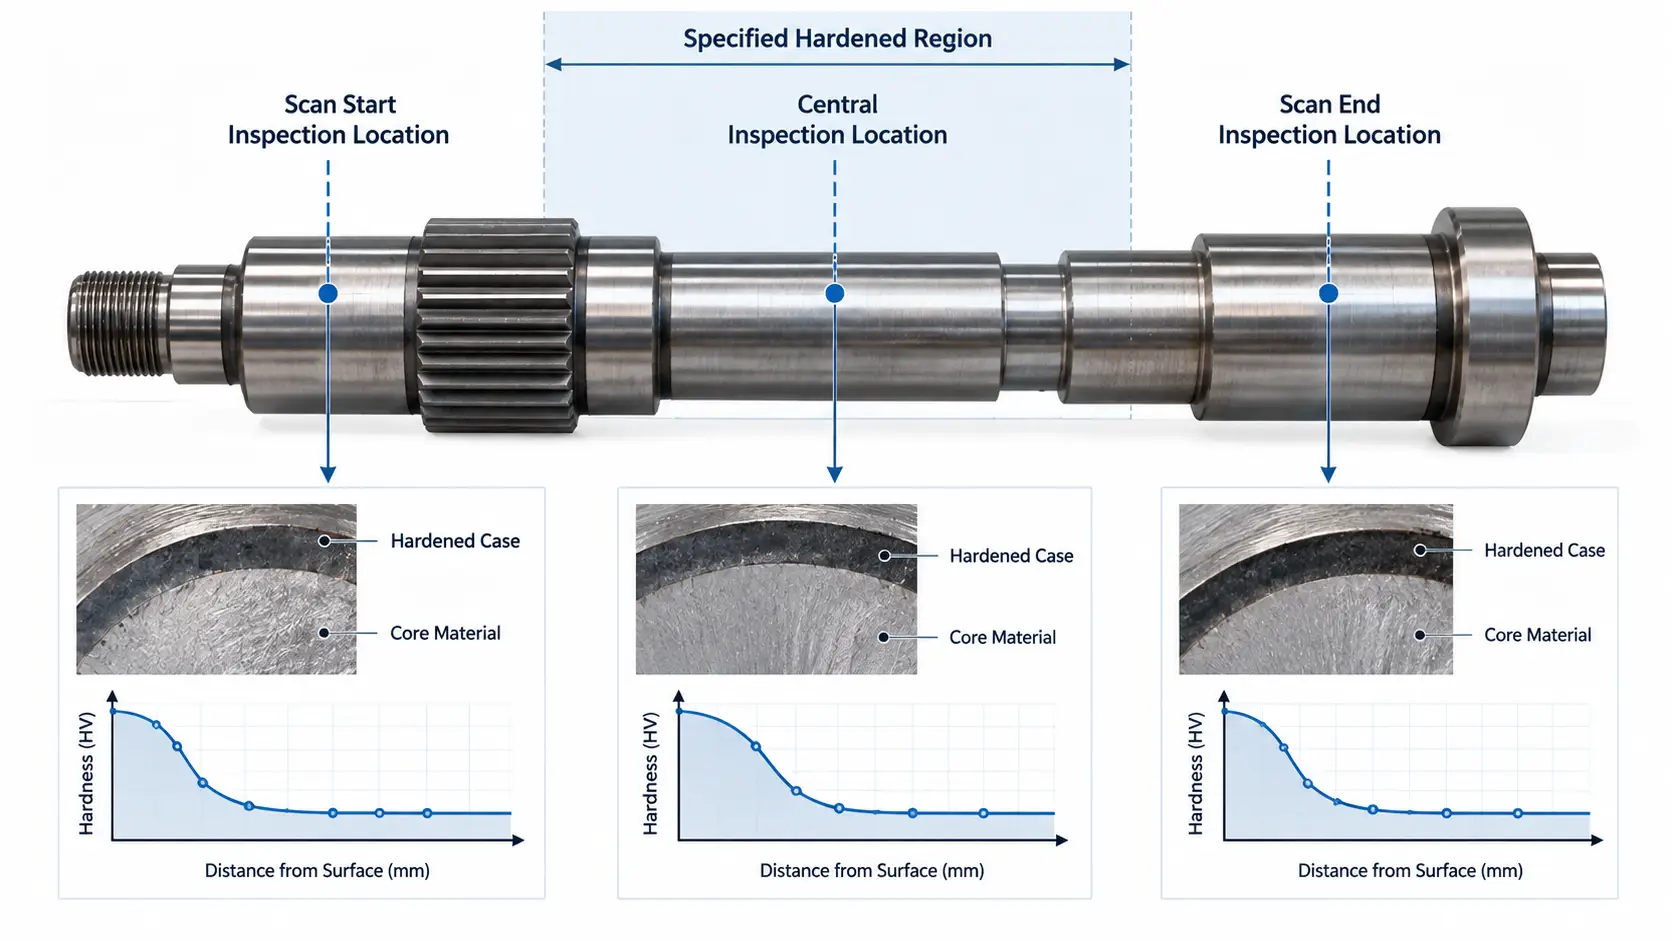
ตำแหน่งการตรวจสอบเพลาสำหรับการสแกนการตรวจสอบการแข็งตัวด้วยการเหนี่ยวนำ.
3. เมื่อใดจึงจำเป็นต้องมีการกำหนดคุณสมบัติการแข็งตัวของการเหนี่ยวนำใหม่?
อาจจำเป็นต้องมีการคัดเลือกใหม่เมื่อการเปลี่ยนแปลงส่งผลต่อเงื่อนไขที่ครอบคลุมตามคุณสมบัติเดิม.
การปรับเปลี่ยนทุกครั้งไม่จำเป็นต้องมีการตรวจสอบคุณสมบัติใหม่ทั้งหมด. การตัดสินใจขึ้นอยู่กับลักษณะของการเปลี่ยนแปลง, ผลกระทบที่อาจเกิดขึ้นกับผลการชุบแข็ง, และข้อกำหนดของลูกค้าหรือคุณภาพที่เกี่ยวข้อง.
| การเปลี่ยนแปลงกระบวนการ | สิ่งที่ควรได้รับการประเมิน |
|---|---|
| การเปลี่ยนหรือออกแบบคอยล์เหนี่ยวนำใหม่ | ความเท่าเทียมกันของคอยล์, การกระจายความร้อน, และความคงตัวของลวดลายที่แข็งกระด้าง |
| การเปลี่ยนแหล่งจ่ายไฟหรือโปรแกรมทำความร้อน | ผลต่อวงจรการทำความร้อนและขีดจำกัดการทำงานที่ได้รับอนุมัติ |
| ความเร็วในการสแกนหรือการปรับฟิกซ์เจอร์ | ตำแหน่งของชิ้นงาน, การสัมผัสกับความร้อน, และตำแหน่งบริเวณที่แข็งตัว |
| การปรับเปลี่ยนระบบดับ | การไหล, การกระจายสเปรย์, สภาพการระบายความร้อน, และการตอบสนองที่แข็งกระด้าง |
| การเปลี่ยนวัสดุหรือชิ้นงาน | ความสามารถในการชุบแข็ง, รูปทรงเรขาคณิต, และการบังคับใช้หลักฐานคุณสมบัติที่มีอยู่ |
| การย้ายอุปกรณ์หรือการถ่ายโอนกระบวนการ | ความเท่าเทียมกันของอุปกรณ์และความจำเป็นในการตรวจสอบเพิ่มเติม |
ตัวอย่างเช่น, การเปลี่ยนตัวเหนี่ยวนำด้วยค่าเทียบเท่าที่ผ่านการตรวจสอบแล้วอาจต้องใช้ระดับการประเมินที่แตกต่างจากการติดตั้งตัวเหนี่ยวนำที่ออกแบบใหม่ซึ่งจะเปลี่ยนการกระจายความร้อน.
คำถามสามข้อช่วยกำหนดคำตอบที่เหมาะสม:
①เป็นการเปลี่ยนแปลงภายในการกำหนดค่าที่ผ่านการรับรองและขีดจำกัดการทำงานที่ได้รับอนุมัติ?
②อาจส่งผลต่อความแข็ง, ความลึกของชั้นแข็ง, ตำแหน่งที่มีลวดลายแข็ง, หรือลักษณะอื่นที่กำหนด?
③ข้อกำหนดของลูกค้าหรือขั้นตอนที่เกี่ยวข้องจำเป็นต้องมีการทดสอบเพิ่มเติมหรือการอนุมัติอย่างเป็นทางการหรือไม่?
ขึ้นอยู่กับคำตอบ, การตอบสนองอาจเกี่ยวข้องกับการทบทวนทางวิศวกรรมที่เป็นเอกสาร, การตรวจสอบผลิตภัณฑ์เป้าหมาย, การทดลองคุณสมบัติเพิ่มเติม, หรือมีคุณสมบัติครบถ้วน.
ความแตกต่างที่สำคัญคือหลักฐานที่มีอยู่ยังคงสนับสนุนกระบวนการที่เปลี่ยนแปลงหรือไม่.
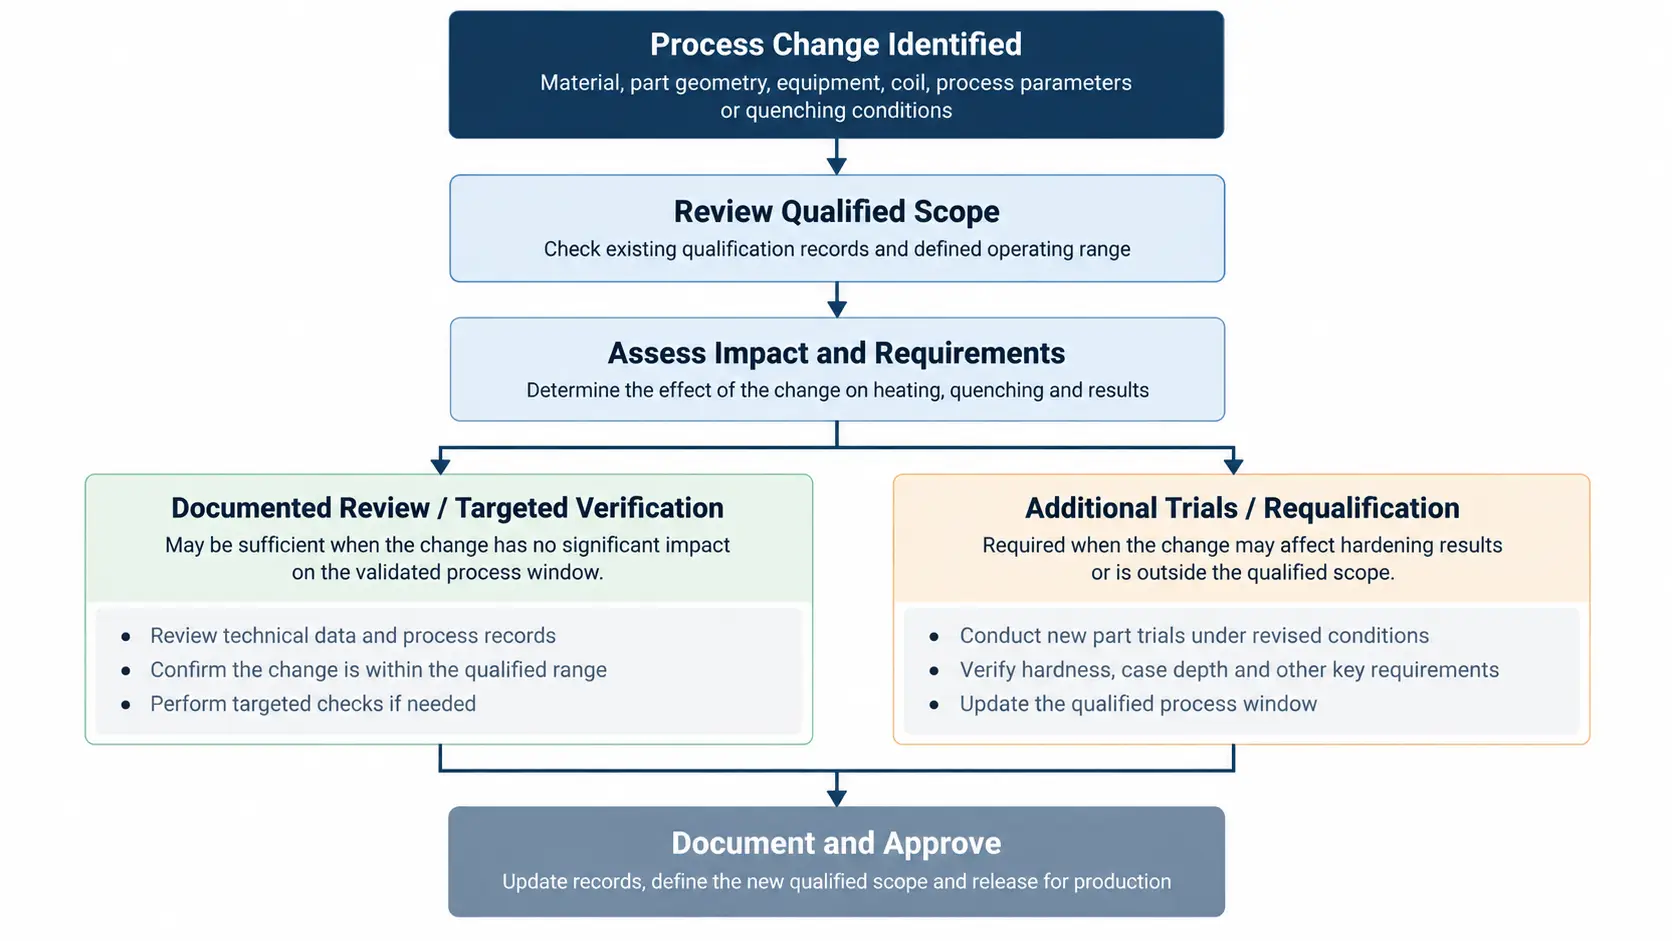
การประเมินการเปลี่ยนแปลงกระบวนการสำหรับการกำหนดคุณสมบัติการชุบแข็งด้วยการเหนี่ยวนำ.
4. จะเกิดอะไรขึ้นหากการตรวจสอบกระบวนการชุบแข็งด้วยการเหนี่ยวนำล้มเหลว?
ผลการตรวจสอบที่ล้มเหลวหมายความว่าเงื่อนไขที่ทดสอบไม่ได้แสดงให้เห็นถึงการปฏิบัติตามข้อกำหนดที่ระบุทั้งหมด.
การตรวจสอบควรเริ่มต้นด้วยคุณลักษณะที่ล้มเหลวและตำแหน่งของมัน แทนที่จะเปลี่ยนการตั้งค่าเครื่องทันที.
| ผลลัพธ์ที่สังเกตได้ | การสอบสวนเบื้องต้น |
|---|---|
| ความแข็งผิวผ่านไป, แต่ความลึกของเคสไม่เพียงพอ | ยืนยันการเคลื่อนที่ของความแข็งและตำแหน่งการวัด; ตรวจสอบวงจรการทำความร้อน, การตอบสนองของวัสดุ, และสภาวะดับ |
| ลวดลายที่แข็งกระด้างถูกเลื่อนหรือไม่สมบูรณ์ | ตรวจสอบตำแหน่งตัวเหนี่ยวนำ, ระยะห่างระหว่างขดลวดกับชิ้นงาน, การจัดตำแหน่งฟิกซ์เจอร์, และการเคลื่อนที่ของชิ้นงาน |
| ผลลัพธ์จะแตกต่างกันไปในแต่ละชิ้นงาน | เปรียบเทียบชุดวัสดุ, การจัดตำแหน่ง, บันทึกความร้อน, และระงับการส่งมอบ |
| รอยแตกหรือการบิดเบี้ยวที่ยอมรับไม่ได้ | ตรวจสอบสภาพวัสดุ, รูปทรงเรขาคณิต, ประวัติความร้อนและความเย็น, และข้อจำกัดทางกลที่เกี่ยวข้อง |
สิ่งเหล่านี้เป็นแนวทางการสอบสวนที่เป็นไปได้, ไม่ใช่การวินิจฉัยขั้นสุดท้าย.
ตัวอย่างเช่น, รูปแบบการชุบแข็งที่ไม่สมบูรณ์ไม่ได้หมายความว่ามีกำลังไม่เพียงพอ. การวางตำแหน่งคอยล์หรือการเคลื่อนที่ของชิ้นงานไม่ถูกต้องอาจทำให้เกิดผลลัพธ์ที่คล้ายกัน.
หลังจากระบุสาเหตุที่เป็นไปได้แล้ว, ผู้ผลิตควรทำการปรับเปลี่ยนแบบควบคุม, ทำซ้ำการทดสอบที่จำเป็น, และบันทึกผลก่อนอนุมัติกระบวนการ.
หากพบปัญหาในระหว่างการผลิต, ชิ้นส่วนที่อาจได้รับผลกระทบจะต้องได้รับการประเมินภายใต้ขั้นตอนผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนดที่เกี่ยวข้อง. การแก้ไขกระบวนการไม่ได้ทำให้ชิ้นส่วนที่ผลิตก่อนหน้านี้ได้รับการยอมรับโดยอัตโนมัติ.
5. บันทึกคุณสมบัติและการควบคุมการผลิต
เมื่อผ่านการรับรองแล้ว, กระบวนการที่ได้รับอนุมัติควรได้รับการดูแลโดยคำแนะนำและการติดตามการผลิตที่มีการควบคุม.
บันทึกที่เกี่ยวข้องอาจรวมถึงการระบุวัสดุ, อุปกรณ์และการกำหนดค่าตัวเหนี่ยวนำ, โปรแกรมทำความร้อน, การตั้งค่าการเคลื่อนไหว, เงื่อนไขการดับ, ผลการตรวจสอบ, และขีดจำกัดการดำเนินงานที่ได้รับอนุมัติ.
การตรวจสอบเป็นประจำช่วยยืนยันว่าการผลิตเป็นไปตามเงื่อนไขที่กำหนด, แต่สัญญาณจากเครื่องจักรเพียงอย่างเดียวไม่สามารถทดแทนการตรวจสอบความแข็งที่จำเป็นได้, ความลึกของชั้นแข็ง, หรือลักษณะผลิตภัณฑ์อื่นๆ.
การเปลี่ยนแปลงอุปกรณ์, เครื่องมือ และ, วัสดุ, หรือการตั้งค่ากระบวนการควรเป็นไปตามขั้นตอนการควบคุมการเปลี่ยนแปลงที่เกี่ยวข้อง.
เอกสารทางอุตสาหกรรม เช่น ASTM A1100, SAE ARP4715, และ AIAG CQI-9 อาจเกี่ยวข้องกับข้อกำหนดคุณสมบัติหรือคุณภาพการรักษาความร้อน. มีไว้เพื่อวัตถุประสงค์ที่แตกต่างกัน และไม่ได้บังคับในระดับสากลสำหรับการชุบแข็งด้วยการเหนี่ยวนำทุกรูปแบบ. รุ่นปัจจุบันและการบังคับใช้ควรได้รับการยืนยันโดยสอดคล้องกับความต้องการของลูกค้า.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
อะไรคือความแตกต่างระหว่างการตรวจสอบความถูกต้องของกระบวนการและคุณสมบัติของกระบวนการ?
การตรวจสอบกระบวนการแสดงให้เห็น, ผ่านการทดลองและหลักฐานการตรวจสอบ, ว่ากระบวนการสามารถบรรลุผลตามที่ตั้งใจไว้ภายใต้เงื่อนไขที่กำหนดไว้. คุณสมบัติของกระบวนการคือการยอมรับอย่างเป็นทางการของกระบวนการที่ได้รับการตรวจสอบภายใต้ขั้นตอนการอนุมัติที่เกี่ยวข้อง.
การเปลี่ยนแปลงทุกกระบวนการจำเป็นต้องผ่านการรับรองใหม่ทั้งหมดหรือไม่?
ไม่จำเป็น. การตอบสนองที่ต้องการขึ้นอยู่กับลักษณะของการเปลี่ยนแปลงและผลกระทบที่อาจเกิดขึ้นกับผลลัพธ์การชุบแข็ง. การเปลี่ยนแปลงภายในการกำหนดค่าที่ผ่านการรับรองและขีดจำกัดการทำงานที่ได้รับอนุมัติอาจต้องมีการตรวจสอบเอกสารเท่านั้น, ในขณะที่ขดลวดที่ออกแบบใหม่หรือวัสดุอื่นอาจต้องมีการทดลองเพิ่มเติมหรือผ่านการรับรองใหม่ทั้งหมด.
เป็นการทดสอบความแข็งที่ผ่านการทดสอบเพียงพอที่จะผ่านกระบวนการชุบแข็งแบบเหนี่ยวนำ?
ไม่ใช่. ส่วนประกอบสามารถตอบสนองความต้องการด้านความแข็งของพื้นผิวได้ แต่ยังคงมีความลึกของตัวเรือนไม่เพียงพอ, รูปแบบการชุบแข็งที่ไม่ถูกต้อง, หรือผลลัพธ์ไม่สอดคล้องกันระหว่างส่วนต่างๆ. หลักฐานคุณสมบัติควรครอบคลุมทุกลักษณะที่กำหนด, รวมถึงความลึกของเคสด้วย, ตำแหน่งที่มีลวดลายแข็ง, และการตรวจสอบรอยแตกหรือมิติตามความจำเป็น.
อุปกรณ์ชุบแข็งแบบเหนี่ยวนำและการพัฒนากระบวนการ
KOTRON จำหน่ายอุปกรณ์ทำความร้อนแบบเหนี่ยวนำและระบบชุบแข็งแบบเหนี่ยวนำแบบกำหนดเองสำหรับเพลา, เฟือง, และส่วนประกอบเหล็กอื่นๆ. แบ่งปันแบบร่างชิ้นงานและข้อกำหนดสำหรับการเลือกอุปกรณ์และการพัฒนากระบวนการ.










