8 ข้อบกพร่องทั่วไปในการชุบแข็งด้วยกระแสไฟฟ้าและวิธีป้องกัน
ข้อบกพร่องในการชุบแข็งแบบเหนี่ยวนำ มีราคาแพง. ชิ้นส่วนที่แตกร้าวหรือแข็งไม่ถูกต้องหมายถึงวัสดุที่เป็นเศษซาก, เสียเวลาในการผลิต, และการคืนสินค้าของลูกค้า.
การชุบแข็งแบบเหนี่ยวนำให้ผลรวดเร็ว, การทำความร้อนแบบเฉพาะจุดด้วยประสิทธิภาพการใช้พลังงานที่ดีกว่าการบำบัดด้วยเตาเผา. แต่ความสม่ำเสมอขึ้นอยู่กับตัวแปรเจ็ดตัวที่ทำงานร่วมกัน: ความถี่, ความหนาแน่นพลังงาน, เวลาในการให้ความร้อน, การออกแบบขดลวด, การชุบเย็น, คุณสมบัติของวัสดุ, และรูปทรงของชิ้นส่วน. เมื่ออย่างใดอย่างหนึ่งเบี่ยงเบน, ข้อบกพร่องตามมา.
คู่มือนี้ครอบคลุมเนื้อหาทั่วไปแปดประการ ข้อบกพร่องในการชุบแข็งแบบเหนี่ยวนำ - สาเหตุที่แท้จริงของพวกเขา, จะป้องกันพวกเขาอย่างไร, และวิธีการสร้างกระบวนการที่มั่นคง. สำหรับปัญหาเฉพาะแอปพลิเคชัน, ดูคู่มือของเราเกี่ยวกับ ข้อบกพร่องการแข็งตัวของตัวเรือนระฆัง และ ข้อบกพร่องในการแข็งตัวของเกียร์.
แผนผู้อ่าน
คุณภาพ / วิศวกรกระบวนการ? เริ่มต้นด้วย ข้อบกพร่อง 1–4 (ความแข็ง & ความลึก), แล้ว แนวทางปฏิบัติที่ดีที่สุด.
การบำรุงรักษา / ผู้ดำเนินการ? มุ่งเน้นไปที่ ข้อบกพร่อง 7 (คอยล์ร้อนจัด) & ข้อบกพร่อง 5 (การเกิดรอยแตก).
ผู้จัดการฝ่ายผลิต? ข้ามไปยัง ข้อบกพร่อง 8 (การเปลี่ยนแปลงแบบแบตช์) & การจัดเรียง ตารางอ้างอิงด่วน.
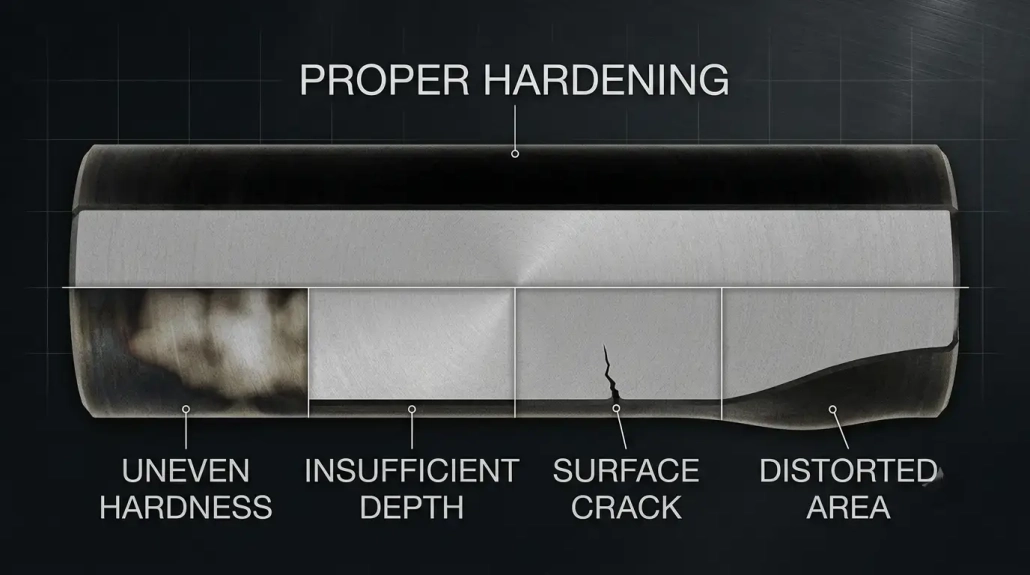
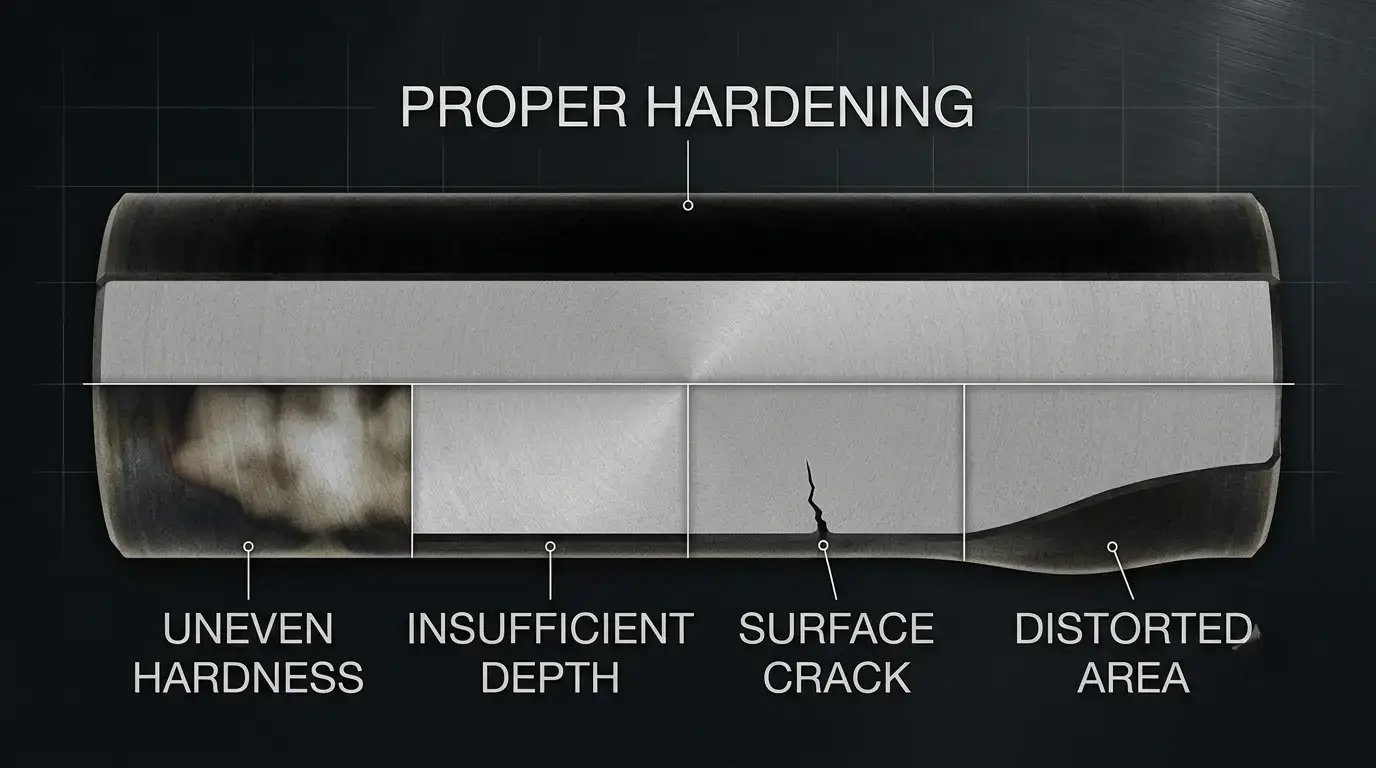
1. ความแข็งไม่สม่ำเสมอ
ที่พบบ่อยที่สุด ข้อบกพร่องในการชุบแข็งแบบเหนี่ยวนำ. พื้นผิวบางพื้นที่เป็นไปตามข้อกำหนด — พื้นที่อื่นๆ ไม่ตรงตามข้อกำหนด. ปัญหามักจะซ่อนอยู่จนกว่าการทดสอบความแข็งหรือความล้มเหลวในสนามจะจับได้.
| ทำไมมันถึงเกิดขึ้น | วิธีการแก้ไข |
|---|---|
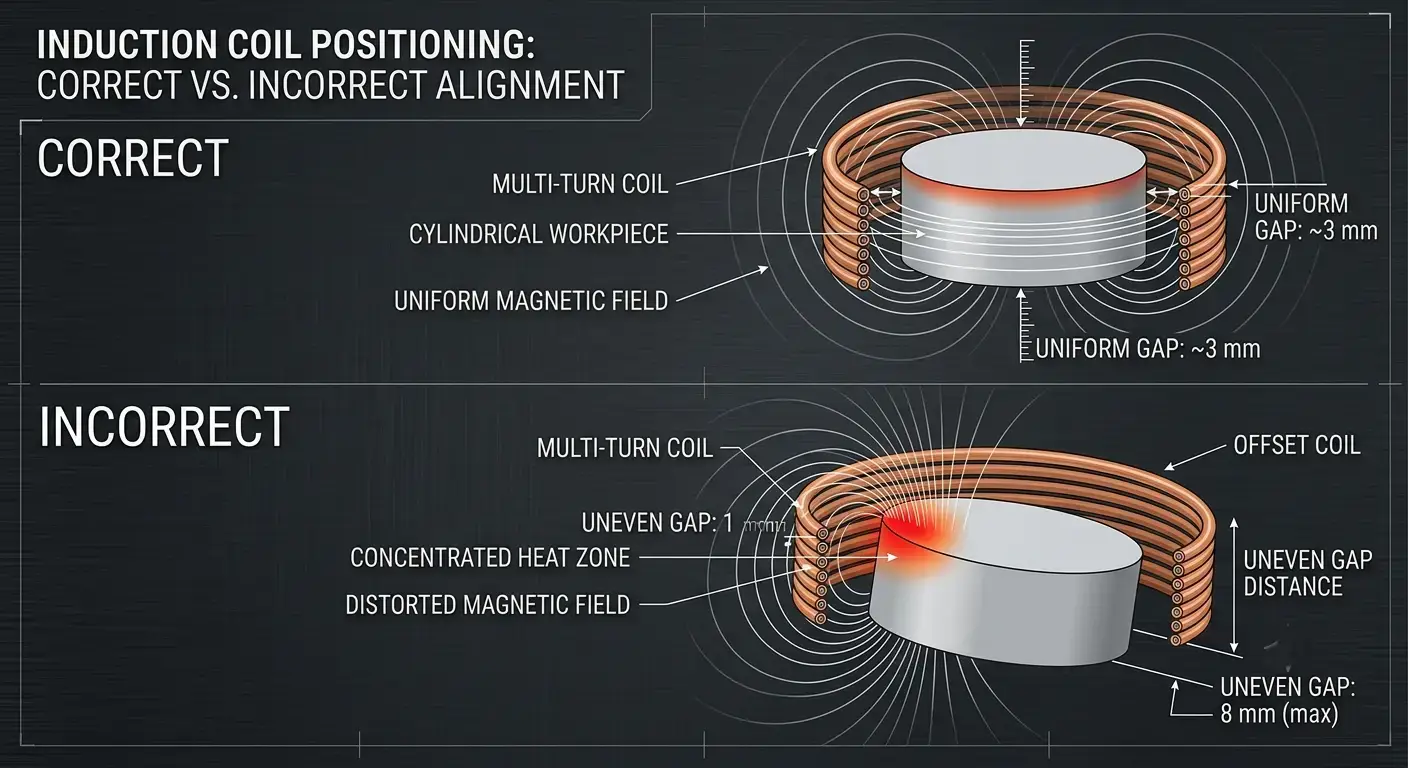
| คอยล์ไม่อยู่ตรงกลาง, ทำให้เกิดสนามแม่เหล็กไม่เท่ากัน | วางขดลวดไว้ตรงกลาง, รักษาช่องว่างให้สม่ำเสมอ |
| ความถี่ไม่ตรงกับรูปแบบการทำความร้อนที่ต้องการ | ตรวจสอบความถี่ตรงกับความลึกเป้าหมาย — คู่มือความถี่ |
| การวางตำแหน่งชิ้นส่วนระหว่างรอบไม่สอดคล้องกัน | ใช้อุปกรณ์จับยึดหรือระบบอัตโนมัติสำหรับการวางตำแหน่งซ้ำ |
| คอยล์สึกหรอ — การสึกหรอเฉพาะจุดเปลี่ยนช่องว่าง | กำหนดเวลาการตรวจสอบคอยล์และการตรวจสอบกระบวนการเป็นประจำ |
2. ความลึกของเคสไม่เพียงพอ
กล่องแข็งแบบตื้นจะสึกหรอเร็วภายใต้น้ำหนักบรรทุก. มีความสำคัญต่อเกียร์, ตลับลูกปืน, และเพลา — ที่แรงเค้นพื้นผิวสูงและชั้นที่ชุบแข็งจะต้องคงอยู่ได้หลายล้านรอบ.
| ทำไมมันถึงเกิดขึ้น | วิธีการแก้ไข |
|---|---|
| ความถี่สูงเกินไป — พลังงานยังคงอยู่ที่พื้นผิว | ความถี่ต่ำกว่าเพื่อให้ตรงกับความลึกของเคสเป้าหมาย |
| เวลาทำความร้อนสั้นเกินไป - ความร้อนไม่สามารถทะลุผ่านได้ | ขยายเวลาการทำความร้อนหรือความเร็วในการสแกนช้า |
| พลังงานต่ำเกินไปหรือความเร็วในการสแกนเร็วเกินไป | เลือกความถี่เพื่อความลึกก่อน, จากนั้นตั้งค่าพลังงาน |
| คอยล์ไม่ได้ออกแบบมาสำหรับความลึกของเป้าหมาย | ตรวจสอบความถูกต้องด้วยภาพตัดขวางระหว่างการพัฒนากระบวนการ |
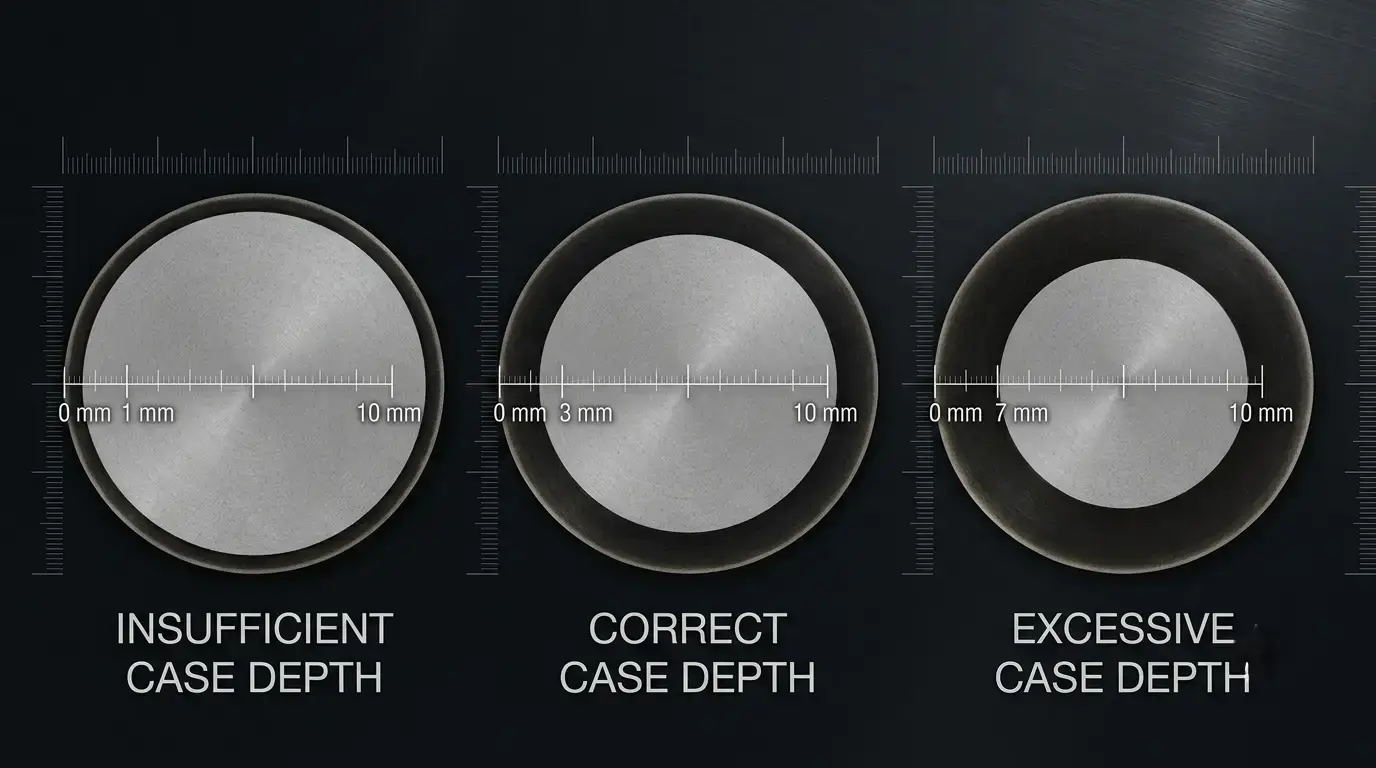
3. ความลึกของเคสมากเกินไป
ลึกไม่ดีกว่า. ความลึกที่มากเกินไปจะช่วยลดความแข็งแกร่งของแกนกลาง, ทำให้การตัดเฉือนหลังการชุบแข็งมีความซับซ้อน, สิ้นเปลืองพลังงาน, และเพิ่มความเสี่ยงต่อการบิดเบือน — ทั้งหมดนี้ไม่มีประโยชน์ในการใช้งาน.
| ทำไมมันถึงเกิดขึ้น | วิธีการแก้ไข |
|---|---|
| ความถี่ต่ำเกินไป — พลังงานแทรกซึมได้ลึกเกินความจำเป็น | เพิ่มความถี่ให้ตรงกับความลึกของตัวพิมพ์ที่ต้องการ |
| ใช้เวลาทำความร้อนนานเกินไป — ความร้อนซึมเข้าสู่แกนกลาง | ลดเวลาในการทำความร้อนให้เหลือตามข้อกำหนด |
| กำลังไฟฟ้าเข้าเกินกว่าที่ชิ้นส่วนต้องการ | ความถี่สมดุล, พลัง, และเวลาต่อส่วน — คู่มือการเลือกพลังงาน |
4. พื้นผิวมีความร้อนสูงเกินไป
ความร้อนสูงเกินไปเฉพาะที่ทำให้เกิดการเจริญเติบโตของเมล็ดพืช, การเกิดออกซิเดชัน, การสลายตัวของคาร์บอน — หรือการหลอมละลายบางส่วนในกรณีที่รุนแรง. ชิ้นส่วนจะเปราะ. การอ่านค่าความแข็งอาจยังคงผ่าน.
ทำไมมันถึงเกิดขึ้น — ความหนาแน่นของพลังงานสูงเกินไปในพื้นที่ขนาดเล็ก. รอบการทำความร้อนนานเกินไป. การออกแบบคอยล์สร้างจุดร้อนของสนามแม่เหล็ก. ช่องว่างระหว่างคอยล์กับชิ้นส่วนแน่นเกินไป, มุ่งพลังงานอย่างจริงจัง.
วิธีแก้ไข — จับคู่กำลังกับขนาดชิ้นส่วน, ไม่ใช่เอาต์พุตสูงสุด. ลดระยะเวลารอบการทำงาน. ตรวจสอบรูปทรงของคอยล์เพื่อกระจายสนามให้เท่าๆ กัน. รักษาช่องว่างที่เหมาะสมและเพิ่มการตรวจวัดอุณหภูมิ (เซ็นเซอร์ IR หรือไพโรมิเตอร์).
5. พื้นผิวแตกร้าวหลังการชุบแข็ง
ที่ร้ายแรงที่สุด ข้อบกพร่องในการชุบแข็งแบบเหนี่ยวนำ - ส่วนที่แตกเป็นเศษเหล็ก. รอยแตกร้าวเกิดขึ้นเมื่อความร้อนและความเครียดจากการเปลี่ยนแปลงเกินความแข็งแรงของวัสดุในระหว่างการทำความเย็นอย่างรวดเร็ว.
ทำไมมันถึงเกิดขึ้น — ดับรุนแรงเกินไปสำหรับเกรดวัสดุ. การทำงานของเหล็กกล้าคาร์บอนสูงหรือโลหะผสมสูงโดยไม่มีการปรับพารามิเตอร์. ทำให้ร้อนเกินไปก่อนที่จะดับ. มุมที่คมชัด, ร่องกุญแจ, หรือส่วนที่เปลี่ยนแปลงกะทันหันซึ่งทำให้เกิดความเครียดในระหว่างการทำความเย็นอย่างรวดเร็ว. เวลาดับไม่สอดคล้องกัน.
วิธีแก้ไข — ถือว่าการให้ความร้อนและการดับเป็นกระบวนการเดียว. จับคู่ดับสื่อ, ความเข้มข้น, อุณหภูมิ, และอัตราการไหลของเกรดวัสดุ. อย่าให้ร้อนมากเกินไปก่อนดับ. คุณสมบัติที่คมชัดของรัศมี เช่น มุมและเส้นโค้ง. สำหรับการใช้งานเพลา, กระบวนการสแกน มีความไวต่อจังหวะการดับเป็นพิเศษ.
6. การบิดงอ
การชุบแข็งแบบเหนี่ยวนำทำให้เกิดการบิดเบือนน้อยกว่าการบำบัดด้วยเตาเผา, แต่การเปลี่ยนแปลงมิติยังคงเกิดขึ้น โดยเฉพาะบนเพลายาว, ชิ้นส่วนผนังบาง, และรูปทรงเรขาคณิตที่ไม่สมมาตร. แม้แต่ความผิดเพี้ยนเพียงเล็กน้อยก็ทำให้ชิ้นส่วนต่างๆ อยู่นอกพิกัดความเผื่อได้.
ทำไมมันถึงเกิดขึ้น — การให้ความร้อนที่ไม่สม่ำเสมอทำให้เกิดการขยายตัวทางความร้อนที่ไม่สมมาตร. ดับไม่สม่ำเสมอ — ด้านหนึ่งเย็นเร็วขึ้น. เรขาคณิตของชิ้นส่วนที่ไม่สมมาตรพร้อมกับความไม่สมดุลของความเค้นโดยธรรมชาติ. การยึดติดที่อ่อนแอทำให้ชิ้นส่วนเคลื่อนที่ระหว่างการประมวลผล.
วิธีแก้ไข — ออกแบบคอยล์เพื่อให้ครอบคลุมความร้อนสม่ำเสมอ. ตรวจสอบให้แน่ใจว่าสเปรย์ดับกลิ่นสมมาตรทุกด้าน. ทดสอบตัวอย่างก่อนการผลิตเต็มรูปแบบ. ใช้อุปกรณ์จับยึดแบบแข็งที่รองรับชิ้นส่วนตลอดทั้งวงจร.
7. คอยล์ร้อนจัด
คอยล์มีกระแสไฟฟ้าสูงภายใต้การหมุนเวียนความร้อนคงที่. คอยล์เย็นที่ระบายความร้อนไม่ดีจะเสื่อมสภาพอย่างรวดเร็ว และความล้มเหลวของคอยล์กะกลางกะจะมีค่าใช้จ่ายมากกว่าการเปลี่ยนใหม่มาก.
| ทำไมมันถึงเกิดขึ้น | วิธีการแก้ไข |
|---|---|
| น้ำหล่อเย็นไหลต่ำเกินไปหรืออุณหภูมิทางเข้าสูงเกินไป | รักษาอัตราการไหลและอุณหภูมิทางเข้าที่เหมาะสม |
| ช่องภายในที่ถูกบล็อกหรือปรับขนาด | ตรวจสอบคอยล์เป็นประจำเพื่อดูตะกรันและการอุดตัน |
| กำลังไฟฟ้าเกินขีดจำกัดการออกแบบการระบายความร้อนของคอยล์ | อยู่ภายในกำลังไฟที่ระบุ; คู่มือระบบระบายความร้อน |
| การทำงานต่อเนื่องเกินรอบเวลาที่ระบุ | เคารพขีดจำกัดรอบเวลา; การบำรุงรักษาเชิงป้องกันช่วยลดเวลาหยุดทำงาน |
8. ผลลัพธ์ไม่สอดคล้องกันระหว่างล็อต
สิ่งที่น่าหงุดหงิดที่สุด ข้อบกพร่องในการชุบแข็งแบบเหนี่ยวนำ: ชิ้นส่วนทุกชิ้นผ่านการตรวจสอบ, แต่ความแข็งและความลึกของชั้นตัวชิ้นส่วนแตกต่างกันระหว่างล็อต. ลูกค้าสังเกตเห็น — แม้ว่าข้อมูลทางเทคนิคจะเป็นไปตามข้อกำหนด.
ทำไมมันถึงเกิดขึ้น — แหล่งจ่ายไฟเปลี่ยนแปลงเมื่อเวลาผ่านไปหรือระหว่างกะ. ความแตกต่างของวัสดุ — การอบร้อนหรือผู้ผลิตต่างกันให้ผลต่างกัน. ขดลวดเสื่อมอย่างช้าๆ, การเปลี่ยนแปลงการเชื่อมทางแม่เหล็กไฟฟ้า. การตั้งค่าของผู้ปฏิบัติงานไม่สอดคล้องกับอุปกรณ์แบบแมนนวล. ไม่มีการตรวจสอบกระบวนการ — พบปัญหาเฉพาะในการตรวจสอบขั้นสุดท้ายเท่านั้น.
วิธีแก้ไข — เก็บสูตรทำความร้อน — ไม่ต้องอาศัยหน่วยความจำของผู้ปฏิบัติงาน. ตรวจสอบพลังงาน, ความถี่, เวลา, พลังงาน, และระบายความร้อนแบบเรียลไทม์. ระบบดิจิทัลที่มีการบันทึกข้อมูลจะลอยก่อนที่จะกลายเป็นเศษซาก. ตรวจสอบวัสดุที่เข้ามา, ไม่ใช่แค่ชิ้นส่วนขาออกเท่านั้น.
แนวทางปฏิบัติที่ดีที่สุด
หลักการเจ็ดประการที่ปรับปรุงเสถียรภาพโดยรวม การชุบแข็งด้วยเหนี่ยวนำ การประยุกต์ใช้งาน:
- จับคู่ความถี่กับความลึก, ไม่ใช่พลัง. ความถี่กำหนดความลึก. เลือกมันก่อน. จากนั้นตั้งค่าพลังงานสำหรับเวลาวงจร.
— ออกแบบขดลวดสำหรับชิ้นงาน. ขดลวดทั่วไปที่ “โดยมากเหมาะสม” ให้ผลลัพธ์ไม่สม่ำเสมอ. ขดลวดเป็นเครื่องมือในการทำงาน, ไม่ใช่สินค้าโภคภัณฑ์.
— รักษาระยะห่างระหว่างขดลวดและชิ้นงานให้คงที่. ช่องว่างเล็กน้อยเปลี่ยนการเชื่อมต่อแม่เหล็กไฟฟ้าและความสม่ำเสมอของการให้ความร้อน.
— ระบายความร้อนขดลวดและอุปกรณ์อิเล็กทรอนิกส์กำลังไฟฟ้า. ขดลวดร้อนเกินไปทำให้เกิดการบิดเบือนความร้อน; อุปกรณ์อิเล็กทรอนิกส์ร้อนเกินไปทำให้พลังงานเลื่อน.
— ตรวจสอบวัสดุที่เข้ามา. ความร้อนที่แตกต่างตอบสนองต่างกัน. ทดสอบตัวอย่างจากผู้จัดหาหรือความร้อนใหม่ทุกครั้ง.
— ตรวจสอบกระบวนการ, ไม่ใช่แค่ความแข็งสุดท้าย. เมื่อเครื่องทดสอบความแข็งพบปัญหา, ล็อตสินค้าก็เสียอยู่แล้ว.
— ตรวจสอบทุกชิ้นส่วนหรือการเปลี่ยนแปลงกระบวนการใหม่. การตรวจตัวอย่างครั้งเดียวจับปัญหาที่มีค่าใช้จ่ายน้อยกว่าการปฏิเสธล็อต.
การทําให้แข็งตัวเสถียรหมายถึงการควบคุมระบบทั้งหมด — ความถี่, พลัง, ขดลวด, การทำความเย็น, การดับ, วัสดุ, และการตรวจสอบ — ไม่ปรับปุ่มเดียว.
อ้างอิงด่วน: ข้อบกพร่อง, สาเหตุ & การแก้ไข
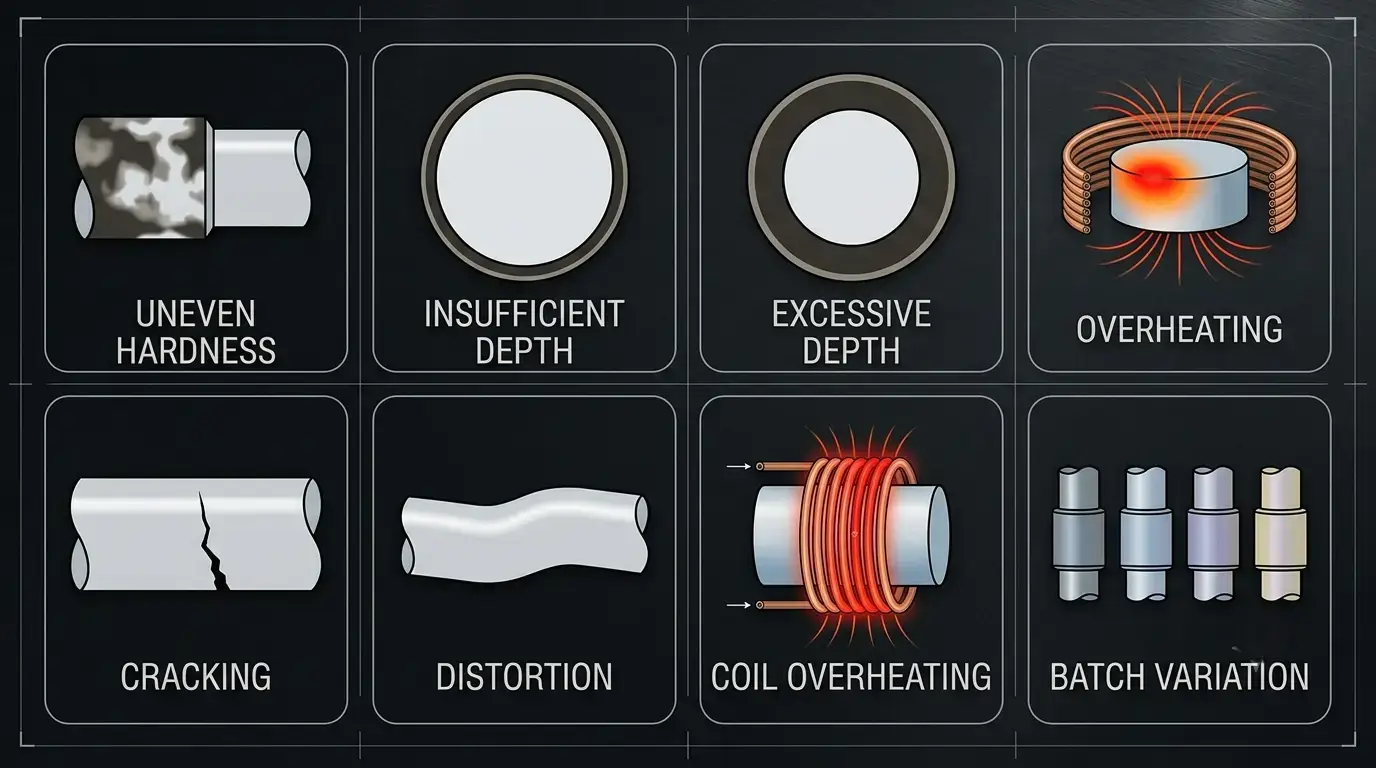
| ข้อบกพร่อง | สาเหตุหลัก | การแก้ไขกุญแจ |
|---|---|---|
| 1. ความแข็งไม่สม่ำเสมอ | การจัดแนวขดลวดไม่ตรง, ความถี่ผิด | ขดลวดตรงกลาง, จับคู่ความถี่กับความลึก, ใช้ฟิกซ์เจอร์ |
| 2. ความลึกไม่เพียงพอ | ความถี่สูงเกินไป, เวลาสั้นเกินไป | ความถี่ต่ํา, ขยายเวลา, ตรวจสอบหน้าตัด |
| 3. ความลึกเกินไป | ความถี่ต่ำเกินไป, ใช้เวลานานเกินไป | เพิ่มความถี่, ลดเวลา, ตรงตามสเปค |
| 4. การให้ความร้อนสูงเกินไป | ความหนาแน่นพลังงานเกินไป, การออกแบบขดลวดไม่ดี | ลดพลังงาน, ออกแบบขดลวดใหม่, เพิ่มการตรวจวัดอุณหภูมิ |
| 5. รอยแตกบนผิว | การดับเร็วเกินไป, ร้อนเกินไป, จุดเครียดสูง | ปรับการดับ, ควบคุมอุณหภูมิสูงสุด, มุมโค้งที่คม |
| 6. การบิดงอ | การให้ความร้อน/การดับไม่สม่ำเสมอ, การจับยึดไม่ดี | ขดลวดสม่ำเสมอ, การดับสมมาตร, อุปกรณ์ยึดแข็งแรง |
| 7. คอยล์ร้อนจัด | น้ำหล่อเย็นไม่เพียงพอ, ท่อถูกอุดตัน | เพิ่มการไหล, ตรวจสอบตะกรัน, กำหนดขนาดเครื่องทำความเย็นอย่างถูกต้อง |
| 8. การเปลี่ยนแปลงแบบแบตช์ | ความผันผวนของพลังงาน, ความแตกต่างของวัสดุ, ไม่มีการตรวจสอบ | การเก็บสูตร, การตรวจสอบแบบเรียลไทม์, การตรวจสอบวัสดุ |
คีย์ Takeaway
ที่สุด ข้อบกพร่องในการชุบแข็งแบบเหนี่ยวนำ มาจากปฏิสัมพันธ์ของความถี่, พลัง, การออกแบบขดลวด, เวลา, การดับ, วัสดุ, และการควบคุมกระบวนการ. การแก้ไขตัวแปรตัวเดียวแบบแยกกันไม่ค่อยได้ผล.
คุณภาพที่มั่นคงเริ่มต้นด้วยอุปกรณ์ที่เหมาะสม. การจะรักษาไว้นั้นต้องใช้เวลา พารามิเตอร์ที่ปรับให้เหมาะสม, การระบายความร้อนที่เชื่อถือได้, การตรวจสอบอย่างสม่ำเสมอ, และการตรวจสอบอย่างสม่ำเสมอ. จับสาเหตุที่แท้จริงตั้งแต่เนิ่นๆ — คุณจะลดของเสียได้, ปรับปรุงความสามารถในการทำซ้ำ, และยืดอายุอุปกรณ์.
คำถามที่พบบ่อย
Q: ข้อบกพร่องในการชุบแข็งด้วยการเหนี่ยวนำที่พบบ่อยที่สุดคืออะไร?
ก: ความแข็งไม่สม่ำเสมอ. มักเกิดจากการไม่ตรงแนวของคอยล์, ความถี่ผิด, หรือการวางตำแหน่งที่ไม่สอดคล้องกัน — ทั้งหมดนี้ป้องกันได้ด้วยการตั้งค่าที่เหมาะสม.
Q: การเพิ่มกำลังไฟสามารถแก้ปัญหาการชุบแข็งไม่เพียงพอได้หรือไม่?
ก: ไม่ได้เพียงอย่างเดียว. กำลังไฟมีผลต่อความเร็ว, แต่ความลึกขึ้นอยู่กับความถี่, เวลา, และความเร็วในการสแกนด้วย. การเร่งกำลังไฟเพียงอย่างเดียวมีความเสี่ยงที่ผิวจะร้อนเกินไปโดยไม่มีการเพิ่มความลึก. ปรับความถี่ให้ตรงกับความลึกก่อน — หลังจากนั้นกำลังไฟจะกำหนดเวลารอบ. ดูคู่มือของเรา คู่มือการคำนวณกำลังไฟ.
Q: ทำไมขดลวดเหนี่ยวนำของฉันร้อนเกินไป?
ก: การไหลของน้ำต่ำ, ท่อถูกอุดตัน (ตะกรัน/เศษสกปรก), กำลังไฟเกิน, หรือใช้งานเกินวงจร duty. สังเกตอุณหภูมิน้ำที่ออกจากขดลวด — แนวโน้มที่เพิ่มขึ้นหมายถึงปัญหา. ดูคู่มือของเรา คู่มือการระบายความร้อนด้วยน้ำ สำหรับการออกแบบระดับระบบ.
Q: ฉันจะตรวจสอบกระบวนการชุบแข็งของฉันได้อย่างไร?
ก: เช็คหกครั้ง, ไม่เกินหนึ่งชั่วโมง: (1) ตรวจสอบความถี่ตรงกับความลึกของตัวพิมพ์ต่อหมายเลขชิ้นส่วน. (2) ตรวจสอบคอยล์-ช่องว่าง, สวมใส่, การไหลของน้ํา. (3) เปรียบเทียบการตั้งค่าพลังงาน/เวลากับข้อมูลพื้นฐานในอดีต. (4) ตรวจสอบความเข้มข้นของการดับ, อุณหภูมิ, และความสม่ำเสมอของการไหล. (5) รีวิวครั้งสุดท้าย 30 ข้อมูลความแข็งของวัน — แนวโน้มใดๆ ถือเป็นคำเตือน. (6) ภาพตัดขวางหนึ่งส่วนต่อกะ. ตรวจพบปัญหาส่วนใหญ่ก่อนที่จะกลายเป็นเรื่องที่สนใจ.
Q: เมื่อใดที่ฉันควรแทนที่ vs. ซ่อมคอยล์เหนี่ยวนำ?
ก: เปลี่ยนเมื่อ: ผนังด้านในถูกกัดกร่อนออกไป 10% ความหนาเดิม, การไหลของน้ำถูกจำกัดและการทำความสะอาดด้วยสารเคมีล้มเหลว, ตัวคอยล์มีรอยแตกหรือไหม้, หรือความแข็งกลับมาเปลี่ยนทันทีหลังการตรวจสอบซ้ำ. คอยล์ที่เสื่อมสภาพดูเหมือนใช้งานได้แต่เงียบ ๆ ผลิตเศษ — การเปลี่ยนใหม่คุ้มค่าอย่างรวดเร็ว.
ต้องการความช่วยเหลือในการแก้ไขปัญหากระบวนการชุบแข็งด้วยกระแสไฟฟ้าไหม?
ทีมวิศวกรของเราสามารถวินิจฉัยข้อบกพร่องเฉพาะของคุณและแนะนำอุปกรณ์ที่เหมาะสม, การออกแบบขดลวด, และพารามิเตอร์กระบวนการสำหรับชิ้นส่วนของคุณ.