การเหนี่ยวนำความร้อนสำหรับชิ้นส่วนยานยนต์: คู่มือผู้ซื้อที่ใช้งานได้จริง
สำหรับโรงงานที่ต้องการความมั่นคง, การให้ความร้อนซ้ำในการผลิต—การประสานท่อทองแดง, การประสานเครื่องมือคาร์ไบด์, การอุ่นท่อล่วงหน้า, การชุบแข็งผิว, หรือการบำบัดด้วยความร้อน—ด้านขวา อุปกรณ์ทำความร้อนด้วยการเหนี่ยวนำ กำหนดคุณภาพของผลิตภัณฑ์โดยตรง, ความเร็วในการผลิต, และค่าใช้จ่ายในการดำเนินงาน. คู่มือนี้ครอบคลุมสิ่งที่ผู้จัดการฝ่ายผลิต, ผู้รวมระบบอัตโนมัติ, และทีมจัดซื้อควรรู้ก่อนเลือกใช้ระบบทำความร้อนแบบเหนี่ยวนำ.
แผนผู้อ่าน
ผู้จัดการฝ่ายผลิต? ข้ามไปยัง ส่วน 4 (การใช้งาน) & ส่วน 6 (กระบวนการคัดเลือก).
ผู้รวมระบบอัตโนมัติ? มุ่งเน้นไปที่ ส่วน 3 (ระบบอัตโนมัติ & การตรวจสอบ).
การจัดซื้อ / ผู้ซื้อ? เริ่มต้นด้วย ส่วน 5 (ข้อผิดพลาดทั่วไป) & ส่วน 6 (กระบวนการคัดเลือก).
| 1. เหตุใดการเลือกอุปกรณ์จึงสำคัญ | 2. เทคโนโลยีทำงานอย่างไร |
| 3. ปัจจัยสำคัญในการคัดเลือก | 4. ตัวอย่างการใช้งานในอุตสาหกรรม |
| 5. ข้อผิดพลาดทั่วไปในการซื้อ | 6. กระบวนการคัดเลือกง่ายๆ |
1. เหตุใดการเลือกอุปกรณ์จึงสำคัญ
เครื่องทำความร้อนแบบเหนี่ยวนำให้ความร้อนได้อย่างรวดเร็ว, เฉพาะเจาะจง, และควบคุมความร้อนได้โดยไม่ต้องสัมผัสเปลวไฟโดยตรง. แต่เมื่อเลือกอุปกรณ์ไม่ถูกต้อง:
- คุณภาพความร้อนไม่เสถียร—ชิ้นส่วนดูร้อน, แต่อุณหภูมิข้อต่อตามจริง, ความลึกของชั้นแข็ง, หรือความสม่ำเสมอแตกต่างกันไปในแต่ละส่วน. ในการบัดกรีและการชุบแข็ง, ความแตกต่างเล็กน้อยทำให้ข้อต่ออ่อนแอ, รอยแตก, หรือความแข็งไม่สม่ำเสมอ.
- กำลังหรือความถี่ไม่ถูกต้อง—พลังงานที่น้อยเกินไปทำให้ความเร็วในการผลิตลดลง; มากเกินไปทำให้การควบคุมยากขึ้นและทำให้อายุการใช้งานคอยล์สั้นลง. ความถี่ที่ไม่ถูกต้องทำให้เกิดความร้อนไม่สม่ำเสมอหรือความลึกในการเจาะไม่เพียงพอ.
- ช่องว่างของระบบอัตโนมัติและการตรวจสอบ—ระบบที่ทำงานได้ในการทดสอบด้วยมืออาจล้มเหลวในการผลิตอัตโนมัติหากการสื่อสาร PLC, ข้อมูลย้อนกลับแบบเรียลไทม์, การจัดการสูตร, และสัญญาณเตือนถูกจำกัด.
2. เทคโนโลยีทำงานอย่างไร
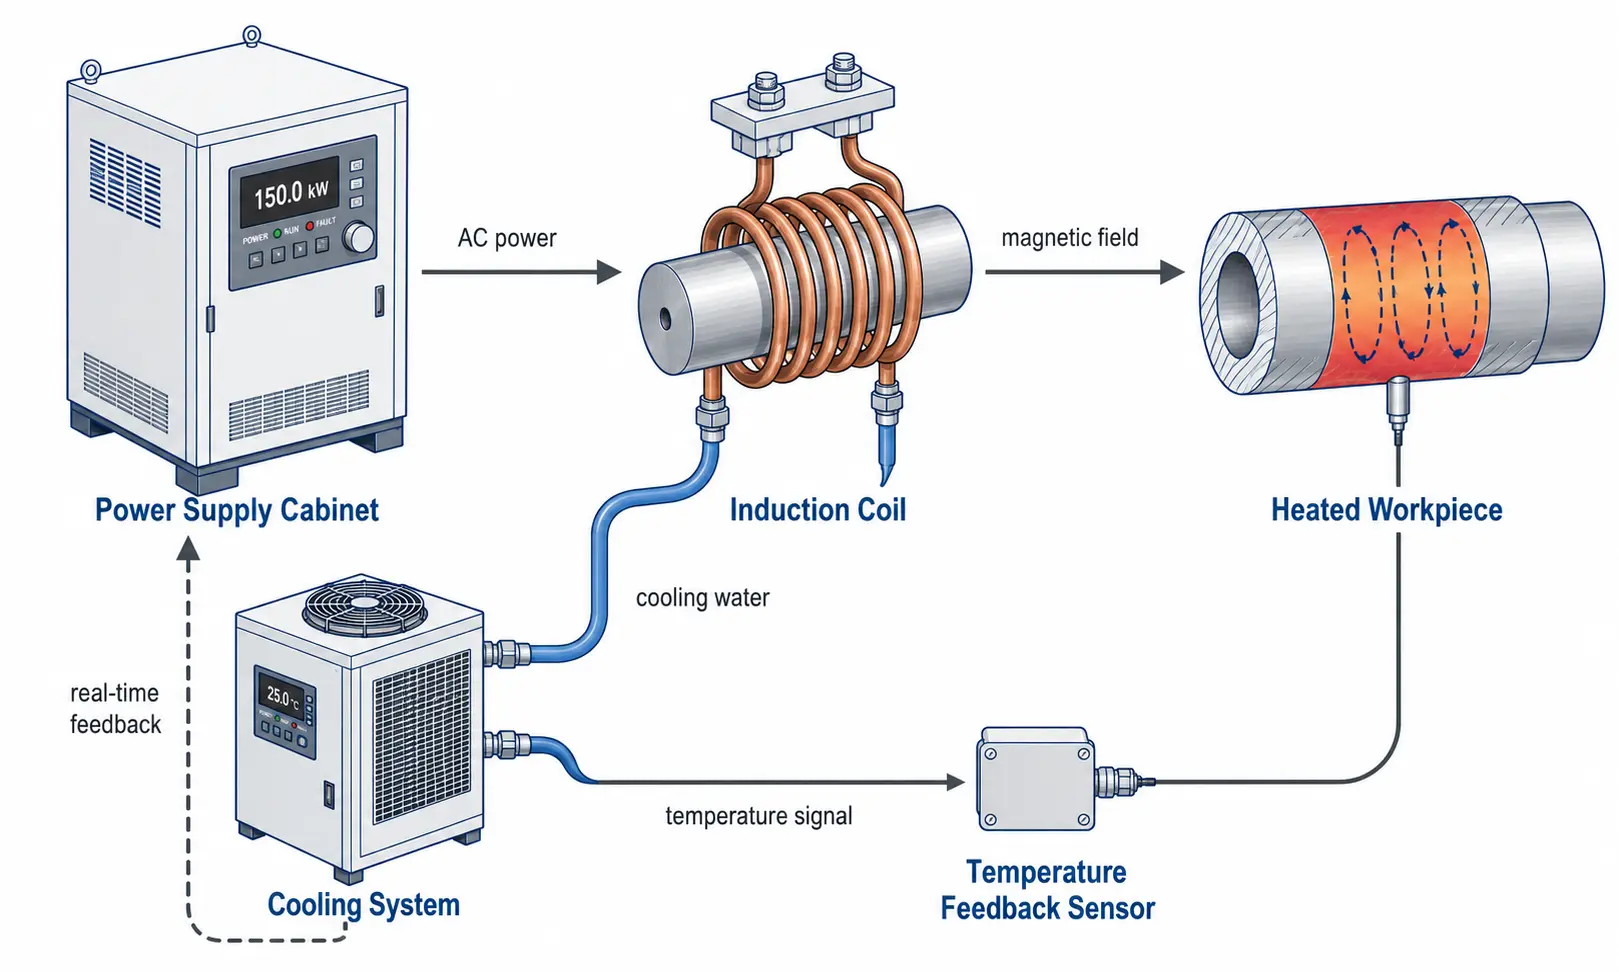
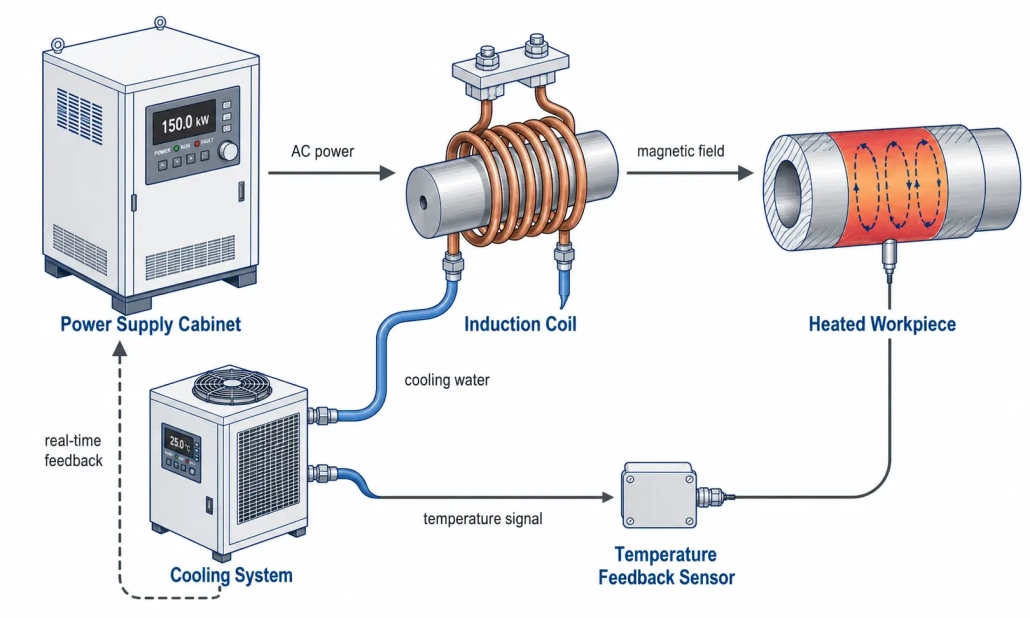
ระบบทำความร้อนด้วยเหนี่ยวนำใช้สนามแม่เหล็กสลับเพื่อสร้างกระแสเวียนภายในชิ้นงานนำไฟฟ้า. ความร้อนเกิดขึ้นภายในโลหะเอง—ไม่ถูกส่งมาจากเปลวไฟภายนอก. องค์ประกอบสี่อย่างรวมกันเป็นระบบเดียว: แหล่งจ่ายไฟให้พลังงานที่ควบคุมได้, ขดลวดแปลงเป็นสนามแม่เหล็ก, ชิ้นงานจะดูดซับเป็นความร้อน, และระบบระบายความร้อนช่วยให้ทุกอย่างมีเสถียรภาพ. เพราะการให้ความร้อนแบบไม่สัมผัส, กระบวนการนี้สะอาด, ซ้ำได้, และเหมาะกับไลน์อัตโนมัติ. สำหรับฟิสิกส์พื้นฐาน, ดูที่ การทำความร้อนด้วยการเหนี่ยวนำทำงานอย่างไร? คู่มือ.
3. ปัจจัยการคัดเลือกที่สำคัญ
ระดับกำลังไฟ
ความเร็วของระบบถึงอุณหภูมิเป้าหมายภายในรอบเวลาของคุณ. ขนาดสำหรับคุณ ส่วนที่สมจริงที่สุด, ไม่ใช่ค่าเฉลี่ย. อุปทานทำงานที่ 60–70% ความจุมีอายุการใช้งานนานกว่าหนึ่งที่ตรึงไว้ใกล้ 100% สำหรับกะเต็ม. สำหรับการคำนวณพลังงานโดยละเอียดระหว่างการใช้งานต่างๆ, ดูที่ คู่มือการเลือกกำลังอย่างสมบูรณ์.
ช่วงความถี่
ควบคุมความลึกของการให้ความร้อน. ความถี่สูง (100–400 กิโลเฮิรตซ์) = ความร้อนพื้นผิวตื้นสำหรับชิ้นส่วนขนาดเล็กและเคสบาง. ความถี่กลาง (10–100 กิโลเฮิรตซ์) = วัตถุประสงค์ทั่วไป. ความถี่ต่ํา (1–10 กิโลเฮิรตซ์) = การเจาะลึกสำหรับชิ้นส่วนขนาดใหญ่. ตรงกับขนาดชิ้นส่วนและวัตถุประสงค์ในการทำความร้อน—อย่าเลือกจากแคตตาล็อกเพียงอย่างเดียว. ดูคู่มือของเรา คู่มือการจำแนกความถี่.
การออกแบบขดลวด
ขดลวดเป็นเครื่องมือในการทำงาน, ไม่ใช่อุปกรณ์เสริม. รูปร่างคอยล์, จำนวนรอบ, ขนาดท่อทองแดง, ระบายความร้อนด้วยน้ํา, และระยะห่างจากชิ้นส่วนล้วนกำหนดความสม่ำเสมอและประสิทธิภาพของความร้อน. แม้แหล่งจ่ายไฟระดับสูงก็ไม่สามารถชดเชยคอยล์ที่ออกแบบมาไม่ดีได้.
วัสดุชิ้นงาน & รูปทรง
เหล็กร้อนเร็ว. ทองแดงและอะลูมิเนียมตัวนำไฟฟ้าดีกว่า—พวกมันต้องการกระแสสูงขึ้นและการเชื่อมต่อคอยล์ที่แน่นขึ้น. ควรแจ้งเกรดวัสดุเสมอ, ขนาด, และโซนความร้อนเฉพาะเมื่อพูดคุยกับซัพพลายเออร์.
อินเทอร์เฟซระบบอัตโนมัติ
หากระบบจะรวมกับการโหลดด้วยหุ่นยนต์, โต๊ะหมุน, หรือสายพานลำเลียง, ยืนยันการสตาร์ท/หยุดจากระยะไกล, โปรโตคอลการสื่อสาร PLC, การจัดเก็บสูตร, สัญญาณข้อผิดพลาด, และการส่งข้อมูลเรียลไทม์ก่อนสั่งซื้อ.
ระบบระบายความร้อน
อุปกรณ์เหนี่ยวนำจะสร้างความร้อนในขดลวด, อุปกรณ์อิเล็กทรอนิกส์กำลัง, และหม้อแปลงเอาท์พุต. ขนาดเครื่องทําความเย็นเพื่อการระบายความร้อนอย่างต่อเนื่อง, ไม่ใช่การจัดอันดับสูงสุด—การระบายความร้อนที่เล็กเกินไปทำให้เกิดทริปกลางกะและทำให้อายุการใช้งานของส่วนประกอบสั้นลง. ดูคู่มือของเรา คู่มือการระบายความร้อนด้วยน้ำ.
การตรวจสอบกระบวนการ
ในกระบวนการผลิต, การทำซ้ำทำได้ดีกว่าความเร็วสูงสุด. พลังแบบเรียลไทม์, พลังงาน, และการตรวจสอบอุณหภูมิช่วยระบุส่วนที่หายไป, ตำแหน่งคอยล์ไม่ดี, รอบที่ผิดปกติ, และการดริฟท์แบบกลุ่มต่อชุดก่อนที่เศษเหล็กจะกองรวมกัน.
4. ตัวอย่างการใช้งานทางอุตสาหกรรม
การประสานท่อทองแดง
สะอาด, การให้ความร้อนข้อต่อเฉพาะจุดสําหรับ HVAC, ระบบทําความเย็น, ชุดระบบของไหล. แทนที่การบัดกรีด้วยเปลวไฟด้วยมือที่ทําซ้ําได้, รอบที่ไม่ขึ้นกับผู้ปฏิบัติงาน.
- วัสดุ: ท่อทองแดง, ข้อต่อทองเหลืองหรือทองแดง
- ขนาด: ท่อ OD โดยทั่วไป 1/4″ ถึง 2″
- อุณหภูมิ: 640–730°C (BCuP ซิลเวอร์-ฟอสฟอรัสฟิลเลอร์)
- ขดลวด: ขดลวดแบบวงแหวนหรือแบบแยกที่มีระยะห่างแคบ (1–3 ช่องว่างมม.)
- ความถี่: 15–50 kHz สําหรับขนาดท่อทั่วไป
การบัดกรีเครื่องมือคาร์ไบด์
กระบวนการบัดกรีเหนี่ยวนําเครื่องมือคาร์ไบด์
การให้ความร้อนควบคุมที่ผิวสัมผัสคาร์ไบด์-เหล็กเพื่อให้โลหะผสมไหลได้อย่างเหมาะสมโดยไม่เกิดความเสียหายทางความร้อนต่ออินเสิร์ตหรือการยึดติดที่ไม่สม่ําเสมอ.
- วัสดุ: แทรกทังสเตนคาร์ไบด์, ก้านเหล็กอัลลอย
- ขนาด: มวลแทรก 30–600 g
- อุณหภูมิ: 650–700°C (BAg silver filler)
- ขดลวด: pancake or shaped coil concentrating heat at joint
- ความถี่: 150–250 kHz สําหรับการให้ความร้อนเฉพาะจุด
การให้ความร้อนท่อ & การอุ่นล่วงหน้าการเชื่อม
การอุ่นล่วงหน้าอย่างสม่ําเสมอก่อนเชื่อม, การอบความร้อนหลังเชื่อม, การลอกการเคลือบ. ความสม่ําเสมอของความร้อนรอบเส้นรอบวงเป็นสิ่งสําคัญ.
- วัสดุ: เหล็กคาร์บอน, เหล็กอัลลอย, ท่อสแตนเลส
- ขนาด: ท่อ OD โดยทั่วไป 2″ ถึง 24″+
- อุณหภูมิ: 150–350°C (อุ่นล่วงหน้า), 600–760°C (PWHT)
- ขดลวด: ขดลวดแยกหรือขดลวดแบบฝาปิดสําหรับเข้าถึงท่อ
- ความถี่: 1–10 kHz สําหรับการซึมลึกบนผนังหนา
การชุบแข็งด้วยเหนี่ยวนํา & การอบความร้อน
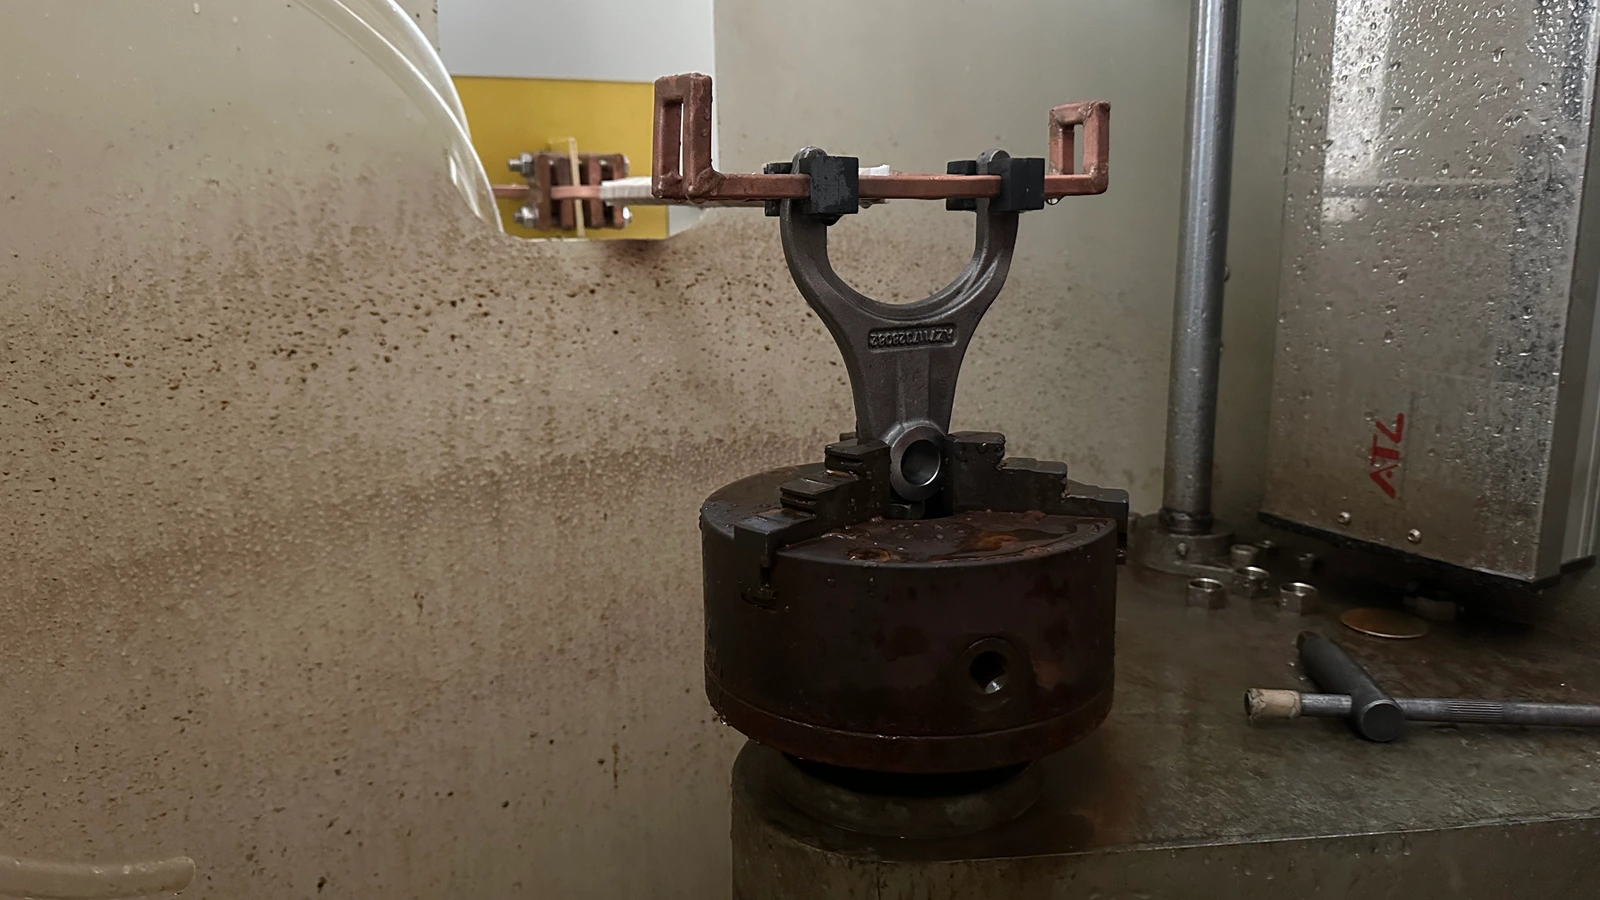
การให้ความร้อนผิวหน้าอย่างรวดเร็วตามด้วยการชุบแข็งเพื่อเพิ่มความต้านทานการสึกหรอของเพลา, เฟือง, หมุด, โรลเลอร์, และตะเกียบชิฟต์.
- วัสดุ: เหล็กกล้าคาร์บอนปานกลาง, เหล็กอัลลอย (1045, 4140, 4340)
- ขนาด: เส้นผ่านศูนย์กลางชิ้นส่วน 10–80 มม. ปกติ
- อุณหภูมิ: 850–950°C (การออสเทนไทซ์), ตามด้วยการอบเย็น
- ขดลวด: ขดลวดรอบเดียวหรือหลายรอบ, สแกนหรือแบบคงที่
- ความถี่: 10–50 kHz สําหรับความลึกของตัวเครื่อง 1–3 มม.; 100–400 kHz สําหรับ <1 มม.
5. ข้อผิดพลาดในการซื้อทั่วไป
| ข้อผิดพลาด | ต้นทุนที่แท้จริง |
|---|---|
| การเลือกจากราคาเพียงอย่างเดียว | ตัวเลขล่วงหน้าที่ต่ํากว่าซ่อนการจับคู่ความถี่ที่อ่อนแอ, การระบายความร้อนขนาดเล็กเกินไป, หรือการควบคุมที่จํากัด. ต้นทุนระยะยาวจะแสดงเป็นอัตราเศษซาก, การหยุดทำงาน, และการบำรุงรักษา. |
| ละเลยความถี่ | สอง 15 เครื่องทำความร้อนแบบเหนี่ยวนำ kW ที่มีความถี่ต่างกันจะให้ผลลัพธ์ที่แตกต่างกันโดยสิ้นเชิงในส่วนเดียวกัน. จับคู่ความถี่กับวัสดุชิ้นส่วนเสมอ, ขนาด, และความลึกของการทำความร้อน. |
| การรักษาคอยล์เป็นแบบภายหลัง | แหล่งจ่ายไฟที่ดีที่สุดไม่สามารถซ่อมคอยล์ที่เสียได้. การออกแบบคอยล์ควบคุมบริเวณที่ความร้อนไป. งบประมาณสำหรับคอยล์เฉพาะการใช้งาน, ไม่ใช่ของทั่วไป. |
| คาดหวังการตั้งค่าเดียวที่จะจัดการทุกอย่าง | แหล่งจ่ายไฟที่ยืดหยุ่นสามารถรองรับกลุ่มชิ้นส่วนได้หลายส่วน, แต่คอยล์, สูตรอาหาร, และอุปกรณ์ต่างๆ มักจะต้องจัดสรรให้กับแต่ละครอบครัว. |
| ข้ามการตรวจสอบกระบวนการ | ไม่มีอำนาจ, พลังงาน, หรือข้อมูลอุณหภูมิ, คุณไม่สามารถพิสูจน์คุณภาพให้กับลูกค้าของคุณ หรือกระบวนการจับที่ลอยไปก่อนที่จะกลายเป็นแบทช์ที่ถูกปฏิเสธ. |
6. กระบวนการคัดเลือกอย่างง่าย
หากคุณกำลังประเมินอุปกรณ์ทำความร้อนแบบเหนี่ยวนำและไม่รู้ว่าจะเริ่มต้นจากตรงไหน, ทำงานผ่านห้าขั้นตอนเหล่านี้ตามลำดับ. แต่ละขั้นตอนจะทำให้ฟิลด์แคบลงและให้ตัวเลขที่เป็นรูปธรรมเพื่อหารือกับซัพพลายเออร์.
| ขั้นตอน | สิ่งที่ต้องกำหนด | เหตุใดจึงทำให้ตัวเลือกของคุณแคบลง |
|---|---|---|
| 1. กำหนดชิ้นงาน | เกรดวัสดุ, ขนาด, มวล, และพื้นที่เฉพาะที่ต้องการความร้อน. | วัสดุและมวลเป็นตัวกำหนดกำลังขั้นต่ำ. โซนความร้อนจะกำหนดรูปร่างและขนาดของคอยล์. |
| 2. กำหนดวัตถุประสงค์การให้ความร้อน | การบัดกรีด้วยความร้อน, การชุบน้ำแข็ง, การอุ่นล่วงหน้า, หรือผ่านการให้ความร้อน? อุณหภูมิเป้าหมาย? รอบเวลาที่ต้องการ? | อุณหภูมิ + เวลา = กำลัง. ประเภทกระบวนการ (พื้นผิวเทียบกับ. การให้ความร้อนผ่าน) ชี้ไปที่ช่วงความถี่. |
| 3. จับคู่พลัง & ความถี่ | คำนวณกิโลวัตต์ที่ต้องการจากมวล, การเพิ่มอุณหภูมิ, และเวลา. เลือกความถี่จากความลึกของการทำความร้อนและขนาดชิ้นส่วน. | กำจัด 80% ของรุ่นที่มีจำหน่าย. ตอนนี้คุณกำลังเปรียบเทียบ 3–5 ทางเลือกที่เป็นไปได้แทน 50. |
| 4. ระบุคอยล์ & การทำความเย็น | รูปทรงของคอยล์สำหรับการเข้าถึงชิ้นส่วน. อัตราการไหลของน้ำหล่อเย็น, ความดัน, และความจุเครื่องทำความเย็นสำหรับรอบการทำงานของคุณ. | คอยล์กำหนดความสม่ำเสมอของการทำความร้อน. การระบายความร้อนจะกำหนดเวลาการทำงาน—ลดขนาดลงและระบบจะเดินทางกลางกะ. |
| 5. ยืนยันระบบอัตโนมัติ & การตรวจสอบ | โปรโตคอล PLC, I/O ระยะไกล, นับสูตร, การตอบสนองของอุณหภูมิ, การบันทึกข้อมูล, เอาต์พุตแจ้งเตือน. | แหล่งจ่ายไฟที่ทำงานในโหมดแมนนวลอาจไม่รวมกับสายของคุณ. ยืนยันอินเทอร์เฟซก่อนสั่งซื้อ. |
ทำงานผ่านห้าขั้นตอนเหล่านี้, และคุณจะมีรายการอุปกรณ์ที่เหมาะกับการผลิตจริงของคุณ—ไม่ใช่แค่กองเอกสารข้อมูล. เมื่อคุณพร้อมที่จะหารือเกี่ยวกับเรื่องเฉพาะ, นำแบบชิ้นงานและเวลาวงรอบเป้าหมายของคุณมาสู่การสนทนา. เพื่อดูรายละเอียดเพิ่มเติมเกี่ยวกับการกำหนดขนาดกำลัง, ดูที่ การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน ทรัพยากร.
7. คีย์ Takeaway
การเลือกระบบทำความร้อนด้วยเหนี่ยวนำสำหรับชิ้นส่วนรถยนต์ขึ้นอยู่กับการจับคู่ห้าสิ่งกับการผลิตจริงของคุณ: กำลังไฟกับมวลชิ้นงานและเวลาวงรอบ, ความถี่กับความลึกในการให้ความร้อน, รูปทรงขดลวดกับรูปร่างชิ้นงาน, การทำความเย็นกับวงรอบหน้าที่ของคุณ, และการควบคุมกับระดับอัตโนมัติของคุณ. จับห้าสิ่งนี้ให้ถูกต้อง, และส่วนอื่นๆ จะเข้าที่เอง. การประเมินทางเทคนิคตั้งแต่เนิ่นๆ ด้วยตัวอย่างชิ้นส่วนจริงช่วยป้องกันความผิดพลาดในการเลือกที่มีค่าใช้จ่ายสูงซึ่งแพงกว่าความต่างราคาของการจัดหาที่เพียงพอกับสิ่งที่ถูกต้อง.
คำถามที่พบบ่อย
ฉันจะเลือกกำลังไฟฟ้าที่เหมาะสมสำหรับแอปพลิเคชันการให้ความร้อนแบบเหนี่ยวนำอย่างไร?
เริ่มจากวัสดุชิ้นงาน, มวล, อุณหภูมิเป้าหมาย, และเวลารอบที่ต้องการ. คำนวณพลังงานทฤษฎีที่ต้องใช้, เพิ่มอีก 30%–50% สำหรับการสูญเสียจากการเชื่อมต่อขดลวด, จากนั้นยืนยันด้วยการทดสอบชิ้นส่วนจริง. หมายเลขแคตตาล็อกเป็นเพียงจุดเริ่มต้น, ไม่ใช่คำตอบสุดท้าย.
ความถี่สูงหรือความถี่กลางดีกว่ากัน?
ไม่มีอันใดดีกว่าสากล. เลือกตามความลึกของการให้ความร้อนที่ต้องการ: ความถี่สูง (100–400 กิโลเฮิรตซ์) สำหรับการให้ความร้อนพื้นผิวตื้น 1 มม.; ความถี่กลาง (10–100 กิโลเฮิรตซ์) สำหรับการบัดกรีทั่วไปและความลึกของเคสประมาณ 1–3 มม.; ความถี่ต่ำ (1–10 กิโลเฮิรตซ์) สำหรับการให้ความร้อนทะลุลึกในชิ้นส่วนขนาดใหญ่.
ระบบให้ความร้อนด้วยการเหนี่ยวนำหนึ่งระบบสามารถรองรับชิ้นส่วนหลายประเภทได้หรือไม่?
แหล่งจ่ายไฟที่ยืดหยุ่นพร้อมช่วงความถี่กว้างและโปรไฟล์สูตรที่บันทึกไว้สามารถรองรับครอบครัวชิ้นส่วนหลายประเภท. อย่างไรก็ตาม, เกลียวและอุปกรณ์เฉพาะส่วนมักจำเป็นต่อครอบครัวชิ้นส่วนแต่ละประเภท. คาดว่าจะต้องลงทุนในเครื่องมือเฉพาะสำหรับแอปพลิเคชันถึงแม้ว่ากำลังไฟฟ้าจะคงที่.
ฉันควรเตรียมข้อมูลอะไรบ้างก่อนติดต่อผู้จำหน่าย?
แบบชิ้นงานพร้อมเกรดวัสดุและขนาด, โซนความร้อนเฉพาะ, อุณหภูมิเป้าหมาย, เวลาวงจรที่ต้องการหรืออัตราการผลิต, กำลังไฟฟ้าและน้ำหล่อเย็นที่มีอยู่, และข้อกำหนดอินเทอร์เฟซอัตโนมัติใด ๆ. ตัวอย่างชิ้นงานมีค่ามากกว่าการส่งอีเมลหลายสิบฉบับ.
ต้องการความช่วยเหลือในการเลือกอุปกรณ์ทำความร้อนด้วยการเหนี่ยวนำ?
บอกวัสดุของชิ้นงานของคุณ, พื้นที่ทำความร้อน, อุณหภูมิเป้าหมาย, และเวลาวงจร—วิศวกรของเราจะแนะนำแหล่งจ่ายไฟและการกำหนดค่าคอยล์ที่ตรงกับการผลิตของคุณ.