
การออกแบบขดลวดชุบแข็งด้วยไฟฟ้ากระแสเหนี่ยวนำ: ระบบดับน้ำแบบอินทิกรัลหรือแบบแยก?
ในการชุบแข็งด้วยการเหนี่ยวนำ, การจัดเรียง ขดลวดและการฉีดพ่นควencher มีผลโดยตรงต่ออายุการใช้งาน, การบำรุงรักษาและจังหวะการผลิต.
ในทางปฏิบัติ, มีการใช้แบบสองรูปแบบที่พบบ่อย. หนึ่งคือ อินดักเตอร์ควencher แบบบูรณาการ, ซึ่งการให้ความร้อนและการฉีดพ่นควencher ถูกรวมอยู่ในชุดเดียวกัน. อีกอันหนึ่งใช้ ขดลวดทำความร้อนแบบระบายความร้อนด้วยน้ำพร้อมระบบควencher แยกต่างหาก.
ทั้งสองแบบถูกใช้ในการผลิต. การเลือกที่ดีกว่านั้นขึ้นอยู่กับทฤษฎีน้อยกว่า และขึ้นอยู่กับว่าชิ้นส่วนถูกทำให้แข็งตัวอย่างไร, ความถี่ในการทำงานของระบบ, และความสำคัญของอายุการใช้งานของขดลวดและประสิทธิภาพการผลิตในกระบวนการจริง.
1.อินดักเตอร์แบบดับความร้อนแบบบูรณาการ
อินดักเตอร์แบบดับความร้อนแบบบูรณาการรวมกระบวนการให้ความร้อนและการดับความร้อนไว้ในชิ้นเดียว, ดังนั้นข้อได้เปรียบหลักของมันคือโครงสร้างที่เรียบง่าย.
ในลักษณะนี้, อินดักเตอร์มักต้องการความจุความร้อนบางประการ. ดังนั้นจึงมักทำจากทองแดงที่ค่อนข้างหนา, โดยทั่วไปมีความหนาของผนังประมาณ 6–12 มม.. สิ่งนี้จะเพิ่มการใช้ทองแดง และยังทำให้การตัดเฉือนและการเจาะรูสเปรย์ต้องใช้แรงงานมากขึ้น.
นอกจากนี้ยังมีข้อบกพร่องในการดำเนินงานบางประการ. ระหว่างการชุบเย็น, ชิ้นงานยังคงอยู่ในตำแหน่งตัวเหนี่ยวนำ, ซึ่งหมายความว่าตำแหน่งการทำความร้อนจะถูกครอบครองในระหว่างขั้นตอนการทำความเย็น. ในการผลิตซ้ำๆ, สิ่งนี้สามารถลดการใช้อุปกรณ์ได้.
อีกประเด็นหนึ่งคือการบำรุงรักษารูสเปรย์. ตัวเหนี่ยวนำมีความร้อนอยู่แล้วเมื่อเริ่มการดับ. ถ้าน้ำยาดับมีเกลืออยู่, แคลเซียมเจือปนหรือสารเติมแต่ง, การตกตะกอนอาจทําให้หน้าตัดรูพ่นแคบลงอย่างค่อยเป็นค่อยไป. หากรูไม่ได้รับการทําความสะอาดอย่างสม่ําเสมอ, การไหลของการแข็งตัวอาจลดลงเมื่อเวลาผ่านไป.
สิ่งนี้สําคัญที่สุดในกระบวนการที่การอบแห้งตัวเองหลังการชุบแข็งเป็นส่วนหนึ่งของผลลัพธ์การแข็งตัว. เมื่อการไหลของช่องแข็งลดลง, อุณหภูมิการแข็งตัวอาจเพิ่มขึ้น, และความแข็งสุดท้ายสามารถเปลี่ยนแปลงอย่างค่อยเป็นค่อยไปโดยไม่มีความล้มเหลวของเครื่องจักรอย่างชัดเจน.
ดังนั้นข้อดีของตัวเหนี่ยวนําแข็งแบบบูรณาการจึงชัดเจน: โครงสร้างตรงไปตรงมา. แต่ในการผลิตต่อเนื่อง, ความเรียบง่ายอาจมาพร้อมกับการเสียสมดุลในการบำรุงรักษาและประสิทธิภาพของวงจร.
2.ระบบดับแยกส่วน
การจัดเรียงที่สองแยกทั้งสองฟังก์ชันออกจากกัน. หลักการ คอยล์เหนี่ยวนำ ใช้สำหรับทำความร้อนเท่านั้น, ในขณะที่การดับจะดำเนินการโดยชุดสเปรย์หรือแหวนดับแยกต่างหาก.
เพราะคอยล์ร้อนระบายความร้อนด้วยน้ำอย่างต่อเนื่อง, ไม่พบอุณหภูมิที่เพิ่มขึ้นเช่นเดียวกับตัวเหนี่ยวนำการดับแบบอินทิกรัล. ซึ่งมักจะช่วยปรับปรุงอายุการใช้งานของคอยล์. ตัวอย่างการผลิตจาก a การใช้งานเพลาลูกเบี้ยว แสดงให้เห็นว่าเมื่อมีการนำระบบดับแยกออกไป, ชีวิตตัวเหนี่ยวนำเพิ่มขึ้นจากประมาณ 15,000 รอบไป 90,000 รอบต่างๆ. ตัวเลขดังกล่าวควรถือเป็นตัวอย่างการใช้งานอย่างหนึ่ง, ไม่ใช่กฎสากล, แต่มันแสดงให้เห็นประโยชน์ที่เป็นไปได้ของการรักษาคอยล์ทำความร้อนให้มีการป้องกันความร้อน.
การจัดเตรียมนี้ยังสามารถปรับปรุงลำดับการผลิตได้อีกด้วย. เนื่องจากชิ้นงานถูกระบายความร้อนในตำแหน่งดับแยกกัน, มันจะไม่อยู่ในตำแหน่งทำความร้อนต่อไป. สำหรับชิ้นส่วนที่มีส่วนที่แข็งหลายส่วน, บางส่วนสามารถเย็นลงในขณะที่อีกส่วนกำลังถูกทำให้ร้อน. ในกรณีนั้น, ระบบจะใช้ประโยชน์จากแหล่งพลังงานเหนี่ยวนำได้ดียิ่งขึ้นและสามารถเพิ่มอัตราการผลิต.
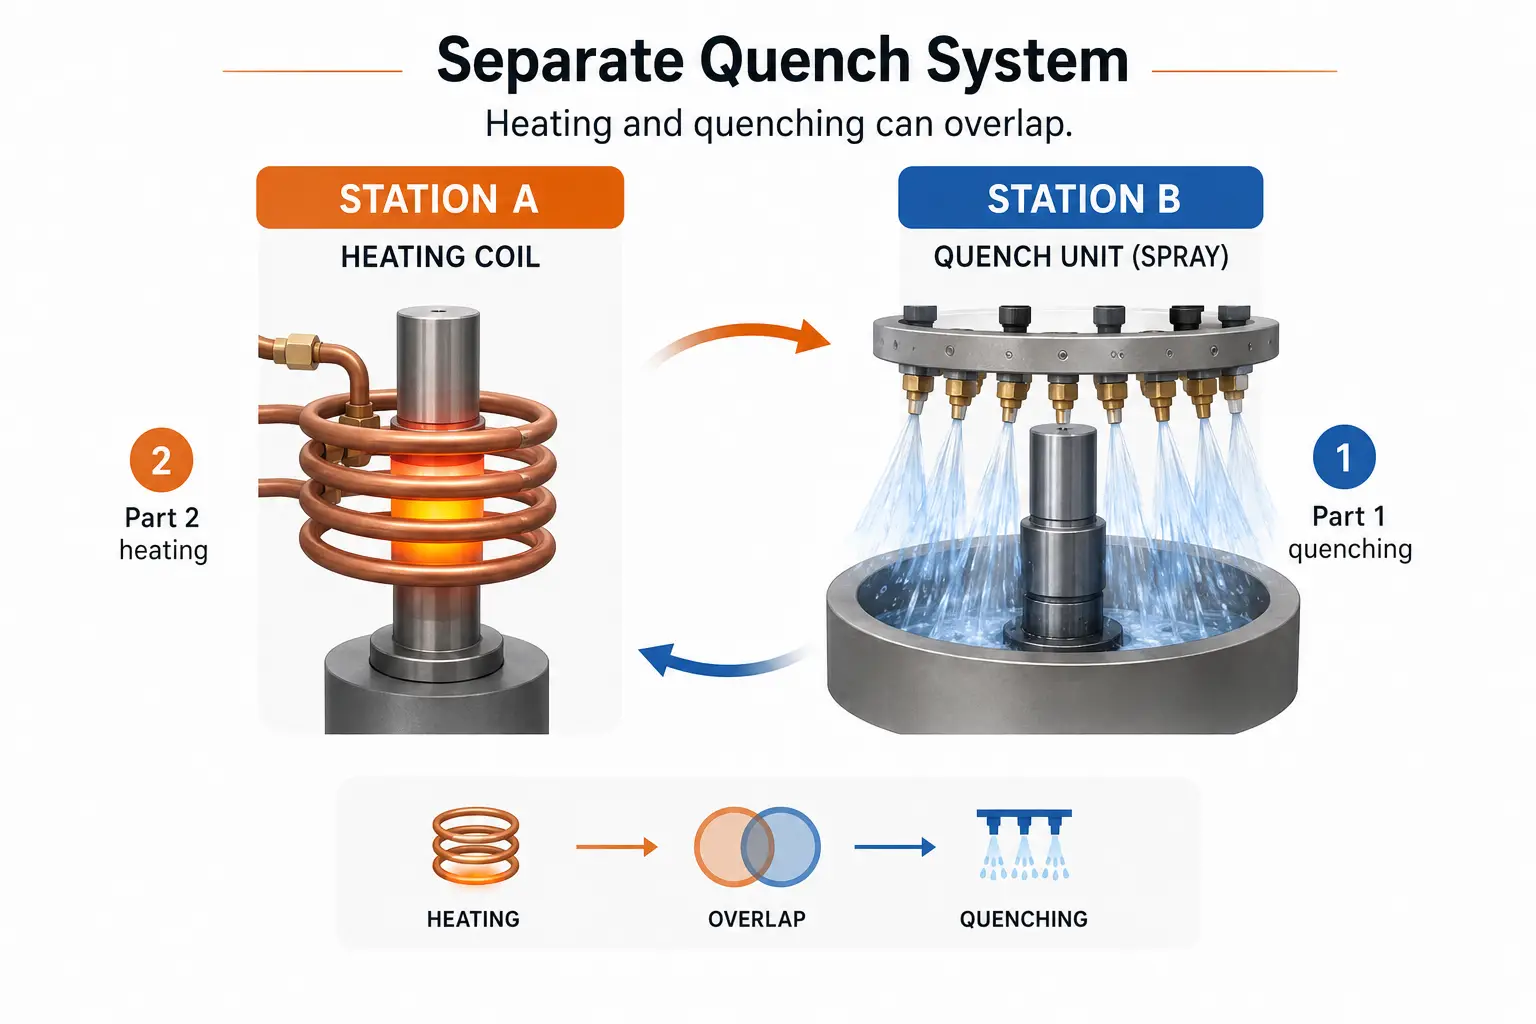
นี่คือหนึ่งในข้อดีที่เป็นประโยชน์ที่สุดของระบบชุบแข็งแยก. มันไม่เพียงแต่ยืดอายุขดลวด; แต่ยังให้ความยืดหยุ่นมากขึ้นในการจัดรอบการชุบแข็ง.
แน่นอน, การแยกการให้ความร้อนและการชุบแข็งก็หมายความว่าโครงสร้างของระบบมีความแน่นหนาน้อยกว่าการออกแบบแบบรวม. การจัดวาง, ต้องพิจารณาเรื่องเวลารวมถึงการจัดแนวระหว่างตำแหน่งการให้ความร้อนและการชุบแข็งอย่างรอบคอบ.
3.อันไหนดีกว่ากัน?
ไม่มีคำตอบที่เหมาะกับทุกการใช้งานการชุบแข็งด้วยการเหนี่ยวนำ.
อันหนึ่ง อินดักเตอร์ควencher แบบบูรณาการ เหมาะสมเมื่อโครงสร้างกะทัดรัดและการจัดเรียงเครื่องจักรง่าย ๆ เป็นสิ่งสำคัญ. ยังสามารถเป็นทางออกที่ใช้ได้จริงสำหรับหลายชิ้นส่วน, โดยเฉพาะอย่างยิ่งเมื่อจังหวะการผลิตไม่ได้ถูกจำกัดมากจากการที่ตำแหน่งให้ความร้อนถูกครอบครองในระหว่างการชุบแข็ง.
ก ระบบชุบแข็งแยก มักเป็นทางเลือกที่ดีกว่าเมื่ออายุการใช้งานของขดลวดยาวนานขึ้น, สภาพการพ่นที่เสถียรมากขึ้นและการใช้ประโยชน์ในการผลิตที่ดีกว่าเป็นสิ่งสําคัญ. โดยเฉพาะอย่างยิ่งในการผลิตซ้ําหรือปริมาณมาก, ที่การให้ความร้อนและการทําความเย็นสามารถจัดเป็นขั้นตอนซ้อนกันได้.
กล่าวอีกนัยหนึ่ง, การตัดสินใจไม่ควรทําเพียงแค่รูปแบบขดลวดเท่านั้น. ควรขึ้นอยู่กับชิ้นงาน, วัสดุสําหรับการชุบแข็ง, ความต้องการการบํารุงรักษา, ความคาดหวังของรอบการทํางาน และ วิธีการจัดการกระบวนการชุบแข็ง ในกระบวนการผลิต.
สําหรับงานบางประเภท, การออกแบบแบบอินทิกรัลที่เรียบง่ายก็เพียงพอแล้ว. สำหรับคนอื่น ๆ, การแยกขดลวดทำความร้อนออกจากระบบดับสามารถให้ประโยชน์ระยะยาวที่ชัดเจน.
ไม่แน่ใจว่าการจัดระบบดับน้ำแบบใดเหมาะกับชิ้นงานของคุณ?
ส่งภาพวาดชิ้นงานของคุณมาให้เรา, พื้นที่ชุบแข็งและความต้องการในการผลิต. เราสามารถประเมินการออกแบบขดลวดทั้งสองแบบกับกระบวนการของคุณและแนะนำว่าควรเลือกแบบใด.


