
วิธีที่ความถี่มีผลต่อการเหนี่ยวนำความร้อน: 5 ผลกระทบสำคัญต่อความลึก, รูปแบบ & ประสิทธิภาพ
เลือกความถี่ผิดสำหรับงานทำความร้อนเหนี่ยวนำ, และชิ้นงานจะกลายเป็นของเสียก่อนที่การชุบแข็งจะเริ่ม. ความถี่มีผลอย่างไรต่อการเหนี่ยวนำความร้อน ไม่ใช่รายละเอียดทางทฤษฎี—มันคือการตัดสินใจแรกที่กำหนดผลลัพธ์ทั้งหมดหลังจากนั้น: ความลึกของชั้นแข็ง, รูปแบบการทำความร้อน, เวลารอบการทํางาน, และความต้องการพลังงาน. ทำให้ถูกต้อง, และคุณปรับกระบวนการได้อย่างรวดเร็ว. ฟิสิกส์เบื้องหลังเรื่องนี้ตรงไปตรงมา — ปรากฏการณ์สกินเอฟเฟกต์ — และการเข้าใจมันช่วยให้คุณสามารถเลือกได้อย่างคาดการณ์ได้แทนการเดาค่าพารามิเตอร์. บทความนี้อธิบายอย่างละเอียดว่าความถี่ควบคุมพฤติกรรมการให้ความร้อนอย่างไรและวิธีการจับคู่กับการใช้งานของคุณ.
สารบัญ
1. ปรากฏการณ์สกินเอฟเฟกต์: ทำไมความถี่จึงควบคุมความลึกของความร้อน
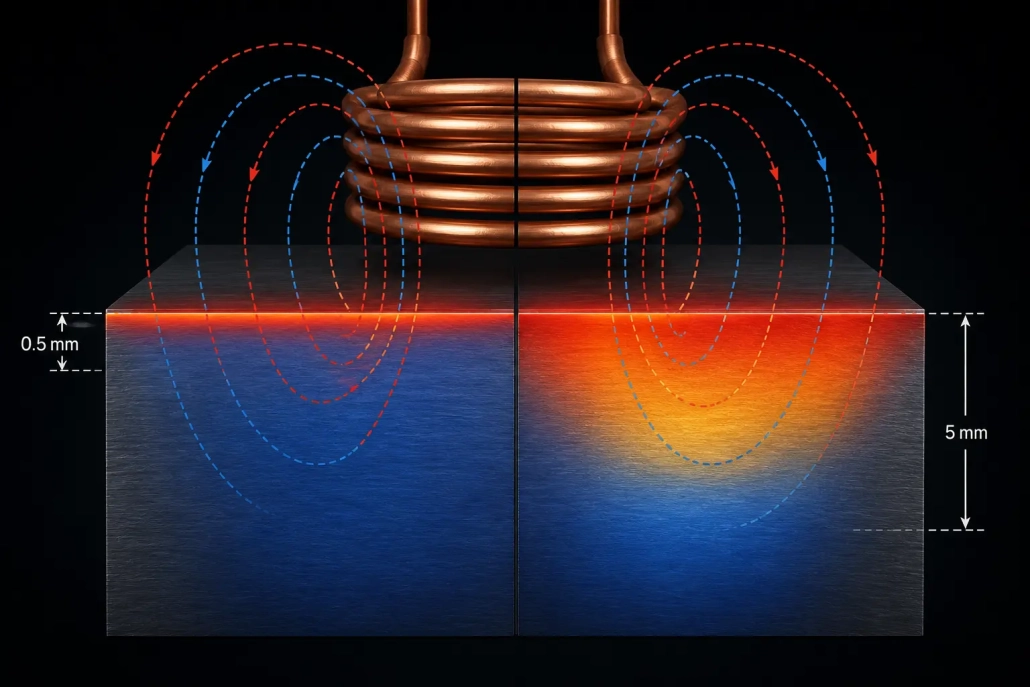
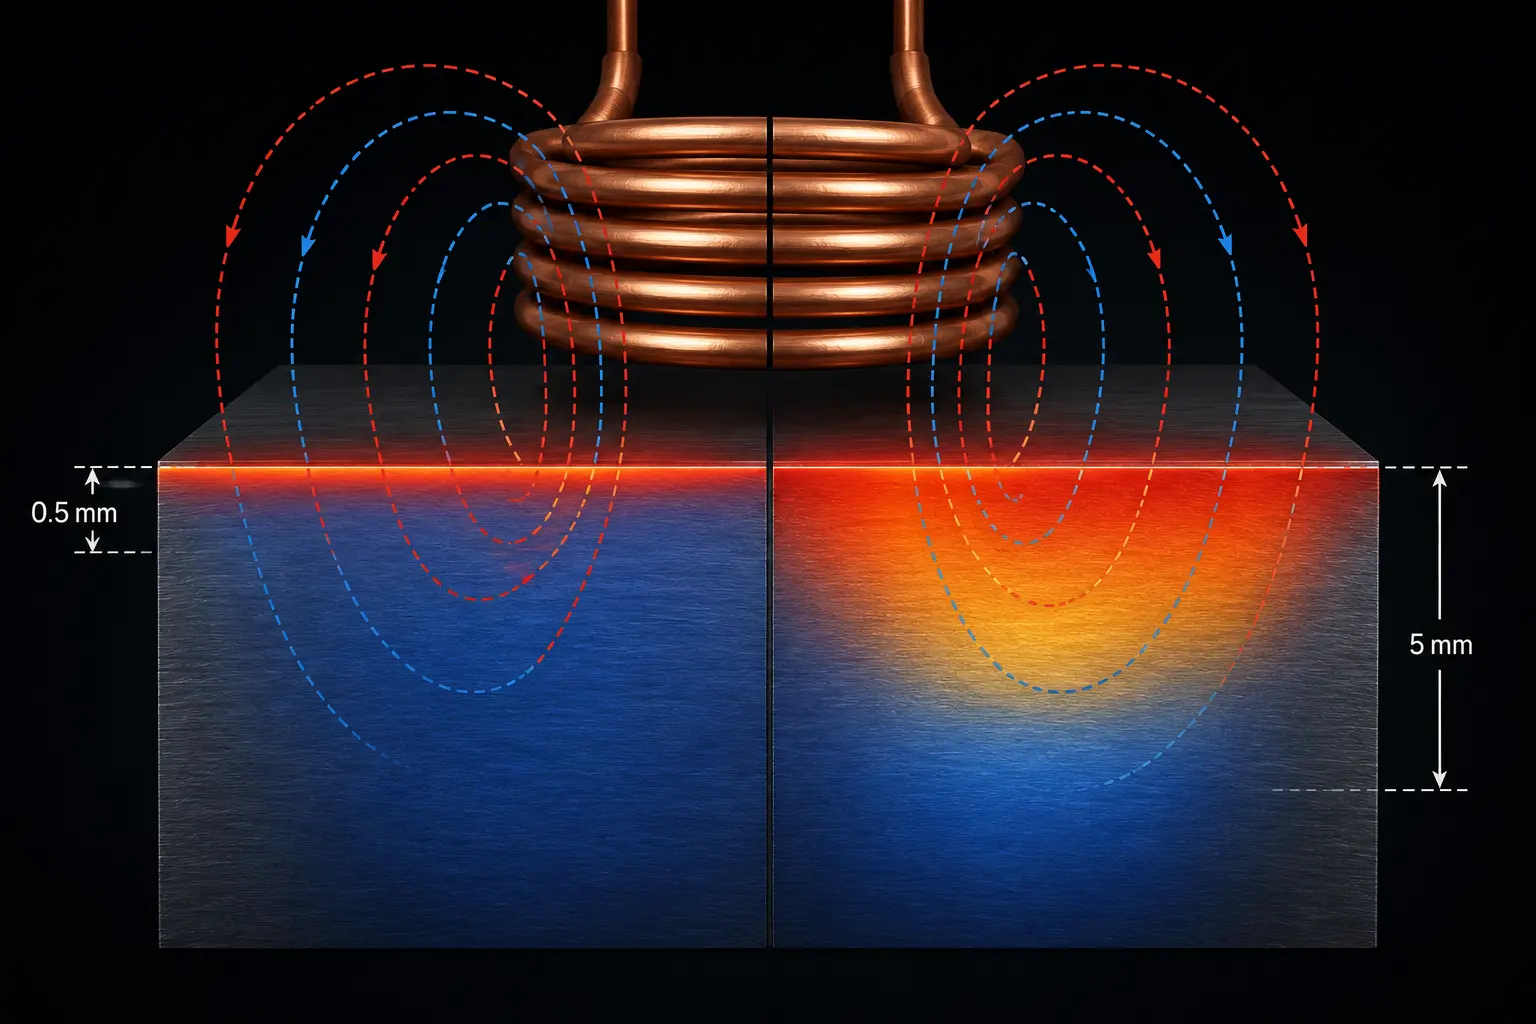
เมื่อกระแสสลับไหลผ่านตัวนำ — ไม่ว่าจะเป็นขดลวดทองแดงหรือชิ้นงานเอง — กระแสจะไม่กระจายอย่างสม่ำเสมอผ่านหน้าตัด. มันหนาแน่นไปยังพื้นผิว. นี่คือ ปรากฏการณ์ผิว, และนี่คือกลไกทางกายภาพที่ทำให้ความถี่เป็นปุ่มควบคุมหลักสำหรับความลึกของความร้อนในกระบวนการเหนี่ยวนำความร้อน.
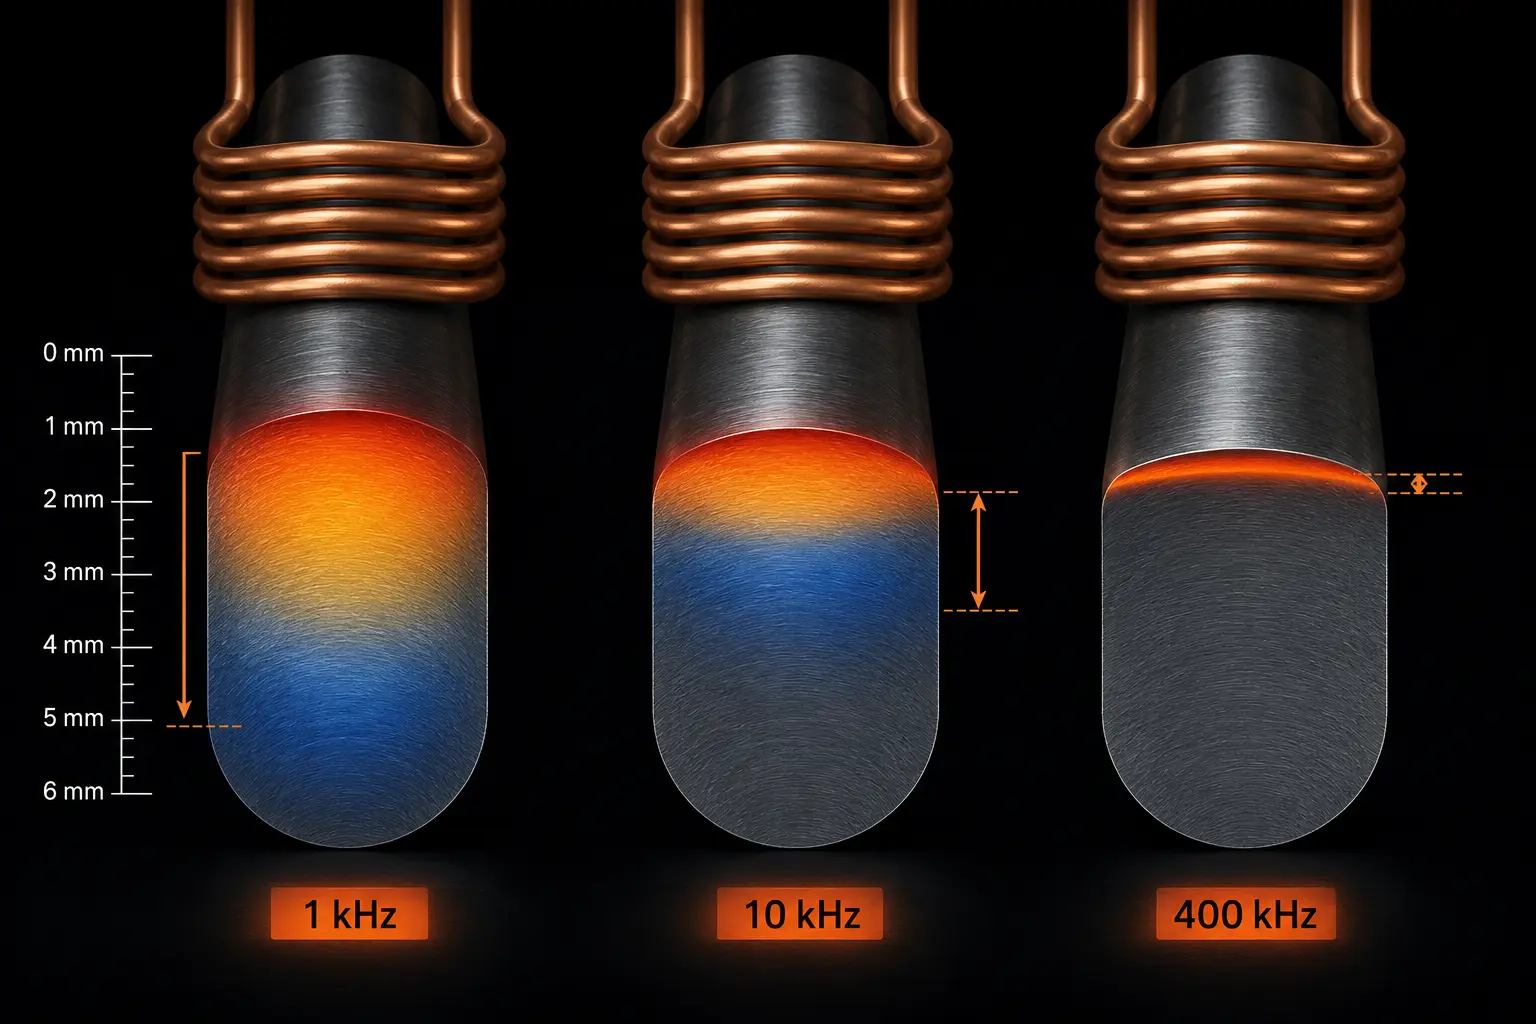
ยิ่งความถี่สูง, ยิ่งกระแสไฟฟ้าถูกดันขึ้นสู่ผิวหน้าอย่างรุนแรงมากเท่าไร — และชั้นที่ถูกทำให้ร้อนก็จะตื้นขึ้นเท่านั้น. ที่ 400 กิโลเฮิรตซ์, ความลึกที่มีกระแสไฟฟ้าในเหล็กที่ 800°C อยู่ประมาณ 0.5 มิลลิเมตร. ที่ 3 กิโลเฮิรตซ์, ความลึกเดียวกันนั้นขยายตัวไปประมาณ 5 มิลลิเมตร — ตัวคูณของ 10 ความแตกต่างเพียงจากความถี่.
ความสัมพันธ์นี้ถูกอธิบายโดย สูตรความลึกมาตรฐาน (δ = √(ρ/πfμ)), แต่ข้อสรุปทางวิศวกรรมง่ายกว่า: ความถี่และความลึกมีความสัมพันธ์ผกผัน. เพิ่มความถี่เป็นสองเท่า, และความลึกที่ถูกทำให้ร้อนจะหดตัวประมาณ 40%. ลดครึ่งหนึ่ง, และความลึกจะเพิ่มขึ้นในอัตราส่วนเดียวกัน. นี่คือเหตุผลว่าทำไม การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ ในระดับพื้นฐานไม่สามารถแยกออกจากความถี่ได้ — ปรากฏการณ์ผิวหนังไม่ใช่รายละเอียดเล็กน้อย; มันคือกลไกหลัก.
สําหรับเหล็กแม่เหล็กที่อยู่ต่ํากว่าจุดคูรี (≈770°C), ปรากฏการณ์นี้ยิ่งรุนแรงขึ้นเนื่องจากความสามารถแม่เหล็กเพิ่มขึ้น (μ) เพิ่มความแออัดของกระแสไฟฟ้า. เมื่อเหล็กผ่านอุณหภูมิคิวรีและกลายเป็นอโลหะแม่เหล็ก, กระแสไฟฟ้าจะซึมลึกขึ้น — ซึ่งเป็นเหตุผลว่าทำไมรูปแบบการให้ความร้อนสามารถเปลี่ยนแปลงกลางรอบในช่วงเวลาที่ให้ความร้อนนาน.
2. ช่วงความถี่และผลกระทบเชิงปฏิบัติจริงของมัน
อุปกรณ์ให้ความร้อนด้วยไฟฟ้ากระแสเหนี่ยวนำถูกจัดกลุ่มเป็นสี่ย่านความถี่. แต่ละแถบจะสร้างความลึกในการทำความร้อนที่เป็นลักษณะเฉพาะในเหล็กและแผนที่สำหรับการใช้งานทางอุตสาหกรรมที่เฉพาะเจาะจง. ระบบการจำแนกประเภทแบบเต็มมีกล่าวถึงอยู่ในคำแนะนำของเรา การจำแนกความถี่การให้ความร้อนด้วยเหนี่ยวนำ — ในที่นี้ เรามุ่งเน้นไปที่สิ่งที่แต่ละช่วงมีผลกับชิ้นงานจริงๆ.
ความถี่ต่ำ (50 เฮิร์ตซ์ – 1 กิโลเฮิรตซ์): การเจาะลึก
ที่ความถี่เหล่านี้, กระแสไฟทะลุผ่าน 5 ต่อ 10+ มิลลิเมตร เป็นเหล็ก. การทำความร้อนลึกและกว้าง — กว้างเกินไปสำหรับการใช้งานชุบแข็งพื้นผิวส่วนใหญ่. ช่วงนี้ใช้สำหรับการให้ความร้อนผ่านเหล็กแท่งและแท่งขนาดใหญ่ก่อนการตีขึ้นรูป, และสำหรับ เตาเหนี่ยวนำความถี่ไฟฟ้า ซึ่งเป้าหมายคือการหลอมละลายหรือทำให้ทั้งหน้าตัดร้อนขึ้น. ถ้าคุณใช้ความถี่ต่ำสำหรับการชุบแข็งผิว, คุณจะทำให้แกนร้อนเกินไปก่อนที่ผิวจะถึงอุณหภูมิ.
ความถี่กลาง (1–10 kHz): เครื่องมือหลักสำหรับการชุบแข็งผิว
ความถี่กลางสร้าง 2 ต่อ 5 มิลลิเมตร ความลึกของความร้อนในเหล็ก. นี่คือจุดที่เหมาะสมที่สุดสำหรับการใช้งานส่วนใหญ่ การชุบแข็งเกียร์, การชุบแข็งเพลา, และการชุบแข็งวงแหวนลูกปืน แอปพลิเคชันที่กำหนดความลึกของชุบ 1.5–4 มม.. ชิ้นส่วนที่มีหน้าตัดขนาดกลาง — เกียร์ที่มีโมดูลมากกว่า 4, เพลาที่มีขนาดเหนือ 30 มม., วงแหวนลูกปืน — ตอบสนองได้อย่างคาดเดาได้ในช่วงนี้. การแทรกซึมลึกพอที่จะให้ความร้อนไปทั่วชั้นกรณีที่กำหนด แต่ตื้นพอที่จะทำให้แกนเย็นเพื่อรองรับการชุบด้วยตัวเอง.
ความถี่ซูเปอร์ออดิโอ (10–40 กิโลเฮิรตซ์): ตื้นถึงปานกลาง
ความถี่ซูเปอร์ออดิโอมุ่งความร้อนให้อยู่ใน 0.8 ต่อ 2 มิลลิเมตร ช่วง. เป็นตัวเลือกมาตรฐานสำหรับ ล้อแคม, เฟืองขนาดเล็ก, วงแหวนลูกปืนผนังบาง, และตะเกียบชิฟต์ — ชิ้นส่วนที่การรักษาความแข็งในชั้นกรณีให้แน่นกับพื้นผิวเป็นเรื่องสำคัญ. ช่วงนี้ยังครอบงำการชุบแข็งชิ้นส่วนยานยนต์เพราะมันสมดุลระหว่างการแทรกซึมที่เหมาะสมกับการควบคุมโซนที่แน่น.
ความถี่สูง (100–400 kHz): การให้ความร้อนเฉพาะผิวหน้า
ความถี่สูงจำกัดการให้ความร้อนไปที่ 0.3 ต่อ 0.8 มิลลิเมตร — โดยพื้นฐานคือผิวของชิ้นส่วน. ใช้สำหรับ พินขนาดเล็ก, ขอบตัดบาง, ชิ้นส่วนเครื่องมือความแม่นยำ, และเฟืองโมดูลขนาดเล็ก ซึ่งมีการกำหนดความลึกของชั้นเหล็กชุบแข็งภายใต้ 1 มม.. การให้ความร้อนเหนี่ยวนำความถี่สูงคืออะไร เหมาะที่สุดสำหรับ? ส่งพลังงานอย่างเข้มข้นไปยังผิวหน้าจนแกนด้านในยังคงเย็นอยู่ทั้งหมด — ทำให้ได้ความแข็งของผิวสูงมากโดยไม่มีความเสี่ยงของการบิดงอ. ข้อแลกเปลี่ยน: หากสเป็กความลึกของชั้นเหล็กชุบแข็งของคุณมากกว่า 1 มม., ความถี่สูงเพียงอย่างเดียวจะไม่เพียงพอ — คุณจะต้องเพิ่มเวลารอบและพึ่งพาการนำความร้อน, ซึ่งทำให้เสียความแม่นยำที่ความถี่สูงมีให้.
3. วิธีการจับคู่ความถี่กับการใช้งานของคุณ
กฎเริ่มต้นค่อนข้างตรงไปตรงมา: ความลึกของเคสที่ต้องการควรมีอย่างน้อย 2 ต่อ 3 เท่ากับความลึกอ้างอิง ที่ความถี่ที่เลือก. ถ้าสเปคความลึกของเคสของคุณคือ 2 มม., คุณจะต้องใช้ความถี่ที่ให้ความลึกอ้างอิงประมาณ 0.7–1 มม. — ซึ่งอยู่ในช่วง 3–10 kHz (ความถี่กลาง).
แต่ความถี่ไม่ทำงานโดยลำพัง. มันถูกล็อกเข้าด้วยกันกับ ความหนาแน่นของพลังงานและเวลาการให้ความร้อน. พลังงานสูงที่ความถี่เดียวกันทำให้ผิวร้อนเร็วขึ้น, ทำให้เหลือเวลาในการนำความร้อนเข้าไปภายในน้อยลง — ทำให้เกิดการเปลี่ยนแปลงจากผิวสู่แกนชัดเจนขึ้น. พลังงานต่ำกับรอบเวลาที่ยาวขึ้นทำให้การนำความร้อนสามารถพาความร้อนลงไปลึกขึ้น, ทำให้การเปลี่ยนแปลงนุ่มขึ้นแต่เพิ่มปริมาณพลังงานรวมและอาจทำให้ผิวร้อนเกินไป.
ความสัมพันธ์ซึ่งกันและกันนี้เป็นสาเหตุที่ การเลือกกำลังไฟฟ้าสำหรับการเหนี่ยวนำความร้อน ต้องเกิดพร้อมกับการเลือกความถี่, ไม่ใช่หลังจากนั้น. ความถี่ที่ถูกต้องตามทฤษฎีจะยังคงทำให้เกิดเศษถ้าใช้ร่วมกับความหนาแน่นพลังงานที่ไม่ถูกต้อง. สองพารามิเตอร์นี้เป็นการตัดสินใจเดียวกัน.
รูปทรงของชิ้นส่วนยังเป็นข้อจำกัดต่อการเลือกความถี่. สำหรับ การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ, ความสัมพันธ์ระหว่างเส้นผ่านศูนย์กลางกับความถี่กำหนดว่าจะให้รอบเส้นรอบวงร้อนสม่ำเสมออย่างไร — ความถี่สูงเกินไปบนเพลาที่มีเส้นผ่านศูนย์กลางใหญ่จะทำให้เกิดความร้อนไม่สม่ำเสมอเพราะเส้นทางกระแสไปรอบ ๆ เส้นรอบวงของชิ้นส่วนมีความยาวทางไฟฟ้าเมื่อเทียบกับความลึกของผิว. สำหรับ การชุบแข็งเกียร์, ความถี่ยังควบคุมว่าปลายฟันและรากฟันจะร้อนขึ้นพร้อมกันหรือไม่: สูงเกินไป, และปลายฟันร้อนเกินไปก่อนรากฟันจะร้อน; ต่ําเกินไป, และรากฟันอ่อนตัวขณะรอปลายฟัน.
4. สัญญาณที่คุณเลือกความถี่ผิด
ปัญหาความถี่ผิดไม่ใช่เรื่องละเอียดอ่อน. พวกมันปรากฏออกมาในรูปแบบหนึ่งในสามรูปแบบในการผลิต.
ความถี่สูงเกินไป: พื้นผิวถึงอุณหภูมิอย่างรวดเร็วและดูเหมาะสม, แต่ความลึกของชั้นแข็งนั้น ตื้นเกินไป. คุณตอบสนองโดยการเพิ่มเวลาวงจรเพื่อให้ความร้อนนำลึกขึ้น, แต่ตอนนี้เวลาวงจรไม่สามารถแข่งขันได้และพื้นผิวอาจร้อนเกินไปก่อนที่ความลึกเป้าหมายจะถึงอุณหภูมิ. ชั้นแข็งยังมี แหลม, การเปลี่ยนแปลงอย่างฉับพลัน ไปยังแกน — จุดความเครียดโลหะวิทยาที่สามารถทำให้เกิดการแตกผิวภายใต้ภาระ.
ความถี่ต่ำเกินไป: ความร้อนซึมลึก เกินไป — เข้าไปในแกนของชิ้นส่วน. แกนร้อนขึ้น, ลดความสามารถในการดับพื้นผิวเองระหว่างการทำความเย็น. คุณจบลงด้วยกรณีที่ลึกกว่าที่ระบุไว้, แกนกลางที่นุ่มกว่า, และอาจเป็นไปได้ การชุบแข็งทั้งชิ้น บนส่วนที่บาง. ความบิดเบี้ยวเพิ่มขึ้นเนื่องจากชิ้นส่วนทั้งหมดได้รับความเครียดจากความร้อน ไม่ใช่แค่พื้นผิวเท่านั้น. ปัญหาเหล่านี้ทับซ้อนกับเรื่องทั่วไป ข้อบกพร่องของการชุบแข็งด้วยเกียร์ด้วยเหนี่ยวนํา โดยที่ความถี่ที่ไม่ถูกต้องมักเป็นสาเหตุที่ซ่อนอยู่เบื้องหลังรูปแบบความแข็งที่ไม่สม่ำเสมอ.
ความถี่ไม่ตรงกับรูปทรงของชิ้นส่วน: นี่เป็นการวินิจฉัยที่ยากที่สุดเพราะมันก่อให้เกิด ความร้อนไม่สม่ำเสมอ — บางโซนถูกต้อง, คนอื่นอยู่ภายใต้- หรือร้อนเกินไป. บนเกียร์, ปลายฟันจะร้อนในขณะที่รากจะเย็น (ความถี่สูงเกินไป). บนเพลาขนาดใหญ่, รูปแบบการให้ความร้อนจะแตกออกเป็นโหนด - แถบร้อนและเย็นสลับกันรอบเส้นรอบวง. การแก้ไขไม่ใช่เพิ่มพลังหรือเวลามากขึ้น; มันเป็นความถี่ที่แตกต่างกัน.
ปัญหาความถี่ใน การชุบแข็งแกนเพลาโดยการเหนี่ยวนำ เป็นเรื่องธรรมดาโดยเฉพาะอย่างยิ่งเนื่องจากเส้นผ่านศูนย์กลางของเพลาแตกต่างกันอย่างมาก และความสัมพันธ์ระหว่างเส้นผ่านศูนย์กลางต่อความถี่นั้นไม่น่าให้อภัย — ความถี่ที่ใช้ได้ผลกับ 40 เพลามม. จะสร้างความร้อนไม่สม่ำเสมอบน 80 เพลามิลลิเมตรของวัสดุเดียวกัน.
🔑 ข้อคิดสำคัญ
ความถี่เป็นพารามิเตอร์ที่สําคัญที่สุดในการออกแบบกระบวนการให้ความร้อนเหนี่ยวนํา เพราะควบคุมโดยตรง ว่ากระแสไฟฟ้าซึมลึกแค่ไหน — และด้วยเหตุนี้จึงเกิดความร้อนที่ใด. เอฟเฟกต์ผิวหนังทําให้ความสัมพันธ์นี้คาดเดาได้: ความถี่สูง = ความร้อนตื้นกว่า, ความถี่ต่ํา = ความร้อนลึกขึ้น.
เลือกความถี่ก่อน, จับคู่กําลังไฟกับมันเป็นลําดับ, และตรวจสอบผลลัพธ์กับข้อกําหนดความลึกของเคส. ความถี่ที่ผิดโดยช่วงหนึ่งย่านความถี่ไม่สามารถชดเชยด้วยการปรับกำลังได้, เวลา, หรือเรขาคณิตตัวเหนี่ยวนำ — มันคือความไม่ตรงกันขั้นพื้นฐานที่จะแสดงเป็นเศษซาก, ทำงานซ้ำ, หรือความล้มเหลวของสนาม.
คำถามที่พบบ่อย
ความถี่ส่งผลต่อความลึกของการเหนี่ยวนำความร้อนอย่างไร?
ความถี่และความลึกของความร้อนมีความสัมพันธ์ผกผันกับผลกระทบของผิวหนัง. ความถี่ที่สูงกว่าจะดันกระแสให้เข้าใกล้พื้นผิวมากขึ้น, การผลิตชั้นความร้อนตื้นกว่า. ที่ 400 kHz ในเหล็กร้อน, กระแสถูกจำกัดอยู่ประมาณ 0.5 มม. จากพื้นผิว. ที่ 3 กิโลเฮิรตซ์, มันแทรกซึมประมาณ 5 มม.—ลึกกว่าสิบเท่า. ความสัมพันธ์เป็นไปตามกฎรากที่สอง: การเพิ่มความถี่เป็นสองเท่าจะลดความลึกการแทรกซึมประมาณ 40%.
ความถี่ใดที่ฉันควรใช้สำหรับการชุบแข็งด้วยเหนี่ยวนำ?
เลือกระดับความถี่เพื่อให้ความลึกของชั้นเป้าหมายเป็น 2–3 เท่าของความลึกการแทรกซึมอ้างอิง ที่ความถี่นั้น. สำหรับความลึกของชั้น 1.5–4 มม. (เฟือง, เพลา, ตลับลูกปืน), ความถี่กลาง (1–10 kHz) เป็นเรื่องปกติ. สำหรับ 0.8–2 มม. (ล้อแคม, เฟืองขนาดเล็ก), ความถี่สูงพิเศษ (10–40 กิโลเฮิรตซ์) ทำงานได้ดีที่สุด. สำหรับความลึกของชั้นน้อยกว่า 1 มม., ความถี่สูง (100–400 kHz) เหมาะสม. สำหรับการทำความร้อนทั้งชิ้นหรือชั้นลึกมากกว่า 5 มม., ความถี่ต่ำ (50 Hz–1 kHz) จำเป็นต้องใช้.
จะเกิดอะไรขึ้นถ้าฉันเลือกความถี่ผิด?
ความถี่ที่สูงเกินไปจะทำให้เกิดกรณีที่ตื้นเกินไปพร้อมการเปลี่ยนแปลงอย่างเฉียบพลันไปยังแกนกลาง — เสี่ยงต่อการลอกหลุดภายใต้ภาระ. ความถี่ที่ต่ำเกินไปจะทำให้ความร้อนลึกเกินไป, อาจทำให้แกนกลางนิ่มลงและเกิดการบิดงอ. ความถี่ที่ไม่ตรงกับรูปทรงของชิ้นส่วนจะทำให้ความร้อนไม่สม่ำเสมอ (เกิดแถบร้อนและเย็นรอบเส้นรอบวง, หรือปลายฟันร้อนในขณะที่รากฟันเย็นในเฟือง). ไม่มีข้อใดที่สามารถแก้ไขได้โดยการปรับพลังงานหรือเวลาเพียงอย่างเดียว — ความถี่เองต้องเปลี่ยนแปลง.
ต้องการความช่วยเหลือในการจับคู่ความถี่กับการใช้งานของคุณ?
ทีมวิศวกรรมของเราสามารถตรวจสอบรูปทรงชิ้นส่วนของคุณ, ข้อกำหนดความลึกของรู, และเป้าหมายการผลิตเพื่อแนะนำการรวมกันที่เหมาะสมระหว่างความถี่และกำลัง. การประเมินทางเทคนิคอย่างรวดเร็วโดยไม่มีภาระผูกพัน.


