การแข็งตัวของการเหนี่ยวนำฟันเฟือง: รูปแบบความแข็งและความลึกของตัวเรือน
วิธีเรขาคณิตของเกียร์, ข้อกำหนดในการบรรทุกและการเลือกกระบวนการ กำหนดโซนแข็งตัว
การแข็งตัวของการเหนี่ยวนำฟันเกียร์ ไม่ใช่แค่เรื่องของการทำให้ผิวฟันแข็งเท่านั้น. ผลลัพธ์ที่ต้องการขึ้นอยู่กับบริเวณที่ต้องการโซนชุบแข็ง, ควรขยายลึกแค่ไหน, และวิธีการโหลดเกียร์เข้ารับบริการ. ควรกำหนดข้อกำหนดเหล่านั้นก่อนที่จะเลือกกระบวนการปฐมนิเทศ.
2. ฟันเฟืองควรแข็งตรงไหน?
3. สิ่งที่กำหนดรูปแบบความแข็งที่ต้องการ?
4. รูปแบบที่ต้องการส่งผลต่อวิธีการชุบแข็งแบบเหนี่ยวนำอย่างไร
5. ความลึกของเคสมากกว่าเลขตัวเดียว
6. รูปแบบความแข็งที่เสร็จแล้วได้รับการตรวจสอบอย่างไร?
7. เหตุใดรูปแบบจริงจึงอาจแตกต่างไปจากข้อกำหนด
8. สิ่งที่ควรระบุก่อนการชุบแข็งแบบเหนี่ยวนำเกียร์?
1. รูปแบบความแข็งหมายถึงอะไรกับเกียร์ที่ชุบแข็งแบบเหนี่ยวนำ?
รูปแบบความแข็งจะอธิบายตำแหน่งและรูปร่างของบริเวณที่แข็งตัวรอบๆ ฟันเฟือง. ขึ้นอยู่กับการออกแบบ, อาจครอบคลุมถึงสีข้างฟันเป็นหลัก, ขยายออกไปถึงรากฟันและเนื้อราก, หรือตามส่วนที่ใหญ่กว่าของรูปร่างฟัน.
สิ่งนี้แตกต่างจากก โปรไฟล์ความแข็ง. รูปแบบความแข็งตอบคำถามของ ตำแหน่ง มีบริเวณที่แข็งตัวอยู่. โปรไฟล์ความแข็งจะอธิบายว่าความแข็งเปลี่ยนแปลงไปอย่างไรในแต่ละส่วนหรือด้วยความลึกใต้พื้นผิว.
เกียร์สองตัวจึงสามารถอ่านค่าความแข็งของพื้นผิวได้ใกล้เคียงกัน ขณะเดียวกันก็มีรูปแบบการแข็งที่อยู่ใต้พื้นผิวแตกต่างกันมาก.
2. ฟันเฟืองควรแข็งตรงไหน?
พื้นที่ชุบแข็งที่ต้องการควรเป็นไปตามลักษณะที่ฟันรับน้ำหนัก แทนที่จะเป็นกฎตายตัวที่ใช้กับทุกเกียร์.
ข้างฟัน. ด้านข้างเป็นพื้นผิวการทำงานที่มีการสัมผัสกับเฟืองหรือเฟืองผสมพันธุ์ซ้ำหลายครั้ง. การแข็งตัวของสีฟันมักเกี่ยวข้องกับความต้านทานต่อการสึกหรอและความเมื่อยล้าจากการสัมผัส. การเกิดรูพรุนเป็นรูปแบบหนึ่งที่เป็นไปได้ของความเสียหายจากการสัมผัสและความเมื่อยล้าในภูมิภาคนี้.
รากฟันและเนื้อราก. ความเค้นดัดงอจะกระจุกตัวอยู่ที่รากฟันและเปลี่ยนไปสู่เนื้อราก. สำหรับเกียร์ที่ความแข็งแรงของฐานคือสิ่งสำคัญในการออกแบบ, รูปแบบความแข็งที่ระบุอาจขยายออกไปในบริเวณนี้. นั่นไม่ได้หมายความว่าทุกเกียร์จะต้องมีการแข็งตัวของรากในลักษณะเดียวกัน; ความคุ้มครองที่ต้องการขึ้นอยู่กับการออกแบบและหน้าที่.
ปลายฟัน. ส่วนปลายอาจจะรวมหรือไม่รวมไว้ในรูปแบบที่ต้องการก็ได้. การรักษาขึ้นอยู่กับรูปทรงของฟัน, วิธีการชุบแข็งที่เลือกและข้อกำหนดทางวิศวกรรม.
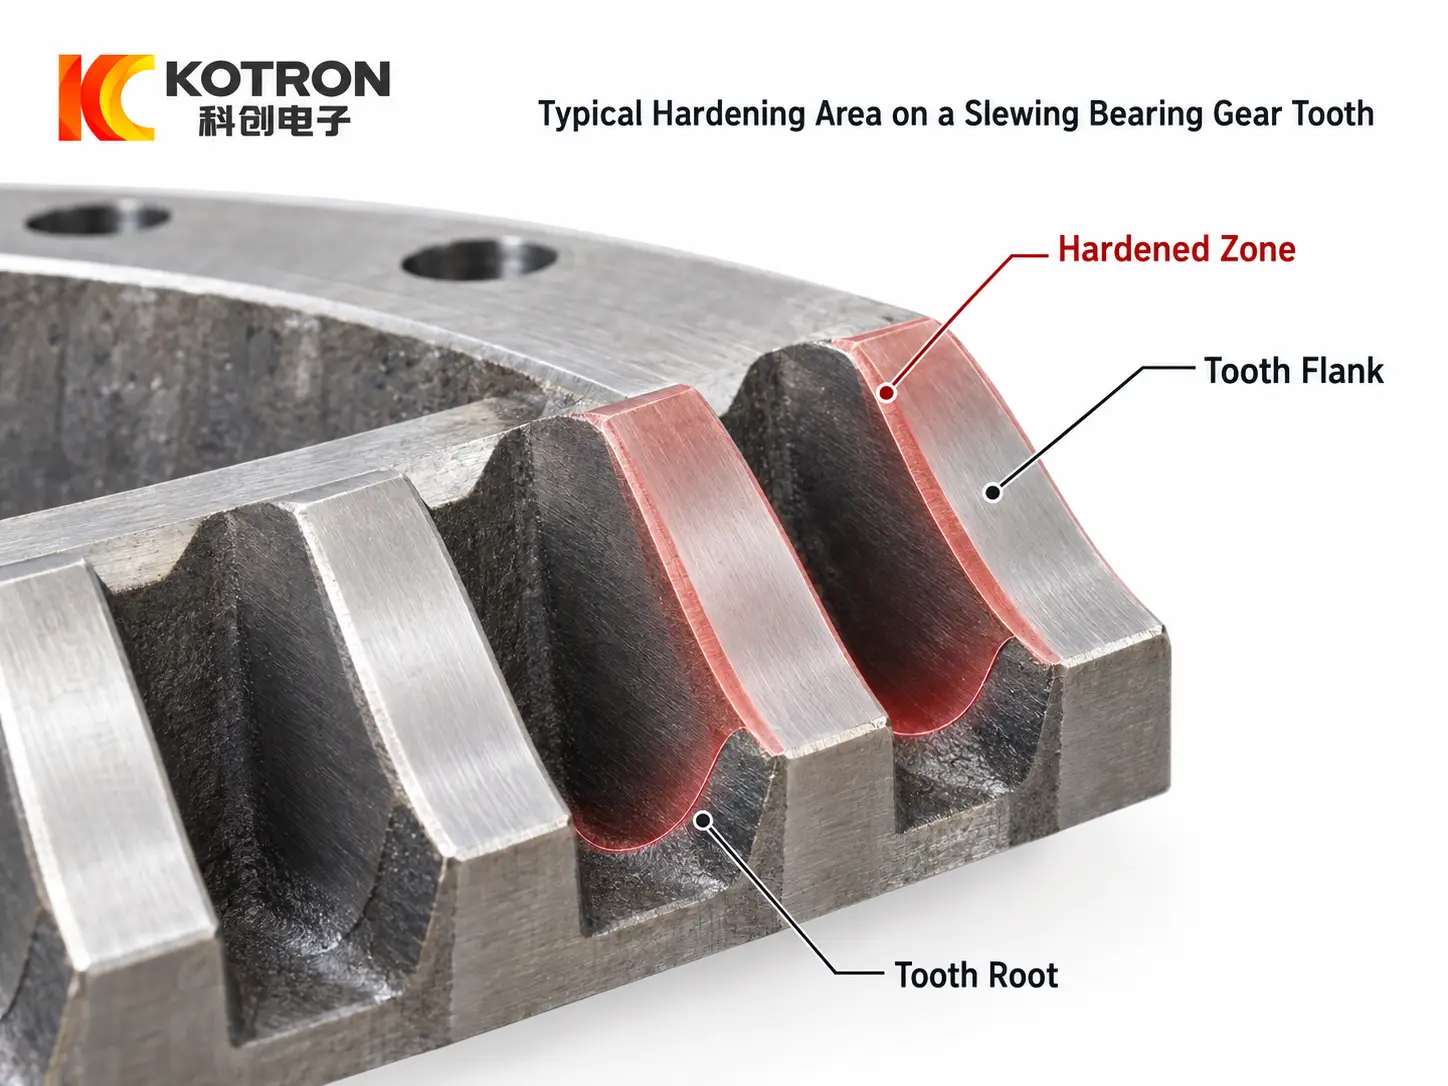
ข้างฟัน, โซนการแข็งตัวของรากและเนื้อฟันเฟืองบนฟันเฟือง.
จุดสำคัญคือควรกำหนดรูปแบบความแข็งของฟันเฟืองตามสภาวะการรับน้ำหนักที่ต้องการ, ไม่ใช่แค่พยายามทำให้พื้นที่ใหญ่ที่สุดเท่าที่จะเป็นไปได้.
3. สิ่งที่กำหนดรูปแบบความแข็งที่ต้องการ?
ปริมาณการบริการเป็นจุดเริ่มต้น. เกียร์ที่ต้องรับแรงสัมผัสซ้ำๆ เป็นหลักอาจให้ความสำคัญกับปีกมากกว่า, ในขณะที่การใช้งานอื่นอาจต้องการการดูแลเพิ่มเติมที่รากและเนื้อของรากเนื่องจากความเครียดจากการดัดงอ.
รูปทรงของฟันก็มีความสำคัญเช่นกัน. โมดูลเกียร์, ขนาดฟันและรูปร่างของช่องว่างฟันมีอิทธิพลต่อทั้งบริเวณที่แข็งตัวที่ต้องการและวิธีที่พลังงานเหนี่ยวนำสามารถนำไปใช้กับบริเวณนั้นได้.
ต้องพิจารณาวัสดุและโครงสร้างจุลภาคก่อนหน้านี้ด้วย. การชุบแข็งด้วยการเหนี่ยวนำจะเปลี่ยนพื้นที่ผิวของส่วนประกอบที่ผลิตขึ้นแล้ว, ดังนั้นการตอบสนองของเหล็กต่อการให้ความร้อนและการชุบแข็งจึงส่งผลต่อความแข็งและความลึกที่เกิดขึ้น.
ข้อมูลจำเพาะจะต้องเชื่อมโยงปัจจัยเหล่านี้กับความแข็งของพื้นผิวและความลึกของตัวเรือนที่ต้องการ, หรือความลึกที่แข็งกระด้างอย่างมีประสิทธิผลเมื่อใช้คำศัพท์นั้น.
ไม่มีคำว่า “ดีที่สุด” ที่เป็นสากล” รูปแบบการแข็งตัวของเกียร์. ความลึกไม่ได้ดีกว่าโดยอัตโนมัติ, และการขยายโซนที่แข็งตัวออกไปทางรากไม่ได้เป็นการปรับปรุงโดยอัตโนมัติ. การเน้นที่ความแข็งมากเกินไปเพียงอย่างเดียวสามารถละเลยข้อกำหนดอื่นๆ เช่น ความทนทานของแกนกลางได้.
ความทนทานของเกียร์ยังขึ้นอยู่กับสภาวะภายนอกกระบวนการอบชุบด้วยความร้อนด้วย, รวมถึงรูปทรงของฟันด้วย, ตาข่าย, การหล่อลื่น, การจัดตำแหน่งและสภาพของเฟืองหรือเฟืองผสมพันธุ์.
4. รูปแบบที่ต้องการส่งผลต่อวิธีการชุบแข็งแบบเหนี่ยวนำอย่างไร
รูปแบบความแข็งที่ต้องการจะส่งผลต่อวิธีการให้ความร้อนแก่เกียร์.
กับ ปั่นแข็ง, เฟืองจะหมุนในขณะที่บริเวณที่ต้องการได้รับความร้อนรอบๆ เส้นรอบวง. วิธีการนี้เหมาะสมในกรณีที่รูปทรงของเฟืองและรูปแบบที่ต้องการทำให้บริเวณฟันได้รับการปฏิบัติในลักษณะนี้.
สำหรับเกียร์ขนาดใหญ่หรือการใช้งานที่ต้องการการควบคุมเฉพาะที่มากขึ้น, การแข็งตัวด้วยการเหนี่ยวนำฟันต่อฟัน อาจถูกนำมาใช้. การประมวลผลสามารถมุ่งเน้นไปที่ช่องว่างของฟันแต่ละซี่หรือส่วนที่เลือกของรูปทรงของฟัน.
การประมวลผลแบบช่องว่างต่อช่องว่าง เป็นรูปแบบหนึ่งของการรักษาเฉพาะที่ซึ่งตัวเหนี่ยวนำทำงานผ่านช่องว่างฟันที่ต่อเนื่องกัน.
การแข็งตัวของรูปร่าง หมายถึงการสร้างส่วนที่แข็งขึ้นตามรูปร่างของฟันให้ใกล้ชิดยิ่งขึ้น. ไม่ควรถือเป็นตัวเลือกอัตโนมัติสำหรับทุกเกียร์; รูปแบบที่ต้องการและความสามารถของกระบวนการปฏิบัติยังคงเป็นตัวกำหนดว่าเหมาะสมหรือไม่.
ดังนั้นจึงเลือกวิธีการนี้เพื่อสร้างรูปแบบความแข็งที่ระบุได้อย่างน่าเชื่อถือที่สุด, แทนที่จะเลือกกระบวนการก่อนและยอมรับรูปแบบใดๆ ก็ตามที่เกิดขึ้น.
5. ความลึกของเคสมากกว่าเลขตัวเดียว
ความแข็งของพื้นผิวเพียงอย่างเดียวไม่สามารถอธิบายสภาพของฟันเฟืองที่แข็งตัวด้วยการเหนี่ยวนำได้ครบถ้วน.
ชั้นแข็งจะต้องขยายไปถึงความลึกที่เหมาะสมด้วย. ในการสื่อสารระดับร้านค้ามักเรียกสิ่งนี้ว่า ความลึกของชั้นแข็ง, ในขณะที่ข้อกำหนดเกียร์เฉพาะเจาะจงมากขึ้นอาจใช้คำเช่น ความลึกที่แข็งตัวอย่างมีประสิทธิภาพ.
ตำแหน่งการวัดมีความสำคัญ. ความลึกที่วัดที่สีข้างไม่ได้อธิบายความสำเร็จที่เนื้อรากโดยอัตโนมัติ. หากทั้งสองพื้นที่มีความสำคัญต่อการออกแบบ, ข้อกำหนดและแผนการตรวจสอบควรทำให้สถานที่เหล่านั้นชัดเจน.
นี่เป็นเหตุผลหนึ่งที่การวาดภาพที่ระบุเฉพาะค่าความแข็งของพื้นผิวเท่านั้นที่สามารถทำให้เกิดพื้นที่ในการตีความได้มากเกินไป. ควรกำหนดบริเวณที่ชุบแข็งที่ต้องการและความลึกในตำแหน่งฟันที่เกี่ยวข้องร่วมกัน.
6. รูปแบบความแข็งที่เสร็จแล้วได้รับการตรวจสอบอย่างไร?
ไม่สามารถประเมินเฟืองที่ทำเสร็จแล้วได้อย่างเต็มที่โดยดูจากพื้นผิวของมัน.
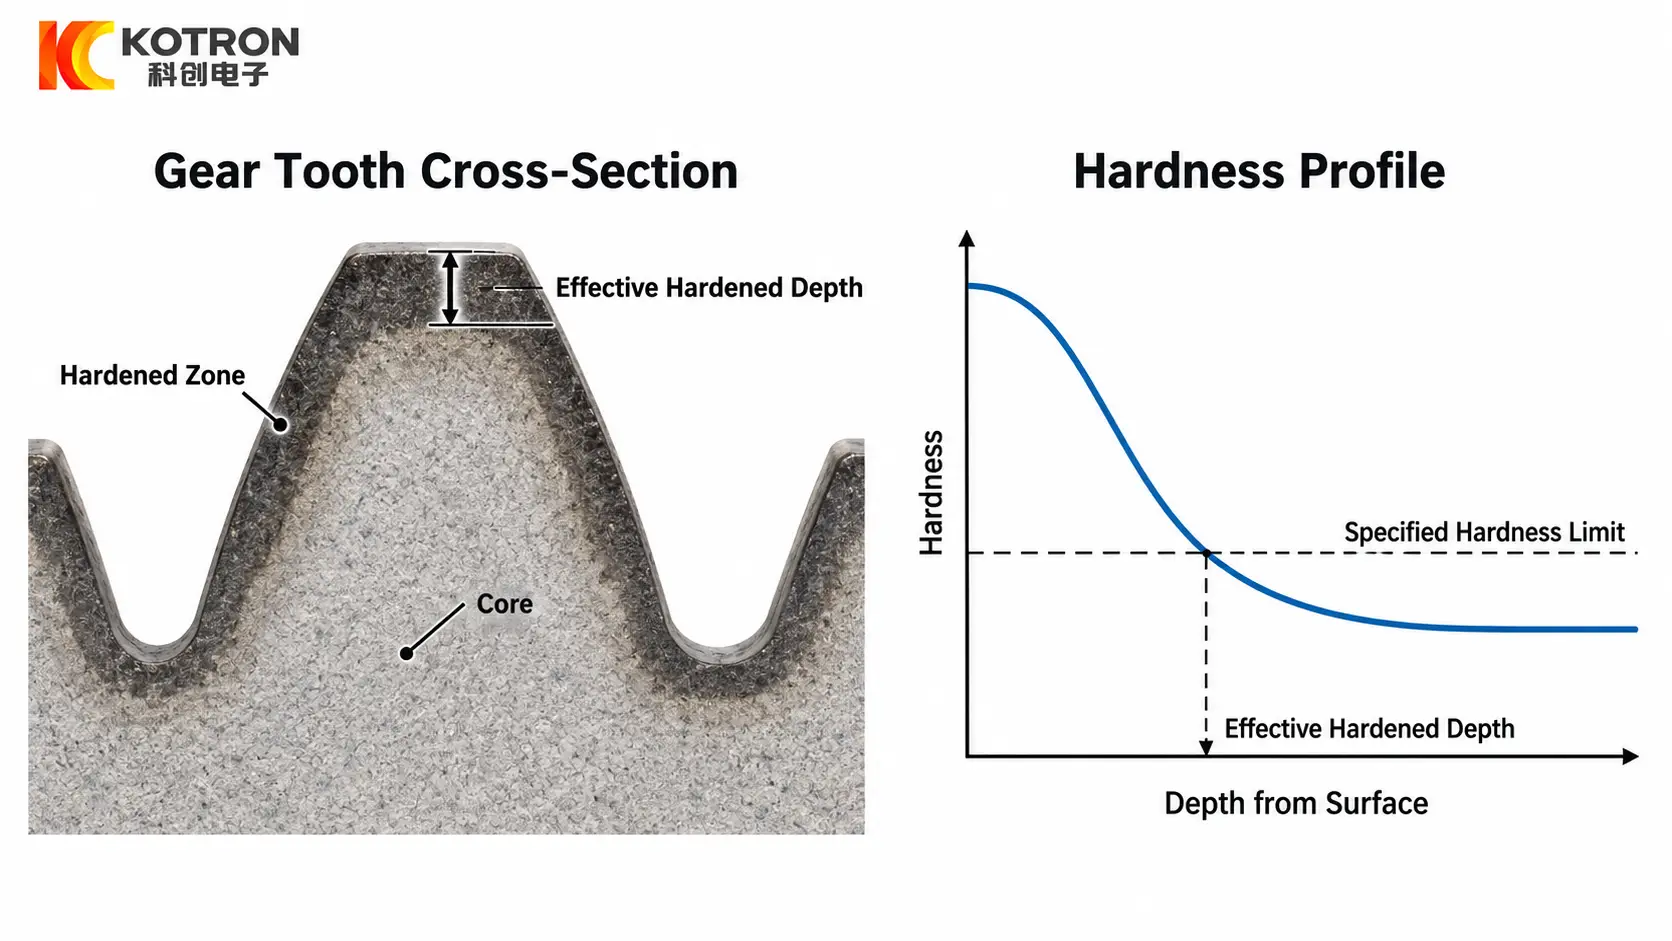
โปรไฟล์ความแข็งและความลึกที่มีประสิทธิภาพในการชุบแข็งตลอดหน้าตัดของฟันเฟือง.
วิธีการตรวจสอบทั่วไปคือการตรวจสอบหน้าตัดของฟันที่แข็งตัว. ตัวอย่างอาจจะถูกตัดออก, เตรียมและขัดเงาเพื่อให้สามารถประเมินบริเวณที่แข็งตัวได้. การกัดแบบมาโครสามารถช่วยเปิดเผยรูปร่างทั่วไปของโซนที่ถูกเปลี่ยนรูปได้.
การวัดความแข็งทั่วทั้งส่วนจะให้ข้อมูลเพิ่มเติม. การเคลื่อนที่ของความแข็งหรือโปรไฟล์ความแข็งสามารถแสดงให้เห็นว่าความแข็งเปลี่ยนแปลงจากพื้นผิวไปยังแกนอย่างไร และสามารถใช้เพื่อกำหนดความลึกของการชุบแข็งที่มีประสิทธิผลตามข้อกำหนดเฉพาะที่เกี่ยวข้อง.
วิธีการเหล่านี้ตอบคำถามที่แตกต่างกัน. รูปแบบการสลักที่มองเห็นได้แสดงให้เห็นรูปร่างโดยรวมของบริเวณที่แข็งตัว, ในขณะที่การวัดความแข็งจะกำหนดว่าบริเวณนั้นตรงตามเกณฑ์ความแข็งที่ต้องการหรือไม่.
7. เหตุใดรูปแบบจริงจึงอาจแตกต่างไปจากข้อกำหนด
แม้ว่าจะมีการกำหนดรูปแบบเป้าหมายไว้อย่างชัดเจนก็ตาม, ผลลัพธ์การผลิตยังคงขึ้นอยู่กับการควบคุมกระบวนการ.
ตำแหน่งและการวางตำแหน่งตัวเหนี่ยวนำส่งผลต่อการมีเพศสัมพันธ์กับฟัน. ความถี่, พลังงานและเวลาทำความร้อนมีอิทธิพลต่อการกระจายพลังงานและความร้อนที่ทะลุผ่านได้ลึกเพียงใด. ในการสแกนหรือกระบวนการแปล, สภาพการเคลื่อนไหวสามารถเปลี่ยนผลลัพธ์จากบริเวณหนึ่งของฟันไปยังอีกบริเวณหนึ่งได้.
การดับก็มีความสำคัญเช่นกัน. ตำแหน่งและความครอบคลุมของการดับอาจส่งผลต่อการเปลี่ยนแปลงขั้นสุดท้าย, ในขณะที่ความร้อนที่เหลืออยู่ในบริเวณที่อยู่ติดกันอาจส่งผลให้อุณหภูมิลดลงภายใต้เงื่อนไขของกระบวนการบางอย่าง.
ด้วยเหตุนี้, รูปแบบความแข็งเป้าหมายต้องได้รับการยืนยันในกระบวนการจริง แทนที่จะสันนิษฐานจากการตั้งค่าเครื่องจักรเพียงอย่างเดียว.
8. สิ่งที่ควรระบุก่อนการชุบแข็งแบบเหนี่ยวนำเกียร์?
ข้อกำหนดการแข็งตัวด้วยการเหนี่ยวนำฟันเฟืองที่มีประโยชน์ควรให้ค่าความแข็งมากกว่าหนึ่งค่า.
โดยปกติข้อมูลจะเริ่มต้นด้วยการวาดเฟือง, วัสดุ, โมดูลเกียร์และรูปทรงของฟัน. จากนั้นควรระบุพื้นที่แข็งตัวที่ต้องการ, ความแข็งผิว, ความลึกของตัวเรือนหรือความลึกที่แข็งตัวอย่างมีประสิทธิผล, และไม่ว่าจะเป็นปีก, รากหรือเนื้อรากต้องมีการครอบคลุมเฉพาะ.
ข้อกำหนดในการผลิตก็มีความสำคัญเช่นกัน เนื่องจากอาจส่งผลต่อวิธีการชุบแข็งในทางปฏิบัติซึ่งใช้ในการสร้างรูปแบบที่ระบุ.
คำถามทางวิศวกรรมที่สำคัญจึงไม่ใช่แค่เพียงเท่านั้น, “ฟันเฟืองควรแข็งขนาดไหน?” แต่เป็น:
ควรแข็งตรงไหน., บริเวณที่แข็งกระด้างนั้นควรขยายลึกแค่ไหน, และจะตรวจสอบผลได้อย่างไร?
สำหรับเฟืองสวิงภายในหรือภายนอกขนาดใหญ่, หลักการเดียวกันนี้ยังแนะนำการกำหนดค่าของ เครื่องชุบแข็งแบบเหนี่ยวนำเกียร์แบบแกว่ง. อุปกรณ์ควรเป็นไปตามข้อกำหนดการวาดและการชุบแข็ง, ไม่แทนที่พวกเขา.
คีย์ Takeaway
การแข็งตัวของการเหนี่ยวนำฟันเกียร์ ถูกกำหนดโดยคำถามสามข้อ - ที่ตั้งของบริเวณที่แข็งตัว, ควรขยายลึกแค่ไหน, และจะตรวจสอบผลลัพธ์ได้อย่างไร. ความแข็งของพื้นผิวเพียงอย่างเดียวไม่เพียงพอ, และรูปแบบจะต้องเป็นไปตามเงื่อนไขการโหลดจริงมากกว่ากฎตายตัวที่ใช้กับทุกเกียร์.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ความแตกต่างระหว่างรูปแบบความแข็งและโปรไฟล์ความแข็งคืออะไร?
รูปแบบความแข็งจะอธิบายตำแหน่งของส่วนที่แข็งตัวอยู่รอบฟัน, ในขณะที่โปรไฟล์ความแข็งจะอธิบายว่าความแข็งเปลี่ยนแปลงไปอย่างไรในแต่ละส่วนหรือด้วยความลึกใต้พื้นผิว. เกียร์สองตัวอาจมีความแข็งของพื้นผิวใกล้เคียงกัน แต่มีรูปแบบการแข็งที่ต่างกันใต้พื้นผิว.
ทุกเกียร์จำเป็นต้องทำให้รากฟันแข็งหรือไม่?
ไม่จำเป็น. ความเค้นดัดจะเน้นไปที่รากและเนื้อราก, ดังนั้นการแข็งตัวของรากจึงมีความสำคัญโดยที่ความแข็งแรงของรากเป็นปัญหาด้านการออกแบบ. ความคุ้มครองที่ต้องการขึ้นอยู่กับการออกแบบและหน้าที่ ไม่ใช่กฎตายตัวที่ใช้กับเกียร์ทุกตัว.
เป็นกรณีที่ลึกกว่าย่อมดีกว่าเสมอ?
ไม่ใช่. ความลึกไม่ได้ดีกว่าโดยอัตโนมัติ, และการขยายโซนที่แข็งตัวออกไปทางรากไม่ได้เป็นการปรับปรุงโดยอัตโนมัติ. การเน้นที่ความแข็งมากเกินไปเพียงอย่างเดียวสามารถละเลยข้อกำหนดอื่นๆ เช่น ความทนทานของแกนกลางได้.
รูปแบบความแข็งที่เสร็จแล้วได้รับการตรวจสอบอย่างไร?
หน้าตัดถูกตัด, เตรียมและขัดเงา, จากนั้นจึงทำการแมโครเพื่อเผยให้เห็นโซนที่เปลี่ยนแปลง. การเคลื่อนที่ของความแข็งแสดงให้เห็นว่าความแข็งเปลี่ยนแปลงจากพื้นผิวไปยังแกนกลางอย่างไร และกำหนดความลึกที่แข็งตัวอย่างมีประสิทธิผล.
เหตุใดรูปแบบจริงจึงอาจแตกต่างไปจากข้อกำหนด?
ตำแหน่งตัวเหนี่ยวนำ, ความถี่, พลัง, เวลาในการให้ความร้อน, ความครอบคลุมของการเคลื่อนไหวและการดับทั้งหมดส่งผลต่อผลลัพธ์. รูปแบบความแข็งของเป้าหมายจะต้องได้รับการยืนยันในกระบวนการจริง แทนที่จะสันนิษฐานจากการตั้งค่าเครื่องจักรเพียงอย่างเดียว.
ระบุโซนแข็งตัวก่อนเลือกวิธีการ
ส่งรูปวาดเกียร์ของคุณ, ข้อกำหนดด้านวัสดุและการรักษาความร้อน. เราจะประเมินรูปแบบความแข็งที่ต้องการ, ความลึกของกรณีและแนวทางการตรวจสอบร่วมกัน, จากนั้นแนะนำการกำหนดค่าการชุบแข็งแบบเหนี่ยวนำสำหรับอุปกรณ์ของคุณ.