
Индукционный нагрев автомобильных деталей: Практическое руководство для покупателя
Для заводов, которым нужна стабильная, повторяемый нагрев в производстве—пайка медных труб, пайка карбидного инструмента, предварительный подогрев труб, поверхностное упрочнение, или термообработка—правильное индукционное нагревательное оборудование непосредственно определяет качество продукции, скорость производства, и эксплуатационные расходы. Это руководство охватывает то, что менеджеры по производству, интеграторы автоматизации, и команды закупок должны знать перед выбором системы индукционного нагрева.
Путеводитель для читателя
Менеджер по производству? Перейти к Раздел 4 (Применения) & Раздел 6 (Процесс выбора).
Интегратор автоматизации? Сосредоточиться на Раздел 3 (Автоматизация & Мониторинг).
Закупки / Покупатель? Начать с Раздел 5 (Распространенные ошибки) & Раздел 6 (Процесс выбора).
| 1. Почему выбор оборудования важен | 2. Как работает технология |
| 3. Ключевые факторы выбора | 4. Примеры промышленного применения |
| 5. Распространенные ошибки при покупке | 6. Простой процесс выбора |
1. Почему выбор оборудования имеет значение
Индукционный нагреватель обеспечивает быстрый, локализованное, и управляемый нагрев без прямого контакта с пламенем. Но при неправильном выборе оборудования:
- Нестабильное качество нагрева—детали кажутся горячими, но фактическая температура соединения, глубина индуктирования, или однородность различаются от детали к детали. При пайке и закалке, небольшие различия вызывают слабые соединения, трещинами, или неоднородную твердость.
- Неправильная мощность или частота—слишком малая мощность снижает скорость производства; слишком много усложняет управление и сокращает срок службы катушки. неправильная частота вызывает неравномерный нагрев или недостаточную глубину проникновения.
- пробелы в автоматизации и мониторинге—система, которая работает при ручном тестировании, может не сработать в автоматизированном производстве, если связь с ПЛК ограничена, обратная связь в реальном времени, управление рецептами, и сигналы тревоги ограничены.
2. Как работает технология
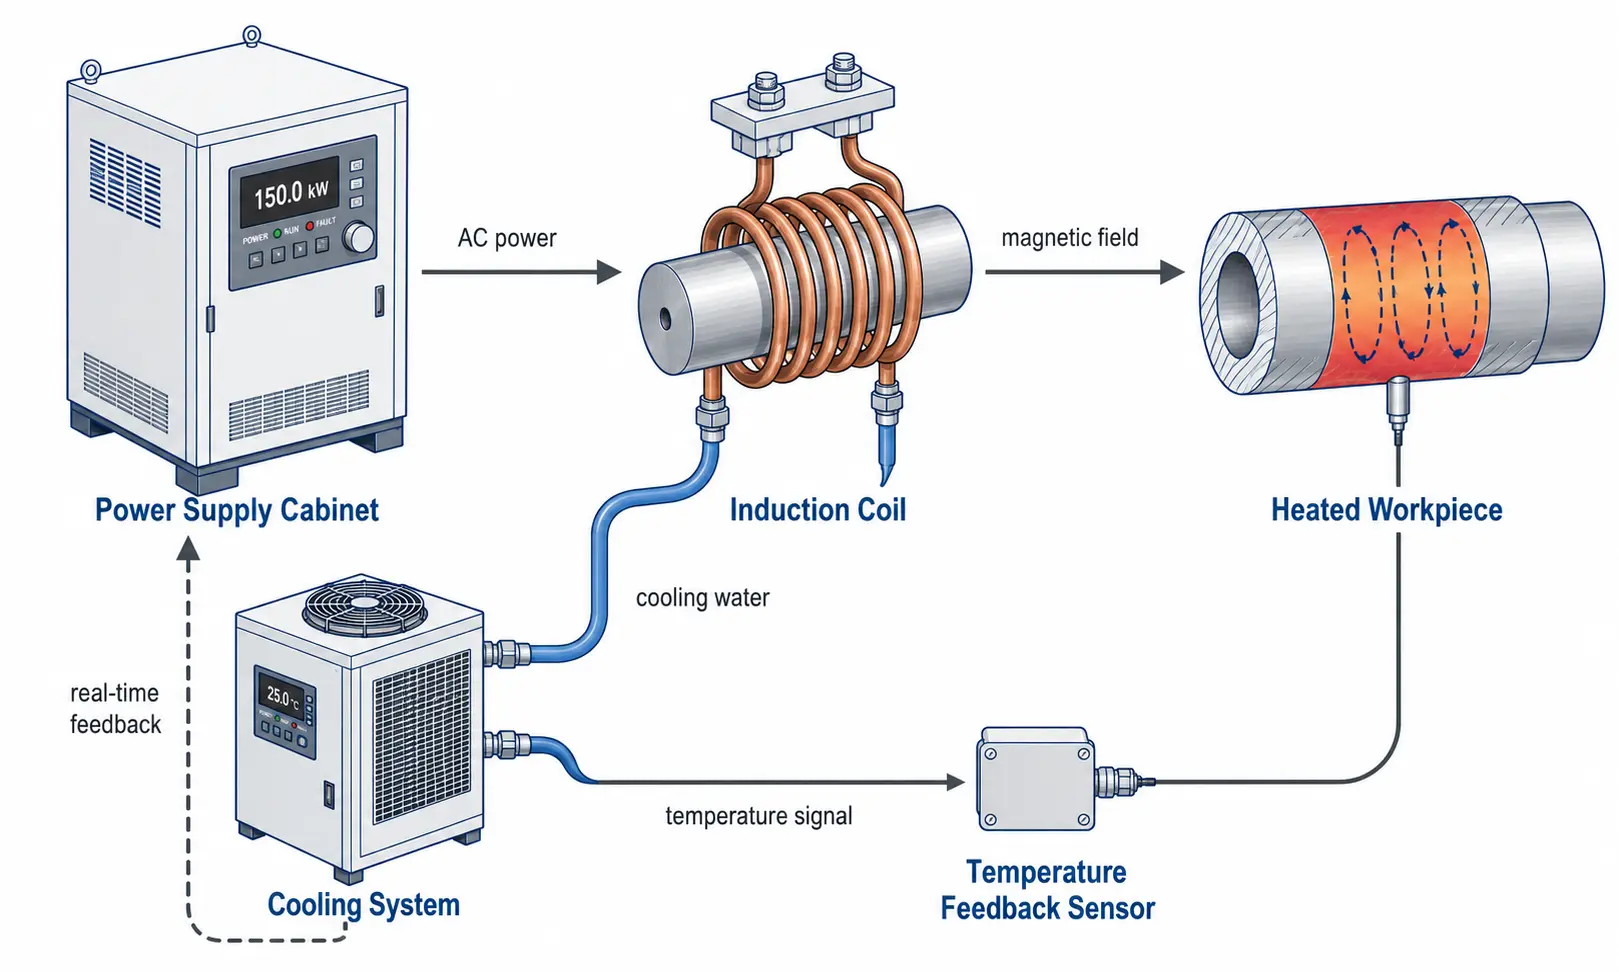
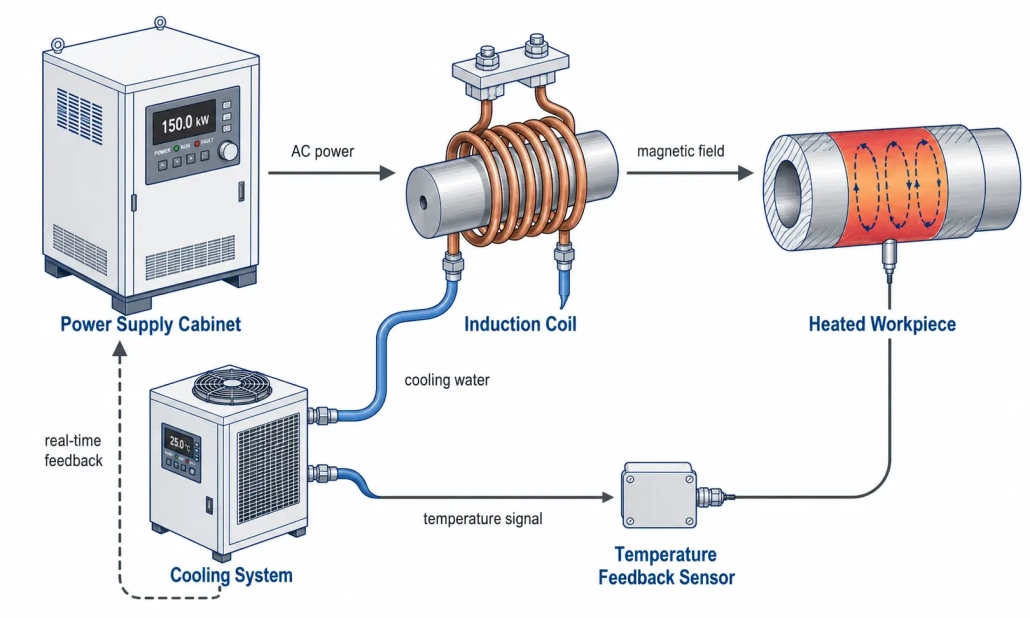
Система индукционного нагрева использует переменное магнитное поле для генерации вихревых токов внутри проводящего заготовки. Тепло производится внутри самого металла—не передается от внешнего огня. Четыре элемента формируют одну интегрированную систему: Источник питания подает контролируемую энергию, Катушка преобразует её в магнитное поле, заготовка поглощает его в виде тепла, а система охлаждения поддерживает стабильность всего процесса. Поскольку нагрев бесконтактный, процесс чистый, повторяемого, и подходит для автоматизированных линий. Что касается основной физики, см. наше Как работает индукционное нагревание? руководство.
3. Ключевые коэффициенты выбора
Мощность
Как быстро система достигает целевой температуры в течение вашего цикла. Размер для вашей самая тяжёлая реалистичная деталь, не вашего среднего. Источник с мощностью 60–70% ёмкость служит дольше, чем тот, прикреплённый рядом 100% для полных переключений на полные смены. Для подробных расчётов мощности по разным приложениям, см. наше полное руководство по выбору мощности.
Диапазон частот
Управление глубиной нагрева. Более высокая частота (100–400 кГц) = мелководное поверхностное тепло для мелких деталей и тонких корпусов. Средняя частота (10–100 кГц) = универсальное нагревание. Низкая частота (1–10 кГц) = глубокое проникновение для больших секций. Соответствие размеру детали и цели нагрева—не выбирайте только из каталога. Смотрите наше руководство по частотной классификации.
Конструкция катушки
Катушка — это инструмент процесса, не аксессуар. Форма катушки, катушка, размер медной трубки, водяного охлаждения, и расстояние от детали — всё это определяет равномерность и эффективность нагрева. Даже блок питания высшего класса не компенсирует плохо спроектированную катушку.
Материал заготовки & Геометрия
Сталь нагревается эффективно. Медь и алюминий более проводящие—им необходим больший ток и более плотное сопряжение катушки. Всегда указывайте марку материала, размеры, и конкретную зону нагрева при общении с поставщиками.
Интерфейс автоматизации
Если система будет интегрирована с роботизированной загрузкой, поворотными столами, или конвейерными линиями, подтвердите возможность удалённого запуска/остановки, протокол связи PLC, хранение рецептов, выходы сигналов о неисправности, и вывод данных в реальном времени перед заказом.
Система охлаждения
Индукционное оборудование генерирует тепло в катушке., силовая электроника, и выходной трансформатор. Подберите холодильник с учетом постоянного отвода тепла, а не пиковых нагрузок—Недостаточная мощность системы охлаждения приводит к отключениям в середине смены и сокращает срок службы компонентов.. Смотрите наше руководство по водяному охлаждению.
Мониторинг процессов
В производстве, повторяемость превосходит максимальную скорость. Мощность в реальном времени, энергию, и мониторинг температуры помогают обнаружить недостающие детали, неудачное расположение катушки, аномальные циклы, и дрейф от партии к партии до того, как скапливается металлолом.
4. Примеры промышленного применения
Пайка медных трубок
Чистое, локальный подогрев швов для систем отопления, вентиляции и кондиционирования воздуха, охлаждение, и узлы жидкостной системы. Заменяет ручную пайку пламенем на повторяемую., независимые от оператора циклы.
- Материал: Медная трубка, латунные или медные фитинги
- Размер: Внешний диаметр трубки обычно 1/4″ до 2″
- Температура: 640–730°C (BCuP серебряно-фосфорный наполнитель)
- Катушка: Кольцевая или разделенная катушка с малым зазором (1–3 мм зазор)
- Частота: 15–50 кГц для общих размеров ламп
Пайка карбидного инструмента
Процесс индукционной пайки карбидного инструмента
Контролируемый нагрев на границе карбид–сталь, чтобы припой правильно растекался без термического повреждения вставки или неравномерного соединения.
- Материал: Вставка из вольфрамового карбида, Ствол из легированной стали
- Размер: Масса вставки 30–600 г
- Температура: 650–700°C (BAg серебряный припой)
- Катушка: Блинная или специальная катушка, концентрирующая тепло в соединении
- Частота: 150–250 кГц для локализованного нагрева на границе
Нагрев труб & Предварительная сварочная подогревка
Равномерная предварительная подогревка перед сваркой, Термическая обработка после сварки, или удаление покрытия. Равномерность нагрева по окружности имеет решающее значение.
- Материал: Углеродистая сталь, легированной стали, труба из нержавеющей стали
- Размер: Наружный диаметр трубы обычно 2″ до 24″+
- Температура: 150–350°C (предварительный нагрев), 600–760°C (PWHT)
- Катушка: Разъемная или створчатая катушка для доступа к трубе
- Частота: 1–10 кГц для более глубокого проникновения в толстые стенки
Индукционная закалка & Термическая обработка
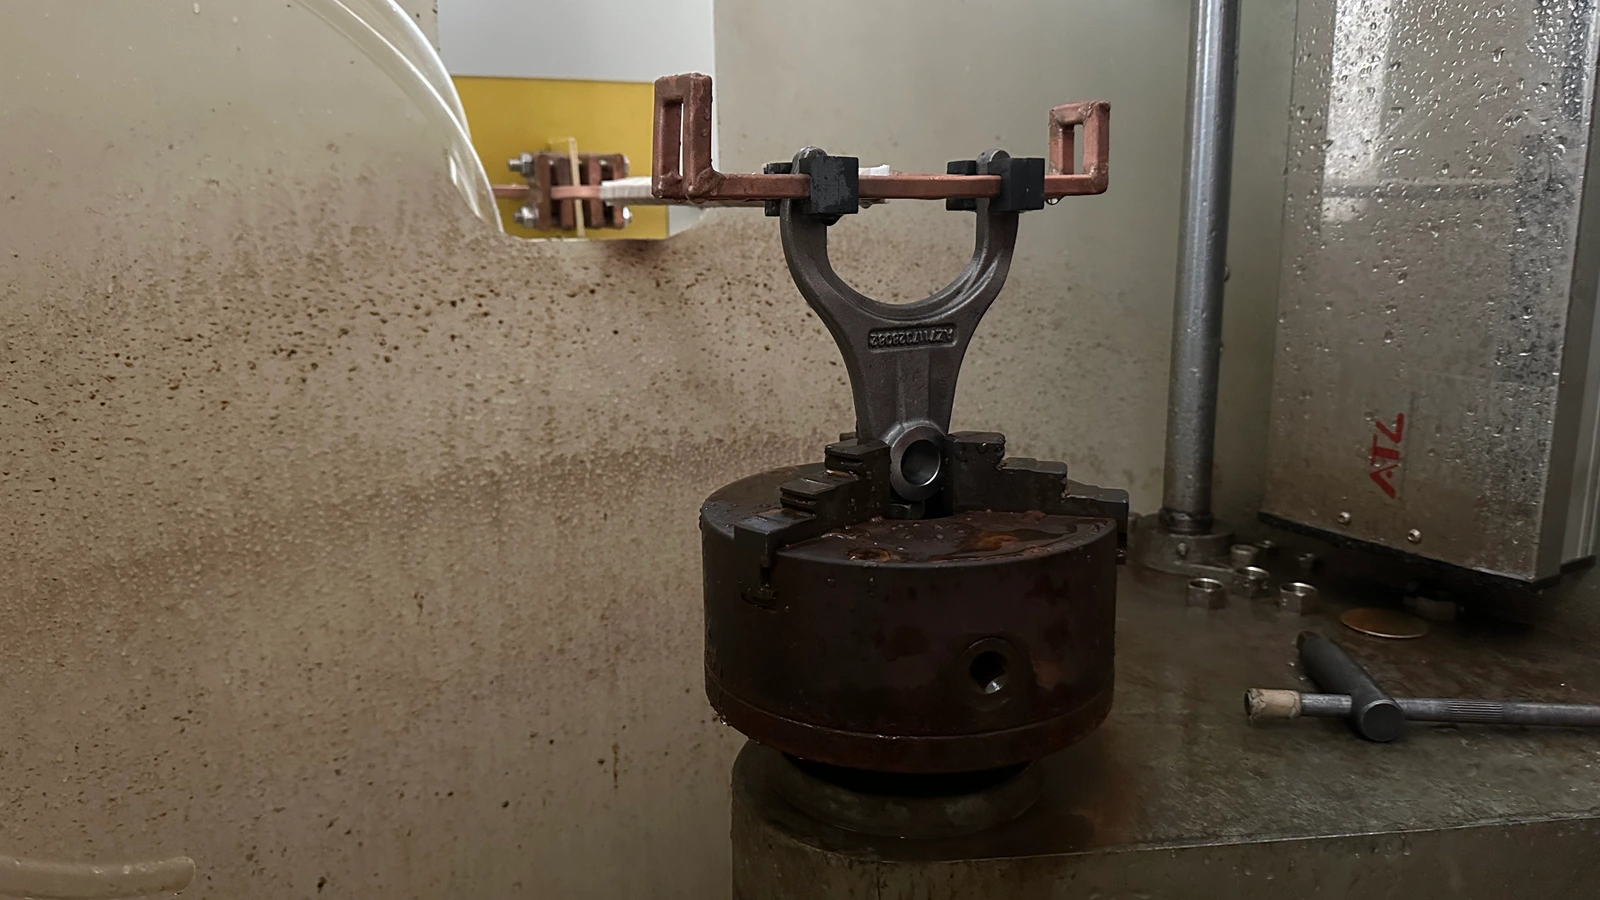
Быстрый поверхностный нагрев с последующим охлаждением для увеличения износостойкости валов, Зубчатые колеса, штифты, ролики, и вилки переключения передач.
- Материал: Среднеуглеродистая сталь, легированной стали (1045, 4140, 4340)
- Размер: Диаметр детали 10–80 мм типично
- Температура: 850–950°C (аустенитизация), с последующим закаливанием
- Катушка: Одно- или многооборотная окружающая катушка, сканирование или статическое напряжение
- Частота: 10–50 кГц для глубины корпуса 1–3 мм; 100–400 кГц для <1 мм
5. Распространённые ошибки при покупке
| Ошибка | Сколько это действительно стоит |
|---|---|
| Выбор только по цене | Более низкий начальный показатель скрывает слабое согласование частот, недостаточное охлаждение, или ограниченное управление управлением. долгосрочные затраты проявляются в расходах на металлолом, простоям, и техническом обслуживании. |
| игнорируя частоту | Два 15 кВт индукционные нагреватели с разными частотами дают совершенно разные результаты на одной и той же детали. всегда сопоставляйте частоту с материалом детали, размер, и глубину нагрева. |
| Рассмотрение катушки как после мысли | Лучший источник питания не может исправить неисправную катушку. Проектирование катушки определяет, куда попадает тепло. Бюджет на конкретные катушки, не универсальные. |
| Ожидая, что одна установка справится со всем | Гибкий блок питания может обслуживать несколько семейств деталей, но катушки, рецепты, и светильники обычно должны быть выделены по каждой семье. |
| Пропуск мониторинга процесса | Без питания, энергию, или температурных данных, нельзя доказать качество клиенту или заметить дрейф процесса до того, как он станет отклонённой партией. |
6. Простой выбор
Если вы оцениваете оборудование для индукционного нагрева и не знаете, с чего начать, пройдите через эти пять шагов по порядку. Каждый шаг сужает круг вариантов и дает конкретные цифры для обсуждения с поставщиками.
| Шаг | Что определить | Почему это сужает ваши варианты |
|---|---|---|
| 1. Определите заготовку | Марка материала, размеры, массу, и конкретную область, которую нужно нагреть. | Материал и масса определяют минимальную мощность. Зона нагрева определяет форму и размер катушки. |
| 2. Установите цель нагрева | Пайка, закалке, предварительный нагрев, или сквозной нагрев? Целевая температура? Необходимое время цикла? | Температура + время = мощность. Тип процесса (поверхность против. процесс нагрева) точки к диапазону частот. |
| 3. Согласуйте мощность & частота | Рассчитайте необходимую мощность в кВт исходя из массы, повышения температуры, и времени. Выберите частоту исходя из глубины нагрева и размера детали. | Исключает 80% из доступных моделей. Теперь вы сравниваете 3–5 приемлемых варианта вместо 50. |
| 4. Укажите катушку & охлаждение | Геометрию катушки для доступа к детали. Расход охлаждающей воды, давление, и мощность чиллера для вашего рабочего цикла. | Катушка определяет равномерность нагрева. Охлаждение определяет время работы без остановок—Если она слишком мала, система останавливается посередине смены. |
| 5. Подтвердите автоматизацию & мониторинг | Протокол ПЛК, удаленные входы/выходы, количество рецептов, обратная связь по температуре, сбор данных, выходы сигнализации. | Источник питания, который работает в ручном режиме, может не интегрироваться с вашей линией. Подтвердите интерфейсы перед заказом. |
Пройдите через эти пять шагов, и у вас будет краткий список оборудования, которое соответствует вашей фактической продукции—а не просто куча технических характеристик. Когда вы будете готовы обсудить детали, приносите чертежи ваших заготовок и целевое время цикла на обсуждение. Для более детального изучения расчета мощности, см. наше выбор источников индукционного нагрева ресурсы.
7. Ключевой вывод
Выбор индукционной системы нагрева для автомобильных деталей сводится к тому, чтобы сопоставить пять факторов с вашим фактическим производством: мощность с массе детали и времени цикла, частоте с глубиной нагрева, геометрия катушки с формой заготовки, охлаждение с рабочим циклом, и управление по уровню автоматизации. сделайте эти пять точно, и остальное встанет на свои места. Ранняя техническая оценка с использованием реальных образцов деталей предотвращает дорогостоящие ошибки в выборе, которые обходятся значительно дороже, чем разница в цене между достаточным запасом и подходящим вариантом.
Часто задаваемые вопросы
Как выбрать правильную мощность для применения индукционного нагрева?
Начните с материала заготовки, массу, целевая температура, и требуемое время цикла. Рассчитайте теоретически необходимую энергию, добавьте 30–50% для потерь на связь индукторной катушки, затем подтвердите с помощью теста на реальной детали. Каталожные номера — это отправная точка, а не окончательный выбор.
Что лучше: высокая частота или средняя частота?
Ни один вариант не является универсально лучшим. Выбирайте по необходимой глубине нагрева: высокой частоте (100–400 кГц) для мелководного нагрева поверхности ниже 1 мм; средней частоты (10–100 кГц) для общего пайки и глубины корпуса 1–3 мм; низкая частота (1–10 кГц) для глубокого насквозного нагрева больших секций.
может ли одна система индукционного нагрева справляться с несколькими типами деталей?
гибкий блок питания с широким диапазоном частот и хранящимися профилями рецептов может обслуживать несколько семейств деталей. Однако, отдельные катушки и светильники почти всегда необходимы для каждой семейства деталей. ожидайте инвестиций в специализированные инструменты, даже если блок питания останется прежним.
Какую информацию мне нужно подготовить перед обращением к поставщику?
Чертежи заготовки с указанием марки материала и размеров, Конкретная зона нагрева, целевая температура, Требуемое время цикла или производственная скорость, Доступная мощность оборудования и охлаждающая вода, И любые требования к интерфейсу автоматизации. Один образец детали стоит больше, чем дюжина писем.
Нужна помощь в выборе установок индукционного нагрева?
Сообщите нам материал вашей заготовки, Зону нагрева, целевая температура, и время цикла—Наши инженеры порекомендуют источник питания и конфигурацию катушки, соответствующие вашему производству.










