
Как уменьшить окисление при индукционном нагреве: 8 Эффективные стратегии
Окисление во время индукционного нагрева является одной из первых проблем процесса, которые производители замечают при переходе от прототипа к производству. Проявляется в виде поверхностного окалины, обесцвечивания, декарбюризация, или плохого смачивания при пайке — и во многих цехах, это приводит к дополнительной очистке, переработке, или даже к браковке деталей. Хорошая новость: в большинстве случаев, окисление не является проблемой материала. Это проблема управления процессом— и правильное сочетание источника питания, конструкция катушки, тайминга цикла, и управления атмосферой может существенно его снизить.
|
1. Почему происходит окисление |
5. Конструкция катушки & Позиционирование 6. Контроль, специфичный для закалки |
1. Почему происходит окисление & Почему важна скорость
Окисление — это простая химическая реакция: металл + кислород + тепло = оксид. Скорость реакции увеличивается с температурой и временем воздействия. Это дает нам два практических рычага: держать максимальную температуру как можно ниже, насколько позволяет процесс, и минимизировать время, которое деталь проводит в диапазоне, склонном к окислению. Именно здесь индукционный нагрев имеет принципиальное преимущество перед традиционными методами — он быстро подает тепло, локально, и только в ту зону, которая в нем нуждается.
Но ключевое слово здесь — «может.» Индукционная система обеспечивает эти преимущества только тогда, когда источник питания, катушки, и управление правильно согласованы с деталью. Если частота неправильная, если время цикла отклоняется, или если связь катушки нестабильна, окислительная зона расширяется. Итак, первый принцип прост: предотвращение окисления начинается с проектирования процесса, а не с дополнительных приспособлений. Блок питания никогда не следует оценивать изолированно — он должен рассматриваться в одном контексте с катушкой, система охлаждения, светильник, методом передачи, и любыми требованиями к атмосфере или экранированию.
2. Контроль мощности: Быстрый нагрев против. Агрессивного нагрева
В производстве, Более быстрый нагрев обычно снижает окисление — но только если это контролируемый. Существует важное различие между быстрым нагревом и агрессивным нагревом:
Агрессивный нагрев: Подает слишком много энергии слишком быстро. Поверхность перегревается до того, как сердцевина или область соединения достигнут цели, создавая горячие точки, которые окисляются первыми и быстрее всего.
Контролируемый быстрый нагрев: Использует правильную плотность мощности и частоту для геометрии детали, равномерно прогревая всю целевую зону и минимизируя общее время пребывания при повышенной температуре.
Медленный нагрев: Часто из-за недостаточной мощности или плохо согласованного источника питания, увеличивает время, которое деталь проводит в диапазоне, подверженном окислению. Даже если пиковая температура верна, накопленное воздействие может привести к значительному образованию накипи.
Вот где полное решение для индукционного нагрева становится важным. Когда блок питания и катушка разрабатываются вместе, тепло подается точно туда, где оно нужно, ненужное воздействие минимизируется, и результаты остаются согласованными между партиями. Для таких применений, как индуктурная закалка, Пайка, усадки на натяг, или предварительный нагрев, повторяемость имеет такое же значение, как и пиковая температура. Если профиль нагрева меняется от детали к детали, окисление также будет меняться.
3. Защитные атмосферы: Выбор правильного варианта
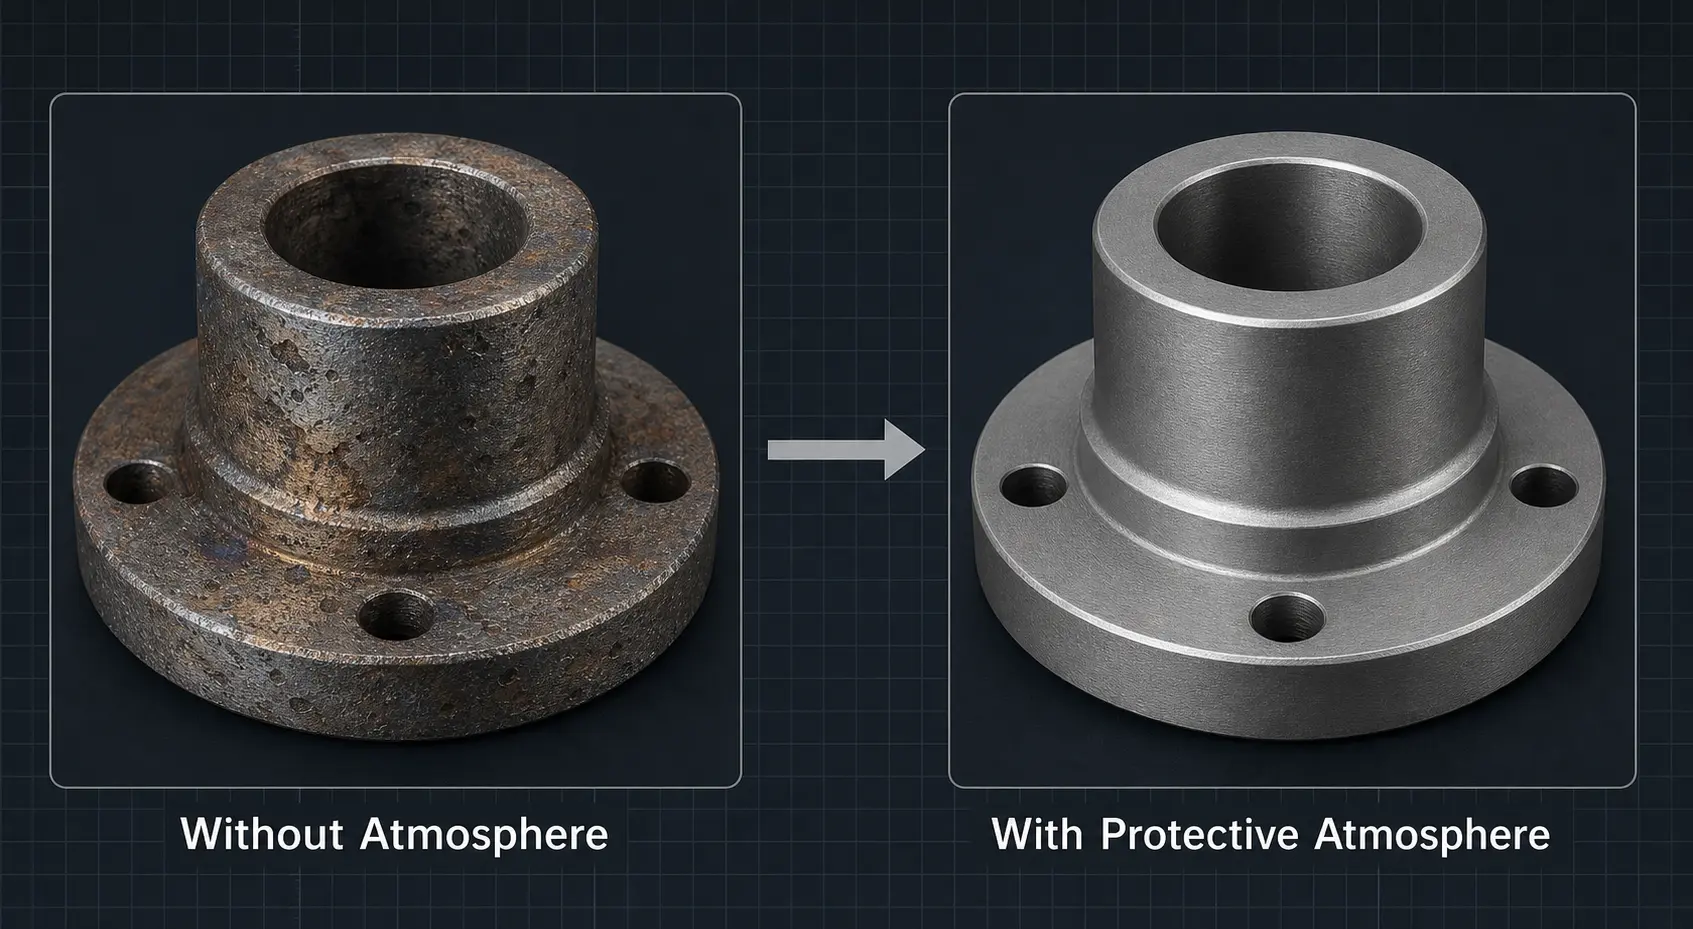
Когда важна отделка поверхности, защитная атмосфера может существенно снизить или полностью исключить окисление. Но Нет одной атмосферы, которая была бы лучшей для всех применений. Правильный выбор зависит от материала, температура, объем производства, и от того, какой уровень качества поверхности на самом деле требуется детали. Таблица ниже сравнивает четыре самых распространенных варианта.
| Атмосфера | Стоимость | Эффект | Лучшее применение | Основные соображения |
|---|---|---|---|---|
| Азот (N2) | Низкий | Хорошо | Общий нагрев стали и меди; Закрытые или полузакрытые установки | Наиболее экономичный инертный вариант; Широко доступен; Хорошо работает в большинстве некритических применений |
| Аргон (Ar) | Средняя | Лучше | Компоненты высокой стоимости; Сплавы, чувствительные к окислению; Титановые материалы и материалы на никелевой основе | Тяжелее воздуха, обеспечивает лучшее общие покрытие; более высокая чистота, чем у массового азота во многих цепочках поставок |
| Формирующий газ (N2/H2 смесь) |
Средняя | Хорошо (восстановительный) | Применение, требующее восстановительных условий; определённые процессы пайки и отжига | Содержание водорода требует соблюдения мер безопасности и вентиляции; должны быть тщательно спроектированы |
| Вакуум | Высокая | Лучший | Критическое качество поверхности; авиационные и медицинские компоненты; процессы, чувствительные к окислению | Повышает стоимость оборудования, сложность загрузки, и время цикла; оценить общий бизнес-кейс |
Для закупочных команд, решение должно основываться на общий бизнес-кейс, не только желание иметь более чистую поверхность. сравнивать цену оборудования вместе с затратами на последующую очистку, риск брака, обслуживание, и производительности. более мощная система индукционного нагрева с интегрированным контролем атмосферы часто может со временем снизить общие затраты — особенно когда окисление уже влияет на качество продукта или принятие клиентом.
4. Флюс, Покрытия & Барьерные методы: Когда они помогают
Помимо контроля атмосферы, несколько методов защиты поверхности могут уменьшить окисление в конкретных приложениях. Ключ в понимании что каждый метод может и чего не может сделать:
Флюс (Пайка): Необходимо для Индукционная пайка, флюс защищает область соединения от окисления и способствует правильному смачиванию присадочным металлом. Правильная химия флюса так же важна, как и правильный цикл нагрева.
Антиокислительные покрытия: При горячей обработке и штамповке, специализированные покрытия могут уменьшить окисление во время нагрева и переноса. Они являются практическим дополнением — а не заменой — хорошего контроля температуры.
Простое экранирование/корпуса: Во многих приложениях, корпус с продувкой газом или локальный щит вокруг катушки могут значительно улучшить качество поверхности без затрат на полную вакуумную систему.
Важное замечание: эти методы работают лучше всего как часть полного проектирования процесса. Одна только напыленная оболочка не решит проблему перегрева. Один только газовый экран не компенсирует плохо настроенную катушку или нестабильную подачу энергии. Если качество поверхности напрямую связано с внешним видом, целостностью пайки, или последующей обработкой, интеграция источника питания, катушки, корпуса, охлаждение, и управления — это то, что отличает надёжный процесс от хрупкого.
5. Конструкция катушки & Позиционирование деталей: Пренебрегаемые переменные
Конструкция катушки оказывает прямое и зачастую недооценённое влияние на окисление. Локальный перегрев по краям, плечи, отверстия, резьбам, или изменениям толщины сечения создаёт повторяющиеся узоры окалины которые выглядят как проблема материала, но на самом деле являются проблемой процесса. Если расстояние между катушками варьируется, если детали загружаются непоследовательно, или если состояние катушки ухудшается со временем, шаблон нагрева становится неравномерным — и окисление следует за самыми горячими областями.
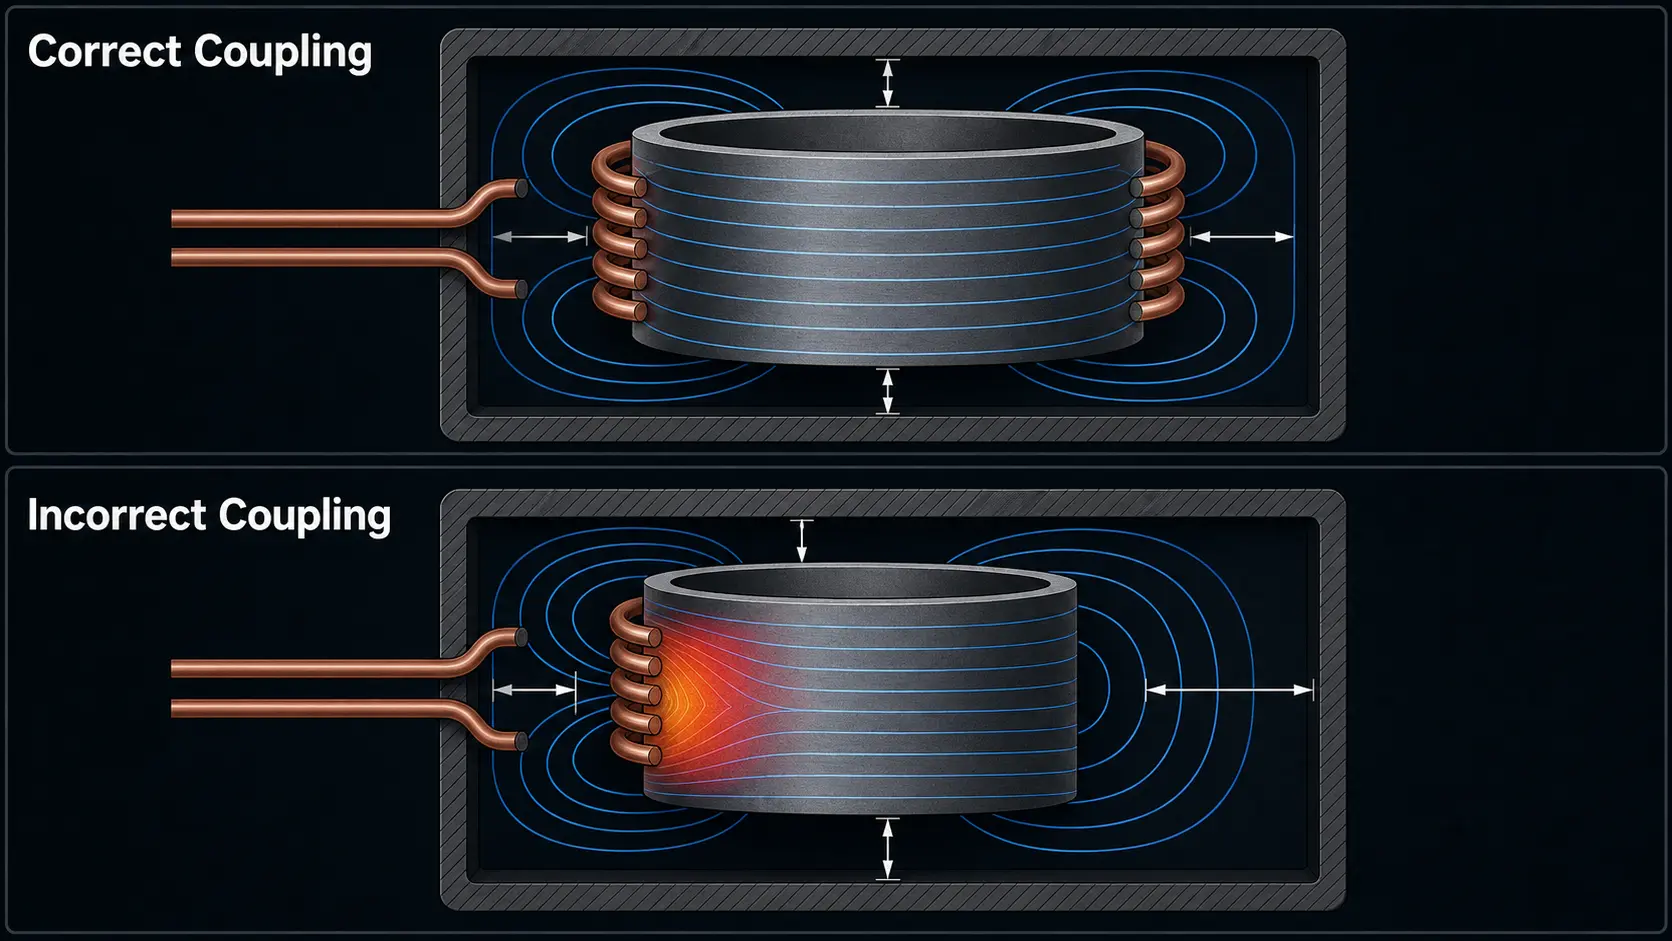
Практические факторы стабильности, которые напрямую влияют на окисление:
Постоянное расстояние соединения: Даже небольшие изменения зазора между катушкой и деталью изменяют магнитное соединение и создают температурные градиенты.
Повторная загрузка деталей: Несогласованность ручной загрузки является одной из самых распространенных основных причин переменного окисления при производстве среднего объема.
Состояние системы охлаждения: Ухудшение водяного охлаждения влияет на температуру катушки, что изменяет импеданс и со временем меняет профиль нагрева.
Целостность оснастки: Изношенные или смещённые оснастки изменяют положение детали относительно катушки, вызывая окисление в предсказуемых местах.
Мониторинг состояния катушки: Катушка, которая изнашивается, пробой дугой, или теряет состояние поверхности, постепенно будет производить больше окисления — часто это обнаруживается только после роста брака.
Если окисление появилось только после того, как система некоторое время работала, оно редко является внезапным изменением материала. Скорее всего, это признак того, что катушка изнашивается, ухудшение охлаждения, или смещение выравнивания сдвинуло процесс за пределы его проверенного окна. Хороший поставщик оборудования должен помочь контролировать и управлять этими переменными, а не просто поставлять источник питания.
6. Контроль окисления при индукционной закалке
Для индукционная закалка, контроль окисления особенно связан с тремя переменными процесса: температура аустенитизации, равномерность нагрева, и время закалки. Если поверхность слишком долго выдерживается выше температуры трансформации перед закалкой, окисление увеличивается, и результаты твердости также могут стать менее стабильными..
Установка закалки с управлением сканированием, которая точно контролирует расстояние между катушкой и кольцом охлаждения — вместе с покрытием распылением, расход, и скоростью перемещения — может значительно уменьшить образование поверхностного окалины. Во многих проектах закалки:
Лёгкое обесцвечивание может быть допустимым, если оно не влияет на контроль размеров или последующую сборку.
Тяжелая окалина мешает проверке на трещины, допускам по размерам, и последующей подгонке деталей — она никогда не является просто косметической проблемой.
Детали, критически важные для безопасности или высокоценные обосновывают использование замкнутого контура управления, лучшую повторяемость температуры, и интеграция защитной атмосферы с самого начала.
Вывод: оценивать окисление как часть полной системы закалки, а не как второстепенную мысль. Если у детали строгие требования к качеству поверхности, встраивание этих возможностей в систему изначально почти всегда дешевле, чем дооборудование позже.
7. Распространенные ошибки, которые усугубляют окисление
Многие проблемы окисления не вызваны одним неправильным решением — они накапливаются из-за небольших, исправимых пробелов в процессе. Вот ошибки, которые наша инженерная команда наблюдает чаще всего:
1. Компенсация увеличением мощности или удлинением циклов. Когда детали выходят окисленными, инстинктивно хочется «нагревать сильнее и работать быстрее.» Без исправления основной причины (совпадение катушек, частота, нагрузка), это обычно усугубляет окисление.
2. Предположение, что азот решает все. Азот помогает, но он не может исправить процесс с плохим контролем температуры, грязные входящие детали, или медленную передачу после нагрева.
3. Игнорирование чистоты поверхности входящих деталей. Масло, остатки СОЖ, или ржавчина на поверхности детали ускоряют окисление при нагреве. Чисто на входе значит чисто на выходе.
4. Медленная передача детали после нагрева. Если нагретая деталь находится на воздухе перед следующей операцией (закалка, формовании, Пайка), каждая секунда увеличивает толщину оксидного слоя.
5. Неправильное выравнивание катушки или изношенное крепление. Непоследовательное размещение детали создает переменный нагрев и переменное окисление — часто принимаемое за различия в партии материала.
6. Доопределение контроля атмосферы задним числом. Добавление газового экрана в линию, не предназначенную для этого, редко работает так хорошо, как ожидалось. Если приложению требуется низкое окисление, проектируйте это с самого начала.
7. Оценка цены на источник питания в изоляции. Более низкая первоначальная стоимость оборудования, что приводит к большему количеству металлолома, больше переработки, и дополнительная очистка не экономят. Сравните общие эксплуатационные затраты, не только цену покупки.
8. Критерии покупки: На что обращать внимание в системе, устойчивой к окислению
Если ваш следующий проект требует строгого контроля окисления, Вот практический чек-лист для оценки оборудования. Каждый пункт из этого списка прямо или косвенно влияет на качество поверхности:
☐ Частотное соответствие геометрии детали. Правильная частота обеспечивает генерацию тепла на нужной глубине, минимизируя перегрев поверхности и ненужное время воздействия.
☐ Точность и повторяемость управления. Система управления мощностью с замкнутым циклом и контроль температуры (Обратная связь с пирометром или термопарой) держите каждый цикл в пределах проверенного диапазона.
☐ Настройка и поддержка катушек. Стандартная катушка редко дает оптимальные результаты. Ищите поставщика, который разрабатывает катушки под конкретную геометрию детали и объем производства.
☐ Проектирование системы охлаждения. Адекватное водяное охлаждение как для источника питания, так и для катушки необходимо для тепловой стабильности и долговременной стабильной работы.
☐ Совместимость с атмосферой. Даже если сегодня вам не нужна газовая защита, подтвердите, что систему можно интегрировать с корпусом или локальной подачей газа, если требования изменятся.
☐ Повторяемость оснастки и загрузки. Согласованное позиционирование деталей так же важно, как стабильная подача мощности. Спросите о вариантах оснастки и совместимости с автоматизацией.
☐ Поддержка валидации процесса. Поставщик, который предлагает тестирование применения и разработку процессов до поставки, может выявить риски окисления на раннем этапе, когда их исправлять дешевле всего.
☐ Совокупная стоимость владения. Сравните цену покупки, энергетическую эффективность, срок службы катушки, требованиях к техническому обслуживанию, и скрытые издержки на брак и переделку.
Лучшая стратегия предотвращения окисления редко заключается в единственном выборе технологии. Это решение на уровне системы которое начинается с определения требований к поверхности и выбора оборудования исходя из этого, а не наоборот.
Ключевой вывод: Окисление при индукционном нагреве — это проблема управления процессом, а не проблема материала. Хорошо спроектированная система — соответствие источника питания, катушки, охлаждение, оснастки, и атмосферы конкретной детали и производственной среды — снижает окисление, улучшает стабильность, и снижает общие эксплуатационные расходы. Определите требование к поверхности на раннем этапе, спроектируйте систему вокруг этого требования, и выбирайте партнеров по оборудованию, которые понимают весь процесс,, а не только силовую электронику.
Часто задаваемые вопросы: Окисление при индукционном нагреве
вопрос: Достаточно ли азота, или нужен аргон или вакуум?
А: Для большинства общих применений при нагреве стали и меди., азот обеспечивает адекватное снижение окисления при минимальных затратах, особенно в закрытых или полузакрытых установках.. Переходите на аргон, если детали имеют высокую ценность, изготовлены из сплавов, чувствительных к окислению (Титан, на основе никеля), или когда качество поверхности привязано к спецификации заказчика. Вакуум оправдан, когда целостность поверхности критична для функции или безопасности, например, в аэрокосмических и медицинских компонентах. Правильный вопрос не в том, «что является наилучшим» а в том, «что на самом деле требует эта деталь, и какова стоимость ошибки?»
вопрос: Могу ли я модернизировать контроль атмосферы в моей существующей системе индукционного нагрева?
А: Во многих случаях, да — но результаты сильно зависят от существующей установки. Простое ограждение с продувкой газом или локальный щит в области катушки можно добавить к большинству систем и это обеспечит значительное улучшение при умеренных требованиях к качеству поверхности. Однако, если у системы есть фундаментальные проблемы с совпадением катушки, стабильностью мощности, или обработкой деталей, одна только подача газа не даст ожидаемых результатов. Самые успешные модернизации начинаются с аудита процесса: сначала определите основной источник окисления, затем добавляйте контроль атмосферы как один элемент более широкого исправления, а не как самостоятельное решение.
вопрос: Сколько окисления допустимо для закалки vs. Пайка?
А: Допустимый порог зависит от того, что происходит после нагрева, а не только от внешнего вида детали. При упрочнении, Лёгкое изменение цвета часто допустимо, если это не влияет на контроль размеров, Инспекция на трещины (Флюоресцентный проникающий метод), или подгонка при постобработке сборки. Тяжёлый чугунный налёт, который отслаивается, изменяет шероховатость поверхности, или скрывает индикаторы контроля — недопустимо. Для пайки, планка выше: окисление в соединении напрямую влияет на смачивание припоя и прочность соединения. Даже лёгкое окисление, которое допустимо при закалке, может привести к отказу пайки. Определите критерии приемки совместно с вашей командой контроля качества до установления бюджета по контролю окисления.
Работа с окислением на вашей линии индукционного нагрева?
Наша инженерная команда может помочь оценить ваш материал, время цикла, конструкция катушки, и требования к атмосфере — а также рекомендации, будет ли стандартный источник питания или полностью интегрированная система обеспечивать необходимое качество поверхности.










