
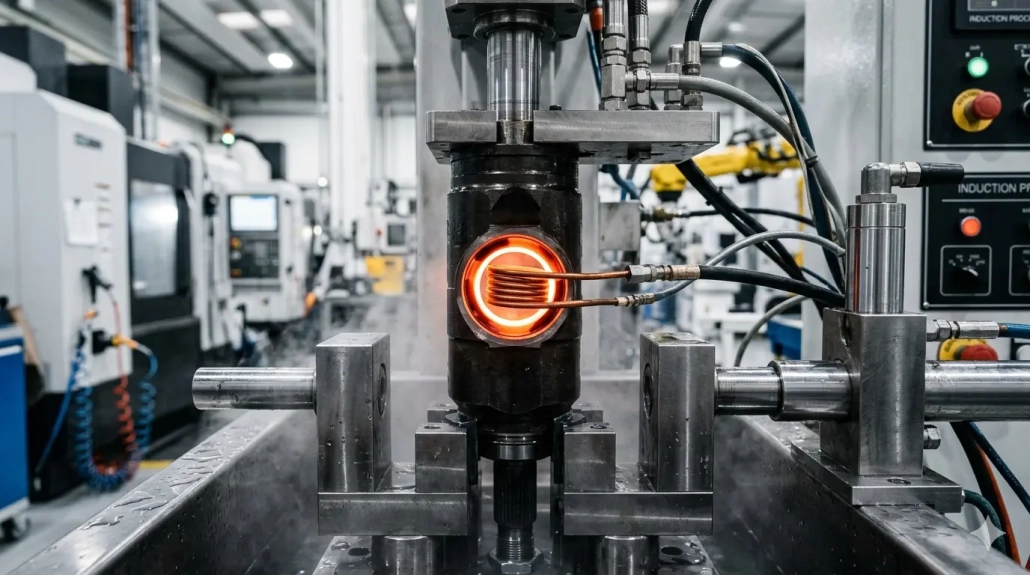
6 Fattori critici per la tempra ad induzione di fori interni: Padroneggiare geometrie complesse
La tempratura a induzione del foro interno è tra le aree più impegnative della pratica della tempra a induzione. A differenza della tempra della superficie esterna, la fisica è fondamentalmente meno favorevole: le linee di flusso magnetico si distribuiscono all'esterno della bobina, e il riscaldamento si basa su un campo magnetico riflesso — intrinsecamente meno efficiente. Lo spazio confinato all'interno di un foro limita ulteriormente le opzioni di progettazione dell'induttore, rendendo l'ingegneria dell'induttore la sfida tecnica centrale dell'intero processo.
Indice dei contenuti
1. Gamma tipica di parti e materiali
L'indurimento per induzione del foro interno si applica a un'ampia gamma di componenti in tutto il settore automobilistico, macchine per costruzioni, e nella fabbricazione di attrezzature industriali. Esempi comuni includono spline interne per i sistemi di trasmissione dei veicoli a nuova energia, scanalature interne dell'alloggiamento del tripode, spessori per macchinari ingegneristici, tubi per pompe per calcestruzzo, e anelli esterni dei cuscinetti mozzo ruota automobilistici.
I diametri delle forature variano tipicamente da 12 mm a 200 mm, con materiali tra cui 45 acciaio, S55C, 40Cr, 42CrMo, e 65Mn. Dietro questa varietà di parti si trova una sfida comune nel processo: come progettare un induttore che offra un'efficienza di riscaldamento sufficiente e consenta una disposizione praticabile di raffreddamento a immersione all'interno dello spazio limitato della foratura.
Questo è fondamentalmente diverso dalla tempra della superficie esterna — come cementazione a induzione degli assi oppure tempra della ruota motrice — dove la bobina può avvolgersi attorno al pezzo e dirigere il flusso magnetico direttamente nella superficie. Nelle applicazioni con fori interni, ogni millimetro della sezione trasversale dell'induttore deve essere attentamente giustificato.
2. Selezione della frequenza: La leva principale per l'efficienza
Per la bassa efficienza di riscaldamento intrinseca dei fori interni, aumentare la frequenza è l'unica soluzione direttamente efficace. La tempra a induzione dei fori interni richiede frequenze superiori a 20 kHz; per diametri di foro più piccoli, la frequenza di alimentazione dovrebbe raggiungere 200 kHz o più alta.
Una frequenza più alta riduce la profondità di penetrazione della corrente, concentrare l'energia sulla superficie della alesatura e compensare l'efficienza ridotta del riscaldamento a campo riflesso. Questa è la logica opposta rispetto alla tempra esterna a grande diametro, dove sono spesso necessarie frequenze inferiori per ottenere una profondità di strato sufficiente. Il ASM International Heat Treating Society fornisce dati di riferimento estesi sui parametri della tempra ad induzione per diverse geometrie e materiali. Comprendere come le classificazioni di frequenza delle apparecchiature per riscaldamento ad induzione Associare ai requisiti dell'applicazione è essenziale per selezionare l'alimentatore giusto.
La regola pratica è semplice: mentre il diametro del foro diminuisce, la frequenza deve aumentare. Un 15 mm di diametro del foro può richiedere 200–300 kHz, mentre un 150 mm di diametro del foro può essere indurito efficacemente a 30–50 kHz. Selezionare la frequenza giusta è la decisione più importante in selezione della potenza per riscaldamento a induzione per applicazioni a foro.
3. Progettazione dell'induttore: Compromessi ingegneristici sotto vincoli spaziali
Il design di un induttore a foro interno coinvolge diversi fattori che si limitano reciprocamente. Ogni decisione di design influenza le altre, e lo spazio confinato lascia poco margine per errori.
Spessore della parete del conduttore
Lo spessore della parete deve essere minimizzato — tipicamente 0.3–1 mm — usando rame T2, rame elettrolitico, o rame senza ossigeno. Questo massimizza la conducibilità preservando lo spazio per concentratori di flusso e canali di raffreddamento. Ogni decimo di millimetro risparmiato nello spessore della parete può essere allocato a una concentrazione del flusso più efficace.
Selezione del Concentratore di Flusso
La scelta del concentratore di flusso dipende interamente dalla frequenza di esercizio. A frequenze più basse (20–50 kHz), laminati in acciaio al silicio di 0.15 mm di spessore con rivestimento isolante ad alta temperatura su entrambe le facce sono appropriati. A frequenze più alte (100 kHz+), i concentratori di flusso lavorabili meccanicamente o la pasta di flusso importata diventano le alternative pratiche. Per indicazioni dettagliate sulla selezione dei materiali, Fluxtrol offre risorse tecniche complete sui materiali dei concentratori di flusso magnetico e sulle loro caratteristiche prestazionali specifiche per applicazione. Una soluzione ingegneristica comprovata è la lavorazione di una scanalatura elicoidale in una barra concentratrice meccanizzabile e l'avvolgimento della bobina nella scanalatura — ottimizzando sia l'utilizzo dello spazio sia l'efficienza del circuito magnetico in un'unica struttura.
Conteggio e frequenza di rotazione
Gli induttori a singola rotazione sono generalmente sufficienti ad alte frequenze. Le configurazioni multi-giro ad alta frequenza possono funzionare anche senza concentratori di flusso in alcuni casi, anche se questo dipende dalla geometria della bocca e dalla densità di potenza richiesta.
Instradamento del raffreddamento di tempra
L'instradamento del raffreddamento di tempra è particolarmente difficile nei componenti a foro cieco, dove le linee d'acqua non possono uscire dall'estremità del foro. Una soluzione pratica per l'indurimento a colpo singolo è introdurre il fluido di tempra direttamente dall'alto dell'apertura del foro, utilizzando la gravità per facilitare il drenaggio. Per componenti a foro passante, Sono possibili disposizioni multi-canale più convenzionali.
4. Anello esterno CVJ: Un caso di studio dettagliato di indurimento del foro
La giunzione a velocità costante (CVJ) La pista esterna è un esempio rappresentativo che illustra quasi tutte le sfide della tempra per induzione dei fori interni. Il foro comprende una superficie cilindrica interna e piste per sfere — una geometria complessa che richiede una distribuzione precisa del calore. Il materiale è tipicamente Cf53, con un requisito di durezza di 58–62 HRC e una profondità di cementazione di 2,5–3,5 mm.
Approccio di tempra a scansione
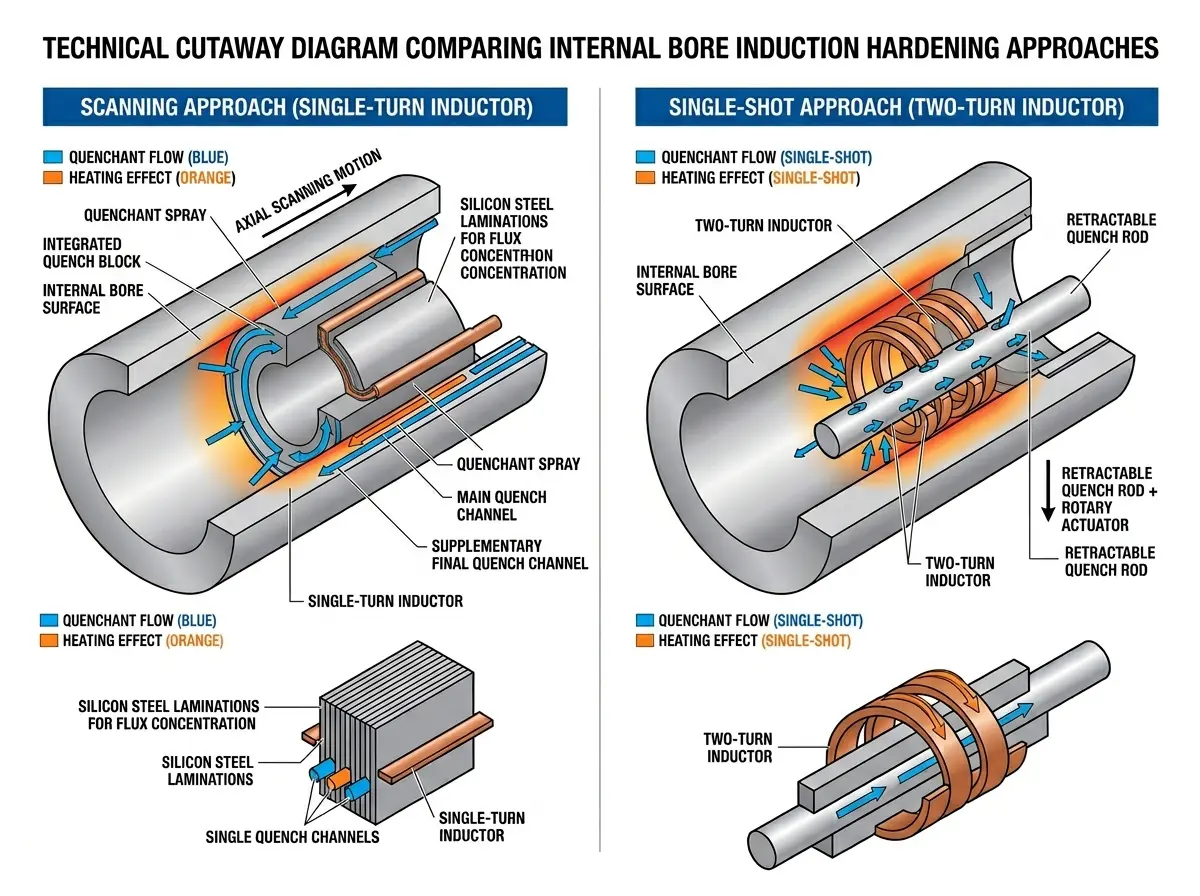
Il pezzo è bloccato all'estremità dell'albero con l'apertura della foro rivolta verso il basso. Viene utilizzato un induttore a singolo giro con 0.15 laminati in acciaio al silicio ad alta temperatura a doppia faccia spessi mm. Sono necessari tre canali indipendenti di raffreddamento ad acqua: un flusso d'acqua protettivo esterno per prevenire il surriscaldamento del bordo del foro, un flusso di raffreddamento principale per il raffreddamento primario, e un raffreddamento finale supplementare per garantire una distribuzione uniforme della profondità del trattamento superficiale. La sequenza di temporizzazione di questi tre canali è critica — un errore di temporizzazione anche in un solo canale può produrre profondità del bossolo disomogenea o punti molli.
Approccio di indurimento a colpo singolo
L'approccio a colpo singolo utilizza un induttore a due giri, con l'ugello di tempra progettato su una barra retrattile che si ritira dopo la tempra — una configurazione ben adatta all'integrazione in cicli di produzione automatizzati. pur essendo più rapido nel tempo di ciclo, questo metodo richiede una copertura dell'induttore più complessa e un controllo più stretto della tempistica dell'entenuta.
Confronto tra i due approcci
L'indurimento della scansione impone requisiti più elevati in termini di precisione di produzione degli induttori, ma tende a produrre una profondità dell'involucro più uniforme: un vantaggio decisivo nella produzione in grandi volumi dove la coerenza è fondamentale. L'indurimento a colpo singolo è più rapido in termini di tempo di ciclo, ma richiede una progettazione più sofisticata della copertura dell'induttore e un controllo dei tempi di spegnimento. La scelta tra loro dipende dal volume di produzione, geometria del foro, e la fascia di tolleranza accettabile sulla profondità della cassa.
Per ulteriori indicazioni sulle sfide di rafforzamento specifiche del processo, fare riferimento alla nostra analisi di difetti comuni della tempra ad induzione degli ingranaggi — molti dei principi relativi alla selezione della frequenza e alla progettazione del quench si applicano allo stesso modo alle applicazioni di foratura.
🔑 Punto chiave
La logica del processo di L'indurimento per induzione della alesatura interna si può affermare in modo succinto: utilizzare l'alta frequenza per compensare lo svantaggio intrinseco di efficienza del riscaldamento a campo riflesso, utilizzare un design preciso dell'induttore per lavorare entro severi vincoli spaziali, e utilizzare il raffreddamento di raffreddamento multicanale per ottenere una profondità uniforme della custodia.
Diametro della foratura, Geometria (foro passante o cieco), requisiti di durezza, e specifica della profondità della carcassa determinano insieme la combinazione specifica di frequenza, struttura dell'induttore, e disposizione del raffreddamento. Non esiste una soluzione standard universale — ogni tipo di pezzo richiede la propria progettazione mirata e qualificazione del processo.
Domande frequenti
Q: Perché la tempratura per induzione del foro interno è più difficile della tempratura della superficie esterna?
Due ragioni. Prima, Le linee di flusso magnetico si distribuiscono naturalmente all'esterno della bobina — il riscaldamento di un foro si basa su un campo magnetico riflesso, che è intrinsecamente meno efficiente. Secondo, lo spazio confinato all'interno di un alesaggio limita severamente le dimensioni dell'induttore, costringendo a compromessi ingegneristici difficili tra lo spessore del conduttore, il volume del concentratore di flusso, e il percorso dei canali di raffreddamento.
Q: Quale frequenza è necessaria per la tempra per induzione interna dell'alesaggio?
La tempra per induzione interna dell'alesaggio richiede frequenze superiori a 20 kHz come minimo. Per diametri dell'alesaggio più piccoli (sotto 30 mm), la frequenza di alimentazione dovrebbe raggiungere 200 kHz o più alta. Come regola pratica: alesaggio più piccolo = frequenza più alta. Un 15 alesaggio da mm può richiedere 200–300 kHz, mentre un 150 alesaggio da mm può essere temprato efficacemente a 30–50 kHz.
Q: Scansione o indurimento a colpo singolo, che è migliore per i fori interni?
Nessuno dei due è universalmente migliore. L'indurimento della scansione produce una profondità dell'involucro più uniforme ma richiede una maggiore precisione di produzione dell'induttore. L'indurimento a colpo singolo è più rapido in termini di tempo di ciclo e si adatta alla produzione automatizzata, ma richiede una progettazione della copertura dell'induttore più complessa e un controllo più rigoroso dei tempi di spegnimento. La scelta giusta dipende dalla geometria della parte, volume, e requisiti di tolleranza.
Q: Quale materiale concentratore di flusso dovrei usare per gli induttori alesati?
A frequenze più basse (20–50 kHz), 0.15 laminati in acciaio al silicio mm con rivestimento isolante ad alta temperatura funzionano bene. A frequenze più alte (100 kHz+), i concentratori di flusso lavorabili o la pasta di flusso sono preferiti. Una soluzione comune è creare una scanalatura elicoidale in una barra concentratrice lavorabile e avvolgere la bobina nella scanalatura per un'efficienza ottimale dello spazio.
Necessario supporto per il processo di indurimento della camera?
Contatta il nostro team di ingegneri per indicazioni specifiche sull'applicazione nella progettazione di induttori a camera interna, selezione della frequenza, e qualificazione del processo. Rispondiamo prontamente con una valutazione tecnica.


