Sistema di Tempra ad Induzione per Ganci
Ⅰ. Guarda l'indurimento automatico ad induzione dei ganci
Video: Alimentazione automatica e riscaldamento a induzione basato su trasportatore dei componenti del gancio.
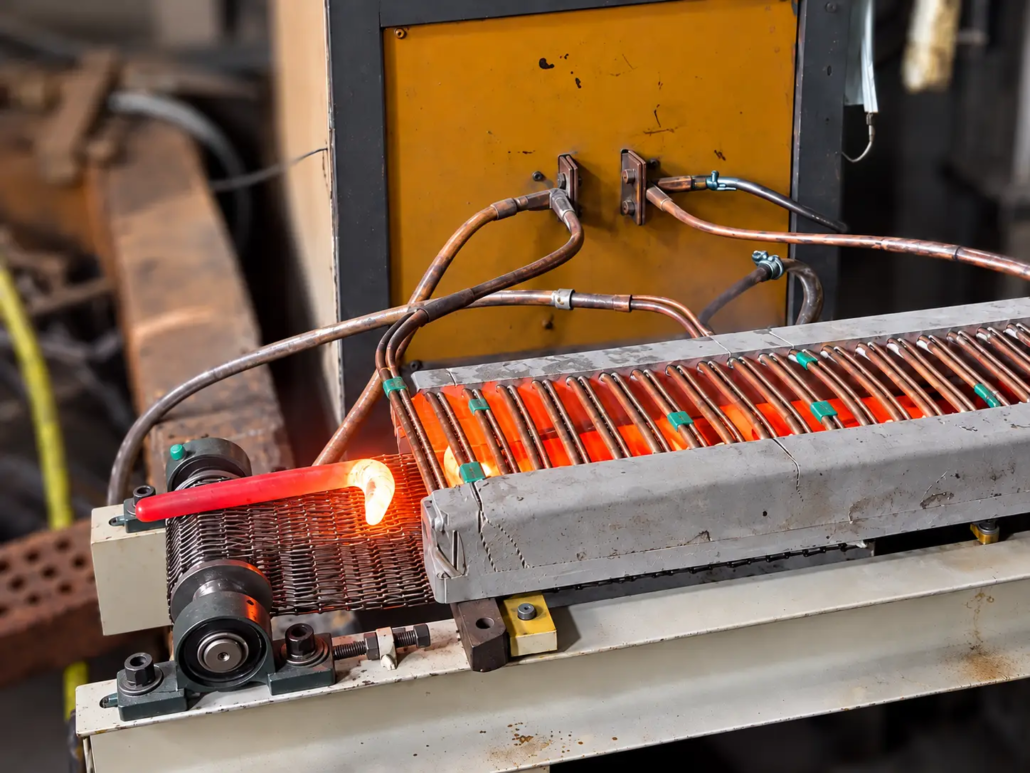
Il video mostra i ganci caricati automaticamente su un trasportatore in acciaio inossidabile e trasportati attraverso una bobina di riscaldamento a induzione.
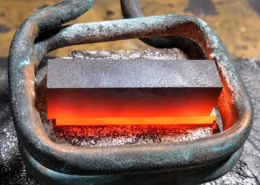
Poiché ogni pezzo passa attraverso la zona di riscaldamento, il tratto esposto diventa visibilmente rovente. Il trasportatore trasporta i componenti lungo un percorso definito attraverso l'induttore, consentendo di coordinare il tempo di riscaldamento con il movimento del pezzo.
Dettagli dell'applicazione
| Articolo | Descrizione |
|---|---|
| Opera | Componenti metallici a forma di gancio |
| Applicazione | L'indurimento a induzione |
| Metodo di alimentazione | Alimentazione automatica |
| Sistema di trasporto | Nastro trasportatore in acciaio inox |
| Metodo di riscaldamento | Riscaldamento a induzione alimentato da nastro trasportatore |
| Zona riscaldamento | Sezione selezionata del gancio |
| Attrezzature | Sistema di riscaldamento e tempra a induzione personalizzato |
Il video mostra l'alimentazione automatica, trasporto su nastro trasportatore e riscaldamento a induzione. La successiva operazione di tempra non è visibile nel filmato.
Per un processo completo di tempra ad induzione, le condizioni di riscaldamento e raffreddamento devono essere stabilite in base al materiale e all'area temprata richiesta.
Ⅱ. Pezzi e applicazioni adatti
L'indurimento a induzione viene utilizzato per componenti in acciaio idonei che richiedono maggiore durezza superficiale o resistenza all'usura in aree selezionate.
Per parti a forma di gancio, il trattamento richiesto dipende dalla funzione del componente, superfici di contatto e condizioni di carico. Alcuni ganci potrebbero richiedere un indurimento localizzato della superficie di lavoro, mentre altri hanno requisiti di resistenza e tenacità che richiedono un diverso approccio al trattamento termico.
Le potenziali applicazioni includono:
— Componenti di ganci industriali con superfici temprate specifiche
— Parti meccaniche a forma di gancio soggette ad usura localizzata
— Componenti con estremità a gancio utilizzati negli assemblaggi meccanici
— Componenti in acciaio formati su misura che richiedono tempra selettiva
— Parti simili adatte per l'alimentazione automatica del trasportatore
Le potenziali applicazioni si verificano nei macchinari generali, produzione di attrezzature industriali e componenti metallici.
L'utilizzo finale specifico dei ganci mostrati nel video non è stato identificato. Per ganci portanti o critici per la sicurezza, il processo di trattamento termico deve essere valutato rispetto alle proprietà meccaniche del componente e ai requisiti di progettazione applicabili.
Ⅲ. Alimentazione del trasportatore, Riscaldamento e tempra ad induzione
La disposizione delle apparecchiature integra l'alimentazione del pezzo e il riscaldamento a induzione in una sequenza di produzione coordinata.
Alimentazione automatica e trasporto tramite trasportatore
Il meccanismo di alimentazione fornisce i ganci al trasportatore, che li trasporta attraverso la zona di riscaldamento a induzione.
Per produzioni ripetute, il sistema di trasporto deve adattarsi alla forma del pezzo e mantenere una posizione adeguata mentre ciascun componente passa attraverso l'induttore.
Velocità del trasportatore, la distanza tra i pezzi e la potenza di riscaldamento devono essere adattate al ciclo di riscaldamento richiesto.
La geometria del gancio influisce anche sulla disposizione dell'alimentazione. Componenti con piegature diverse, lunghezze o tratti sporgenti possono richiedere guide dedicate, supporti o attrezzi di posizionamento.
Bobina di induzione personalizzata
Il bobina a induzione viene selezionato in base alla sezione trasversale del pezzo, area di riscaldamento richiesta e spazio disponibile.
Mentre il pezzo passa attraverso il campo magnetico alternato, le correnti indotte generano calore all'interno del materiale elettricamente conduttivo.
Per l’indurimento localizzato, l'induttore e i parametri di processo sono selezionati per concentrare il riscaldamento nella regione specificata anziché riscaldare l'intero componente in modo uniforme.
Potrebbe essere necessaria una disposizione personalizzata della bobina quando la geometria del gancio impedisce un posizionamento adeguato all'interno di un induttore convenzionale.
Coordinamento del riscaldamento e della tempra
Per acciai temprabili idonei, la tempra ad induzione richiede il riscaldamento della regione selezionata alla condizione di austenitizzazione appropriata seguita da un'adeguata tempra.
Il metodo di tempra richiesto dipende dal materiale, zona di trattamento, geometria dei componenti e distorsione ammissibile.
A seconda dell'applicazione, l'apparecchiatura può incorporare una stazione di raffreddamento separata o un sistema integrato di riscaldamento e raffreddamento.
Il processo di tempra deve essere coordinato con l'operazione di riscaldamento. Un pezzo visibilmente rovente no, da solo, stabilire la durezza superficiale risultante o la profondità effettiva della cassa.
Ⅳ. Configurazione delle apparecchiature e controllo del processo
KOTRON fornisce apparecchiature di tempra a induzione che coprono la conversione di potenza, induttori personalizzati, movimentazione del pezzo, tempra e controllo della macchina.
Per la tempra del gancio alimentato da trasportatore, l'attrezzatura viene selezionata in base alle dimensioni del pezzo, condizioni di processo e di produzione richieste.
| Componente di sistema | Considerazioni sulla configurazione |
|---|---|
| Alimentatore ad Induzione | Potenza e frequenza selezionate in base al fabbisogno di riscaldamento |
| Bobina di induzione | Adattato alla geometria del gancio e all'area di tempra |
| Sistema di alimentazione automatica | Caricamento e orientamento del pezzo |
| Sistema di trasporto | Velocità di trasporto, spaziatura e supporto del pezzo |
| Utensili per pezzi in lavorazione | Guide, supporti o fissaggi ove richiesto |
| Attrezzatura per la tempra | Condizioni di consegna e raffreddamento del quenchant |
| Sistema di controllo | Coordinamento dell'alimentazione, riscaldamento e operazioni connesse |
| Raffreddamento delle apparecchiature | Raffreddamento adattato al sistema di induzione selezionato |
| Automazione aggiuntiva | Movimentazione a valle e integrazione della produzione ove richiesto |
Potenza digitale e controllo di processo
Le apparecchiature di riscaldamento a induzione disponibili di KOTRON includono Alimentatori controllati da DSP per la regolazione digitale del processo di riscaldamento.
Per un'applicazione alimentata da un trasportatore, l'alimentazione elettrica e il sistema di controllo della macchina devono essere coordinati con il movimento del pezzo e il tempo di riscaldamento richiesto.
La configurazione selezionata può fornire parametri di riscaldamento programmabili e controllo dell'alimentazione associata, operazioni di posizionamento o tempra.
Monitoraggio del processo opzionale
Dove è richiesto il monitoraggio o la tracciabilità della produzione, può fornire un adeguato pacchetto di monitoraggio:
— Tensione in tempo reale, corrente, monitoraggio della potenza e della frequenza
— Registrazione dei parametri di riscaldamento e della curva di processo
— Allarmi limite parametri
— Impostazioni di processo memorizzate per diversi pezzi
— Registri operativi storici
— Monitoraggio del flusso e della temperatura del quench, dove sono installati sensori idonei
Queste funzioni supportano la supervisione del processo e aiutano a identificare le deviazioni dalle condizioni operative stabilite.
Il monitoraggio dei parametri elettrici non conferma direttamente la durezza finale o la profondità della cassa. La qualità della parte finita deve essere verificata utilizzando metodi appropriati metodi di ispezione.
Ⅴ. Modelli di alimentatori a induzione di riferimento
L'alimentazione elettrica a induzione richiesta dipende dal materiale del gancio, dimensioni, area di riscaldamento, progettazione e ciclo produttivo degli induttori.
I seguenti modelli sono opzioni preliminari per valutare le diverse esigenze di riscaldamento.
| Modello | Potenza | Gamma di frequenza | Riferimento preliminare alla domanda |
|---|---|---|---|
| XG-30 | 30 kW | 20–40 kHz | Componenti del gancio più piccoli che richiedono riscaldamento localizzato |
| XG-60 | 60 kW | 20–40 kHz | Applicazioni di tempra del gancio di medie dimensioni |
| XZG-80SCZ | 80 kW | 1–50 kHz | Carichi di riscaldamento maggiori o applicazioni con maggiori esigenze di produzione |
Le specifiche e le descrizioni delle applicazioni sopra riportate costituiscono informazioni di riferimento, selezioni dell'attrezzatura non confermate per la dimostrazione video. Le specifiche e l'idoneità del modello attuale devono essere verificate per il progetto reale.
Selezione dell'alimentatore
La potenza e la frequenza vengono selezionate insieme alla bobina di induzione e al processo di riscaldamento.
Le principali considerazioni includono:
— Materiale e dimensioni della sezione trasversale
— Posizione e profondità del riscaldamento richiesto
— Geometria del pezzo e gioco della bobina
— Velocità del trasportatore e durata del riscaldamento
— Area temprata richiesta e profondità effettiva della cassa
— Portata produttiva
Una potenza maggiore non produce automaticamente uno strato indurito più profondo o un modello di riscaldamento più adatto. L'equipaggiamento elettrico, il processo di induttore e di spegnimento deve essere valutato come un sistema completo.
Ⅵ. Selezione di un sistema per diversi componenti del gancio
I pezzi a forma di gancio possono variare notevolmente in termini di geometria e requisiti di lavorazione.
Un sistema adeguato deve fornire una capacità di riscaldamento sufficiente mantenendo il rapporto richiesto tra il pezzo in lavorazione, trasportatore e induttore.
| Fattore di selezione | Considerazione ingegneristica |
|---|---|
| Materiale del pezzo | Requisiti di temprabilità e di trattamento termico |
| Geometria del gancio | Alimentazione, posizionamento e gioco dell'induttore |
| Sezione trasversale | Domanda di riscaldamento e distribuzione della temperatura |
| Area rinforzata richiesta | Posizione ed estensione del trattamento localizzato |
| Tasso di produzione | Velocità del trasportatore, spaziatura dei pezzi e sequenza di lavorazione |
| Durezza della superficie target | Proprietà richieste della superficie trattata |
| Profondità effettiva della custodia | Requisiti di riscaldamento e raffreddamento |
| Disposizione della fabbrica | Disposizione delle attrezzature e integrazione della produzione |
Geometria del pezzo e cambio
È possibile lavorare ganci di diverse dimensioni all'interno della gamma progettata dell'attrezzatura.
Le modifiche alla geometria del pezzo possono richiedere modifiche alle guide del trasportatore, modalità di alimentazione, induttori o impostazioni di processo.
Dove sono richiesti più tipi di prodotto, i requisiti di transizione dovrebbero essere considerati durante selezione dell'attrezzatura.
Verifica del processo di indurimento
Per applicazioni con requisiti specifici di durezza o profondità della cassa, i parametri di riscaldamento e raffreddamento dovrebbero essere stabiliti attraverso prove di processo.
La verifica può includere test di durezza superficiale, traverse di durezza o esame dello strato indurito, secondo le specifiche del componente.
Il risultato ottenibile dipende dal materiale, condizioni di riscaldamento, progettazione dell'induttore e dal processo di tempra.
Ⅶ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Il sistema può elaborare ganci di diverse dimensioni?
È possibile elaborare formati diversi entro la capacità meccanica ed elettrica dell'apparecchiatura selezionata. Le modifiche alle dimensioni o alla forma del pezzo possono richiedere induttori diversi, guide del trasportatore o impostazioni di processo.
L'attrezzatura riscalda l'intero gancio?
Non necessariamente. La bobina di induzione può essere progettata per concentrare il riscaldamento su una sezione specifica. La distribuzione effettiva della temperatura dipende dal design della bobina, geometria del pezzo e condizioni di riscaldamento.
L'attrezzatura può essere fornita con alimentazione e tempra automatici?
Sì. KOTRON fornisce sistemi personalizzati che incorporano l'alimentazione automatica, trasporto con trasportatore, riscaldamento ad induzione e adeguate apparecchiature di tempra. La sequenza completa del processo e il livello di automazione sono determinati dal progetto.
È possibile registrare i parametri di produzione?
Con una configurazione di monitoraggio adeguata, parametri operativi selezionati, le curve di riscaldamento e i registri di produzione possono essere archiviati per la revisione del processo.
Ⅷ. Richiedi un sistema di tempra ad induzione personalizzato per ganci
Per la tempra ad induzione di componenti a forma di gancio, la selezione dell'attrezzatura inizia dal pezzo da lavorare e dall'area di trattamento richiesta.
Si prega di fornire:
— Disegni o fotografie del pezzo
— Grado del materiale o dell'acciaio
— Dimensioni principali e dimensione della sezione trasversale
— Area di indurimento richiesta
— Quantità di produzione o tempo di ciclo richiesto
Se già definito, Anche la durezza della superficie target e la profondità effettiva del rivestimento sono utili per la valutazione tecnica iniziale.
Sulla base di questi dettagli, KOTRON può valutare l'alimentazione ad induzione, induttore personalizzato, disposizione del trasportatore, apparecchiature di tempra e controllo richiesto o configurazione dell'automazione.