Linea Automatica di Tempra ad Induzione per Perni e Boccole
Ⅰ. Vedi la linea di indurimento automatico in funzione
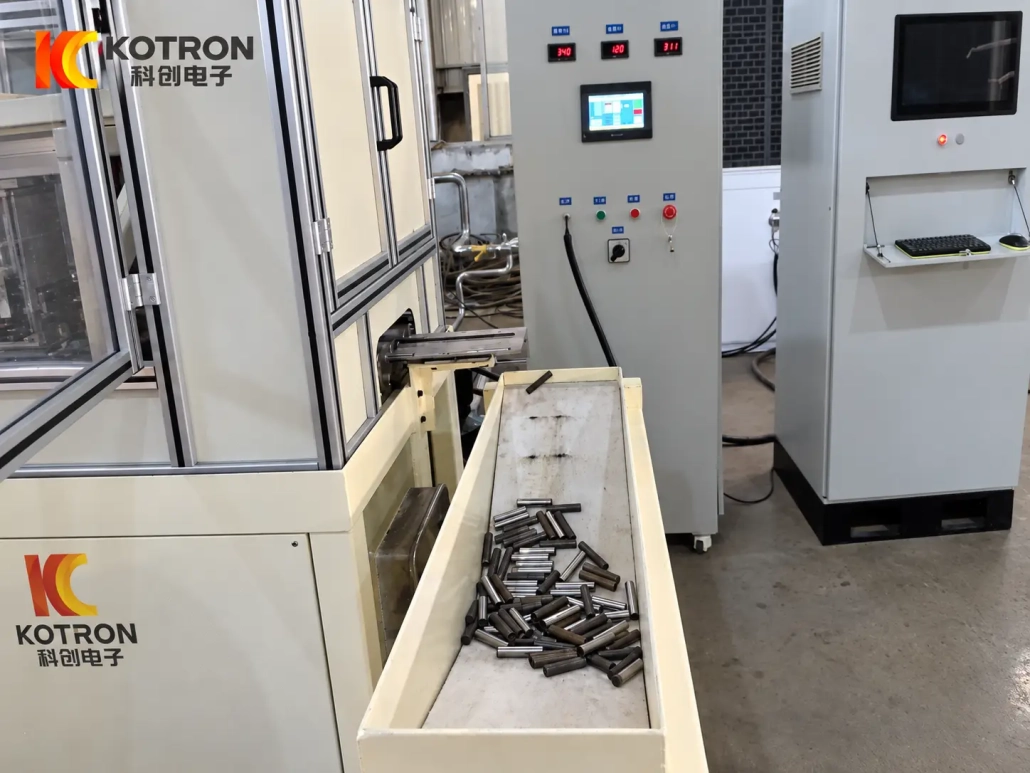
Il video mostra i pezzi in movimento attraverso un processo automatico di tempra ad induzione, compresa l'alimentazione, trasferimento tra posizioni, riscaldamento, tempra e scarico finale.
Per la produzione in lotti, il riscaldamento è solo una parte del lavoro. Ogni componente deve inoltre raggiungere la posizione corretta, completare il processo programmato e abbandonare l'area di lavoro prima che inizi il ciclo successivo.
È qui che una linea automatica differisce da una linea autonoma caricata manualmente macchina per tempra ad induzione perni. La movimentazione dei pezzi e il trattamento termico sono coordinati come un processo di produzione ripetuto.
Ⅱ. Perni, Boccole e pezzi idonei
La linea è destinata principalmente a componenti cilindrici che necessitano di tempra superficiale o localizzata.
I pezzi tipici includono:
•Perni
•Boccole
•Alberi dei perni
•Perni di articolazione
•Componenti del tipo a manicotto
•Parti meccaniche cilindriche simili
Perni e boccole non dovrebbero essere trattati automaticamente come lo stesso lavoro di riscaldamento.
Un perno pieno e una boccola cava possono avere spessori di sezione diversi, flusso di calore, requisiti di supporto e zone di indurimento. Anche due perni con diametri esterni simili potrebbero richiedere processi diversi a causa delle differenze di materiale, lunghezza di tempra o profondità della cassa richiesta.
Per boccole, dimensioni del foro, Prima di progettare l'induttore e l'attrezzatura è necessario considerare anche lo spessore della parete e l'area temprata richiesta.
Include le informazioni più utili per la selezione dell'attrezzatura:
•Materiale e qualità
•Diametro esterno
•Diametro interno per boccole
•Lunghezza totale
•Area di indurimento richiesta
•Durezza superficiale target
•Profondità effettiva del caso
•Tasso di produzione richiesto
Il pezzo vero e proprio dovrebbe quindi precedere il modello della macchina o la potenza nominale.
Ⅲ. Come Funziona la Linea Automatica di Tempra ad Induzione
Una tipica sequenza di produzione è:
Caricamento → Alimentazione → Posizionamento → Riscaldamento a induzione → Tempra → Trasferimento → Scarico
La sequenza esatta può essere adattata al pezzo da lavorare.
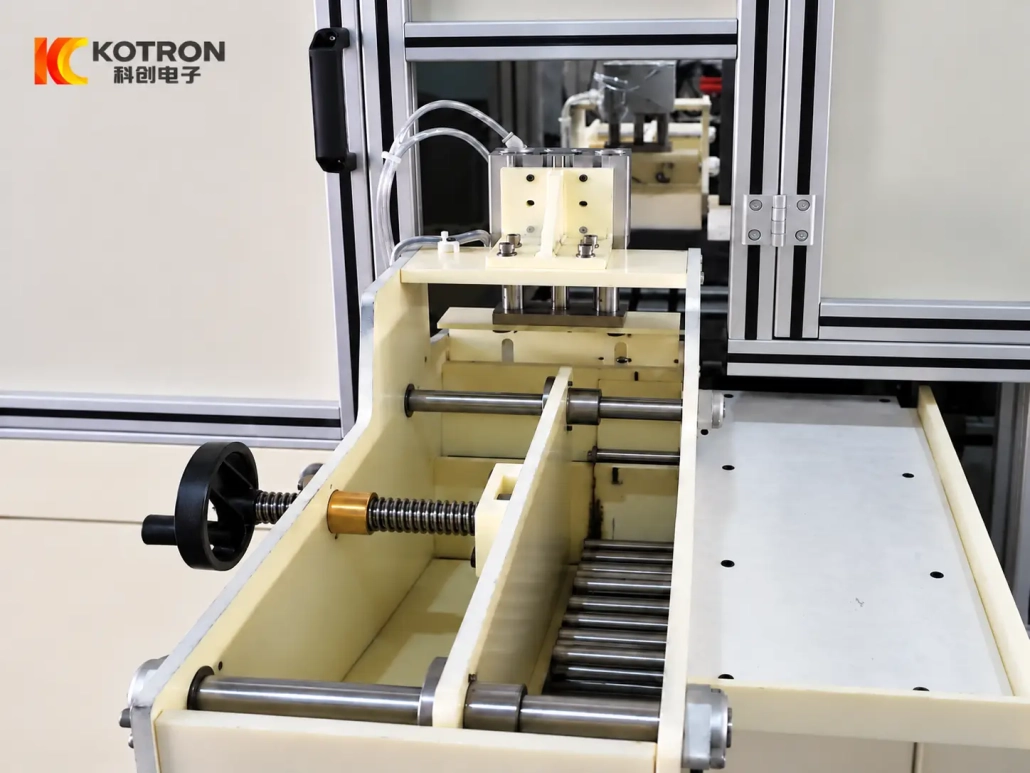
Nella sezione di caricamento, i componenti cilindrici entrano nel meccanismo di alimentazione e avanzano in una sequenza controllata. Spinta meccanica, laminazione, è possibile selezionare l'inclinazione o altri metodi di trasferimento in base alle dimensioni, orientamento e caratteristiche di movimentazione della parte.
Una volta che il pezzo raggiunge la posizione di lavorazione, la macchina lo localizza secondo il ciclo programmato. Il sistema di induzione fornisce quindi l'energia termica necessaria attraverso l'induttore.
Dopo il riscaldamento, l'area richiesta è estinta. Il pezzo viene allontanato dalla posizione di lavorazione e scaricato, consentendo alla parte successiva di entrare nel ciclo.
A seconda delle esigenze di indurimento, il pezzo può rimanere fermo o muoversi rispetto all'induttore. Il movimento finale e il metodo di tempra vengono selezionati in base al modello temprato richiesto piuttosto che a un modello fisso della macchina.
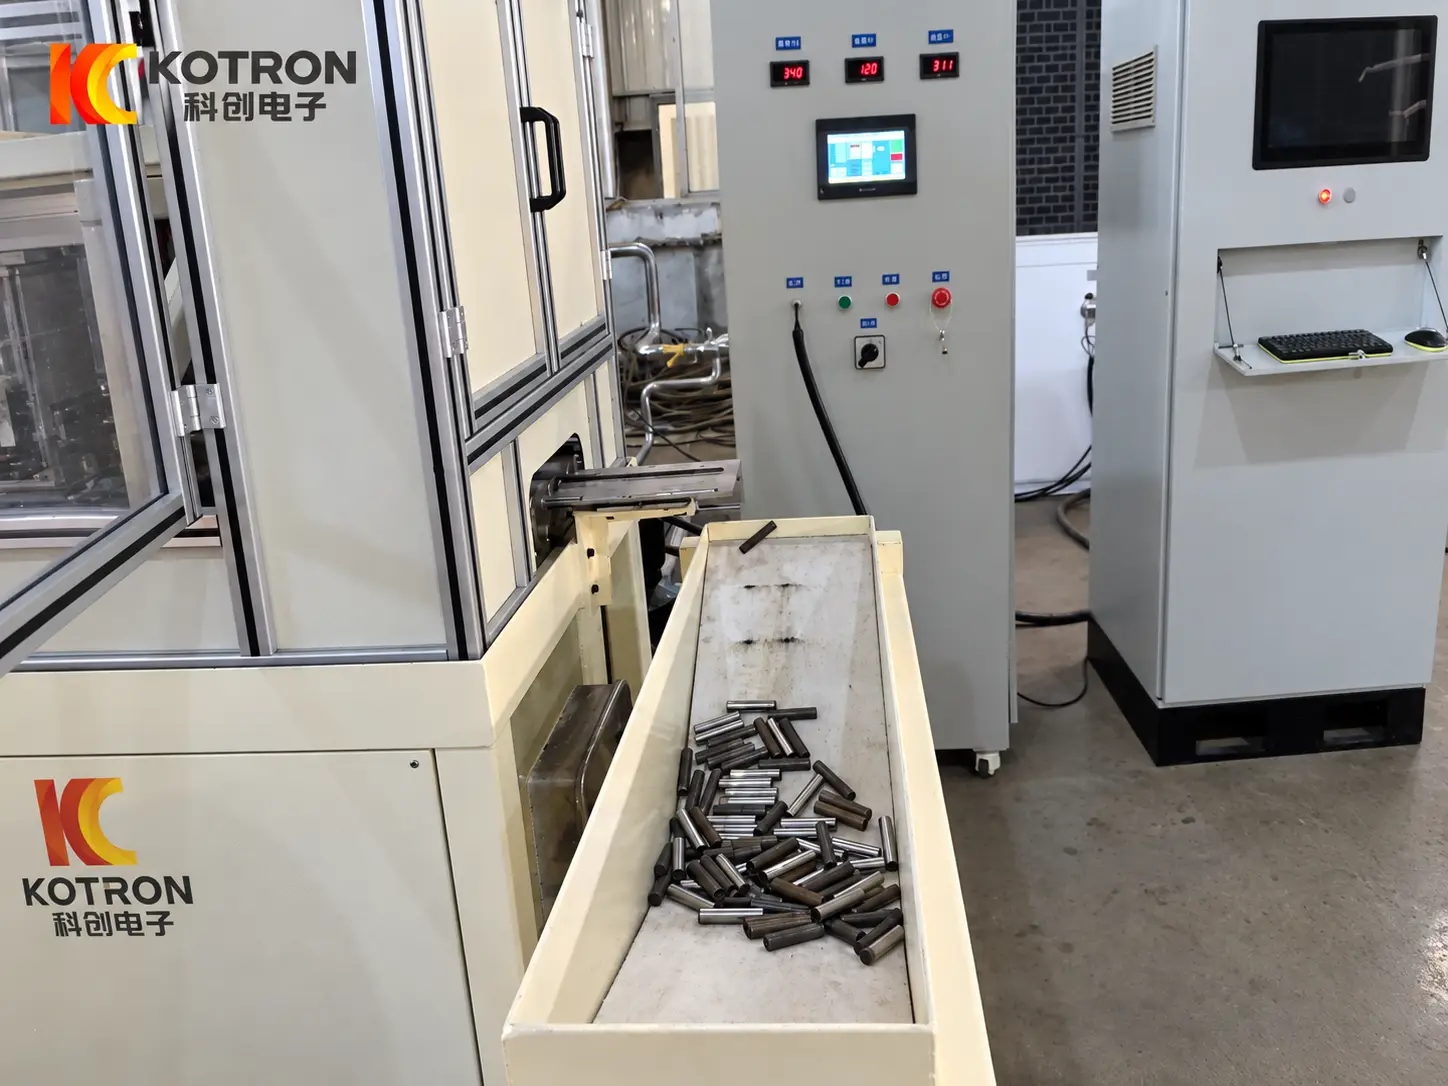
La sezione di scarico completa il ciclo automatico allontanando i pezzi lavorati dalla stazione di tempra senza richiedere lo scarico manuale dopo ogni ciclo.
Ⅳ. Processo di tempra per perni e boccole
Una macchina per tempra a induzione per perni non deve essere scelta solo in base alla potenza nominale.
Il risultato finale dell'indurimento è influenzato da diverse variabili di processo che lavorano insieme:
Potenza + Frequenza + Progettazione dell'induttore + Tempo di Riscaldamento + Movimento del pezzo + tempra
Il materiale e la geometria del pezzo determinano il modo in cui queste variabili devono essere combinate.
L'induttore è particolarmente importante. La sua forma e il rapporto con il pezzo determinano dove si concentra l'energia elettromagnetica. Una breve zona di indurimento locale, una superficie cilindrica più lunga e una boccola con uno spessore di parete diverso possono richiedere diverse disposizioni della bobina.
Anche la frequenza deve essere adatta all'applicazione. Una frequenza più alta o più bassa non è automaticamente migliore; deve essere selezionato insieme alle dimensioni del pezzo e alla profondità di riscaldamento richiesta.
Tempo di riscaldamento, il livello di potenza e il movimento devono quindi funzionare con la fase di tempra. La modifica di una variabile può alterare la distribuzione della temperatura e il modello indurito.
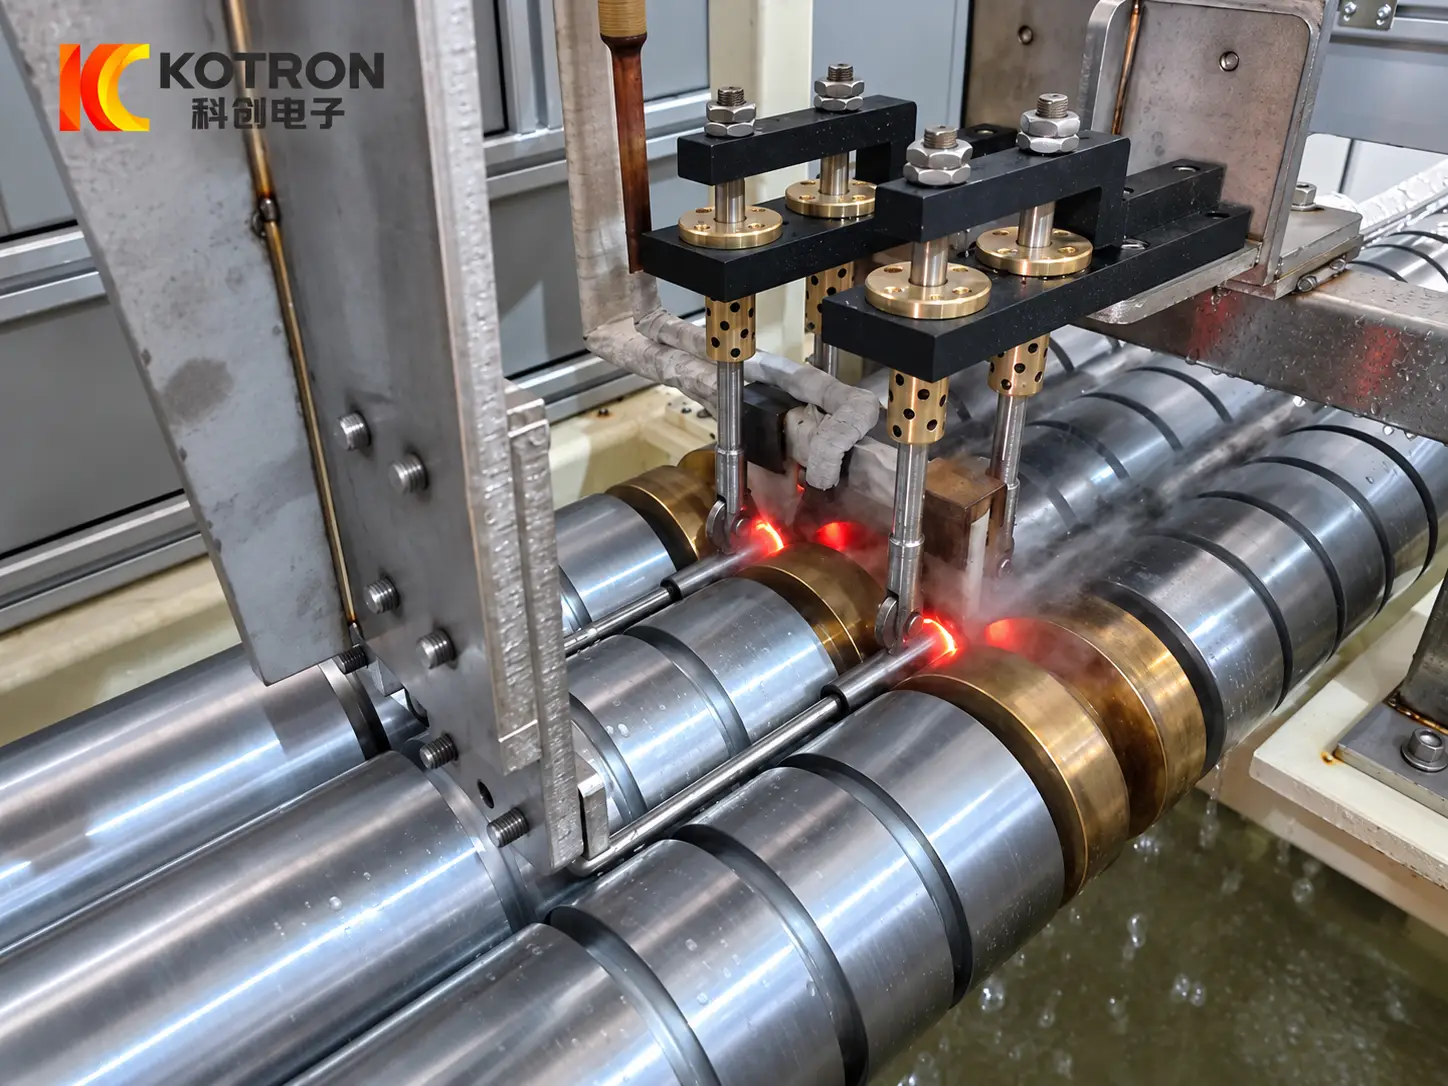
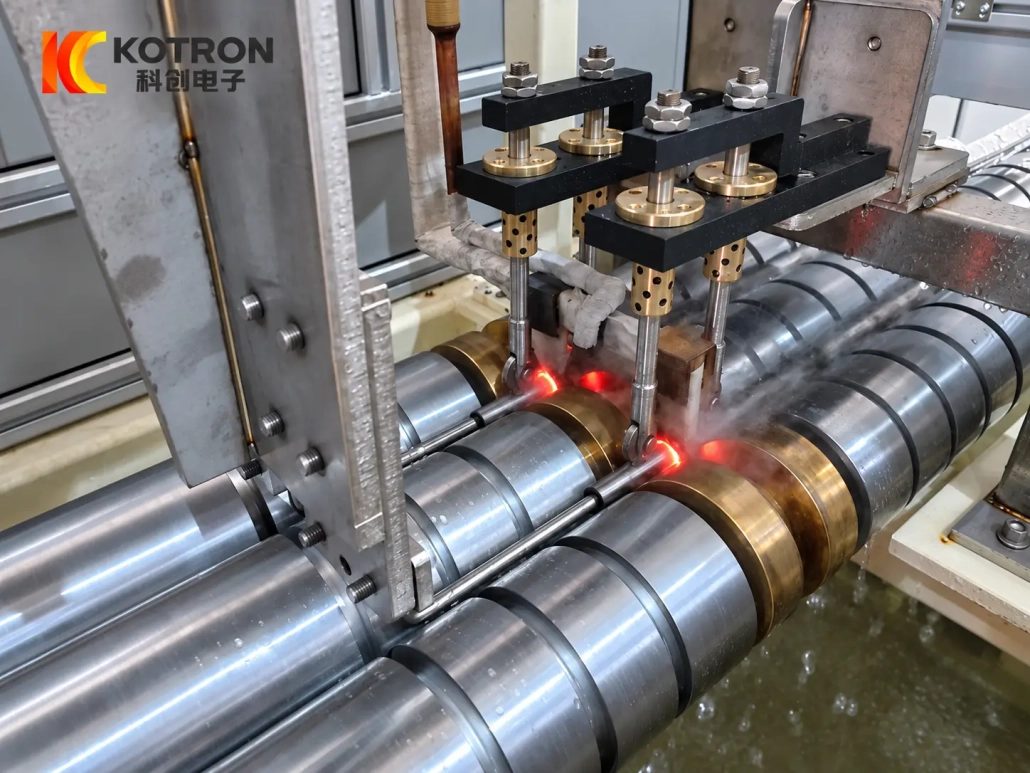
Questa immagine di processo mostra la relazione effettiva tra il pezzo, induttore e zona riscaldata durante la produzione.
Per la scelta dell'attrezzatura, normalmente valutiamo:
•Materiale e qualità
•Dimensioni del pezzo
•Zona di indurimento
•Durezza superficiale richiesta
•Profondità effettiva del caso
•Lunghezza di indurimento
•Ciclo produttivo
Lo scopo non è semplicemente quello di riscaldare rapidamente la parte. Il processo deve produrre ripetutamente la zona indurita richiesta nelle condizioni di produzione.
Ⅴ. Alimentazione automatica e configurazione della linea
Per la produzione in lotti, la movimentazione dei pezzi ha un effetto diretto sulla praticità di utilizzo della linea.
I componenti cilindrici devono essere separati, trasferiti e posizionati senza interrompere la sequenza produttiva. A seconda del pezzo, ciò può essere ottenuto con meccanismi meccanici relativamente semplici oppure con un sistema di movimentazione automatica più avanzato.
Le possibili configurazioni includono:
•Spinta meccanica
•Trasferimento a rulli
•Trasferimento basculante
•Movimento pneumatico
•Posizionamento dei servi
•Sensori di posizione
•Infissi personalizzati
•Interfacce di carico e scarico automatico
La soluzione più adatta non è necessariamente quella più complicata.
Per una parte cilindrica semplice, una disposizione meccanica di spinta e trasferimento potrebbe essere più adatta rispetto all’aggiunta di una movimentazione robotica non necessaria. Una linea integrata più grande potrebbe richiedere servoassi, sensori aggiuntivi o comunicazione con apparecchiature a monte e a valle.
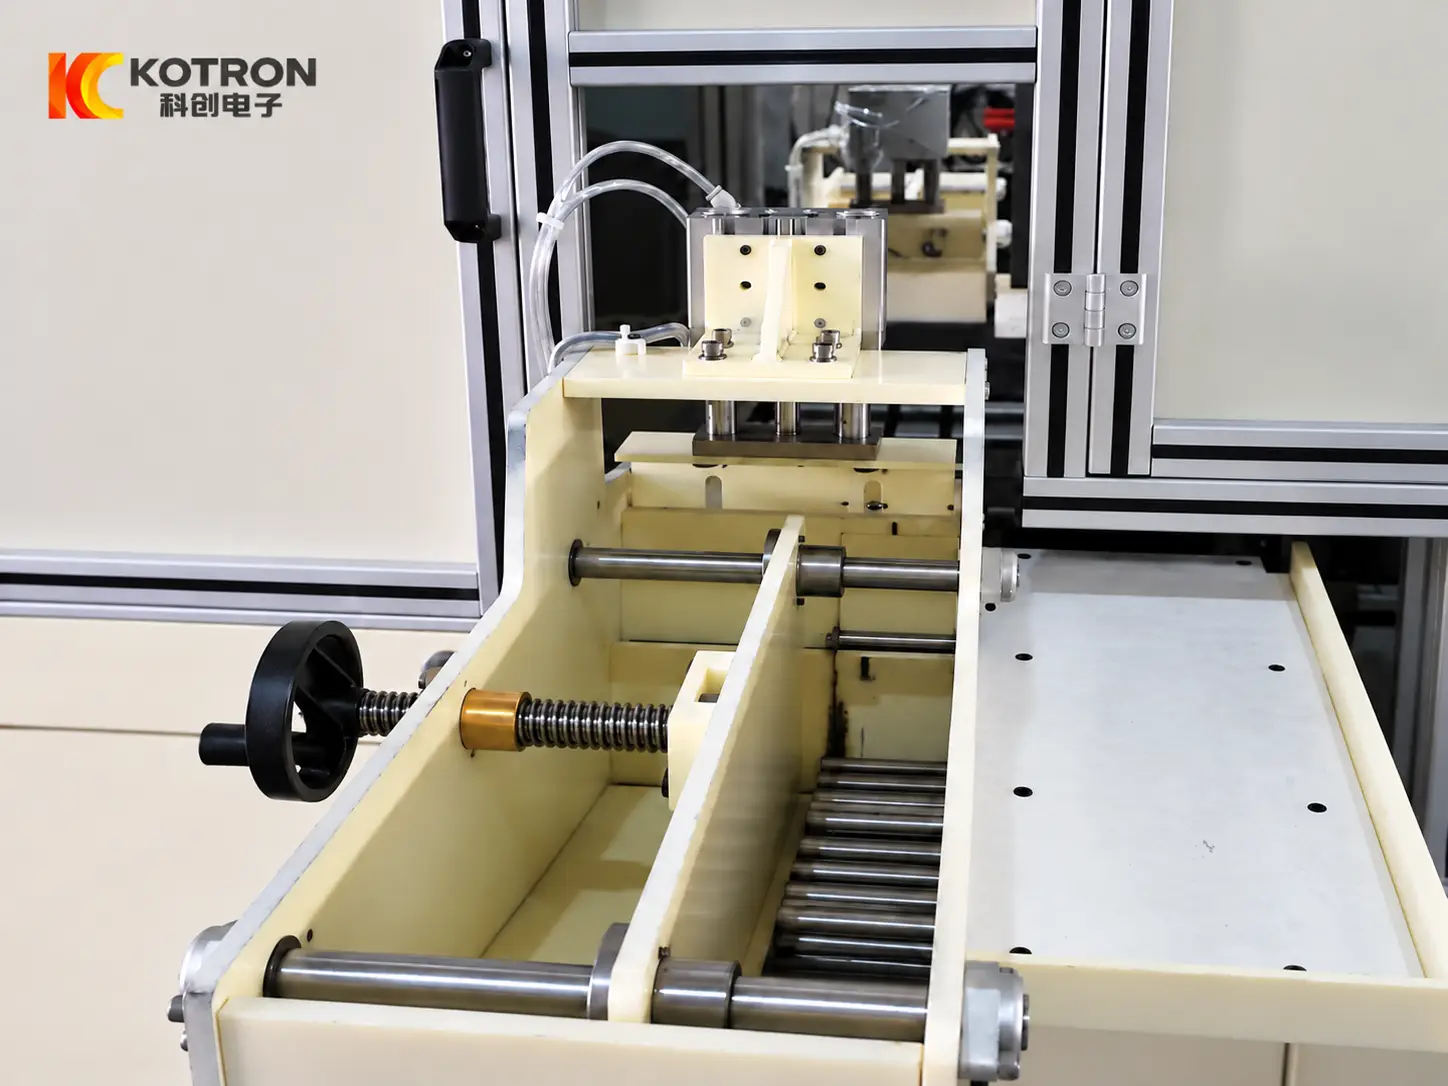
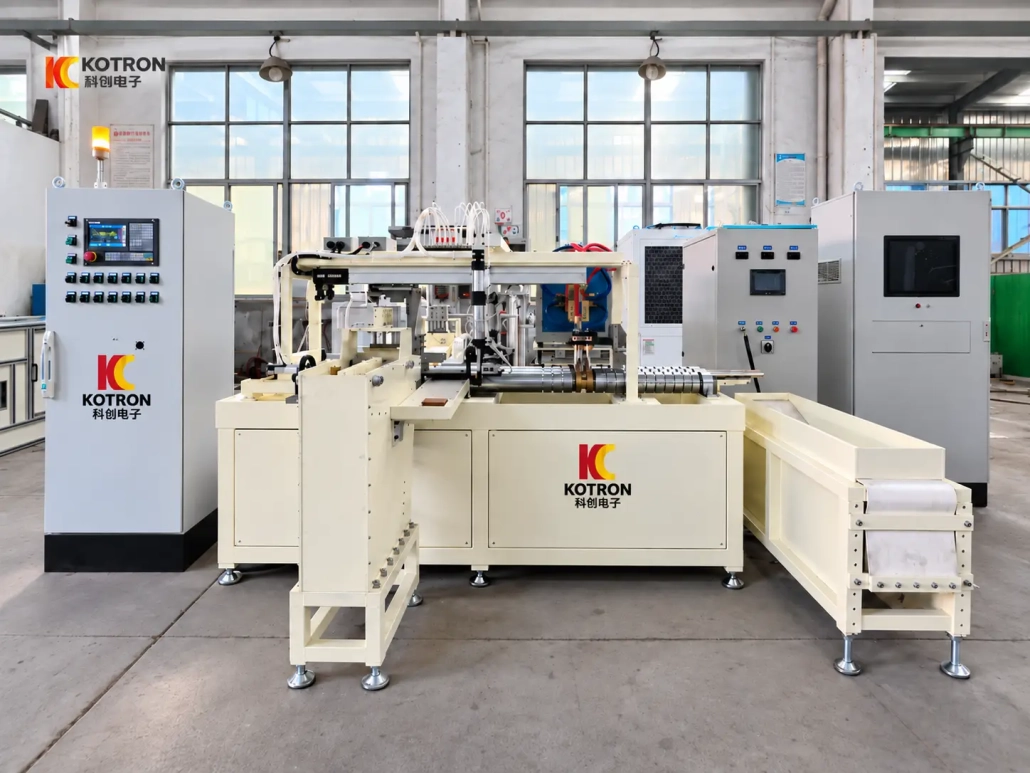
Una linea completa può tipicamente essere suddivisa in diverse sezioni funzionali:
| Sistema | Funzione principale |
|---|---|
| Sistema di alimentazione | Introduce i pezzi nella sequenza di produzione |
| Meccanismo di trasferimento | Sposta le parti tra le posizioni |
| Posizionamento / sistema di fissaggio | Individua il pezzo da lavorare |
| Stazione di riscaldamento a induzione | Riscalda l'area richiesta |
| Sistema di tempra | Raffredda la zona riscaldata in base al processo |
| Scarico automatico | Trasferisce le parti lavorate fuori dalla linea |
| Sistema di controllo | Coordina la sequenza elettrica e meccanica |
Il layout può essere personalizzato in base all'orientamento del pezzo, spazio disponibile in fabbrica e collegamento con le apparecchiature di produzione esistenti.
Ⅵ. Potenza IGBT, Controllo DSP e automazione PLC
Il sistema elettrico e di automazione può essere configurato in base al processo e al livello di produzione richiesti.
Alimentatore a induzione basato su IGBT
L'alimentatore IGBT fornisce la potenza riscaldante necessaria per il processo di induzione. La potenza nominale e la frequenza operativa vengono selezionate in base al pezzo da lavorare, requisito di tempra e ciclo produttivo.
Controllo digitale DSP
Il controllo DSP viene utilizzato per la regolazione digitale e il monitoraggio dell'alimentazione a induzione. A seconda della configurazione, parametri come la corrente, tensione, energia, la frequenza e il tempo di riscaldamento possono essere monitorati o incorporati nel programma di processo.
Controllo sequenza PLC
Il PLC coordina l'alimentazione, posizionamento, riscaldamento, tempra, trasferimento e scarico. Un HMI può fornire l'impostazione dei parametri, stato operativo e informazioni sugli allarmi.
Dove richiesto, il sistema di controllo può anche essere personalizzato con ricette pezzo, sensori, servocomando, registrazione e comunicazione dei dati con apparecchiature a monte o a valle.
Ⅶ. Configurato in base al pezzo da lavorare e ai requisiti di produzione
Non esistono specifiche universali utili per ogni linea di tempra per perni e boccole.
Un perno piccolo prodotto continuamente in grandi lotti e un perno più grande lavorato a una velocità di produzione inferiore possono entrambi richiedere la tempra a induzione, ma i loro sistemi di alimentazione, alimentatori, attrezzature, induttori e cicli di lavorazione possono essere molto diversi.
Lo stesso vale per le boccole.
Invece di selezionare l'apparecchiatura solo in base al numero di modello o alla potenza nominale, si consiglia di iniziare con il pezzo e il risultato del trattamento termico richiesto.
Si prega di fornire le seguenti informazioni, ove disponibili:
Informazioni sul pezzo
• Disegno della parte
• Tipo di parte
• Materiale e qualità
• Diametro esterno
• Diametro interno delle boccole
• Lunghezza
• Peso
Requisito del trattamento termico
• Zona di indurimento
• Durezza superficiale richiesta
• Profondità effettiva del caso
• Lunghezza di indurimento
• Requisito di indurimento locale o continuo
Requisiti di produzione
• Uscita richiesta
• Metodo di caricamento corrente
• Livello di automazione richiesto
• Spazio di installazione disponibile
• Apparecchiature esistenti a monte oa valle
• Requisiti di registrazione o tracciabilità dei dati
Da queste informazioni, il progetto può essere configurato attorno alla potenza di induzione adeguata, frequenza di funzionamento, induttore, disposizione di spegnimento, metodo di alimentazione, meccanismo di posizionamento e sistema di automazione.
I clienti non hanno bisogno di determinare ogni dettaglio elettrico o meccanico prima di contattarci. Un disegno chiaro del pezzo e i requisiti di trattamento termico sono solitamente un punto di partenza migliore rispetto alla semplice specifica di una determinata potenza in kilowatt.
Ⅷ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
La stessa linea può lavorare sia perni che boccole?
Una linea può essere progettata attorno ad una opportuna famiglia di perni e boccole. Pezzi diversi possono richiedere induttori diversi, attrezzature, posizionamento di componenti o ricette di processo, quindi la gamma pratica dovrebbe essere confermata dai disegni effettivi.
Una linea può elaborare diverse dimensioni di pezzi?
Sì, entro la capacità meccanica ed elettrica dell'apparecchiatura. A seconda della differenza di dimensioni, il passaggio può comportare la regolazione o la sostituzione dell'induttore, componenti di fissaggio o posizionamento insieme a un diverso programma di processo.
È possibile indurire solo un'area selezionata del pezzo?
Sì. Il riscaldamento a induzione è adatto per il trattamento termico localizzato. La zona di indurimento richiesta deve essere chiaramente contrassegnata sul disegno in modo che l'induttore, il movimento del pezzo e la disposizione del raffreddamento possono essere valutati insieme.
La linea può essere collegata ad apparecchiature di produzione esistenti?
Sì. Alimentazione, scarico, le interfacce meccaniche e la comunicazione di controllo possono essere personalizzate dopo aver rivisto il flusso di produzione esistente e il layout della fabbrica.
Quali informazioni sono necessarie per un preventivo?
Le informazioni iniziali più utili sono disegno del pezzo, materiale, dimensioni, zona di indurimento, durezza superficiale, profondità effettiva del caso e output richiesto. Foto o video del processo produttivo esistente sono utili anche quando la nuova attrezzatura deve collegarsi ad una linea esistente.