Macchina per tempra ad induzione per fori interni per il settore automobilistico & Componenti di precisione per moto
Ⅰ. Indurimento del foro interno in funzione
Tempra ad induzione con foro interno
Per il settore automobilistico & Parti di precisione per moto
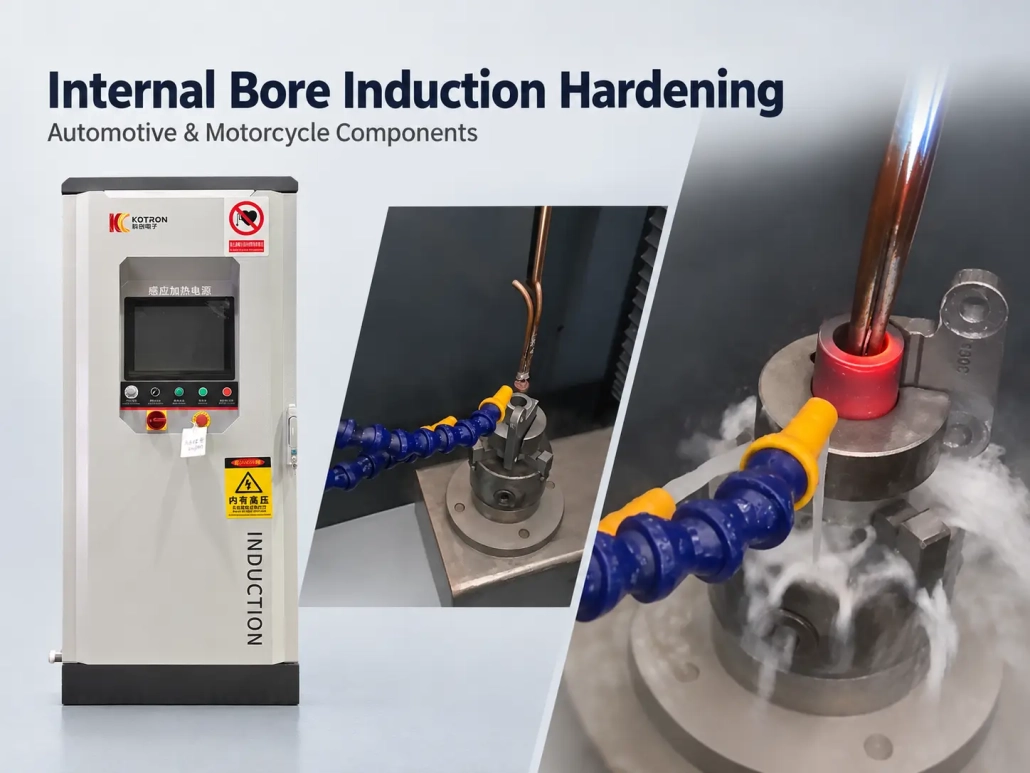
Nell'applicazione mostrata nel video, l'induttore è posizionato all'interno del foro e riscalda la superficie interna specificata. L'area riscaldata viene quindi raffreddata per produrre la zona indurita richiesta.
Questo processo viene comunemente chiamato L'indurimento per induzione della alesatura interna, diametro interno (ID) tempra ad induzione, o semplicemente indurimento del foro.
A differenza di albero esterno o indurimento superficiale, lo strumento riscaldante deve operare all'interno di uno spazio limitato. Diametro della foratura, la profondità del foro e la posizione dell'area temprata richiesta hanno quindi un'influenza diretta sulla disposizione dell'induttore e della macchina.
Ⅱ. Parti idonee e requisiti di tempra
La tempra a induzione per fori interni viene utilizzata quando la superficie di usura o di contatto si trova all'interno di un foro e solo quell'area richiede tempra.
L'applicazione mostrata in questa pagina è un componente di precisione automobilistico o motociclistico. Possono essere valutati anche processi simili Boccole, manicotti e altri componenti in acciaio temprabile con superfici interne accessibili.
L'idoneità di una parte dipende da qualcosa di più della semplice presenza di un foro. Le principali considerazioni includono:
•Materiale e temprabilità
•Diametro e profondità del foro
•Lunghezza e posizione indurita richieste
•Durezza target
•Profondità della cassa, se specificato
•Accesso per l'induttore e la disposizione di spegnimento
Per parti con gradini, geometria interna incassata o comunque complessa, un disegno in sezione è particolarmente utile. Mostra dove può entrare l'induttore e dove è effettivamente necessaria la zona indurita.
Ⅲ. Progettazione di induttori per l'indurimento del foro interno
L'induttore è una delle principali differenze tra la tempra con foro interno e la tempra a induzione esterna convenzionale.
Deve adattarsi all'interno del pezzo mantenendo un rapporto adeguato con la superficie da riscaldare. Lo spazio disponibile potrebbe essere limitato, soprattutto quando il foro è stretto, profondo o circondato da altre caratteristiche.
Lo sviluppo dell'induttore considera quindi la geometria effettiva della parte, inclusi:
•Diametro della foratura
•Profondità del foro
•Posizione della zona rinforzata
•Spazio di inserimento disponibile
•Relazione spira-superficie
•Centraggio e posizionamento del pezzo
Una modifica nella geometria del foro può richiedere un induttore diverso anche quando la dimensione complessiva del componente è simile.
Il posizionamento influisce anche sul modello di riscaldamento. Se il rapporto tra l'induttore e la parete del foro cambia significativamente da un pezzo all'altro, l'area riscaldata può cambiare con esso. È quindi possibile utilizzare attrezzature dedicate o movimenti controllati della macchina laddove le esigenze di produzione richiedono un posizionamento ripetibile.
Frequenza operativa, potenza disponibile, il tempo di riscaldamento e il design dell'induttore vengono considerati insieme alla profondità della custodia richiesta. La profondità del caso non dovrebbe essere trattata solo come risultato della frequenza.
Ⅳ. Riscaldamento e raffreddamento all'interno del foro
Il modello di durezza richiesto dipende sia dal riscaldamento che dal successivo raffreddamento.
Nel processo mostrato nel video, la superficie interna viene prima riscaldata e poi raffreddata. Per un altro pezzo, potrebbe essere necessario modificare la posizione o la sequenza di raffreddamento in base alla profondità del foro, l'orientamento della parte e la posizione dell'area indurita target.
Nello sviluppo del processo potrebbe essere necessario considerare la lunghezza riscaldata all'interno del foro, accesso al liquido di raffreddamento, il tempo che intercorre tra il riscaldamento e lo spegnimento, e la posizione del pezzo durante il ciclo.
L'estinzione non deve seguire una disposizione meccanica fissa. A seconda dell'applicazione, può essere disposto separatamente dall'induttore o incorporato nell'utensileria.
L'obiettivo non è semplicemente quello di riscaldare uniformemente tutta la superficie interna. La disposizione di riscaldamento e tempra deve seguire l'area indurita specificata per la parte.
Ⅴ. Configurazione della macchina e controllo del processo
La macchina viene selezionata in base ai requisiti del pezzo e del trattamento termico anziché solo in base al diametro del foro.
L'alimentatore a induzione, attrezzature, Il fissaggio del pezzo e la disposizione del movimento devono funzionare come un unico processo. A seconda dell'applicazione, l'attrezzatura può utilizzare un posizionamento fisso o un movimento controllato tra il pezzo e l'induttore.
La potenza di riscaldamento e il tempo di riscaldamento vengono impostati in base alla parte, materiale e risultato indurito richiesto. Se la configurazione dell'apparecchiatura selezionata include controllo digitale del processo, parametri come il tempo di riscaldamento e la potenza erogata possono essere gestiti attraverso il sistema di controllo della macchina.
Anche i requisiti di automazione variano. Un'applicazione di sviluppo o di volume ridotto potrebbe non richiedere la stessa disposizione di gestione della produzione ripetuta di un componente.
Per questa ragione, una proposta di macchina è normalmente basata sul disegno del pezzo e sui requisiti di produzione piuttosto che su un'unica configurazione standard.
Ⅵ. Informazioni richieste per la selezione della macchina
Per una prima valutazione, le seguenti informazioni sono più utili di una richiesta generica di un “macchina per tempra per fori interni.”
| Informazioni | Perché è importante |
|---|---|
| Disegno della parte o disegno in sezione | Mostra la geometria interna e l'accesso disponibile all'induttore |
| Materiale | Aiuta a determinare se la risposta di rafforzamento richiesta è fattibile |
| Diametro della foratura | Influisce sulle dimensioni dell'induttore e sullo spazio disponibile |
| Profondità del foro | Influisce sulla portata e sul posizionamento dell'induttore |
| Area indurita richiesta | Definisce dove sono necessari il riscaldamento e il raffreddamento |
| Durezza target | Definisce il risultato della superficie richiesto |
| Profondità della cassa, se specificato | Influisce sulla selezione del processo e dell'attrezzatura |
| Requisito di produzione | Influenza il dispositivo, configurazione del movimento e dell'automazione |
Due parti con lo stesso diametro del foro potrebbero comunque richiedere utensili diversi. Potrebbe essere necessaria una breve fascia temprata vicino all'ingresso del foro, mentre un altro potrebbe richiedere un trattamento più profondo all'interno del componente.
Per i componenti correlati, la stessa piattaforma di potenza può talvolta essere utilizzata con induttori diversi, dispositivi o impostazioni di processo. Ciò deve essere valutato in base alle parti reali piuttosto che ipotizzato in base alle dimensioni nominali.
Ⅶ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una macchina può temprare diversi diametri di foro?
Il diametro del foro è un fattore di selezione, ma l'induttore, le impostazioni del dispositivo e del processo vengono sviluppate dalla parte reale. Due parti con lo stesso diametro del foro potrebbero comunque richiedere utensili diversi.
L'indurimento del foro interno è uguale all'indurimento dell'albero o della superficie?
No. Nell'indurimento del foro interno l'induttore opera all'interno di uno spazio limitato, quindi diametro del foro, la profondità del foro e la posizione dell'area indurita influenzano direttamente la disposizione dell'induttore e della macchina.
Quali informazioni devo fornire per una valutazione?
Una parte o un disegno in sezione, il materiale, diametro e profondità del foro, l'area indurita richiesta, durezza target, profondità del caso, se specificata, e il fabbisogno produttivo.
I componenti correlati possono condividere lo stesso alimentatore?
A volte. I componenti correlati possono utilizzare la stessa piattaforma di potenza con induttori diversi, dispositivi o impostazioni di processo, ma questo deve essere valutato dalle parti effettive piuttosto che presupposto dalle dimensioni nominali.
È solo il diametro del foro a determinare la scelta della macchina?
No. La macchina viene selezionata in base al pezzo completo e ai requisiti di trattamento termico: diametro e profondità del foro, la zona indurita, durezza target, la profondità del caso e il tasso di produzione contribuiscono tutti.
Ⅷ. Inviaci il disegno della tua parte
Per una prima recensione, inviaci un disegno o una foto nitida del componente insieme al materiale, se noto, e l'area che deve essere indurita.
Se la durezza target, la profondità del caso o i requisiti di produzione sono già definiti, possono anche essere inclusi. Non sono richiesti prima della prima discussione.
In base alle informazioni sulle parti disponibili, la induttore a foro interno, posizionamento del pezzo, il metodo di riscaldamento, disposizione di tempra e configurazione della macchina possono essere valutati per la candidatura.
Inviaci il disegno della tua parte
Invia un disegno o una foto nitida del tuo componente insieme al materiale e alla zona da temprare. Valuteremo l'induttore, posizionamento del pezzo, il metodo di riscaldamento, disposizione di tempra e configurazione della macchina per la vostra applicazione.