
Macchina automatica per la tempra a induzione per ingranaggi in metallurgia delle polveri
Ⅰ. Processo automatico di tempra degli ingranaggi
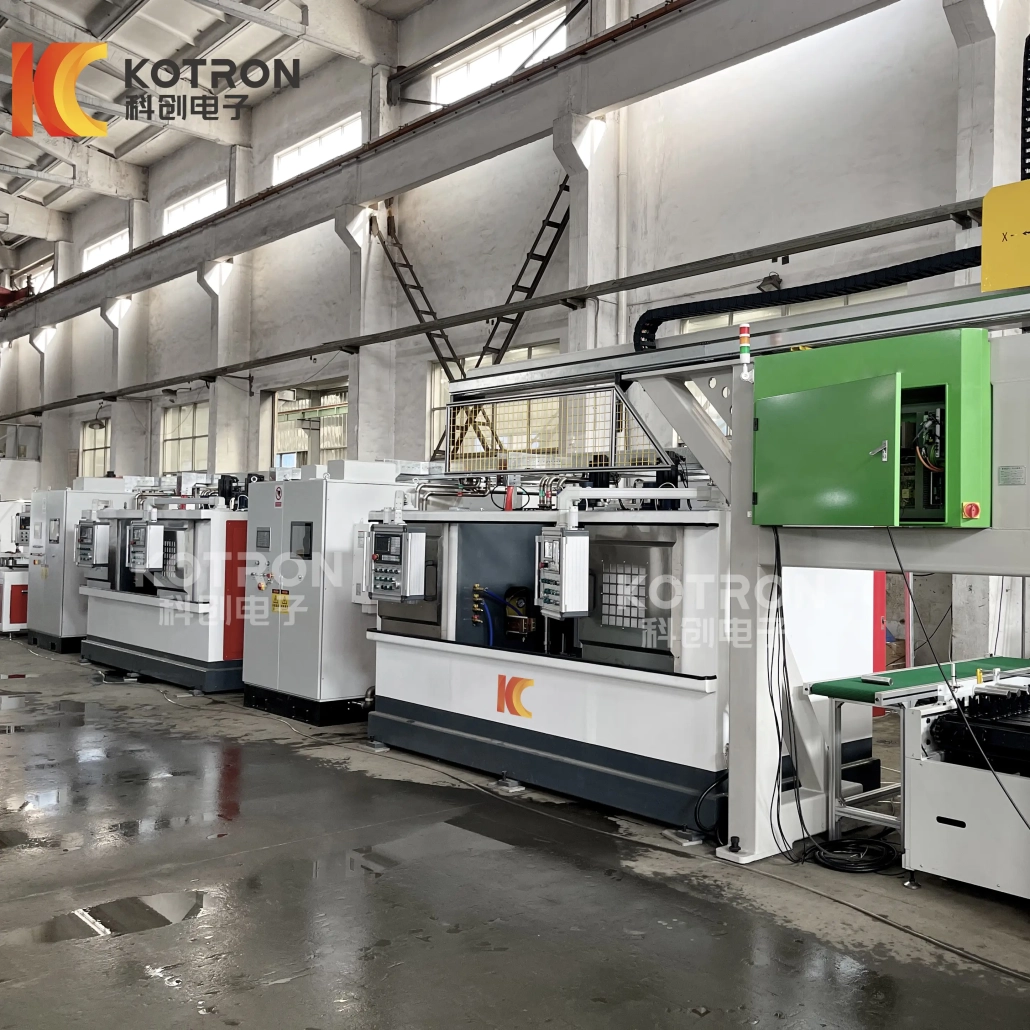
Costruito attorno al pezzo in lavorazione anziché al telaio della macchina standard, Questo macchina automatica per la tempra ad induzione di ingranaggi è disponibile nelle configurazioni a 4 e 6 stazioni. Gli ingranaggi si trasferiscono nella zona di tempra, posizione per il riscaldamento a induzione, tempra, e spostarsi automaticamente attraverso l'intera sequenza, senza ripetute operazioni manuali. Geometria dell'induttore, supporti di lavoro, e il layout della stazione vengono adattati alla marcia specifica durante la progettazione ingegneristica anziché essere vincolati a una disposizione standard.
Ⅱ. Sistema automatico di tempra ingranaggi multistazione
Per i produttori che necessitano di tempra a induzione ripetibile nella produzione continua o in batch, un sistema completo può includere:
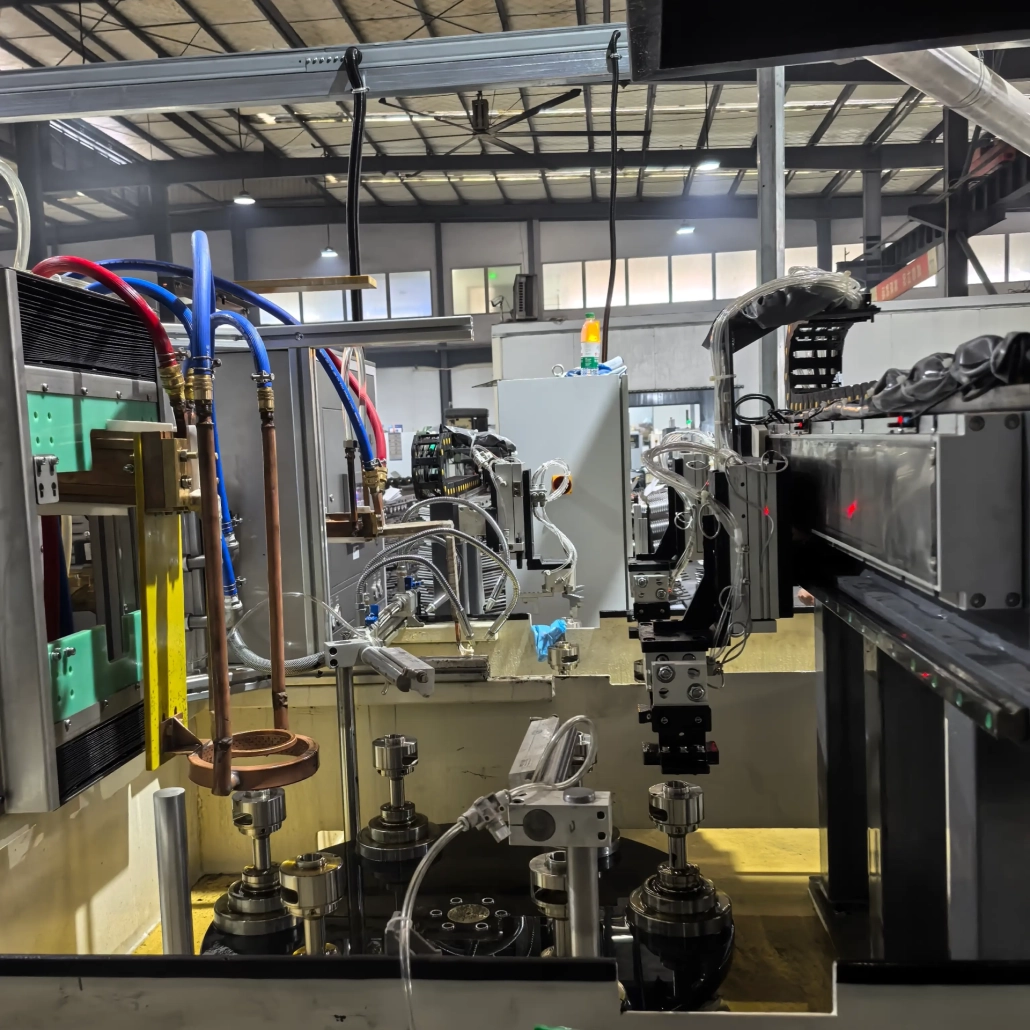
Posizionamento multistazione
Unità di riscaldamento a induzione
Bobina di induzione personalizzata
Sistema di tempra
CNC / Controllo di processo PLC
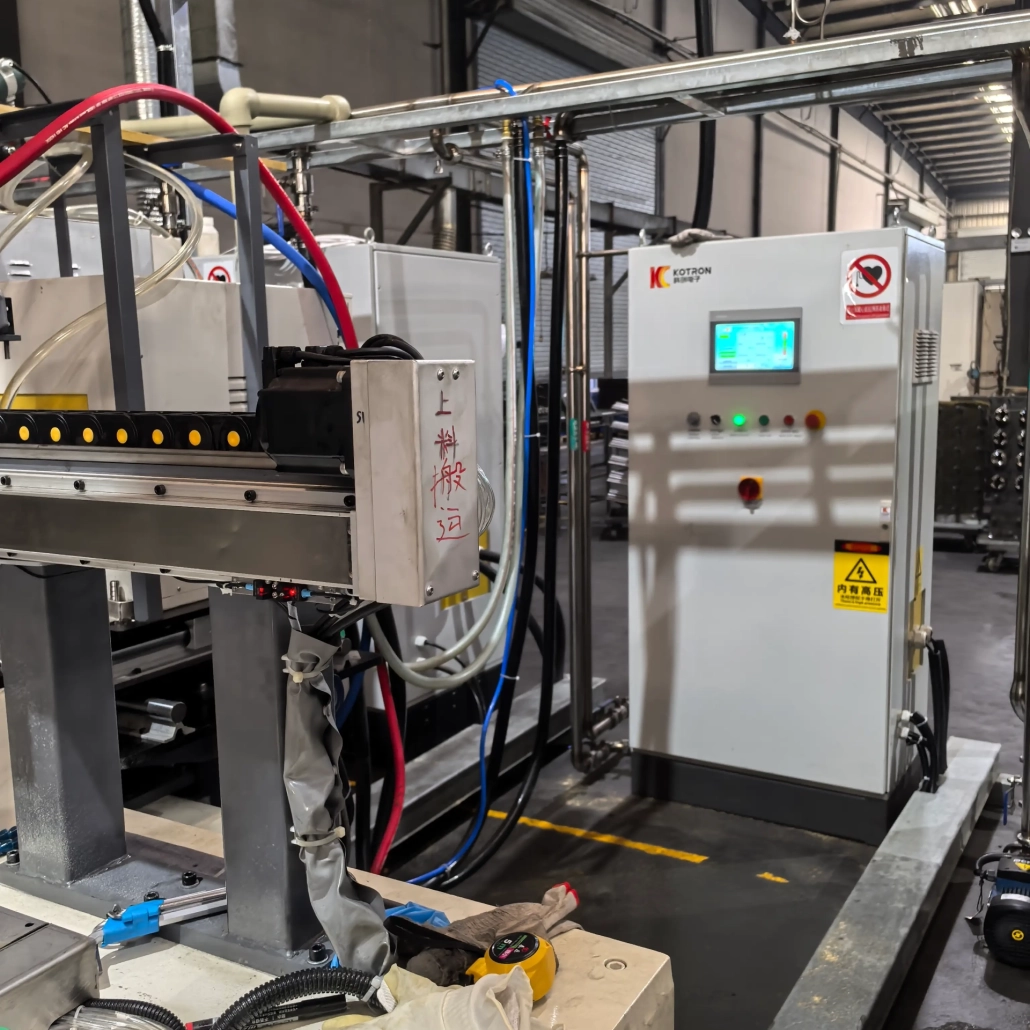
Alimentatore ad Induzione
Sistema di raffreddamento
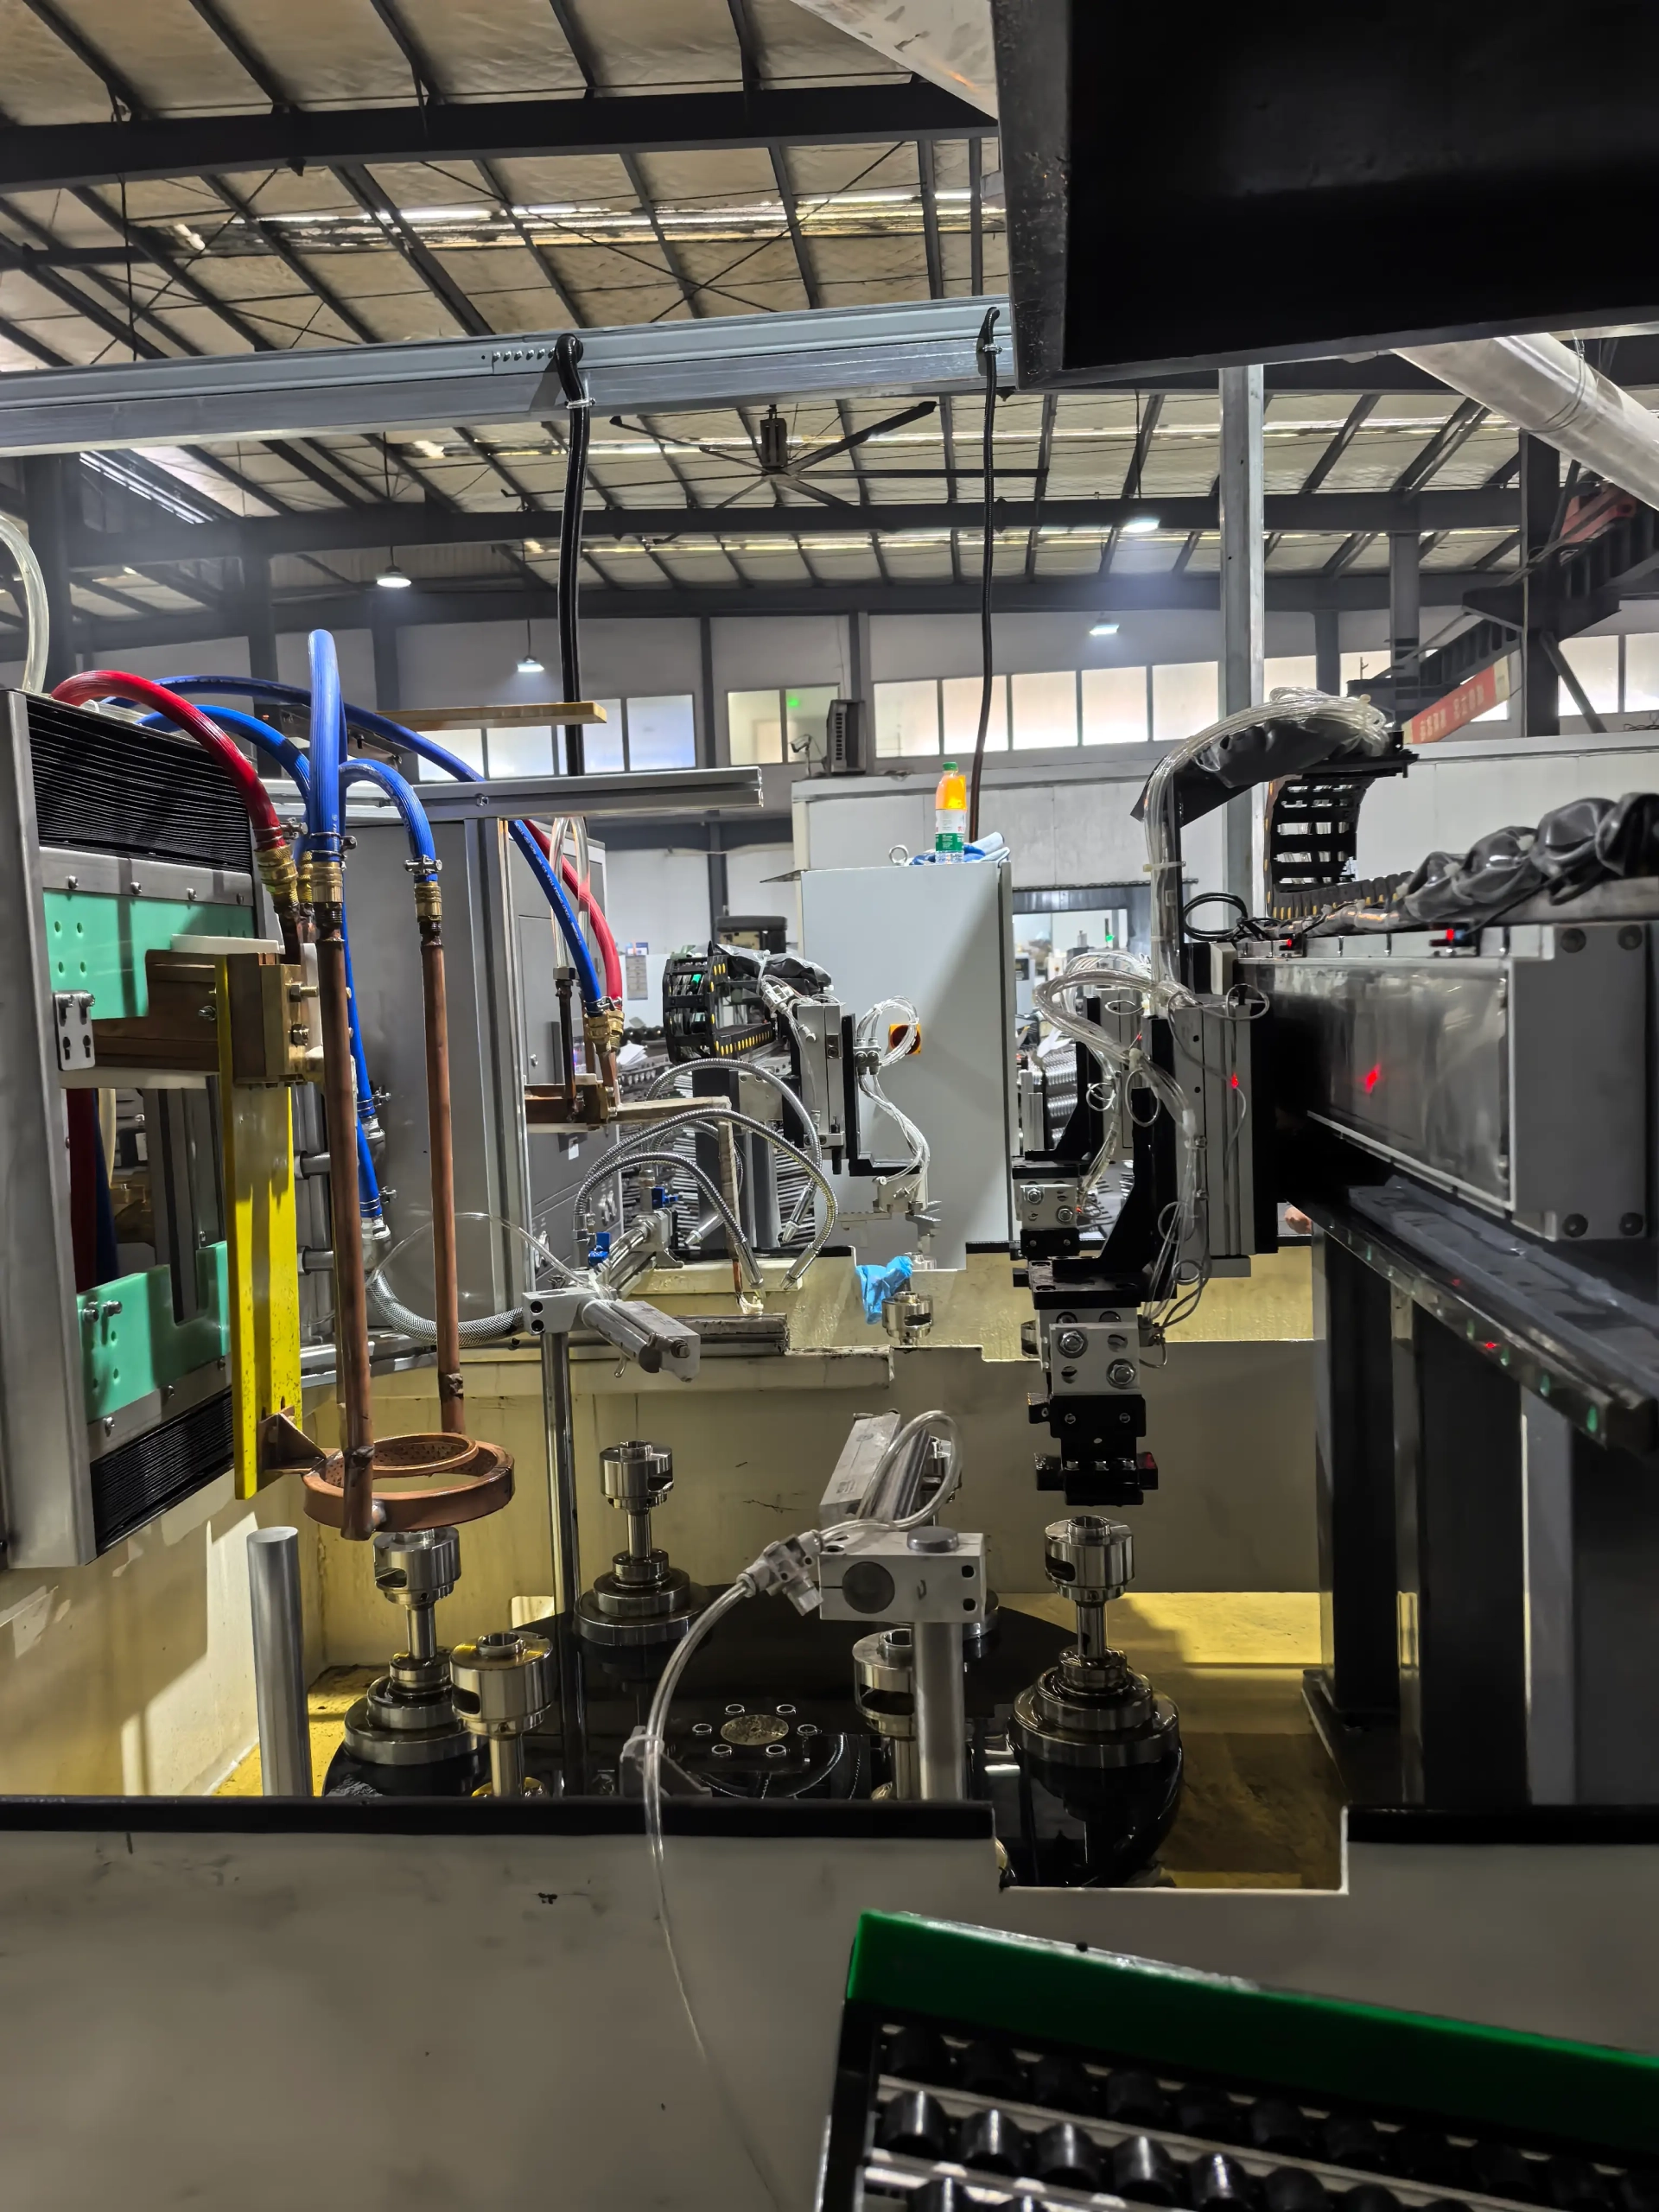
Sistema di caricamento a portale
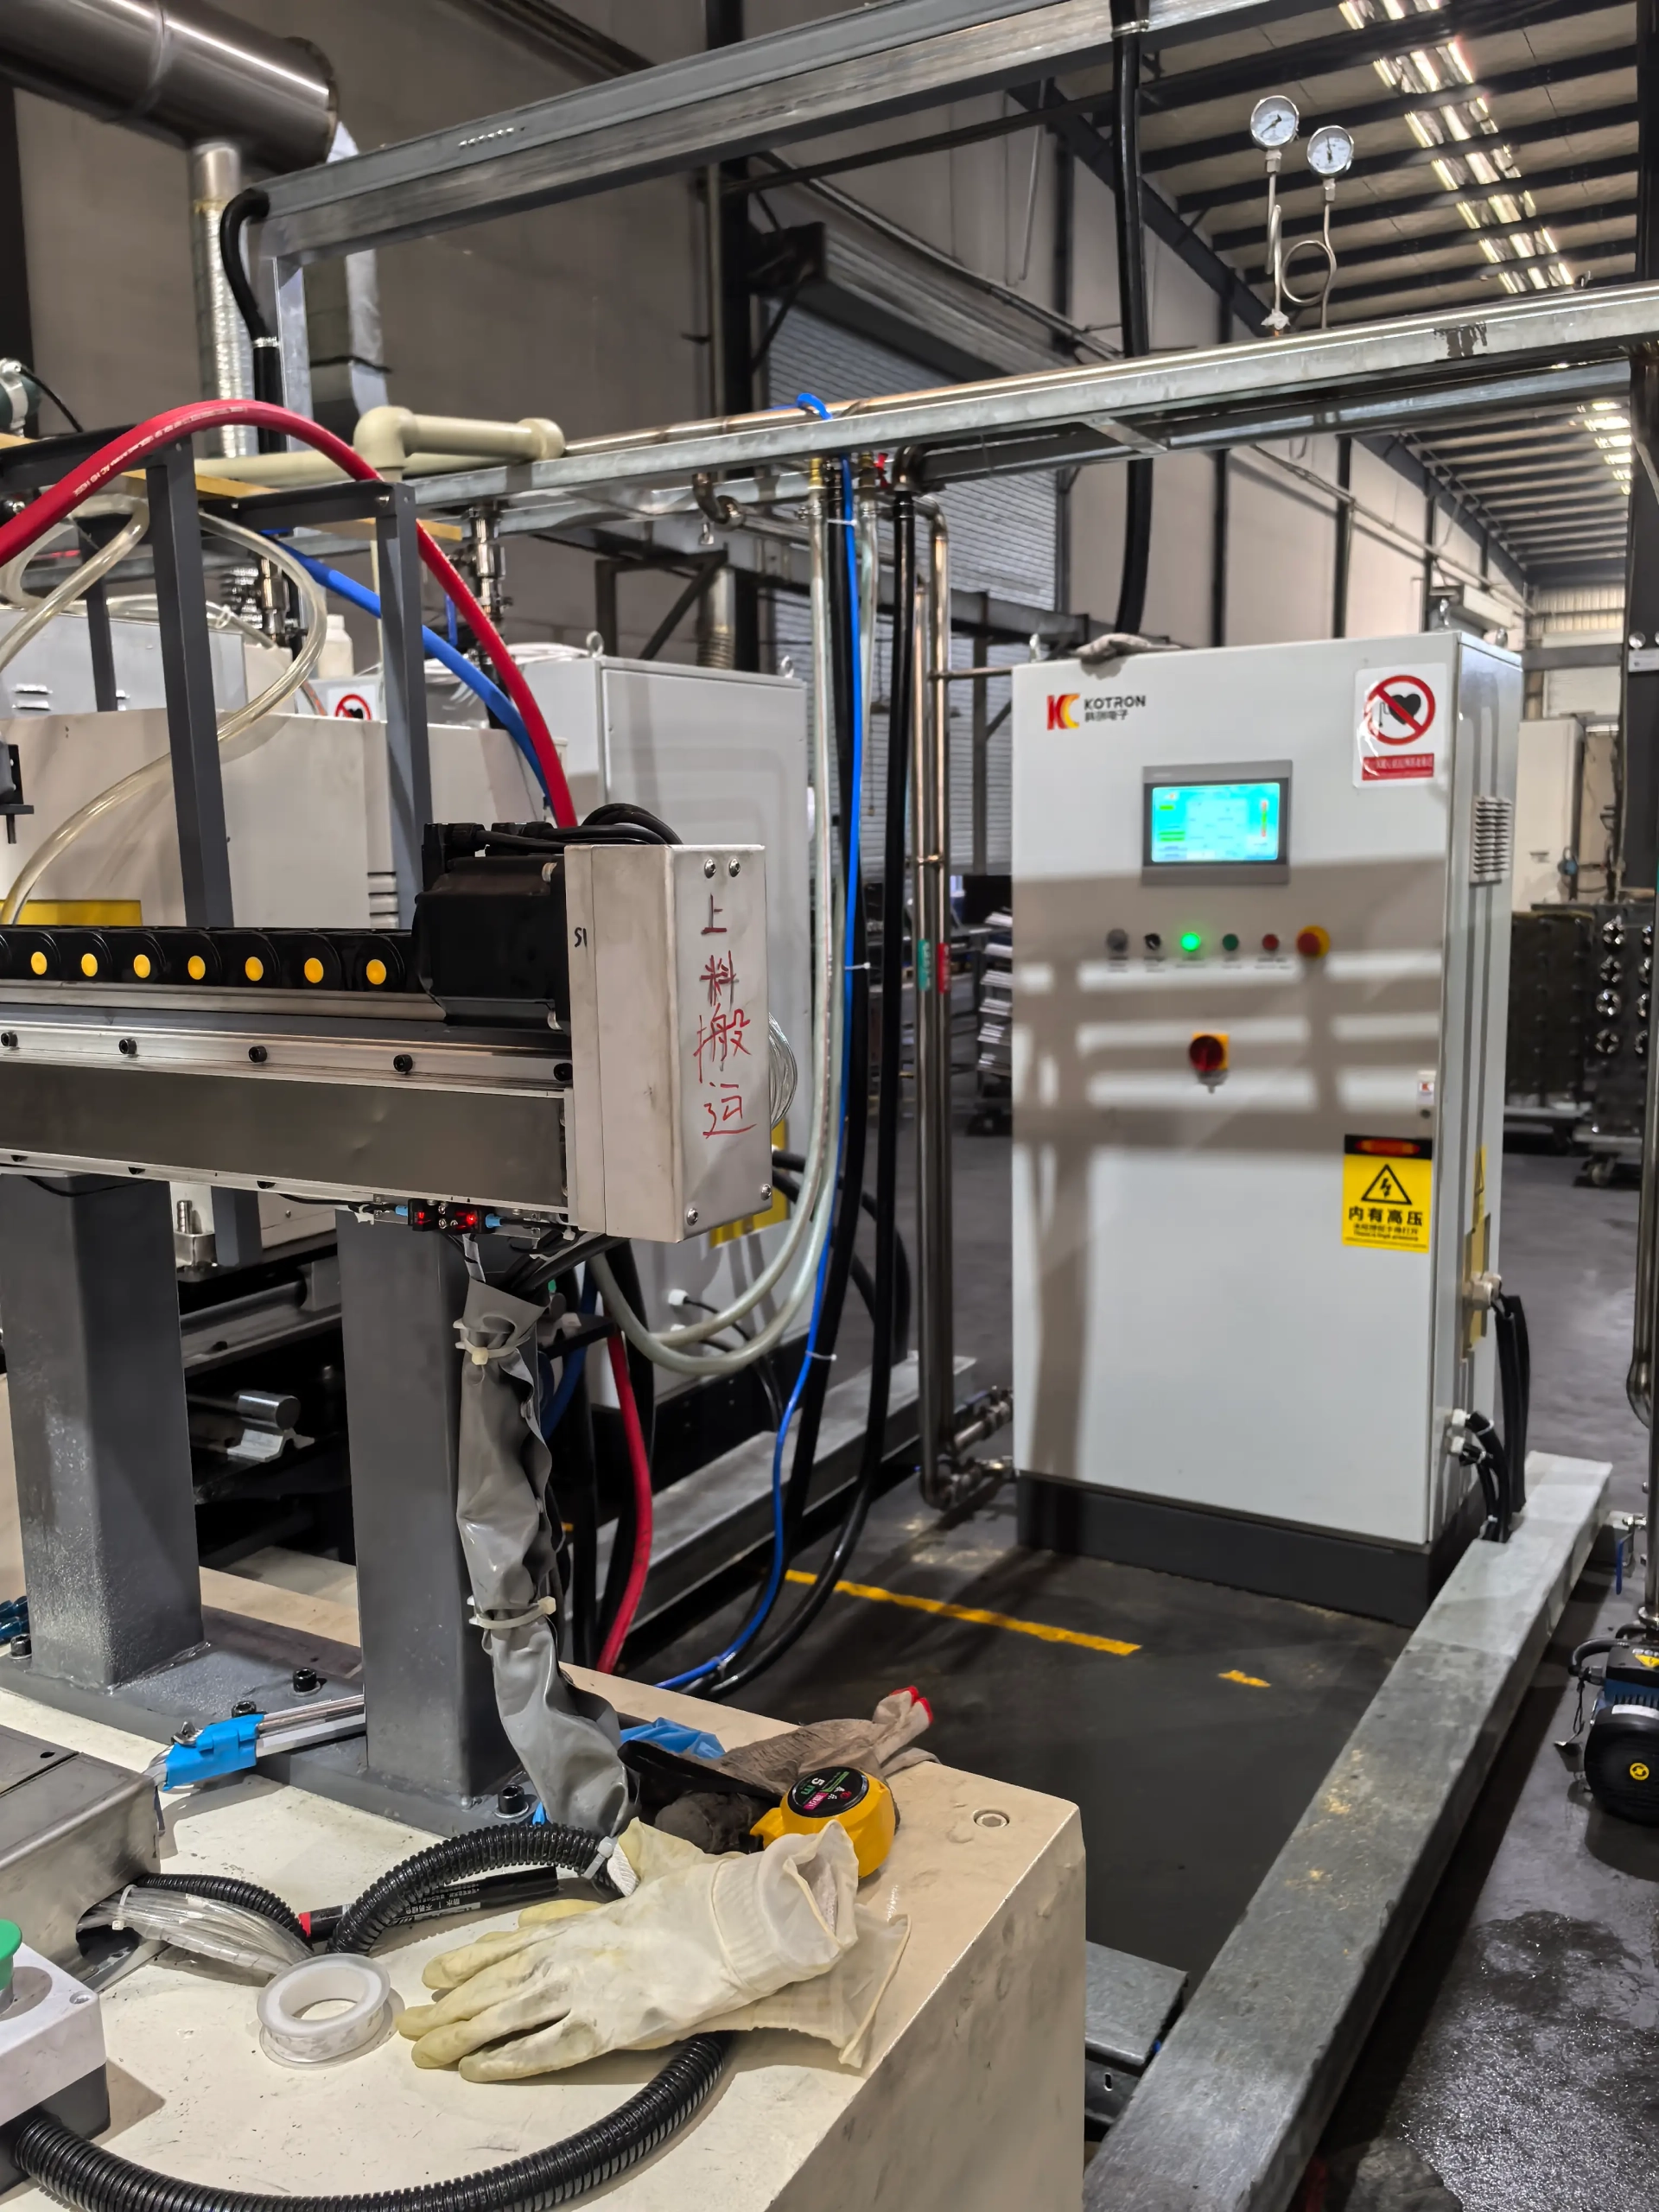
Alimentatore a induzione
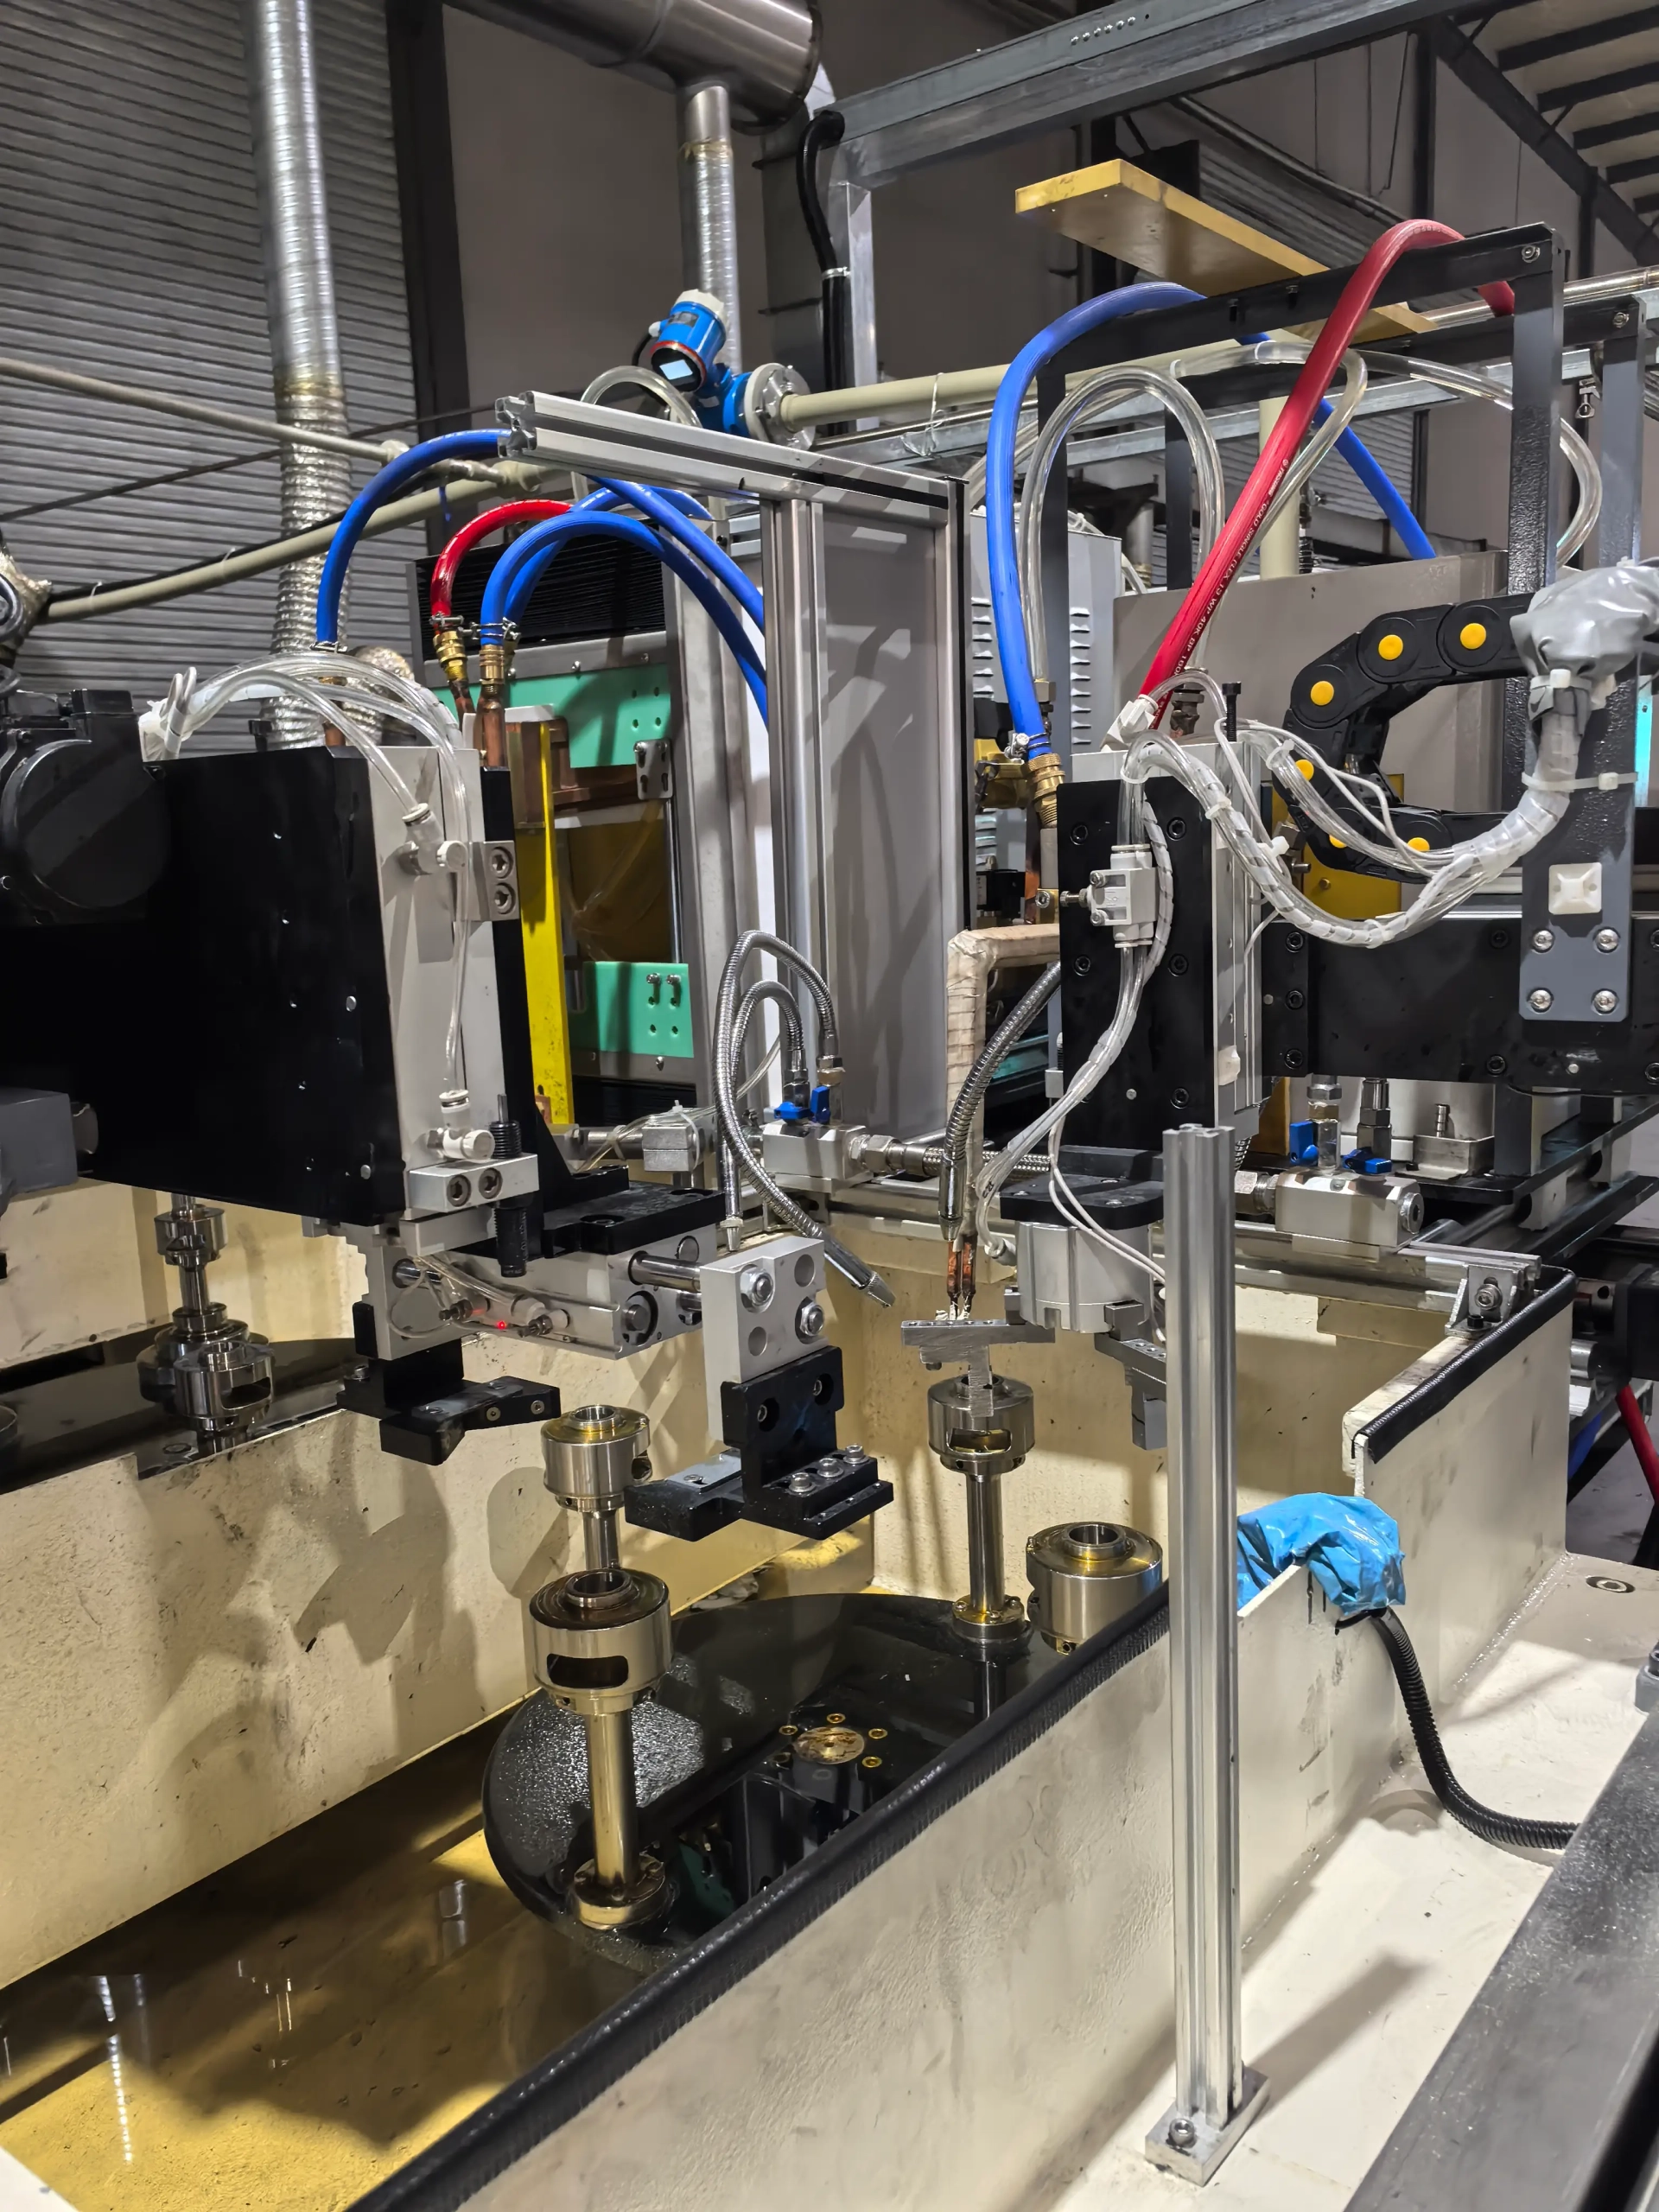
Componenti di ingranaggi sinterizzati
Il caricamento automatico del portale mantiene il trasferimento dei pezzi integrato con il ciclo di tempra e riduce il lavoro manuale intorno alla stazione di riscaldamento.
Ⅲ. 4-Configurazioni di stazioni e 6 stazioni
La macchina è disponibile nelle versioni a 4 e 6 stazioni. Un layout a quattro stazioni è adatto alle applicazioni in cui la sequenza di indurimento è relativamente compatta. Le macchine a sei stazioni offrono più posizioni per separare il carico, riscaldamento, tempra, il raffreddamento, o altre fasi del processo quando il flusso di produzione richiede fasi distinte.
La funzione esatta di ciascuna stazione viene determinata durante la progettazione della macchina e non è preassegnata da un modello standard. L'aggiunta di più stazioni non produce automaticamente un risultato migliore. La configurazione corretta dipende dalla geometria dell'ingranaggio, ciclo di riscaldamento richiesto, e mirare alla produttività.
Ⅳ. Processo di caricamento e indurimento automatico
Una tipica sequenza di produzione si svolge attraverso sei fasi. Su una macchina multistazione, più marce occupano diverse fasi contemporaneamente.
2. Posizionamento →
3. Riscaldamento a induzione →
4. Tempra →
5. Trasferimento →
6. Scarico
Il tracciato della stazione, movimento del dispositivo, e il metodo di caricamento sono configurati in base ai requisiti effettivi dell'attrezzatura e del processo. Non esistono due modelli di ingranaggi che condividono lo stesso schema di riscaldamento, quindi la macchina è progettata per applicazione, non selezionata da un layout di catalogo fisso.
Ⅴ. Potenza di riscaldamento a induzione e controllo del processo
L'alimentatore a induzione fornisce energia controllata all'induttore durante il ciclo di indurimento. Per applicazioni su ingranaggi, il risultato dipende da una potenza superiore a quella nominale. Diametro dell'ingranaggio, della geometria del dente, grado del materiale, area temprata richiesta, tempo di riscaldamento, e il design dell'induttore influenzano tutti il modello di durezza finale e la profondità dell'involucro.
Dove dotato di conversione di potenza IGBT e controllo digitale DSP, i parametri di riscaldamento sono regolati attraverso il sistema di controllo della macchina e memorizzati per la produzione ripetuta. Gli elementi controllabili tipici includono:
| Parametro | Cosa controlla |
|---|---|
| Potenza di riscaldamento | Energia fornita all'induttore durante il ciclo di tempra |
| Tempo di riscaldamento | Durata dell'applicazione di energia per parte |
| Posizione del pezzo | Allineamento della parte rispetto all'induttore durante il riscaldamento |
| Sequenza di spegnimento | Tempistica, portata, e la durata dell'erogazione del quechant |
| Movimento della macchina | Indicizzazione delle stazioni, trasferimento di parte, e funzionamento a portale |
| Ricette di processo | Set di parametri memorizzati per diversi codici articolo dell'ingranaggio |
Le funzioni effettive dipendono dalla configurazione della macchina selezionata.
Ⅵ. Applicazioni di tempra di ingranaggi nella metallurgia delle polveri
Questo sistema è configurato per l'indurimento automatico di ingranaggi realizzati con metallurgia delle polveri e componenti di ingranaggi sinterizzati. A seconda dei requisiti del materiale e della tempra, per altri componenti di tipo ingranaggio è possibile valutare un sistema di induzione personalizzato.
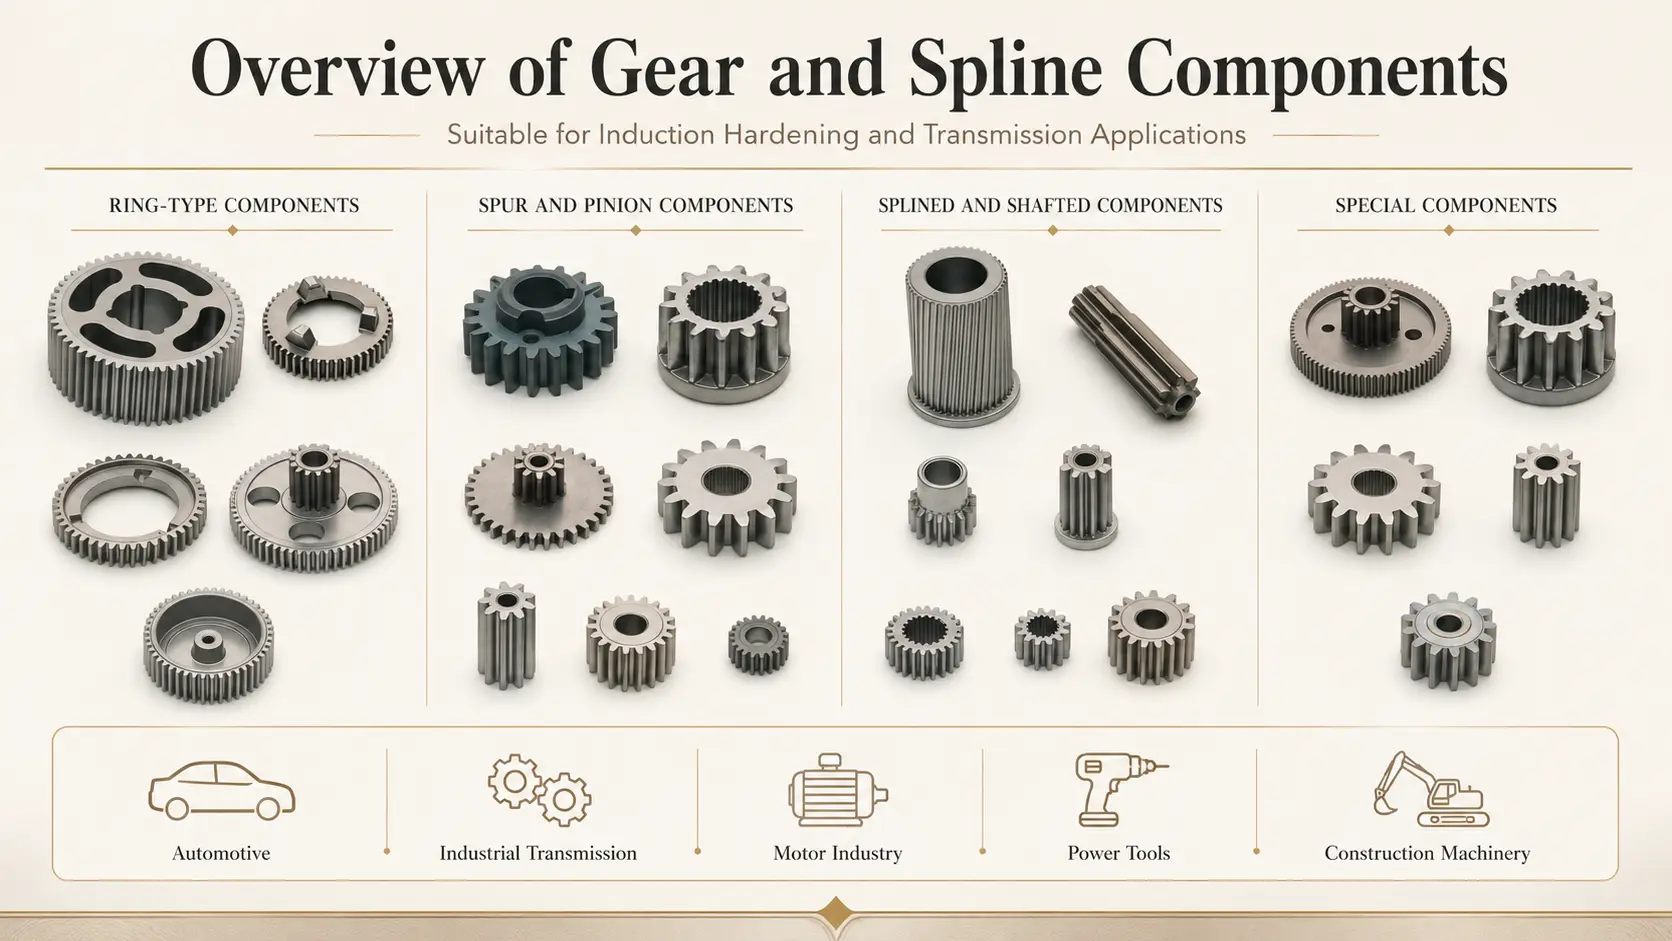 A seconda dei requisiti del materiale e della tempra, anche per gli ingranaggi cilindrici è possibile valutare un sistema di induzione personalizzato, ingranaggi interni, ingranaggi scanalati, mozzi del cambio, pignoni, alberi degli ingranaggi, e componenti di ingranaggi a forma di anello. Strutture di ingranaggi diverse richiedono induttori e disposizioni di fissaggio pezzi diversi: il disegno dell'ingranaggio e l'area temprata richiesta devono essere esaminati prima della selezione della macchina.
Ⅶ. Panoramica della macchina e della linea di produzione
Questo video mostra la macchina completa in condizioni non funzionanti, compresa la macchina utensile per tempra e l'unità di potenza a induzione. È utile per comprendere la disposizione generale dell'attrezzatura, il sistema di caricamento a portale, e la relazione tra il layout della stazione meccanica e l'armadio di alimentazione.
Ⅷ. Configurazione tecnica
Perché questa attrezzatura è costruita attorno al pezzo e al processo di produzione, le specifiche principali sono determinate dall'attrezzatura reale, non preselezionate da una scheda tecnica standard.
| Articolo | Configurazione |
|---|---|
| tipo di macchina | Macchina automatica per tempra ad induzione |
| Opzioni della stazione | 4 stazioni / 6 stazioni |
| Metodo di caricamento | Carico e scarico automatico a portale |
| Opera | Ingranaggi per la metallurgia delle polveri e relative parti di ingranaggi |
| Potenza di induzione | Selezionato in base al pezzo e al processo |
| Frequenza | Selezionato in base al fabbisogno di riscaldamento |
| Induttore | Personalizzato |
| Processo di indurimento | Configurato in base all'area temprata richiesta |
| Sistema di controllo | CNC / PLC / Configurazione DSP in base al design della macchina |
| Sistema di raffreddamento | Configurato in base ai requisiti di processo |
Ⅸ. Informazioni richieste per la selezione della macchina
Per mettere insieme una proposta, puoi condividere con noi tre cose: il disegno dell'ingranaggio, il grado o la specifica del materiale, e l'area indurita richiesta. Se hai anche una durezza target, requisiti di profondità dello strato, capacità produttiva, o dettagli sull'alimentazione di fabbrica, questi aiutano a perfezionare la raccomandazione, ma il disegno è il punto giusto da cui iniziare.
Ⅹ. FAQ
La stessa macchina può lavorare ingranaggi diversi?
Forse. Se diversi ingranaggi possono condividere una macchina dipende dalle loro dimensioni, attrezzature, induttori, e requisiti di indurimento. Potrebbero essere necessarie parti sostitutive: questo viene valutato durante la revisione tecnica.
Dovrei scegliere una macchina a 4 o 6 stazioni?
La scelta dipende dal numero di fasi del processo, requisiti di gestione delle parti, e target del tempo del ciclo di produzione. Dovrebbe essere determinato dopo aver esaminato il disegno dell'ingranaggio e i requisiti di produzione, non selezionato in anticipo da una scheda tecnica.
Questa macchina è limitata agli ingranaggi della metallurgia delle polveri?
No. Questo sistema è presentato attorno a un'applicazione di ingranaggi per la metallurgia delle polveri, ma sistemi simili di tempra automatica a induzione possono essere progettati per ingranaggi in acciaio lavorato e altri componenti di tipo ingranaggi previa valutazione tecnica.
La bobina di induzione può essere personalizzata?
Sì. La geometria dell'induttore è progettata in base alla forma dell'ingranaggio, profilo dei denti, e la superficie di riscaldamento richiesta. La progettazione della bobina è uno dei primi compiti tecnici dopo aver ricevuto il disegno dell'ingranaggio: non è un componente standard.
Richiedi una soluzione automatica per la tempra degli ingranaggi
Invia il disegno del tuo equipaggiamento, materiale, requisiti di indurimento, e obiettivo di produzione. Possiamo valutare se una macchina automatica per tempra ad induzione a 4 o 6 stazioni è adatta alla vostra applicazione.
Prodotti correlati



Clicca qui per aggiungere il tuo testo


