
Antes de comprar una máquina de ajuste por contracción por inducción: 6 Decisiones que importan
La mayoría máquina de montaje por contracción por inducción las compras comienzan con una clasificación de potencia. deberían comenzar con un dibujo de la pieza. los kilovatios importan, pero responden a una pregunta que aún no has hecho: ¿cuánta expansión necesitas?, que rapido, y cuán repetible? si no puedes precisar esos tres números, la cifra en la placa de identificación no significa nada.
Una máquina que se paga sola en doce meses y otra que acumula polvo suelen estar separadas por seis decisiones, todas tomadas antes de que se firme la orden de compra.
1. ¿Entiendes lo que el Proceso Realmente Exige??
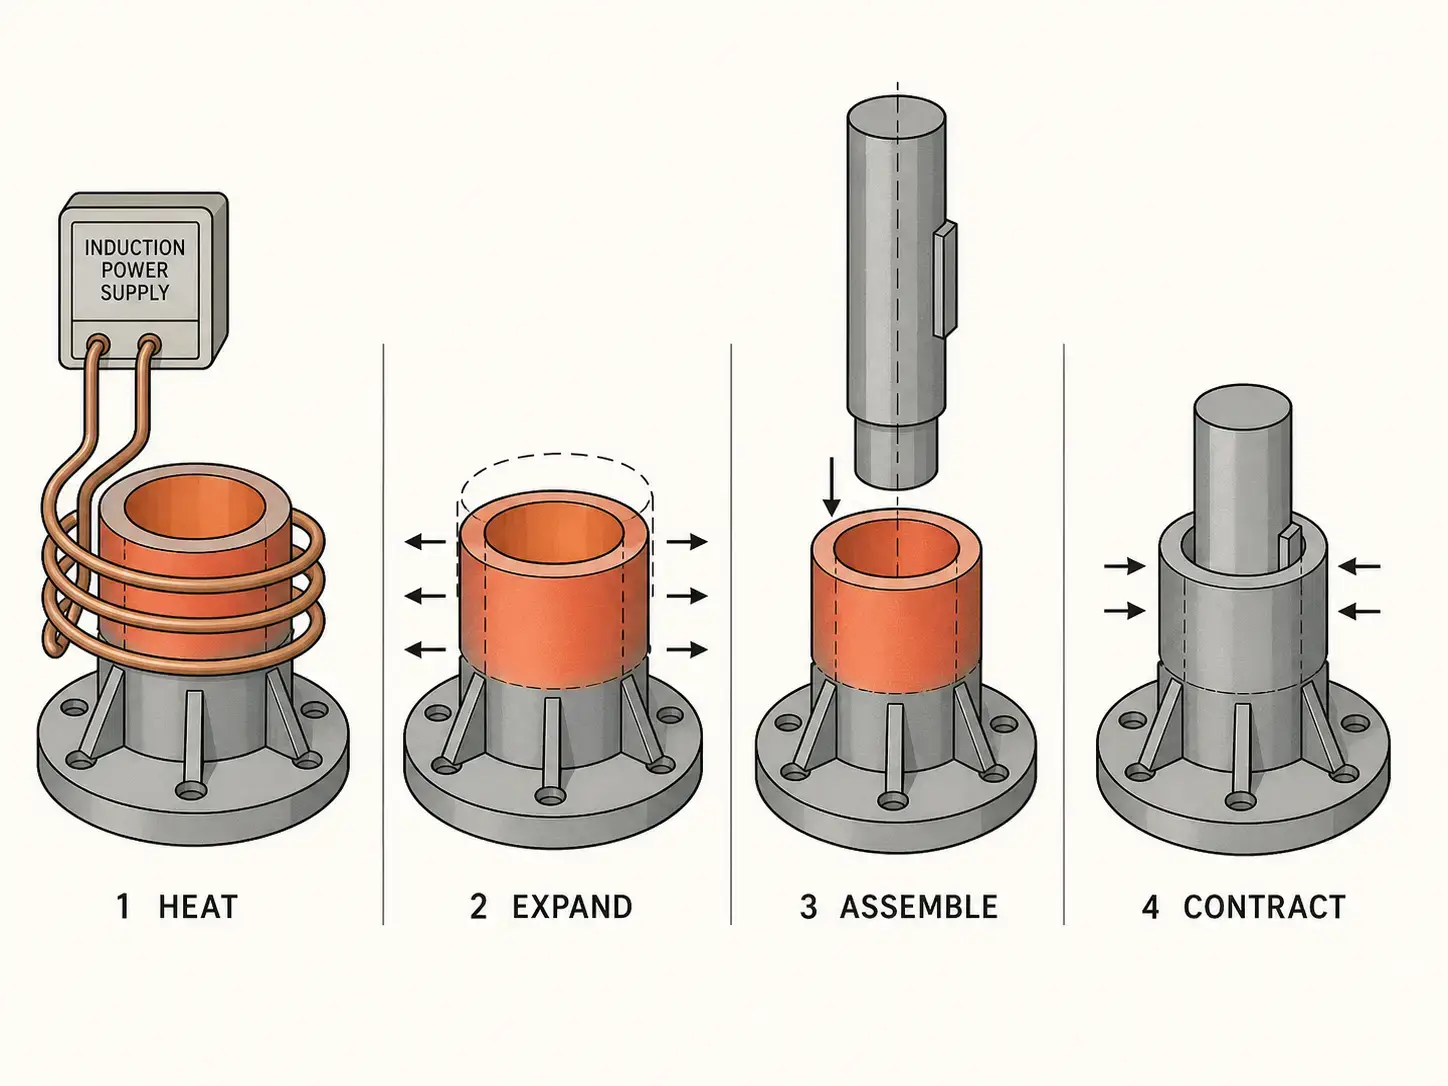
Una máquina de montaje por contracción por inducción usa electromagnético calentamiento por inducción para expandir un componente metálico de modo que pueda aceptar otra pieza con un ajuste por interferencia. Después del ensamblaje, la parte exterior calentada se enfría y se contrae, creando una unión mecánica fuerte—sin adhesivos, sin soldadura, sin sujetadores mecánicos. Las aplicaciones típicas incluyen portaherramientas, rotores de motores, conjuntos de engranajes, asientos de rodamientos, acoplamientos, ejes, y bujes.
La inducción calienta solo el componente que necesita expandirse, no todo el conjunto. Ciclos más rápidos que un horno, mejor repetibilidad que una antorcha, ningún baño de aceite que mantener. Nada de eso importa si la ventana del proceso es incorrecta.
Antes de comparar modelos de máquina, primero pon el ensamblaje en papel:
— Material del componente exterior, grado, y condición tratada con calor
— Material del componente interno
— Diámetro exterior, diámetro interior, y longitud calentada
— Rango de ajuste por interferencia y holgura requerida para el ensamblaje
— Expansión objetivo o temperatura objetivo
— Temperatura máxima permitida
— Recubrimientos de piezas, galvanizados, o condiciones de la superficie
— Tiempo de ciclo requerido y volumen de producción por turno
— Método de carga: manual, semi-automático, o totalmente automatizado
La condición del material es crítica. Si la pieza ya ha sido endurecida y templada, la temperatura de calentamiento para el ajuste por contracción debe mantenerse al menos 20–30°°C por debajo de la temperatura de temple original. Exceder ese umbral y se corre el riesgo de reducir la dureza, alterar las dimensiones, o degradar la condición de la superficie. Para piezas con límites térmicos más estrictos, revise la ventana del proceso junto con sus sistema de revenido por inducción parámetros para confirmar que el margen de temperatura sea suficiente.
2. Qué configuración de máquina coincide con su producción?
Elija la configuración basada en la pieza, no en el catálogo. La geometría de la pieza, peso, volumen de producción, y cómo se mueve el ensamblaje a través de su taller determinan la disposición.
| Configuración | Mejor para | Volumen típico |
|---|---|---|
| De banco | Portaherramientas, pequeños ensamblajes de precisión, trabajo de taller o mantenimiento | Bajo |
| Vertical | Ejes, mangas, rotores, conjuntos de rodamientos — la gravedad ayuda a la alineación | Bajo–medio |
| Horizontal | Ejes largos, tubos, componentes cilíndricos difíciles de manejar verticalmente | Bajo–alto |
| Indexado rotativo | Multiestación: cargar, calentamiento, ensamblar, descargar en posiciones separadas | Medio–alto |
| Robótico / célula de transportador | Producción en línea con tiempo de ciclo ajustado, trazabilidad, o metas de reducción de mano de obra | Alta |
| Con fijaciones personalizadas | Pesado, componentes irregulares, o difíciles de manejar más allá de herramientas estándar | Varía |
Muchos compradores necesitan una máquina para cubrir una familia de piezas. Esto es práctico cuando las piezas comparten materiales similares, diámetros, y longitudes de calentamiento. Pero una máquina estirada para cubrir un rango demasiado amplio a menudo se vuelve ineficiente, cara, o difícil de equipar. Un buen proveedor debería revisar toda su familia de piezas e identificar qué piezas pueden compartir bobinas, soportes, y recetas. En algunos casos, dos estaciones dedicadas más pequeñas ofrecen mejor rendimiento y operación más simple que un sistema universal sobredimensionado.
3. Potencia, Frecuencia, y Tiempo de Ciclo—¿Probó o adivinó??
La potencia determina la rapidez con la que la máquina entrega calor. La frecuencia determina dónde se concentra el calor. Para el ajuste encogible, el objetivo es calentar suficiente del componente exterior para crear una expansión uniforme del diámetro a lo largo de la zona de ajuste—no solo la superficie, y no tan profundamente como para que la parte interior reciba calor innecesario antes del ensamblaje.
— Las piezas más pequeñas, las piezas más finas suelen usar más frecuencia (concentraciones de energía cerca de la superficie, expansión del ánimo más rápida en componentes de pared fina)
— Las piezas más grandes o gruesas generalmente requieren frecuencias más bajas (una penetración de corriente más profunda para expandir todo el grosor de la pared)
— Mayor potencia puede reducir el tiempo de calentamiento, pero solo cuando el diseño de la bobina y de la pieza permite un acoplamiento eficiente
— el exceso de potencia sin el control adecuado genera sobrecalentamiento, puntos calientes, o distorsión de la pieza
no determines el tamaño de la fuente de alimentación solo por el diámetro de la pieza. dos piezas con el mismo diámetro exterior pueden necesitar diferentes niveles de potencia si cambian el grosor de la pared, grado de material, la longitud calentada, o el límite de temperatura. La única forma de confirmar la potencia y la frecuencia es mediante pruebas de aplicación—tiempo de calentamiento del documento, temperatura final, expansión medida, apariencia de la pieza, y repetibilidad del ensamblaje en sus componentes reales.
Una cosa más: un ciclo de calentamiento de cinco segundos no significa nada si el operador necesita veinte segundos para cargar y alinear el ensamblaje. El cuello de botella suele ser la manipulación, no la calefacción.
4. ¿Está el Bobinado Diseñado para Tu Pieza?
La bobina de inducción es donde la máquina se encuentra con la pieza. Incluso una fuente de alimentación de alta calidad funcionará mal con la geometría incorrecta de la bobina. Para el ajuste encogible, la bobina debe colocar energía en la zona de calentamiento requerida con buena uniformidad circunferencial—el calentamiento desigual produce una expansión desigual, y la expansión desigual hace que el ensamblaje sea inconsistente.
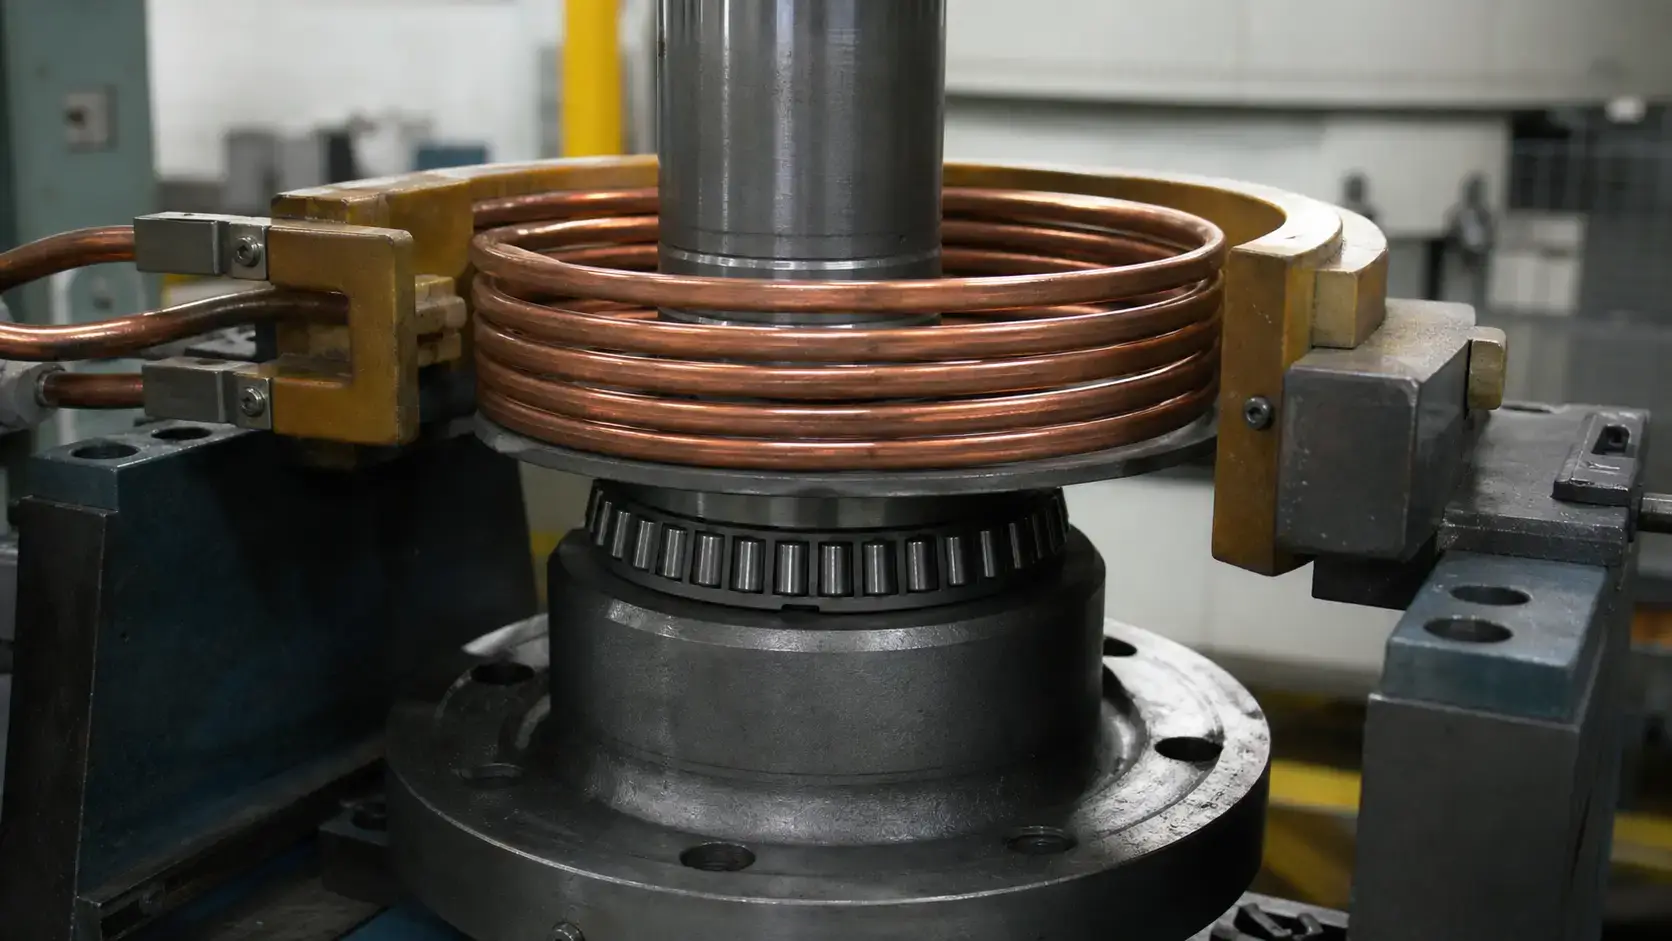
Buena diseño de bobinas de inducción para el montaje por contracción se tiene en cuenta:
| Factor | Lo que significa para el montaje por contracción |
|---|---|
| longitud calentada & ubicación del agujero | Determina la zona de enrollado de la bobina — la energía debe alcanzar toda el área de ajuste |
| Holgura bobina–pieza | Demasiado amplia pierde eficiencia de acoplamiento; demasiado ajustada corre el riesgo de contacto durante la carga |
| Uniformidad de la temperatura | Calentamiento desigual = expansión desigual = ensamblaje inconsistente y posible desalineación |
| Los concentradores de flujo magnético | Requerido cerca de los hombros, bridas, o características sensibles al calor para dirigir la energía |
| Variación de parte a parte | Cambia el patrón de calentamiento; el dispositivo debe asegurar la posición constante de la pieza |
| Deber de enfriamiento de la bobina | Debe soportar la carga de calor de producción sostenida sin desviarse ni fallar |
| Acceso de mantenimiento | La sustitución de la bobina no debe requerir un desmantelamiento extenso de la máquina |
La posición de la bobina respecto a la pieza debe ser reproducible. Si un operador puede colocar la pieza a diferentes alturas o desplazamientos, el patrón de calentamiento se desplaza—causando expansión inconsistente, ensamblaje lento, o sobrecalentamiento localizado. Los accesorios de producción deben guiar la pieza a su posición sin obligar al operador a hacer correcciones a mano cerca de un componente caliente.
El ajuste por contracción también requiere tiempo. La pieza debe ser calentada, transferida o ensamblada, y sentado antes de que pierda demasiada temperatura. Una secuencia de manejo lenta o incómoda reduce la ventana de ensamblaje disponible. Para piezas más pesadas, correderas neumáticas o servo, mecanismos de elevación vertical, o puede ser necesaria una carga robótica. El diseño del dispositivo suele ser tan importante como el diseño de la bobina..
5. ¿Cuánto control de procesos necesita realmente??
Calor encendido, el calentamiento es el mínimo. Un sistema de producción necesita un suministro de energía repetible, posicionamiento de piezas verificable, y un registro del proceso—especialmente cuando la pieza tiene una condición de tratamiento térmico que no puede darse el lujo de alterar.
Cuatro enfoques, en orden de protección creciente:
— Control basado en el tiempo—simple, efectivo cuando las piezas entrantes son consistentes en geometría y temperatura de arranque
— control basado en potencia—mantiene un nivel de potencia fijo, se adapta a pequeñas variaciones de carga
— retroalimentación de temperatura (pirómetro infrarrojo o sensor de contacto)—proporciona la mejor protección cuando los límites de temperatura son ajustados o cuando las condiciones de arranque varían de pieza a pieza
— control basado en recetas—almacena parámetros por número de pieza, reduce errores de configuración del operador entre cambios
cuando la trazabilidad importa, especifica esto:
— control de potencia en lazo cerrado con ajuste en tiempo real
— Detección de presencia de piezas (previene la ignición en seco y ciclos perdidos)
— Monitorización del flujo de refrigeración por bobina con umbral de alarma
— Registro de datos con registros de ciclo con marca temporal
— Integración con código de barras o MES para trazabilidad a nivel parcial
— Acceso a parámetros protegido por contraseña para evitar ajustes no autorizados
No automatizar porque puedas. Una unidad manual de mesa es la máquina adecuada para trabajo en la sala de herramientas, mantenimiento, y familias de piezas de bajo volumen. Una celda totalmente automatizada gana su vida cuando el tiempo de takt cae por debajo 30 segundos, o cuando la trazabilidad y el coste de mano de obra influyen en las cuentas. Si no puede anotar el período de recuperación de la automatización, Probablemente aún no lo necesites.
6. ¿Sobrevivirá en el Piso de tu Fábrica??
Una máquina de montaje por contracción por inducción corre en el piso de una fábrica. Escala, aceite, papas fritas, niebla refrigerante, vibración, tráfico de montacargas, y el operador del tercer turno que carga las piezas de manera diferente al del primer turno—todo esto afecta la fiabilidad. Especificar para ese entorno.
La refrigeración es lo primero que hay que hacer bien. El enfriamiento insuficiente acorta la vida útil de la fuente de alimentación, causa fallas molestas, y genera calefacción inconsistente. La mayoría de los sistemas industriales utilizan un circuito cerrado sistema de enfriamiento por agua. Verifique la tasa de flujo, presión, Conductividad, y rango de temperatura antes de la compra—el agua para la planta no siempre es adecuada sin filtración o intercambio de calor.
Los requisitos de seguridad dependen de la temperatura de la pieza, disposición de la máquina, nivel de voltaje, y acceso del operador. Como mínimo:
— Protecciones y enclavamientos alrededor de partes calientes y puntos de pellizco
— Paradas de emergencia al alcance del operador
— Protección de voltaje de bobina y barra
— Indicador claro del estado del ciclo visible desde la posición del operador
— Acceso de bloqueo/etiquetado para mantenimiento
Si su equipo de mantenimiento necesita una escalera, un espejo, y tres llaves hexagonales solo para inspeccionar una bobina, la máquina fue diseñada por alguien que nunca trabajó en una línea de producción. Bobinas, mangueras, soportes, y sensores deben ser accesibles. Los cambios frecuentes requieren rápidos, intercambios de bobina repetibles—sin realineación, sin conjeturas. Una máquina ubicada junto a centros de mecanizado necesita protección contra virutas y niebla de refrigerante. Una máquina en un piso de forja necesita protecciones más pesadas, una refrigeración más robusta, y controles lo suficientemente simples para operar con guantes puestos.
El bastidor y las herramientas deben soportar la pieza de forma segura durante el calentamiento y el montaje. La mala ergonomía o la fijación inestable crean problemas de calidad incluso cuando el proceso de calentamiento es correcto. Cada componente del sistema de calentamiento por inducción tiene que trabajar en conjunto bajo condiciones de producción—no solo en la hoja de cotización.
Conclusión clave
Seis decisiones. Si te equivocas en alguna, la máquina rinde menos de lo esperado. Si te equivocas en dos, estarás comprando una segunda máquina en dos años. La potencia nominal se imprime en la placa de identificación. Todo lo demás—definición del proceso, configuración de la máquina, frecuencia, geometría de la bobina, lógica de control, compatibilidad con el piso de la fábrica—se decide antes de que se escriba la cotización. Lleva los dibujos de las piezas, datos de ajuste, límites de temperatura, y un tiempo de ciclo realista hasta tu primera conversación con el proveedor. Si su propuesta omite alguna de las seis áreas anteriores, encuentra otro proveedor.
q: Qué información necesita un proveedor para dimensionar una máquina de ajuste por inducción?
A: Dibujos de la pieza, Datos del material, Tolerancias de ajuste, Expansión requerida o temperatura objetivo, la longitud calentada, la tasa de producción, Método de carga, y servicios disponibles en la planta. Si la pieza está recubierta, endurecida, o es sensible a la temperatura, comparte esa información temprano—afecta directamente la potencia, frecuencia, y la ventana de proceso.
q: ¿Es más rápido el ajuste de contracción por inducción que el calentamiento en el horno?
A: Sí, generalmente mucho más rápido. La inducción calienta solo el componente exterior de manera local, llevándolo a la temperatura de expansión en segundos en lugar de minutos. También reduce el consumo de energía, espacio en el suelo, y exposición innecesaria de calor a la pieza completa. Los hornos aún pueden ser adecuados para trabajos de bajo volumen o componentes muy grandes donde el tiempo de ciclo no es la restricción principal.
q: ¿Una sola máquina de ajuste de contracción por inducción puede manejar múltiples tamaños de partes?
A: Sí, si la familia de partes se revisa durante el diseño. El sistema necesitará múltiples bobinas, soportes, y recetas almacenadas. Si el rango es demasiado amplio, dos estaciones dedicadas a menudo superan a una máquina sobredimensionada.
Obtenga una revisión de la aplicación para su proceso de ajuste por contracción
Envíenos los planos de su pieza y los requisitos de ajuste. Le diremos qué potencia, frecuencia, y configuración de bobina tiene sentido—antes de gastar algo en el equipo.


