Endurecimiento por inducción del diámetro exterior del disco para componentes mecánicos
Ⅰ. Mira el 300 mm Proceso de endurecimiento por inducción de disco
Video: Aplicación de endurecimiento por inducción por superaudiofrecuencia para la circunferencia exterior de un 300 disco mm.
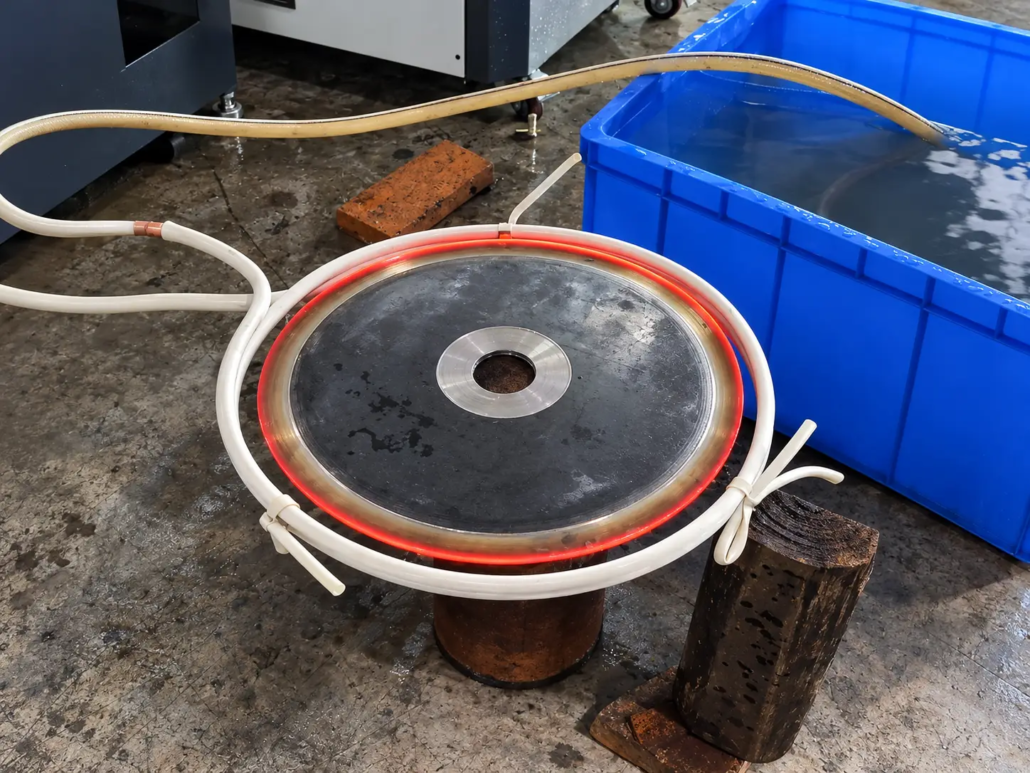
La demostración muestra un disco metálico circular con un orificio central colocado dentro de una bobina de inducción circular.. Durante el calentamiento, se desarrolla una banda continua al rojo vivo alrededor de la circunferencia exterior, mientras que la parte central permanece comparativamente oscura.
El vídeo presenta el proceso como adecuado para un endurecimiento periférico uniforme.. Confirmar la uniformidad de la dureza requiere probar la superficie endurecida..
Detalles de la aplicación
| Artículo | Descripción |
|---|---|
| Pieza de trabajo | Disco metálico circular con orificio central. |
| Diámetro exterior | 300 mm |
| Área de tratamiento | Circunferencia exterior lisa |
| Proceso | El endurecimiento por inducción |
| Método de calentamiento | Calentamiento por inducción por súper audiofrecuencia |
| Inductor | Bobina de inducción circular personalizada |
| Solución de equipos | Fuente de alimentación por inducción, herramientas, Equipos de enfriamiento y control según sea necesario. |
El vídeo identifica la aplicación como endurecimiento por inducción., aunque las imágenes visibles muestran principalmente la etapa de calentamiento en lugar de la posterior operación de enfriamiento.
Ⅱ. Piezas de trabajo y aplicaciones industriales
Esta disposición de endurecimiento por inducción está destinada a componentes circulares que requieren un tratamiento localizado alrededor de su diámetro exterior..
Para piezas de acero endurecibles adecuadas, El endurecimiento periférico se puede utilizar cuando la superficie exterior está sujeta a desgaste o contacto mecánico., mientras que el cuerpo principal no requiere la misma condición endurecida.
Las aplicaciones potenciales incluyen:
— Discos de acero que requieren endurecimiento del diámetro exterior..
— Componentes mecánicos circulares con superficies exteriores resistentes al desgaste..
— Componentes de transmisión de potencia en forma de disco..
— Adecuado componentes bridados que requiere endurecimiento periférico.
— Piezas circulares de acero personalizadas con requisitos de endurecimiento de superficie localizados.
Los sectores manufactureros relevantes pueden incluir maquinaria en general., equipos industriales, Equipos de transmisión de energía y maquinaria pesada..
Ⅲ. Cómo funciona el sistema de endurecimiento por inducción
El sistema de calefacción utiliza un inductor circular colocado alrededor de la circunferencia exterior de la pieza de trabajo.
Cuando la fuente de alimentación de inducción energiza la bobina., El campo magnético alterno induce corrientes eléctricas dentro del componente metálico.. El calor resultante se concentra en la región acoplada al inductor..
Todo el proceso de endurecimiento implica un posicionamiento coordinado de la pieza de trabajo., calentamiento por inducción y temple.
Posicionamiento de la pieza de trabajo
El disco está soportado y ubicado con respecto a la bobina de inducción.. El dispositivo debe mantener la posición y el espacio requeridos mientras se adapta a la geometría de la pieza de trabajo y las condiciones de calentamiento..
Calentamiento por inducción periférica
El inductor circular dirige la energía electromagnética hacia la circunferencia exterior..
La geometría de la bobina, potencia, frecuencia, El tiempo de calentamiento y las condiciones de acoplamiento influyen en la distribución de temperatura resultante..
Para esta aplicación, el dispositivo de calentamiento está destinado a producir una banda de calentamiento circunferencial adecuada para el proceso de endurecimiento requerido.
Temple
Para un acero endurecible adecuado, la estructura superficial requerida se produce calentando la región seleccionada a la condición de austenitización apropiada y aplicando un proceso de enfriamiento adecuado.
El método de enfriamiento debe adaptarse al material., profundidad de endurecimiento requerida, Geometría de la pieza de trabajo y distorsión permitida..
La uniformidad del calentamiento por sí sola no establece la uniformidad de la dureza.. El resultado final del endurecimiento depende tanto de las etapas de calentamiento como de enfriamiento..
Ⅳ. Herramientas personalizadas para bobinas de inducción y piezas de trabajo
La bobina de inducción circular es una pieza clave en la configuración del equipo..
Su geometría se selecciona para que coincida con el diámetro exterior del disco y el ancho requerido de la banda calefactora.. Espacio libre entre la bobina y la pieza de trabajo, También se debe considerar el emparejamiento eléctrico y la distribución de energía electromagnética..
Para diferentes geometrías de disco, Es posible que el diseño deba tener en cuenta:
— Diámetro exterior y espesor de la pieza de trabajo..
— Ancho y ubicación del área endurecida..
— Perfil periférico y características circundantes..
— Despeje de bobinas y posicionamiento de piezas de trabajo..
— Profundidad de calentamiento requerida y distribución de temperatura..
El 300 El disco de mm que se muestra en el vídeo es un ejemplo de aplicación., no es un límite de tamaño de equipo fijo.
También se seleccionan fijaciones de piezas de trabajo para el proceso de producción.. Una disposición de posicionamiento simple puede ser suficiente para algunas aplicaciones., mientras que otros requieren sujeción dedicada, mecanismos de manipulación o movimiento.
la bobina, El accesorio y el proceso de calentamiento deben desarrollarse juntos para lograr el área de tratamiento requerida..
Ⅴ. Configuración completa del equipo de endurecimiento por inducción
KOTRON suministra soluciones de equipos de calentamiento y endurecimiento por inducción que cubren el suministro de energía, inductor personalizado, herramientas de pieza de trabajo, Equipos de enfriamiento y sistemas de control y automatización asociados..
Para endurecer el diámetro exterior del disco, El alcance del equipo se establece de acuerdo con el proceso requerido y las instalaciones de producción existentes del cliente..
| Componente del equipo | Consideraciones de configuración |
|---|---|
| Fuente de alimentación por inducción | Potencia y frecuencia de funcionamiento seleccionadas para la pieza de trabajo y los requisitos de calefacción. |
| Bobina de inducción | Inductor circular personalizado adaptado al diámetro exterior |
| Fijación de la pieza de trabajo | Posicionamiento, soporte y sujeción según la geometría de la pieza |
| Equipo de enfriamiento | Disposición de refrigeración adaptada al material y a los requisitos de endurecimiento. |
| Control del proceso | Parámetros de calentamiento y control de secuencia de procesos. |
| Automatización | Cargando, descarga, posicionamiento y manipulación cuando sea necesario |
| Sistema de Enfriamiento | Refrigeración del equipo adaptada al sistema de inducción seleccionado |
Suministro de energía y control de procesos
La aplicación demostrada utiliza calentamiento por inducción por superaudiofrecuencia..
Para un nuevo proyecto, el frecuencia de operación Y la potencia debe seleccionarse según las propiedades del material., dimensiones de la pieza de trabajo, profundidad de endurecimiento requerida y condiciones de calentamiento.
La disposición de control se puede especificar para coordinar los parámetros de calefacción y las operaciones relevantes de la máquina..
Integración de extinción
Para un proceso de endurecimiento completo, El equipo de enfriamiento debe coordinarse con la etapa de calentamiento..
selección de extinción, Las condiciones de enfriamiento y el tiempo de enfriamiento afectan la dureza resultante y la estabilidad dimensional.. El acuerdo real se establece durante el desarrollo del proceso..
Integración de automatización y producción
Para producción por lotes, El equipo puede incorporar posicionamiento programable de la pieza., carga y descarga automática, y control coordinado del proceso.
El nivel de automatización requerido está determinado por el ciclo de producción., variedad de piezas de trabajo, Requisitos de manipulación y diseño de fábrica disponible..
Ⅵ. Selección del sistema adecuado para endurecer el diámetro exterior del disco
El diámetro del disco es sólo un factor a la hora de seleccionar un sistema de endurecimiento por inducción..
la materia, espesor de la sección, El área endurecida requerida y las condiciones de producción deben evaluarse juntas..
| Factor de selección | Consideración de ingeniería |
|---|---|
| Material | Requisitos de templabilidad y calentamiento/templado |
| Dimensiones de la pieza de trabajo | Tamaño de la bobina, Diseño de accesorios y demanda de calefacción. |
| Área de endurecimiento | Posición y ancho de la banda endurecida requerida |
| Dureza objetivo | Propiedades de superficie requeridas |
| Profundidad efectiva del caso | Frecuencia de calentamiento, requisitos de ciclo térmico y enfriamiento |
| Requisitos de producción | Secuencia de procesamiento, manipulación y automatización |
| Equipo existente | Alcance de la integración con los sistemas de producción disponibles. |
Cuando se requiere una dureza superficial específica o una profundidad endurecida, El proceso debe desarrollarse y verificarse mediante pruebas adecuadas..
Para componentes que requieren endurecimiento en una superficie interna en lugar del diámetro exterior, KOTRON también ofrece una máquina de endurecimiento por inducción de orificio interno para piezas de precisión de automóviles y motocicletas.
Ⅶ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Puede el sistema procesar discos más grandes o más pequeños que 300 mm?
Se pueden evaluar diferentes tamaños de piezas de trabajo seleccionando las bobinas de inducción adecuadas, fuentes de alimentación y accesorios. Se debe establecer el rango de trabajo real para la configuración del equipo seleccionado..
¿El sistema calienta todo el disco??
La bobina de inducción demostrada está dispuesta para concentrar el calor alrededor de la circunferencia exterior.. El calor también se conduce al material adyacente., por lo que la distribución real del calor depende de la pieza de trabajo y de las condiciones del proceso..
¿Se puede lograr un endurecimiento uniforme alrededor de la circunferencia del disco??
El inductor circular está destinado a soportar el calentamiento circunferencial.. Para alcanzar la distribución de dureza especificada también se requiere un material adecuado, condiciones controladas de calentamiento y enfriamiento. El resultado debe verificarse mediante pruebas de dureza cuando sea necesario..
¿Se puede suministrar el sistema con equipos de enfriamiento y automatización??
Sí. Las soluciones completas pueden incluir la fuente de alimentación por inducción., bobina personalizada, herramientas de pieza de trabajo, equipo de enfriamiento, sistema de control y automatización requerida. El alcance final del suministro se define para cada proyecto..
Ⅷ. Solicite una solución de endurecimiento por inducción de disco
Si su aplicación implica endurecer la circunferencia exterior de un componente en forma de disco, KOTRON puede evaluar un sistema de endurecimiento por inducción adecuado en función de la pieza de trabajo y los requisitos de producción..
Para una propuesta técnica inicial, por favor proporcione:
— Dibujo o fotografías de la pieza de trabajo..
— Grado de material o acero.
— Diámetro exterior, diámetro interior y espesor.
— Área de endurecimiento requerida.
— Cantidad de producción o requisito de ciclo.
Si está disponible, Incluya también la dureza de la superficie objetivo y la profundidad efectiva de la caja..
Con esta información, KOTRON puede evaluar la fuente de alimentación por inducción, inductor circular, fijación de la pieza de trabajo, disposición de enfriamiento y cualquier automatización requerida.
Necesita endurecimiento por inducción para el diámetro exterior de un componente en forma de disco.?
Envíe los detalles de su pieza de trabajo y KOTRON evaluará una solución adecuada de endurecimiento por inducción..