
Calentamiento por inducción para componentes de energía eólica duraderos
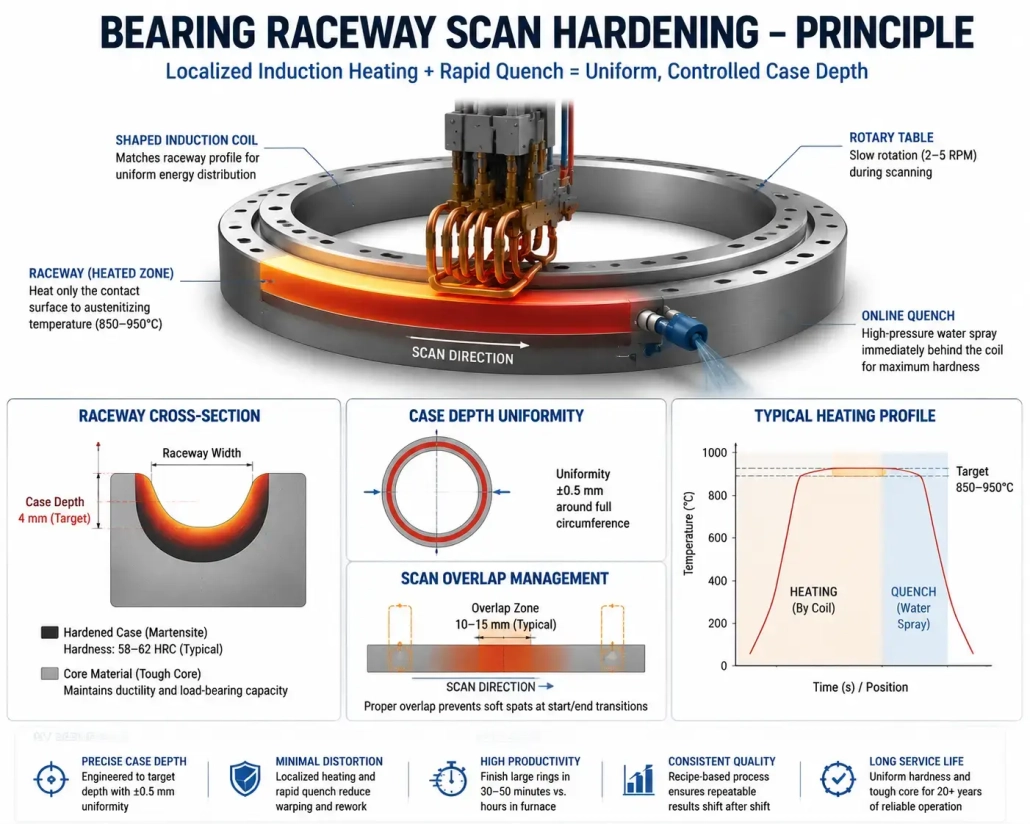
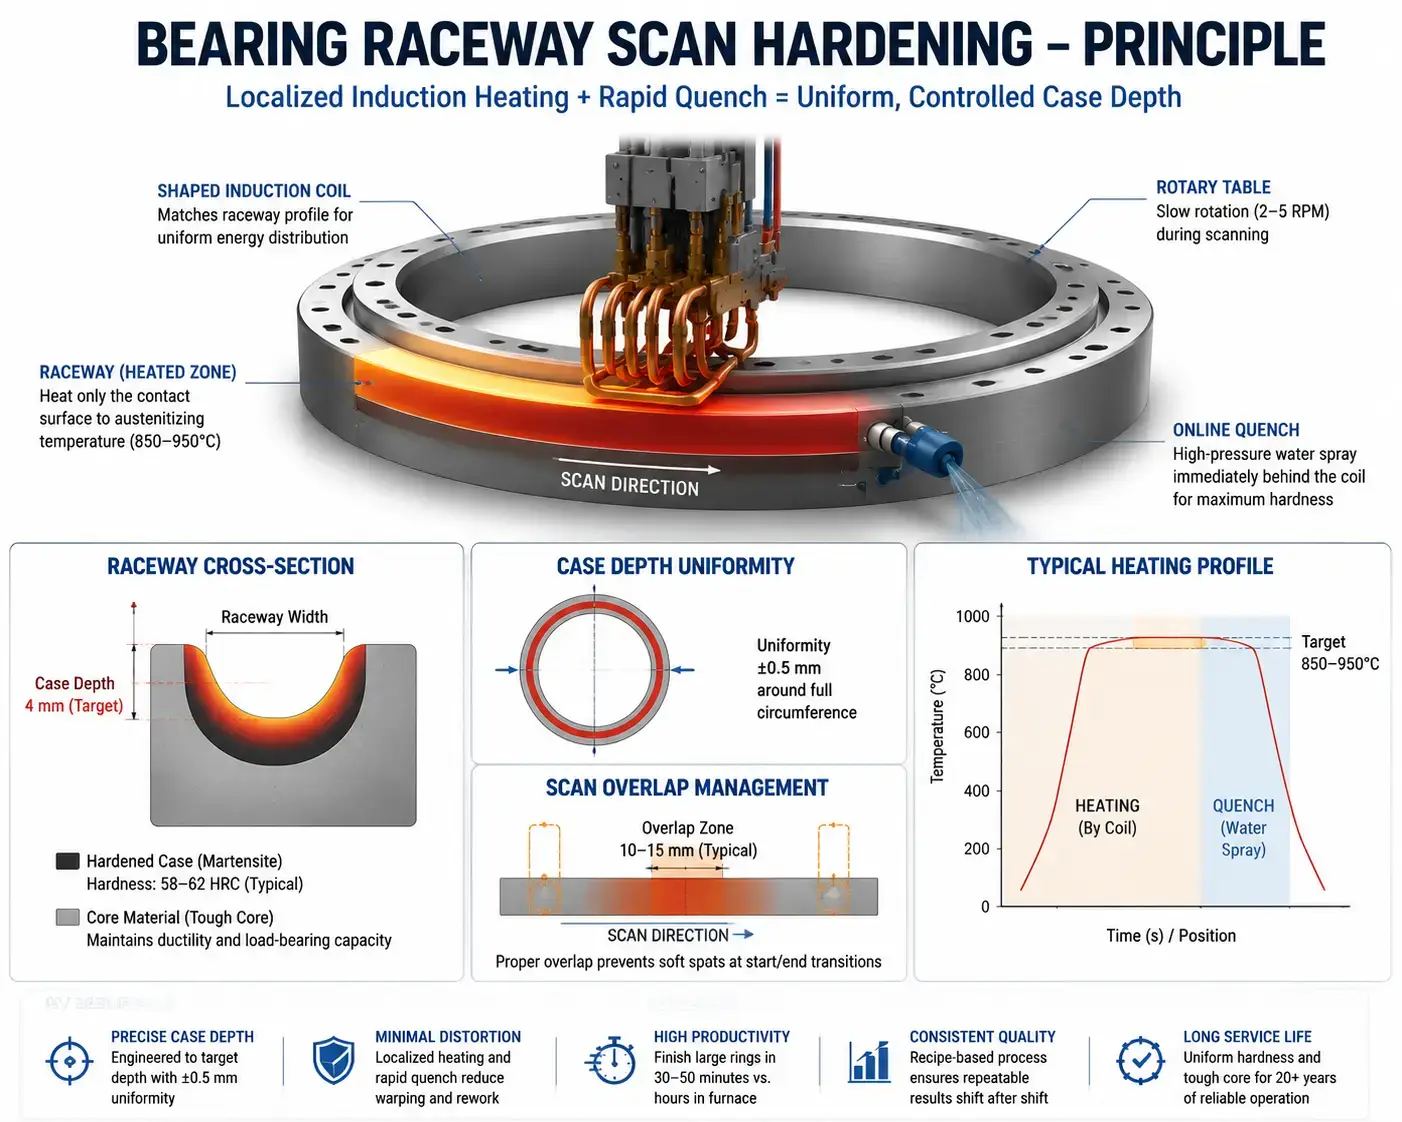
Un anillo de rodamiento con paso de 4 metros para una 8 turbina marina de MW pesa 3.5 toneladas. Su pista necesita una 4 capa endurecida de mm, uniforme dentro de ±0,5 mm alrededor de toda la circunferencia. La opción del horno: cargar el anillo, calentar toda la pieza de 3,5 toneladas a 880°C, mantener durante 2 horas, Temple, templar — un ciclo térmico de 6 horas que deforma el anillo lo suficiente como para requerir 0.5 mm de rectificado posterior. Una calentamiento por inducción para componentes eólicos el enfoque escanea una bobina a lo largo de la pista a 200 mm/min, calienta solo la superficie de contacto hasta una profundidad de, templa en línea, y finaliza el anillo en 40 minutos. La distorsión disminuye. La producción se triplica. El rectificado posterior se mide en micrones, no en medio milímetro.
Índice de contenidos
1. Por qué los componentes eólicos rompen los enfoques de calentamiento estándar
Un anillo de cojinete de paso tiene 2 a 5 metros de diámetro. Un muñón de eje principal tiene 400 a 800 mm de diámetro. Un disco de engranaje planetario pesa 2 toneladas antes de la primera pasada de mecanizado. Estas no son piezas que se carguen en un escáner de inducción de banco.
El tamaño es solo el primer problema. La geometría es el segundo. Las pistas de rodamiento son ranuras curvas. Los dientes del engranaje tienen flancos, raíces, y puntas — cada uno con diferente comportamiento de masa y disipación de calor. Una bobina que calienta uniformemente un muñón cilíndrico pasará por alto los bordes de una ranura de pista. La bobina debe seguir la característica, no solo rodear la pieza.
Luego está el costo de equivocarse. El reemplazo de una caja de engranajes o del cojinete principal en una turbina marina implica semanas de inactividad, la movilización de una grúa, y pérdida de generación. El proceso de calentamiento conlleva un riesgo de calidad desproporcionado: una profundidad de carcasa por debajo de la especificación o un punto blando en una pista de rodamiento puede no aparecer hasta el año 7 de una vida útil de diseño de 20 años. Cuando lo hace, el registro del tratamiento térmico —si existe— es lo primero que solicita el equipo de análisis de fallas.
El calentamiento en horno evita algunos de estos problemas al calentar todo. Crea otros. Deformación por horas de remojo. Escamas en superficies mecanizadas. Tiempos de ciclo lo suficientemente largos como para que el tratamiento térmico, no el mecanizado, marque el ritmo de la fábrica. La inducción calienta solo la característica que lo necesita, en minutos, e integra temple y manipulación en una estación. El compromiso: requiere una colocación precisa, la frecuencia correcta, y suficiente potencia para superar un disipador de calor de varias toneladas.
2. Aplicaciones de calentamiento por inducción en la fabricación de turbinas eólicas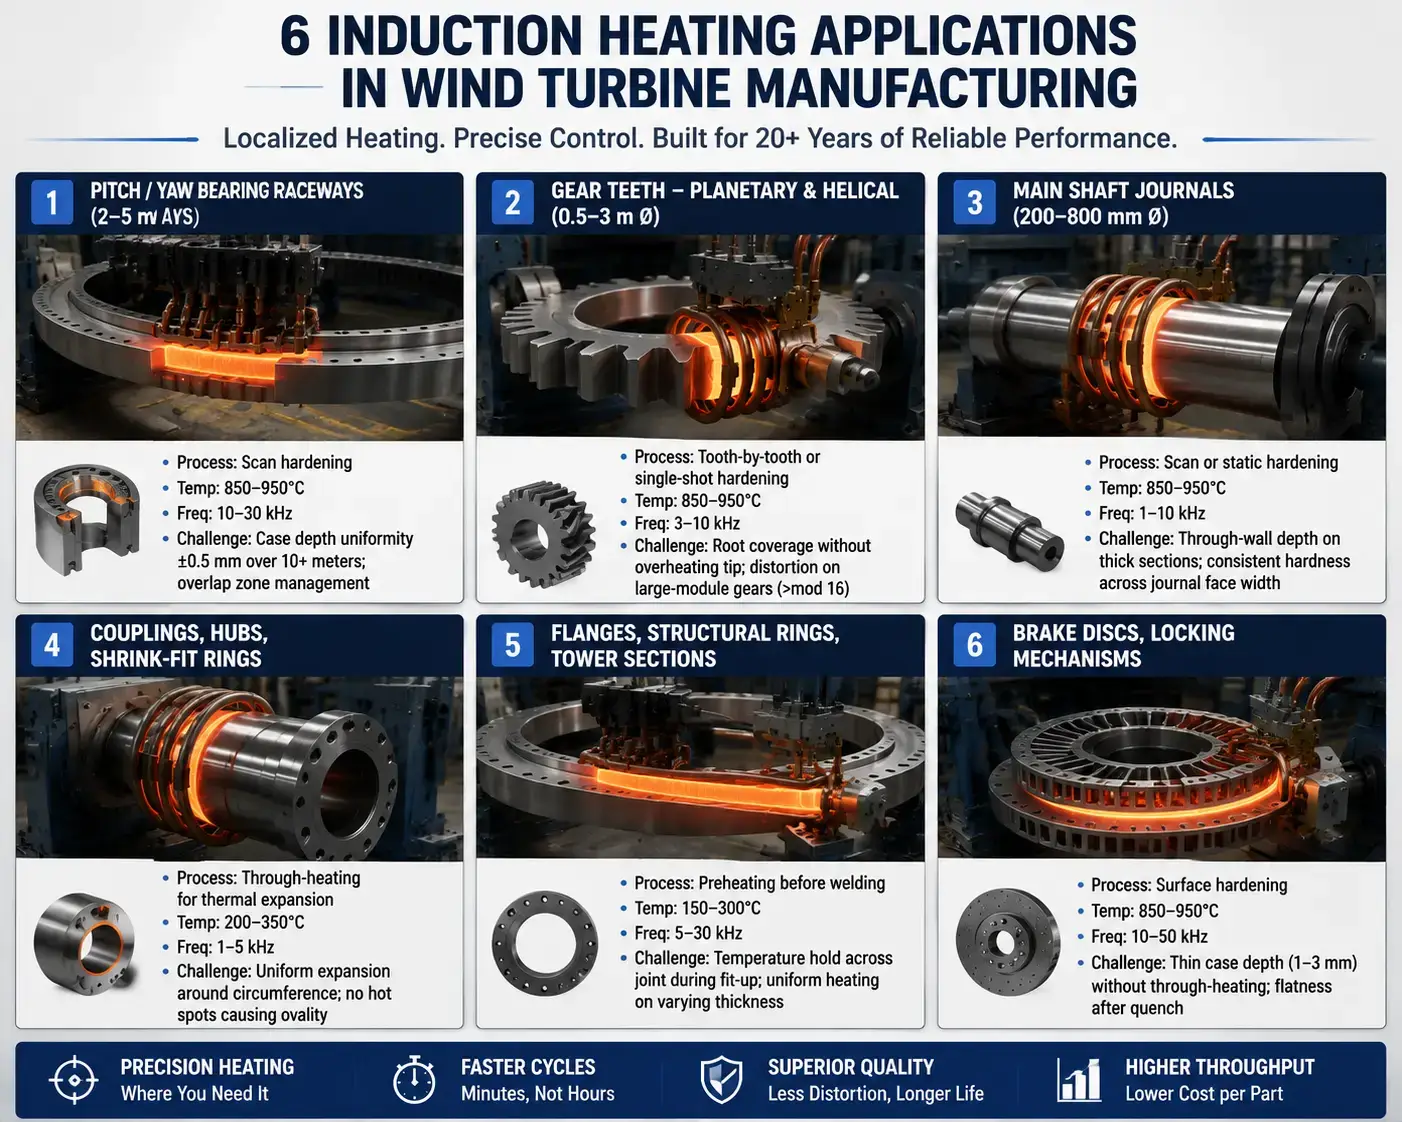
Las seis aplicaciones mapeadas arriba abarcan cada componente principal del tren de transmisión desde el eje principal hasta el disco de freno. Circuitos de rodamientos, dientes del engranaje, y muñones de eje dominan el lado del endurecimiento. Acoplamientos, cubos, y los anillos de ajuste retráctil representan la mayor parte del calentamiento del conjunto. Las bridas y secciones de torre usan inducción para el precalentamiento de pre-soldadura. Cada aplicación exige una frecuencia diferente, densidad de potencia, y la geometría de la bobina — la tabla en la sección 4 cubre el lado eléctrico de esas decisiones.
3. Escala de componentes: Diámetro, Masa, y el problema de acceso
El diámetro dicta todo aguas abajo. Una bobina para un anillo de paso de 4 metros debe mantener un espacio de aire de 2–5 mm alrededor de una ranura curva de canal mientras el anillo gira a 2–5 RPM en una mesa giratoria. Esa misma bobina no calienta eficientemente un anillo de 2 metros: el espacio de aire se vuelve demasiado grande. Los molinos que manejan una variedad de tamaños de anillos mantienen múltiples bobinas: una para calibre pequeño, una para rango medio, una para calibre grande. El mismo desafío aparece en calentamiento por inducción de anillos grandes: el diámetro determina el inventario de bobinas y el diseño de manejo.
La masa es el sumidero de calor con el que estás luchando. Un anillo de rodamiento de 3,5 toneladas a temperatura ambiente extrae calor de la superficie de la pista más rápido de lo que la bobina de inducción puede suministrarlo, a menos que la fuente de alimentación esté dimensionada correctamente. Para un anillo de 4 metros, 200–500 kW es típico para el endurecimiento por escaneo de la pista. Subdimensionar por 30% y suceden dos cosas. La superficie puede que nunca alcance la temperatura de austentización a la velocidad de escaneo objetivo. O alcanza la temperatura tan lentamente que la zona afectada por el calor se extiende más allá de la profundidad de la capa especificada, y el perfil de dureza no pasa la inspección metalúrgica.
Y luego está el acceso. ¿Puede la bobina alcanzar físicamente la superficie?? Un muñón de eje principal tiene acceso libre al diámetro exterior. Una estría interna de engranaje planetario no lo tiene: una bobina estándar envolvente no encajará. Orificios internos, hombros ciegos, y superficies empotradas necesitan bobinas internas o conductores tipo 'pancake' que se ajusten al espacio disponible. La bobina debe despejar la pieza, el accesorio, el anillo de enfriamiento, la línea de visión del pirómetro, y la vía de carga de la grúa. En la práctica, La interferencia del accesorio limita la geometría de la bobina más a menudo que la propia pieza.
4. Frecuencia, Potencia, y diseño de bobina para componentes grandes
Cambiar la frecuencia y la diseño de bobinas impedancia se desplaza. Cambiar la geometría de la bobina y el requerimiento de potencia se mueve. En un componente eólico donde una pieza desechada borra el margen de una docena de buenas, frecuencia, potencia, y la geometría de la bobina se diseñan como un solo sistema.
- La frecuencia sigue la profundidad de la capa. Bearing raceways at 2–6 mm case depth operate in the 10–30 kHz range. Gear teeth needing 3–8 mm at the root run 3–10 kHz. Shrink-fitting — where the goal is through-heating for uniform thermal expansion, not a hardness gradient — uses 1–5 kHz. Estos son puntos de partida. El grado del material cambia el número: 42CrMo4 (4140) se comporta de manera diferente a 18CrNiMo7-6, el acero de carburización más usado para engranajes de turbinas eólicas. Nuestra guía de selección de frecuencia cubre la relación profundidad-frecuencia.
- El dimensionamiento de potencia comienza desde el componente en el peor de los casos, no desde el promedio. Un fabricante que opera tres tamaños de aro de rodamiento en la misma máquina — 2 metros, 3.5-metro, y 5 metros: debe dimensionarse la fuente de alimentación para el anillo de 5 metros a la velocidad de escaneo requerida. Como referencia: endurecimiento por escaneo de una pista de rodamiento de paso de 5 metros a 4 mm de profundidad de capa a 180 mm/min requiere aproximadamente 400–600 kW. Hacer funcionar el mismo anillo a 300 mm/min necesita 700–900 kW. Agregar un margen del 15–20 % por envejecimiento de la bobina y variación de voltaje de línea coloca el sistema en 500 kW a 1.1 MW dependiendo de los objetivos de producción. Nuestra selección de potencia la guía explica el cálculo.
- El agua de enfriamiento separa el tiempo de producción del tiempo de inactividad. A una salida de 400–800 kW, la bobina, fuente de alimentación, condensadores, and buswork generate substantial heat. El sistema de enfriamiento por agua circulates 60–150 L/min through the coil alone. Water quality thresholds: conductividad por debajo de 300 µS/cm, pH 6.5–8.0, sólidos suspendidos por debajo de 10 mg/L. Bombas redundantes, per-circuit flow switches, and ΔT monitoring are production minimums. When a cooling circuit fails on a coil heating a 5-meter ring mid-cycle, the copper anneals in seconds — and the ring may need salvage evaluation.
5. Ajuste por contracción, Montaje, y reparación en campo
Ajuste por contracción — heating a coupling, bearing inner ring, o manga para expandirlo sobre un eje — es tan común en el trabajo con turbinas eólicas como el endurecimiento. La física: un anillo de acero a 250°C se expande aproximadamente 0.15 mm por 100 mm de diámetro. A 500 el agujero del acoplamiento se abre en 0.75 mm. Eso libera un ajuste por interferencia de 0,3–0,5 mm.
El calentamiento uniforme es lo que lo hace funcionar. Una antorcha en un lado crea un punto caliente, ovalidad, y una pieza atorada. Una bobina de inducción alrededor de toda la circunferencia — con la pieza centrada — proporciona una expansión uniforme. 50–200 kW a 1–5 kHz calienta la pared en 2–8 minutos. Verificar la temperatura en 3–4 puntos antes de levantar.
La reparación en campo convierte la misma física en un problema más difícil. Un cojinete principal falla en una góndola 100 metros arriba. Ninguna grúa puede bajar todo el tren motriz. Inducción portátil — 30–100 kW, refrigerado por aire o compacto con recirculación de agua — calienta el anillo interior del cojinete en su lugar. Tiempo de ciclo: 5–15 minutos. La alternativa: cortar el cojinete con una amoladora, o con un soplete dentro de una góndola llena de niebla de aceite.
6. Manejo y posicionamiento
Un anillo de cojinete de 4 metros aterriza sobre una grúa, se asienta en una mesa giratoria con soportes de rodillos, y debe centrarse a ±1 mm de la bobina antes de que comience el escaneo. La mesa giratoria, soporte de la bobina, anillo de apagado, y el brazo del pirómetro compiten todos por espacio alrededor de la pieza. Si cargar y descargar agrega más de 2–3 minutos al ciclo, los objetivos de rendimiento son inalcanzables.
El posicionamiento no es un paso de configuración. Es el proceso.
En un sistema de escaneo de pista de rodamiento, el espacio entre la bobina y la pieza es de 2–5 mm. Si el rodamiento de la mesa giratoria tiene 0.5 desviación radial de mm, el espacio varía ±0.5 mm alrededor de la circunferencia. La temperatura de la superficie varía ±8–15°C. La profundidad del caso varía entre 0,3 y 0,5 mm. Excentricidad del plato giratorio, Desgaste del rodillo, Ovalidad: cada uno contribuye. El programa de mantenimiento preventivo debe cubrir el sistema de manipulación con el mismo rigor que la fuente de alimentación.
7. 5 Problemas comunes y cómo prevenirlos
| Problema | Causa raíz | Prevención |
| Variación de la profundidad del caso >1 mm alrededor de la circunferencia de la pista | Variación del espacio entre la bobina y la pieza debido a la excentricidad del plato giratorio o a la ovalidad del anillo; Inconsistencia de la velocidad de escaneo | Verificar la excentricidad del plato giratorio <0.3 mm TIR. Ajustar el espacio de la bobina en 4 puntos alrededor de la circunferencia durante la configuración. Usar control de velocidad de escaneo en lazo cerrado vinculado a un codificador rotatorio — no a un motor en lazo abierto. |
| Puntos blandos en la zona de solapamiento de escaneo | Longitud de solapamiento insuficiente; Reducción de potencia antes de que termine el escaneo; Retraso de apagado en la transición de arranque/parada | Programa solapamiento de escaneo de 10–15 mm. Mantenga la potencia máxima en la zona de solapamiento — no baje la velocidad antes de tiempo. Inicie el flujo de temple 2–3 segundos antes de que la bobina llegue a la zona de solapamiento para asegurar un enfriamiento inmediato. |
| Raíz del diente del engranaje poco endurecida, Punta sobrecalentada | Imposible una separación uniforme bobina-diente con bobina estándar envolvente; la raíz actúa como disipador de calor, la punta como antena | Usar bobina moldeada que siga el perfil del diente con concentrador de flujo en la raíz. Reducir la frecuencia a 3–5 kHz para una penetración más profunda en la raíz. Ejecutar la calificación del proceso con seccionamiento del diente en la raíz, flanco, y punta. |
| El anillo de ajuste por contracción se pega parcialmente al eje | El calentamiento desigual crea ovalidad; el anillo se enfría durante la transferencia del calentador a la estación de montaje | Verificar la temperatura en 3–4 puntos circunferenciales antes de levantar. Mantener el tiempo de transferencia por debajo 30 segundos. Bobina de tamaño para un espacio radial de 15–20 mm para permitir el crecimiento de la pieza. Calor a 30–50°C por encima del requisito de expansión calculado como tampón de transferencia y refrigeración. |
| Distorsión que supera el margen post-rectificado | Entrada excesiva de calor; Temple desigual; Tensión residual de mecanizado previo liberada durante el calentamiento | Utiliza la potencia mínima que alcance la profundidad de la vaina a la velocidad de barrido objetivo — no máxima disponible. Alinea el patrón de pulverización de temple con la banda calentada. Alivio de tensiones en anillos mecanizados en bruto antes del acabado y endurecimiento por inducción. Measure roundness before and after to establish baseline distortion per ring size. |
Most of the defect mechanisms in defectos comunes de temple por inducción apply to wind components — the difference is that wind parts are larger, more expensive to scrap, and harder to fixture than automotive or general industrial components. The physics does not change. The consequences get bigger.
8. Selección de un sistema: Las especificaciones que una calificación en kW no cubre
The power rating comes after the part, the process, and the throughput are defined. Start with these inputs:
- Part drawings with material grade, las dimensiones, and tolerances.
- Área calentada: which surface, what case depth, what hardness specification.
- Temperatura objetivo y tolerancia.
- Cycle time for the largest, heaviest component in the product mix.
- Available crane capacity, espacio en el suelo, and part loading path.
- Agua de enfriamiento: fluir, presión, la temperatura, and quality at the installation point.
- Quench medium, Filtración, and temperature control requirements.
Beyond the spec sheet, four things separate a system that runs shifts from one that gets debugged for a year:
- Experience at your diameter and weight class. 150 Los sistemas de juntas homocinéticas automotrices no preparan a un equipo de ingeniería para un anillo de 4 metros y una carga de 5 toneladas en una plataforma giratoria.
- Alcance del sistema de refrigeración. Si la cotización no incluye el intercambiador de calor, bastidor de bomba, Filtración, y monitoreo de conductividad, no es un sistema llave en mano. Los problemas de calidad del agua son la causa más común de tiempo de inactividad en la producción durante el primer año.
- Gestión de recetas. Almacenar la velocidad de escaneo, potencia, frecuencia, espacio, y el tiempo de temple por número de pieza elimina la variación de configuración de turno a turno.
- Desarrollo de procesos en su planta, con sus piezas. Pruebas de laboratorio en 500 Los cupones mm no validan un proceso para un anillo de producción de 4 metros. Puesta en marcha en tu plato giratorio, con tu manipulación, tu enfriamiento, y tus criterios de aceptación metalúrgica es la única manera de cerrar la brecha entre la instalación y estar listo para la producción.
Para una guía más amplia, nuestro artículo sobre selección de un sistema de endurecimiento por inducción cubre el marco de decisión — ampliado a dimensiones de componentes eólicos, se aplican los mismos principios.
Conclusión clave
Calentamiento por inducción para componentes de energía eólica sustituye ciclos de horno de horas por calefacción localizada en rango de minutos — cuando el sistema está diseñado alrededor de la pieza, no adaptado de una aplicación más pequeña.
tres cosas determinan si funciona. Uno: ¿puede la bobina alcanzar la característica que se calienta en el alcance?? Dos: ¿puede la fuente de alimentación superar la conducción térmica de un disipador de varias toneladas?? Tres: si el sistema de manipulación posiciona la pieza de forma lo suficientemente repetible como para que la Pieza 47 caliente igual que la Pieza 1? La clasificación en kW llega después de que se responden esas respuestas.
Preguntas frecuentes
q: Qué componentes de turbinas eólicas se pueden endurecer por inducción?
A: Caminos de rodadura de rodamientos de paso y guiñada, Dientes de engranajes planetarios y helicoidales, Diarios del eje principal, Y superficies del disco de freno. El proceso funciona donde sea necesario un superficie de desgaste definida con una capa de dureza controlada, típicamente de 2–8 mm de profundidad, en una pieza de acero o hierro fundido conductor de electricidad.
q: ¿Puede la inducción manejar los grandes diámetros en turbinas eólicas??
A: Sí, pero el sistema de manejo importa más que la fuente de alimentación. Un aro de rodamiento de 4 metros necesita una mesa giratoria con <0.3 Desviación total permisible (TIR) en mm, una bobina con control de espacio de 2–5 mm, y velocidad de escaneo vinculada a la retroalimentación de la posición rotativa. El lado eléctrico escala. El lado mecánico es donde el diámetro crea problemas: hundimiento de la bobina bajo su propio peso, desgaste del rodamiento del plato giratorio, y expansión térmica del anillo cambiando el espacio a mitad del ciclo.
q: ¿Es la inducción más rápida que el tratamiento térmico en horno para los componentes del viento??
A: Para endurecimiento localizado — pistas de rodamientos, dientes del engranaje, cigüeñales — sí. Un ciclo de horno para un anillo de 3,5 toneladas dura 4–6 horas incluyendo remojo, Temple, y enfriamiento. El escaneo por inducción endurece el mismo anillo en 30-50 minutos, calentando solo la superficie de la pista hasta cierta profundidad. Para aplicaciones que requieren el calentamiento completo de toda la sección transversal de la pieza, la ventaja de velocidad se reduce o desaparece. La tecnología es ideal cuando solo una característica específica necesita calor, no toda la masa.
Obtenga una Revisión de Proceso para su Aplicación de Componentes de Aerogenerador
Si está endureciendo anillos de rodamientos, endurecimiento superficial de engranajes planetarios, o ajuste por contracción de acoplamientos en ejes — envíe los planos de su pieza, grado de material, especificación de profundidad de capa, y tiempo de ciclo objetivo. Evaluaremos la frecuencia, potencia, geometría de la bobina, y los requisitos de manejo alrededor de su componente más grande, no su promedio.


