
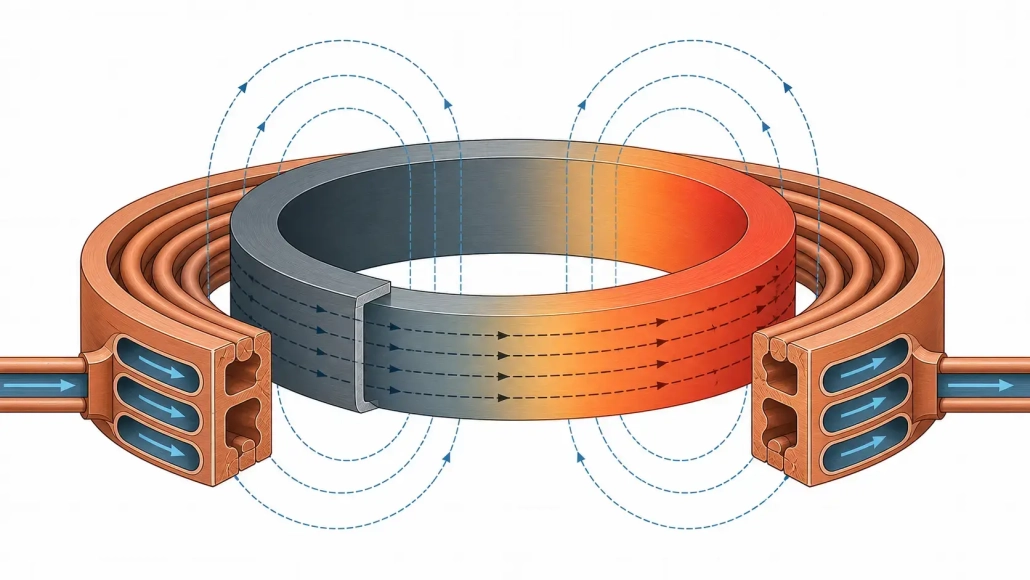
9 Factores críticos para el calentamiento por inducción de anillos grandes: Dominando la potencia, Diseño de la bobina & Control del proceso
Calentamiento por inducción para anillos grandes. parece fácil en una hoja de proceso. Calentar un anillo de acero a temperatura, mantener, apagar o ensamblar. En el piso de la tienda, no funciona de esa manera.
Una pista de rodamiento de 2 metros pesa cientos de kilogramos. La brecha de la bobina que funcionó en el 300 El prototipo de mm se abre cuando se escala a la pieza completa.. El rodamiento del plato giratorio tiene 3 mm de descentramiento, entonces la brecha de acoplamiento se desplaza en cada revolución. A mitad del turno, la entrada de agua de refrigeración ha bajado 4°C y la fuente de alimentación comienza a retroceder..
Nada de esto está en la impresión parcial.. Pero todo sale a la luz en el patrón de dureza., el tiempo del ciclo, y la tasa de rechazo.
Este artículo cubre lo que realmente importa.: ¿Por qué dimensiona la fuente de alimentación alrededor de la zona calentada en lugar del peso de la pieza?, ¿Por qué la frecuencia y el tipo de bobina no se pueden elegir por separado?, ¿Qué hace que la uniformidad de la temperatura aguante o se descomponga, y por qué el lado mecánico de manejo suele decidir si el diseño eléctrico tiene éxito.
1. Por qué los anillos grandes son difíciles de calentar
Un anillo reparte su masa sobre un diámetro amplio. Incluso una sección de pared modesta suma mucho volumen calentado, y la geometría te enfrenta en dos frentes.
Primero, la circunferencia es larga. Mantener la temperatura uniforme de un lado al otro del ring no es trivial. Segundo, el ancho radial y el espesor de la pared crean sus propios gradientes. El OD se mantiene a temperatura mientras que el ID aún está retrasado.. O la superficie se sobrepasa antes de que la pared media la alcance.
Luego está el manejo. La corona dentada del rodamiento de guiñada de una turbina eólica puede pesar más de una tonelada. No puedes deslizarlo en una bobina con la mano.. El aparato tiene que localizarlo repetidamente., el tocadiscos tiene que girar suavemente, y la bobina tiene que sobrevivir a la expansión térmica, el golpe ocasional, y miles de ciclos. Si la pieza es difícil de cargar, los operadores la cargarán de manera inconsistente. Carga inconsistente, calentamiento inconsistente.
La distorsión sorprende a los ingenieros, también. Los anillos grandes son menos rígidos en relación con su diámetro que las piezas compactas. El calentamiento desigual significa expansión desigual, lo que puede ovalar el anillo antes de que alcance la temperatura. Unos pocos milímetros de distorsión podrían no inutilizar la pieza, pero desplaza lo suficiente el espacio entre la bobina y la pieza como para cambiar el patrón de calentamiento a mitad del ciclo.
2. Aplicaciones comunes para la calentamiento por inducción de anillo grande
El calentamiento de anillo grande aparece dondequiera que las piezas circulares superen aproximadamente 500 mm de diámetro. Pero el objetivo del proceso lo determina todo.
— Endurecimiento de ruedas dentadas y de pistas de rodamiento — Endurecimiento superficial o de contorno de los dientes de engranaje, carriles de rodadura, y de las vías de rodillos, donde la profundidad del caso y el control del patrón son las principales preocupaciones
— Tratamiento térmico de rodamientos giratorios y anillos giratorios — Rodamientos de gran diámetro para grúas, excavadoras, y turbinas eólicas, que a menudo requieren endurecimiento total o endurecimiento por inducción de zonas específicas de la pista
— Ajuste por contracción de manguitos, acoplamientos, y bridas — expansión térmica para el ensamblaje, donde el anillo debe alcanzar una temperatura de expansión uniforme sin sobrecalentarse, formación de óxido, o pérdida de estabilidad dimensional
— Precalentamiento antes de la soldadura o recubrimiento — llevar anillos de tubería grandes, bridas, o secciones de recipientes a presión a la temperatura de precalentamiento antes de las operaciones de soldadura
— Alivio de tensiones de anillos fabricados — ciclos de remojo a baja temperatura para reducir tensiones residuales después de la soldadura o mecanizado
— Soldadura fuerte de ensamblajes de anillos — calentamiento localizado de juntas de brasa en conjuntos circulares sin calentar todo el componente
— Calentamiento previo a la forja de los anillos laminados — llevar las preformas de anillo a la temperatura de forja para operaciones posteriores de laminado o calibrado
— Reparación y reestructuración del calentamiento — calentamiento localizado de anillos grandes en el campo, como retirada de rodamientos o enderezamiento térmico
Un ciclo de ajuste de contracción requiere un calentamiento uniforme y lenta, expansión controlada. Un ciclo de endurecimiento de engranajes requiere un perfil preciso de profundidad de la carcasa y una respuesta rápida al temple. La fuente de alimentación y la bobina que clavan una extrañarán a la otra.. Para una visión general de la física subyacente, ver cómo funciona el calentamiento por inducción.
3. Selección de fuente de alimentación para calefacción de anillo grande
El error más caro? Comprar una fuente de alimentación por peso parcial.
El peso te indica la masa térmica total.. No dice nada sobre hacia dónde debe ir el calor., qué tan rápido necesita llegar allí, o cuánta energía perderá entre los terminales de salida y la superficie de la pieza. Comience con el zona calentada en cambio: El volumen de material que debe alcanzar la temperatura objetivo dentro del ciclo.. Para calentar un aro de rodamiento, esa es toda la sección transversal. Para cementar una corona dentada, podría ser el exterior 3 mm de los flancos del diente y la raíz. La potencia parcial requerida se deriva del calor específico., masa de zona calentada, aumento de temperatura, y tiempo de calentamiento permitido.
Pero aquí está el truco. La eficiencia de acoplamiento entre la bobina y un anillo grande rara vez supera el 70-75 % en producción.. Si la separación de la bobina es generosa para adaptarse a la variación de las piezas, la eficiencia puede caer por debajo 60%. A 150 La demanda de calefacción en kW en la pieza puede necesitar un 250 Fuente de alimentación de kW en la entrada.
Más allá del número de kW, la fuente necesita el rango de frecuencia adecuado para el tamaño del anillo y el grosor de la pared, suficiente margen de ciclo de trabajo para la cadencia de producción, y un rango de adaptación de carga lo suficientemente amplio para manejar la variación de impedancia a medida que el anillo se calienta y sus propiedades magnéticas cambian. Para una discusión más profunda sobre dimensionamiento, ver selección de potencia para calentamiento por inducción.
Adaptación de potencia a la velocidad de producción
Un mayor rendimiento impulsa el requisito de potencia hacia arriba. Si un anillo debe alcanzar 850°C en 90 segundos en lugar de 4 minutos, la demanda de energía aumenta casi proporcionalmente. Pero los gradientes térmicos no varían de la misma manera. un corto, Un ciclo agresivo puede crear un delta pronunciado desde la superficie hasta el núcleo que puede ser aceptable o no..
Para volúmenes más bajos, un remojo más prolongado a menor potencia a menudo produce una mejor uniformidad y da a los controles más tiempo para responder. La compensación es el tiempo del ciclo versus el costo eléctrico instalado y los cargos por demanda de servicios públicos.. En la práctica, La decisión generalmente se reduce a si la estación de calefacción es el cuello de botella. (gastar en poder) o las operaciones posteriores son (ahorrar en energía, ejecutar un ciclo más largo).
4. Selección de frecuencia y profundidad de calentamiento
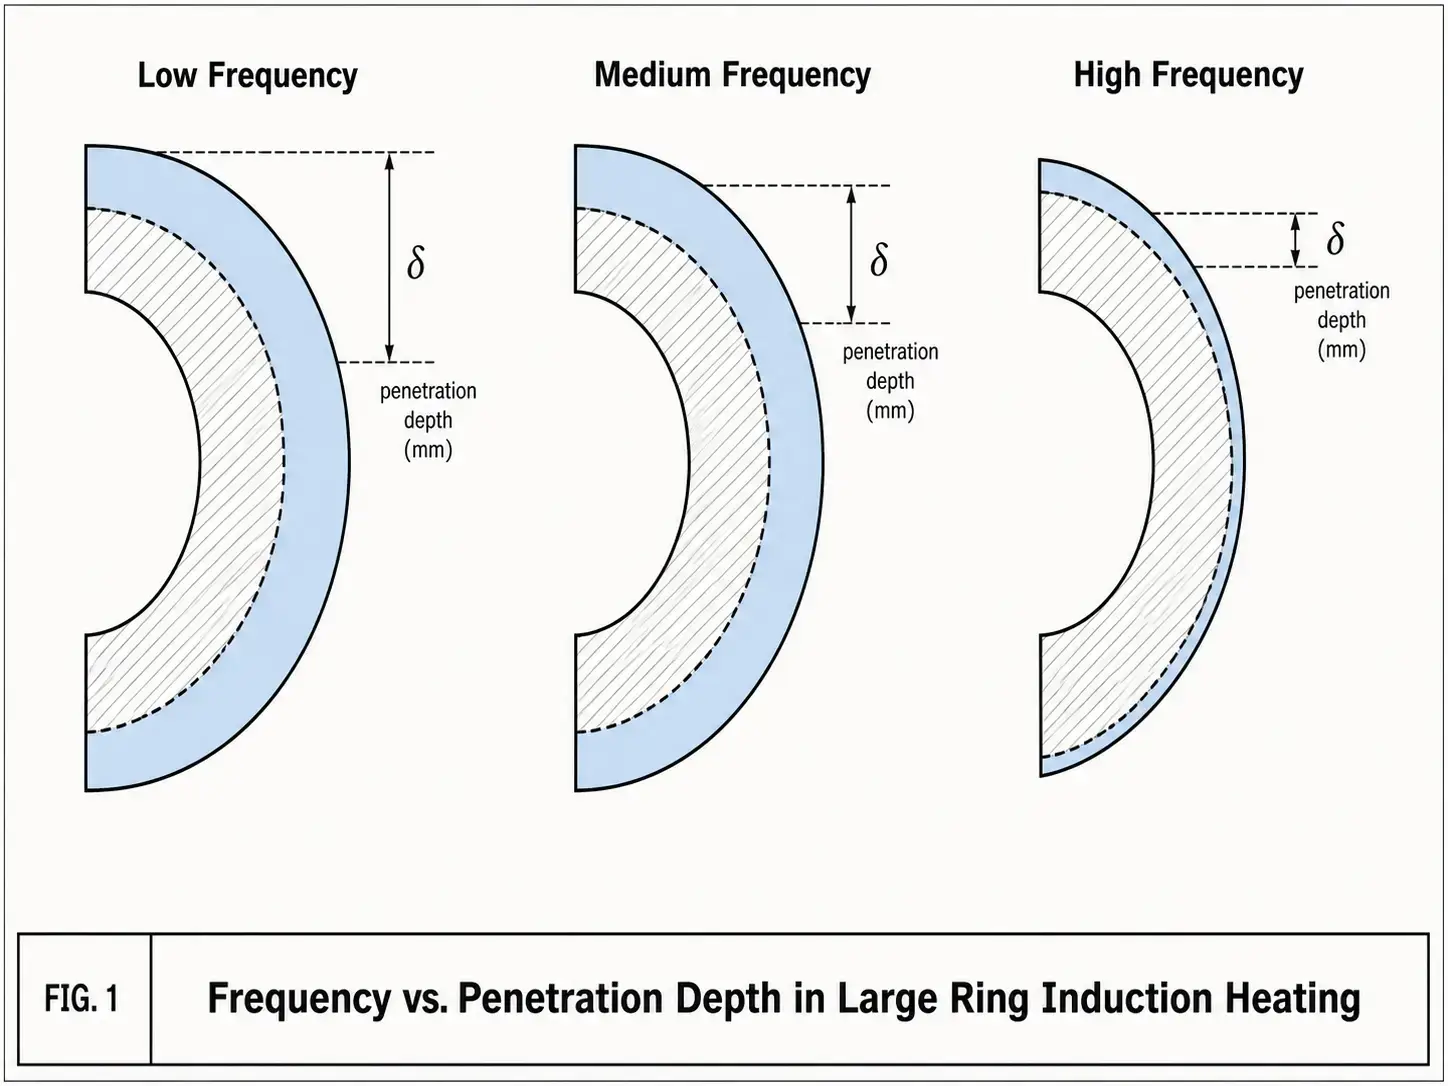
La frecuencia determina qué tan profundo penetra la corriente inducida antes de que decaiga a aproximadamente 37% de su valor de superficie: la profundidad de referencia δ. Frecuencias más bajas, calentamiento más profundo. Frecuencias más altas, menos profundo. Para anillos grandes, el árbol de decisión tiene tres ramas: solo superficie, profundidad de caso limitada, o calentamiento continuo.
Así es como las bandas se relacionan con resultados reales en anillos de acero.:
| Rango de frecuencia | Profundidad de penetración típica (acero, caliente) | Mejor indicado para |
|---|---|---|
| 1–10 kHz (Bajo / Medio) | 5–15 mm | Anillos gruesos con calentamiento directo, endurecimiento profundo, enfado retráctil de secciones pesadas |
| 10–50 kHz (Medio / Alta) | 1.5–5 mm | Endurecimiento de engranajes anulares, endurecimiento de la pista de rodamiento, aplicaciones generales de profundidad de carcasa |
| 50–400 kHz (Alta) | 0.3–1.5 mm | endurecimiento superficial superficial, anillos de pared fina, perfiles finos, calentamiento localizado con brasadura |
dos cosas más importan en la práctica. Uno: cuando el acero cruza la temperatura de Curie (alrededor de 770°C), se vuelve no magnético y la profundidad de penetración aumenta. Una frecuencia que le dio un calentamiento superficial durante la fase magnética de repente penetrará más profundamente.. Esto puede ayudar con el calentamiento y dañar el control preciso de la profundidad de la caja.. Dos: La frecuencia y la geometría de la bobina están atadas en la cadera.. Una frecuencia dada se comporta de una manera en una bobina circundante de gran diámetro., de otra manera en una pequeña bobina de escaneo. Recógelos juntos o no te molestes. Ver selección de frecuencia para calefacción por inducción para más detalles.
5. Opciones de diseño de bobinas para anillos grandes
Una bobina que proporciona la potencia y frecuencia adecuadas sobre el papel puede fallar en producción. Incómoda de cargar. Difícil de mantener fría. Demasiado sensible a la posición de las piezas. Para anillos grandes, la bobina suele ser la mayor palanca en el rendimiento del proceso.
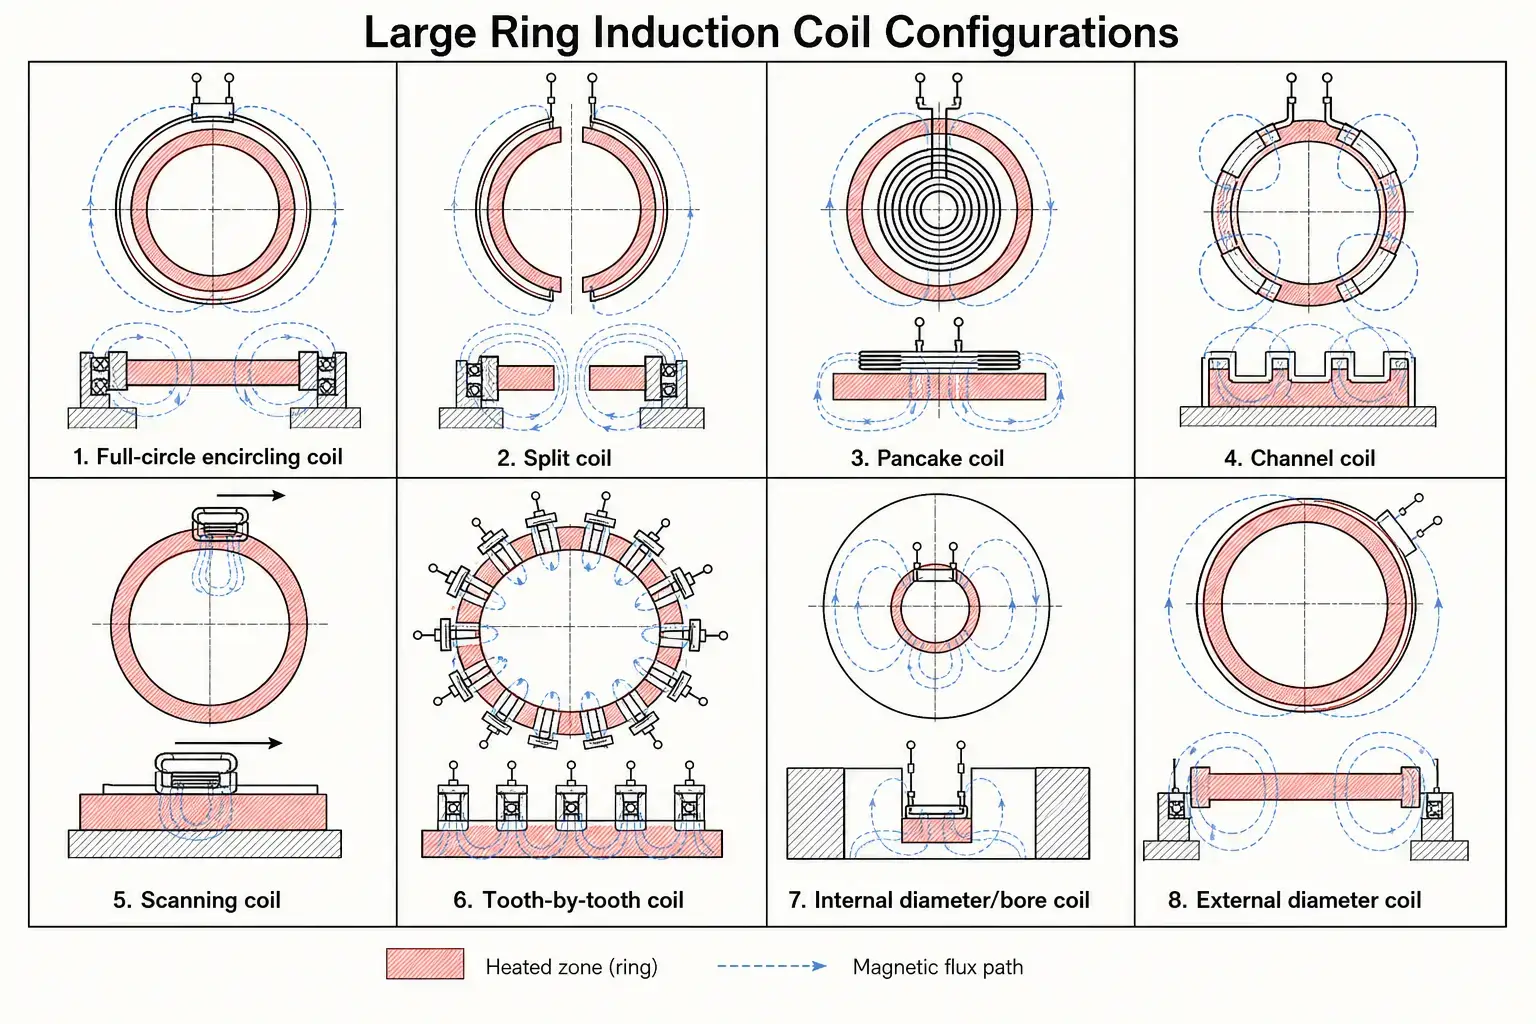
La brecha entre la bobina y la pieza merece su propia conversación. Una brecha estrecha mejora el acoplamiento y reduce la demanda de potencia. Una separación más amplia facilita la carga y tolera la variación de las piezas.. Para anillos de producción con tolerancia de molino en el diámetro., el espacio debe acomodar el anillo más grande del lote sin contacto. Brecha práctica mínima: 1.5–3 mm para anillos rectificados con precisión, 4–8 mm para forjado o mecanizado en bruto. Cada milímetro extra le cuesta entre un 3% y un 8% en eficiencia de acoplamiento, más a frecuencias más altas.
No olvides la expansión térmica. Un anillo de acero de 2 metros a 900°C crece aproximadamente entre 20 y 25 mm de diámetro. La bobina se adapta a ese crecimiento o el ciclo termina antes de que la brecha se cierre a cero.. Para obtener más información sobre los principios detrás del diseño de bobinas, ver diseño de bobinas de inducción.
6. Uniformidad de temperatura y control de procesos
Para una corona dentada destinada al endurecimiento, ±15°C alrededor de la circunferencia separa un patrón HRC 58–60 consistente de resultados dispersos y puntos débiles. Las causas suelen ser mecánicas., no electrico.
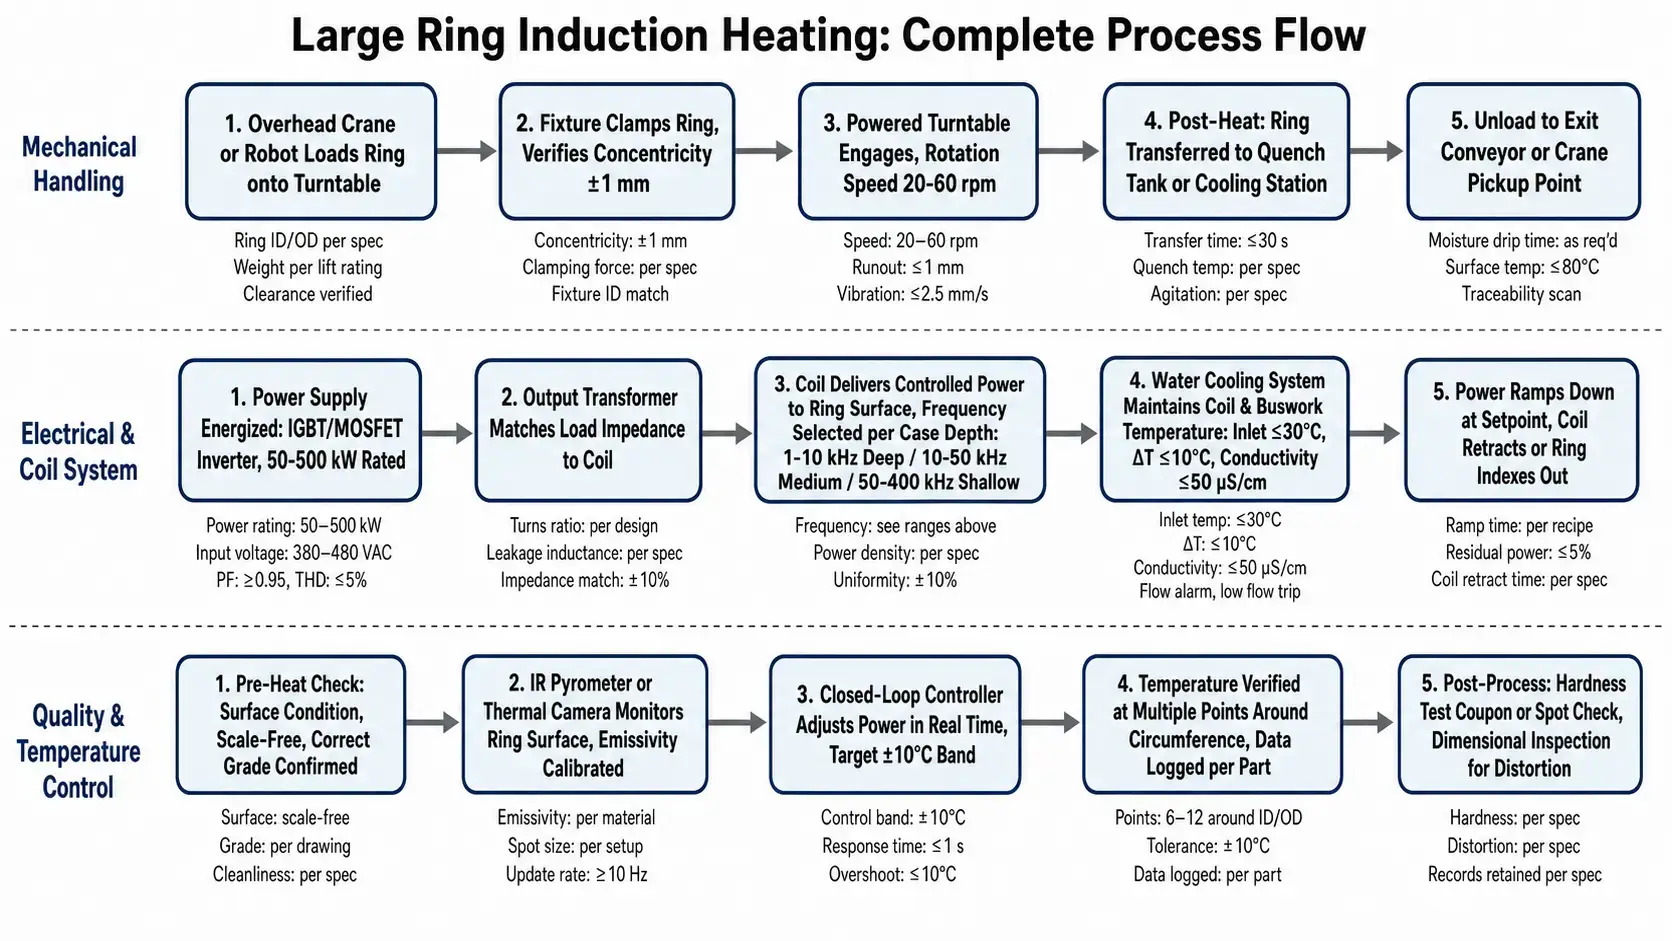
La separación de la bobina varía porque el anillo no es perfectamente redondo o centrado.. El rodamiento del plato giratorio tiene descentramiento.. El anillo se cargó unos pocos milímetros fuera de lugar. La rotación es la solución estándar: promedia la variación local en el acoplamiento, espacio, y pérdida de calor. Apunte a 20–60 rpm para anillos de menos de 1.5 metros, más lento para diámetros más grandes para mantener la velocidad de superficie manejable. Demasiado lento, se crean zonas de calor y frío discretas. Demasiado rápido, el montaje se vuelve costoso.
La medición de temperatura merece expectativas realistas. Los pirómetros IR dependen de la emisividad, y la emisividad cambia con la condición de la superficie, escala, la temperatura, y el ángulo de visión. Un pirómetro calibrado sobre acero pulido limpio se lee incorrecto en un anillo a escala. Las cámaras térmicas muestran más pero cuestan más y necesitan una línea de visión clara. El camino más fiable: valida el pirómetro o la cámara contra termopares integrados durante el desarrollo del proceso, bloquea la receta, luego usa el sensor sin contacto para monitorización de producción dentro de la ventana probada.
El control de potencia en lazo cerrado ayuda cuando varía la temperatura de la pieza entrante o el agua de refrigeración deriva por un desplazamiento. Pero no solucionará una bobina defectuosa o una posición descuidada.. Si el acoplamiento varía 20% alrededor de la circunferencia, ningún bucle de control producirá un resultado uniforme. La uniformidad comienza con la bobina y el accesorio.. Los controles simplemente refinan lo que ofrecen. Ver defectos comunes de temple por inducción ¿Qué sucede cuando la uniformidad se rompe?.
7. Manipulación mecánica, Rotación, y Automatización
En sistemas de anillos grandes, El equipo de manipulación a menudo cuesta más que la fuente de alimentación y la bobina combinadas.. También determina si el proceso se ejecuta de la misma manera en 4 PM el viernes como lo hizo durante la puesta en servicio el martes por la mañana.
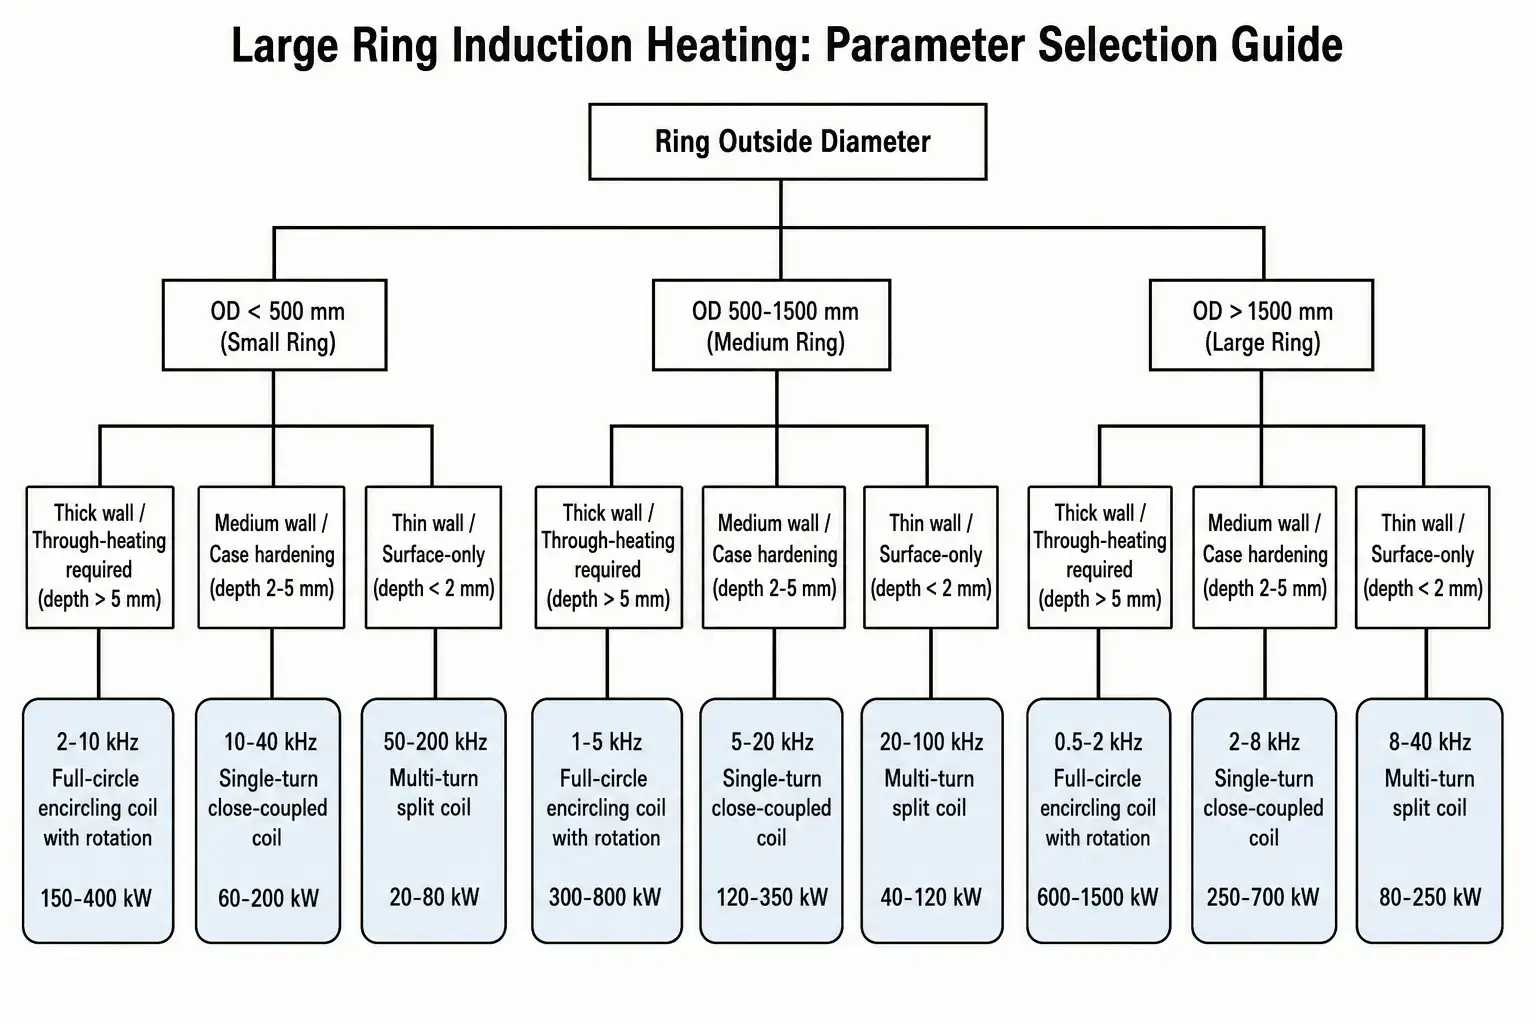
Una trampa a tener en cuenta: Accesorio conductor demasiado cerca de la bobina.. Accesorios de acero, abrazaderas, o soportes de rodillos dentro del campo magnético se calentarán involuntariamente, Robar energía de la pieza y distorsionar el patrón de calentamiento.. Utilice materiales no conductores o de baja conductividad: cerámica., aceros inoxidables de baja permeabilidad, o escudos de cobre enfriados por agua, para cualquier cosa cerca de la bobina. Para una visión más amplia de la integración de sistemas, ver cómo seleccionar un sistema de endurecimiento por inducción.
8. Enfriamiento, Utilidades, y confiabilidad del sistema
El calentamiento de anillo grande impulsa la refrigeración por agua con mayor fuerza que la mayoría de las aplicaciones de inducción.. Un ciclo de calentamiento continuo para un anillo pesado puede durar minutos, no segundos, y durante todo ese tiempo la bobina, trabajo de autobús, transformador de salida, y el suministro de energía necesitan refrigeración ininterrumpida.
La calidad del agua no es negociable.. Mantenga la conductividad por debajo 50 μS/cm para sistemas de alta frecuencia, Debajo 100 μS/cm para media y baja frecuencia. Los sólidos disueltos se acumulan en el cobre caliente con el tiempo, estrechamiento de los conductos de flujo y acumulación de incrustaciones aislantes. Un enfriador de circuito cerrado con un control adecuado de filtración y conductividad evita la lenta degradación que sufren los sistemas de circuito abierto.. Cuesta más por adelantado pero se amortiza con la vida útil y el tiempo de actividad de la bobina..
Antes de la integración, precisar estos números:
— Caudal total de agua de refrigeración en todos los circuitos (fuente de alimentación, transformador, trabajo de autobús, bobina, y cualquier accesorio enfriado)
— Temperatura del agua de suministro y aumento de temperatura permitido por circuito
— Presión mínima de suministro en la entrada del sistema., teniendo en cuenta las pérdidas en mangueras y accesorios
— Caída de presión del circuito a la velocidad de flujo de diseño (Los pasajes de la bobina subdimensionados son sorprendentemente comunes)
— Diámetro de la manguera, longitud, y tipo de conexión rápida para cada circuito
— Interruptores de flujo, interruptores de temperatura, y enclavamientos de detección de fugas conectados al circuito de seguridad del suministro eléctrico
Para más detalles, ver sistemas de enfriamiento por agua para calentamiento por inducción.
Cuadro de preparación de especificaciones
Antes de enviar una solicitud de cotización a los proveedores de equipos de inducción, repase esta lista de verificación. Cuantos más elementos pueda responder con datos reales en lugar de estimaciones, cuanto mejores sean las cotizaciones — y menos sorpresas en la puesta en marcha.
☐ Grado y estado del material en anillo (tal como forjado, normalizado, templado y templado, etc.)
☐ Diámetro exterior, diámetro interior, espesor de pared, y ancho de cara — con tolerancias
☐ Peso de la pieza y peso de la zona calentada específica (no siempre es lo mismo)
☐ Temperatura objetivo con banda de tolerancia (por ejemplo, 850°C ±10°C)
☐ Profundidad de calentamiento o profundidad de carcasa requerida, si se endurece
☐ Tiempo de ciclo objetivo por pieza (tiempo de calor + Temple + carga/descarga)
☐ Tasa de producción requerida (piezas por turno o por hora)
☐ Potencia disponible de la planta (voltaje, fases, Capacidad de kVA, y si un transformador dedicado es factible)
☐ Disponibilidad de agua de refrigeración: caudal, la temperatura, presión, y si se necesita un enfriador dedicado
☐ Espacio en el suelo y capacidad de la grúa en la ubicación prevista de instalación
☐ Método de carga de piezas (grúa, robot, carretilla elevadora, manual con asistencia)
☐ Método y medio de temple, si se endurece (polímero, aceite, agua, anillo de pulverización, tanque de inmersión)
☐ especificación de dureza: dureza objetivo, profundidad efectiva de la carcasa, límites aceptables del patrón, tolerancia a la distorsión
☐ requisitos de automatización y registro de datos (interfaz PLC, almacenamiento de recetas, trazabilidad por pieza)
☐ Estándares industriales aplicables o especificaciones de proceso específicas del cliente
Puntuación 13–15: Tienes una especificación bien definida.. Los proveedores pueden proporcionar propuestas precisas con compromisos firmes de desempeño..
Puntuación 8–12: Los principales parámetros están definidos., pero aún quedan algunas lagunas. Las respuestas a las solicitudes de cotización incluirán suposiciones que deben revisarse cuidadosamente antes de realizar el pedido..
Puntuación 0–7: El proceso aún no está lo suficientemente definido para una propuesta de equipo confiable. Espere que los proveedores hagan más preguntas de las que respondan, y incluir contingencias tanto en presupuesto como en plazos.
Si el anillo tiene antecedentes de problemas — puntos débiles tras el endurecimiento, grietas, desviación excesiva, profundidad inconsistente del caso — incluye esos detalles en la RFQ. Los proveedores a menudo pueden rastrear el patrón de fallo hasta la causa raíz y abordarlo en el diseño del sistema. Para problemas específicos de endurecimiento, ver visión general del proceso de endurecimiento por inducción y defectos comunes de temple por inducción.
Conclusión clave
El calentamiento por inducción para anillos grandes recompensa a los ingenieros que diseñan todo el proceso, no a quienes compran una fuente de alimentación y esperan. la combinación adecuada de energía, frecuencia, geometría de la bobina, rotación de la pieza, y la refrigeración produce un sistema repetible, eficiente. La combinación incorrecta — incluso con componentes bien especificados individualmente — produce desechos, tiempo de inactividad, y un proceso con el que los operadores tienen que lidiar en lugar de trabajar con él. Comienza desde el anillo: su material, sus tolerancias, y lo que necesita llegar a ser. Ingeniería hacia afuera desde allí.
Preguntas frecuentes
Qué tamaño de fuente de alimentación de calentamiento por inducción se necesita para anillos grandes?
Dimensiona según la zona calentada, no por el peso de la pieza. A 200 anillo de carbono medio de kg a 900°C en 3 minutos necesita 80–120 kW en la pieza. Después de pérdidas de acoplamiento del 25–35 % típicas de los anillos grandes, la potencia nominal se encuentra en 150–200 kW. Para anillos de paredes gruesas, agrega tiempo de remojo en lugar de potencia de arranque: de lo contrario, el delta entre superficie y núcleo te castigará.
¿Cómo se mejora la uniformidad de temperatura en un anillo grande??
Tres cosas son las que más influyen: minimiza la variación del espacio entre la bobina y la pieza mediante un mejor centrado y la calidad de los rodamientos de la mesa giratoria; gira el anillo lo suficientemente rápido para varias revoluciones durante el tiempo de calentamiento (20–60 rpm para anillos de menos de 1.5 m); valide su sensor de temperatura frente a termopares integrados durante el desarrollo del proceso en lugar de confiar en un pirómetro no calibrado.
¿Se puede utilizar el calentamiento por inducción para el endurecimiento de coronas dentadas grandes??
Sí. El endurecimiento por giro funciona para coronas dentadas más pequeñas donde las puntas de los dientes y las raíces pueden alcanzar la temperatura juntas.. Para coronas dentadas grandes con dientes gruesos, El endurecimiento diente por diente o por contorno tiene más sentido: calienta cada diente o espacio dental individualmente., evitando el sobrecalentamiento de la punta que provoca el endurecimiento por giro en módulos grandes.
¿Vale la pena un sistema de refrigeración por agua de circuito cerrado para calentamiento de anillos grandes??
Si el sistema funciona más de unas pocas horas al día, absolutamente. Placas de agua de circuito abierto disolvieron minerales en superficies de cobre calientes, aumentando la resistencia y la temperatura de la bobina con el tiempo. Un enfriador de circuito cerrado con conductividad por debajo 50 µS/cm, filtración adecuada, y un intercambiador de calor dimensionado para la carga de calor total se amortiza durante la vida útil del serpentín., tiempo de actividad, y consistencia del proceso.
Analice su aplicación de calentamiento de anillo grande
Comparte las dimensiones de tu anillo, material, temperatura objetivo, y requisitos de producción. Nuestro equipo de ingeniería puede ayudar a evaluar el tamaño de la fuente de alimentación, concepto de bobina, método de calentamiento, y opciones de automatización para su proceso.
Contáctenos sobre calentamiento por inducción de anillos grandes →


