Sistema de flexión de tubos por inducción de frecuencia media
I.Construido en torno a las especificaciones de su tubería
Una máquina dobladora de tubos por inducción no se puede seleccionar únicamente por el diámetro del tubo.
La potencia requerida, frecuencia de operación, fuerza de empuje, La zona de calentamiento y la capacidad de enfriamiento están influenciadas por varios factores., incluyendo el material de la tubería, espesor de pared, radio de curvatura, Temperatura objetivo y velocidad de producción..
Antes de preparar una propuesta, evaluamos:
Luego se desarrollan la estructura mecánica final y la configuración de calentamiento para la pieza de trabajo real..
Cómo funciona el doblado de tuberías por inducción
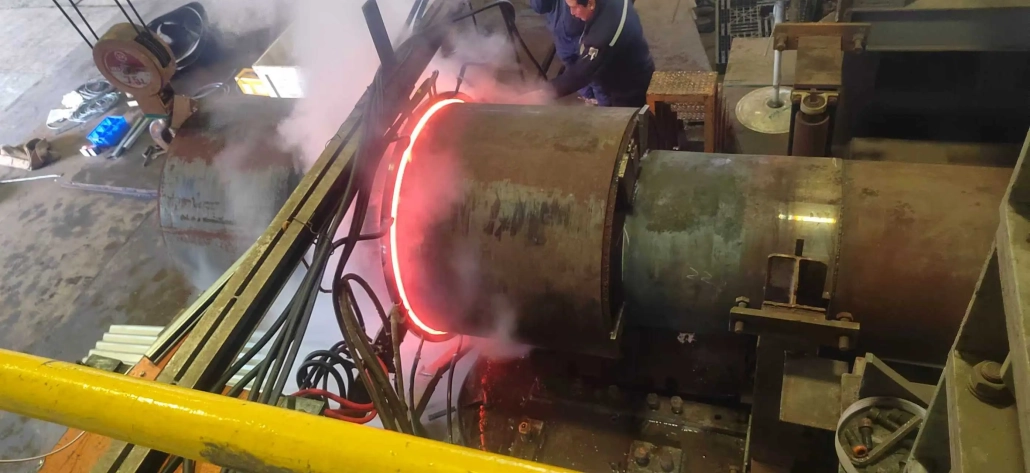
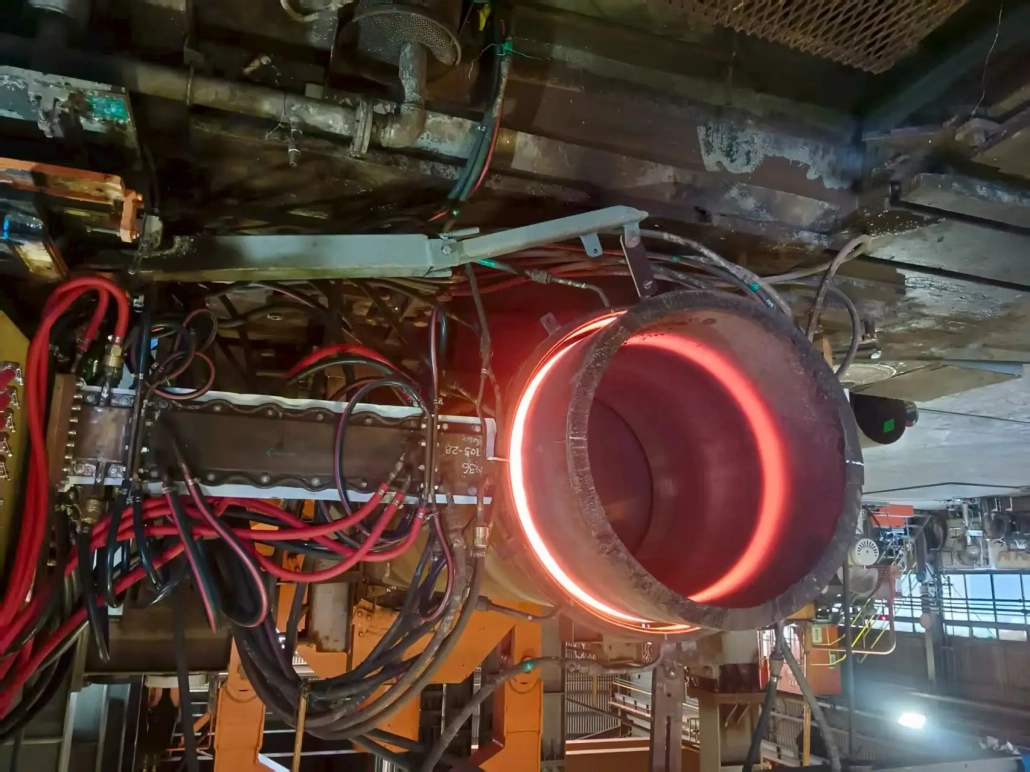
El tubo se posiciona y sujeta en la máquina.. Una bobina de inducción calienta una sección estrecha de la tubería a la temperatura requerida para formar.
A medida que la tubería se mueve a través de la zona de calentamiento, el sistema de empuje aplica una fuerza controlada y el brazo doblador guía la sección calentada alrededor del radio especificado. La sección formada se enfría inmediatamente después de salir de la bobina de inducción..
El proceso se ejecuta continuamente.:
Potencia de calefacción, La velocidad y la temperatura de la tubería deben permanecer coordinadas en todo el codo.. Estos ajustes se ajustan de acuerdo con las especificaciones de la tubería y la calidad requerida de la pieza terminada..
III. Componentes principales del sistema
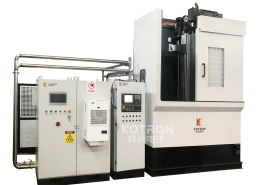
El equipo se puede suministrar como un sistema de producción completo en lugar de como una fuente de alimentación de inducción independiente..
Unidad de doblado
La sección mecánica sostiene, Empuja y guía el tubo durante el formado.. Su estructura y capacidad de empuje se seleccionan según el tamaño de la tubería., espesor de pared y radio de curvatura.
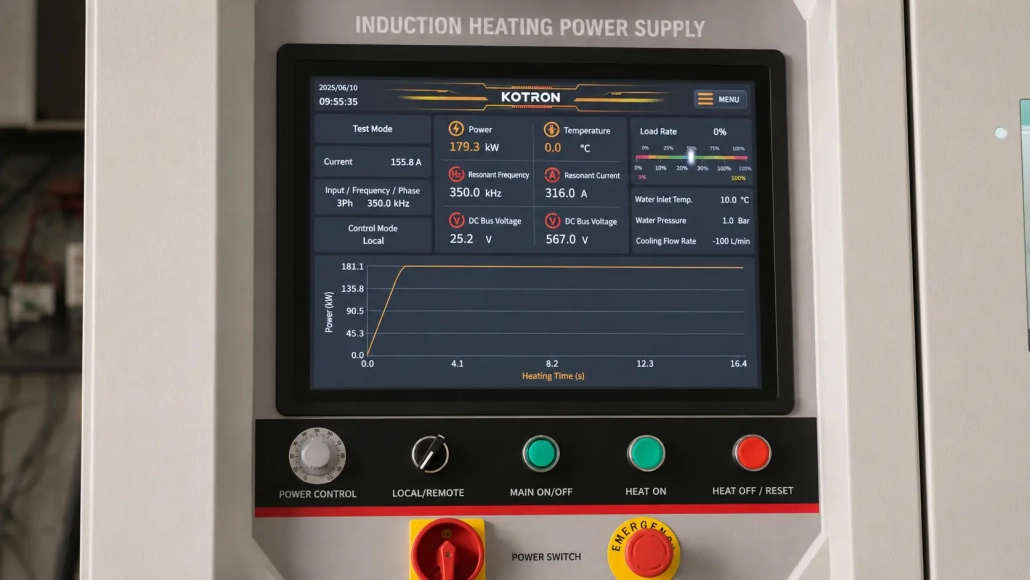
Fuente de alimentación de calentamiento por inducción
La fuente de alimentación de media frecuencia entrega energía a la bobina de inducción.. La potencia y la frecuencia se seleccionan para que coincidan con las dimensiones de la tubería., Material y velocidad de calentamiento requerida..
Bobina de inducción
La bobina crea la zona de calentamiento localizada alrededor de la tubería.. Sus dimensiones y estructura están diseñadas para la pieza de trabajo y la distribución de calor requerida..
Medición de temperatura
Un pirómetro infrarrojo mide la temperatura de la tubería durante el funcionamiento.. La señal de temperatura se puede utilizar para monitorear el proceso y ajustar automáticamente la potencia..
Sistema de Enfriamiento
El sistema de enfriamiento controla la temperatura de la tubería después de doblarla y también proporciona enfriamiento para la fuente de alimentación de inducción y la bobina.. La disposición requerida depende del proceso de producción..
PLC e interfaz de operador
El PLC coordina el movimiento de la tubería., calentamiento, control de temperatura, Enclavamientos de refrigeración y seguridad.. Los operadores pueden configurar y recuperar parámetros de producción a través de la HMI.
IV. Control de procesos que los operadores pueden utilizar
El sistema de control presenta las principales configuraciones de producción en una interfaz en lugar de requerir ajustes separados de equipos no relacionados..
Los operadores pueden gestionar parámetros como:
La configuración aprobada se puede guardar para productos repetidos.. Cuando se produce nuevamente la misma especificación de tubería, la receta almacenada proporciona un punto de partida práctico y reduce ajustes innecesarios.
V. Monitoreo de procesos digitales DSP
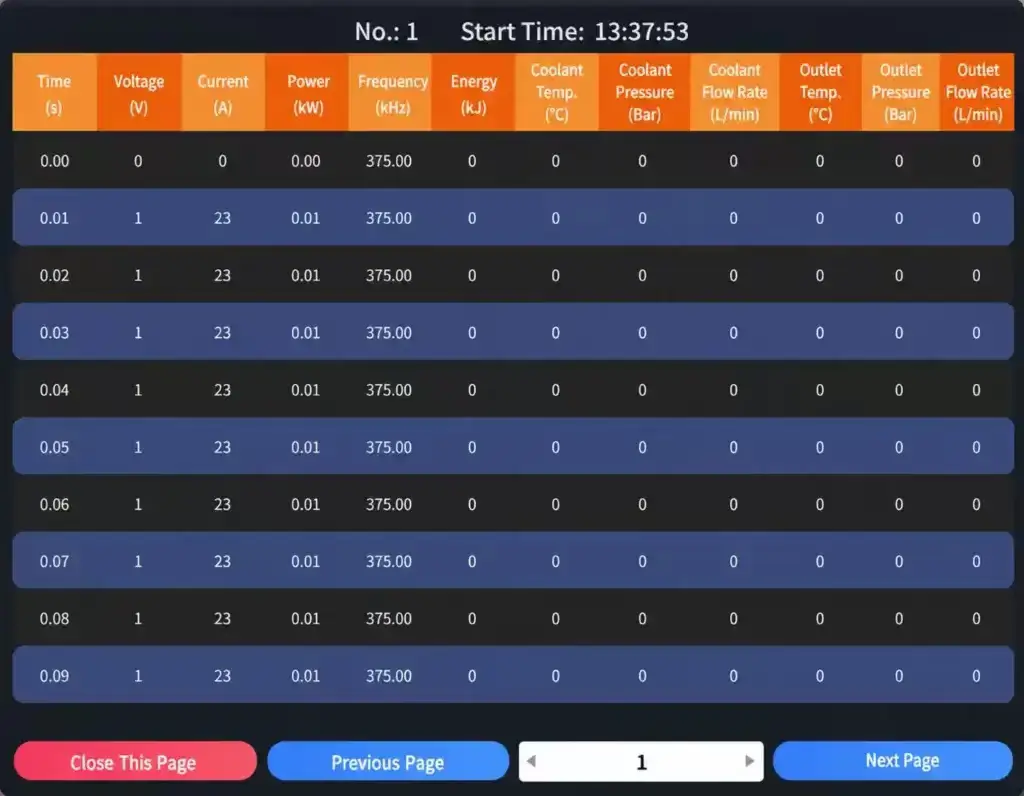
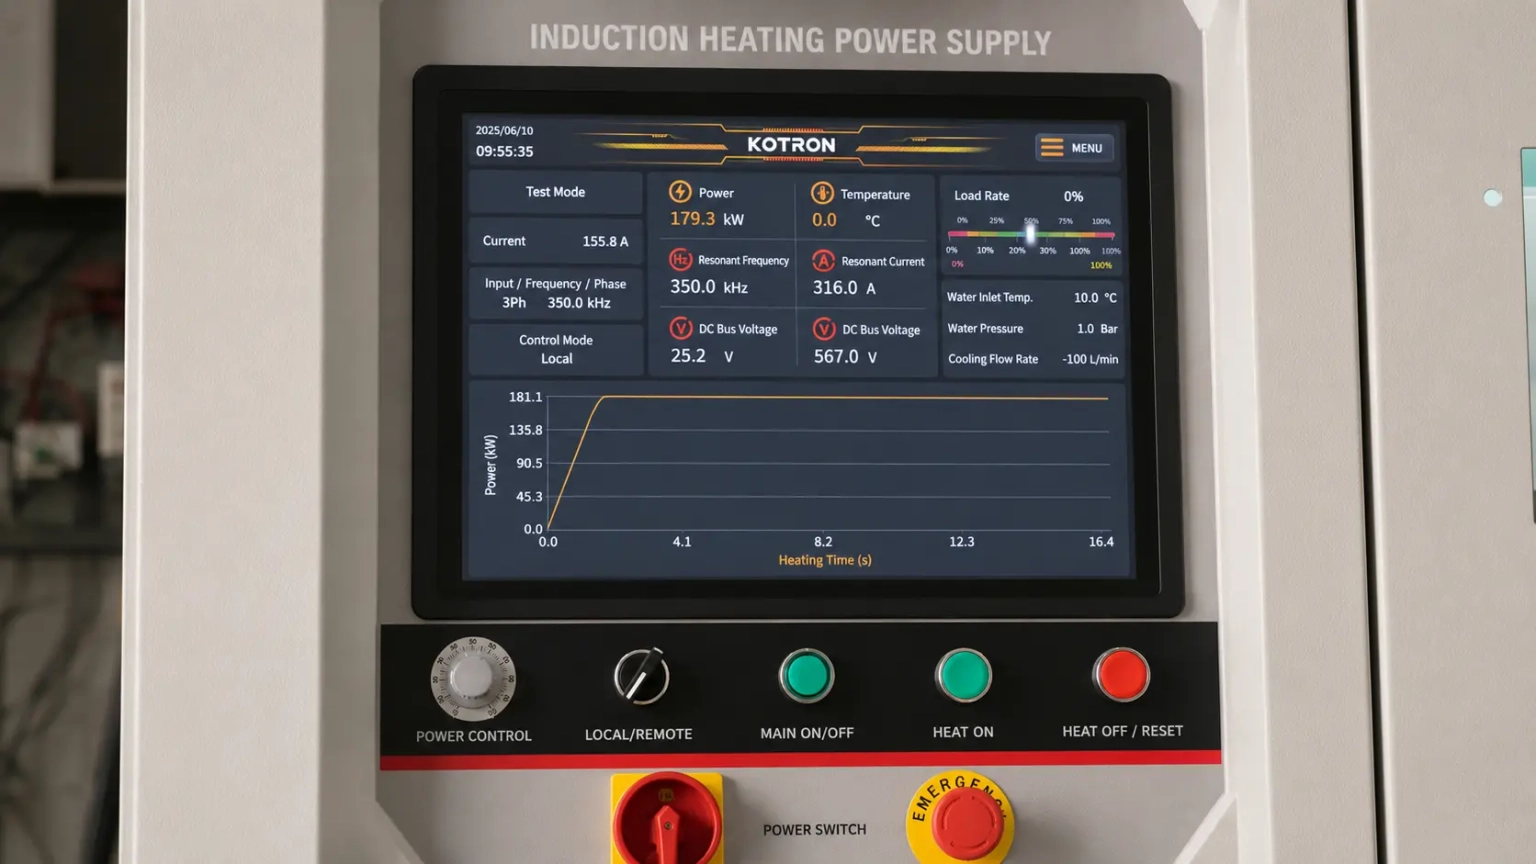
El sistema de monitoreo DSP registra lo que sucede durante el ciclo de calentamiento y doblado..
Con los sensores apropiados instalados, el operador puede ver:
Se pueden asignar límites superior e inferior a parámetros importantes. Si un valor se mueve fuera del rango permitido, el sistema genera una alarma para que el operador pueda comprobar el proceso.
El sistema también puede almacenar números de piezas., información del operador, fechas de producción, registros de lotes y parámetros de proceso. Los registros históricos se pueden buscar más adelante para revisión de producción o trazabilidad de calidad..
El monitoreo de temperatura requiere un pirómetro infrarrojo compatible u otro sensor de temperatura.
VI. Ventajas prácticas
Un sistema coordinado
la maquina dobladora, fuente de alimentación por inducción, El control de temperatura y el sistema de enfriamiento están diseñados para funcionar juntos.. Esto evita los problemas de coordinación que pueden ocurrir cuando los componentes principales se seleccionan por separado..
Calefacción Localizada
Sólo se calienta la sección que se está formando.. El resto de la tubería queda fuera de la zona de calefacción principal..
Configuraciones de proceso ajustables
Potencia de calefacción, la temperatura, La velocidad de empuje y el ángulo de flexión se pueden ajustar para diferentes especificaciones de tubería..
Recetas de producción repetibles
Los parámetros del proceso se pueden almacenar y reutilizar para productos recurrentes., reducir la dependencia de los registros de configuración manual.
Trazabilidad de datos de producción
Curvas de calefacción, alarmas, Los registros de piezas de trabajo y la información de lotes se pueden conservar para su posterior revisión..
Configuración basada en proyectos
La máquina está configurada para la tubería real y el objetivo de producción en lugar de depender de un conjunto de parámetros de uso general..
VII. Aplicaciones Típicas
El sistema está diseñado para aplicaciones de doblado de tubos de acero utilizadas en industrias como:
acero al carbono, Las aplicaciones de acero inoxidable y acero aleado se pueden evaluar según el grado del material., dimensiones de la tubería y proceso de doblado requerido.
VIII. Configuración del equipo
El alcance del suministro se puede organizar según el proyecto y puede incluir:
Mecánico
Calentamiento & Sensación
Enfriamiento
Control & Datos
El alcance exacto se confirma en la propuesta técnica..
IX.Preguntas frecuentes
Haga clic en cada pregunta para ampliar la respuesta.
¿Suministra el sistema completo de doblado de tuberías??
¿Cómo se selecciona la potencia nominal??
¿Puede una máquina procesar diferentes tamaños de tuberías??
¿Puede el sistema guardar registros de producción??
¿Está incluido el control de temperatura??
Envíenos su especificación de tubería
Proporcionar el material de la tubería., las dimensiones, ángulo de flexión, radio y tasa de producción. Nuestros ingenieros prepararán una configuración del sistema basada en su pieza de trabajo y condiciones de producción..