
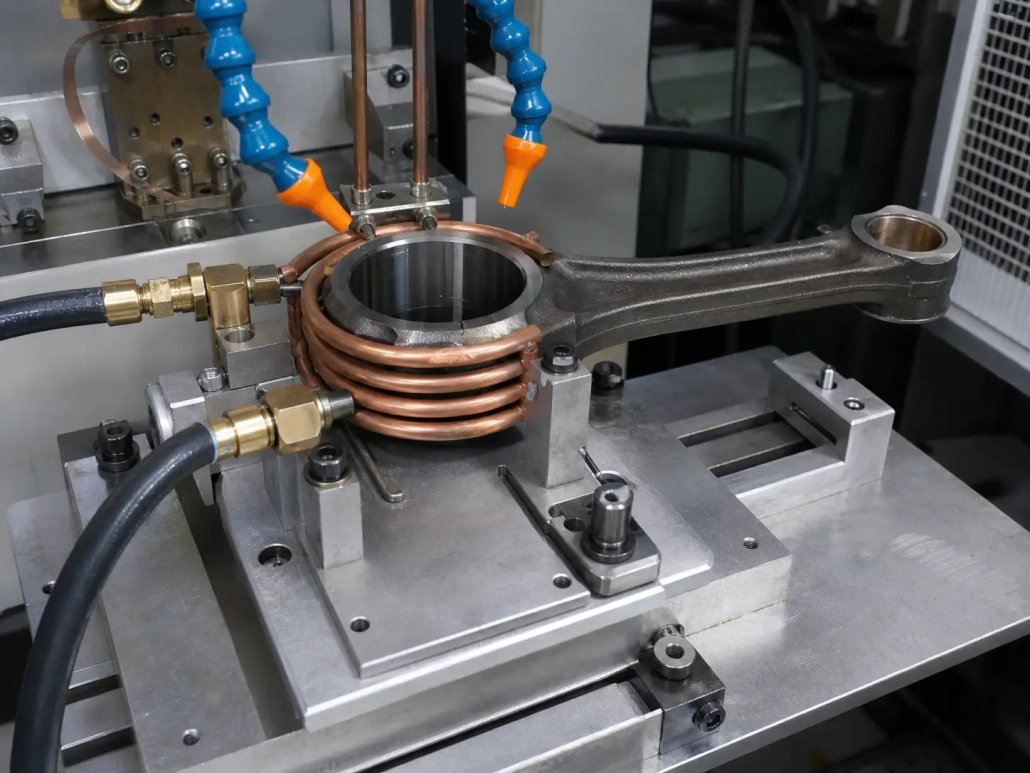
Calentamiento por inducción para bielas: Guía práctica para el tratamiento térmico, Montaje & Producción
Las bielas soportan cargas cíclicas a través de una forma no uniforme. El extremo grande, el extremo pequeño, alma, la tapa, y las regiones del perno tienen cada una diferentes masas, diferente respuesta térmica, y diferentes requisitos metalúrgicos. Cuando una biela necesita calor—para ajuste por contracción de un buje, endurecimiento de un orificio, o precalentamiento antes de formar—calentar toda la pieza en un horno suele ser la forma más lenta y menos precisa de hacerlo.
Calentamiento por inducción de las bielas pone energía directamente en el metal en la zona exacta que lo necesita. No hay que esperar a que un horno alcance la temperatura. No calienta secciones que no requieren tratamiento térmico. El campo electromagnético se acopla con el material conductor de la biela y genera calor internamente—el mismo principio cubierto en nuestro fundamentos de calentamiento por inducción guía.
Para producción, las ventajas prácticas se acumulan rápidamente: tiempos de ciclo más cortos que el procesamiento en horno por lotes, menor oxidación por el tiempo reducido a temperatura, y más fácil integración en celdas automatizadas con prensas, robots, y estaciones de enfriamiento. El problema es que la geometría de la biela no perdona un diseño de proceso descuidado. Una bobina descentrada, la frecuencia incorrecta, o un accesorio que se desplaza medio milímetro puede convertir un proceso repetible en un generador de desperdicio.
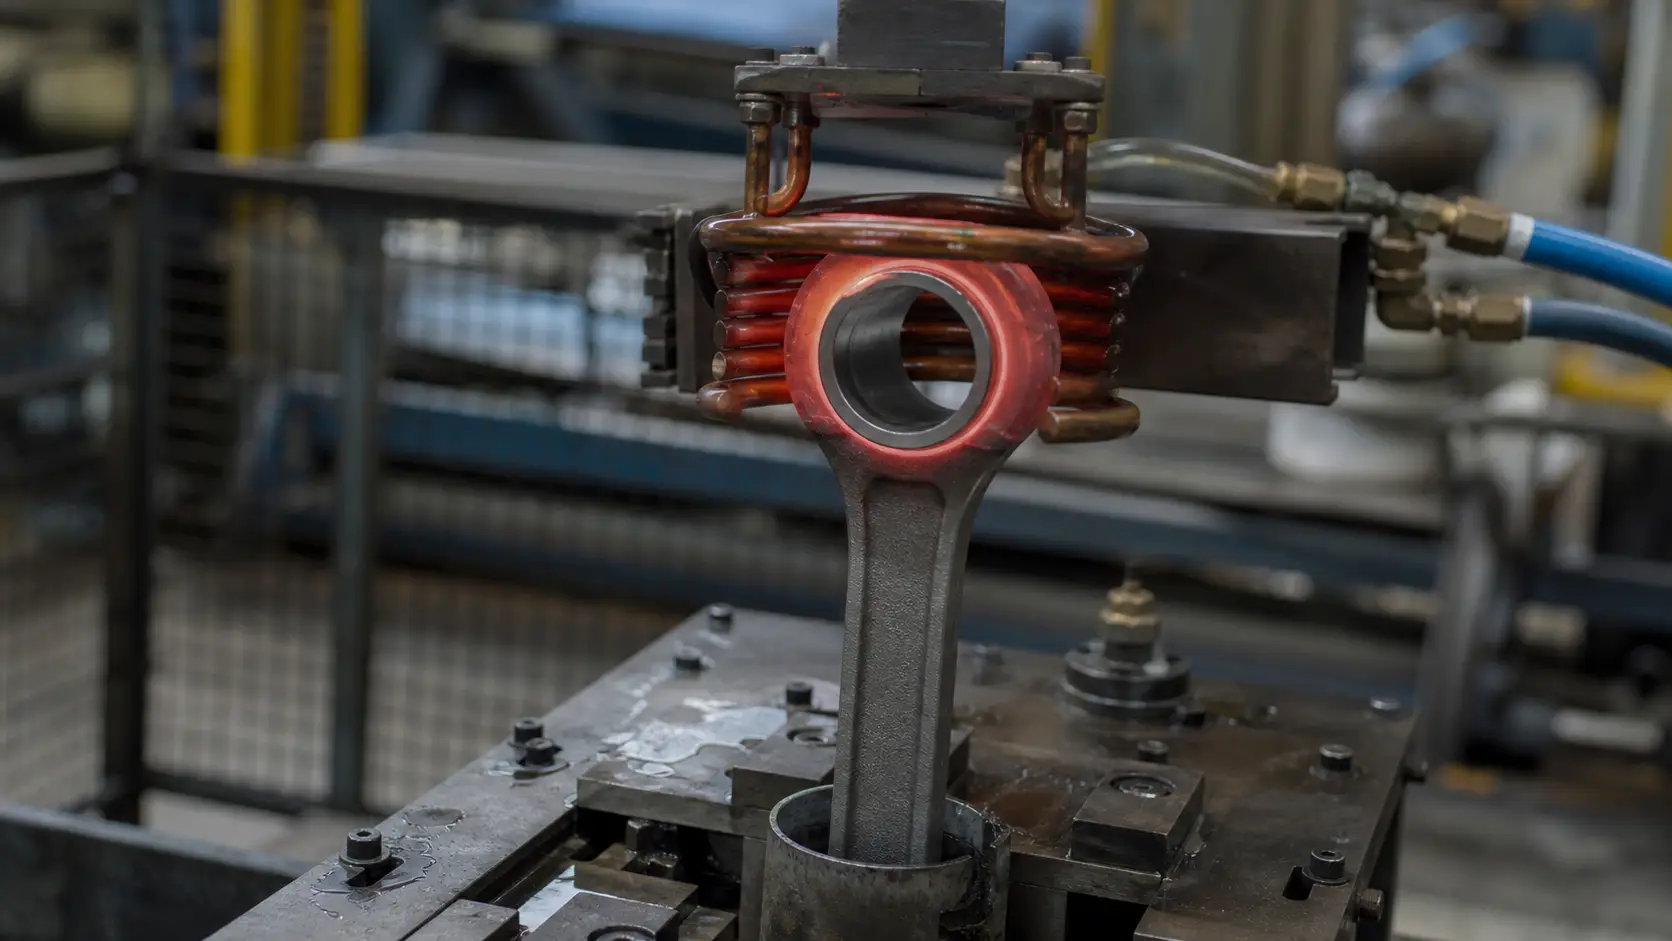
Por qué usar inducción para bielas
Las bielas requieren calor localizado. El ajuste por contracción necesita que el orificio esté caliente y expandido mientras el resto de la varilla se mantiene frío. El endurecimiento apunta a una superficie de desgaste específica. El precalentamiento para forja requiere una temperatura uniforme a través de una sección que varía en espesor desde 8 mm a 35 mm dentro de la misma pieza.
Un horno trata toda la varilla como una sola masa térmica. Eso significa un tiempo de ciclo más largo, más oxidación, y que el calor se absorba en áreas que ya estaban en condición final. La inducción lo invierte. La bobina rodea la zona que importa. La energía entra en el metal directamente en esa zona. Todo lo demás se mantiene a temperatura ambiente o casi ambiente.
Tres condiciones hacen que la inducción sea la elección correcta para el trabajo de bielas:
- La zona calentada es un agujero, una sección final, o un asiento de cojinete—no toda la biela. La inducción actúa precisamente donde se coloca la bobina.
- El tiempo del ciclo importa. Un ciclo de calentamiento de 12 segundos integrado en una celda de prensa supera sacar bielas de una bandeja de horno cada vez 40 minutos.
- La repetibilidad de pieza a pieza no es negociable. Una receta de tiempo-potencia validada con retroalimentación de pirómetro produce el mismo resultado térmico en la biela #1 y biela #10,000.
Aplicaciones comunes
La calefacción por inducción soporta cuatro operaciones principales de la biela. Cada una tiene diferentes objetivos de temperatura, diferentes enfoques de bobina, y diferentes controles de calidad.
- Ajuste por contracción y ensamblaje térmico. Se calienta el alojamiento para expandirse entre 0,05 y 0,15 mm, suficiente para deslizar un casquillo, manga, o pista de rodamiento sin fuerza de prensado. La calefacción circumferencial uniforme es todo el objetivo: una diferencia de temperatura de 20°C en el alojamiento puede desalinear el inserto o dejar el alojamiento fuera de forma tras el enfriamiento. Una bobina que rodea el extremo de la biela, un pirómetro dirigido a la pared del alojamiento, y un accesorio que centra el agujero en la bobina es la configuración estándar. Para más información sobre esta aplicación, consulte nuestra selección de equipo para ajuste por contracción guía.
- Tratamiento térmico localizado. Las bielas a veces necesitan endurecimiento, templado, o alivio de tensiones en superficies específicas: orificios de pasador, asientos de rodamientos, regiones de contacto, o secciones reforzadas localmente. La inducción calienta solo esas superficies hasta la temperatura de austenización, seguido de un rociado de enfriamiento cronometrado. El resto de la biela se mantiene por debajo de la temperatura de transformación. Esto preserva la dureza general mientras pone dureza donde ocurre el desgaste.
- Soporte para forjado y conformado. En líneas donde las bielas se forman en caliente, regolpeado, o dimensionado, la inducción lleva el lingote o preforma a la temperatura de forjado en segundos. El rápido aumento reduce la formación de óxido en comparación con el remojo prolongado en el horno. La densidad de potencia y la coincidencia del espesor de la sección son críticas: una sección web delgada se sobrecalentará mucho antes de que un extremo grande y grueso alcance la temperatura de forja si la frecuencia y la potencia no están ajustadas a la distribución de la masa.
- Soldadura fuerte y unión. Algunos diseños de varillas requieren uniones soldadas por brazing o accesorios auxiliares. La inducción entrega calor al área de la unión sin calentar todo el ensamblaje, siempre que la bobina pueda acceder a la unión y el montaje sea consistente.
Variables clave de proceso
Cuatro variables controlan el resultado. Interactúan: si se cambia uno, normalmente se necesita revisar los otros.
Frecuencia. Las frecuencias bajas llevan la corriente más profundamente en la sección transversal de la pieza. Las frecuencias altas concentran el calor en la superficie. Las bielas abarcan un amplio rango de grosor de sección dentro de una sola pieza, por lo que la selección de frecuencia es un acto de equilibrio. La tabla a continuación proporciona un punto de partida para tareas comunes de calefacción de bielas.
| Aplicación | Sección típica | Rango de frecuencia recomendado | Objetivo de calefacción |
|---|---|---|---|
| Ajuste por contracción del orificio del extremo pequeño | Pared delgada, 3–8 mm | 30–100 kHz | Calentamiento rápido de la superficie al medio de la pared, expansión circunferencial uniforme |
| ajuste por contracción del orificio del extremo grande | pared media, 5–15 mm | 10–50 kHz | penetración más profunda para expansión uniforme del orificio a través de una sección más gruesa |
| endurecimiento del orificio o asiento del cojinete | capa superficial, 0.5profundidad de capa –2 mm | 50–200kHz | austenización superficial poco profunda, transición rápida de temple |
| precalentamiento del forjado (barra o lingote completo) | variable, arriba a 35 mm | 1-10 kHz | calentamiento a través con gradiente mínimo de superficie a núcleo |
| alivio de tensiones en sección de viga o alma | Moderada, 4–12 mm | 10–30 kHz | calentamiento de profundidad moderada por debajo de la transformación, inmersión controlada |
equivocarse de frecuencia se nota rápido. Demasiado alto y la superficie se sobrecalienta mientras la pared media permanece fría. Demasiado bajo y el ciclo se alarga, el calor se extiende a áreas adyacentes, y la producción disminuye. Para una explicación más profunda de cómo la frecuencia afecta la profundidad de calentamiento y el acoplamiento, consulte nuestra selección de frecuencia para calefacción por inducción guía.
Nivel de potencia y tiempo de calentamiento. Estos dos son un par. Alta potencia + tiempo corto te da un calentamiento rápido de la superficie con gradientes térmicos pronunciados. Potencia más baja + tiempo más largo permite que la conducción iguale el perfil de temperatura pero reduce la producción y puede extender el calor más allá de la zona objetivo.
No hay un ajuste universal de potencia. El número proviene de la masa de la pieza, temperatura objetivo, tiempo de ciclo, y la eficiencia de la bobina—no una clasificación de catálogo. El acoplamiento retráctil equilibra la rápida expansión frente al sobrecalentamiento superficial. El endurecimiento requiere una rampa rápida con un retraso mínimo antes del temple. La forja necesita suficiente remojo para que el núcleo alcance la temperatura sin que la superficie se queme. Para guiado de calibrado, consulte nuestra selección de potencia para calentamiento por inducción guía.
Material y estado previo. Bielas vienen en acero forjado, metal en polvo, acero aleado, y materiales fundidos. Resistividad eléctrica, comportamiento magnético, contenido de carbono, y la condición de tratamiento térmico previo afectan cómo la pieza se acopla con el campo de inducción.
Los aceros magnéticos se calientan de manera eficiente por debajo de la temperatura de Curie. Por encima de ella, el comportamiento de acoplamiento cambia y la tasa de calentamiento varía. Esta transición ocurre a mitad del ciclo y afecta igual a cada barra —si el proceso está validado. Sin control de temperatura en circuito cerrado o una receta comprobada de tiempo-potencia, la transición de Curie crea variación de barra a barra que es difícil de rastrear y más difícil de corregir.
Control de temperatura. Los pirómetros infrarrojos son la solución de producción más común, pero solo son tan buenos como su configuración. La variación de emisividad por la escama de la superficie, residuo de aceite, o el ángulo de visión puede cambiar la lectura en decenas de grados. Un pirómetro apuntado a la pared externa del agujero mientras que la superficie interna crítica se retrasa da una falsa sensación de control.
Durante el desarrollo del proceso, verifique la distribución de la temperatura con piezas de prueba sacrificiales. Pintura térmica, termopares incrustados, o inspección metalúrgica posterior al ciclo revelan lo que el pirómetro no detecta. El objetivo es una ventana validada donde la lectura del pirómetro se correlacione de manera confiable con la temperatura real en el punto que importa.
Diseño del rodillo y manejo de piezas
Las bielas no son cilindros simples. La geometría de desplazamiento, cambiar la distribución de masa, y las características cercanas: orificios para tornillos, líneas de separación de tapas, secciones delgadas de alma, todas extraen calor de la zona objetivo o crean puntos calientes localizados. El diseño del rodillo debe tener en cuenta cada una de estas características.
Forma del rodillo y acoplamiento. La calefacción del orificio generalmente utiliza una bobina que rodea el extremo de la varilla. La bobina rodea el área del orificio y la calienta uniformemente alrededor de la circunferencia. Las bobinas internas funcionan cuando el acceso lo permite y el diámetro del orificio es lo suficientemente grande. Las bobinas conformadas apuntan a una región mientras evitan otra, útil cuando un saliente de perno se encuentra 6 mm de la zona calentada y no debe alcanzar los 200°C.
La distancia de acoplamiento importa más de lo que la mayoría de los usuarios primerizos espera. A 0.5 Un desplazamiento de mm en el espacio entre la bobina y la pieza cambia el acoplamiento electromagnético y desplaza el patrón de calentamiento. Los efectos finales en los bordes de la bobina pueden crear bandas calientes o de frío. Las esquinas y secciones delgadas concentran la corriente y se sobrecalientan más rápido que las secciones más gruesas adyacentes. Cada uno de estos comportamientos es predecible—y manejable con una geometría adecuada de la bobina. Para principios de diseño, consulte nuestra diseño de bobinas de inducción guía.
Fijación y posicionamiento repetible. Pequeños cambios de posición crean diferencias de temperatura medibles. Esto es especialmente implacable cuando la separación entre la bobina y la pieza es estrecha o al calentar solo un extremo de la varilla. El dispositivo debe ubicar la biela usando referencias repetibles—centro del orificio, cara lateral, orientación de la tapa, profundidad de inserción.
Si la línea maneja varias medidas de biela, planee herramientas de cambio rápido o posiciones ajustables de la bobina desde el principio. La flexibilidad de adaptación posterior cuesta más.
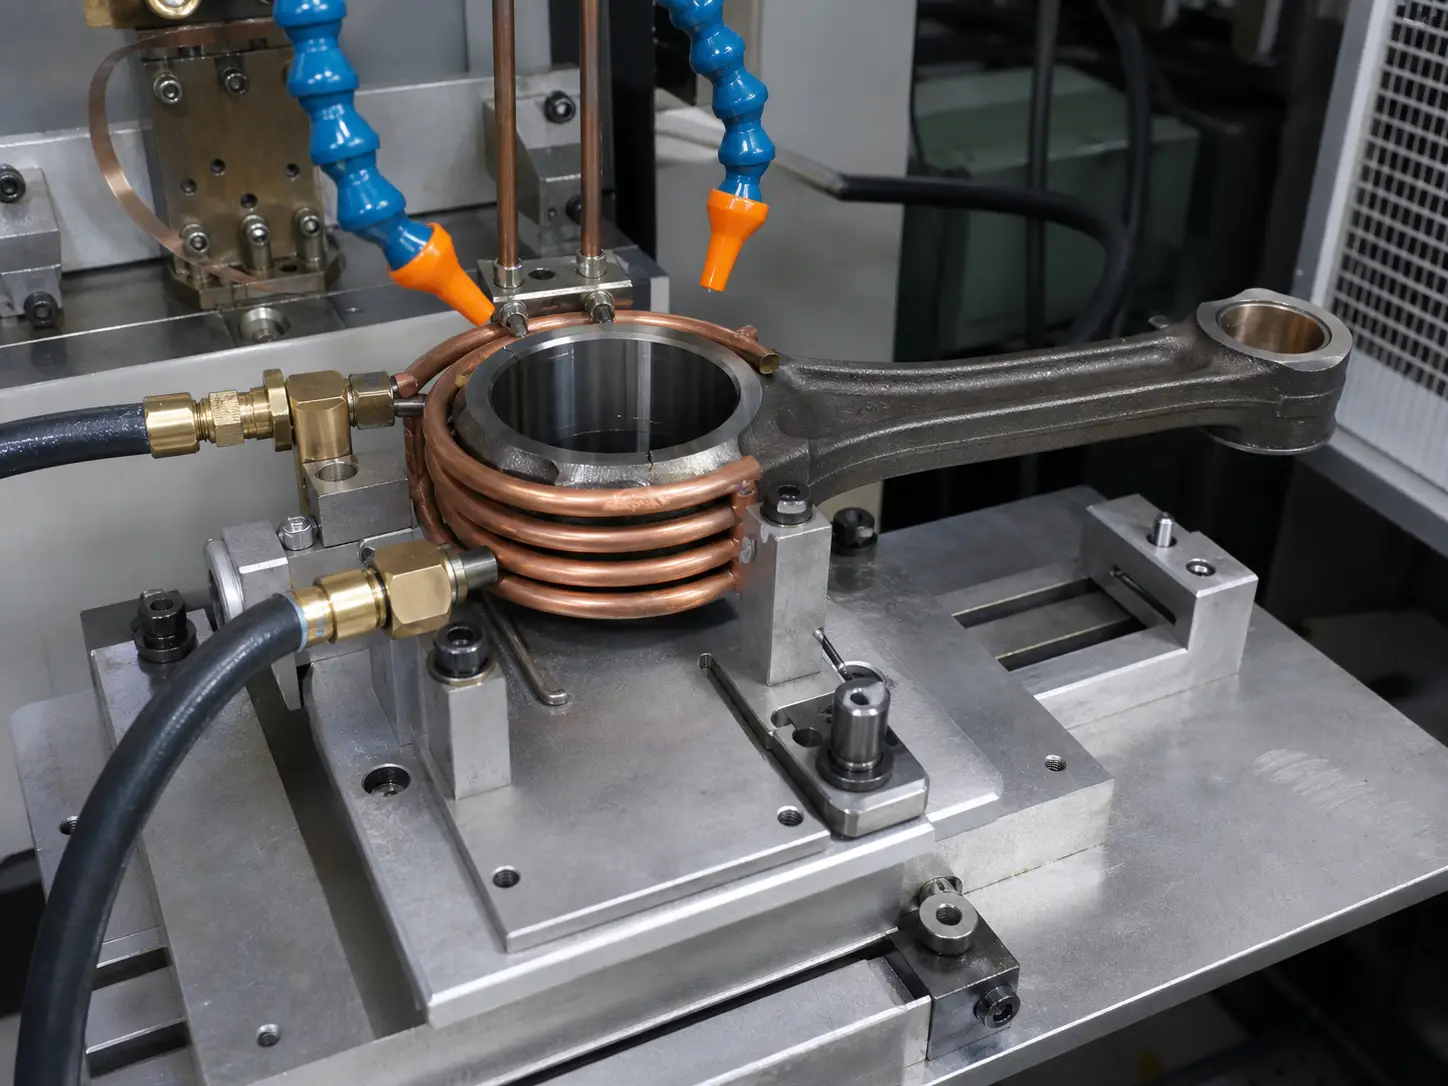
Agua de enfriamiento. Bobinas de inducción, fuentes de energía, barras colectoras, and transformers all need controlled cooling. Compact coils running high duty cycles on a connecting rod line put serious thermal load on the cooling circuit. Undersized cooling leads to coil overheating, insulation breakdown, and unplanned downtime.
A properly designed water cooling system for induction heating controls flow rate, presión, Conductividad, la temperatura, and filtration. If quench hardware shares the cooling loop, factor in the additional heat load from the quenchant return.
Quality Risks and How to Reduce Them
A validated induction process is repeatable. An unvalidated one is reliably bad. Cuatro riesgos aparecen con más frecuencia en el trabajo con bielas.
Distorsión del cilindro. El calentamiento circunferencial desigual expande el cilindro de manera no uniforme. Se deforma durante el calentamiento y permanece deformado después del enfriamiento. Centrar el cilindro en la bobina. Usar una geometría de bobina que proporcione calentamiento equilibrado alrededor de toda la circunferencia. Controlar la velocidad de calentamiento: sobrepasar la temperatura objetivo en 30°C porque el pirómetro estaba mal dirigido convierte una buena pieza en desperdicio. Validar con medición del cilindro después del calentamiento en muestras de primer artículo, no solo en la pantalla del pirómetro de producción.
Para el ajuste encogible, el objetivo no es solo alcanzar la temperatura. El orificio necesita suficiente expansión para un ensamblaje limpio mientras vuelve a la especificación de redondez después del enfriamiento. Estos dos requisitos a veces tiran en direcciones opuestas y necesitan ser equilibrados durante el desarrollo del proceso.
Variación de dureza. Puntos blandos, dureza excesiva, profundidad de capa superficial insuficiente, o grietas: todo se remonta a un calentamiento desigual, enfriamiento inconsistente, o variación del material. The quench system deserves as much engineering attention as the coil. Patrón de pulverización, caudal, presión, quenchant concentration and temperature, and the delay between heat-off and quench-on all affect the final microstructure.
Cuando el proceso se asemeja al endurecimiento localizado de un orificio o superficie de rodamiento, revisar defectos comunes de temple por inducción durante el desarrollo ahorra tiempo luego.
Sobrecalentamiento y crecimiento de grano. Las bielas viven bajo carga cíclica. Temperaturas excesivas o tiempo prolongado a temperatura degradan las propiedades mecánicas, crece la estructura de grano más allá de la especificación, y aumenta la escala. El sobrecalentamiento a menudo comienza de manera inocente: un operador aumenta la potencia o añade un segundo de tiempo de calentamiento para compensar una bobina desafilada, una pieza sucia, o un accesorio que se desplazó. Una receta bloqueada con una ventana de proceso validada evita que estos ajustes se conviertan en la nueva normalidad.
Contaminación de la superficie. Aceite, refrigerante de mecanizado, preventivo de óxido, o la escala de la superficie cambia cómo la pieza se acopla con la bobina y cómo el pirómetro lee la superficie. La contaminación también produce humo, depósitos en la bobina, y emisividad inconsistente. Las piezas deben ingresar a la estación de inducción limpias y secas. El control del proceso aguas arriba en el lavado o mecanizado es tan importante como el propio equipo de inducción.
Selección de Equipos
La selección del equipo comienza con la pieza, no en el catálogo. El proveedor necesita el dibujo de la barra, la especificación del material, dimensiones de la zona calentada, temperatura objetivo, tiempo de ciclo, y el entorno de producción antes de recomendar una configuración.
Fuente de alimentación. Emparejar la frecuencia y el rango de potencia con la aplicación. Verificar la calificación del ciclo de trabajo en relación con la tasa de producción. Mirar más allá de los kilovatios máximos: capacidad de ajuste de carga, opciones de control en bucle cerrado, almacenamiento de recetas para múltiples tamaños de biela, Integración con PLC, y la generación de informes de diagnóstico determinan si el sistema funciona de manera constante o se convierte en un dolor de cabeza de mantenimiento.
La gestión de recetas importa cuando la línea produce más de un diseño de biela. Los operadores seleccionan el programa correcto para cada número de pieza. Los parámetros críticos permanecen bloqueados. La alternativa—ajuste manual por lote—produce exactamente el tipo de variación que la inducción se supone debe eliminar.
Automatización e integración. El calentamiento de la biela rara vez ocurre solo. El sistema de inducción se comunica con las prensas, robots, las cintas transportadoras, y estaciones de enfriamiento. El sensor de presencia de piezas, verificación de la temperatura, y el registro de datos del ciclo evitan que piezas defectuosas lleguen al ensamblaje. Mapea la secuencia completa—carga, posicionamiento, calentamiento, transferir, ensamblaje o temple, descarga—antes de comprometerse con las especificaciones del equipo. Un ciclo de calentamiento de 6 segundos alimentando una prensa de 12 segundos está bien. Un ciclo de calentamiento de 14 segundos antes de una prensa de 8 segundos es un cuello de botella.
Pruebas de aplicación. Para procesos nuevos o técnicamente sensibles, pruebe antes de comprar. Use material de producción real, no muestras de laboratorio. Include worst-case dimensions—the rod at maximum bore with minimum wall thickness. Map temperature, measure hardness, check bore before and after heating, verify cycle time under realistic loading. A day of testing costs less than a week of troubleshooting a system specified from a datasheet.
Cuándo tiene sentido la inducción
Induction is the right tool when the connecting rod needs fast, localizado, repeatable heat and the alternative—furnace, torch, or resistance—costs you in cycle time, distorsión, oxidación, or process control.
— Only the bore, end section, o el asiento del rodamiento necesita calor. Calentar toda la barra desperdicia energía y arriesga cambios dimensionales en las áreas terminadas.
— El tiempo del ciclo se mide en segundos, no en minutos. Una bandeja de horno tarda 30–40 minutos. Una bobina de inducción tarda 6–15 segundos.
— El control dimensional es estricto. La inducción calienta una zona. La distorsión post-enfriamiento es menor y más predecible que con el calentamiento de toda la pieza en el horno.
— La repetibilidad de pieza a pieza es innegociable. Una receta validada con retroalimentación de temperatura entrega el mismo resultado a través de turnos, operadores, y estaciones.
La inducción no es la solución cuando el volumen es muy bajo, el acceso a la bobina es poco práctico, o la aplicación necesita un remojo largo y uniforme de todo el componente. Para esos casos, el horno o la calefacción por resistencia se adaptan mejor. Para la mayoría del trabajo con bielas—ajuste por contracción de un buje, endurecimiento de un orificio, precalentamiento antes de conformar—la inducción ofrece velocidad y control que otros métodos no pueden igualar. Para una visión más amplia de cómo la inducción encaja en la fabricación automotriz, consulte nuestra calentamiento por inducción para piezas automotrices guía.
Conclusión clave
Calentamiento por inducción de las bielas ofrece controlable, repeatable heat exactly where the process demands it—shrink fitting, endurecimiento, forja, or assembly. Success turns on getting four things right: frequency matched to section thickness, a coil shaped for the specific rod geometry, a fixture that locates the part the same way every cycle, y una ventana de temperatura validada que detecta la deriva antes de que atrape piezas.
Preguntas frecuentes
q: ¿Qué partes de una biela pueden calentarse por inducción??
A: El diámetro del extremo pequeño, el diámetro del extremo grande, asientos de rodamientos, áreas del diámetro del pasador, región del capuchón, y superficies de desgaste seleccionadas. Qué zona se calienta depende de la operación: ajuste por contracción dirigido a los diámetros internos, temple dirigido a las superficies de los cojinetes, y el precalentamiento para forja puede cubrir toda la biela o una sección específica.
q: ¿Es el calentamiento por inducción adecuado para el ajuste por contracción de la biela??
A: Sí. Es una de las aplicaciones de inducción más comunes para bielas. El requisito clave es un calentamiento circunferencial uniforme del diámetro interno para que el buje o la pista del rodamiento se deslice sin fuerza excesiva y el diámetro vuelva a su forma circular después del enfriamiento. Una bobina envolvente, Fijación centrada, y la verificación con pirómetro en la pared del agujero es la configuración estándar.
q: Cómo elegir la frecuencia de inducción adecuada para bielas?
A: Ajustar la frecuencia a la sección de la zona calentada y a la profundidad de calentamiento requerida. Los agujeros de extremo pequeño con paredes delgadas típicamente usan 30–100 kHz. Los agujeros de extremo grande con secciones más gruesas funcionan a 10–50 kHz. El endurecimiento superficial de los asientos de los cojinetes puede necesitar 50–200 kHz. El precalentamiento de forja a través de secciones variables usa frecuencias más bajas, típicamente 1–10 kHz. Las pruebas de aplicación con muestras de material de producción son la manera más confiable de confirmar.
q: Cuáles son los principales riesgos al calentar por inducción las bielas?
A: Distorsión del orificio por calentamiento desigual, Variación de dureza por temple o control de temperatura inconsistente, Sobrecalentamiento que degrada la microestructura, y contaminación superficial que altera tanto el acoplamiento como las lecturas del pirómetro. Los cuatro riesgos son manejables con un diseño adecuado del bobinado, recetas validadas, partes entrantes limpias, y controles regulares del proceso.
Necesito un proceso de calentamiento por inducción para bielas?
Envíanos el plano de tu pieza, especificación del material, temperatura objetivo, y tiempo del ciclo. Nuestro equipo de ingeniería revisará la aplicación y recomendará una configuración de calentamiento por inducción para pruebas o producción.


