8 常见的感应淬火缺陷及其预防方法
感应淬火缺陷 很贵. 一个破裂或硬化不当的部件意味着材料报废, 损失了生产时间, 和客户退货.
感应淬火交付速度快, 局部加热比炉处理具有更好的能源效率. 但一致性取决于七个变量的共同作用: 频率, 功率密度, 加热时间, 线圈设计, 淬火, 材料性能, 以及零件几何形状. 当其中一项偏离时, 缺陷随之而来.
本指南涵盖八种常见的 感应淬火缺陷 ——他们的根本原因, 如何预防它们, 以及如何建立稳定的流程. 对于特定于应用程序的问题, 请参阅我们的指南 钟罩硬化缺陷 以及 齿轮淬火缺陷.
读者路线图
质量 / 工艺工程师? 开始于 缺陷 1–4 (硬度 & 深度), 然后 最佳实践.
维护 / 操作员? 专注于 缺陷 7 (线圈过热) & 缺陷 5 (开裂).
生产经理? 跳转到 缺陷 8 (批次差异) & 这 快速参考表.
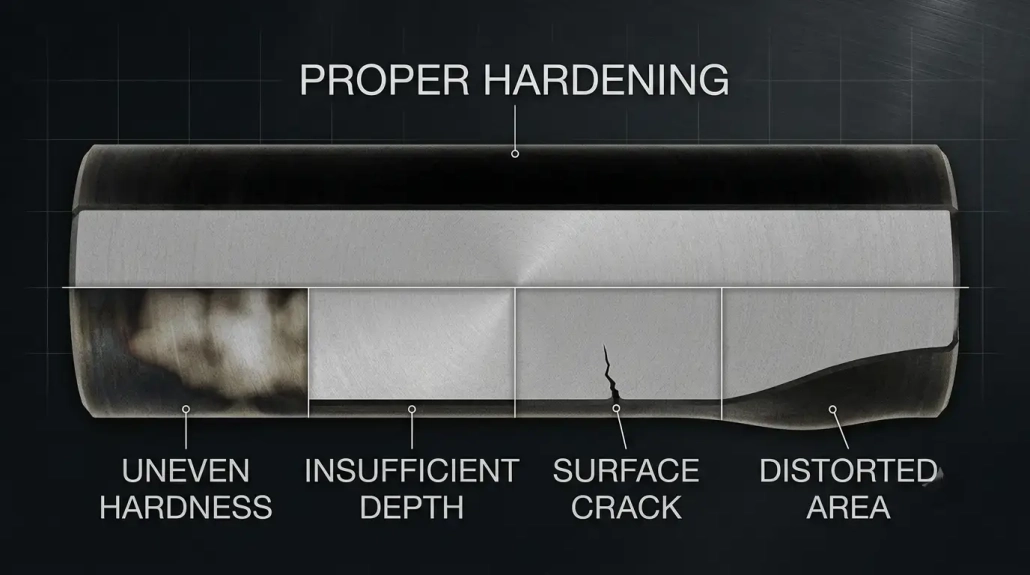
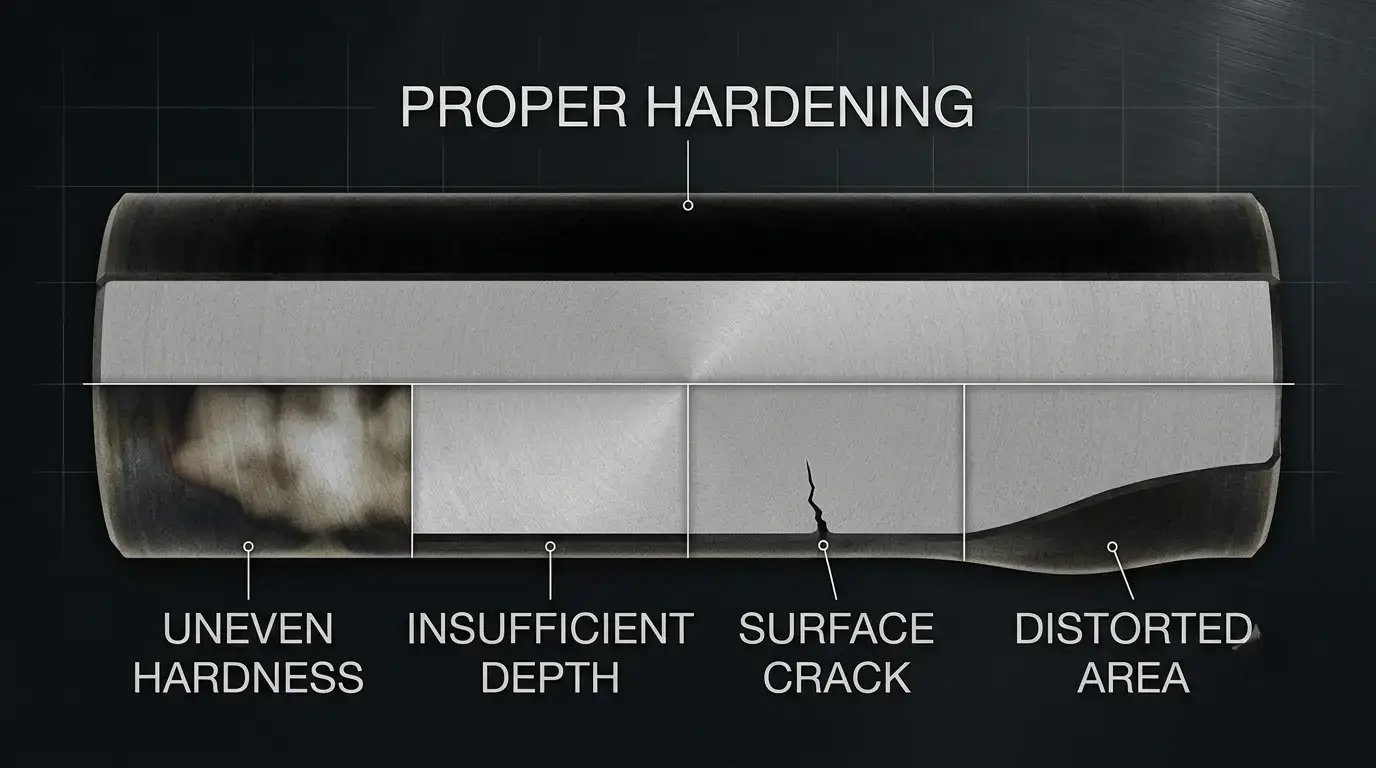
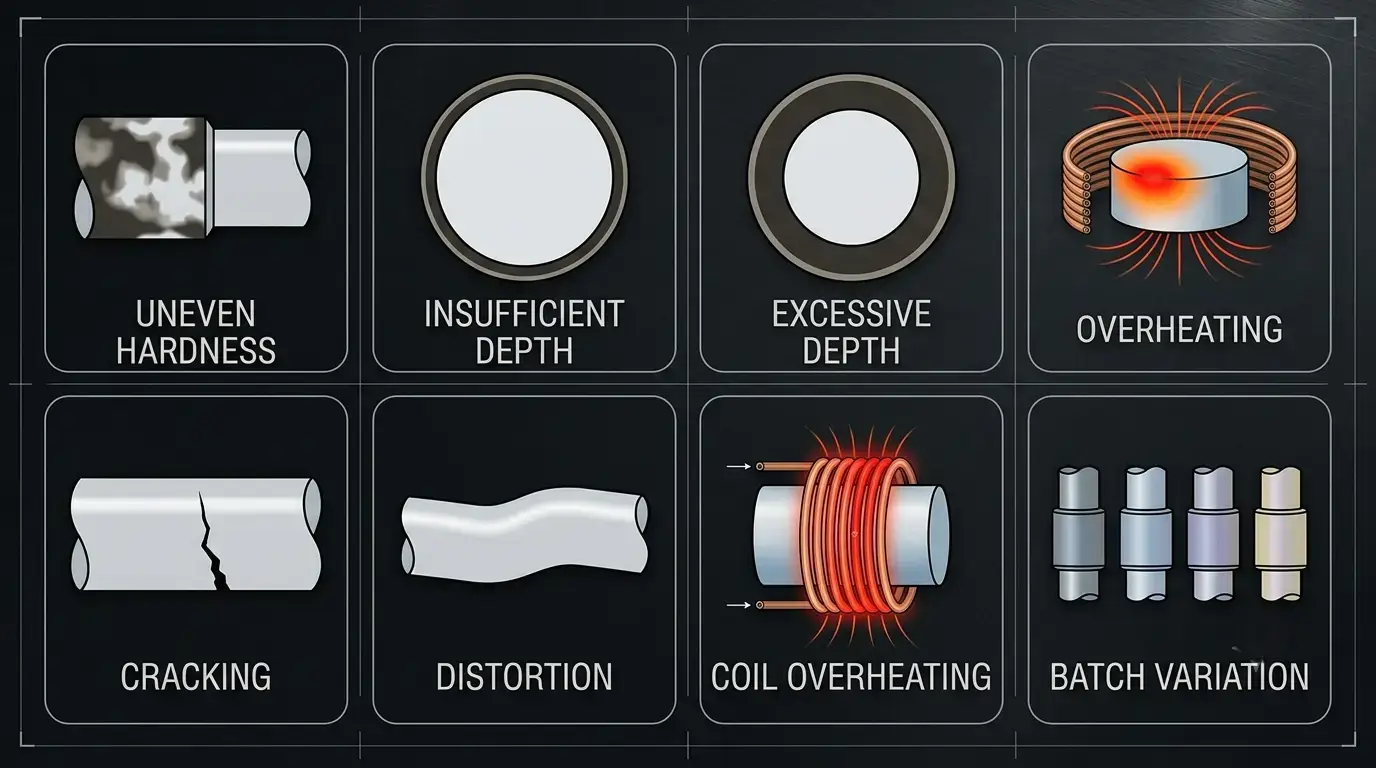
1. 硬度不均匀
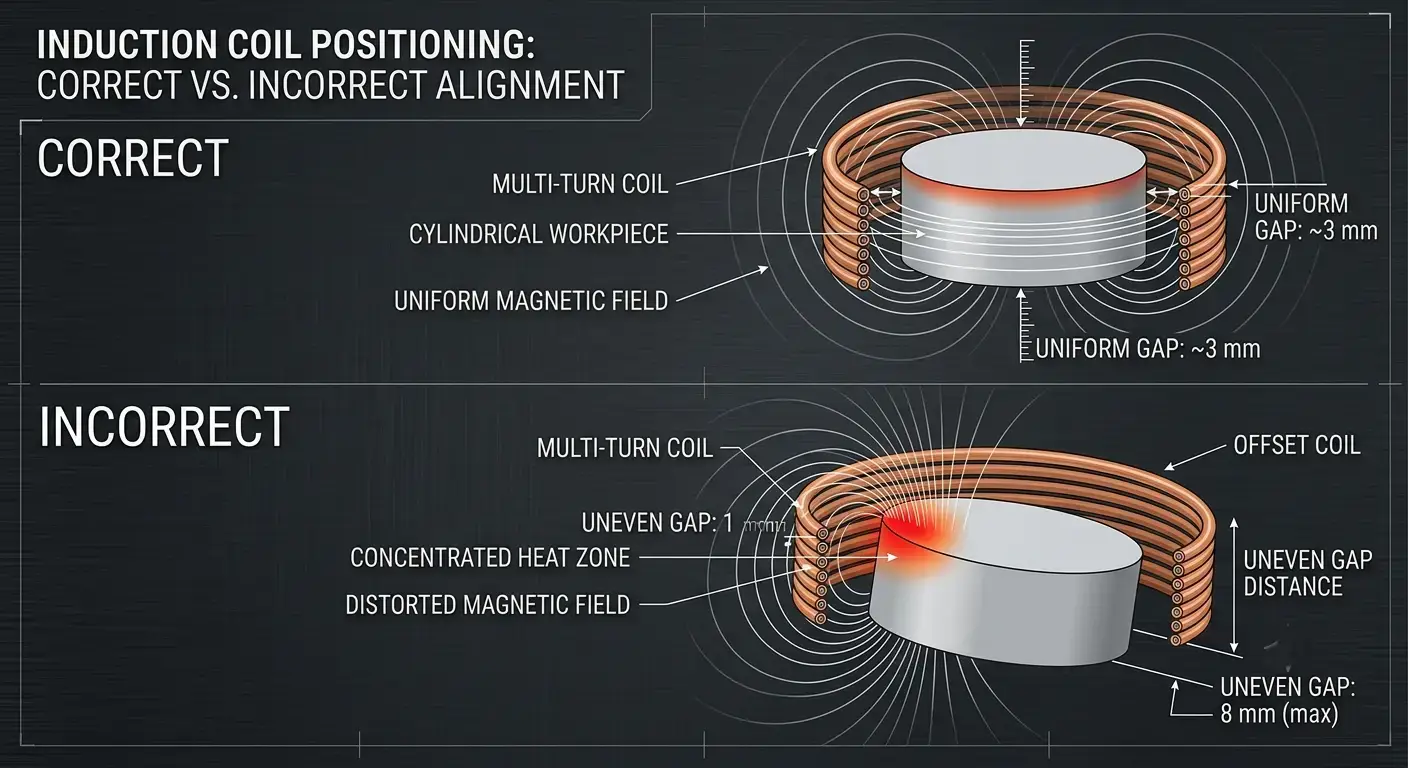
最常见的 感应淬火缺陷. 一些表面积符合规范,而另一些则不符合. 问题通常会隐藏起来,直到硬度测试或现场故障发现为止.
| 为什么会发生这种情况 | 如何修复它 |
|---|---|
| 线圈偏心, 产生不均匀的磁场 | 将线圈居中, 保持一致的间隙 |
| 频率与所需的加热模式不匹配 | 验证频率与目标深度匹配 — 频率指南 |
| 循环之间零件定位不一致 | 使用夹具或自动化装置进行可重复定位 |
| 线圈磨损——局部磨损改变间隙 | 安排定期线圈检查和过程检查 |
2. 外壳深度不足
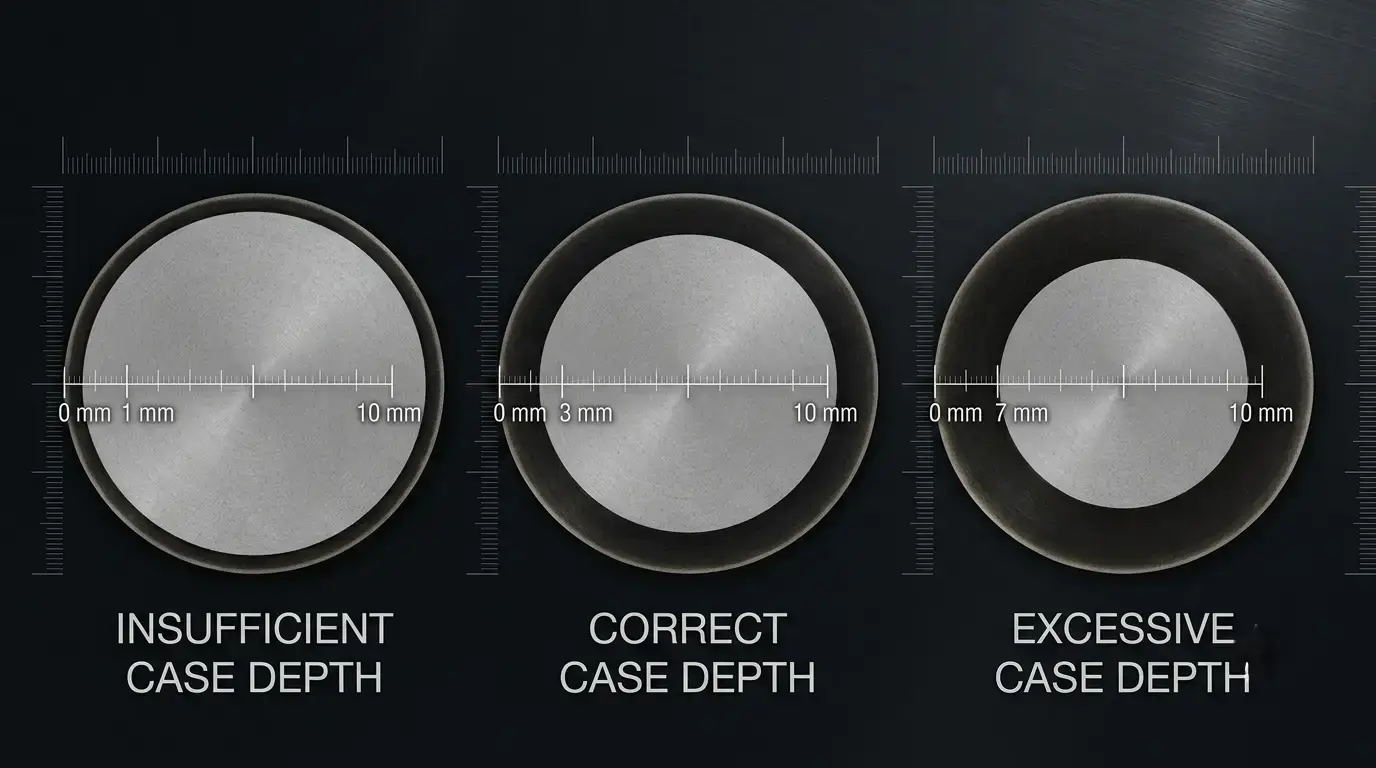
浅层硬化层在负载下磨损很快. 对齿轮至关重要, 轴承, 和轴 - 表面应力较高且硬化层必须能够承受数百万次循环.
| 为什么会发生这种情况 | 如何修复它 |
|---|---|
| 频率太高——能量停留在表面 | 较低的频率以匹配目标外壳深度 |
| 加热时间太短——热量无法渗透 | 延长加热时间或减慢扫描速度 |
| 功率太低或扫描速度太快 | 选择深度优先的频率, 然后设置电源 |
| 线圈未针对目标深度设计 | 在工艺开发过程中用横截面进行验证 |
3. 外壳深度过大
并不是越深越好. 深度过大会降低核心韧性, 使后硬化加工变得复杂, 浪费能源, 并增加变形风险——所有这些都没有功能上的好处.
| 为什么会发生这种情况 | 如何修复它 |
|---|---|
| 频率太低——能量渗透得比需要的更深 | 提高频率以匹配所需的渗层深度 |
| 加热时间太长——热量渗入核心 | 将加热时间缩短至规范要求 |
| 功率输入超出零件要求 | 平衡频率, 功率, 以及每个部分的时间 — 电源选择指南 |
4. 表面过热
局部过热导致晶粒长大, 氧化, 脱碳——严重时部分熔化. 零件变脆. 硬度读数仍可能通过.
为什么会发生 — 小面积上的功率密度过高. 加热周期过长. 线圈设计造成磁场热点. 线圈与工件间隙过小, 能量集中得过于剧烈.
如何解决 — 根据工件尺寸匹配功率, 而不是最大输出. 缩短加热周期. 检查线圈几何形状以均匀分布磁场. 保持适当间隙并增加温度监测 (红外传感器或高温计).
5. 淬火后表面裂纹
最严重的情况 感应淬火缺陷 —有裂纹的工件就是废品. 在快速冷却过程中,当热应力和转变应力超过材料的强度时,就会形成裂纹.
为什么会发生 — 淬火对于材料等级而言过于激进. 高碳或高合金钢运行无需参数调整. 淬火前过热. 尖角, 键槽, 或突然的截面变化在快速冷却过程中应力集中. 淬火时间不一致.
如何解决 — 将加热和淬火视为一个过程. 匹配淬灭介质, 专注, 温度, 和流量至材料等级. 淬火前不要过热. 半径锐利特征,例如角和样条曲线. 对于轴应用, 扫描过程 对淬火时间特别敏感.
6. 变形
感应淬火比炉处理产生的变形更小, 但尺寸变化仍然会发生——尤其是在长轴上, 薄壁零件, 和不对称的几何形状. 即使很小的变形也会使零件超出公差范围.
为什么会发生 — 加热不均匀造成热膨胀不对称. 不均匀淬火——一侧冷却得更快. 具有固有应力不平衡的不对称零件几何形状. 固定不牢会导致工件在加工过程中移动.
如何解决 — 设计线圈以实现均匀加热覆盖. 确保各侧淬火喷雾对称. 在全面生产前测试样品. 使用在整个工艺过程中支撑工件的刚性夹具.
7. 线圈过热
线圈在恒定热循环下承载高电流. 冷却不良的线圈会快速退化 - 并且中班线圈故障的成本远远高于更换成本.
| 为什么会发生这种情况 | 如何修复它 |
|---|---|
| 冷却水流量过低或入口温度过高 | 保持适当的流速和入口温度 |
| 内部通道阻塞或缩放 | 定期检查线圈是否有水垢和堵塞 |
| 功率超出线圈的热设计极限 | 保持在额定功率范围内; 冷却系统指南 |
| 超出额定工作周期连续运行 | 遵守占空比限制; 预防性维护可节省停机时间 |
8. 批次之间的结果不一致
最令人沮丧的是 感应淬火缺陷: 每个零件都经过检验, 但不同批次的硬度和渗层深度有所不同. 客户会注意到——即使技术上符合规格.
为什么会发生 — 电源随时间或轮班之间发生漂移. 材料差异——不同的炉次或供应商的反应不同. 线圈逐渐退化, 改变电磁耦合. 手动设备上的操作员设置不一致. 无过程监控——仅在最终检查时发现问题.
如何解决 — 存储加热配方——不依赖操作员记忆. 监控电源, 频率, 时间, 活力, 并实时冷却. 具有数据记录功能的数字系统可以在漂移被报废之前捕获它. 验证来料, 不仅仅是传出零件.
最佳实践
提高整体稳定性的七个原则 感应淬火 应用中:
— 频率与深度匹配, 不是电源. 频率决定深度. 首先选择它. 然后设置循环时间的功率.
— 设计零件的线圈. 通用线圈 “大多适合” 产生不均匀的结果. 线圈是一种加工工具, 不是商品.
— 保持线圈到零件的距离一致. 小间隙变化改变电磁耦合和加热均匀性.
— 冷却线圈和电力电子设备. 过热线圈会扭曲加热; 过热的电子元件会导致功率漂移.
— 验证进料. 不同批次的材料反应不同. 测试每个新供应商或新批次的样品.
— 监控工艺, 不仅仅是最终硬度. 当硬度测试仪发出问题警告时, 整批材料已经有问题了.
— 验证每个新零件或工艺变更. 一次样品测试发现的问题,其修复成本远低于整批材料报废.
稳定的淬火意味着控制整个系统 — 频率, 功率, 线圈, 冷却, 淬火, 材料, 并监控 — 而不是只调整一个旋钮.
快速参考: 缺陷, 原因 & 修复方法
| 缺陷 | 主要原因 | 关键修复 |
|---|---|---|
| 1. 硬度不均匀 | 线圈错位, 频率错误 | 中心线圈, 匹配频率与深度, 使用夹具 |
| 2. 深度不足 | 频率过高, 时间过短 | 低频率, 延长时间, 验证横截面 |
| 3. 深度过大 | 频率过低, 时间过长 | 提高频率, 减少时间, 匹配规格 |
| 4. 过热时 | 功率密度过大, 线圈设计不良 | 降低功率, 重新设计线圈, 增加温度监控 |
| 5. 表面裂纹 | 淬火过快, 过热, 应力集中 | 调整淬火, 控制最高温度, 圆角半径 |
| 6. 变形 | 加热/淬火不均匀, 夹具不良 | 线圈均匀, 对称淬火, 刚性夹具 |
| 7. 线圈过热 | 冷却水不足, 通道堵塞 | 增加流量, 检查水垢, 正确确定冷却器尺寸 |
| 8. 批次差异 | 功率漂移, 材料变化, 无监控 | 配方存储, 实时监控, 材料检查 |
要点
大多数 感应淬火缺陷 来自频率的相互作用, 功率, 线圈设计, 时间, 淬火, 材料, 以及工艺控制方面占优. 单独固定一个变量很少有效.
稳定的质量始于合适的设备. 维持它需要 优化参数, 可靠的冷却, 持续监控, 以及定期验证. 及早发现根本原因——你可以减少废品, 提高可重复性, 延长设备寿命.
常见问题解答
问: 最常见的感应淬火缺陷是什么?
一个: 硬度不均. 通常由于线圈未对准, 频率错误, 或位置不一致——通过正确设置都可以预防.
问: 增加功率能解决硬化不足的问题吗?
一个: 单靠增加功率不能. 功率影响速度, 但深度取决于频率, 时间, 也取决于扫描速度. 仅凭曲轴功率,你的风险是表面过热而深度没有改善. 先正确匹配频率与深度 —— 然后功率决定循环时间. 参见我们的 功率计算指南.
问: 为什么我的感应线圈过热?
一个: 水流量低, 通道堵塞 (水垢/杂质), 功率过大, 或超出工作周期. 观察线圈出水温度——上升趋势意味着麻烦. 参见我们的 水冷引导 用于系统级设计.
问: 如何审核我的强化过程?
一个: 六项检查, 不到一个小时: (1) 验证频率是否与每个零件号的外壳深度匹配. (2) 检查线圈——间隙, 穿, 水流量. (3) 将功率/时间设置与历史基线进行比较. (4) 检查淬灭浓度, 温度, 和流量均匀性. (5) 最后回顾 30 天硬度数据——任何趋势都是警告. (6) 每班一个零件的横截面. 在大多数问题变成废品之前发现它们.
问: 我什么时候应该更换vs. 修理感应线圈?
一个: 更换时: 内壁侵蚀超出 10% 原始厚度, 水流受限且化学清洗失败, 线圈体出现裂纹或烧伤, 或重新验证后硬度变化立即返回. 退化的线圈看起来可用,但默默地产生废料——更换线圈很快就能收回成本.