8 Các khiếm khuyết thường gặp trong tôi cứng cảm ứng và cách phòng tránh chúng
Lỗi nhiệt luyện cảm ứng tốn kém. Một chi tiết bị nứt hoặc nhiệt luyện không đúng cách nghĩa là vật liệu bị loại bỏ, mất thời gian sản xuất, và trả lại từ khách hàng.
Nhiệt luyện cảm ứng cung cấp sưởi nhanh, tập trung với hiệu quả năng lượng tốt hơn so với xử lý lò. Nhưng tính nhất quán phụ thuộc vào bảy biến số hoạt động cùng nhau: tần số, mật độ công suất, thời gian gia nhiệt, thiết kế cuộn dây, ủ nhiệt, tính chất vật liệu, và hình học chi tiết. Khi một yếu tố bị trôi, lỗi xuất hiện.
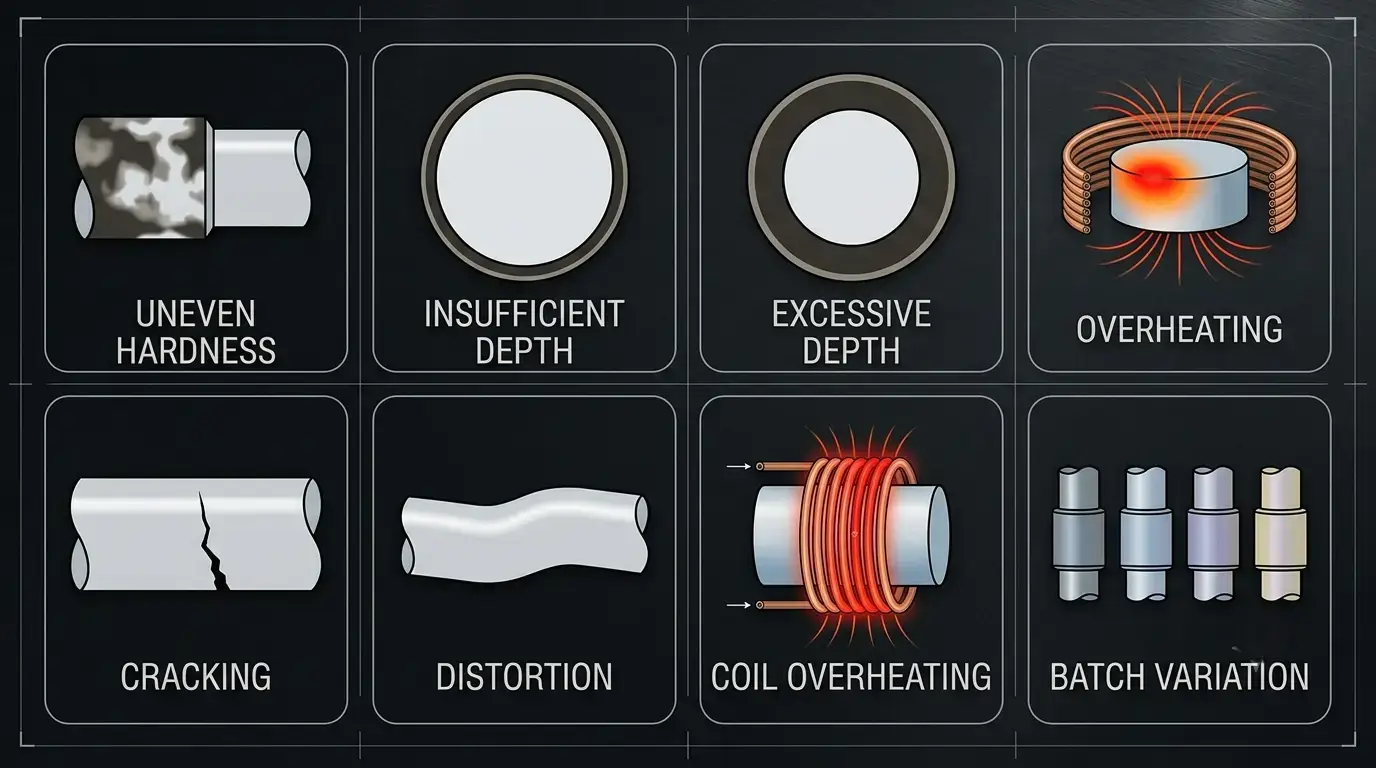
Hướng dẫn này bao gồm tám lỗi phổ biến nóng cứng cảm ứng phổ biến — nguyên nhân gốc rễ của chúng, cách ngăn chặn chúng, và cách xây dựng một quy trình ổn định. Đối với các vấn đề cụ thể theo ứng dụng, xem hướng dẫn của chúng tôi về lỗi cứng vỏ chuông và lỗi cứng bánh răng.
Lộ trình cho độc giả
Chất lượng / Kỹ sư quy trình? Bắt đầu với Lỗi 1–4 (Độ cứng & Độ sâu), sau đó Thực hành tốt nhất.
Bảo trì / Nhân viên vận hành? Tập trung vào Khuyết tật 7 (Quá nhiệt cuộn dây) & Khuyết tật 5 (Nứt).
Quản lý sản xuất? Chuyển đến Khuyết tật 8 (Biến động lô hàng) & chính Bảng tham khảo nhanh.
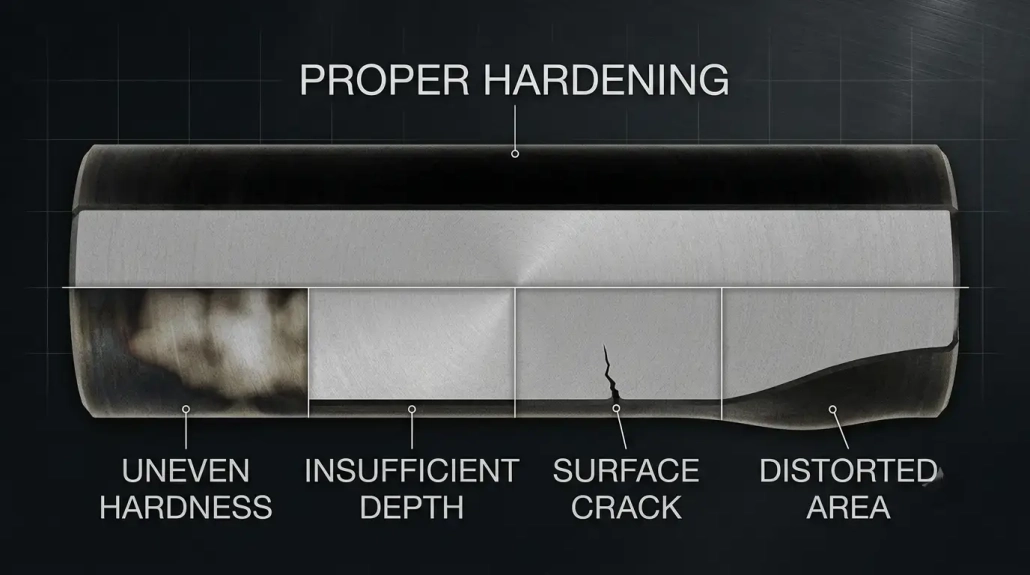
1. Độ cứng không đồng đều
Phổ biến nhất khuyết tật cứng cảm ứng. Một số diện tích bề mặt đáp ứng thông số kỹ thuật – số khác thì không. Vấn đề thường ẩn giấu cho đến khi kiểm tra độ cứng hoặc lỗi hiện trường phát hiện được.
| Tại sao nó xảy ra | Cách khắc phục |
|---|---|
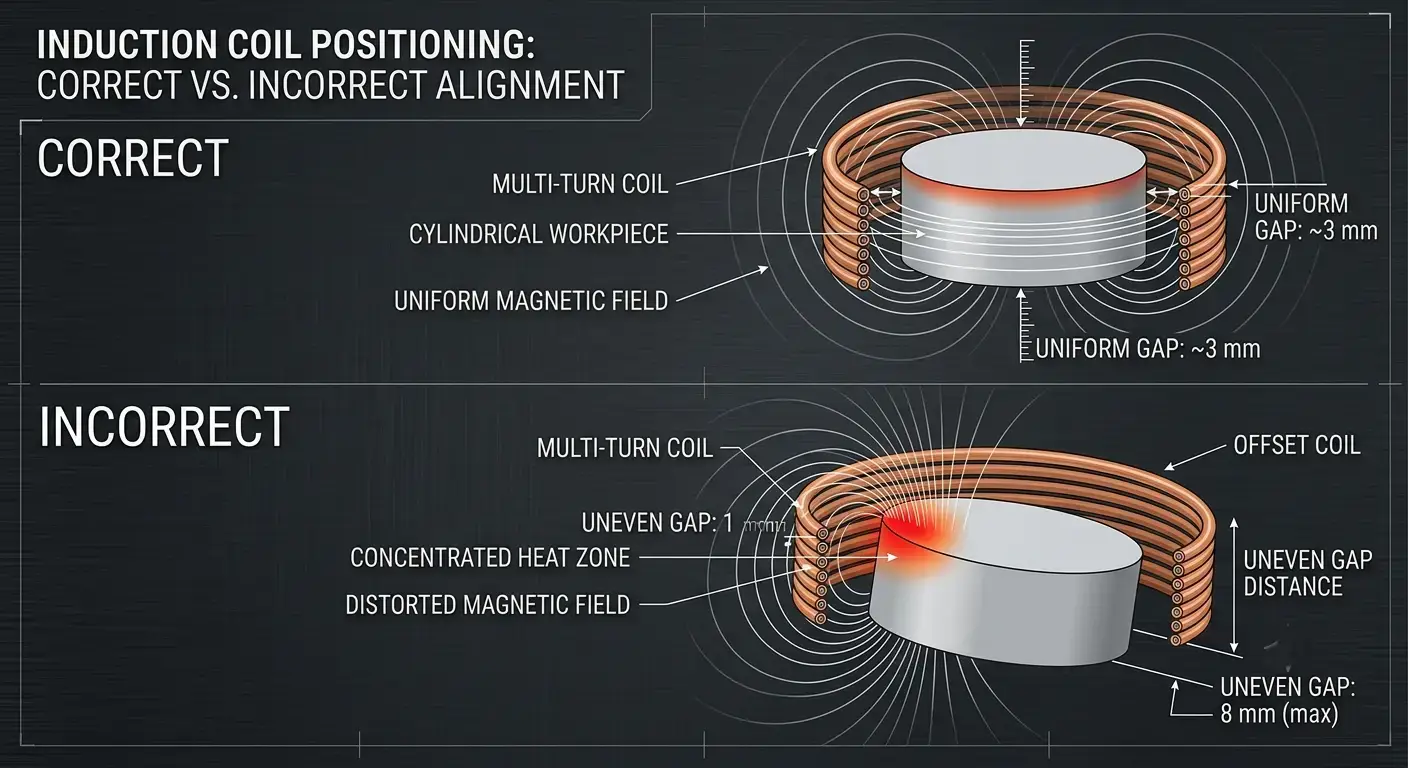
| Cuộn dây lệch tâm, tạo ra một từ trường không đều | Căn giữa cuộn dây, duy trì khoảng cách nhất quán |
| Tần số không phù hợp với kiểu gia nhiệt cần thiết | Xác minh tần số phù hợp với độ sâu mục tiêu - hướng dẫn tần số |
| Định vị bộ phận không nhất quán giữa các chu kỳ | Sử dụng đồ đạc hoặc tự động hóa để định vị lặp lại |
| Cuộn dây bị mòn - mòn cục bộ làm thay đổi khe hở | Lên lịch kiểm tra cuộn dây thường xuyên và kiểm tra quy trình |
2. Độ sâu trường hợp không đủ
Vỏ cứng nông bị mòn nhanh khi chịu tải. Quan trọng về bánh răng, ổ bi, và trục - nơi ứng suất bề mặt cao và lớp cứng phải tồn tại hàng triệu chu kỳ.
| Tại sao nó xảy ra | Cách khắc phục |
|---|---|
| Tần số quá cao - năng lượng vẫn ở bề mặt | Tần số thấp hơn để phù hợp với độ sâu trường hợp mục tiêu |
| Thời gian làm nóng quá ngắn - nhiệt không thể xuyên qua | Kéo dài thời gian làm nóng hoặc tốc độ quét chậm |
| Nguồn quá thấp hoặc tốc độ quét quá nhanh | Chọn tần số cho độ sâu trước, sau đó đặt nguồn |
| Cuộn dây không được thiết kế cho độ sâu mục tiêu | Xác thực bằng mặt cắt trong quá trình phát triển quy trình |
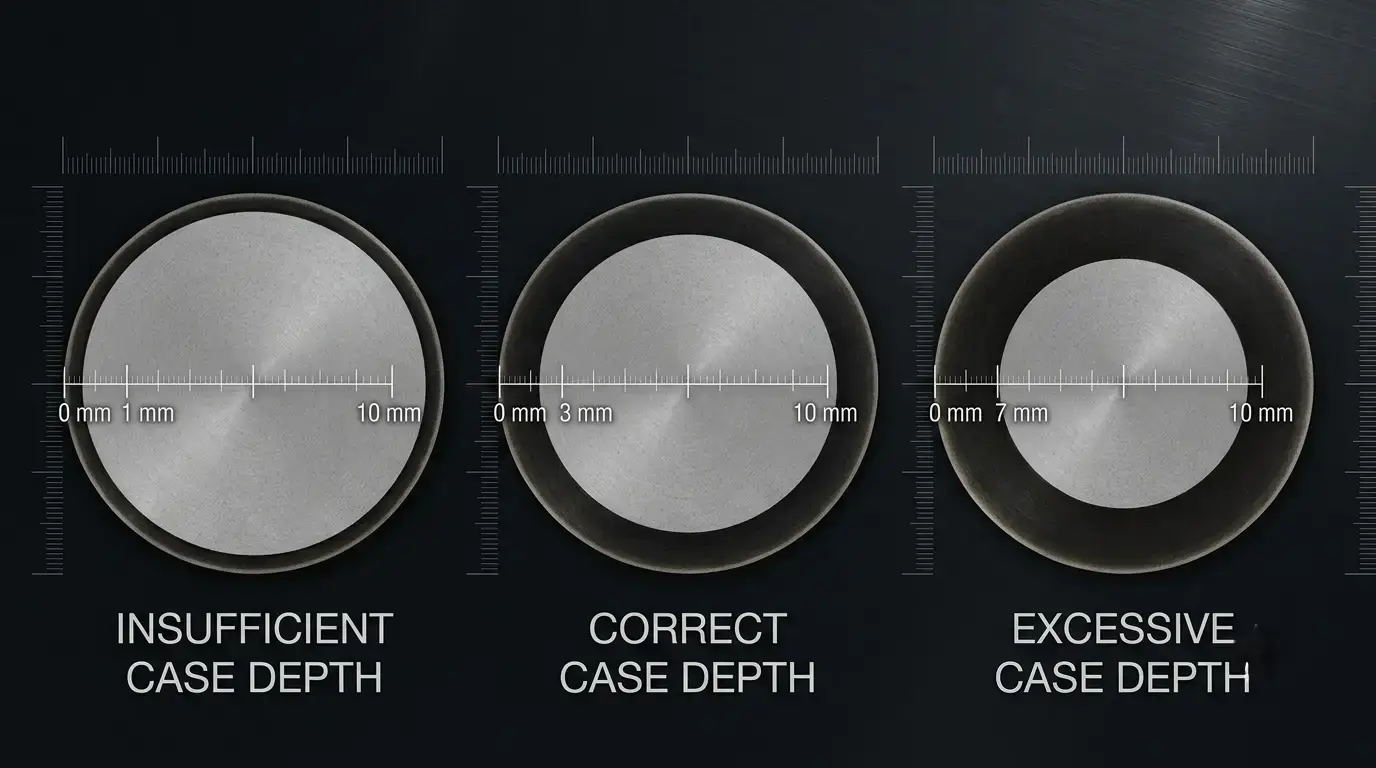
3. Độ sâu trường hợp quá mức
Sâu hơn không tốt hơn. Độ sâu quá mức làm giảm độ dẻo dai của lõi, làm phức tạp việc gia công sau đông cứng, lãng phí năng lượng, và tăng rủi ro bóp méo - tất cả đều không có lợi ích chức năng.
| Tại sao nó xảy ra | Cách khắc phục |
|---|---|
| Tần số quá thấp — năng lượng thâm nhập sâu hơn mức cần thiết | Tăng tần số để phù hợp với độ sâu yêu cầu của chi tiết |
| Thời gian gia nhiệt quá dài — nhiệt thấm vào lõi | Giảm thời gian gia nhiệt theo thông số kỹ thuật |
| Công suất đầu vào vượt quá yêu cầu của chi tiết | Cân bằng tần số, quyền lực, và thời gian cho mỗi chi tiết — hướng dẫn lựa chọn công suất |
4. Nhiệt bề mặt quá cao
Quá nhiệt cục bộ gây tăng kích thước hạt, oxy hóa, mất cacbon — hoặc chảy một phần trong các trường hợp nghiêm trọng. Chi tiết trở nên giòn. Đo độ cứng vẫn có thể đạt yêu cầu.
Tại sao xảy ra — Mật độ công suất quá cao trên một diện tích nhỏ. Chu kỳ làm nóng quá dài. Thiết kế cuộn dây tạo điểm nóng từ trường. Khoảng cách giữa các cuộn dây quá chặt, tập trung năng lượng mạnh mẽ.
Cách khắc phục - Kết hợp công suất với kích thước bộ phận, không phải sản lượng tối đa. Rút ngắn thời gian chu kỳ. Xem lại hình dạng cuộn dây để trải đều trường. Duy trì khoảng cách thích hợp và thêm giám sát nhiệt độ (Cảm biến hồng ngoại hoặc nhiệt kế).
5. Vết nứt bề mặt sau khi làm nguội
Nghiêm trọng nhất khuyết tật cứng cảm ứng - phần bị nứt là mảnh vụn. Các vết nứt hình thành khi ứng suất nhiệt và biến dạng vượt quá độ bền của vật liệu trong quá trình làm nguội nhanh.
Tại sao xảy ra — Làm nguội quá mạnh đối với loại vật liệu. Chạy bằng thép cacbon cao hoặc hợp kim cao mà không cần điều chỉnh thông số. Quá nóng trước khi làm nguội. Góc nhọn, các đường khóa, hoặc thay đổi phần đột ngột, tập trung ứng suất trong quá trình làm mát nhanh. Thời gian dập tắt không nhất quán.
Cách khắc phục - Coi việc gia nhiệt và làm nguội là một quá trình. Phương tiện dập tắt trận đấu, sự tập trung, nhiệt độ, và tốc độ dòng chảy đến cấp vật liệu. Đừng đun quá nóng trước khi làm nguội. Bán kính các tính năng sắc nét như góc và đường viền. Đối với các ứng dụng trục, quá trình quét đặc biệt nhạy cảm với thời gian làm nguội.
6. Biến dạng
Gia nhiệt bề mặt bằng phương pháp tôi cứng gây biến dạng ít hơn so với xử lý lò nung, nhưng vẫn xảy ra thay đổi kích thước — đặc biệt trên trục dài, các chi tiết mỏng, và hình học bất đối xứng. Ngay cả biến dạng nhỏ cũng làm các chi tiết vượt quá dung sai.
Tại sao xảy ra — Gia nhiệt không đều tạo ra sự giãn nở nhiệt bất đối xứng. Làm nguội không đồng đều — một bên nguội nhanh hơn. Hình học chi tiết bất đối xứng với sự cân bằng ứng suất vốn có. Kẹp giữ yếu cho phép chi tiết di chuyển trong quá trình xử lý.
Cách khắc phục - Thiết kế cuộn dây để nhiệt đều khắp. Đảm bảo phun làm nguội đối xứng ở tất cả các phía. Thử nghiệm một mẫu trước khi sản xuất đại trà. Sử dụng các giá đỡ cứng chắc hỗ trợ chi tiết trong suốt quá trình.
7. Quá nhiệt cuộn dây
Cuộn dây dẫn dòng điện cao dưới quá trình gia nhiệt liên tục. Một cuộn dây làm mát kém sẽ hỏng nhanh — và hỏng cuộn dây giữa ca tốn nhiều hơn thay thế.
| Tại sao nó xảy ra | Cách khắc phục |
|---|---|
| Lưu lượng nước làm mát quá thấp hoặc nhiệt độ đầu vào quá cao | Duy trì tốc độ dòng chảy và nhiệt độ đầu vào thích hợp |
| Các kênh nội bộ bị chặn hoặc thu nhỏ | Kiểm tra cuộn dây thường xuyên để phát hiện cặn và tắc nghẽn |
| Công suất vượt quá giới hạn thiết kế nhiệt của cuộn dây | Ở trong công suất định mức; hướng dẫn hệ thống làm mát |
| Hoạt động liên tục vượt quá chu kỳ nhiệm vụ định mức | Tôn trọng giới hạn chu kỳ nhiệm vụ; bảo trì phòng ngừa giúp tiết kiệm thời gian ngừng hoạt động |
8. Kết quả không nhất quán giữa các đợt
Bực mình nhất khuyết tật cứng cảm ứng: mọi bộ phận đều vượt qua kiểm tra, nhưng độ cứng và độ sâu của vỏ thay đổi theo từng đợt. Khách hàng nhận thấy — ngay cả khi thông số kỹ thuật được đáp ứng về mặt kỹ thuật.
Tại sao xảy ra — Nguồn điện bị trôi theo thời gian hoặc giữa các ca. Sự khác biệt về vật liệu - nhiệt độ khác nhau hoặc nhà cung cấp phản ứng khác nhau. Cuộn dây xuống cấp dần dần, thay đổi khớp nối điện từ. Cài đặt của người vận hành không nhất quán trên thiết bị thủ công. Không giám sát quy trình - vấn đề chỉ được phát hiện ở lần kiểm tra cuối cùng.
Cách khắc phục - Lưu trữ công thức nấu ăn - không dựa vào bộ nhớ của người vận hành. Giám sát nguồn điện, tần số, thời gian, năng lượng, và làm mát trong thời gian thực. Hệ thống kỹ thuật số với chức năng ghi dữ liệu bắt được sự trôi dạt trước khi nó trở thành phế liệu. Xác nhận vật liệu đầu vào, không chỉ các chi tiết đầu ra.
Thực hành tốt nhất
Bảy nguyên tắc cải thiện sự ổn định trên tất cả tôi cứng bằng cảm ứng ứng dụng:
— Phù hợp tần số với độ sâu, không phải với công suất. Tần số quyết định độ sâu. Chọn nó trước. Sau đó điều chỉnh công suất cho thời gian chu kỳ.
— Thiết kế cuộn dây cho chi tiết. Một cuộn dây chung mà “hầu hết phù hợp” sẽ tạo ra kết quả không đều. Cuộn dây là một công cụ quá trình, không phải là hàng thông dụng.
— Giữ khoảng cách cuộn dây đến chi tiết đồng đều. Những thay đổi nhỏ về khoảng cách làm thay đổi sự tương tác điện từ và độ đồng đều của gia nhiệt.
— Làm mát cuộn dây và điện tử công suất. Cuộn dây quá nhiệt làm biến dạng quá trình nhiệt; điện tử quá nhiệt gây lệch công suất.
— Xác minh vật liệu đầu vào. Các nhiệt khác nhau phản ứng khác nhau. Kiểm tra mẫu từ mỗi nhà cung cấp hoặc nhiệt mới.
—Giám sát quy trình, không chỉ độ cứng cuối cùng. Khi thiết bị kiểm tra độ cứng phát hiện vấn đề, lô hàng đã bị hỏng.
— Xác thực mọi thay đổi chi tiết hoặc quy trình mới. Một lần chạy mẫu phát hiện các vấn đề với chi phí sửa chữa thấp hơn nhiều so với việc loại bỏ lô sản phẩm.
Củng cố ổn định có nghĩa là kiểm soát toàn bộ hệ thống — tần số, quyền lực, cuộn dây, làm mát, dập nguội, vật liệu, và giám sát — không chỉ điều chỉnh một nút.
Tham khảo nhanh: Khuyết tật, Nguyên nhân & Khắc phục
| Khuyết tật | Nguyên nhân chính | Khắc phục chính |
|---|---|---|
| 1. Độ cứng không đồng đều | Lệch cuộn dây, tần số sai | Đặt cuộn dây vào tâm, khớp tần số với độ sâu, sử dụng đồ gá |
| 2. Độ sâu không đủ | tần số quá cao, thời gian quá ngắn | Tần số thấp hơn, kéo dài thời gian, xác nhận tiết diện |
| 3. Độ sâu quá mức | Tần số quá thấp, thời gian quá dài | Tăng tần số, giảm thời gian, khớp thông số kỹ thuật |
| 4. Quá nhiệt | Mật độ công suất quá cao, thiết kế cuộn dây kém | Giảm công suất, thiết kế lại cuộn dây, thêm giám sát nhiệt độ |
| 5. Nứt bề mặt | tôi quá nhanh, quá nhiệt, gây ứng suất tập trung | Điều chỉnh quá trình tôi, kiểm soát nhiệt độ tối đa, bán kính góc nhọn |
| 6. Biến dạng | Làm nóng/làm nguội không đều, cố định kém | Cuộn dây đồng đều, làm nguội đối xứng, giá đỡ cứng |
| 7. Quá nhiệt cuộn dây | Nước làm mát không đủ, kênh bị tắc | Tăng lưu lượng, kiểm tra cặn bẩn, chọn kích thước máy làm lạnh phù hợp |
| 8. Biến động lô hàng | Dòng điện biến động, biến động vật liệu, không giám sát | Lưu trữ công thức, giám sát thời gian thực, kiểm tra vật liệu |
Chìa khóa mang đi
Hầu hết nóng cứng cảm ứng phổ biến phát sinh từ sự tương tác giữa tần số, quyền lực, thiết kế cuộn dây, thời gian, dập nguội, vật liệu, và kiểm soát quy trình. Khó mà khắc phục một biến số riêng lẻ.
Chất lượng ổn định bắt đầu từ thiết bị phù hợp. Duy trì nó cần tham số tối ưu, làm mát đáng tin cậy, giám sát nhất quán, và kiểm tra định kỳ. Phát hiện nguyên nhân gốc rễ sớm — bạn sẽ giảm lãng phí, cải thiện khả năng lặp lại, và kéo dài tuổi thọ thiết bị.
Câu hỏi thường gặp
Q: Khiếm khuyết cứng hóa cảm ứng phổ biến nhất là gì?
MỘT: Độ cứng không đều. Thường do cuộn dây lệch, tần số sai, hoặc vị trí không đồng đều — tất cả đều có thể tránh được với thiết lập đúng.
Q: Có tăng công suất có khắc phục được việc cứng hóa không đủ không?
MỘT: Không chỉ một mình nó. Công suất ảnh hưởng đến tốc độ, nhưng độ sâu phụ thuộc vào tần số, thời gian, và tốc độ quét nữa. Chỉ tăng công suất trục khuỷu và bạn có nguy cơ làm quá nóng bề mặt mà không cải thiện độ sâu. Trước tiên hãy đảm bảo tần số phù hợp với độ sâu — sau đó mới đến thời gian chu trình của bộ công suất. Xem hướng dẫn của chúng tôi hướng dẫn tính công suất.
Q: Tại sao cuộn cảm của tôi bị quá nhiệt?
MỘT: Lưu lượng nước thấp, kênh bị tắc (cặn/bụi bẩn), công suất quá mức, hoặc vận hành vượt quá chu kỳ nhiệm vụ. Theo dõi nhiệt độ nước ra của cuộn — xu hướng tăng nghĩa là có vấn đề. Xem hướng dẫn của chúng tôi hướng dẫn làm mát bằng nước cho thiết kế cấp hệ thống.
Q: Làm thế nào để tôi kiểm toán quy trình làm cứng của mình?
MỘT: Sáu kiểm tra, dưới một giờ: (1) Xác minh tần số phù hợp với độ sâu của vỏ theo số bộ phận. (2) Kiểm tra cuộn — khoảng cách, mòn, lưu lượng nước. (3) So sánh cài đặt công suất/thời gian với các mốc lịch sử. (4) Kiểm tra nồng độ dập tắt, nhiệt độ, và tính đồng nhất của dòng chảy. (5) Xem lại lần cuối 30 dữ liệu về độ cứng ngày - bất kỳ xu hướng nào cũng là một cảnh báo. (6) Mặt cắt ngang một phần mỗi ca. Khắc phục hầu hết các vấn đề trước khi chúng trở thành phế liệu.
Q: Khi nào tôi nên thay thế vs. sửa chữa cuộn dây cảm ứng?
MỘT: Thay thế khi: bức tường bên trong bị xói mòn bên ngoài 10% độ dày ban đầu, dòng nước bị hạn chế và việc làm sạch bằng hóa chất không thành công, thân cuộn dây có vết nứt hoặc vết cháy, hoặc sự thay đổi độ cứng trở lại ngay sau khi xác nhận lại. Một cuộn dây bị xuống cấp trông vẫn sử dụng được nhưng lặng lẽ tạo ra phế liệu — việc thay thế sẽ nhanh chóng bù lại chi phí.
Cần trợ giúp khắc phục sự cố quy trình tôi cứng cảm ứng của bạn?
Đội ngũ kỹ sư của chúng tôi có thể chẩn đoán các khiếm khuyết cụ thể của bạn và đề xuất thiết bị phù hợp, thiết kế cuộn dây, và các thông số quy trình cho các chi tiết của bạn.