8 Typowe wady hartowania indukcyjnego i jak ich unikać
Wady hartowania indukcyjnego są drogie. Jedna pęknięta lub niewłaściwie utwardzona część oznacza złom materiału, stracony czas produkcji, i zwroty klientów.
Hartowanie indukcyjne zapewnia szybkie prowadzenie, lokalne ogrzewanie z lepszą efektywnością energetyczną niż obróbka pieca. Jednak spójność zależy od siedmiu zmiennych działających razem: częstotliwość, gęstości mocy, czas nagrzewania, projekt cewki, hartowanie, właściwości materiału, oraz geometrii części. Kiedy jedno się przesuwa, defekty są widoczne.
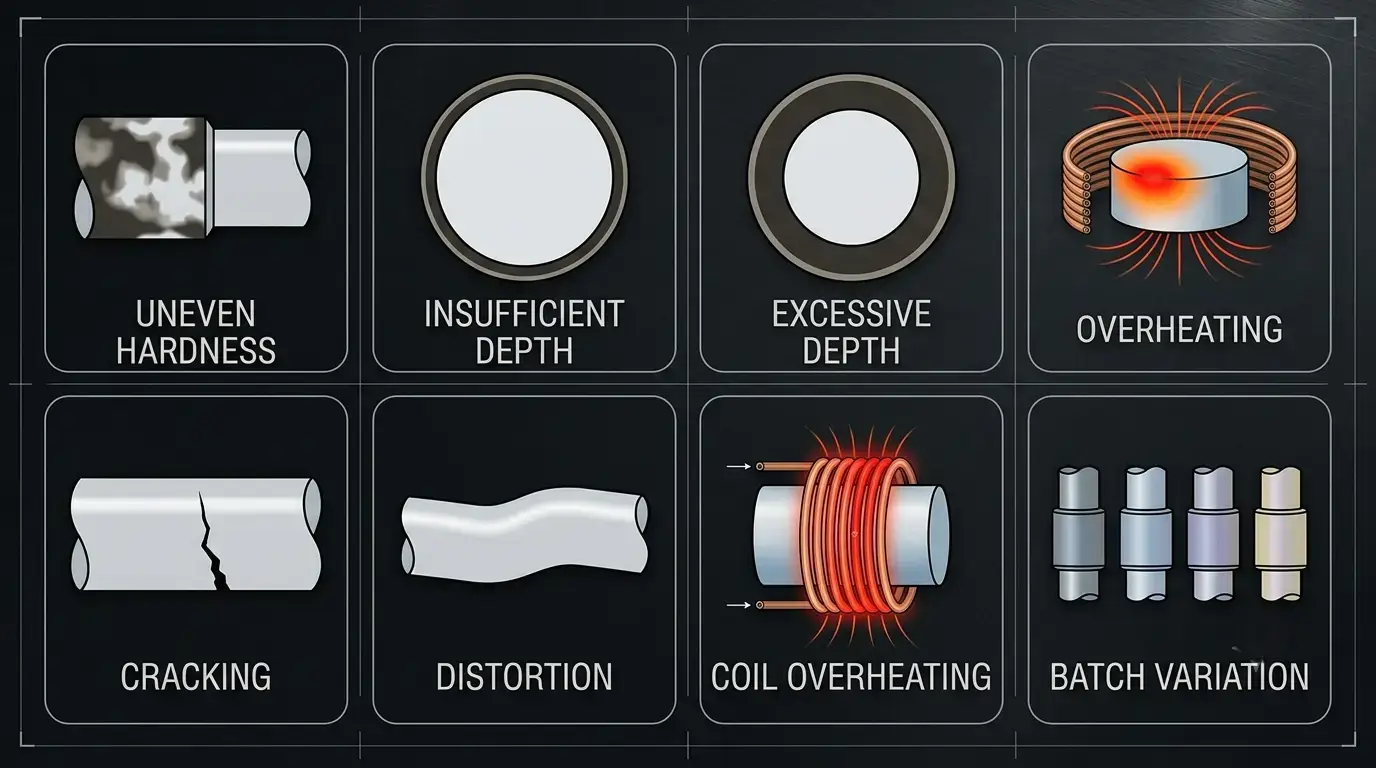
niniejszy przewodnik obejmuje osiem powszechnych wad hartowania indukcyjnego ich przyczyny, jak im zapobiegać, oraz jak zbudować stabilny proces. dla specyficznych zastosowań, zobacz nasze przewodniki dotyczące wady utwardzania obudowy bell i wady hartowania zębatek.
Plan działania czytelnika
Jakość / Inżynier Procesu? Zacznij od Wady 1–4 (Twardość & Głębokość), Następnie Najlepsze praktyki.
Konserwacja / Operator? Skup się na Defekt 7 (Przegrzewanie cewki) & Defekt 5 (Pęknięcia).
Kierownik produkcji? Skocz do Defekt 8 (Zmiana partii) & to Tabela szybkiego odniesienia.
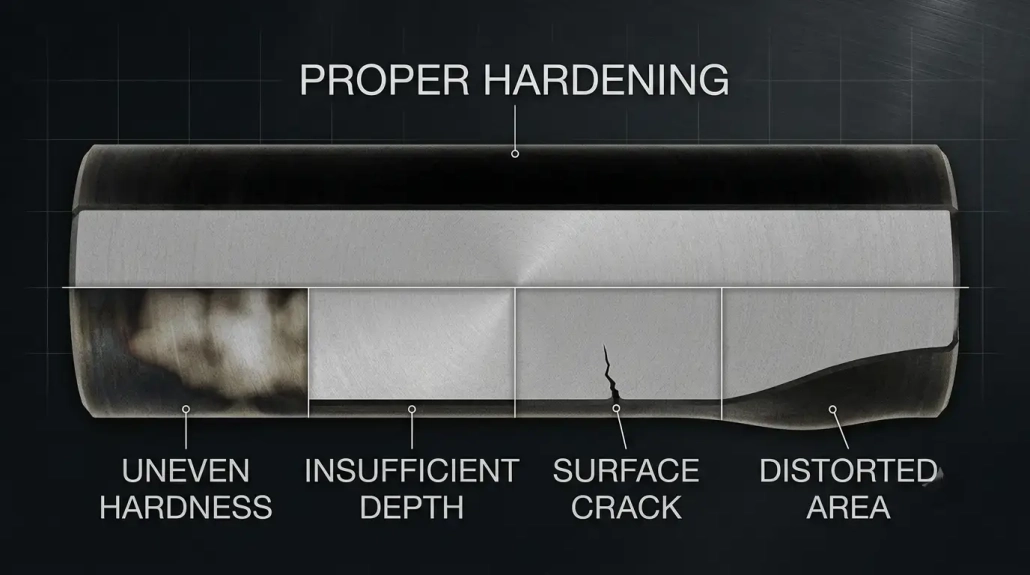
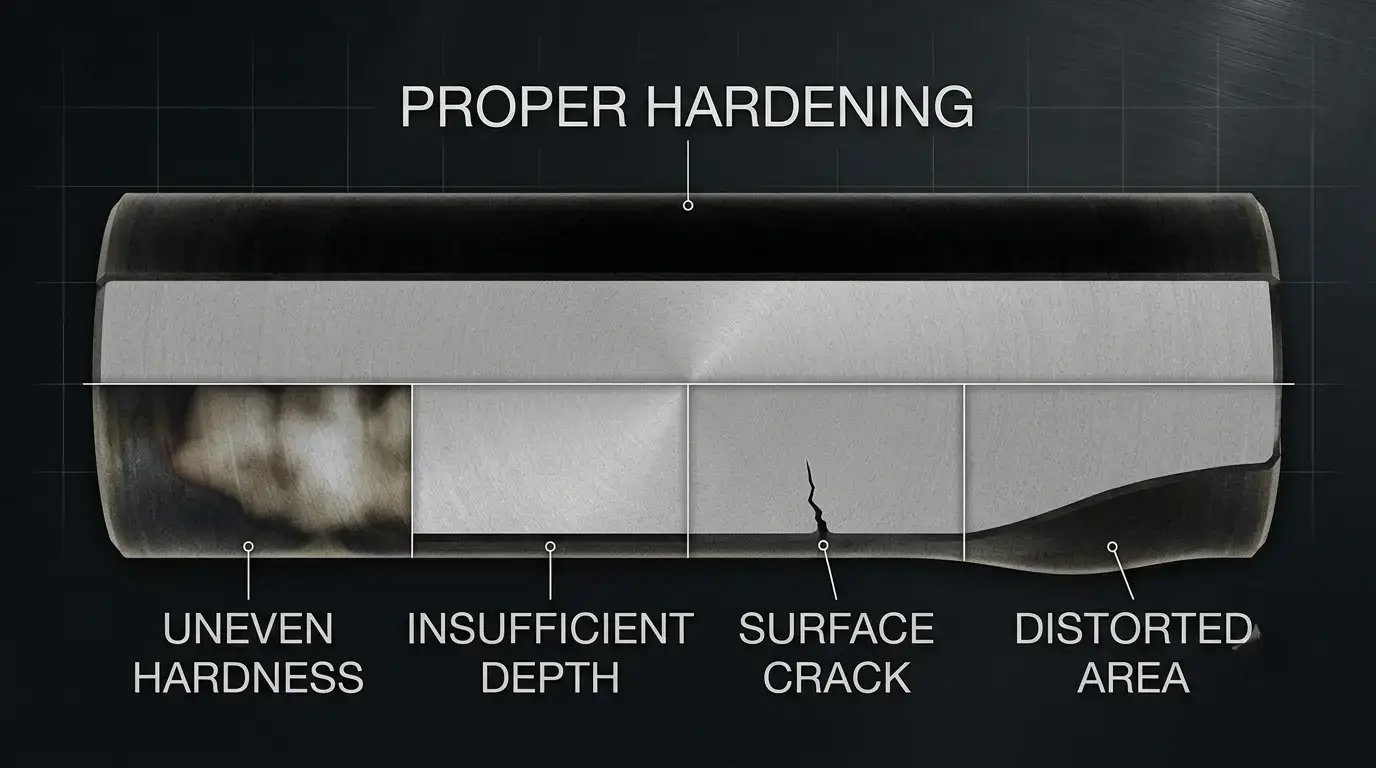
1. Nierówna twardość
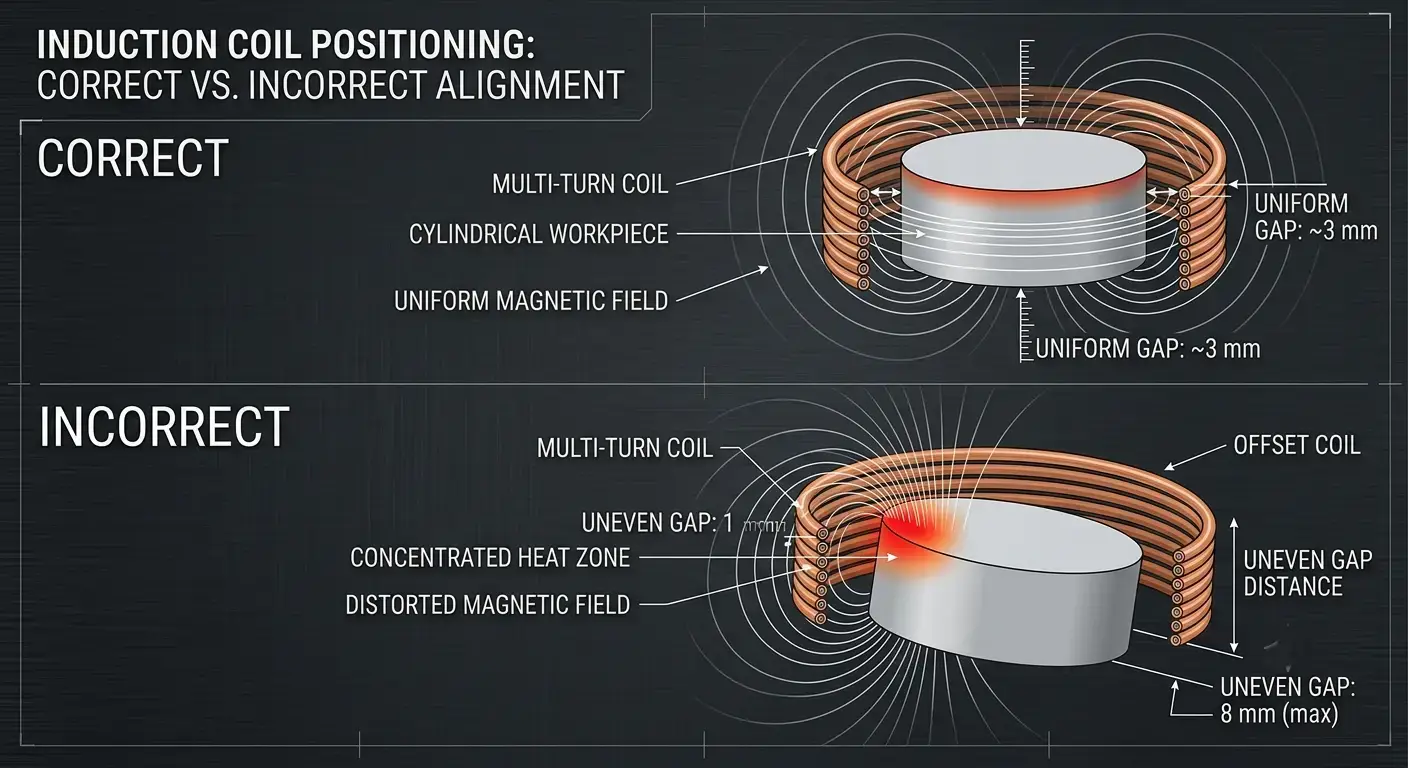
Najczęstsze wada hartowania indukcyjnego. Niektóre powierzchnie spełniają specyfikację, inne nie. Problem często pozostaje ukryty, dopóki nie zostanie wykryty podczas testów twardości lub awarii w terenie.
| Dlaczego to się dzieje | Jak to naprawić |
|---|---|
| Cewka niecentralnie, tworząc nierówne pole magnetyczne | Wyśrodkuj cewkę, utrzymać stałą lukę |
| Częstotliwość nie odpowiada wymaganemu schematowi ogrzewania | Sprawdź, czy częstotliwość odpowiada docelowej głębokości — przewodnik częstotliwości |
| Niespójne pozycjonowanie części pomiędzy cyklami | Użyj osprzętu lub automatyzacji do powtarzalnego pozycjonowania |
| Zużyta cewka — miejscowe zużycie zmienia szczelinę | Zaplanuj regularne inspekcje cewek i kontrole procesu |
2. Niewystarczająca głębokość obudowy
Płytka, hartowana obudowa szybko się zużywa pod obciążeniem. Krytyczny na biegach, łożyska, oraz wały – gdzie naprężenia powierzchniowe są duże, a utwardzona warstwa musi przetrwać miliony cykli.
| Dlaczego to się dzieje | Jak to naprawić |
|---|---|
| Częstotliwość jest zbyt wysoka – energia pozostaje na powierzchni | Niższa częstotliwość, aby dopasować docelową głębokość przypadku |
| Zbyt krótki czas nagrzewania – ciepło nie może przenikać | Wydłuż czas nagrzewania lub zmniejsz prędkość skanowania |
| Moc jest zbyt niska lub prędkość skanowania jest zbyt duża | Najpierw wybierz częstotliwość dla głębokości, następnie ustaw moc |
| Cewka nie jest zaprojektowana dla docelowej głębokości | Waliduj z przekrojem podczas opracowywania procesu |
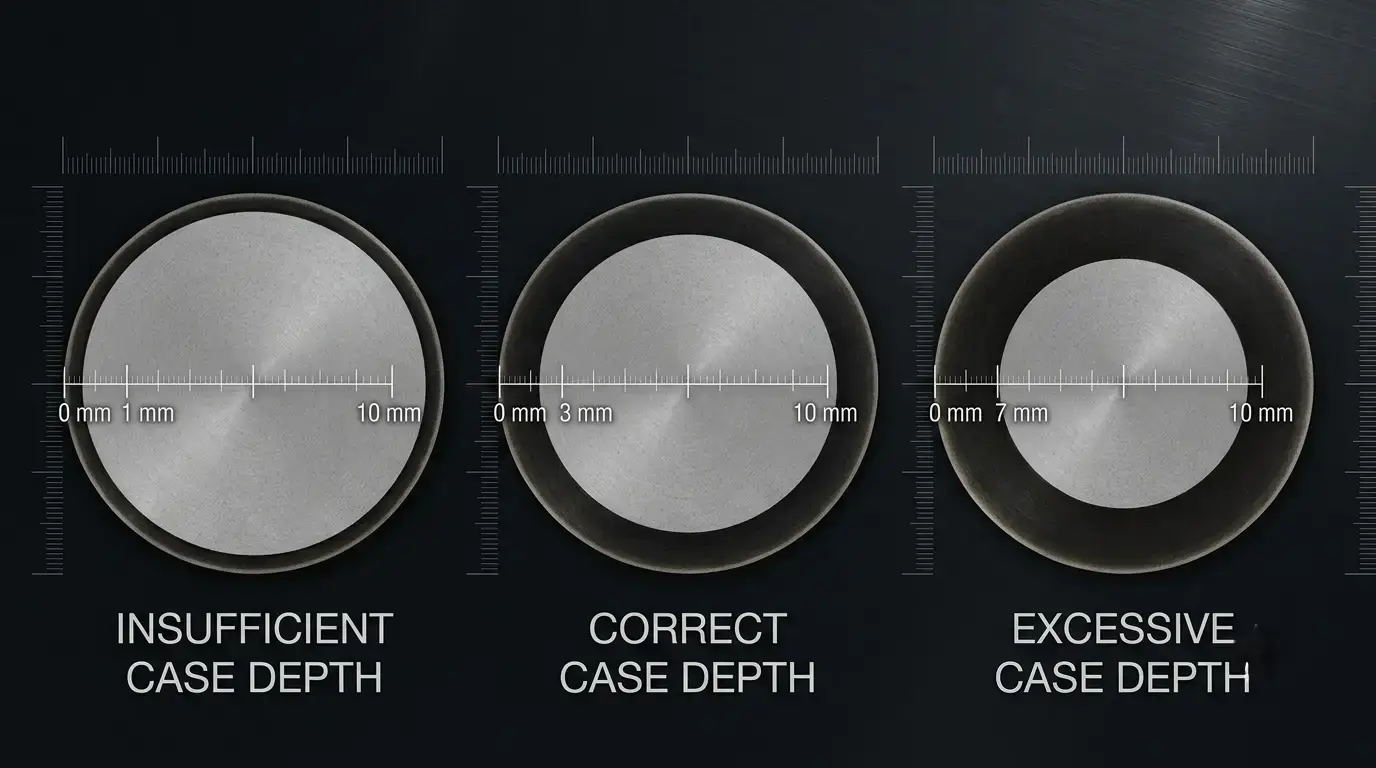
3. Nadmierna głębokość obudowy
Głębiej nie jest lepiej. Nadmierna głębokość zmniejsza wytrzymałość rdzenia, komplikuje obróbkę po hartowaniu, marnuje energię, i zwiększa ryzyko zniekształceń – a wszystko to bez korzyści funkcjonalnych.
| Dlaczego to się dzieje | Jak to naprawić |
|---|---|
| Częstotliwość zbyt niska – energia przenika głębiej niż potrzeba | Zwiększ częstotliwość, aby dopasować wymaganą głębokość przypadku |
| Zbyt długi czas nagrzewania – ciepło wsiąka w rdzeń | Skróć czas nagrzewania zgodnie ze specyfikacją |
| Zużycie energii wykraczające poza wymagania części | Częstotliwość bilansowa, moc, i czas na część — przewodnik po doborze mocy |
4. Przegrzewanie powierzchni
Lokalne przegrzewanie powoduje wzrost ziarna, Utlenianie, odkarbonizowanie — lub częściowe topnienie w ciężkich przypadkach. Część staje się krucha. Pomiar twardości może nadal być w normie.
Dlaczego tak się dzieje — Gęstość mocy zbyt wysoka na małym obszarze. Cykl nagrzewania zbyt długi. Konstrukcja cewki tworzy gorące punkty w polu magnetycznym. Odległość cewka–część zbyt mała, koncentracja energii w sposób agresywny.
Jak to naprawić — Dopasuj moc do wielkości części, nie do maksymalnej wydajności. Skróć czas cyklu. Sprawdź geometrię cewki, aby równomiernie rozłożyć pole. Utrzymuj odpowiednią szczelinę i dodaj monitorowanie temperatury (Czujnik podczerwieni lub pirometr).
5. Pęknięcia powierzchniowe po hartowaniu
Najpoważniejszy wada hartowania indukcyjnego — pęknięta część to złom. Pęknięcia powstają, gdy naprężenia termiczne i transformacyjne przekraczają wytrzymałość materiału podczas szybkiego chłodzenia.
Dlaczego tak się dzieje — Hartowanie zbyt agresywne dla gatunku materiału. Praca ze stali wysokowęglowej lub wysokostopowej bez regulacji parametrów. Przegrzany przed hartowaniem. Ostre zakręty, wpusty, lub nagłe zmiany przekroju, koncentrujące naprężenia podczas szybkiego chłodzenia. Niespójny czas hartowania.
Jak to naprawić — Traktuj ogrzewanie i hartowanie jako jeden proces. Dopasuj media hartujące, stężenie, temperatura, i natężenie przepływu do gatunku materiału. Nie przegrzewaj przed hartowaniem. Elementy ostre promieniowo, takie jak narożniki i splajny. Do zastosowań na wałach, procesy skanowania są szczególnie wrażliwe na czas wygaszania.
6. zniekształcenia
Hartowanie indukcyjne powoduje mniejsze odkształcenia niż obróbka piecowa, jednak zmiany wymiarowe nadal mają miejsce — szczególnie w przypadku długich wałów, części cienkościenne, i asymetryczne geometrie. nawet niewielkie zniekształcenia wypychają części poza tolerancję.
Dlaczego tak się dzieje — nierównomierne ogrzewanie powoduje asymetryczną rozszerzalność cieplną. niejednorodne hartowanie — jedna strona chłodzi szybciej. asymetryczna geometria części z wrodzoną nierównowagą naprężeń. słabe mocowanie pozwala na ruch części podczas obróbki.
Jak to naprawić — projektowanie cewki dla jednolitego pokrycia nagrzewania. zapewnienie symetrycznego natrysku hartowania ze wszystkich stron. przetestowanie próbki przed pełną produkcją. używanie sztywnych złączek podtrzymujących element przez cały cykl.
7. Przegrzewanie cewki
Cewka przewodzi duży prąd w warunkach ciągłych cykli termicznych. Słabo chłodzona cewka szybko ulega degradacji, a awaria cewki w połowie zmiany biegów kosztuje znacznie więcej niż wymiana.
| Dlaczego to się dzieje | Jak to naprawić |
|---|---|
| Zbyt niski przepływ wody chłodzącej lub temperatura na wlocie za wysoka | Utrzymuj właściwe natężenie przepływu i temperaturę na wlocie |
| Zablokowane lub skalowane kanały wewnętrzne | Regularnie sprawdzaj cewki pod kątem kamienia i blokady |
| Moc przekracza granicę projektową termiczną cewki | Pozostań w granicach mocy nominalnej; Przewodnik po systemie chłodzenia |
| Ciągła praca poza normowanym cyklem pracy | Szanowanie limitów cyklu pracy; Konserwacja zapobiegawcza oszczędza przestoje |
8. Niespójne wyniki między partiami
Najbardziej frustrujące wada hartowania indukcyjnego: Każda część przechodzi inspekcję, ale twardość i głębokość obudowy różnią się w zależności od partii. Klienci zauważają — nawet gdy specyfikacje są technicznie spełnione.
Dlaczego tak się dzieje — Zasilanie przesuwa się z czasem lub między zmianami. Różnice materiału — różne temperatury lub dostawcy reagują inaczej. Cewka stopniowo się degraduje, Zmieniające się sprzężenie elektromagnetyczne. Ustawienia operatora niespójne w przypadku sprzętu ręcznego. Brak monitorowania procesu — problemy wykryto dopiero podczas kontroli końcowej.
Jak to naprawić — Przechowuj przepisy na ogrzewanie – nie polegaj na pamięci operatora. Monitoruj moc, częstotliwość, czas, energia, i chłodzenie w czasie rzeczywistym. Systemy cyfrowe z rejestracją danych wyłapują dryf, zanim staną się złomem. Zweryfikuj przychodzący materiał, nie tylko części wychodzące.
Najlepsze praktyki
Siedem zasad, które poprawiają stabilność we wszystkim hartowanie indukcyjne zastosowania:
— Dopasuj częstotliwość do głębokości, nie moc. Częstotliwość określa głębokość. Wybierz to najpierw. Następnie ustaw moc na czas cyklu.
— Zaprojektuj cewkę dla części. Ogólna cewka “w większości pasuje” daje nierówne rezultaty. cewka jest narzędziem procesowym, nie towar.
— Zachowaj stałą odległość cewki od części. Małe zmiany szczeliny powodują zmianę sprzężenia elektromagnetycznego i równomierności ogrzewania.
— Schłodzić cewkę i elektronikę mocy. Cewka przegrzewająca zakłóca ogrzewanie; przegrzanie elektroniki powoduje dryft mocy.
— Sprawdź przychodzący materiał. Różne upały reagują różnie. Przetestuj próbkę od każdego nowego dostawcy lub ciepła.
— Monitoruj proces, nie tylko końcową twardość. Kiedy tester twardości zgłasza problem, partia jest już zła.
— Waliduj każdą nową część lub zmianę procesu. Jedno próbne uruchomienie wyłapuje problemy, których naprawa kosztuje znacznie mniej niż odrzucenie partii.
Stabilne hartowanie oznacza kontrolowanie całego systemu — częstotliwości, moc, cewce, chłodzenia, hartowanie, materiał, i monitorowanie — nie dłubanie przy jednym pokrętle.
Szybki przewodnik: Wady, Przyczyny & Naprawy
| Defekt | Główna przyczyna | Kluczowa naprawa |
|---|---|---|
| 1. Nierówna twardość | Przesunięcie cewki, zła częstotliwość | Cewka środkowa, dopasuj częstotliwość do głębokości, użyj przyrządów |
| 2. Niewystarczająca głębokość | Częstotliwość zbyt wysoka, czas zbyt krótki | Niższa częstotliwość, wydłuż czas, zweryfikuj przekrój |
| 3. Nadmierna głębokość | Częstotliwość zbyt niska, czas zbyt długi | Zwiększ częstotliwość, skróć czas, dopasuj do specyfikacji |
| 4. Przegrzewanie | Nadmierna gęstość mocy, słaba konstrukcja cewki | Zmniejsz moc, przeprojektuj cewkę, dodaj monitorowanie temperatury |
| 5. Pęknięcia powierzchni | Zbyt szybkie hartowanie, przegrzewanie, punkty koncentracji naprężeń | Dostosuj hartowanie, kontroluj maksymalną temperaturę, zaokrągl narożniki |
| 6. zniekształcenia | Nierównomierne nagrzewanie/hartowanie, słabe mocowanie | Jednolita cewka, symetryczne hartowanie, sztywne mocowania |
| 7. Przegrzewanie cewki | Niewystarczające chłodzenie wodą, zablokowane kanały | Zwiększ przepływ, sprawdź kamień kotłowy, dobrze dobierz chłodziarkę |
| 8. Zmiana partii | Dryf mocy, zmienność materiału, brak monitoringu | Przechowywanie receptur, monitoring w czasie rzeczywistym, kontrole materiału |
Klucz na wynos
Większość wad hartowania indukcyjnego wynikają z interakcji częstotliwości, moc, projekt cewki, czas, hartowanie, materiał, i kontroli procesu. Naprawa jednej zmiennej w izolacji rzadko działa.
Stabilna jakość zaczyna się od odpowiedniego sprzętu. Utrzymanie jej wymaga optymalnych parametrów, pewnego chłodzenia, stałego monitorowania, i regularnej walidacji. Wykrywanie przyczyn źródłowych wcześnie — zmniejsza ilość odpadów, poprawia powtarzalność, i wydłuża żywotność sprzętu.
FAQ
Q: Jaka jest najczęstsza wada utwardzania indukcyjnego?
A: Nierównomierna twardość. Zazwyczaj wynika z nieprawidłowego ustawienia cewki, zła częstotliwość, lub niestabilnego pozycjonowania — wszystko można zapobiec przy odpowiednim ustawieniu.
Q: Czy zwiększenie mocy może naprawić niewystarczające utwardzenie?
A: Nie samą mocą. Moc wpływa na prędkość, ale głębokość zależy od częstotliwości, czas, i prędkości skanowania też. Sama moc ryzykownie może przegrzać powierzchnię bez poprawy głębokości. Najpierw dopasuj częstotliwość do głębokości — potem moc ustala czas cyklu. Zobacz nasz przewodnik po obliczeniach mocy.
Q: Dlaczego mój cewka indukcyjna się przegrzewa?
A: Niski przepływ wody, zablokowane kanały (osad/ zanieczyszczenia), nadmierna moc, lub przekroczenie cyklu pracy. Obserwuj temperaturę wody na wylocie cewki — rosnący trend oznacza problem. Zobacz nasz przewodnik chłodzenia wodnego dla projektowania na poziomie systemu.
Q: Jak przeprowadzić audyt mojego procesu utwardzania?
A: Sześć kontroli, w mniej niż godzinę: (1) Sprawdź, czy częstotliwość odpowiada głębokości przypadku dla numeru części. (2) Skontroluj cewkę — szczelinę, zużycie, przepływ wody. (3) Porównaj ustawienia mocy/czasu z historycznymi wartościami bazowymi. (4) Sprawdź stężenie kąpieli hartującej, temperatura, i jednolitość przepływu. (5) Przejrzyj ostatnie 30 dni danych o twardości — każdy trend to ostrzeżenie. (6) Przekrój jednej części na zmianę. Wykrywa większość problemów zanim staną się odpadami.
Q: Kiedy powinienem wymienić a kiedy. naprawić cewkę indukcyjną?
A: Wymień, gdy: wewnętrzna ścianka zużyta powyżej 10% oryginalnej grubości, przepływ wody ograniczony i czyszczenie chemiczne nie powiodło się, obudowa cewki wykazuje pęknięcia lub oparzenia, lub zmienność twardości pojawia się od razu po ponownej walidacji. Zużyta cewka wygląda na użyteczną, ale cicho generuje odpady — wymiana szybko się zwraca.
Potrzebujesz pomocy w rozwiązywaniu problemów z procesem hartowania indukcyjnego?
Nasz zespół inżynierów może zdiagnozować Twoje specyficzne wady i zalecić odpowiedni sprzęt, projekt cewki, i parametry procesu dla Twoich części.