
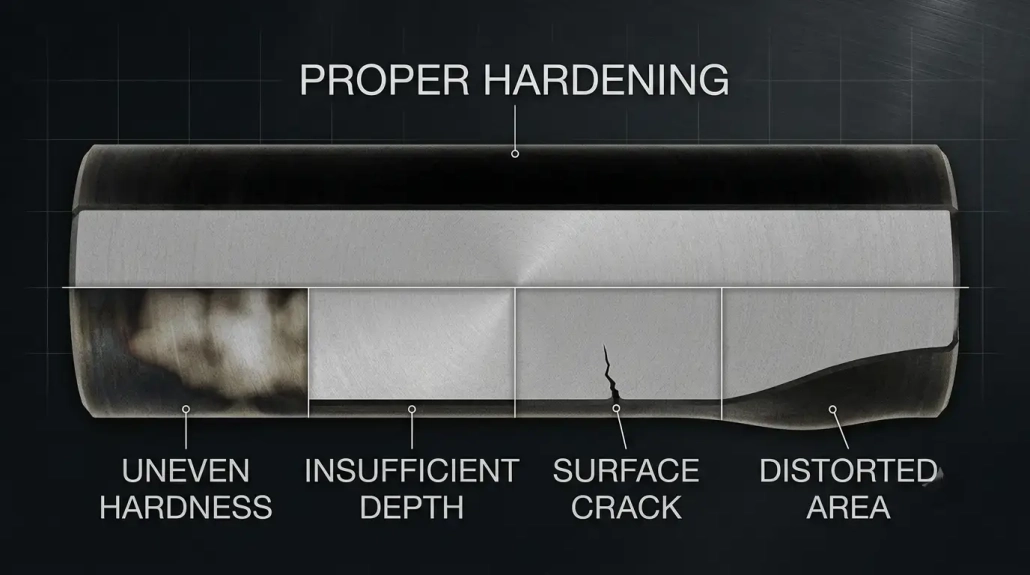
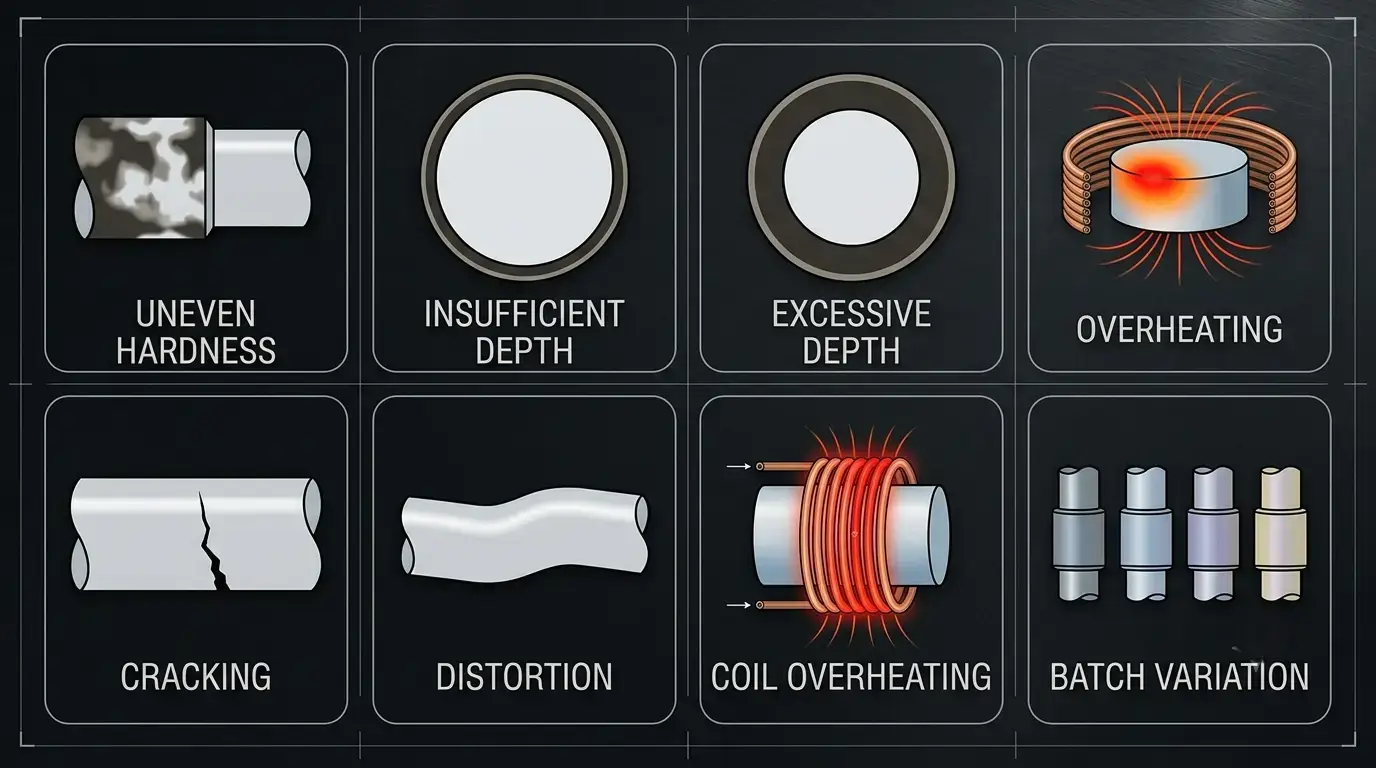
8 Defectos comunes del endurecimiento por inducción y cómo prevenirlos
Defectos en el endurecimiento por inducción son costosos. Una pieza agrietada o endurecida incorrectamente significa material desperdiciado, tiempo de producción perdido, y devoluciones de clientes.
El endurecimiento por inducción ofrece calentamiento rápido, localizado con mejor eficiencia energética que el tratamiento en horno. Pero la consistencia depende de que siete variables trabajen juntas: frecuencia, densidad de potencia, Tiempo de calentamiento, diseño de bobinas, temple, propiedades del material, y la geometría de la pieza. Cuando uno se desvía, siguen defectos.
Esta guía cubre ocho defectos comunes en el endurecimiento por inducción — sus causas fundamentales, cómo prevenirlos, y cómo construir un proceso estable. Para problemas específicos de la aplicación, consulta nuestras guías sobre defectos de endurecimiento de la campana de la transmisión y defectos de endurecimiento de engranajes.
Mapa del lector
Calidad / Ingeniero de procesos? Comenzar con Defectos 1–4 (Dureza & Profundidad), luego Best Practices.
Mantenimiento / Operador? Enfocarse en Defecto 7 (Sobrecalentamiento de la bobina) & Defecto 5 (Fisuras).
Gerente de producción? Ir a Defecto 8 (Variación de lote) & el Tabla de referencia rápida.
Índice de contenidos
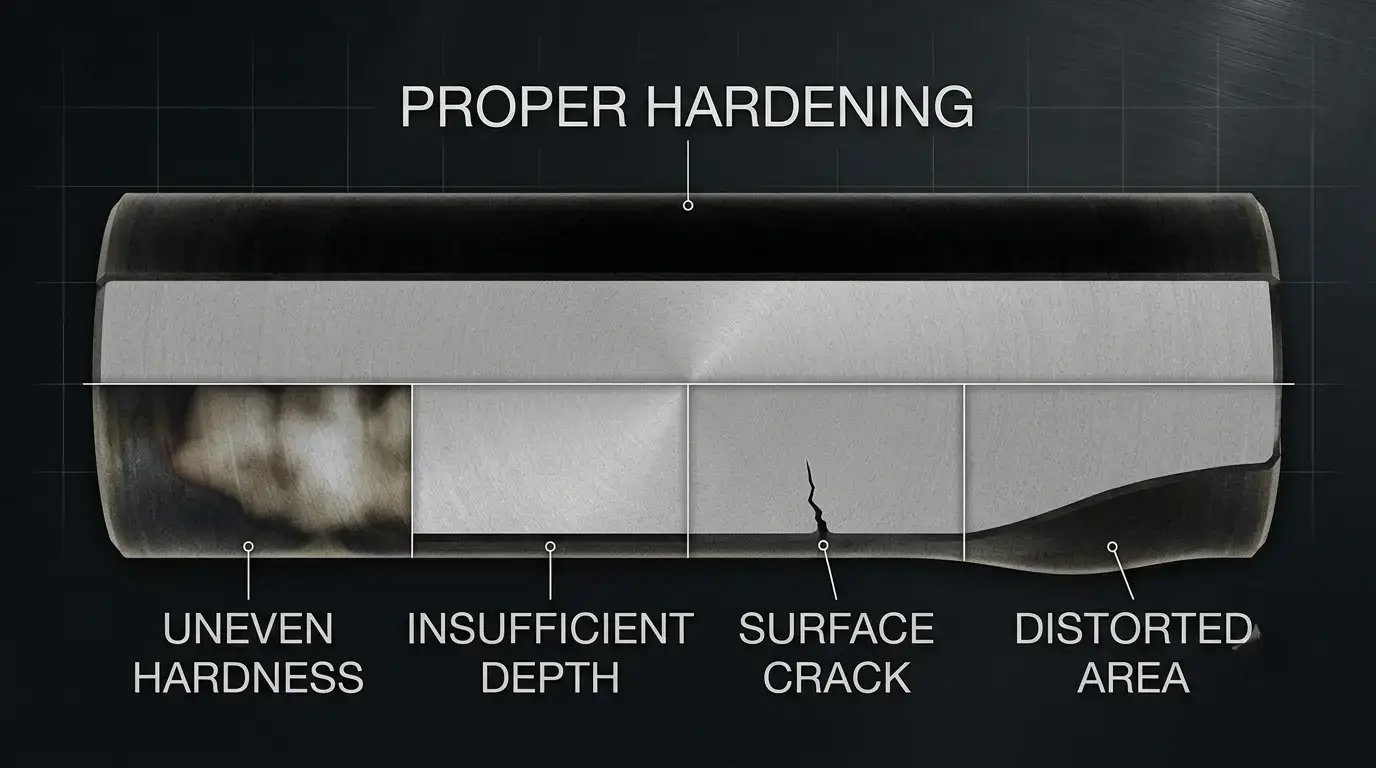
1. Dureza desigual
El defecto más común defecto de endurecimiento por inducción. Algunas áreas de la superficie cumplen la especificación — otras no. El problema a menudo se oculta hasta que las pruebas de dureza o fallas en el campo lo detectan.
| Por Qué Ocurre | Cómo Solucionarlo |
|---|---|
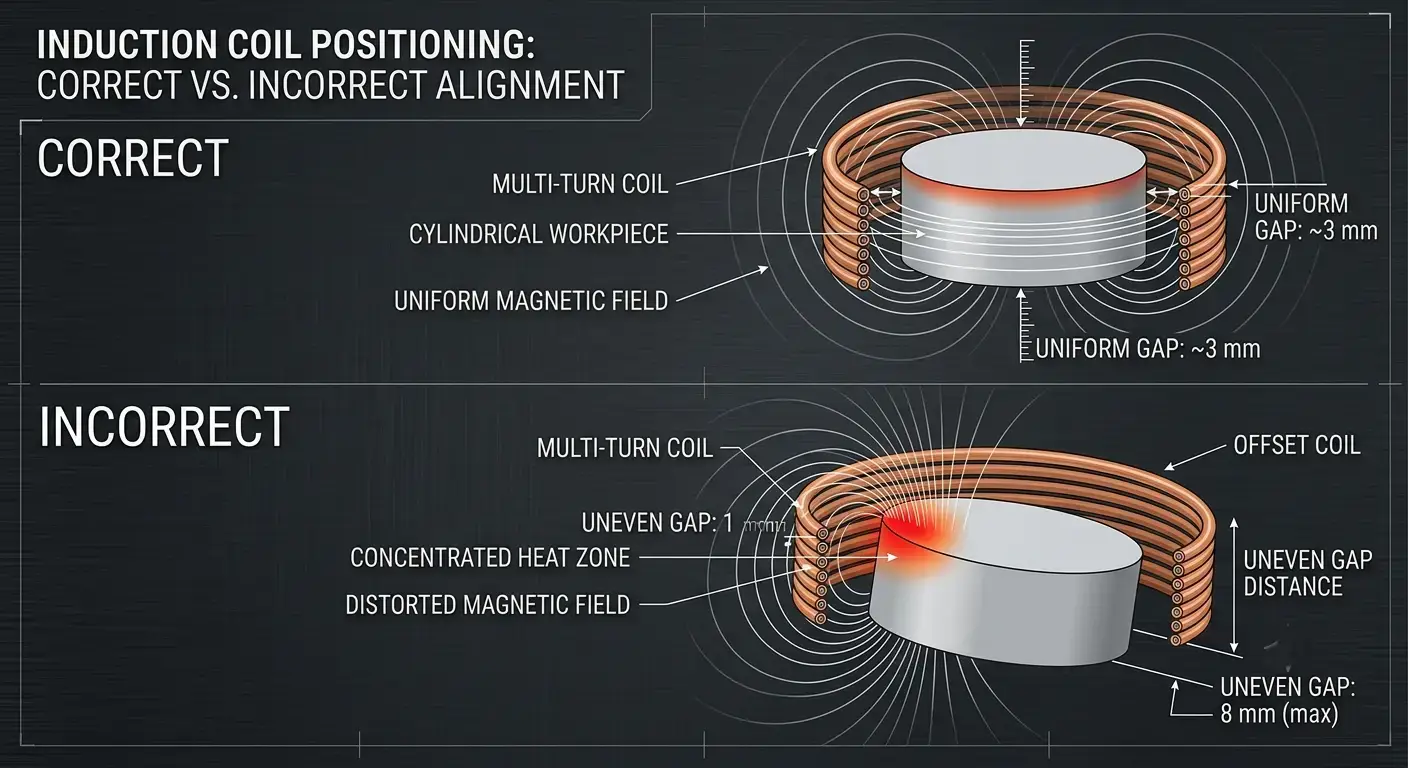
| Bobina descentrada, creando un campo magnético desigual | Centrar la bobina, mantener un espacio consistente |
| La frecuencia no coincide con el patrón de calentamiento requerido | Verificar que la frecuencia coincida con la profundidad objetivo — guía de frecuencia |
| Posicionamiento inconsistente de la pieza entre ciclos | Use accesorios o automatización para una colocación repetible |
| Bobina desgastada: el desgaste localizado cambia la separación | Programa inspecciones regulares de la bobina y controles del proceso |
2. Profundidad de capa insuficiente
Una capa endurecida superficial se desgasta rápido bajo carga. Crítico en engranajes, rodamientos, y ejes: donde el esfuerzo en la superficie es alto y la capa endurecida debe soportar millones de ciclos.
| Por Qué Ocurre | Cómo Solucionarlo |
|---|---|
| Frecuencia demasiado alta: la energía se queda en la superficie | Baja la frecuencia para que coincida con la profundidad de capa deseada |
| Tiempo de calentamiento demasiado corto: el calor no puede penetrar | Extiende el tiempo de calentamiento o reduce la velocidad de escaneo |
| Potencia demasiado baja o velocidad de escaneo demasiado rápida | Elige la frecuencia para la profundidad primero, luego ajusta la potencia |
| Bobina no diseñada para la profundidad objetivo | Valida con sección transversal durante el desarrollo del proceso |
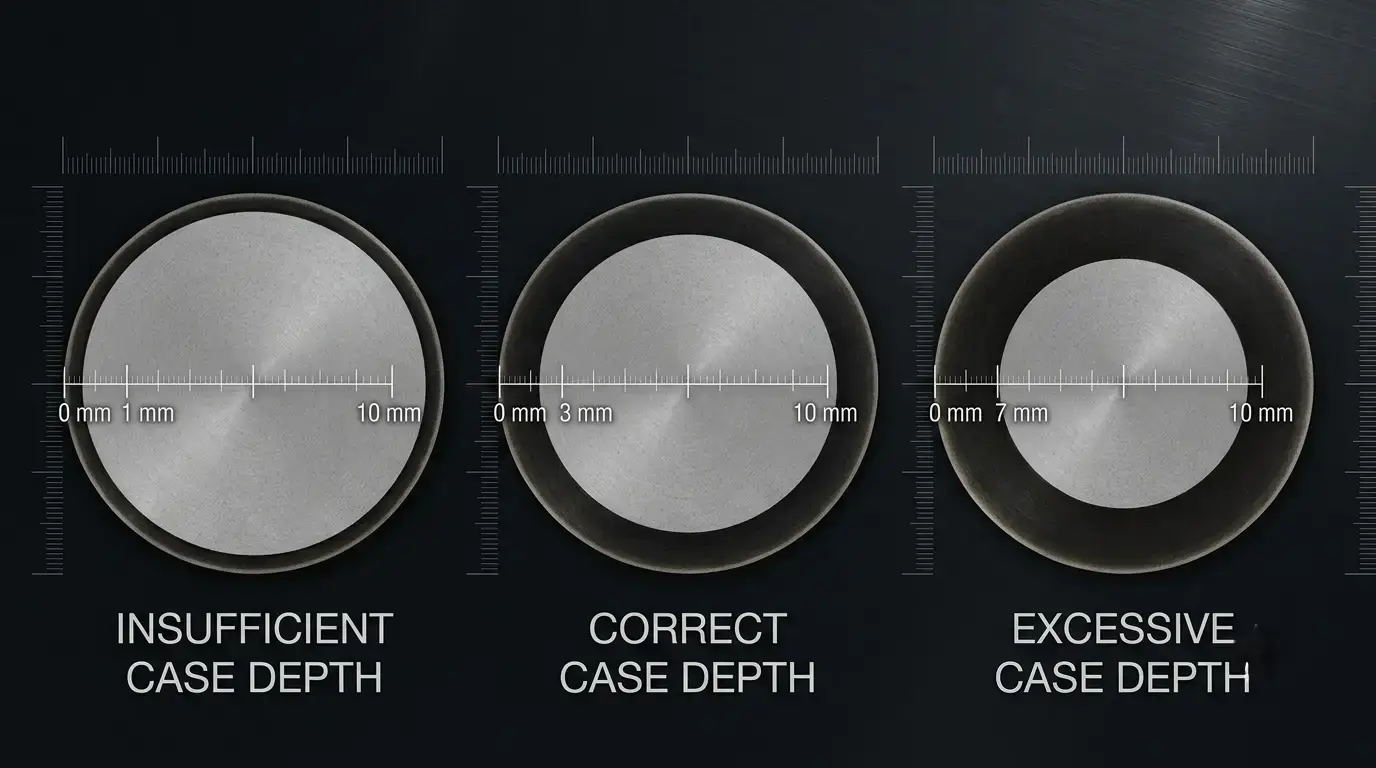
3. Profundidad de caso excesiva
Más profundo no es mejor. La profundidad excesiva reduce la dureza del núcleo, complica el mecanizado posterior al endurecimiento, desperdicia energía, y aumenta el riesgo de distorsión — todo sin beneficio funcional.
| Por Qué Ocurre | Cómo Solucionarlo |
|---|---|
| Frecuencia demasiado baja — la energía penetra más de lo necesario | Aumentar la frecuencia para que coincida con la profundidad de caso requerida |
| Tiempo de calentamiento demasiado largo — el calor se infiltra en el núcleo | Reducir el tiempo de calentamiento según la especificación |
| Entrada de potencia superior a la requerida por la pieza | Equilibrar la frecuencia, potencia, y el tiempo por pieza — guía de selección de potencia |
4. Sobrecalentamiento de la superficie
El sobrecalentamiento localizado causa crecimiento de grano, oxidación, descarburización — o fusión parcial en casos graves. La pieza se vuelve quebradiza. Las lecturas de dureza aún pueden aprobarse.
Por qué ocurre — Densidad de potencia demasiado alta en un área pequeña. Ciclo de calentamiento demasiado largo. El diseño de la bobina crea zonas calientes del campo magnético. El espacio entre la bobina y la pieza es demasiado estrecho, concentrando la energía de manera agresiva.
Cómo solucionarlo — Ajustar la potencia al tamaño de la pieza, no a la salida máxima. Acortar el tiempo de ciclo. Revisar la geometría de la bobina para distribuir el campo uniformemente. Mantener la separación adecuada y agregar monitoreo de temperatura (Sensor IR o pirómetro).
5. Grietas superficiales después del temple
Lo más grave defecto de endurecimiento por inducción — una pieza agrietada es chatarra. Las grietas se forman cuando las tensiones térmicas y de transformación exceden la resistencia del material durante el enfriamiento rápido.
Por qué ocurre — Temple demasiado agresivo para el grado del material. Acero de alto carbono o de alta aleación trabajado sin ajuste de parámetros. Sobrecalentado antes del temple. Esquinas pronunciadas, ranuras en forma de llave, o cambios abruptos de sección que concentran el esfuerzo durante el enfriamiento rápido. Tiempo de temple inconsistente.
Cómo solucionarlo — Trata el calentamiento y el temple como un solo proceso. Iguala el medio de temple, concentración, la temperatura, y caudal al grado de material. No sobrecalientes antes del temple. Redondea características afiladas como esquinas y splines. Para aplicaciones de ejes, los procesos de escaneo son especialmente sensibles al tiempo de temple.
6. Distorsión
El endurecimiento por inducción causa menos distorsión que el tratamiento en horno, pero todavía ocurren cambios dimensionales — especialmente en ejes largos, piezas de pared fina, y geometrías asimétricas. Incluso una pequeña distorsión empuja las piezas fuera de tolerancia.
Por qué ocurre — El calentamiento desigual crea una expansión térmica asimétrica. Temple no uniforme — un lado se enfría más rápido. Geometría asimétrica de la pieza con desequilibrio de esfuerzos inherente. Fijería débil permite que la pieza se mueva durante el procesado.
Cómo solucionarlo — Diseña la bobina para una cobertura de calor uniforme. Asegura un spray de temple simétrico en todos los lados. Prueba una muestra antes de la producción completa. Utiliza accesorios rígidos que sostengan la pieza durante todo el ciclo.
7. Sobrecalentamiento de la bobina
La bobina lleva alta corriente bajo ciclos térmicos constantes. Una bobina mal enfriada se degrada rápidamente, y una falla de bobina a mitad de turno cuesta mucho más que un reemplazo.
| Por Qué Ocurre | Cómo Solucionarlo |
|---|---|
| Flujo de agua de enfriamiento demasiado bajo o temperatura de entrada demasiado alta | Mantener la tasa de flujo y la temperatura de entrada adecuadas |
| Canales internos bloqueados o con incrustaciones | Inspeccionar las bobinas regularmente por incrustaciones y obstrucciones |
| La potencia supera el límite de diseño térmico de la bobina | Mantente dentro de la potencia nominal; guía del sistema de refrigeración |
| Operación continua más allá del ciclo de trabajo valorado | Respeta los límites del ciclo de trabajo; El mantenimiento preventivo ahorra tiempo de inactividad |
8. Resultados inconsistentes entre lotes
Lo más frustrante defecto de endurecimiento por inducción: todas las piezas pasan inspección, pero la dureza y la profundidad de la carcasa varían de lote a lote. Los clientes notan — incluso cuando se cumplen técnicamente las especificaciones.
Por qué ocurre — La fuente de alimentación se desvía con el tiempo o entre turnos. Variación de materiales — diferentes calores o proveedores responden de forma distinta. La bobina se degrada gradualmente, cambiando el acoplamiento electromagnético. Configuraciones del operador inconsistentes en equipos manuales. Sin monitoreo del proceso — los problemas se detectan solo en la inspección final.
Cómo solucionarlo — Almacenar recetas de calentamiento — no depender de la memoria del operador. Monitorear la potencia, frecuencia, Tiempo, energía, y la refrigeración en tiempo real. Los sistemas digitales con registro de datos detectan desviaciones antes de que se conviertan en chatarra. Validar el material entrante, no solo las piezas salientes.
Best Practices
Siete principios que mejoran la estabilidad en todos temple por inducción aplicaciones:
— Ajustar la frecuencia a la profundidad, no la potencia. La frecuencia establece la profundidad. Elígela primero. Luego ajusta la potencia para el tiempo del ciclo.
— Diseña la bobina para la pieza. Una bobina genérica que «principalmente se ajusta» produce resultados desiguales. La bobina es una herramienta de proceso, no una mercancía.
— Mantén la distancia bobina-pieza consistente. Pequeños cambios en la separación modifican el acoplamiento electromagnético y la uniformidad del calentamiento.
— Enfría la bobina y la electrónica de potencia. Una bobina sobrecalentada distorsiona el calentamiento; la electrónica sobrecalentada provoca deriva de potencia.
— Verifica el material entrante. Diferentes calentamientos responden de manera diferente. Probar una muestra de cada nuevo proveedor o calentamiento.
— Monitorear el proceso, no solo la dureza final. Cuando un durómetro indica un problema, el lote ya está dañado.
— Validar cada nueva pieza o cambio de proceso. Una corrida de muestra detecta problemas que cuestan mucho menos de reparar que un rechazo de lote.
La endurecimiento estable significa controlar todo el sistema — frecuencia, potencia, bobina, la refrigeración, Temple, material, y monitoreo — no ajustar solo un control.
Referencia rápida: Defectos, Causas & Soluciones
| Defecto | Causa principal | Solución clave |
|---|---|---|
| 1. Dureza desigual | Desalineación de la bobina, frecuencia incorrecta | Bobina central, ajustar la frecuencia a la profundidad, usar accesorios |
| 2. Profundidad insuficiente | Frecuencia demasiado alta, Tiempo demasiado corto | Reducir frecuencia, Aumentar tiempo, Validar sección transversal |
| 3. Profundidad excesiva | Frecuencia demasiado baja, Tiempo demasiado largo | Aumentar frecuencia, Reducir tiempo, Cumplir especificación |
| 4. sobrecalentamiento | Densidad de potencia excesiva, Diseño de bobina deficiente | Reduzca la potencia, Rediseñar bobina, Agregar monitoreo de temperatura |
| 5. Grietas superficiales | Enfriado demasiado rápido, sobrecalentamiento, Concentradores de tensión | Ajustar enfriado, Controlar temperatura máxima, Redondear esquinas |
| 6. Distorsión | Calentamiento/enfriado desigual, Sujeción deficiente | Bobina uniforme, Enfriado simétrico, Sujeción rígida |
| 7. Sobrecalentamiento de la bobina | Agua de enfriamiento insuficiente, Canales obstruidos | Aumentar flujo, Inspeccionar por sarro, Dimensionar correctamente el enfriador |
| 8. Variación de lote | deriva de potencia, la variación del material, sin monitoreo | Almacenamiento de recetas, monitoreo en tiempo real, controles de material |
Conclusión clave
La mayoría en el endurecimiento por inducción provienen de la interacción de la frecuencia, potencia, diseño de bobinas, Tiempo, Temple, material, y control de proceso. Arreglar una variable en aislamiento rara vez funciona.
La calidad estable comienza con el equipo adecuado. Sostenerla requiere parámetros optimizados, refrigeración confiable, monitoreo constante, y validación regular. Detecta las causas raíz temprano — reduces desperdicio, mejoras la repetibilidad, y prolongas la vida del equipo.
Preguntas frecuentes
q: ¿Cuál es el defecto más común en el endurecimiento por inducción??
A: Dureza desigual. Usualmente por desalineación de la bobina, frecuencia incorrecta, o posicionamiento inconsistente — todo evitable con una configuración adecuada.
q: ¿Puede aumentar la potencia arreglar un endurecimiento insuficiente??
A: No por sí solo. La potencia afecta a la velocidad, pero la profundidad depende de la frecuencia, Tiempo, y también de la velocidad de escaneo. Solo la potencia del cigüeñal y corre el riesgo de sobrecalentamiento de la superficie sin mejorar la profundidad. Acierta primero la coincidencia frecuencia-profundidad — luego el tiempo de ciclo se ajusta a la potencia. Consulta nuestra guía de cálculo de potencia.
q: Por qué se sobrecalienta mi bobina de inducción?
A: Bajo flujo de agua, Canales obstruidos (Escamar/residuos), potencia excesiva, o funcionando más allá del ciclo de trabajo. Observa la temperatura del agua a la salida de la bobina — una tendencia al alza significa problemas. Consulta nuestra guía de enfriamiento por agua para diseño a nivel de sistema.
q: Cómo audito mi proceso de endurecimiento?
A: Seis comprobaciones, menos de una hora: (1) Verificar que la frecuencia coincida con la profundidad de la carcasa por número de pieza. (2) Inspeccionar la bobina — espacio, desgaste, flujo de agua. (3) Comparar la configuración de potencia/tiempo con las bases históricas. (4) Verificar la concentración de templado, la temperatura, y la uniformidad del flujo. (5) Revisar los últimos 30 días de datos de dureza — cualquier tendencia es una advertencia. (6) Seccionar una pieza por turno. Captura la mayoría de los problemas antes de que se conviertan en desechos.
q: ¿Cuándo debo reemplazar versus. reparar una bobina de inducción?
A: Reemplazar cuando: la pared interior se erosionó más allá de 10% del espesor original, flujo de agua restringido y la limpieza química falla, el cuerpo de la bobina muestra grietas o quemaduras, o la variación de dureza vuelve justo después de la revalidación. Una bobina degradada parece utilizable pero produce chatarra silenciosa — el reemplazo se amortiza rápido.
Necesito ayuda para solucionar problemas en tu proceso de endurecimiento por inducción?
Nuestro equipo de ingeniería puede diagnosticar tus defectos específicos y recomendarte el equipo adecuado, diseño de bobinas, y los parámetros de proceso para tus piezas.










