Linia do indukcyjnego hartowania i odpuszczania rur do oleju & Węże gazowe
Ⅰ. Zobacz działającą linię
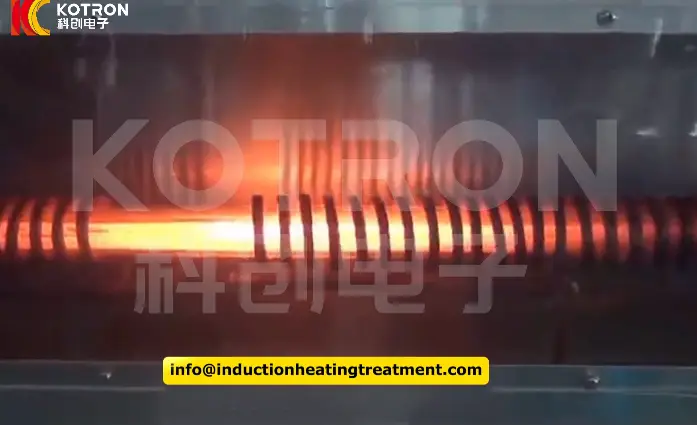
Film przedstawia długi, cylindryczny przedmiot obrabiany przemieszczający się w sposób ciągły przez spiralną sekcję nagrzewania indukcyjnego. Gdy przedmiot przechodzi przez cewkę, jest podgrzewany do wymaganego stanu wysokiej temperatury, a wokół strefy grzewczej stosowana jest ochrona gazowa.
Ten ciągły układ umożliwia koordynację ruchu rur i nagrzewania indukcyjnego z dalszym procesem obróbki cieplnej. Materiał, wymiary i parametry operacyjne są dobierane w zależności od rzeczywistego zastosowania, a nie na podstawie samego układu sprzętu.
Ⅱ. Jak działa linia do hartowania i odpuszczania
Typowy proces przebiega według tej sekwencji:
Rura wchodzi do sekcji grzewczej z kontrolowaną prędkością. Moc indukcyjna, częstotliwość robocza, długość ogrzewania i konstrukcja cewki są dobierane na podstawie wymiarów rury, materiał i wymagany cykl termiczny.
Tam, gdzie wymagana jest ochrona przed gazem, obszar ogrzewania o wysokiej temperaturze jest zaprojektowany tak, aby zmniejszyć bezpośrednie narażenie ogrzanej powierzchni na otaczające powietrze.
Po osiągnięciu wymaganego stanu grzewczego, rura przechodzi do hartowania. Szybkie chłodzenie powoduje utworzenie utwardzonej struktury wymaganej przez specyfikację materiału i obróbki cieplnej. Rzeczywistą metodę hartowania dobiera się w zależności od gatunku rury, grubość ścianki i wymagane właściwości.
Następnie rura wchodzi do odpuszczanie scena. Odpuszczanie reguluje stan powstały w wyniku hartowania i pomaga ustalić wymaganą równowagę twardości, wytrzymałość, wytrzymałość i naprężenia szczątkowe.
Dla linii ciągłej, etapów tych nie można traktować niezależnie. Zwiększanie prędkości rury, zmiana grubości ścianki lub obróbka innego stopu może mieć wpływ na zapotrzebowanie na ciepło, reakcja hartowania i następujący po niej cykl odpuszczania.
W razie potrzeby można zintegrować monitorowanie temperatury i inne funkcje kontroli procesu, dzięki czemu proces termiczny można skoordynować z ruchem rury w trakcie produkcji.
Ⅲ. Ogrzewanie w atmosferze ochronnej i równomierne ogrzewanie rur
Nagrzewanie stali do temperatury hartowania w powietrzu może prowadzić do utleniania i tworzenia się kamienia. W zależności od gatunku stali i warunków procesu, zmiany warunków przypowierzchniowych również mogą stać się problemem.
Do wielu konwencjonalnych rur stalowych, Można temu zaradzić poprzez późniejsze odkamienianie, strzelanie, trawienie lub obróbka skrawaniem. W innych zastosowaniach, jednak, dodatkowe utlenianie powoduje niepotrzebne prace wykończeniowe lub wpływa na powierzchnię wymagającą ściślejszej kontroli.
W takich przypadkach można rozważyć ogrzewanie indukcyjne w atmosferze ochronnej.
Jego celem jest zmniejszenie reakcji pomiędzy powierzchnią gorącej rury a otaczającą atmosferą. W zależności od tego, jak kontrolowana jest atmosfera, proces ten może pomóc w ograniczeniu tworzenia się kamienia, utrzymać czystszą ogrzewaną powierzchnię i zmniejszyć ryzyko odwęglenia powierzchni.
Nie oznacza to, że każda linia do hartowania rur wymaga ochrony gazowej. Jego wartość jest wyższa tam, gdzie koszt materiału, stan powierzchni, kontrola odwęglenia lub późniejsze czyszczenie sprawiają, że utlenianie ma większe znaczenie w procesie.
Równomierność ogrzewania jest równie ważna.
Zanim rura wejdzie w etap hartowania, duże różnice temperatur na całej długości lub na obwodzie mogą sprawić, że efekt końcowy będzie trudniejszy do kontrolowania. Nierównomierne ogrzewanie może przyczynić się do zmian w twardości i mikrostrukturze oraz może zwiększyć ryzyko odkształcenia lub pękania po hartowaniu.
Dlatego też system grzewczy należy rozpatrywać jako kombinację kilku zmiennych:
•Moc indukcyjna i częstotliwość robocza
•Geometria cewki i długość nagrzewania
•Średnica rury i grubość ścianki
•Prędkość jazdy rury
•Reakcja materialna
•Monitorowanie temperatury, gdzie jest to wymagane
Celem nie jest po prostu jak najszybsze doprowadzenie powierzchni do wysokiej temperatury. Rura musi osiągnąć etap hartowania w wystarczająco spójnym i powtarzalnym stanie termicznym.
Ⅳ. Moc indukcyjna IGBT i kontrola procesu
Zasilanie indukcyjne jest podstawową częścią procesu obróbki cieplnej rur.
Można zastosować systemy ogrzewania indukcyjnego KOTRON Konwersja mocy IGBT z Sterowanie cyfrowe DSP, umożliwiając dostosowanie mocy grzewczej do procesu, zamiast działać jako stałe źródło ciepła.
W zależności od wybranej konfiguracji, informacje operacyjne, takie jak napięcie, aktualne, moc i częstotliwość można monitorować podczas produkcji. W razie potrzeby zasilacz można również zintegrować z szerszym systemem sterowania linią.
Do ciągłej obróbki rur, władzy nie można rozpatrywać samodzielnie.
Zmiana grubości ścianki, średnica rury, materiał lub prędkość jazdy zmieniają obciążenie termiczne widziane przez system indukcyjny. Częstotliwość robocza i geometria cewki indukcyjnej również wpływają na sposób wprowadzania energii do przedmiotu obrabianego.
Oznacza to, że kilka zmiennych musi ze sobą współdziałać: Moc + Częstotliwość + Projekt cewki + Długość ogrzewania + Prędkość rury + Temperatura
Kiedy te zmienne są prawidłowo skoordynowane, sekcja nagrzewania indukcyjnego może utrzymać bardziej powtarzalne warunki termiczne, gdy rury przemieszczają się przez linię.
W zależności od projektu, konfiguracja sterowania może również obejmować obsługę PLC/HMI, sprzężenie zwrotne temperatury, przepisy procesowe, alarmy i zapisy produkcyjne. Funkcje te są wybierane w zależności od wymaganego poziomu automatyzacji i identyfikowalności, a nie traktowane jako identyczne wyposażenie standardowe dla każdej linii.
Dla powtarzających się specyfikacji rur, działanie oparte na recepturach może również ograniczyć liczbę powtarzających się ręcznych regulacji, gdy produkcja powraca do wcześniej ustalonego procesu.
Konkretne moce znamionowe i zakresy częstotliwości są wybierane po ocenie rury i wymaganego cyklu obróbki cieplnej.
V.. Olej & Węże gazowe i inne odpowiednie zastosowania
Olej & rura gazowa jest jednym z obszarów zastosowań, w których może być wymagane kontrolowane hartowanie i odpuszczanie w celu uzyskania określonych właściwości mechanicznych stali stopowych i martenzytycznych.
Linię do indukcyjnego hartowania i odpuszczania rur można ocenić pod kątem takich zastosowań, jak::
Atmosfery ochronnej nie należy traktować jako obowiązkowej dla każdego oleju & rura ze stali gazowej lub stopowej. Wiele produktów z rur węglowych i niskostopowych jest z powodzeniem przetwarzanych metodą konwencjonalną linie hartowania i odpuszczania.
Dodatkowa sekcja chroniąca przed gazem staje się bardziej istotna w przypadku utleniania, stan powierzchni, odwęglanie lub dalsze czyszczenie ma znaczący wpływ na produkcję.
Ⅵ. Konfiguracja i personalizacja linii głównej
Ostateczna linia produkcyjna jest skonfigurowana wokół rury, a nie wokół maszyny o jednym standardowym rozmiarze.
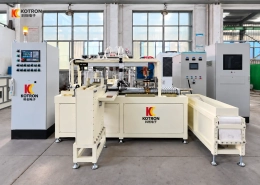
W zależności od projektu, system może obejmować podawanie i transportowanie rurowe, indukcja, sekcja grzewcza z atmosferą ochronną, hartowanie, odpuszczanie, chłodzenie i rozładowanie, wraz z indukcyjnym układem zasilania i sterowania.
W razie potrzeby można dodać monitorowanie temperatury i inne funkcje nadzoru procesu.
Ważne jest to, jak te sekcje ze sobą współpracują.
Cienkościenna rurka precyzyjna i olej grubościenny & rura gazowa może wymagać obu hartowanie i odpuszczanie, ale niekoniecznie wymagają tej samej mocy, częstotliwość, induktor, długość ogrzewania lub sposób transportu.
Dlatego na ostateczną konfigurację wpływa kilka warunków obrabianego przedmiotu i produkcji:
| Czynnik projektu | Wpływ na linię |
|---|---|
| Średnica zewnętrzna rury i grubość ścianki | Obciążenie grzewcze, projekt cewki indukcyjnej i czas procesu |
| Materiał / gatunek | Podgrzewanie, wymagania dotyczące hartowania i odpuszczania |
| Długość rury | Układ transportu i układ linii |
| Wymagane właściwości | Docelowy cykl obróbki cieplnej |
| Szybkość produkcji | Prędkość rury i wymagana wydajność grzewcza |
| Stan powierzchni | Potrzeba ogrzewania w atmosferze ochronnej |
| Układ fabryczny | Rozmieszczenie sprzętu i przepływ materiału |
| Wymóg automatyzacji | Konfiguracja obsługi i sterowania |
Dlatego nie należy wybierać linii wyłącznie na podstawie mocy indukcyjnej.
Moc, częstotliwość robocza, projekt cewki, prędkość rury, warunki hartowania i proces odpuszczania należy oceniać łącznie. Zmiana w jednej części procesu może mieć wpływ na pozostałe.
Do projektów obejmujących kilka specyfikacji rur, linię można również ocenić pod kątem wymaganego asortymentu produktów, a nie pojedynczego rozmiaru przedmiotu obrabianego.
Ⅶ. Wyślij nam rysunek rury
Aby rozpocząć ocenę, wyślij nam swoje rysunek rurki, materiał i podstawowe wymagania dotyczące obróbki cieplnej.
Jeśli szczegółowe dane procesowe nie są jeszcze dostępne, pozostałe informacje można omówić podczas oceny technicznej.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy każda rura wymaga ogrzewania w atmosferze ochronnej??
Nie. Ochrona gazowa dodaje najwięcej wartości tam, gdzie utlenianie, tworzenie się skali, odwęglanie powierzchniowe lub dalsze czyszczenie ma znaczący wpływ na produkcję. Wiele rur węglowych i niskostopowych jest przetwarzanych bez tego na konwencjonalnych liniach do hartowania i odpuszczania.
Jakie materiały rurowe można przetwarzać na tej linii?
Olej & rura gazowa, 13Cr i inne martenzytyczne stale nierdzewne, rury ze stali stopowych i wysokowęglowych, i precyzyjne rury mechaniczne. Nagrzewanie, Warunki hartowania i odpuszczania są ustalane na podstawie specyfikacji każdego materiału, a nie samych wymiarów rury.
Od czego zależy moc indukcyjna i częstotliwość robocza?
Średnica zewnętrzna rury, grubość ścianki, materiał, prędkość jazdy i wymagany cykl cieplny są oceniane wraz z konstrukcją wężownicy i długością ogrzewania. Moc i częstotliwość dobiera się po poznaniu rury i cyklu obróbki cieplnej.
Czy jedna linia może przetwarzać więcej niż jedną specyfikację rury??
Tak. Do projektów obejmujących kilka specyfikacji rur, linię można ocenić w oparciu o wymagany asortyment produktów, a nie o pojedynczy rozmiar przedmiotu obrabianego, więc ta moc, częstotliwość, konstrukcja wężownicy i transport są dobierane dla zamierzonego zakresu.
Czego potrzebujesz ode mnie do przygotowania propozycji technicznej?
Wyślij rysunek rury, materiał i podstawowe wymagania dotyczące obróbki cieplnej. Jeśli szczegółowe dane procesowe nie są jeszcze dostępne, pozostałe informacje można omówić podczas oceny technicznej.
Uzyskaj propozycję techniczną dla swojej linii metra
Wyślij rysunek rury, materiał i podstawowe wymagania dotyczące obróbki cieplnej. Ocenimy ogrzewanie, hartowanie, odpuszczanie, projekt cewki, moc indukcyjna i układ przenoszenia razem, następnie zwróć ofertę techniczną.